ITサービス
デジタルトランスフォーメーションのためのプロフェッショナルITサービス
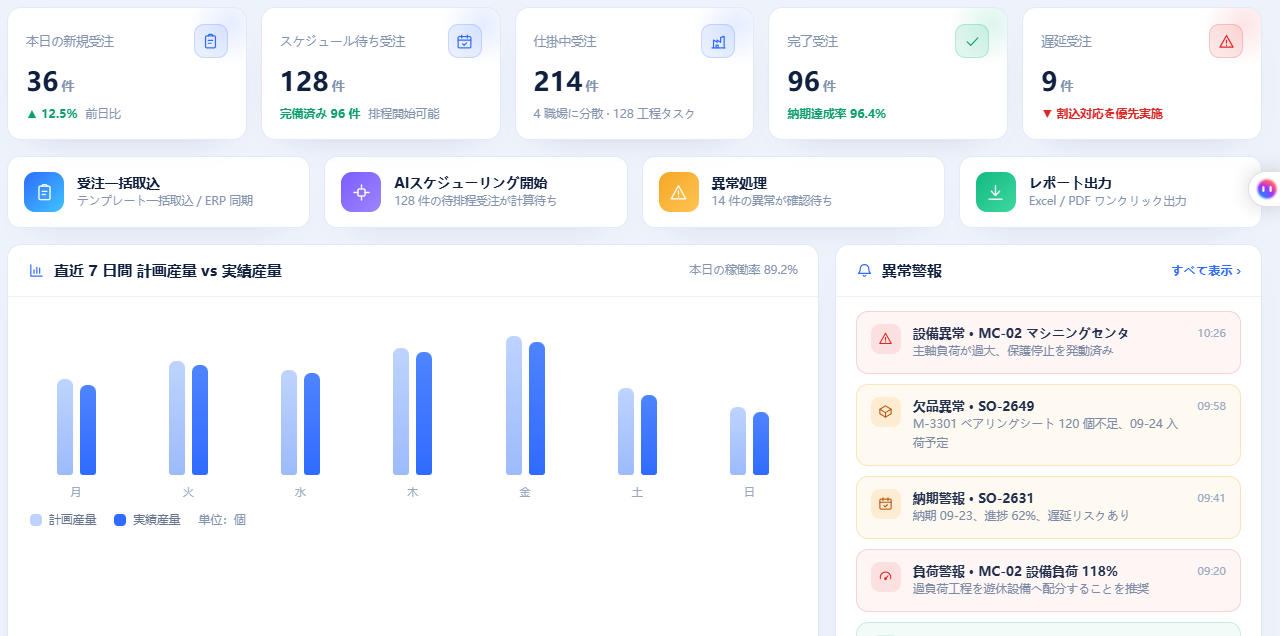
APS 生産計画スケジューリングシステム
1 システム概要 1.1 システム紹介 APS(Advanced Planning and Scheduling、高度な計画・スケジューリング)システムは、製造企業の生産オペレーションを支える中核的なデジタルシステムである。有限生産能力を基盤とし、受注、資材、設備、人員、工程、金型、納期などの多重の制約条件を総合的に考慮し、分単位あるいは秒単位で科学的かつ実行可能な生産計画とスケジューリング案を生成する。本システムは、オペレーションズ・リサーチ(最適化)、人工知能、インダストリアル・エンジニアリングの手法を深く融合し、企業の「計画・生産割当」を個人の経験に依存する属人的な意思決定から、データ駆動かつ全局最適なスマートな意思決定へと進化させる。これにより、納期達成率、設備稼働率、生産効率全体を大幅に向上させ、現代のスマートファクトリーにおける計画管理層の中枢として機能する。 本システムは、スタンドアロンの高度なスケジューリングツールとして導入することも、企業の既存のERP、MES、WMS、SCMなどの情報システムと深く統合し、販売予測、主生産計画、資材所要量、生産能力スケジューリングから工場内の実行、データフィードバックに至る一体化したクローズドループを構築し、企業のリーン生産とデジタルトランスフォーメーションを支援する。 1.2 システムの位置付けと価値 本システムは、企業の「計画」と「実行」の間にある計画管理層に位置付けられ、上位ではERPの販売受注・予測・需要計画を受け、下位ではMESの工場内の作業配分、工程実行、現場管理を指導する、「受注―計画―実行―フィードバック」のクローズドループをつなぐ要となるハブである。その中核的な価値は、主に以下のとおりである。 第一に、納期達成率の向上。システムは有限生産能力と部品充足(キット整合)の制約に基づいてスケジューリングし、コミット可能な納期(ATP/CTP)を提示することで、「受注は容易、納品は困難」という事態を回避し、納期遅延を大幅に削減する。 第二に、在庫水準の低減。正確な資材所要量と投入タイミングにより、仕掛品の滞留や完成品・半製品在庫の占用を減らし、資金回転を加速する。 第三に、資源利用率の向上。設備、治工具、人員の負荷を全局的に統括し、ボトルネック資源を特定して緩和し、設備の遊休や過密・過疎(負荷の偏り)を低減する。 第四に、対応力の強化。割り込み注文、緊急注文、設備故障、資材不足などの異常に直面した際、システムは数秒以内に再スケジューリングし、影響評価を提示して、迅速な意思決定を支援する。 第五に、複数工場とサプライチェーン連携の支援。複数拠点の生産能力と供給テンポを統括し、受注の最寄り・最適配分を実現する。 第六に、データ可視化。ガントチャート、負荷図、納期アラートなどにより生産全体を直感的に表示し、透明性のある管理を支える。 1.3 コア機能モジュール 1.3.1 受注管理 販売受注、予測受注、安全在庫、完成品在庫、輸送中(発注残)など複数ソースからの需要を集約、相殺、統合し、過去データと予測モデルを組み合わせて時間帯別の需要を生成し、後続の計画へのインプットを提供する。また、受注優先度、納期コミットメント、変更管理に対応する。 1.3.2 生産計画管理(MPS) 集約された需要と利用可能在庫に基づき、重要資源の制約下で主生産計画を生成し、いつどの量の最終製品を生産するかを決定して、需要と生産能力のバランスを取る。資材所要量計画に対して安定かつ実行可能な生産計画の骨格を提供する。 1.3.3 資材管理(MRP) 主生産計画、部品表(BOM)、在庫・輸送中情報に基づき、リードタイムに沿って各階層の資材の所要量と所要時期を展開計算し、購買・内製計画の推奨案を生成して、資材の完備と適時供給を確保する。 1.3.4 生産能力管理 中期・長期計画に対して概略生産能力分析(ラフカット能力分析)を実施し、生産能力ギャップと負荷ピークを特定する。設備、生産ライン、人員などの資源の増減・バランス調整を支援し、生産能力投資と平準化生産の根拠を提供する。 1.3.5 知的スケジューリング(FCS) 有限生産能力の前提のもと、各工程、各設備、各オペレーターについて、日付、シフト、さらには分単位まで正確なスケジューリングを実施する。納期、優先度、段取り替え時間、金型・治工具、工程制約などの要素を総合し、最適化アルゴリズムにより全局の準最適解を求める、システムの中核エンジンである。 1.3.6 レポートセンター ガントチャート、負荷図、ボトルネック分析図、納期アラートなどの可視化ダッシュボードでスケジューリング結果を表示する。計画担当者によるドラッグ調整、コンフリクト検出、案の比較、「What-if」シミュレーションを支援し、工場全体の状況を直感的に把握できる。 1.3.7 生産実行 スケジューリング結果はワンクリックでMESへ配信、または作業指示書として印刷できる。完了、実績報告、設備状態などの実行データをリアルタイムに収集し、計画と実績を自動照合して、進度乖離、欠品、停止などの異常アラートをトリガーし、異常駆動型の迅速な再スケジューリングを支援する。 1.3.8 データ連携(ERP/MES/WMS) 標準インターフェースとアダプターを提供し、主要なERP、MES、WMS、SCMシステムと接続して、受注、資材、BOM、在庫、生産能力、実績報告などのデータを自動同期し、計画と実行のデータ一貫性を保証する。 2 APSの適用業界と代表的な適用シーン APS生産スケジューリングシステムは、複雑なスケジューリング制約、多工程、多資源、または納期管理の要件を持つ製造業に広く適用でき、特に個別製造(離散型製造)、プロセス製造(連続型製造)、および両者のハイブリッド生産形態に適している。以下では、機械設備製造、電子・半導体、自動車および部品、食品・飲料、医薬品・バイオ医薬品、印刷・包装などの代表的な業界を取り上げ、各業界の生産特性に即して代表的な適用シーンを紹介し、APSシステムが業界の課題をどう解決し、実際の価値をどう創出するかを説明する。 2.1 機械設備製造 機械設備製造は個別加工が中心で、工程数が多く、工程ルートが複雑、設備の汎用性が高い。多品種・小ロット、受注駆動、割り込み注文の頻発などの特徴が普遍的に見られ、スケジューリングの精緻さと応答速度に対する要求が非常に高い。 2.1.1 適用シーン1:多品種・小ロットの個別生産スケジューリング シーン背景:機械設備製造企業は「多品種・小ロット・受注駆動」という生産特性に広く直面している。受注の仕様が多岐にわたり、ロットサイズが小さく、工程ルートもさまざまで、同一工場内に旋削、フライス加工、研削、穴あけ、溶接、組立など多種の工程が併存し、設備とオペレーターは交差して共有される。従来の計画担当者の経験に依存する手作業による生産割当では、工場全体の生産能力を統括することが難しく、「一部の設備は過負荷で行列、一部の設備は遊休」という不均衡な状況が生じやすい。割り込み注文・緊急注文が頻発する際はスケジューリング計画が頻繁に調整され、生産準備時間が大量に消費され、納期コミットメントと実際の納品の間に大きな乖離が生じることが多い。 システム適用プロセス:システム導入後、企業は全受注残、完成品・半製品在庫、設備台帳、人員スキル、工程ルートなどの基本データをシステムに取り込み、MPSとMRPにより需要を自動展開して各工程の生産タスクを形成する。APSスケジューリングエンジンは「有限生産能力」を制約とし、受注納期、資材の完備、設備の利用可能時間帯、金型・治工具、人員シフトなどの要素を総合し、最適化アルゴリズムにより分単位で全局の準最適なスケジューリング案を生成し、可視化されたガントチャートで各機械のタスク配置を表示する。割り込み注文、緊急注文、設備故障が発生した場合、計画担当者はシステム上でタスクを調整でき、システムは調整後の納期影響と生産能力占用をリアルタイムに評価し、自動的に再スケジューリング推奨案を提示する。スケジューリング結果は確認後にワンクリックでMESへ配信され、工場はシステムの指示に従って実行し、実績報告データにより進度をリアルタイムにフィードバックして、「計画―実行―フィードバック―調整」のクローズドループを形成し、機械稼働率と納期達成率を大幅に向上させる。 2.1.2 適用シーン2:大型設備の組立と部品充足スケジューリング シーン背景:大型設備(工作機械、建設機械、プラント設備など)の組立工程は工程が複雑でサイクルが長く、多数の外注品と内製品の完備(キット整合)問題を伴う。いずれかの重要資材・部品の欠品や遅延が発生すると、組立ライン全体が材料待ちで停止し、深刻な工期遅延と資源の浪費につながりかねない。また、組立ヤード、吊り上げ設備、専門組立要員などの希少資源を複数の受注間で合理的に配分する必要があり、資材の完備と組立資源の秩序ある連携をどう確保するかは、企業が普遍的に直面する課題である。さらに、異なる受注の重要資源に対する需要は時間的に重複することが多く、計画担当者は経験だけでは全局を統括しきれず、対応のしわ寄せが生じやすい。 システム適用プロセス:APSシステムは大型設備の完成機BOMと組立工程を一元管理し、受注納期から組立計画を逆算し、前方連動して部品・資材の完備所要量を展開する。システムは重要資材の購買進捗(輸送中)、在庫、内製進度をリアルタイムに追跡し、完備チェックにより欠品リスクを事前に特定して、購買催促または代替案のアラートをトリガーする。組立資源の配分では、システムは総組立ヤード、重要工位、吊り上げ設備、組立班を制約資源として有限能力スケジューリングを実施し、複数の大型設備の組立順序を合理的に計画して、資源競合と手待ち(作業待ち)を回避する。いずれかの工程でずれが生じた場合、システムは全体納期への影響を自動的に再計算し、調整推奨案を提示して、計画担当者の迅速な意思決定を支援し、大型設備の期日どおりの納品を確保する。さらにシステムは完備アラートと納期リスクダッシュボードを提供し、経営層が各プロジェクトの進捗をリアルタイムに把握し、購買・生産資源を適時調整して、計画、実行からリスク管理に至る完全な管理クローズドループを形成し、大型設備の納期遅延リスクを根本的に低減する。 2.1.3 適用シーン3:工場内の設備負荷平準化とボトルネック調整 シーン背景:機械加工工場は設備の種類が多く、加工能力の差も大きいため、熱処理炉、大型マシニングセンタなどの明らかなボトルネック設備が存在することが多い。ボトルネック工程が全体の生産能力を決定するため、ボトルネック設備の前に大量のタスクが滞留し他の設備が遊休すると、全体の生産能力の浪費と納品遅延を招く。手作業の生産割当ではボトルネックを正確に特定・最適化することが難しく、往々にして受け身の対応しかできない。 システム適用プロセス:APSシステムは生産能力分析とボトルネック特定機能により、工場のボトルネック資源を自動的にマークし、ボトルネックを中心に生産テンポを組み立て、「前押し後引き(プッシュ・プル)」方式で前後工程のタスク量をバランスさせ、ボトルネック設備前のタスク滞留や材料切れを回避する。システムは負荷平準化を目標の一つとし、納期と加工効率を総合して各設備間でタスクを合理的に配分し、同種設備の負荷を相対的に平準化して、過密・過疎を低減する。ボトルネック設備の故障や生産能力の変動が発生した場合、システムは迅速に再スケジューリングし、代替設備案と生産能力調整推奨案を提示して、全体産出への影響を最小限に抑える。継続的な負荷平準化とボトルネック調整により、企業は工場全体の生産能力利用率を大幅に向上させ、製造リードタイムを短縮できる。システムが提供する負荷図とボトルネック分析レポートは、設備投資、生産能力計画、人員配置に客観的なデータ基盤を提供し、企業が生産能力のボトルネックを根源から緩和することを支援する。同時に、システムはボトルネックと負荷分析結果の定期出力をサポートし、生産定例会議や継続的改善の意思決定根拠として、工場の管理レベルの向上を絶えず推進する。 2.2 電子・半導体 電子・半導体業界は工程が多く、生産タクトが速く、設備投資が大きい。生産能力利用、歩留まり、納期に対する要求が極めて高く、スケジューリングの精緻さが企業の競争力に直接影響する。 2.2.1 適用シーン1:PCB/SMTラインのタクト最適化と段取り替えスケジューリング シーン背景:PCB(プリント基板)とSMT(表面実装)ラインは設備が高額でライン数も多く、製品型番の切り替えが頻繁である。異なる型番間の段取り替え、材料交換、メタルマスク(ステンシル)交換には長時間の準備が必要であり、ラインの有効産出に直接影響する。段取り替えの計画が不合理だと大量の生産能力の浪費につながり、タスク配分が不均一だと一部ラインの待ち行列と一部ラインの遊休が発生する。納期を満たす前提で合理的なロット統合と順序付けにより段取り替え回数を減らし、ライン稼働率を高めることが、業界で広く注目される重点である。 システム適用プロセス:APSシステムは各SMTライン、実装機、印刷機、リフロー炉などの設備と工程パラメータをモデルに組み込み、「段取り替え削減・負荷平準化・納期充足」をスケジューリング目標として、受注のスマートな分割と順序付けを実施する。システムは同一または類似型番の受注を自動的に識別して統合生産し、合理的な段取り替え順序を計画して総交換・調整時間を短縮する。同時に各ラインの能力と負荷に応じてタスクを平準配分し、ラインの過密・過疎を回避する。スケジューリング結果の可視化ダッシュボードでは、計画担当者が各ラインのタスク配置と段取り替えノードを直感的に確認でき、ドラッグ調整と納期影響評価を実施できる。スケジューリング結果がMESへ配信されると、現場はシステムの指示に従って段取り替え生産を行い、リアルタイムデータで実行進度をフィードバックし、ラインの高効率稼働と迅速な型替えを実現して、設備稼働率と受注納品能力を大幅に向上させる。継続的なタクト最適化と段取り替え管理により、企業は生産準備コストを大幅に削減し、受注納品サイクルを短縮し、市場競争力を強化できる。 2.2.2 適用シーン2:半導体パッケージング・テストの生産能力制約スケジューリング シーン背景:半導体パッケージング・テスト工程は工程が多く、設備タイプも複雑で、研削、ダイシング、ダイボンディング、ワイヤボンディング、モールディング(封止)、メッキ、テストなどの多数の工程を含み、製品ごとに工程ルートと設備能力の差が大きい。パッケージング・テスト設備は価値が高く、生産能力は逼迫しており、重要設備のスケジューリングは全体の産出と納期に直接影響する。また半導体業界は歩留まり、ロットトレーサビリティ、クリーン環境への要求が厳格で、スケジューリングは工程制約と生産規範を両立させる必要があり、複雑度は極めて高い。 システム適用プロセス:APSシステムはパッケージング・テスト全工程の設備、生産能力、工程制約、製品ロットを統一モデルに組み込み、重要ボトルネック設備を中心に有限能力スケジューリングを実施し、各製品ロットの各工程・各設備への投入時期を合理的に配分して全体の生産能力を平準化する。システムはロット統合、ポカヨケ(誤操作防止)制約、クリーンルーム制約、設備PM(予防保全)時間制約をサポートし、スケジューリングが工程規範に適合することを確保する。緊急の割り込み注文や設備ダウンなどの異常に対しては、システムは迅速に再スケジューリングし、納期・生産能力への影響を評価して最適な調整案を提示する。同時にシステムはMESと連動し、設備状態と完了データをリアルタイムに取得して、スケジューリングと実行の双方向連携を実現し、パッケージング・テスト企業が高額な生産能力を最大限活用して、重要顧客の納期コミットメントを守ることを支援する。スケジューリングの可視化と自動化は計画担当者の業務負担も大幅に軽減し、計画管理の科学性と機動性を高める。 2.3 自動車および部品 自動車および部品業界は、大規模・流水ライン・タクト生産とサプライチェーン連携への高い要求が特徴であり、完成車・部品企業とも厳格な納期と高品質の要求のもとで高効率な生産計画を実現する必要がある。 2.3.1 適用シーン1:完成車工場の混流生産ライン順序最適化 シーン背景:現代の完成車工場は混流生産ラインを広く採用しており、同一組立ラインで複数の車種・複数仕様の完成車を同時に生産する。顧客受注の個別化ニーズを満たしつつ、生産タクトの安定と高効率を維持する必要がある。車種ごとに組立ライン上の工数差、部品供給、工位負荷が異なるため、順序が不適切だと、ラインサイド部品の欠品、工位ボトルネック、車種切替時間の増加などの問題が発生し、生産能力の損失と納品遅延を招く。効率を犠牲にせず受注の納期と優先度を満たすことが、完成車生産計画の中核的な難所である。 システム適用プロセス:APSシステムは完成車の受注プールと組立ライン制約に基づき、生産順序のスマートな最適化を行う。システムは車種の工数、工位負荷、部品の完備、色・仕様の切替コスト、顧客納期、輸送計画などの要素を総合してスケジューリング最適化モデルを構築し、受注要件を満たしつつ生産ラインの安定性にも配慮した最適な車両順序を生成する。システムはラインサイド部品の完備検証を行い、欠品リスクを事前にアラートしてプル型の補充に連動させる。同時に重要工位の負荷を平準化し、局所的な渋滞を回避する。順序結果がMESとプルシステムへ配信されると、ラインサイドは順序に従って投入・組立を行い、リアルタイムフィードバックにより計画を絶えず校正する。システムは順序結果を輸送・出荷計画に連動させ、完成車のラインオフと納品の接続を最適化し、輸送時間と在庫をさらに圧縮し、全チェーン納品効率を高める。順序案の生成と調整は全過程で記録・追跡が可能で、生産管理層の振り返りと継続的改善に資する。混流順序最適化により、完成車工場は個別化ニーズを満たしつつ、高タクトの安定生産を維持し、納品効率と顧客満足度を向上させることができる。 2.3.2 適用シーン2:部品の多工程・多ライン協調生産スケジューリング シーン背景:自動車部品企業は製品の種類が多く、ロットが大きく、納期が厳格で、1件の受注を完了するために複数の工場・複数のラインの協調が必要となることが多く、プレス加工、機械加工、表面処理、組立、検査などの多数の工程が関わる。各ラインの負荷は相互に影響し合い、生産能力の不均衡やスケジューリングの不協調は半製品の滞留や納品遅延を招く。また部品の種類が多く、型替え・ライン替えも頻繁で、複数ライン間での統括的な計画により平準化生産と期日納品を実現することが、企業経営の重要課題である。完成車メーカーの厳格化する納品要求と頻繁な需要変動に直面し、経験のみの生産計画ではもはや対応しきれない。 システム適用プロセス:APSシステムは各工場・各ラインの設備能力と工程制約を統一モデルに組み込み、受注に対して多工程・多ラインの一体型スケジューリングを実施し、各工程の各ラインにおける加工時期と数量を自動的に計画して、工場間・ライン間の協調連携を実現する。システムは負荷分析により生産能力の弱点を特定し、各ラインのタスク配分を平準化して、半製品の滞留とラインの遊休を削減する。部品完備チェックと金型資源制約により、欠品や型替えの遅れによる停止を回避する。完成車メーカーの受注変更や特定ラインの異常が発生した場合、システムは迅速に再スケジューリングし、関連工程を連動調整して全体計画の実行可能性を確保する。システムが提供する負荷・進度ダッシュボードは、経営層が各ラインの稼働状態をリアルタイムに把握し、リスクを適時アラート・対処することを支援し、計画の実行可能性と全体の運用効率を大幅に高める。完成車メーカーのサプライチェーンシステムとの連携により受注と納品情報の協調を実現し、部品企業の納期順守率と内部運用効率の向上を支援する。 2.3.3 適用シーン3:サプライチェーンのプル型補充と部品充足スケジューリング シーン背景:自動車および部品のサプライチェーンでは、完成車メーカーがしばしばカンバンまたはローリング需要計画により部品供給をプルし、到着時点と部品完備への要求が高い。部品企業は完成車メーカーのプル信号に応じて生産と配送を適時組織し、欠品によるライン停止を避けつつ在庫水準を管理する必要がある。多顧客・多車種・多品種のプル需要に直面し、従来の生産計画では到着タクトを正確にマッチさせることが難しく、「供給すべきものが供給されず、供給すべきでないものが滞留する」という問題が生じやすい。 システム適用プロセス:APSシステムは完成車メーカーの需要計画と接続し、プル信号とローリング受注を自動受信して、需要を各ラインの生産タスクと配送計画に変換する。システムはプル型ロジックでスケジューリングし、需要に応じて生産を組織し、各工程の投入時期を逆算して、完成品が需要時点までに完備完成することを確保する。安全在庫と完備監視により供給リスクを事前に特定し、補産アラートをトリガーする。システムは同時に多顧客の優先度と配送ウィンドウを統括し、生産と配送の順序を最適化して、車両の積載率と配送効率を高める。供給と需要のテンポを正確にマッチさせることで、企業は緊急補給と欠品損失を大幅に削減し、完成車メーカーの連続生産を保障すると同時に在庫を効果的に低減し、サプライチェーンの強靱性と対応力を強化し、サプライチェーン全体の協調レベルを向上させる。システムはまた、重要顧客の供給保障を重点監視対象とし、リスク発生時は重要受注を優先的に保障して、納品水準と顧客満足度を両立させる。 2.4 食品・飲料 食品・飲料業界はプロセス製造に属し、ロット生産・連続生産、衛生要求の高さ、賞味期限への敏感さなどが特徴で、スケジューリングはラインの連続性、洗浄・切替、鮮度制約を両立させる必要がある。 2.4.1 適用シーン1:連続フロー・ロット生産スケジューリング シーン背景:食品・飲料企業の生産ラインは多くが連続フローまたは半連続フローの生産方式で、設備の起動停止と洗浄コストが高く、異なる製品間の切替には洗浄・消毒などの準備時間が必要となることが多い。スケジューリングが不適切だと、頻繁な品種切替が生産時間を大量に占有し、生産能力利用率を低下させる。同時に原料・包装材料の供給と在庫を生産タクトにマッチさせる必要がある。さらに原料の賞味期限と購買サイクルも生産計画と緊密に連動させる必要があり、スケジューリングの複雑度は高く、人手による統括は難しい。受注納期を満たす前提で同種製品のロットを合理的に統合し、切替回数を減らし、ラインの連続・高効率稼働を維持することが、食品・飲料企業の生産計画の重要課題である。 システム適用プロセス:APSシステムはライン設備、生産能力、洗浄ルール、段取り替え時間をスケジューリングモデルに組み込み、「切替削減・負荷平準化・納期充足」を目標に生産ロットを最適化・順序付けする。システムは同一または類似配合の製品をロット統合し、異なる品種の生産順序を合理的に計画し、各ラインの負荷配分を統括して、局所的な過負荷や空転を回避する。同時に原料・包装材料の在庫と供給に連動し、生産計画と資材完備の一致を確保して、材料切れによる停止を回避する。スケジューリング結果は生産計画ダッシュボードで表示され、計画担当者のドラッグ調整と納期影響評価を支援し、確認後に実行へ配信される。システムが提供する生産能力・負荷ダッシュボードは、経営層がラインの稼働状況を直感的に把握し、需要変動と計画調整に機動的に対応することを支援する。連続フローとロットの最適化スケジューリングにより、企業はライン稼働率を大幅に向上させ、洗浄・段取り替えコストを低減し、受注の期日納品を確保できる。 2.4.2 適用シーン2:賞味期限制約下の受注スケジューリングと先入れ先出し シーン背景:食品・飲料製品は賞味期限が短く、鮮度への要求が高い。生産と在庫管理は先入れ先出し(FIFO)の原則を厳格に遵守し、製品の期限切れによる損失を回避する必要がある。受注スケジューリングでは、原料の鮮度、製造日、賞味期限、倉庫の回転、顧客の鮮度要求を統合的に考慮し、生産順序と数量を合理的に計画して、製品を最適な状態で顧客に届ける必要がある。スケジューリングが賞味期限制約を考慮しない場合、一部製品の在庫滞留・期限切れ、一部受注の鮮度要求不達などの問題が発生しうる。 システム適用プロセス:APSシステムはスケジューリングモデルに賞味期限と先入れ先出しの制約を導入し、原料ロット、製造日、完成品の賞味期限、受注要件を総合して、各受注の生産時期と数量をスマートに計画する。システムは「先入れ先出し」の原則に従って最も古いロットの原料と在庫を優先的に消費し、生産計画を合理的に組んで完成品在庫の適正な回転を維持する。同時に倉庫容量と回転速度を組み合わせ、過剰生産による滞留を回避する。異なる顧客の賞味期限・鮮度要求に対して、システムは納期充足を前提にスケジューリングを最適化し、鮮度に敏感な受注を優先的に早期生産する。システムはまた、期限間近の在庫と受注の連動アラートをサポートし、製品の鮮度と販売安全性をさらに保障する。賞味期限制約下のスマートスケジューリングにより、企業は期限切れ損失を効果的に削減し、製品品質と顧客満足度を保障し、在庫回転効率を高めることができる。 2.5 医薬品・バイオ医薬品 医薬品・バイオ医薬品業界はGMP規制に厳格に拘束され、生産ロット、設備洗浄、バリデーション、トレーサビリティへの要求が極めて高く、スケジューリングはコンプライアンス、安全性、効率を両立させる必要がある。 2.5.1 適用シーン1:バッチ製造記録とGMP準拠スケジューリング シーン背景:医薬品製造企業はGMP(医薬品の製造管理および品質管理に関する基準)を厳格に遵守しなければならず、各ロットの生産は定められたバッチ製造指図と工程手順に従い、関連記録は完全かつトレーサブルである必要がある。生産スケジューリングは、バッチ製造指図、バッチ記録、設備・人員の資格などが法規要件に適合することを確保し、スケジューリングとコンプライアンス要件の衝突による品質リスクと監査指摘を回避する必要がある。同時に医薬品は生産サイクルが長く、ロット管理も厳格で、多品種・多ロットの協調生産計画には高い計画能力が求められる。計画レベルでのいかなる手落ちもコンプライアンスリスクと経済的損失を引き起こしうるため、生産計画は厳密かつ信頼性が高くなければならない。 システム適用プロセス:APSシステムはスケジューリングにGMPコンプライアンス制約を組み込み、バッチ製造指図、工程手順、設備資格、人員資格、バリデーション状態などをスケジューリング検証条件に組み込み、要件を満たす設備と人員だけが生産タスクに組み込まれることを確保する。システムはバッチ番号規範に従ってバッチ生産計画を組織し、バッチ製造記録に必要な計画情報を連動生成して、ロットの完全なトレーサビリティを保証する。システムは各ロットの生産時期を最適化し、多品種の生産テンポと資材供給を統括して、バッチ単位・数量単位での生産を保障し、コンプライアンスの衝突を回避する。工程変更やバリデーション状態の変化が発生した場合、システムは適時通知し、スケジューリングの実行可能性を再検証する。スケジューリングとコンプライアンス管理の一体化により、医薬品企業は品質と法規要件を保障しつつ、生産計画の科学性と実行効率を高め、コンプライアンスに適合した高効率な医薬品生産を効果的に支える。システムが生成するスケジューリング・ロット情報はバッチ記録システムに直接接続でき、手作業による転記ミスを減らし、データ一貫性を高める。 2.5.2 適用シーン2:設備洗浄・切替時間制約スケジューリング シーン背景:医薬品・バイオ医薬品生産は交差汚染の管理が極めて厳格で、異なる製品・異なるロット間の切替には通常、厳格な設備洗浄、消毒、さらにはバリデーションが必要であり、洗浄・バリデーション時間が生産時間に近いか上回ることさえあり、生産能力に影響する重要要因となっている。洗浄計画が不適切だと、設備の遊休・浪費や製品品質リスクを招く。洗浄、消毒、バリデーション時間と生産タスクを統括し、生産能力を最大限活用することが、医薬品スケジューリングの重要課題である。 システム適用プロセス:APSシステムは設備洗浄、消毒、バリデーション時間をスケジューリングの必須制約とし、製品間の適合性ルールに基づき、合理的な生産・洗浄順序を自動計画して、品種切替による無駄な停止を最小限に抑える。システムは洗浄サイクルが長い設備を重点的にスケジューリングし、同種製品のロット統合により洗浄回数を削減し、洗浄・バリデーションと他の生産タスクの連携を合理的に計画して、設備の全体稼働率を高める。同時にシステムは設備状態をリアルタイムに追跡し、洗浄・バリデーション未完了の設備にはタスク投入を制限してコンプライアンスを確保する。スケジューリング結果は設備状態ダッシュボードと連動し、工場が洗浄と生産タクトを合理的に調整することを支援する。洗浄・切替制約下のスマートスケジューリングにより、医薬品企業はGMP要件を厳格に満たしつつ、高額な生産設備の稼働率と全体生産能力を大幅に向上させることができる。洗浄・バリデーション時間と生産タスクの統括的最適化により、企業は生産能力を効果的に解放し、製品納品サイクルを短縮できる。 2.6 印刷・包装 印刷・包装業界は受注の品種が多く、色・仕様が多様で、版替え・色替えが頻繁である。印刷と後工程の連携が密接で、面付け、色彩管理、納期管理への要求が高い。 2.6.1 適用シーン1:複数受注の面付け・色替え最適化 シーン背景:印刷・包装企業は仕様が多様な多数の受注を受ける。印刷機の版替え、調色、インキ調整には長時間の準備が必要で、異なる色グループ・異なる工程の受注切替が頻繁である。各受注を個別に印刷機に載せると、大量の版替え・調色時間と材料の浪費が発生する。面付けが不適切だと、印刷品質と後続の抜型(ダイカット)、ラミネートなどの工程の連携に影響する。これらの工程の連携品質は受注の納品品質とコストに直接影響し、計画担当者の経験への要求が高く、人手による生産計画では効率と品質の両立が難しい。合理的な面付けと生産順序付けにより、版替え・色替え回数を減らし、印刷機の産出を高めることが、印刷企業の収益向上の鍵である。 システム適用プロセス:APSシステムは印刷機、版、インキ、紙などの資源と工程制約をスケジューリングモデルに組み込み、紙の仕様、色の近似性、工程の一貫性などの要素に基づいて受注のスマートな面付け・統合を支援し、同機生産に適した受注を同一ロットに組み合わせて、版替え・色替え回数を削減する。システムは印刷機の有限能力スケジューリングを実施し、各受注の上機順序と負荷配分を合理的に計画し、印刷と抜型、ラミネート、製本などの後工程の連携を統括して、前工程の滞留や後工程の材料待ちを回避する。スケジューリング結果は可視化ダッシュボードで表示され、計画担当者が印刷機のタスク配置と版替えノードを確認し、最適化調整後に実行へ配信する。システムが提供する面付け・スケジューリングダッシュボードは、計画担当者が印刷機のタスクと版替えノードを直感的に把握し、適時最適化調整することを支援する。面付け・色替え最適化により、印刷企業は調機・材料の浪費を大幅に削減し、印刷機稼働率と納品効率を向上させ、市場競争力を強化できる。 2.6.2 適用シーン2:オフセット/フレキソ印刷ラインの負荷平準化と納期スケジューリング シーン背景:印刷・包装企業はオフセット印刷、フレキソ印刷、デジタル印刷など複数の印刷設備を併有することが多く、設備ごとに適した材質・工程の受注が異なり、ライン間に負荷差が存在する。受注の納期要求は厳格で、加急注文・割り込み注文が頻発する。スケジューリングが不均衡だと、一部ラインの過負荷、一部ラインの遊休、または加急受注の機動的な割り込み不能が発生し、顧客への納品と満足度に影響する。さらに印刷工程間でコストと品質の差が顕著で、受注とラインのマッチングが適切かどうかが、企業のコスト管理と納品能力に直接影響する。人手による生産計画では全体を統括しきれない。 システム適用プロセス:APSシステムは各印刷設備の工程能力と受注特性に基づき、受注を最適なラインにスマートにマッチングし、オフセット、フレキソ、デジタル印刷など複数ラインの負荷配分を統括して、全体の生産能力を平準化する。システムは納期を中核制約としてスケジューリングし、加急・重要受注を優先的に保障し、割り込み受注に迅速に対応する。加急受注が発生した場合、計画担当者はシステム上で既存計画への影響を評価し、システムは自動的に最適な挿入位置と調整案を提示する。システムは資材(紙、インキ、版材)と後工程能力に連動し、生産計画の実行可能性を確保する。システムが提供するスケジューリングダッシュボードと進度追跡は、企業が受注から生産計画、納品までの全プロセスを見える化し、進度リスクを適時特定・対処することを支援する。ライン負荷平準化と納期スケジューリングにより、印刷・包装企業は納期を保障しつつ、全体の生産能力活用と受注対応力を向上させ、市場競争力を強化し、より多くの優良受注の獲得のための強固な基盤を築くことができる。
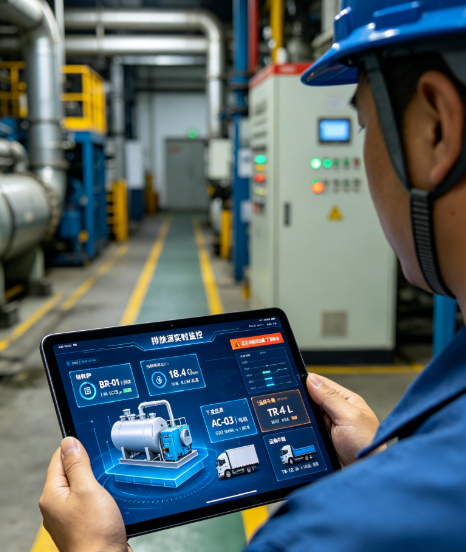
炭素排出管理ソフトウェア
第1章 ソフトウェア概要 1.1 ソフトウェア紹介 本ソフトウェアは、工業企業、エネルギー工場、グループ企業を対象とした専門的なエネルギー・炭素管理システムであり、「企業温室効果ガス排出量算定方法及び報告ガイドライン」および全国炭素市場のコンプライアンス要件に厳格に準拠して開発されています。企業のエネルギー消費・炭素排出データの自動収集、スマートな算定、炭素資産管理、排出削減分析、レポート自動生成、コンプライアンス履行に至る全プロセスをデジタル管理し、炭素監査(排出量検証)、炭素市場における排出枠の履行、ESG情報開示、企業の省エネ・脱炭素評価などの業務ニーズに対応します。火力発電、太陽光発電、エネルギー貯蔵、石炭、化学、産業団地など、多様なエネルギー・産業シーンに適用できます。 1.2 主要機能 本ソフトウェアの中核機能は、データ収集管理、温室効果ガスMRV算定、炭素資産・排出枠履行管理、排出削減データ分析、コンプライアンスレポート出力、システム権限管理の6つの主要モジュールで構成され、グループ企業・子会社・工場・設備の多段階階層管理に対応します。これにより、炭素排出データの「測定・報告・検証(MRV)」を実現します。 1.3 動作環境 クライアント(PC)側:Windows 10/11、macOS 以降に対応。Chrome、Edge、360急速ブラウザ(最新版)と互換。 サーバー側:オンプレミス(プライベート)導入、クラウドSaaS導入に対応。国産IT基盤(信創)対応サーバー・データベースに適合。 ネットワーク要件:企業内網・公網環境に対応し、工場のDCS、SCADA、CEMS、エネルギー計量設備、ならびに企業のERP・MESシステムとの接続を保証。 第2章 ログインと初期設定 2.1 システムログイン 1. ブラウザを開き、ソフトウェアシステムのアクセスURLを入力して、システムのログイン画面を表示します。 2. 企業から発行されたアカウントとパスワードを入力し、スライダー認証を完了したうえで【ログイン】をクリックします。 3. 初回ログイン時は初期パスワードの変更が必須です。パスワードはアルファベット・数字・特殊記号の組み合わせを推奨し、アカウントの安全性を高めます。 2.2 基本情報の初期化(管理者向け操作) システムを初めて利用する際は、基本設定を完了する必要があります。これにより、以降の炭素算定・データ統計の基盤となるフレームワークが構築されます。 1. 組織階層の設定:【システム設定】→【組織管理】で、グループ企業、子会社、工場、生産設備などの階層情報を登録し、企業の組織ツリーを構築します。 2. 排出境界の設定:【炭素基本設定】→【排出境界管理】で、企業の運営境界に基づき排出ユニットを追加し、生産設備やエネルギー消費ポイントを紐付けます。 3. 排出係数ライブラリの設定:システムには国の公式算定係数およびIPCC係数が標準搭載されています。管理者は企業の実測データに基づき、発熱量や排出係数をカスタマイズできます。 4. ユーザー権限の割り当て:【ユーザー管理】で、一般ユーザー、監査ユーザー、管理者アカウントを作成し、データ入力、算定審査、レポート出力などの権限を役割に応じて割り当てます。 第3章 主要機能の操作ガイド 3.1 データ収集・入力管理 本モジュールは炭素算定の基盤であり、企業のエネルギー消費、燃料、炭素排出に関する生データを収集します。自動収集と手動入力の2つのモードに対応しています。 3.1.1 自動データ収集 システムは工場のスマート電力量計、ガスメーター、CEMS(煙道ガス連続監視システム)、DCS/SCADA生産システム、ERP燃料在庫システムと自動連携し、以下のデータを自動取得します:外部購入電力・熱の消費量、石炭・天然ガス・燃料油の消費量、煙道ガス由来の炭素排出リアルタイムデータ、生産運転データ。収集データは自動的にデータベースへ格納され、全プロセスが記録・追跡されるため、人手による介入は不要です。 3.1.2 手動データ入力 自動収集設備が導入されていない環境向けに、Scope1/Scope2/Scope3関連データの手動入力に対応しています。 1. 【データ管理】→【手動入力】で、入力対象の工場と入力周期(日/月/四半期/年)を選択します。 2. 燃料消費量、車両燃料消費量、従業員出張、原材料輸送などのデータを入力し、計量伝票、請求書、検査報告書などの証憑資料をアップロードします。 3. データを提出後、管理者の審査を待ちます。審査が承認されるとデータが有効となり、炭素算定統計に組み込まれます。 3.1.3 データ検証と異常処理 システムは収集・入力されたデータを自動検証し、データ欠落、数値異常、前年同期比・前期比の変動が大きいデータに対して自動的にアラートを発報します。ユーザーは【データアラート】モジュールで異常一覧を確認し、データの照合・修正や原因の備考登録を行うことで、データの正確性とコンプライアンスを確保できます。 3.2 温室効果ガスMRV算定管理 本モジュールはシステムの中核機能であり、企業の全領域にわたる炭素排出量の算定を自動実行し、炭素監査におけるMRVコンプライアンス要件を満たします。 3.2.1 算定範囲の説明 Scope1(直接排出):企業が所有する設備の燃焼、生産プロセス、設備からの漏えいによって発生する炭素排出量を算定します。 Scope2(間接排出):企業が外部から購入した電力・熱の利用に伴う間接的な炭素排出量を算定します。 Scope3(その他の間接排出):原材料輸送、製品の外部輸送、従業員出張、廃棄物処理など、サプライチェーン全体にわたる炭素排出量を任意で算定できます。 3.2.2 自動算定の操作 1. 【炭素算定】→【温室効果ガス算定】で、算定対象と算定期間を選択します。 2. 【ワンクリック算定】をクリックすると、システムが公式の算定式および排出係数ライブラリを自動的に呼び出し、炭素排出総量と排出原単位を算出します。 3. 算定完了後、活動データ、係数・パラメータ、計算過程、最終排出量などの明細データを確認できます。 3.2.3 算定根拠資料のエクスポート 算定完了後、システムは炭素監査に必要な一連の根拠資料(燃料台帳、エネルギー消費台帳、排出量計算表、データトレーサビリティ記録)をワンクリックでエクスポートできます。これらの資料は、第三者機関による炭素監査や生態環境部へのデータ報告に直接利用できます。 3.3 炭素資産と排出枠コンプライアンス管理(排出削減義務対象企業向け) 全国炭素市場に組み込まれた排出削減義務対象企業(控排企業)向けに、炭素排出枠(割当)、CCER、年度履行の全プロセスをデジタル管理します。 3.3.1 炭素排出枠台帳管理 【炭素資産管理】→【排出枠管理】で、年度の無償割当および競売割当のデータを登録すると、システムが排出枠の保有量、使用済み量、残量を自動集計し、企業の排出枠の余剰・不足状況をリアルタイムに表示します。 3.3.2 CCERプロジェクト管理 太陽光発電、風力発電、森林炭素吸収源などの排出削減プロジェクト情報の登録に対応し、CCER排出削減量、有効期限、相殺比率を記録します。また、履行に利用可能な排出削減枠を自動集計します。 3.3.3 年度履行とアラート システムは年度の炭素排出データに基づき、履行に必要な排出枠を自動試算します。排出枠の不足や履行期限の接近などの状況は、ポップアップアラートで自動通知されます。ユーザーはオンラインで履行プランをシミュレーションし、CCER相殺と排出枠購入のコスト差を試算したうえで、オンラインでの履行手続きの登録を完了できます。 3.4 データ分析と排出削減シミュレーション 3.4.1 可視化データダッシュボード システムのホーム画面には炭素・エネルギー大規模データダッシュボードが統合されており、企業の炭素排出総量、生産額当たりの炭素排出原単位、工場別・設備別の排出割合、排出量の推移、エネルギー消費・炭素排出のベンチマークデータをリアルタイムに表示し、企業の脱炭素化の現状を直感的に示します。 3.4.2 排出削減シナリオシミュレーション 【排出削減分析】モジュールでは、グリーン電力の調達、燃料代替、設備の省エネ改修、CCUS(CO2回収・利用・貯留)導入など、複数の脱炭素施策のシミュレーションが可能です。システムは各施策の排出削減量、脱炭素コスト、投資回収を自動試算し、企業の脱炭素意思決定をデータ面から支援します。 3.4.3 目標指標の展開・評価 管理者は企業の年度脱炭素目標を登録できます。システムは炭素排出総量・原単位の目標を各子会社・各工場に自動展開し、目標達成率をリアルタイムに集計するとともに、業績評価用データのエクスポートに対応します。 3.5 コンプライアンスレポートと情報開示管理 システムは各種コンプライアンスレポートをワンクリックで生成でき、手作業によるレポート整理の煩雑さやデータ精度の問題を解消します。 1. 炭素排出年度報告書:全国炭素市場への報告形式に対応し、生態環境部のプラットフォームへの直接入力に利用できます。 2. 炭素インベントリ(排出量目録)報告書:企業の年度炭素インベントリの全量報告書(算定境界、データソース、算定結果、排出削減提言を含む)を自動生成します。 3. ESG/TCFD開示報告書:上場企業・グループ企業向けのESGサステナビリティ報告書、炭素情報開示資料を出力します。 4. カスタムレポート:ユーザーが任意のフィルタ条件を設定し、月次・四半期のエネルギー消費・炭素排出統計レポートを出力できます。
AI 計算リソース構築サービス
1 システム概要 人工知能(AI)、ビッグデータ、ディープラーニング技術の急速な進化に伴い、AIコンピューティングパワーはあらゆる産業のデジタル化・スマート化転換の中核インフラとなり、モデル学習、インテリジェント推論、データ分析、スマート意思決定の中核的基盤となっています。 当社は、AIコンピューティングパワークラスターのワンストップ構築サービスを提供し、企業・研究機関向けに専用のAIコンピューティング基盤を構築します。大規模モデルの事前学習、パラメータ微調整(ファインチューニング)、インテリジェント推論、マルチモーダル生成など、あらゆるAI業務の実装を全面的に支援し、お客様が基盤インフラの整備に深く関わることなく、迅速にAIプロジェクトを立ち上げることを可能にします。 当社は、お客様のビジネス目標、モデルパラメータ規模、データセット容量、データセキュリティ要件に応じて、コンピューティングパワーソリューションをオーダーメイドで策定します。大規模モデルの学習シーンでは、高帯域幅のマルチGPUクラスターを優先的に計画し、業務向け推論シーンではノード構成を最適化してレイテンシと消費電力を抑制し、性能とコストの最適なバランスを追求します。 ハードウェアの選定・調達、データセンター設備の改修、機器のラック設置・配線から、高速RDMAネットワークの構築、並列ストレージの整備に至るまで、全工程を当社の専門技術チームが実施します。ソフトウェア面では、OS、CUDAドライバ、コンテナ環境のデプロイを完了し、K8s(Kubernetes)クラスターと分散学習フレームワークを構築するとともに、コンピューティングリソーススケジューリングプラットフォーム、モデルリポジトリ、リソース監視・アラートシステムを稼働させ、全クラスターの結合調整テストを完了します。これにより、納品後すぐにAIタスクを実行することができます。 本サービスは、オンプレミス(私有化)デプロイとデータセンターホスティング型クラスターの2つの提供形態があります。オンプレミスデプロイでは、データがお客様の自社環境に留まるため、機密性・高度なセキュリティが求められる業務に対応できます。ホスティング型は建設期間を大幅に短縮し、初期のデータセンター設備投資を低減できます。 プロジェクト納品後、当社は24時間365日(7×24時間)の運用保守体制を提供します。ハードウェアの巡回点検、環境・バージョンのアップグレード、障害の迅速な対応、システムセキュリティの強化を含み、その後のコンピューティングパワーの弾力的な拡張にも対応します。当社はAIコンピューティング基盤をワンストップで整備し、お客様が自社で基盤技術チームを組織するための高額なコストや試行錯誤のリスクを省き、AIイノベーションプロジェクトの迅速な実装と業界のデジタル化における先手を支援します。 2 AIコンピューティングパワー構築が対応する中核業界 AIコンピューティングパワーはスマート化転換の中核基盤として、工業製造、金融サービス、エネルギー・鉱山、スマートセキュリティ、医療ヘルスケア、小売・商貿、教育・研究、緊急消防など、幅広い業界に適用できます。各業界は専用のコンピューティングパワープラットフォームを活用することで、AI技術の大規模な実装を実現し、産業の品質・効率向上、コスト削減・リスク回避、スマートアップグレードを推進できます。 2.1 工業製造業 従来の製造業には、生産効率の低さ、人工作業による品質検査の誤差、設備故障の多発、生産計画・スケジューリングの混乱、エネルギー浪費などの課題があります。専用のAIコンピューティングパワー構築サービスにより、産業用スマートコンピューティングクラスターを構築し、マシンビジョン検査、スマート生産計画、設備の予知保全、生産エネルギー最適化などのAIアプリケーションの実装を支援します。これにより、生産プロセス全体のスマート管理を実現し、従来型工場のスマートファクトリーへの転換を支援します。 2.1.1 工業製品のAIビジョンによるスマート品質検査 背景:従来の工業製品の品質検査は、主に人の目による外観検査に依存しています。精密部品、電子製品、金物製品、繊維製品などのカテゴリにおいて、検査効率の低さ、人による疲労に起因する判定誤差、微細な欠陥の見逃し率の高さ、検査基準の不統一などの問題があります。中小規模の製造企業では、1日に数万件の製品検査を行うこともあり、人による検査は多大な人件費を要するだけでなく、傷、へこみ、色ムラ、微小なひび割れ、寸法偏差などの微細な欠陥を正確に識別することができず、不良品の市場流通、アフターサービス紛争、ブランド毀損などの問題を引き起こしやすくなります。さらに、人による検査データは蓄積・分析が困難で、生産工程の最適化が難しいという課題もあります。製造業の精密化・標準化が進む中、製品検査の精度・効率・安定性に対する要求は大幅に高まっており、従来の人手による検査体制では生産ニーズを満たすことができません。AIコンピューティングパワーを活用したマシンビジョンによるスマート品質検査システムの導入が急務となっており、全自動・高精度・中断のない品質検査の実現が求められています。 設備応用とコンピューティングパワー導入のプロセス:当社は製造企業向けに、エッジ+クラウドのハイブリッド型AIコンピューティングパワープラットフォームを構築します。現場側には高精細な産業用カメラや画像取得装置を配備し、生産ラインの製品の高精細画像データをリアルタイムに取得します。エッジコンピューティングノードは画像のリアルタイム前処理と一次欠陥識別を担当し、クラウドのコンピューティングクラスターはディープラーニングモデルの学習、精密な欠陥判定、データ集約・分析を担います。まず、構築した高性能コンピューティングクラスターを活用し、企業の大量の過去品質検査データと製品欠陥サンプルデータに基づいて、専用の工業品質検査AIモデルを学習させます。コンピューティングパワーの高速イテレーション能力により、モデルの識別精度を継続的に最適化し、異なる製品・異なる欠陥タイプの識別ニーズに対応します。生産工程では、生産ラインの製品が検査ステーションを通過する際に、産業用カメラがミリ秒単位で製品の全方位画像を取得し、エッジコンピューティング機器に伝送します。コンピューティング機器は画像のノイズ除去、トリミング、特徴抽出をリアルタイムで行い、モデルデータベースと高速に照合して、製品の欠陥の有無の判定、欠陥位置の特定、欠陥タイプの分類を正確に実行します。一般的な欠陥については、エッジコンピューティングが直接判定と仕分け指令の配信を行います。微細かつ難易度の高い欠陥については、クラウドのコンピューティングクラスターにアップロードして二次的な精密分析・判定を実施し、見逃しゼロ・誤判定ゼロを確保します。同時に、コンピューティングプラットフォームはすべての品質検査データをリアルタイムで蓄積し、欠陥タイプ、欠陥発生率、欠陥多発工程を自動集計し、生産工程の最適化にデータ基盤を提供します。 価値:本コンピューティングパワーソリューションの導入により、生産ラインの24時間途切れのないスマート品質検査を実現し、検査効率は人工作業と比較して10倍以上向上し、製品欠陥の識別精度は99.8%に達します。人による疲労が原因の見逃し・誤判定の問題を根本的に排除します。さらに、品質検査データの分析を通じて生産工程を逆方向に最適化し、製品欠陥率を低減して、製品合格率と市場競争力を向上させ、企業の生産工程のスマート化アップグレードを支援します。 2.1.2 工業設備の予知保全(スマートメンテナンス) 背景:工業生産ラインには、工作機械、コンベア、コンプレッサー、ロボットなど、数多くの精密生産設備が含まれます。従来の設備保全方式は「定期点検+故障時の緊急修理」です。定期点検は過剰保全や点検の遅れといった問題があり、人材・物資の無駄が生じます。故障時の緊急修理は設備が停止・故障した後に行われることが多く、生産ラインの操業停止を直接招き、生産能力の損失や受注納期の遅延を引き起こし、企業の生産効率に深刻な影響を与えます。従来の方式では、設備の稼働状態をリアルタイムに監視し、潜在的な故障を予測することができません。設備の振動、温度、回転数、騒音などの微細な異常データを的確に捕捉・分析することが難しく、小さな不具合が長期にわたって蓄積すると重大な設備故障を引き起こし、修理コストと停止損失を増大させる恐れがあります。現在のスマート製造の背景のもと、企業は設備故障の事前予測と的確な保全を実現するスマートな手段を早急に必要としており、設備データのリアルタイム分析とスマート予測を支える高性能なAIコンピューティングパワーが求められています。 設備応用とコンピューティングパワー導入のプロセス:当社は企業向けに分散型AIコンピューティングクラスターを構築し、工業設備の膨大な時系列データのリアルタイム処理とAIモデル推論のニーズに対応します。まず、各種生産設備に温度、振動、回転数、電流、騒音などのIoTセンサーを配備し、24時間365日、設備稼働の全次元データをリアルタイムに収集して、専用のコンピューティングパワープラットフォームに送信します。コンピューティングクラスターの高速計算能力を活用して設備故障予測AIモデルを運用し、大量のリアルタイムデータのクレンジング、分析、特徴抽出を行い、設備稼働の異常特徴を正確に識別して、過去の故障データモデルと比較し、設備の潜在的な故障タイプ、故障発生時期、故障影響範囲を予測します。コンピューティングプラットフォームは予測結果に基づいて最適な保全方案を自動生成し、故障箇所、保全方法、保全周期を作業員に正確に通知します。同時に、設備の稼働による消耗状況や部品の経年劣化度合いをスマートに評価します。軽微な異常に対しては、プラットフォームが自動的に警告を発し、作業員に速やかな点検を促します。高リスクの潜在故障に対しては、直ちに緊急警報を発動し、生産ライン制御システムと連携して防御措置を講じ、突発的な停止を回避します。さらに、コンピューティングプラットフォームは設備稼働・保全データを継続的に蓄積し、予測モデルを反復的に最適化して、故障予測の精度を高め続けます。 導入効果:AIコンピューティングパワーによる設備の予知保全は、従来の受動的な保全方式を根本から変え、設備故障の事前予測と的確な保全を実現します。設備の突発停止故障率を90%以上低減し、生産ラインの停止による損失を大幅に削減します。的確な保全方案は過剰保全によるリソースの無駄を回避し、設備の修理コストと部品消耗を削減し、設備の使用寿命を延長します。同時に、コンピューティングプラットフォームは設備運転・保全データの可視化・スマート管理を実現し、企業の標準化された設備保全体系の構築を支援して、生産ラインの高効率・安定・連続稼働を保証し、企業の生産能力と生産安定性を効果的に向上させます。 2.2 金融サービス業 金融業は銀行、保険、証券、インターネット金融などの分野を包含し、データ量が多く、リアルタイム性への要求が高く、リスク管理が厳格で、コンプライアンス重視という特徴があります。従来の金融業務には、融資審査の効率低下、リスク管理体制の穴、詐欺識別精度の低さ、顧客対応の遅れ、データ分析効率の低さなどの課題があります。AIコンピューティングパワーの構築により、金融スマートリスク管理、スマート融資審査、スマート投顧、金融データ分析、スマートカスタマーサービスなどのAIアプリケーションの実装を支援し、金融機関の業務スマート化、リスク管理の精緻化、サービスの高効率化を後押しします。 2.2.1 金融融資のスマート審査とリスク管理 背景:従来の銀行、農商銀行(農村信用合作社)、少額融資機関における融資審査は、主に人手による審査に依存しています。審査担当者は、顧客の信用情報、収入証明、資産情報、取引明細、信用調査報告書などの膨大な資料を一つ一つ照合する必要があり、審査プロセスは煩雑で期間も長く、1件あたりの融資審査に1〜3営業日もかかるため、顧客満足度は著しく低下します。また、人手による審査は担当者の経験に依存するため、主観的判断による誤差が大きく、潜在的な融資リスクを的確に識別することが難しく、悪意のある融資詐欺、延滞・不良債権などの問題が発生しやすく、金融機関に資金損失をもたらします。さらに、従来の審査方式では大量の顧客データを一括分析することができず、包摂的金融(普惠金融)における一括融資業務のニーズに適合できず、業務拡大の効率は極めて低いものとなっています。金融のデジタル化転換が加速する中、AIコンピューティングパワーを活用したスマート審査体制の構築が急務となっており、融資審査の自動化、リスク判定の精緻化、業務処理の高効率化が求められています。 設備応用とコンピューティングパワー導入のプロセス:当社は金融機関向けに、ローカル展開型の専用AIコンピューティングクラスターを構築します。コンピューティング性能とデータセキュリティ・コンプライアンスを両立させ、パブリッククラウドのデータ漏えいリスクと高額なコンピューティングコストを回避します。コンピューティングプラットフォームは金融機関の基幹業務システム、信用調査システム、取引システムと連携し、顧客の基本情報、信用データ、資金取引明細、消費行動、支払い履行記録など、多次元の大量データをリアルタイムに取得します。高性能なコンピューティングリソースを活用して金融融資リスク管理の大規模モデルを運用し、顧客の全次元データに対してミリ秒単位のクレンジング、モデリング、分析、格付けを行い、顧客の信用プロファイルを迅速に構築します。審査段階では、コンピューティングプラットフォームが顧客資料の真正性を自動識別し、資料の偽造や情報異常などの問題を検出して、顧客の信用格付、融資限度額、延滞リスクを正確に判定し、審査結果とリスク管理レポートを自動生成します。一般的な少額融資業務では、全自動審査・秒単位の結果出力を実現します。高額融資業務では、スマートな一次審査を完了し、担当者による再審査に正確なデータ基盤を提供して、審査プロセスを大幅に簡素化します。同時に、コンピューティングプラットフォームはリスク管理モデルをリアルタイムに反復更新し、最新の融資事例、詐欺手口、延滞データを組み合わせてアルゴリズムを最適化し、リスク識別の精度を高め続け、新種の融資リスクを回避します。 価値:コンピューティングパワーを活用したスマート融資審査体制は、従来数日を要した審査期間を1〜2分に短縮し、審査効率を100倍以上向上させます。顧客の申込体験を大幅に最適化し、金融機関の業務処理量と市場競争力の向上を支援します。スマートリスク管理モデルは、融資リスクの識別精度を従来の70%から95%以上に引き上げ、融資詐欺、延滞、不良債権のリスクを大幅に低減し、資金損失を削減します。ローカル展開型のコンピューティングパワーは金融データのコンプライアンス要件を完全に満たし、顧客の金融データの安全性を確保します。また、一括処理能力により包摂的金融における一括融資業務の展開を支え、金融機関の地方・下位市場への効率的な進出と業務増加を支援します。 2.2.2 金融取引のスマートリスク管理と詐欺識別 背景:現在、金融のオンライン取引、振込、決済業務の規模は急増し続けており、特殊詐欺、マネーロンダリング、虚偽取引、異常な現金化などの金融リスクが後を絶ちません。詐欺の手口はますます巧妙かつ複雑になっています。従来の金融リスク管理システムは固定ルールによる判定に依存しており、一般的な異常取引しか識別できず、新種の巧妙な詐欺取引を正確に識別することができないため、リスク管理体制に多くの穴が存在します。また、金融取引は高並行処理・高リアルタイム性という特徴を持ち、毎日の取引データは数十億件に達します。従来のコンピューティング設備では、大量の取引データをリアルタイムに監視・分析・警告することができず、異常取引の発見が遅れ、資金が流出した後にしか問題を追跡できないことが多く、リスクを事前に阻止できず、ユーザーと金融機関に不可逆的な資金損失をもたらします。リアルタイムなスマートリスク管理体制を支える高性能AIコンピューティングパワーが早急に求められており、取引リスクのリアルタイム識別、正確な遮断、事前警告の実現が必要です。 設備応用とコンピューティングパワー導入のプロセス:当社は、高並行処理・低遅延の金融専用AIコンピューティングクラスターを構築し、金融取引のミリ秒単位のリアルタイム処理ニーズに対応し、毎秒数十万件の取引データの同時分析・処理をサポートします。コンピューティングプラットフォームは決済取引システム、ユーザー口座システムとリアルタイムに連携し、各取引の取引時間、取引金額、取引場所、端末情報、取引頻度、相手方口座、ユーザーの行動特性などの全次元データを動的に取得します。コンピューティングパワーの高速推論能力を活用して、金融詐欺・異常取引識別AIモデルを運用し、ユーザーの過去の取引行動や通常の取引習慣とリアルタイムに比較して、他地域からの異常振込、高頻度の少額現金化、不審な大口取引、深夜の異常取引、マネーロンダリングの疑いのある分散取引など、さまざまなリスクシーンを正確に識別します。リスク取引を識別すると、コンピューティングプラットフォームは直ちに警告を発動し、取引の自動遮断、異常口座の凍結を実行し、同時にリスク情報をリスク管理担当者にプッシュします。さらに、コンピューティングクラスターは最新の詐欺事例や異常取引パターンを継続的に学習し、モデルアルゴリズムを動的に反復更新して、新種の金融詐欺手口に対応し、従来のルール型リスク管理の穴を埋めます。また、プラットフォームは毎日の取引データを一括して振り返り分析し、リスク取引の特徴を集計して、リスク管理最適化レポートを出力し、金融機関のリスク管理体制の整備を支援します。 価値:本コンピューティングパワーソリューションは、金融取引の全量・リアルタイム・スマートなリスク管理を実現します。異常取引の識別・対応速度はミリ秒レベルに達し、リスク遮断の成功率は98%向上し、特殊詐欺、マネーロンダリング、現金化などの各種金融リスクを効果的に排除し、ユーザーの資金安全と金融機関の運営安全を確保します。高並行処理のコンピューティングパワーは、取引ピーク時や休日期のピークトラフィックにもシステムが安定して対応できるよう支え、処理の遅延、ラグ、クラッシュなどの問題を発生させず、金融業務の安定稼働を保証します。同時に、スマートなリスク管理は人によるリスク管理業務を大幅に削減し、リスク管理の人的コストを低減して、金融機関のリスク管理の精緻化・スマート化レベルを向上させます。 2.3 エネルギー・鉱山業 エネルギー・鉱山業には、炭鉱、石油・ガス、電力、新エネルギーなどの分野が含まれます。作業現場は複雑で、環境は過酷であり、安全リスクが高く、運用保守の難易度も高いという特徴があります。従来の作業方式には、巡視点検の効率低下、安全上の潜在リスクの早期発見・対応の遅れ、生産エネルギーの高消費、設備故障率の高さなどの課題があります。AIコンピューティングパワーの構築により、鉱山スマート巡視点検、安全上の潜在リスク識別、石油・ガスのスマート採掘、電力網のスマート負荷調整、新エネルギーの発電量予測などのシーンの実装を支援し、エネルギー・鉱山業の安全生産、コスト削減・効率向上、スマートアップグレードを推進します。 2.3.1 炭鉱坑内のスマート安全巡視点検と潜在リスク識別 背景:従来の炭鉱坑内巡視点検は、人が坑内に入って作業することに依存しています。坑内環境には、ガス漏えい、天盤(天井岩盤)の崩落、水溜まり・泥土、異物の通路占拠、設備故障など、複数の安全上の潜在リスクが存在し、人による巡視点検の危険性は極めて高いものです。また、坑内の坑道は複雑で巡視範囲も広く、人による巡視は時間がかかり効率も低く、全区域・全方位・死角のない点検を実現することが困難です。さらに、人による巡視は主観性が強く見逃し率が高いという問題があり、微細なガス濃度異常、設備の老朽化、坑道のひび割れなどの潜在リスクをタイムリーに発見できず、長期的に蓄積すると重大な安全事故を引き起こしやすく、坑内作業員の生命の安全と鉱山の生産安全を深刻に脅かします。また、人による巡視データはリアルタイムに集約・分析できないため、潜在リスクの事前予測と的確な対策が困難です。AIコンピューティングパワーを活用した坑内スマート巡視点検体制の構築が急務であり、高リスクの巡視作業を人に代わって行うことが求められています。 設備応用とコンピューティングパワー導入のプロセス:当社は鉱山企業向けに、鉱山専用のAIコンピューティングクラスターを構築し、坑内の複雑な環境下でのデータ伝送とAI識別のニーズに対応します。防爆性、安定性、低消費電力の特性を両立させます。プロジェクトでは、坑内用防爆カメラ、巡視ロボット、ガスセンサー、温度センサーなどの設備を配備し、坑内坑道の映像、ガス濃度、環境温度、設備稼働状態などのデータを全方位的に収集し、鉱山専用ネットワークを通じて地上のAIコンピューティングプラットフォームにリアルタイムで伝送します。コンピューティングクラスターには鉱山専用のスマート識別大規模モデルを搭載し、強力な計算能力を活用して、リアルタイム映像とセンサーデータをリアルタイムに分析・処理し、坑内の石炭堆積、軌道上の異物、天盤のひび割れ、ガス濃度超過、水溜まり・泥の堆積、設備異常、違反作業など、10種類以上の安全上の潜在リスクを正確に識別します。一般的な潜在リスクに対しては、プラットフォームがリアルタイムにポップアップ警告と音声案内を行い、リスク箇所と是正提案をプッシュします。ガス濃度超過、天盤異常などの高リスクの潜在リスクに対しては、直ちに緊急警報を発動し、坑内の音声・光警報装置と連動して、作業員に緊急避難を促すとともに、設備制御システムと連動して関連する作業設備を停止させます。さらに、コンピューティングプラットフォームは24時間途切れることなく巡視データを記録し、リスク多発エリア、多発タイプを自動集計して、リスク対策台帳を形成し、鉱山の安全管理、坑道の改修、設備保全にデータ基盤を提供し、識別モデルを継続的に反復最適化して、潜在リスクの検出精度を高めます。 価値:AIコンピューティングパワーを活用したスマート巡視点検体制は、高リスクの坑内巡視作業を完全に代替し、根源から坑内作業の安全リスクを低減し、人による巡視の安全事故を根絶します。24時間途切れないスマート巡視点検により、坑内全域の死角のない潜在リスク検出を実現し、潜在リスクの見逃し率をゼロに低減し、リスク発見・処置の効率を90%以上向上させ、鉱山の重大安全事故の発生を効果的に回避します。同時に、スマートなデータ台帳は鉱山の安全管理の標準化・精緻化・スマート化を支援し、安全管理コストを低減し、鉱山の安全生産レベルと生産効率を向上させます。 2.3.2 電力網のスマート巡視点検と負荷調整 背景:従来の電力網の運用保守は、人による巡視点検と人による負荷調整に依存しています。電力網には、送電線、変電所、変圧器、配電設備などの膨大な施設が含まれ、カバー範囲が広く、設備は分散配置されているため、山間部や野外の送電線路の巡視点検は極めて困難です。人による巡視は効率が低く周期も長いため、線路の損傷、碍子(がいし)の故障、設備の老朽化、樹木接触などの潜在リスクをタイムリーに発見できず、線路のトリップ(遮断)や停電事故を引き起こしやすくなります。また、従来の負荷調整は人の経験による予測に依存しており、電力需要のピーク・オフピークの負荷変動を正確に把握できず、供給余力の不足、負荷配分の不均一、電力の浪費などの問題があり、新エネルギー系統連系後の電力網の動的負荷調整ニーズに適合できません。電力網のスマート運用保守とスマート負荷調整を支えるAIコンピューティングパワーが早急に求められています。 設備応用とコンピューティングパワー導入のプロセス:当社は、低遅延・高安定の電力専用AIコンピューティングプラットフォームを構築し、電力網の膨大な設備データ・電力使用データのリアルタイム分析とスマート負荷調整を支えます。現場側では、ドローン、高精細カメラ、電力センサー設備を通じて、送電線、変電所、配電設備の稼働映像、温度、電流、電圧などの全次元データを収集し、コンピューティングクラスターにリアルタイムにアップロードします。コンピューティングプラットフォームは電力網スマート巡視点検AIモデルを運用し、線路の素線切断、設備の破損、樹木の接触、碍子の汚損、設備の異常発熱などの故障リスクを自動識別し、故障箇所を正確に特定し、故障レベルを評価して、巡視点検レポートと是正方案を自動生成します。負荷調整の面では、コンピューティングプラットフォームが全域の電力使用データ、気象データ、新エネルギーの発電データ、過去の電力使用ピークデータを集約し、ビッグデータ分析とAIアルゴリズムによるモデリングを通じて、地域の電力負荷の変動傾向を正確に予測し、電力網の負荷配分戦略を動的に最適化し、送電・配電・給電の電力をスマートに調整して、電力網の負荷バランスを実現します。風力発電、太陽光発電などの新エネルギーの間欠的な発電特性に対応し、コンピューティングプラットフォームは発電出力をリアルタイムに予測し、新エネルギーの系統連系・負荷調整方案を最適化して、新エネルギーの利用率を高め、電力網の安定・高効率・省エネ稼働を保証します。 価値:コンピューティングパワーによる電力網のスマート運用保守は、設備故障の自動識別と事前警告を実現し、故障対応の効率を80%以上向上させ、電力網の故障によるトリップ・停電の確率を大幅に低減し、電力供給の信頼性を高めます。スマート負荷調整は、従来の人による負荷調整の精度不足と電力浪費の問題を根本的に解決し、電力網のリソース利用率を大幅に向上させ、新エネルギーの受入能力を顕著に強化し、電力網の運用エネルギー消費と保守コストを効果的に削減して、新しい電力系統のスマート化・グリーン化へのアップグレードを支援します。 2.4 スマートリテール業 スマートリテール業には、オフラインのスーパーマーケット、チェーン店舗、ECプラットフォームなどのシーンが含まれます。中核となる課題は、来店客数の分析の遅れ、在庫管理の混乱、マーケティング精度の低さ、サプライチェーンの対応の遅さなどに集中しています。AIコンピューティングパワーの構築により、来店客数のスマート分析、スマート在庫管理、精確なマーケティング配信、サプライチェーンのスマート予測などのAIアプリケーションの実装を支援し、「人・モノ・場」の全チェーンにおけるスマート管理を実現して、小売の運営効率と収益転換を向上させます。 2.4.1 スーパー・店舗の来店客数スマート分析と精確なマーケティング 背景:従来のスーパーやチェーン店舗のマーケティング・運営は人の経験に依存しており、店舗の来店客数の傾向、顧客の購買嗜好、商品への関心度などの中核データを正確に把握することができません。来店客数のピーク・オフピーク時間帯を正確に予測できないため、人員配置が不合理になり、サービスリソースが無駄になります。また、異なる客層の消費ニーズを識別できず、マーケティング施策を場当たり的に実施するため、プロモーション投資のコストが高く、転換効果も低くなります。さらに、顧客の動線、商品の滞在時間などのデータを定量的に分析できないため、店舗の陳列レイアウトの最適化にデータ基盤がなく、店舗の運営効率と収益転換に深刻な影響を与えます。従来のデータ集計方式では事後的なデータ集約しかできず、リアルタイム分析・動的最適化は不可能です。リアルタイムの来店客数把握とスマートマーケティング意思決定を支えるAIコンピューティングパワーが早急に求められています。 設備応用とコンピューティングパワー導入のプロセス:当社は小売企業向けに、エッジ+クラウド連携のAIコンピューティングパワー体系を構築し、店舗の軽量・マルチノード・リアルタイムというコンピューティングニーズに対応します。各店舗の現場にはスマートカメラ、来店客数計測装置を配備し、店舗の来店客数、入退店時間帯、顧客動線、商品滞在時間、客層の年齢・性別、消費行動などの全次元データをリアルタイムに収集します。エッジコンピューティングノードがデータのリアルタイム匿名化、前処理、一次分析を担当し、クラウドのコンピューティングクラスターがビッグデータ集約、モデル学習、トレンド予測、マーケティング意思決定の機能を担います。コンピューティングプラットフォームはAIビジョン分析アルゴリズムを通じて、店舗の来店客数ヒートマップ、時間帯別来店分布図をリアルタイムに生成し、毎日の来店ピーク・オフピーク時間帯を正確に識別して、店舗の人員配置・サービス調整にリアルタイムのデータ基盤を提供します。同時に、膨大な来店・消費データを活用してユーザー画像モデルを学習し、異なる客層の消費嗜好、人気商品、消費習慣を正確に分析し、店舗の滞留在庫商品と売れ筋商品を自動識別します。分析結果に基づき、コンピューティングプラットフォームは店舗の陳列最適化方案、プロモーション活動方案、商品組合せ方案を動的に出力し、店舗の電子値札、スマート配信端末と連動して、精確な価格調整とターゲットマーケティングを実現します。さらに、プラットフォームは全国のチェーン店舗のデータを集約し、全体的な来店客数動向・消費動向を予測して、企業全体のマーケティング戦略策定を支援します。 価値:コンピューティングパワーの活用により、店舗の来店客数・消費データのリアルタイム定量分析を実現し、人の経験に依存した運営方式から完全に脱却して、店舗の人員配置・リソース配分がより合理的になり、サービスの効率が顕著に向上します。精確なユーザー画像とマーケティング方案により、プロモーション活動の転換率が大幅に向上し、場当たり的なマーケティングコストが低減され、店舗収益が15%以上向上します。スマートな陳列最適化と商品分析により、商品の滞留問題を効果的に削減し、商品の回転効率を高めて、小売店舗の精緻化・スマート化運営管理を実現します。 2.4.2 小売サプライチェーンのスマート予測と在庫管理 背景:小売業において、サプライチェーンと在庫管理は経営の中核的な難題です。従来の在庫管理は人による棚卸と経験による仕入れ量の予測に依存しており、在庫の過剰滞留、品切れ・欠品、在庫ロスの深刻化などの問題があります。祝祭日、季節の変わり目、プロモーション期間には売上の変動が大きく、人が市場需要を正確に予測できないため、売れ筋商品の品切れによる収益機会の喪失、滞留在庫商品の積み上がりによる資金・倉庫スペースの占有といった事態が発生しやすくなります。また、全国のチェーン店舗や複数倉庫の在庫データをリアルタイムに同期できず、サプライチェーンの補充・振替の対応が遅れ、在庫棚卸の効率が低く誤差も大きく、在庫管理コストが高止まりし、小売企業のサプライチェーン運営効率と収益性に深刻な影響を与えます。膨大な販売データ、在庫データ、市場データのスマート分析と精確な予測を支えるAIコンピューティングパワーが早急に求められています。 設備応用とコンピューティングパワー導入のプロセス:当社は小売専用のクラウドコンピューティングクラスターを構築し、大容量データの保存、高速計算、スマート予測の能力を備えます。企業の販売システム、在庫システム、サプライチェーン管理システムと連携し、全国の店舗の日次販売データ、在庫データ、倉庫データ、物流データ、市場動向データ、季節データ、プロモーションデータなど、多次元の膨大な情報を集約します。コンピューティングパワーの強力なデータ分析・モデル反復能力を活用して、サプライチェーン売上予測AIモデルを学習し、過去の販売傾向、市場変動の動向、季節影響、プロモーション影響などの要因をリアルタイムに分析し、各店舗・各カテゴリ商品の短期・中期売上を正確に予測して、精確な仕入れ計画、補充計画、振替計画を自動生成します。在庫管理の面では、コンピューティングプラットフォームが各店舗・倉庫の在庫データをリアルタイムに同期し、在庫数量を自動棚卸し、賞味期限間近の商品、滞留商品、欠品商品を識別し、在庫警告、売り切り処理、緊急補充の通知をスマートにプッシュします。同時に、生鮮食品や日用品などのロスが発生しやすい商品については、コンピューティングパワーで商品ロスの発生傾向を分析し、在庫の保管・回転・補充戦略を最適化して、商品ロス率を低減します。プラットフォームは多店舗・多倉庫の在庫連携調整をサポートし、全国の在庫リソースの最適配置を実現し、サプライチェーンの対応効率を高めます。 価値:AIコンピューティングパワーによるサプライチェーン・在庫のスマート管理は、商品売上の予測精度を95%以上に引き上げ、品切れ・在庫滞留の課題を根本的に解決し、企業の在庫資金を効果的に活性化して、倉庫保管・ロスコストを低減します。全自動の在庫データ分析・棚卸・警告により、人による在庫管理業務を大幅に削減し、在庫管理の精度と効率を高めます。スマートなサプライチェーン調整により、供給源の精確なマッチングと迅速な補充を実現し、サプライチェーンの対応期間を短縮して、企業全体のサプライチェーン運営効率と市場適応力を向上させ、小売企業のコスト削減・効率向上を支援します。
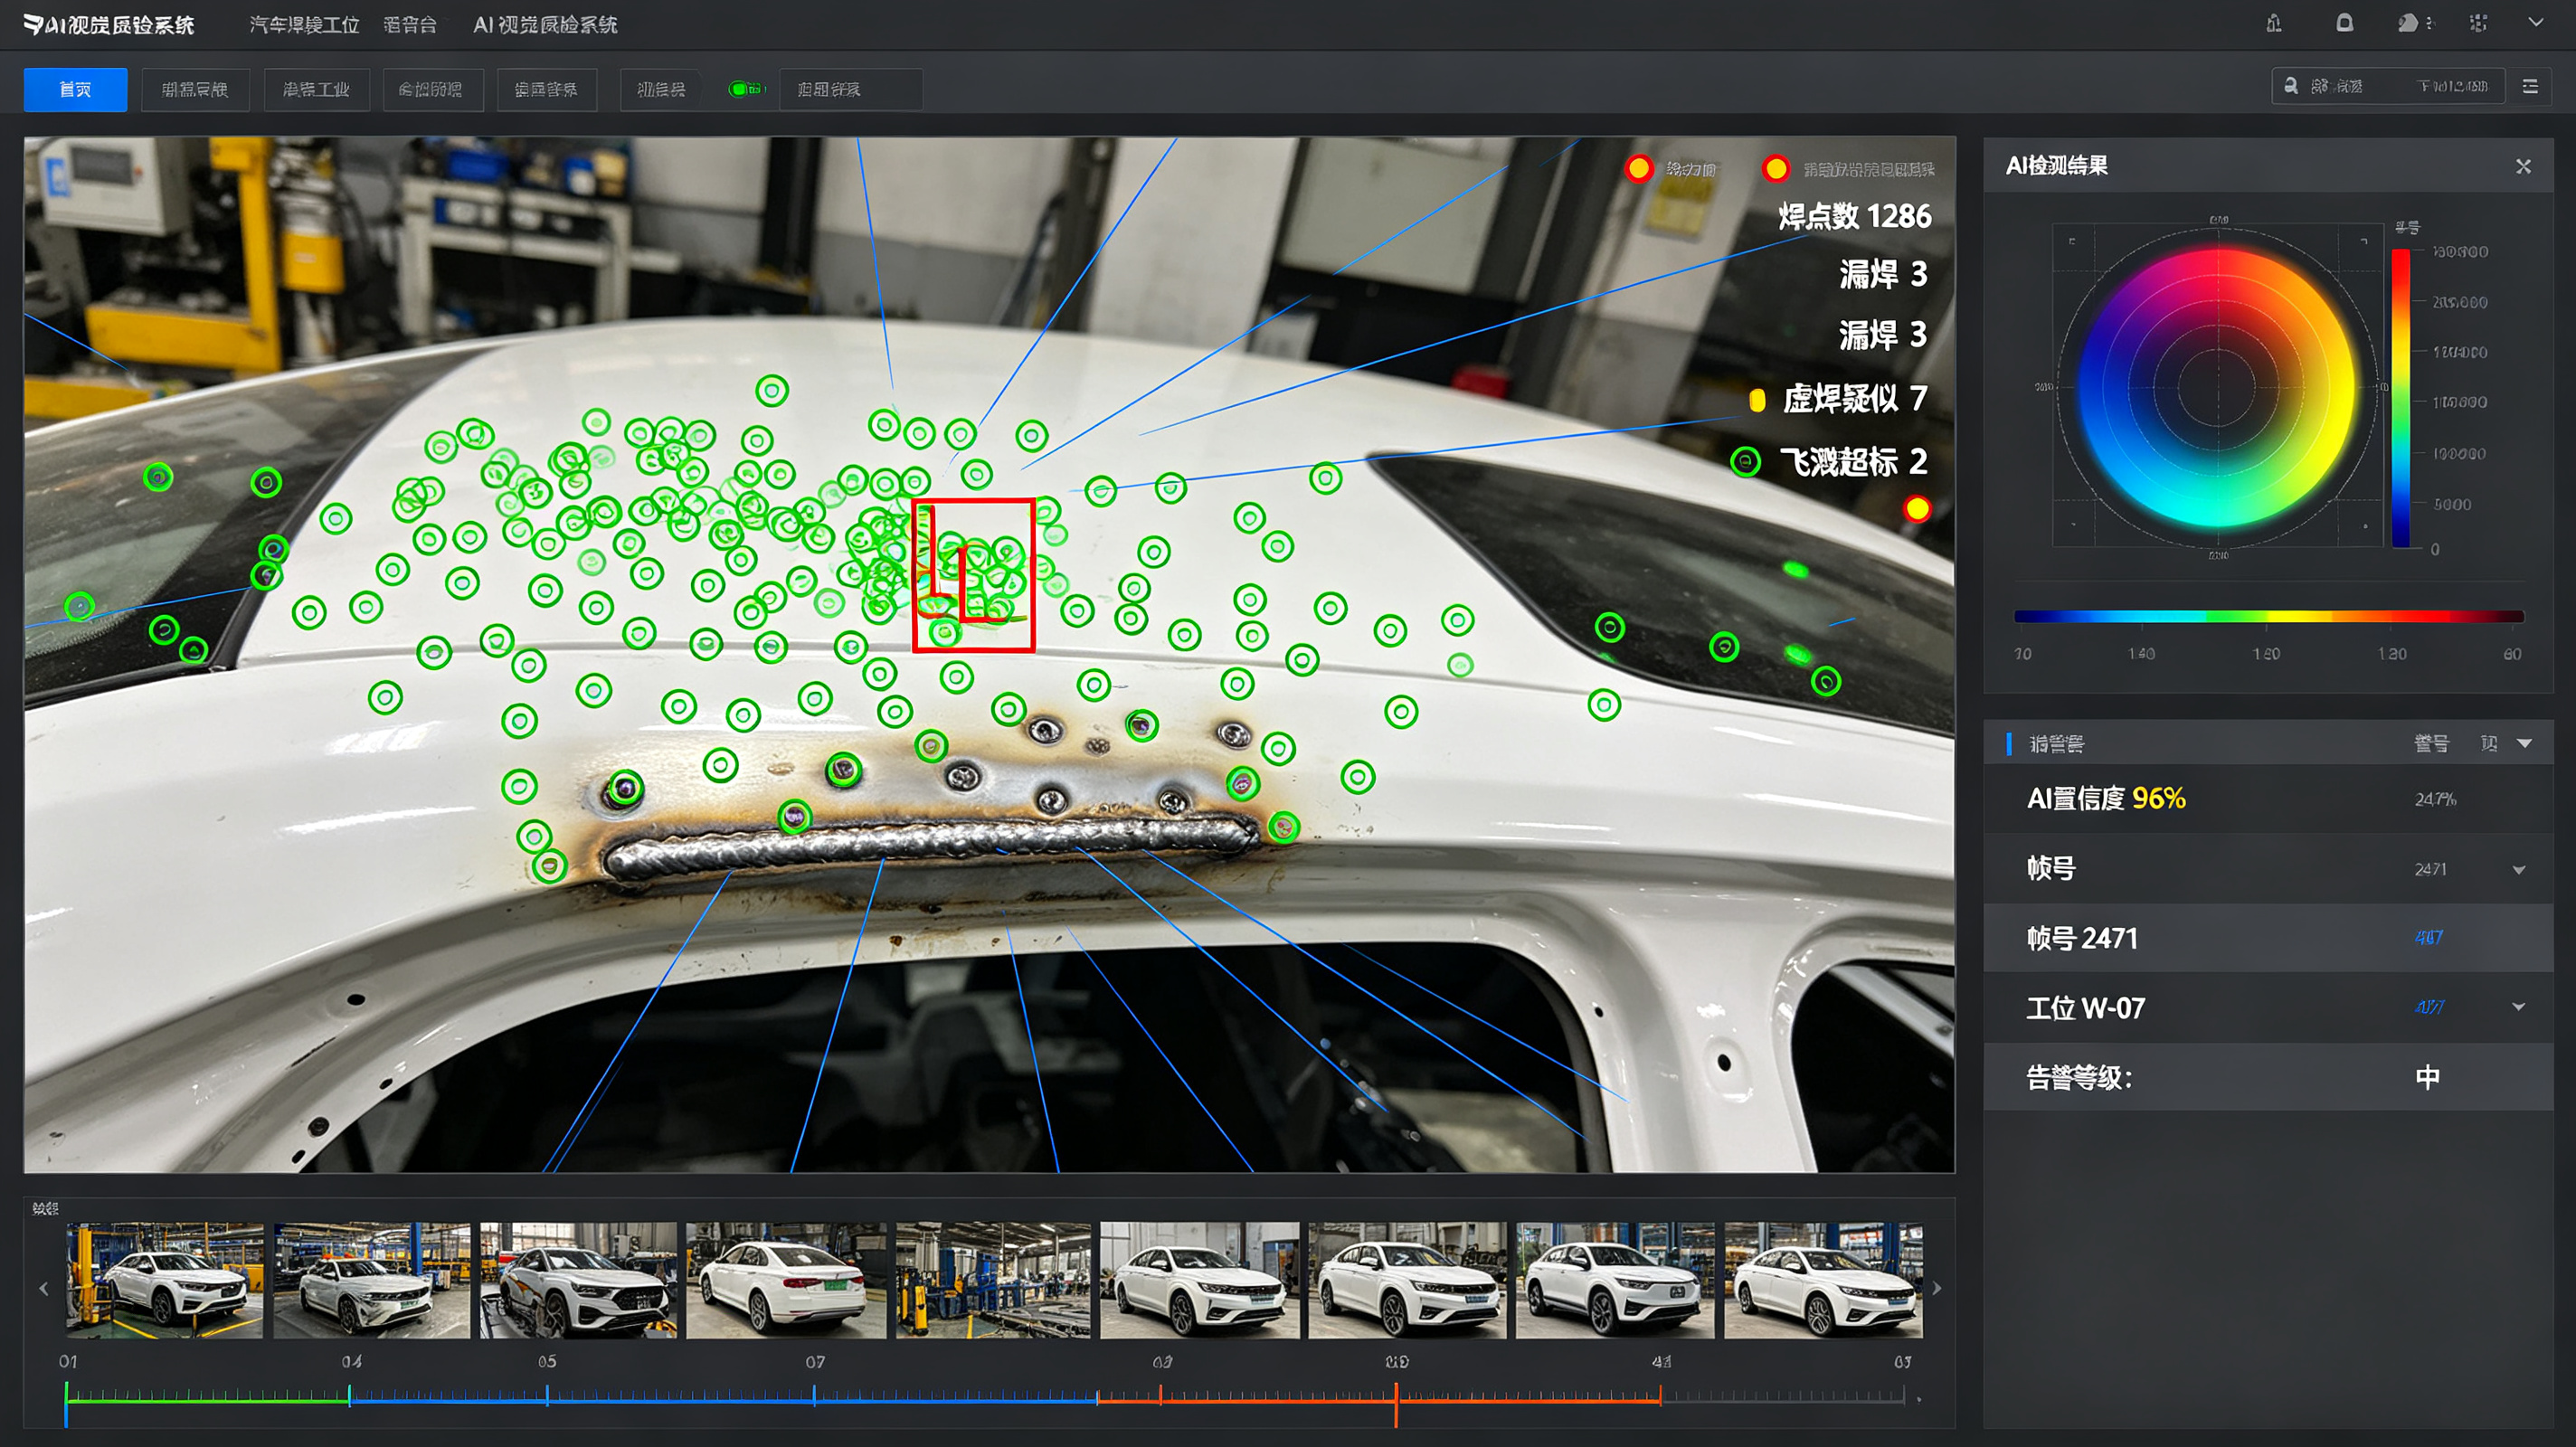
AI 視覚検品システム
1. はじめに 1.1 ドキュメントの目的 本文書は、AIビジョン検査システムの使用説明書であり、システムの全機能モジュール、操作規範、データストレージ機構、パラメータ設定、使用上の注意事項および障害対処方法について詳細に説明することを目的とする。オペレーター、運用保守担当者、管理者がシステムの操作フローを迅速に習得し、品質検査作業の標準を規範化し、設備の安定稼働と品質検査データの安全な保存を保障し、工場のスマート品質検査、品質トレーサビリティ、生産最適化に完全な指導根拠を提供する。 1.2 システム概要 AIビジョン検査システムは、深層学習、マシンビジョン、画像アルゴリズム、リアルタイムデータ伝送技術を基盤として構築されたスマート産業用品質検査プラットフォームであり、各種工業製品の外観欠陥検出、寸法精度検証、材料適合性確認、工位状態監視などの作業を人手に代わって実行できる。本システムは、高精度・高速・反復可能・トレーサビリティ可能という特徴を備え、電子製造、金具加工、プラスチック生産、食品包装、自動車部品など多業種の生産ラインに適合する。システムはデュアルモードデータストレージに対応し、工場のコンプライアンス要件とデータセキュリティニーズに応じて、ローカルストレージと所在国の第三者クラウドストレージモードを柔軟に切り替え、企業のローカライズ・クラウド化デプロイメントニーズを全方位的にサポートする。 1.3 適用範囲 本説明書は、本AIビジョン検査システムを使用・運用・管理するすべての工場オペレーター、設備運用保守担当者、品質管理者、システム管理者に適用されるほか、システムのデプロイメント、デバッグ、アップグレードの参考根拠としても使用できる。 2. システム全体機能アーキテクチャ 本システムは全体で七大中核機能モジュールに分かれる。すなわち、画像取得モジュール、AIスマート品質検査モジュール、リアルタイム監視・早期警戒モジュール、データストレージ管理モジュール、データ統計分析モジュール、設備運用・保守管理モジュール、システム権限管理モジュールである。各モジュールは相互に連携し、画像取得、スマート検出、結果出力、データ保存、データ分析、設備管理を網羅した全工程自動化作業を実現する。このうちデータストレージモジュールは、ローカルストレージと所在国第三者クラウドストレージのデュアルモード自由切替に対応しており、システムの中核的な特色機能である。 3. システム機能説明 3.1 画像取得機能モジュール 画像取得はシステム品質検査作業の基礎モジュールであり、生産ライン製品の高精細画像をリアルタイムで取得し、AIアルゴリズム検出に生データを提供する。複数デバイス適合、複数シーン向けパラメータカスタム調整に対応する。 3.1.1 マルチデバイス適合取得 本システムは、産業用高精細カメラ、高速フレームカメラ、赤外線カメラ、マクロカメラなど各種産業用ビジョン取得デバイスに対応し、単一カメラによる単点取得、複数カメラによる同期ステッチング取得をサポートする。平面製品、立体異形製品、微小精密部品など異なる検査対象物の画像取得ニーズに対応し、高速流水ライン、静的品質検査工位など異なる作業シーンに適合する。 3.1.2 取得パラメータカスタム設定 オペレーターはシステムバックエンドで解像度、フレームレート、露光量、ホワイトバランス、コントラスト、焦点距離、補光モードなど画像取得パラメータをカスタム調整できる。反射、低照度、強光、高振動の生産ラインシーン向けに、専用の取得パラメータテンプレートをプリセットし、ワンクリックで呼び出せる。取得画像の鮮明さ、無歪み、無ノイズを保障し、根源から品質検査精度を担保する。 3.1.3 自動撮影とトリガー取得 複数の取得トリガーモードに対応する:流水ライン光電センサによる自動トリガー、定時連続撮影、手動ボタン撮影、コードスキャン連動トリガー。製品が検査工位に到達すると、システムは人手介入なしで自動的に画像取得を完了し、自動化流水ラインの連続稼働に適合し、取得漏れ・取得誤りを根絶する。 3.2 AIスマート品質検査中核モジュール 本モジュールはシステムの中核機能であり、深層学習アルゴリズムモデルに依拠して、取得した製品画像をスマート分析し、各種欠陥と不合格項目を精確に識別し、モデルのカスタムトレーニングと反復アップグレードをサポートする。 3.2.1 全カテゴリ欠陥スマート検出 本システムは、工業製品の各種一般的および微小な欠陥を精確に識別でき、外観、寸法、組立、汚れ、破損などの全次元検出をカバーする:外観系欠陥には、擦り傷、ひび割れ、塗装剥がれ、変形、凹凸、気泡、異物混入を含む;寸法系欠陥には、長短偏差、孔径偏差、間隔超過、角度誤差、縁不揃いを含む;組立系欠陥には、部品欠落、誤組立、組立漏れ、緩み、ずれを含む;その他の欠陥には、汚れ、摩耗、文字不鮮明、包装破損、標識欠落などが含まれ、検出精度は最高99.9%に達する。 3.2.2 高精度寸法自動測定 非接触ビジョンによる精確な測定をサポートし、製品の長さ、幅、高さ、孔径、中心円距離、弧度、平坦度などの幾何学パラメータを自動検出し、製品の標準パラメータ閾値と自動比較して、製品寸法が合格かどうかを判定する。測定データはリアルタイム生成され、精度は0.01mmに達し、人手検出精度を大幅に上回り、精密部品品質検査シーンに適合する。 3.2.3 モデルカスタムトレーニングと反復 システムはAIモデルトレーニングプラットフォームを内蔵し、管理者は工場の新製品・新欠陥タイプに応じて、サンプル画像をアップロードしてモデルトレーニングを実行できる。少量サンプルでの高速反復、欠陥ラベルのカスタム注釈、検出閾値の柔軟調整に対応し、トレーニング後のモデルはワンクリックでデプロイ・稼働でき、専門アルゴリズム担当者の操作を必要とせず、工場の製品反復・工程更新の品質検査ニーズに適合する。同時にモデルバージョン管理をサポートし、随時モデルバージョンのロールバック・アップグレードが可能である。 3.2.4 リアルタイム品質検査結果判定 画像取得完了後、システムはミリ秒単位でアルゴリズム分析を完了し、品質検査結果を自動出力し、合格・不合格・保留の3種の判定状態に分ける。不合格製品については、システムは欠陥位置、欠陥タイプ、欠陥等級を自動でマーキングする;画像のぼやけ・遮蔽により判定不能な製品は保留とマークされ、人手による再検査を促し、誤検出・検出漏れを回避する。 3.3 リアルタイム監視・早期警戒モジュール 本モジュールは、品質検査プロセスの可視化監視、異常のリアルタイム早期警戒、生産ライン連動管理を実現し、品質検査作業の秩序ある遂行を保障し、不良品をタイムリーに遮断する。 3.3.1 可視化リアルタイム監視 システムメイン画面はマルチ工位リアルタイム画面の同時表示をサポートし、各生産ラインの品質検査画面、製品検査状態、リアルタイム合格率をリアルタイムで確認できる。画面拡大、スクリーンショット、録画、単一工位全画面表示をサポートし、管理者は随時リモート・現地で品質検査プロセス全体を監視し、生産ラインの品質状態をリアルタイムに把握できる。 3.3.2 マルチレベル異常早期警戒通知 カスタム早期警戒ルールをサポートし、不良品超過、設備異常、画像取得失敗、モデル検出異常、流水ライン詰まりなどの問題に対してマルチレベル早期警戒を実現する。警戒方法には、画面ポップアップ通知、設備ブザー警報、SMS通知、バックエンドメッセージプッシュが含まれ、警戒閾値をカスタム設定でき、例えば1時間あたりの不良率が5%を超えた場合に自動で警戒をトリガーし、スタッフに生産問題の調査をタイムリーに促す。 3.3.3 生産ライン連動遮断 流水ライン搬送設備・仕分け設備との連動をサポートし、不合格製品を検出後、システムは自動的に指令を発行し、流水ラインの停止、仕分け機構による不良品の自動排除を制御し、不良品が次工程に流入するのを防止し、検出・遮断一体型の自動化作業を実現する。同時に、人手再検査シーンに適合する手動連動解除もサポートする。 3.4 デュアルモードデータストレージ管理モジュール(中核的特色機能) 本システムは、工場内ローカルストレージと工場所在国の第三者クラウドストレージの2種類のストレージモードに対応し、単一モード独立使用、デュアルモード同期バックアップ使用をサポートする。ユーザーは企業のデータコンプライアンス要件、ストレージニーズ、ネットワーク環境に応じて自由に設定でき、すべての品質検査データ、画像データ、設備ログ、分析レポートを完全に保存できる。 3.4.1 工場内ローカルストレージモード 本モードはプライベートデプロイメントストレージ方式であり、すべてのシステムデータを工場内サーバー、ローカルハードディスク、ディスクアレイなどのローカルストレージデバイスに保存し、データは外部に送信されず、工場内ネットワーク範囲内で完全に管理され、データ機密度が高く、データ外部流出が禁止される企業に適合する。保存内容:すべての製品品質検査原画像、欠陥マーキング画像、検出パラメータデータ、品質検査結果記録、設備稼働ログ、操作ログ、統計レポート、モデルファイル、早期警戒記録などシステムの全データを含む。中核的特長:データのローカライズ、外部ネットワーク送信リスクなし、安全性が極めて高く、ネットワーク変動の影響を受けず、ネットワーク遮断状態でもシステムは正常稼働し、データも正常に保存される;ローカルデータの定期バックアップ、手動バックアップ、古いデータの自動上書きに対応し、データ保存期間をカスタム設定(7日〜10年の任意設定)できる。適用シーン:機密製品生産、高精度精密部品生産、データローカライズコンプライアンス要件がある企業、工場内ネットワークが不安定な生産シーン。 3.4.2 所在国第三者クラウドストレージモード 本モードはコンプライアンス型クラウドストレージ方式であり、システムは各種品質検査データを暗号化して工場所在国の域内にあるコンプライアンス適合第三者クラウドサーバーにアップロードし、データはすべて所在国域内に保存され、現地のデータセキュリティ関連法規を厳格に遵守し、クロスボーダーデータ送信リスクを根絶する。保存内容:ローカルストレージと完全に同一で、画像データ、品質検査結果、設備ログ、レポートデータ、操作記録、早期警戒情報などの全量データを網羅し、選択的クラウドストレージに対応し、品質検査レポート・重要欠陥データのみをアップロードでき、クラウドストレージ容量を節約できる。中核的特長:コンプライアンス性が高く、所在国のデータストレージ・プライバシー保護関連法規に完全適合;データのクラウド異地バックアップにより、ローカルハードウェア故障によるデータ損失を回避;リモートデータ取得、クロス端末データ参照をサポート;クラウドデータは自動暗号化ストレージ、定期スナップショットバックアップで、データ安全性・永続性がより高い。適用シーン:企業がリモート運用保守、多工場データ集約管理、データ異地バックアップ、業界のクラウドトレーサビリティコンプライアンス要件を満たす必要がある生産シーン。 3.4.3 デュアルストレージモード切替と同期設定 モード自由切替:システム管理者はバックエンドのストレージ設定画面で、ローカルストレージ・クラウドストレージの単一モードをワンクリックで切り替えられ、操作は簡単で、停止・再起動を必要とせず、生産ラインの正常作業に影響しない;デュアルモード同期バックアップ:ローカル+クラウドのデュアルストレージ同期起動に対応し、データはリアルタイムで二重保存され、ローカルデータの機密性とクラウドデータバックアップの安全性を兼ね備える;ストレージ戦略カスタム設定:差別化ストレージルールを設定でき、例えば高精細原画像はローカルのみ保存、品質検査レポート・統計データはクラウドに同期アップロードし、企業のストレージコストとデータセキュリティニーズを精確にマッチングする;オフラインレジューム機能:クラウドストレージモードで工場外網が遮断された場合、システムはデータを自動的にローカルに一時保存し、ネットワーク復旧後に自動的にクラウドへ一括同期し、データ損失・データ重複アップロードの問題を解消する。 3.4.4 データ暗号化と安全管理 両ストレージモードとも全プロセスデータ暗号化に対応し、ローカルストレージは内網暗号化プロトコル、ハードディスク暗号化保護を採用し、ローカルデータの窃取・改ざんを防止する;クラウドストレージは所在国コンプライアンス適合暗号化アルゴリズムを採用し、データ送信・保存・取得の全プロセスを暗号化し、第三者クラウドプラットフォームはストレージサービスのみを提供し、データ参照・使用権限はなく、企業のデータプライバシーセキュリティを保障する。同時に、システムはすべてのデータ取得・出力・削除操作ログを自動記録し、全プロセスをトレース可能にする。 3.5 データ統計分析モジュール システムはすべての品質検査データを自動集計し、スマート統計分析を実行し、可視化レポートを生成して、生産最適化、品質管理、工程改善にデータ基盤を提供する。 3.5.1 リアルタイムデータ統計 生産ラインの総生産量、合格数、不合格数、保留数、リアルタイム合格率、不良率などの中核データをリアルタイム統計し、データは秒単位で更新され、各工位・各製品・各時間帯の品質検査データをリアルタイムで確認できる。 3.5.2 欠陥データ分析 システムは各種欠陥の発生頻度、割合、高発生時間帯、高発生工位を自動分類統計し、欠陥分布円グラフ、トレンド折れ線グラフ、ランキング棒グラフを生成する。生産工程問題、設備故障問題、原材料問題を精確に特定し、技術担当者の生産プロセス最適化を支援する。 3.5.3 カスタムレポート生成と出力 時間、日、週、月、四半期、年度単位でのカスタム品質検査レポート生成をサポートし、レポートには生産データ、欠陥データ、設備稼働データ、早期警戒記録などの完全な情報が含まれる。Excel、PDF、画像などの多形式出力をサポートし、ローカル保存またはクラウド保存が可能で、品質レビュー、照合監査、コンプライアンス報告に便利である。 3.5.4 データトレーサビリティ検索 多次元の精確トレーサビリティをサポートし、製品バッチ、生産時間、工位番号、製品バーコード、欠陥タイプなどの条件で、対応製品の原始検出画像、品質検査結果、操作担当者、設備稼働状態をワンクリックで検索でき、製品ライフサイクル全体の品質トレーサビリティを実現する。 3.6 設備運用・保守管理モジュール システムはすべての関連ビジョン品質検査設備をリアルタイム管理し、設備状態監視、故障自己診断、運用保守記録管理を実現し、設備の長期安定稼働を保障する。 3.6.1 設備リアルタイム状態監視 産業用カメラ、光源、搬送設備、サーバー、ストレージ設備の稼働状態をリアルタイム監視し、設備オンライン状態、稼働温度、フレームレート、伝送速度、ストレージ容量使用率などのパラメータを含み、異常状態をリアルタイムに早期警戒する。 3.6.2 自動故障自己診断と修復 システムは設備故障自動検出機能を備え、カメラオフライン、光源故障、画像伝送異常、ストレージディスク故障、アルゴリズムモデル異常などの問題を識別でき、一部の一般的な故障は自動修復をサポートする。例えば画像取得プログラムの再起動、伝送チャネルのリセットなどを行い、人手による運用保守コストを削減する。 3.6.3 運用保守ログ管理 設備の起動、停止、故障、修復、パラメータ調整、モデルアップグレードなどすべての運用保守操作を自動記録し、完全な運用保守ログを生成し、ログの検索、出力、保存をサポートし、設備メンテナンス、故障レビュー、設備反復の根拠を提供する。同時に、カスタム設備メンテナンスリマインダーをサポートし、スタッフに設備の清掃、校正、メンテナンス完了を定期的に促す。 3.7 システム権限・安全管理モジュール 階層権限管理によりシステム操作プロセスを規範化し、誤操作、データ改ざん、データ漏洩を防止し、システム稼働の安全性とデータセキュリティを保障する。 3.7.1 マルチレベルアカウント権限管理 システムはスーパー管理者、運用保守管理者、品質管理者、一般オペレーターの4レベルアカウント権限区分をサポートする。異なるアカウントは異なる操作権限に対応する:オペレーターはリアルタイム画面参照、品質検査結果参照、手動再検査トリガーのみ可能;品質管理者はデータ検索、レポート出力、欠陥分析参照が可能;運用保守管理者は設備デバッグ、パラメータ設定、ストレージモード管理が可能;スーパー管理者は全権限を有し、アカウント権限の追加・削除・変更が可能である。 3.7.2 操作ログ全プロセス記録 システムはすべてのアカウントのログイン、操作、パラメータ変更、データ出力、レポート削除、ストレージ切替などの行為を自動記録し、ログは改ざん不可、永久保存され、随時検索トレースをサポートし、担当者の操作行為を規範化する。 3.7.3 システムセキュリティ保護 アカウントパスワード暗号化ログイン、IPログイン制限、異地ログイン早期警戒、操作タイムアウト自動ログアウトをサポートし、不正ログイン、悪意操作を防止する。システムバックエンドパラメータ、モデルファイル、ストレージ設定はすべて管理者権限でロック解除を必要とし、随意な変更を根絶する。 4. システム基本操作フロー 4.1 システム起動とログイン 設備電源を投入し、サーバーと品質検査システムを起動し、システムの自動初期化完了を待つ;専用アカウントパスワードでログインし、対応権限に対応操作画面が表示される;ログイン後、システムは自動的に設備接続状態、ストレージモード状態を検出し、異常がないことを確認後、作業を開始できる。 4.2 ストレージモード設定操作 スーパー管理者がバックエンドにログインし、【ストレージ管理】設定画面に入る;必要に応じてストレージモードを選択する:「ローカルストレージ」または「クラウドストレージ」にチェックを入れ、デュアルモード同期ストレージを同時に起動することも可能;ストレージパラメータを設定する:データ保存期間、自動バックアップ頻度、クラウド同期ルール、古いデータクリアルールを設定;設定を保存し、システムは即時に反映し、設備再起動を必要としない。 4.3 日常品質検査作業操作 オペレーターがシステムにログインし、リアルタイム監視画面を起動し、画像取得が正常であることを確認する;対応製品の品質検査モデルとパラメータテンプレートを呼び出し、自動品質検査モードを起動する;システムは自動的に取得、検出、判定、データ保存、不良品遮断の全工程作業を完了する;保留製品、異常早期警戒については、人手介入による再検査処理を行い、処理結果を記録する。 4.4 データ検索とレポート出力 【データセンター】画面に入り、検索次元(時間、バッチ、工位、欠陥タイプ)を選択する;必要なデータを絞り込み、システムは自動的に統計チャートとレポートを生成する;出力形式を選択し、ローカルに保存するか、クラウドに同期アップロードしてアーカイブできる。 5. データストレージ保守仕様 5.1 ローカルストレージ保守 ローカルサーバー、ディスクアレイのストレージ容量を定期的に確認し、容量不足時は古いデータをタイムリーにクリアするか、ハードウェアを増設する;毎月1回、全量データバックアップを手動で完了し、ハードウェア故障によるデータ損失を防止する;ストレージハードウェアの無断抜き差し、ローカルストレージフォルダパスの変更を禁止し、データの破損・損失を回避する。 5.2 クラウドストレージ保守 工場外網のネットワーク安定性を定期的に確認し、データ同期が正常に行われることを確保する;クラウドバックエンドにログインしてストレージ容量を確認し、必要に応じてクラウドストレージ容量を増設する;クラウド暗号化キー、ストレージ権限の無断変更を厳禁し、クラウドデータのセキュリティを保障する。 6. よくある障害と対処方法 表1 よくある障害と対処方法 よくある障害現象 障害原因 対処方法 画像取得のぼやけ、ノイズあり 取得パラメータ異常、レンズ汚れ、光源故障 カメラレンズを清掃し、取得パラメータテンプレートを再設定し、光源設備を点検・交換する クラウドデータ同期失敗 外網遮断、クラウド権限期限切れ、キーエラー ネットワーク接続を確認し、クラウド権限と暗号化キーを再検証し、オフライン時データは自動再送される ローカルストレージ容量不足 古いデータ未クリア、ストレージ容量飽和 古い冗長データを手動クリアするか、ローカルストレージハードウェアを増設する 品質検査誤検出・検出漏れ率上昇 AIモデルの劣化、パラメータ閾値の不適切 AIモデルを再トレーニング・最適化し、品質検査判定閾値を調整する 設備オフライン、監視画面ブラックアウト 設備停電、配線緩み、伝送故障 設備の電源供給と配線接続を確認し、取得設備とシステムを再起動する
WMS 倉庫管理システム
第1章 システム概要 1.1 システム紹介 WMS倉庫管理システムは、倉庫現場の実行層に特化した専門的な管理システムです。ERPが帳簿・会計管理のみを行うのに対し、WMSは倉庫における実物の作業管理に重点を置いています。きめ細かなロケーション(保管場所)管理、ロット・有効期限管理、バーコードスキャン作業、スマートな戦略割り当てにより、従来の倉庫における誤出荷・出荷漏れ・在庫不正確・物資混乱・トレーサビリティ困難などの課題を解決し、倉庫作業のスマート化・標準化・デジタル化を実現します。本システムは、ERP、MES、TMS、OA、バーコードプリンタ、PDAハンディターミナル、電子ラベルピッキングシステム、自動倉庫、AGV、トラックスケールなどのソフトウェア・ハードウェア機器との連携に対応しています。 1.2 コア機能の特長 全工程バーコードスキャン作業:手書き入力によるミスを排除し、すべての入出庫・棚卸・移管作業をスキャンで検証します きめ細かなロケーション管理:倉庫-エリア-ロケーションの3層構造で、各物資が正確なロケーションに対応します スマートな出庫戦略:FIFO(先入れ先出し)、FEFO(先有効期限先出し)、指定ロット出庫に対応します 全チェーンのトレーサビリティ:物資ロット、製造日、有効期限、シリアル番号、作業担当者、操作時間を全工程にわたり記録します 多段階権限管理:管理者、主管、現場作業員を区分し、高リスク操作は承認プロセスと証跡を残します リアルタイム在庫同期:作業完了と同時に在庫を更新し、帳簿と実物をリアルタイムに同期します 全次元レポート:作業統計、在庫分析、滞留品、有効期限アラート、棚卸分析に対応します 1.3 動作環境とハードウェア要件 1.3.1 PC側 Windows/macOSに対応し、Chrome、Edgeなどの主要ブラウザと互換性があります。クライアントのインストールは不要で、Webページから直接ログインして操作できます。 1.3.2 モバイルPDA Androidハンディスキャンターミナルで、WiFi接続、高速スキャン、オフラインキャッシュ、データ自動同期に対応し、現場での入荷、棚入れ、ピッキング、検品、棚卸、移管作業に使用します。 1.3.3 付属ハードウェア 有線/無線バーコードスキャナー、バーコードプリンタ、物資ラベル用紙、ロケーションラベル、パレットラベル、電子はかり(オプション)、DPS電子ピッキングラベル(オプション)。 第2章 システム初期化と基本マスタ設定 すべての倉庫業務を開始する前に、基本マスタの初期化を完了する必要があります。基本データの誤りは、すべての伝票・在庫・作業の異常につながります。 2.1 倉庫マスタ設定 機能パス:システム設定-基本マスタ-倉庫管理。 操作説明:原料倉庫、製品倉庫、半製品倉庫、返品倉庫、不良品倉庫、検収待ち倉庫、外注倉庫など、企業のすべての倉庫を新規登録します。 必須項目:倉庫コード、倉庫名、倉庫タイプ、倉庫住所、責任者、連絡先電話番号、倉庫ステータス(有効/無効)。 2.2 エリアマスタ設定 機能パス:システム設定-基本マスタ-エリア管理。個々の倉庫に対してエリア区分を行います。 一般的なエリア:入荷エリア、検収待ちエリア、良品保管エリア、ピッキングエリア、梱包エリア、返品エリア、不良品エリア、滞留品エリア。 目的:エリア管理を実現し、エリアごとに異なる作業ルールを設定して、良品・不良品・検収待ち物資を分離します。 2.3 ロケーションマスタ設定 機能パス:システム設定-基本マスタ-ロケーション管理。ロケーションは倉庫の最小保管単位です。 推奨コード規則:倉庫コード-エリアコード-列-段-位置(例:C01-A01-02-03)。 必須項目:ロケーションコード、所属倉庫、所属エリア、ロケーションタイプ(棚/フロア/パレット)、最大保管量、混載禁止の有無、ロケーションステータス。システムはロケーションの一括インポートに対応し、倉庫全体の初期化を迅速に完了できます。 2.4 物資マスタ設定 機能パス:システム設定-基本マスタ-物資管理。物資マスタは中核となる基本データであり、すべての入出庫伝票は物資情報に依存します。 基本情報:物資コード、物資名、規格型番、単位、補助単位、物資カテゴリ、仕入先、デフォルトロケーション、安全在庫、最大在庫。 管理属性(コアスイッチ): ロット管理の有無:有効にすると、入庫時にロット番号の入力が必須となり、出庫時にロット単位で消し込みを行います 有効期限管理の有無:有効にすると、製造日・有効期限の入力が必要となり、システムが期限間近・期限切れの物資を自動的に警告します シリアル番号管理の有無:有効にすると、一品一コードで全工程の精密なトレーサビリティを実現します 品質検査の要否:有効にすると、入荷時に品質検査タスクが自動生成され、合格後にのみ入庫できます 混載許可の有無:同一ロケーションに複数物資を保管できるかどうかを制御します 2.5 取引先マスタ 仕入先マスタ、得意先マスタを含み、コード、名称、連絡担当者、電話番号、住所、決済方法などの情報を管理し、仕入入庫、販売出庫、返品業務の関連付けに使用します。 2.6 ユーザーとロール権限の設定 機能パス:システム設定-権限管理 ロール管理:入荷担当、ピッキング担当、検品担当、倉庫主管、システム管理者のロールをプリセットし、権限テンプレートをカスタマイズできます。 ユーザー管理:アカウントの新規作成、パスワード設定、ロールの紐付け、操作可能な倉庫の割り当てを行います。 権限の細分化:メニュー権限、操作権限(新規/変更/削除/審査/印刷/エクスポート)、データ権限(倉庫間のデータ分離)に対応します。 2.7 システムパラメータ設定 出庫戦略、期限間近アラート日数、審査の有効化、スキャン強制の有無、マイナス在庫の許可、伝票コード規則、ラベル印刷テンプレートなど、システムの実行ルールをカスタマイズできます。 第3章 システムログインとホームワークベンチ 3.1 システムログイン システムのアクセスURLを入力し、ログイン画面に遷移します。 アカウントとパスワードを入力し、認証ログインを完了します。 一部のバージョンでは、SMS認証、Ukeyログイン、IPホワイトリスト制限に対応しています。 アカウントは専用とし、システムがログインログ、操作IP、操作時間を自動記録します。 3.2 ホームワークベンチ ホーム画面はデータ可視化ダッシュボードであり、倉庫の運営状況をリアルタイムに表示します: 未処理タスク:入荷待ち、検収待ち、棚入れ待ち、ピッキング待ち、検品待ち、棚卸待ちタスク データ統計:本日の入庫量、本日の出庫量、現在の総在庫量、在庫総額 アラート情報:期限間近物資アラート、安全在庫割れアラート、滞留品アラート ショートカット:伝票のクイック作成、ラベル印刷、在庫照会、タスク処理 第4章 入庫管理モジュール(全工程操作) 入庫業務には、仕入入庫、製品入庫、半製品入庫、返品入庫、ノベルティ(贈品)入庫、移管入庫、棚卸増入庫が含まれます。 共通フロー:入荷予約-現場入荷-品質検査(オプション)-スマート棚入れ-在庫計上。 4.1 入庫予告(入荷予約) 機能パス:入庫管理-入庫予告伝票 業務シナリオ:到着情報を事前登録し、倉庫の準備やロケーションの確保を容易にし、ERP注文の自動同期に対応します。 操作手順: 予告伝票を新規作成し、仕入先、伝票タイプ、予定到着日を選択します。 物資コード、名称、予約数量、規格を追加します。 保存して提出すると、伝票ステータスは【入荷待ち】となります。 予約伝票を印刷し、納品照合に使用できます。 4.2 現場入荷作業(PDA主体) 機能パス:PDA-入荷タスク 操作手順: PDAにログインすると、入荷待ちタスクが自動的に読み込まれます。 該当する予告伝票を選択し、物資バーコードをスキャンします。 実際の到着数量、ロット番号、製造日、有効期限、納品書番号を入力します。 良品、破損品、不良品を区分し、不良品はマーク後、検収待ち/不良エリアへ搬入します。 入荷完了を提出すると、伝票は【検収待ち】または【棚入れ待ち】に遷移します。分割入荷、超過入荷、数量不足差異の登録に対応し、すべての差異は自動的に記録されます。 4.3 IQC来料品質検査管理 機能パス:入庫管理-品質検査伝票。品質検査属性を有効にした物資のみ、このフローが起動します。 操作手順: システムが品質検査タスクを自動生成し、PDAにプッシュします。 検査担当者が抜き取り検査/全数検査を選択し、検査結果を入力します。 合格:自動的に棚入れフローへ遷移します。 不合格:仕入先返品、譲歩受入(特採)、不良品倉庫への隔離を選択できます。 検査記録を保存し、永久保存してトレーサビリティを確保します。 4.4 スマート棚入れ作業 機能パス:PDA-棚入れタスク。システムが物資戦略に基づき最適なロケーション(固定ロケーション、同物資の近接、空きロケーション)を自動推奨します。 操作手順: 棚入れタスクを受信し、棚入れ待ち物資と推奨ロケーションを確認します。 物資バーコードと対象ロケーションバーコードをスキャンします。 棚入れ数量を確認し、完了を提出します。 システムが該当ロケーションの在庫を自動的に加算し、伝票ステータスを【棚入れ完了】に更新します。パレット単位・一括棚入れに対応し、誤配置やロケーションの乱れを防止します。 4.5 入庫審査と伝票印刷 倉庫主管が完了した入庫伝票を審査し、審査通過後、在庫が正式に有効となり、ERPシステムに同期返信されます。入庫伝票、物資ラベル、ロットラベル、パレットラベルの印刷に対応します。 第5章 出庫管理モジュール(全工程操作) 出庫タイプ:販売出庫、生産払出、外注出庫、サンプル出庫、移管出庫、棚卸減出庫。 共通フロー:出庫注文生成-スマート在庫ロック-ピッキング-検品-梱包-出荷確認-在庫減算。 5.1 出庫注文の生成 2つの方式があります: ERPが販売注文・生産払出伝票を自動同期して出庫タスクを生成します。 WMSで出庫伝票を手動で新規作成し、得意先/部門、物資、出庫数量を選択します。 システムはFIFO/FEFO戦略に基づき、該当ロット・ロケーションの利用可能在庫を自動ロックし、ピッキングタスクを生成します。 5.2 ピッキング作業(PDAコア作業) システムは摘果式(オーダーピッキング)と播種式(バッチピッキング)の2つのピッキングモードに対応し、異なる業務シナリオに適応します。 操作手順: PDAがピッキング待ちタスクを受信し、ピッキングロケーション、物資、数量を確認します。 ロケーションバーコード、物資バーコードをスキャンし、システムが自動的に誤操作防止チェックを行います。 実際のピッキング数量を入力し、確認して提出します。 全ピッキング完了後、伝票は【検品待ち】に遷移します。 誤操作防止メカニズム:バーコード不一致、超過ピッキング、在庫不足は自動的にポップアップで遮断され、誤ピッキング・ピッキング漏れを防止します。 5.3 出庫検品作業 機能:物資、数量、ロットを二重検証し、出荷ミスを防止します。 操作手順: PDAが検品タスクを受信し、注文番号をスキャンします。 物資バーコードを1行ずつスキャンし、実物とシステム伝票を照合します。 検品合格:梱包・出荷へ遷移します。 検品異常:ピッキング工程へ差し戻し、差異をマークして再ピッキングします。 5.4 梱包と計量 注文をスキャンして梱包箱に紐付け、梱包重量・体積を入力します。一注文・複数梱包の分割に対応し、梱包明細書、物流送り状を自動生成します。EC・物流出荷のシナリオに適応します。 5.5 出庫出荷確認 梱包完了後、管理者が出荷を確認すると、システムが在庫を自動減算し、伝票ステータスを【出庫完了】に変更し、データをERPに同期返信して、一連の出庫フローを完了します。 第6章 庫内管理モジュール 6.1 ロケーション移管(庫内移動) 業務シナリオ:棚整理、物資補充、ロケーション最適化、物資移設。 操作フロー:移管伝票の新規作成-PDAタスクの配信-移出確認-移入確認-審査完了。 システムは元ロケーションの在庫を自動減算し、対象ロケーションの在庫を加算し、全工程を記録して、ロケーション在庫の正確性を保証します。 6.2 在庫凍結と凍結解除 シナリオ:物資の検収待ち、品質異常、得意先ロック、在庫封鎖など、出庫による占用を禁止する場合。 操作:物資、ロケーション、凍結数量、凍結理由を選択し、審査後、在庫を凍結します。凍結解除後、利用可能在庫が回復します。 6.3 在庫調整 棚卸以外の小額在庫差異に対して、手動での増減調整をサポートします。調整理由の記入と承認申請が必要で、高リスク操作は全工程ログ記録され、勝手な帳簿変更を防止します。 6.4 ロットと有効期限管理 物資の残存有効期限を自動計算し、期限間近・期限切れ物資を事前に警告します。 出庫は先入れ先出し、先有効期限先出しの戦略を厳格に実行します。 ロット追跡、有効期限追跡に対応し、物資の入庫時間、作業担当者、保管ロケーションを照会できます。 6.5 リアルタイム在庫照会 物資、ロケーション、ロット、有効期限、在庫ステータスによる多次元照会に対応し、リアルタイム在庫、在庫履歴、入出庫明細を確認できます。Excelエクスポートに対応します。 第7章 棚卸管理モジュール システムは動的棚卸、静的全面棚卸、循環棚卸、エリア棚卸、単品棚卸に対応し、営業継続中の棚卸、月末全面棚卸、定期抜き取り棚卸などのシナリオに適応します。 7.1 棚卸タスクの作成 棚卸対象の倉庫、エリア、物資範囲を選択し、棚卸タイプを設定します。棚卸期間中の在庫をロックし、入出庫による棚卸データへの干渉を防止できます。 7.2 PDA現場棚卸 棚卸担当者がタスクを受領し、ロケーションバーコードをスキャンします。 システムが帳簿在庫を自動的に表示します。 実物数量を入力すると、システムが帳簿と実物の差異を自動比較します。 全棚卸完了後、タスクを提出します。 7.3 差異審査と再棚卸 システムが棚卸差異レポートを自動生成し、棚卸増・棚卸減の明細を表示します。倉庫担当者が差異原因を確認し、主管の承認を申請します。 7.4 棚卸損益の処理 承認通過後、システムが棚卸増入庫伝票・棚卸減出庫伝票を自動生成し、帳簿在庫を自動調整し、正式な棚卸レポートを生成して保存します。 第8章 返品管理モジュール 8.1 得意先返品の入庫 返品伝票を新規作成し、元の販売注文と関連付け、返品物資、数量、返品理由を登録します。入荷・品質検査後、良品は通常倉庫へ、不良品は不良品倉庫へ入庫し、在庫が自動的に増加します。 8.2 仕入先返品の出庫 入荷不良、余剰物資に対して、返品出庫伝票を作成し、PDAでピッキング・検品後に出庫し、在庫を減算して、仕入先返品記録を形成します。 第9章 レポートセンターとデータ統計 すべてのレポートはプレビュー、印刷、Excel/PDFエクスポートに対応し、倉庫の照合、業績評価、在庫分析、財務計算に使用されます。主要レポートは以下のとおりです: 在庫台帳レポート:物資の全周期における期首、入出庫、残高の履歴 入出庫明細/集計レポート:時間、物資、担当者、伝票単位で集計 有効期限アラートレポート、期限間近・期限切れ物資レポート 滞留物資レポート:長期にわたり回転のない物資の統計 棚卸差異レポート、棚卸集計レポート 従業員作業効率レポート:入荷、ピッキング、検品の作業量統計 システム操作ログレポート、在庫変動履歴レポート 第10章 PDAモバイル端末共通操作規範 PDAは全工程WiFiに接続し、作業データをリアルタイム同期します。オフラインキャッシュに対応し、接続後に自動アップロードします。 すべての現場作業はスキャン操作が必須で、手動での任意入力を禁止します。 スキャン異常時は、バーコードの完全性、デバイス状態を確認し、検証の不正スキップを禁止します。 作業完了後は速やかにタスクを提出し、タスクの滞留を防止します。 退勤時は速やかにアカウントからログアウトし、他人による誤操作を防止します。 第11章 よくある質問と異常処理 バーコードを認識できない場合:バーコードの摩耗、デバイス故障、ネットワーク状態を確認し、物資コードの手入力をフォールバックとして使用できます。 在庫不足でピッキングできない場合:リアルタイム在庫、在庫凍結の有無、ロットロックの有無を確認します。 帳簿と実物が一致しない場合:在庫履歴を照会し、誤伝票、伝票漏れ、移管ミスを調査し、棚卸または在庫調整で修正します。 伝票を提出できない場合:ネットワーク、必須項目、権限状態、伝票が審査済み/無効化されていないかを確認します。 タスクが表示されない場合:タスクリストを更新し、倉庫権限を確認し、上流伝票が配信済みであることを確認します。 第12章 システムセキュリティと運用保守規範 アカウントは専用とし、アカウントの共有・貸与を禁止します。 在庫調整、伝票無効化、データ削除などの高リスク操作は、承認と証跡の記録が必須です。 システムは定期的に自動バックアップを実行し、データ損失を防止します。 システムパラメータ、ラベルテンプレート、コード規則の無断変更を禁止します。 すべての操作ログ、在庫履歴を永久保存し、監査とトレーサビリティをサポートします。 第13章 伝票ステータス説明 下書き:保存済み・未提出。変更・削除が可能です。 処理待ち:タスク生成済みで、現場作業を待っています。 作業中:PDAが作業を実行中です。 審査待ち:作業完了後、主管の審査を待っています。 完了:全工程終了、在庫が有効となり、伝票が保存されます。 無効:伝票がキャンセルされ、在庫に影響しません。 差戻し:伝票異常により差し戻され、修正して再提出が必要です。
外勤作業指示システム
1. はじめに 1.1 本書の目的 本書は、外勤ワークオーダーシステムの利用マニュアルであり、システム管理者、内勤スケジューラー、外勤作業員、企業管理者がシステム機能を迅速に把握し、標準操作手順を習得し、ワークオーダーのライフサイクル全体の管理を標準化することを目的としています。本書は、システムの基本操作、中核となる業務機能、権限設定、データ集計、異常処理などすべての内容を網羅しており、日常の操作マニュアル、研修教材、および問題切り分けの参考資料として活用できます。 1.2 システム概要 外勤ワークオーダーシステムは、企業の屋外作業、訪問サービス、現場保守、巡回点検・整備、据付調整など外勤シーン向けのデジタル管理プラットフォームであり、ワークオーダー配信、人員スケジューリング、外勤打刻、現場作業、進捗報告、審査クローズ、データ集計、軌跡追跡に至る全プロセスのオンライン一元管理を実現します。本システムは内勤バックエンドと外勤フロントエンドのデータ連携を実現し、従来の外勤業務におけるスケジューリングの混乱、進捗の不透明さ、勤怠監視の難しさ、データの未保存、責任の特定困難といった課題を解決します。不動産管理・保守、機器アフターサービス、警備巡回、工事据付、家事代行サービス、官公庁・企業向け保守運用など、さまざまな業界に適用できます。 1.3 対象ユーザー システム管理者:システム設定、権限管理、アカウント保守、パラメータ設定を担当 内勤スケジューラー:ワークオーダーの作成、配信、再割当、一時停止、クローズ、審査を担当 外勤作業員:ワークオーダーの受領、現場打刻、作業実施、素材アップロード、完工報告を担当 企業管理者:データレポートの閲覧、作業進捗の監督、外勤作業効率の分析を担当 1.4 動作環境 1.4.1 PC端末(管理側) 最新の主要ブラウザ(Chrome、Edge、Firefox)に対応し、解像度1920×1080以上が必要です。ブラウザのポップアップ許可と、Webサイトによる基本ネットワーク情報の取得を許可する必要があります。 1.4.2 モバイル端末(外勤作業側) Android、iOSのスマートフォン/タブレットに対応します。位置情報、カメラ、フォトライブラリ、マイク、ネットワークの各権限を有効にし、リアルタイム位置情報、写真による証跡取得、音声報告、データ同期が正常に動作することを確認してください。 2. システム基本操作ガイド 2.1 アカウントログイン 2.1.1 PC端末でのログイン 指定されたシステム管理URLを開き、外勤ワークオーダーシステムのログインページにアクセスします。 企業から付与されたアカウントとパスワードを入力し、SMS/認証コードによる認証を完了します(必要な場合)。 「アカウントを記憶」にチェックを入れ(任意)、【ログイン】をクリックしてシステム管理画面のメイン画面に入ります。 初回ログイン時は初期パスワードの変更が必須です。パスワードは英字+数字を含み、8文字以上である必要があります。 2.1.2 モバイル端末でのログイン 公式APPをダウンロード・インストールするか、システム認可の公式アカウントをフォローするか、ミニアプリを開きます。 社員番号/携帯電話番号とログインパスワードを入力し、認証完了後にログインします。 初回ログイン時は、位置情報、カメラ、フォトライブラリなどの権限を許可する必要があります。許可しない場合、外勤作業データを正常に提出できません。 2.2 ホーム画面の説明 2.2.1 管理側ホーム画面(PC端末) ホーム画面はデータ可視化ダッシュボードであり、未処理ワークオーダー、進行中ワークオーダー、完了ワークオーダー、期限超過ワークオーダー、本日の外勤人数、作業合格率、異常ワークオーダー数などの主要データを表示します。データカードをクリックすると対応する機能ページへ直接遷移できます。画面上部は機能ナビゲーションバー、左側は1次・2次機能メニューです。 2.2.2 モバイル端末のホーム画面 中核となる作業機能を簡素化し、受領待ち、処理待ち、検収待ち、完了済みワークオーダーのリストを表示します。クイック打刻、ワークオーダー報告、メッセージ通知、個人センターの4つの主要エントリを備え、外勤作業員の片手操作シーンに対応しています。 2.3 アカウントとセキュリティ設定 パスワード変更:個人センター-アカウントセキュリティで、旧パスワード、新パスワード、確認用パスワードを入力し、送信すると反映されます。 携帯電話番号のバインド:バインドする携帯電話番号を変更でき、ワークオーダー通知や認証コードの受信に使用されます。 メッセージ設定:ワークオーダープッシュ、期限超過リマインダー、審査通知、システムお知らせのオン/オフをカスタマイズできます。 ログアウト:シングルサインアウトに対応し、他端末のログインアカウントを強制ログアウトして、アカウントの安全性を確保します。 3. 主要業務機能の詳細説明 3.1 ワークオーダー種別の設定(管理者機能) 企業独自のワークオーダー種別をカスタマイズでき、さまざまな業務シーンに対応します。管理者が事前に設定しておけば、以降のワークオーダー作成時に直接選択できます。 3.1.1 機能の入口 管理画面-システム設定-ワークオーダー種別管理 3.1.2 設定可能な内容 ワークオーダー種別の追加/編集/削除:機器修理、訪問据付、日常巡回点検、故障切り分け、アフターサービス訪問、緊急修理など ワークオーダー優先度の設定:緊急、高、中、低の4段階。優先度が高いほど優先的に配信・処理されます。 ワークオーダー項目の設定:必須項目/任意項目をカスタマイズ(故障内容、機器番号、顧客住所、電話番号、作業消耗品、作業時間など) ワークオーダー処理期限の設定:種別ごとの標準処理時間、期限超過警告時間を設定します。 3.2 ワークオーダーの作成(内勤/管理者機能) 手動作成と一括インポートに対応し、顧客からの修理依頼、日常の配信、計画巡回点検などのシーンに適用できます。 3.2.1 ワークオーダーの手動作成 【ワークオーダー管理-新規ワークオーダー】を開きます。 ワークオーダー種別、優先度を選択し、基本情報(タイトル、顧客名、電話番号、詳細な作業住所、作業時間要件)を入力します。 業務詳細(故障の状況、作業要件、注意事項、事前準備作業、必要な消耗品・機器)を入力します。 担当部門を選択し、外勤作業員を指定します(単独/複数人での協働に対応)。 ワークオーダーの締切時間、警告通知時間を設定し、添付ファイル(顧客の修理依頼スクリーンショット、機器図面、現場写真など、任意)をアップロードします。 【送信して配信】をクリックすると、ワークオーダーが該当の外勤作業員のモバイル端末に直接プッシュされます。【下書き保存】をクリックすると、後から編集して配信できます。 3.2.2 ワークオーダーの一括インポート システム標準のワークオーダーインポートテンプレートをダウンロードし、テンプレートの仕様に従って一括ワークオーダー情報を記入します。 記入済みのExcelファイルをアップロードすると、システムがデータ形式を自動検証します。 検証に合格するとワークオーダーが一括作成され、一括配信または分割配信できます。 3.3 ワークオーダーの配信とスケジューリング(内勤機能) 作成済みで未配信・未割り当てのワークオーダーに対して、柔軟なスケジューリング調整ができ、作業の秩序ある推進を保証します。 3.3.1 手動配信 未配信のワークオーダーに対し、空きのある外勤作業員を手動で選択し、ピンポイントに配信できます。配信後、モバイル端末にリアルタイムでメッセージ通知がプッシュされます。 3.3.2 スマート配信 スマートスケジューリングアルゴリズムに対応し、外勤作業員のリアルタイム位置、現在のワークオーダー件数、作業スキル、出勤状態に基づいて最適な作業員を自動マッチングし、スマート配信を実現してスケジューリング効率を向上させます。 3.3.3 ワークオーダーの再割当 作業員が受領できない場合、休暇中、タスク競合などの場合、内勤担当者は未完工のワークオーダーを再割当し、新しい作業員を選択できます。再割当後、システムが自動的にワークオーダー担当者を更新して通知をプッシュし、再割当記録を保存します。 3.3.4 ワークオーダーの一時停止/再開 天候、機器の在庫切れ、顧客都合による臨時延期などの特別な状況では、ワークオーダーを一時停止し、停止理由、再開予定時間を記入できます。問題が解決したらワークオーダーを再開して作業を継続できます。システムは停止時間を自動的に差し引き、作業の期限超過とはみなしません。 3.4 外勤ワークオーダーの受領と実施(外勤作業員の中核機能) 3.4.1 ワークオーダーの受領と確認 外勤作業員がモバイル端末にログインすると、システムが配信されたワークオーダーを自動受信し、ホーム画面に未処理ワークオーダーリストがリアルタイム表示されます。 ワークオーダーをクリックすると、作業住所、顧客情報、作業要件、締切時間、注意事項、添付資料など完全な情報を確認できます。 ワンタップで作業現場へのナビゲーションが可能で、地図を自動取得して最適ルートを計画します。 3.4.2 ワークオーダーの受領/拒否 受領:正常に作業できることを確認し、【受領を確認】をクリックすると、ワークオーダー状態が「進行中」に更新されます。 拒否:特別な事情で作業できない場合は、拒否申請を提出し、拒否理由を記入して内勤の審査を待ちます。審査に合格すると、ワークオーダーは未割り当て状態に戻ります。 3.4.3 外勤現場打刻 システムは現場での打刻を必須としており、虚偽作業を防止します。次の2つの打刻モードに対応しています。 位置情報打刻:作業住所に到着後、リアルタイム位置情報を有効にすると、システムが打刻位置とワークオーダー住所のずれを自動検証します。ずれが許容範囲内の場合にのみ打刻が成功します。 写真打刻:現場で実景写真を撮影します(フォトライブラリからのアップロードは不可、リアルタイム撮影のみ)。現場到着の証拠として、写真に日時・場所・担当者情報のウォーターマークが自動付与されます。 3.4.4 作業進捗のリアルタイム報告 作業中は段階的に進捗を報告でき、文字による説明の記入、現場写真・動画・音声のアップロードに対応し、リアルタイムで管理側に同期されます。内勤担当者や管理者が作業の状況を把握できます。進捗状態には、到着、施工中、一部完了、支援待ちなどがあります。 3.4.5 異常報告 作業中に解決できない故障、顧客要件の変更、機器の破損、現場の安全上の問題などの異常が発生した場合、ワンタップで異常報告を提出できます。異常種別、詳細状況、支援の要否を記入し、内勤管理者に同期プッシュして支援を待ちます。 3.5 完工報告の提出(外勤機能) すべての作業が完了した後、外勤作業員は規定に従って完工資料を提出し、ワークオーダーをクローズします。 該当するワークオーダーを開き、【完工報告】をクリックします。 作業サマリー(作業完了状況、故障解決結果、残存課題、今後の提案)を記入します。 完工証憑(作業完了の実景写真、機器点検レポート、署名済み書類、動画資料など。ワークオーダー種別に応じて必須項目を設定)をアップロードします。 消耗品使用記録、作業時間、顧客満足度の自己評価(任意)を記入します。 情報に誤りがないことを確認し、【完工を送信】をクリックすると、ワークオーダー状態が「審査待ち」に更新され、内勤/顧客による検収審査を待ちます。 3.6 ワークオーダーの審査と検収(内勤/管理者機能) 3.6.1 管理側での審査 内勤担当者が審査待ちのワークオーダーを確認し、作業資料、現場証憑、作業結果を照合します。審査結果は次の2種類です。 審査通過:作業が合格で資料が完全な場合、ワークオーダー状態が「完了」に更新され、正式にクローズされます。 審査却下:作業が不合格、資料不足、要求どおりに施工されていない場合は、却下理由を記入し、外勤作業員に差し戻して再修正・再提出を求めます。システムは却下回数を記録します。 3.6.2 顧客検収(任意機能) 顧客検収モードの有効化に対応し、完工後、検収SMS/リンクが自動的に顧客に送信されます。顧客はオンラインで満足度を記入し、作業サービスを評価し、作業完了を確認できます。検収データはワークオーダー履歴に同期されます。 3.7 ワークオーダーの全工程照会と追跡 3.7.1 ワークオーダー状態の分類照会 システムはワークオーダーを「すべて」「下書き」「配信待ち」「受領待ち」「進行中」「審査待ち」「完了」「却下」「一時停止」「期限超過」「クローズ」の11種類の状態に分類し、分類フィルターでの閲覧に対応しています。 3.7.2 高度フィルター照会 期間、ワークオーダー種別、作業員、優先度、顧客名、ワークオーダー番号による精密な絞り込みに対応し、目的のワークオーダーを迅速に特定できます。 3.7.3 ワークオーダー詳細の追跡 各ワークオーダーは独立した履歴を生成し、作成時刻、配信時刻、受領時刻、打刻時刻、進捗報告記録、異常記録、完工時刻、審査記録、再割当記録、操作者ログを全工程にわたって記録し、全プロセスの追跡可能性と責任の明確化を実現します。 3.8 外勤軌跡モニタリング(管理者/内勤機能) 外勤作業員のリアルタイム軌跡追跡、履歴軌跡の再生に対応し、外勤作業の真実性を全方位で監視します。 リアルタイム位置:管理側マップに勤務中の外勤作業員の位置、現在の作業ワークオーダー、作業状態がリアルタイム表示されます。 軌跡再生:任意期間の外勤作業員の移動軌跡、滞在場所、滞在時間を照会でき、作業出勤状況を正確に照合できます。 軌跡逸脱警告:作業員が作業住所から逸脱した場合、規定どおりに現場に到着しなかった場合、システムが自動的に警告通知を発します。 3.9 メッセージ通知管理 ワークオーダー情報の取りこぼしを防ぐため、複数チャネルのメッセージプッシュに対応しています。プッシュ方式には、APPプッシュ、SMSプッシュ、ミニアプリプッシュ、システム内メッセージが含まれます。 主要な通知シーン:新規ワークオーダー配信、ワークオーダー再割当、ワークオーダー一時停止、期限超過警告、異常報告、完工後の審査待ち、審査結果通知、システムお知らせ。 4. 管理側システム設定機能 4.1 人員・権限管理 4.1.1 部門管理 企業部門の作成、編集、削除に対応し、組織構成を構築できます。ワークオーダーは部門ごとに分類集計・配信できます。 4.1.2 従業員アカウント管理 管理者は従業員アカウントの追加、パスワードのリセット、アカウントの有効/無効化、役職・部門のバインドができ、従業員情報を一括インポートできます。 4.1.3 ロール権限設定 管理者、内勤、外勤、読み取り専用管理者などのロールを区別して権限をカスタマイズし、アカウントごとの機能操作権限を精密に制御できます(例:外勤によるワークオーダー修正の禁止、一般従業員によるデータレポート閲覧の禁止など)。 4.2 システムパラメータ設定 位置情報パラメータ設定:打刻位置の許容ずれ範囲、位置情報更新頻度を設定します。 期限超過ルール設定:ワークオーダーの期限超過警告時間、期限超過時の処理ルールを設定します。 承認フロー設定:ワークオーダーの審査階層、却下ルール、再割当承認ルールをカスタマイズします。 添付ファイルルール設定:画像/動画のサイズ制限、必須添付ファイル種別を設定します。 4.3 ログ管理 システムはすべての操作ログ、ログインログ、ワークオーダー操作ログを自動記録します。操作者、操作時刻、操作内容、IPアドレスを含み、ログは恒久的に保存されます。照会とエクスポートに対応し、セキュリティ監査と問題切り分けに使用されます。 5. データ集計とレポート出力 5.1 主要集計レポート システムが人手を介さず可視化データレポートを自動生成します。主要レポートは以下のとおりです。 ワークオーダー総量レポート:日/週/月/年単位でワークオーダー作成件数、完了件数、期限超過件数、異常件数を集計します。 人員業績レポート:外勤作業員ごとの受領件数、完工率、合格率、期限超過率、却下回数、作業時間を集計します。 ワークオーダー種別レポート:業務種別ごとのワークオーダー割合、処理効率を集計します。 顧客満足度レポート:顧客評価データ、好評率、不満コメントの集計結果を集計します。 外勤勤怠レポート:外勤の打刻回数、勤務時間、異常勤怠記録を集計します。 5.2 データ出力と印刷 すべてのワークオーダーデータ、集計レポート、ログ記録はExcel出力、PDF出力、オンライン印刷に対応しており、企業の勤怠計算、業績評価、業務報告、資料保存に直接活用できます。

設備運用監視システム
第1章 システム概要 1.1 構築の意義 設備運用・保守監視システムは、現代の企業が設備管理のデジタル化と運用・保守のスマート化を実現するための重要なツールであり、スマートマニュファクチャリング、エネルギー・電力、都市軌道交通・鉄道、医療・ヘルスケア、データセンター、化学・石油化学、都市公共インフラなど、多岐にわたる業界で幅広い応用の可能性と顕著な実用価値を有しています。当社は、専門的な技術力、充実したアフターサービス、そして長年にわたり蓄積した業界経験をもとに、システム計画、ソリューション設計、プロジェクト実施から運用・保守の保障に至るまで、ワンストップのソリューションをお客様に提供いたします。当社は多くのお客様と手を携え、設備管理レベルの持続的な向上を共に推進し、各業界の安全生産と高効率運営を支えてまいります。 本システムは多業界・多シーンを想定して設計されており、高可用性、拡張の容易さ、カスタマイズ性という特徴を備えています。統一プラットフォームにより、異なる地域、異なるメーカー、異なるタイプの設備の稼働データを集約し、企業レベルの設備資産全体像を形成します。計画保全、予知保全、予備部品管理、エネルギー消費最適化にデータ基盤を提供し、安全生産の確保、運用効率の向上、総合コストの低減を実現する重要なツールです。 1.2 システム概要と全体アーキテクチャ 設備運用・保守監視システムは、ソフトウェアとハードウェアを一体化した総合管理プラットフォームであり、センシング・データ収集層、ネットワーク伝送層、データプラットフォーム層、アプリケーション管理層の4層で構成されています。センシング・データ収集層は、設備現場に配備された各種センサー、データ収集器、スマート計器、産業用ゲートウェイを通じて、温度、振動、電流、電圧、圧力、流量、回転数、環境温湿度などの稼働パラメータを取得します。ネットワーク伝送層は、産業用イーサネット、フィールドバス、4G/5G、NB-IoT、WiFiなどの通信方式を活用し、収集データを確実に集約・アップロードします。データプラットフォーム層は、データの保存、クレンジング、モデリング、演算を担当し、リアルタイムデータ処理エンジン、時系列データベース、アラームルールエンジンを内蔵しています。アプリケーション管理層は、管理者、運用・保守要員、経営層を対象に、設備台帳、リアルタイム監視、アラーム管理、作業指示(工単)管理、レポート集計、予測分析などの多種多様な機能モジュールを提供します。 本システムはマルチレベルのネットワーク構成による配備をサポートしており、単一の工場エリアまたは単一拠点での独立運用が可能であるとともに、プラットフォーム方式による本社—地域—拠点のマルチレベル貫通管理も実現できます。システムはオープンな標準インターフェースを採用し、OPC UA、Modbus、MQTT、HTTPなどの主要な産業用プロトコルをサポートし、SCADA、MES、ERP、DCSなどの既存業務システムと連携して、データの相互接続・相互運用を実現し、情報の孤島化を防ぎます。同時に、厳格な権限管理とセキュリティ監査の仕組みを内蔵し、データの収集、伝送、保存、利用の全プロセスにおける安全性と管理可能性を保障します。 システムのインターフェース設計は、直感的で使いやすく可視化されたという原則に従い、地図による全体俯瞰、設備リスト、リアルタイム曲線、アラームポップアップ、ダッシュボード大画面など、多様な表示形式により、ユーザーが設備の稼働状況を迅速に把握できるようにします。管理者は、モバイル端末、Web端末、監視大画面の間を自由に切り替え、いつでもどこでも設備状態の確認、アラーム処理、作業指示の割り当てを行うことができ、「ワンターミナルで全域を一元管理」を実現します。 1.3 システムの中核機能 設備台帳管理:統一された設備ファイル庫を構築し、設備の基本情報、設置場所、技術パラメータ、保守点検記録、予備部品情報、責任者を記録します。設備の新規追加、停止使用、廃棄などのライフサイクル全体にわたる状態管理をサポートし、企業レベルの設備資産リストを形成します。 リアルタイム状態監視:設備の稼働パラメータをミリ秒単位でリアルタイムに収集・表示し、閾値アラーム、上限超過インターロック、トレンド分析をサポートし、ユーザーが設備の異常をいち早く発見できるようにします。 アラーム・イベント管理:多段階のアラームルール、音声・光による通知、SMS/APPプッシュ、作業指示の自動生成などの連動メカニズムを提供し、アラームの確認、処理、クローズというクローズドループ管理を実施するとともに、イベント処理プロセスを漏れなく記録します。 予知保全:過去のデータと機械学習モデルに基づき、設備の健全性状態を評価し、故障トレンドを予測します。潜在的な故障と推奨保守時期を事前に提示し、「壊れてから修理する」から「壊れる前に手を打つ」への転換を実現します。 作業指示・運用保守プロセス管理:巡視点検、日常保全、修理、個別点検などの各種運用保守タスクの配信、実行、検収、アーカイブをサポートし、作業プロセスを標準化し、運用保守の効率と品質を向上させます。 エネルギー消費・効率分析:設備の電力消費、水消費、ガス消費などのエネルギー消費データを統計・分析し、高エネルギー消費設備とエネルギー効率の異常を特定して、省エネルギー・消費削減の意思決定を支援します。 レポートと可視化:日次/週次/月次稼働レポート、故障統計分析、運用保守パフォーマンス統計などの多様なレポートツールを提供し、グラフやダッシュボードなどの形式で直感的に表示します。 1.4 システムの応用価値 設備運用・保守監視システムの導入は、企業に多方面にわたる実質的な価値をもたらします。安全性の面では、本システムは重要設備の異常状態を事前に予告し、迅速に位置を特定することで、設備故障に起因する安全事故を効果的に防止します。効率の面では、リアルタイム監視と自動アラームが大量の人手による巡視点検に取って代わり、故障の原因究明に要する時間を短縮し、運用保守の応答速度を向上させます。コストの面では、予知保全が非計画停止と予備部品の無駄を削減し、エネルギー消費分析が省エネ・消費削減を後押しし、総合的な運用保守コストを大幅に低減します。管理の面では、データ駆動型の運用保守モデルにより設備管理がより規範的で透明性があり、追跡可能となり、経営判断に信頼できる根拠を提供します。本システムは、多くの業界で設備管理のデジタル化と運用保守のスマート化を実現するための重要な手段となり、幅広い応用の可能性と普及価値を備えています。 第2章 業界応用シーン 設備運用・保守監視システムは、設備の連続稼働、安全性、信頼性に対する要求が高い多種多様な業界に適用されます。本章では、スマートマニュファクチャリング、エネルギー・電力、都市軌道交通・鉄道、医療・ヘルスケア、データセンター・情報通信、化学・石油化学・危険化学品、都市公共インフラ・スマートシティの7つの代表的な業界を取り上げ、各業界の設備特性と管理上の課題に即して、実際の生産・運営におけるシステムの応用シーンを紹介し、シーンの背景とシステム適用プロセスを説明します。 2.1 スマートマニュファクチャリング スマートマニュファクチャリングは、設備運用・保守監視システムの応用が最も広範で、ニーズが最も切迫している業界の一つです。現代のスマート工場では、NC工作機械、産業用ロボット、自動搬送ライン、射出成形機、プレス設備、溶接設備などの大量の生産設備が密集して配備され、連続稼働しており、設備の稼働状態が生産能力、品質、納期を直接左右します。以下に、代表的な応用シーンを3つ挙げます。 2.1.1 シーン1:生産設備の予知保全 シーン背景:製造業企業において、生産設備は企業の生産能力の中核となる存在であり、一台でも重要な設備が予期せず停止すると、生産ライン全体の停滞、注文納期の遅延、経済的損失を招く可能性があります。従来の設備保守は、多くが「事後修理」と「定期点検・保全」を組み合わせた方式を採用しています。事後修理は、故障が発生し、生産が中断した後に行う応急修理であることが多く、受動的で損失も大きくなります。定期保全は、固定周期に従って実施されるため、時期が早すぎて無駄になるケースや、周期に達する前に設備が劣化しているのに保全が漏れるケースが生じやすいという課題があります。設備故障は通常、漸進的に進行し、初期の微細な異常から完全な機能喪失に至るまで、数時間から数日というウインドウ期間が存在することが多いものの、人手による個別点検と経験に基づく判断ではこうした初期シグナルを捉えることが難しく、事前に防げたはずの多くの故障が結局は非計画停止に至っています。 システム適用プロセス:上記の課題に対応するため、本システムは重要生産設備に振動、温度、電流、圧力などの各種センサーを配備し、産業用ゲートウェイを通じて収集データをシステムプラットフォームへリアルタイムにアップロードします。プラットフォームは健全性評価と故障診断のアルゴリズムを内蔵し、振動スペクトル、温度トレンド、電流波形などの特徴を分析して、各設備の正常稼働ベースラインを自動的に確立します。設備のある指標がベースラインから乖離したり、特徴の劣化が見られたりした場合、システムは予知保全アラームを生成し、想定される故障タイプ、故障確信度、残存稼働可能時間、推奨される対応措置を提示します。運用保守要員は、システムが生成した予知保全作業指示に基づき、予備部品・消耗品を事前に準備し、保全ウインドウを調整して、計画停止の合間に対象を絞った保全を実施します。これにより、制御不能な非計画停止を制御可能な計画保全へと転換し、設備故障率を大幅に低減し、設備の使用寿命を延長し、保守コストを削減します。 2.1.2 シーン2:生産ライン設備の稼働状態のリアルタイム監視とアラーム シーン背景:大規模製造企業は通常、複数の生産ラインと、数百台から数千台に及ぶ設備を保有し、設備は複数の工場内やさらには複数の事業所に分散しており、稼働状態は千差万別です。人手による巡視点検に依存する場合、作業量が多く効率が低いだけでなく、24時間体制でのカバーが難しく、巡視担当者が現場に到着した時には設備がすでに一定期間異常を起こしていることも少なくありません。一部の工場では設備が密集し、騒音が大きく、環境が複雑なため、人手による巡視点検には一定の安全リスクも伴います。管理者には、工場全体の設備稼働状況を統一してリアルタイムに把握し、異常をいち早く発見して迅速に対応できるプラットフォームが必要です。 システム適用プロセス:システムは工場内レベルでデータ収集ゲートウェイを配備し、各生産ライン設備の稼働状態、起動・停止情報、プロセスパラメータ、生産量データなどを統一してプラットフォームに接続し、工場、生産ライン、設備の3段階の可視化ビューを形成します。監視大画面とWeb端末は設備状態をリアルタイムに更新し、正常な設備は緑色、異常な設備は自動的に黄色または赤色に変わるとともに、音声・光によるアラームが発報されます。システムは段階別アラームルールの設定をサポートし、一般的な通知と重大故障を区別し、SMS、APPプッシュなどの手段で関連責任者に速やかに通知します。設備に故障が発生した場合、システムは故障発生時刻、故障コード、関連パラメータを自動的に記録し、修理担当者が原因を迅速に特定できるようにします。同時に修理作業指示を自動生成し、該当する作業班に割り当てて、アラーム、配信、修理、検収の全プロセスのクローズドループを実現し、故障応答時間を大幅に短縮して、生産ラインの連続的かつ安定した稼働を保障します。 アラームのクローズドループを基盤として、システムは管理者に多角的な稼働分析ビューも提供します。プラットフォームは各生産ラインの設備総合効率、故障頻度、平均修復時間などの指標を自動的に集計し、作業班と設備のパフォーマンス比較を形成して、管理者がボトルネック設備と脆弱な部分を特定し、生産スケジューリングと設備投資の意思決定にデータ基盤を提供できるようにします。運用保守要員は、モバイル端末だけでアラームを受信し、設備の詳細を確認し、現場写真と処理結果をアップロードできるため、いつでもどこでも高効率な運用保守を実現し、工場内設備管理の精密化レベルをさらに向上させます。 2.1.3 シーン3:設備ライフサイクルとエネルギー消費管理 シーン背景:設備管理には、稼働監視だけでなく、設備の選定・調達、据付・試運転、使用・保守、修理・改造から廃棄処分に至るライフサイクル全体の管理も含まれます。多くの製造企業では、設備資産の実態が不明確で台帳が整備されておらず、設備の保守記録も散在しているため、各設備の使用年数、修理コスト、性能変化を正確に評価することが難しい状況にあります。また、設備のエネルギー消費は企業の生産コストの重要な構成要素であり、高エネルギー消費・低エネルギー効率の設備が長期間稼働し続けると大きな無駄が生じますが、企業には詳細なエネルギー消費データが不足していることが多く、高エネルギー消費の工程を特定することが困難です。 システム適用プロセス:本システムは、設備の基本情報、技術文書、保守点検記録、修理履歴、予備部品の使用状況、責任者など、ライフサイクル全体にわたる情報を網羅した統一設備資産台帳を構築し、設備1台ごとにファイルを管理する「一機一檔」の精密管理を実現します。システムは、各回の日常保全、修理、巡視点検の実施状況を自動的に記録し、完全な運用保守履歴を形成して、管理者が設備の健全性トレンドと保守品質を評価しやすくします。エネルギー消費管理の面では、システムは設備の電力消費、水消費、ガス消費などのデータをリアルタイムに収集・統計分析し、エネルギー消費レポートとエネルギー効率比較を自動的に生成して、高エネルギー消費設備と異常なエネルギー消費時間帯を特定します。管理者はこれに基づき、生産スケジュールの最適化、運転戦略の調整、省エネ改修の実施が可能となり、生産を確保しつつエネルギー消費コストを低減し、設備管理とエネルギー管理の協調最適化を実現します。 2.2 エネルギー・電力 エネルギー・電力業界は国民生活と国家経済に関わる重要な基幹産業であり、その発電、変電、送電、配電の各プロセスにおける各種設備は、長期間にわたり高圧、高温、連続稼働の状態に置かれ、設備の安全性と信頼性に対する要求が極めて高くなっています。設備運用・保守監視システムは、電力生産と送配電管理において代替不能な役割を果たしています。 2.2.1 シーン1:発電所・変電所設備の遠隔監視 シーン背景:発電所と変電所は電力の生産と変換の中核となる施設であり、蒸気タービン発電機ユニット、ボイラー、変圧器、開閉装置(スイッチギア)、保護継電装置など、大量の重要設備が配置されています。これらの設備は年間を通じて満負荷または高負荷で稼働し、環境も複雑であり、ひとたび故障が発生すると、軽度であればユニットの出力に影響し、重度であれば大規模な停電事故を引き起こす可能性があります。発電所・変電所の設備は台数が多く、分布も広範囲に及び、一部の施設は遠隔地に位置し、常駐要員も限られているため、人手による定期巡視だけでは設備の稼働状態をリアルタイムに把握することが難しく、特に変圧器の油温、巻線温度、開閉装置の接点温度などの重要パラメータを人手で連続監視することは極めて困難です。 システム適用プロセス:システムは、発電所・変電所の設備に温度、振動、油面、圧力、部分放電などのセンサーを配備し、ユニットのDCS、変電所総合自動化システムなどの既存監視データを統一してプラットフォームに接続し、施設設備の集中監視ビューを形成します。プラットフォームは各ユニットと変圧器の稼働パラメータをリアルタイムに表示し、パラメータが上限を超えたり、部分放電や温度異常などの徴候が現れたりした場合、システムは自動的にアラームを発報し、保護動作の提示と連動します。運用保守要員は、遠隔監視大画面またはモバイル端末を通じて、いつでも設備状態を確認し、履歴曲線を参照し、トレンド分析を行い、潜在的なリスクを早期に発見できます。システムは発電所・変電所の遠隔巡視支援もサポートし、常駐要員が異常設備を迅速に特定し、故障の原因究明時間を短縮し、発電と電力供給の安全を保障します。 システムは、発電所・変電所の映像監視、入退室管理、環境情報の統合もサポートし、設備状態と環境状況の連動分析を実現します。プラットフォームは、ユニット稼働日報、設備信頼性統計、保守提案レポートを自動生成し、施設管理者が運転方式を最適化し、点検・修理計画を合理的に手配できるよう支援します。集中化・スマート化された設備管理により、発電所・変電所は人による経験依存からデータ駆動型の精密運用保守へと転換し、設備稼働率を効果的に向上させ、運用保守コストを低減し、電力網の安全かつ安定した運用に確固たる保障を提供します。 2.2.2 シーン2:送電・配電線路と配電エリア(台区)の状態監視 シーン背景:送電線路と配電線路は数百キロメートルにわたり、山岳地帯、河川、都市など多様な地形を横断しており、鉄塔、電線、がいし、配電用変圧器などの設備は長期間にわたり屋外環境にさらされています。雷、強風、着氷、汚損、外力による破壊などの要因の影響を受けやすく、故障の潜在リスクが多く、しかも早期発見が容易ではありません。従来の巡視は人手による線路沿いの点検に依存しており、作業量が多く周期も長いため、全線路をカバーすることは難しく、多くの潜在リスクは故障に発展するまで発見されないことがあります。配電エリア(台区)の設備は台数が膨大で、拠点が多く広範囲に分布しており、電力供給の信頼性管理も大きな課題に直面しています。 システム適用プロセス:システムは、鉄塔と線路上に微気象、傾斜、振動、着氷、画像などのオンライン監視装置を配備し、線路の稼働環境と本体状態をリアルタイムに感知し、データを無線ネットワークを通じてプラットフォームに送信します。プラットフォームは線路台帳と地理情報を組み合わせて線路の稼働状態の全体像を形成し、線路の着氷超過、鉄塔の傾斜、異物の掛かり、部分放電などの異常を監視した場合、システムは自動的にアラームを発報し、具体的な鉄塔区間を特定して、運用保守要員の的確な点検・修理を支援します。配電エリア(台区)については、システムは台区変圧器の運転負荷、三相不平衡、停電事象、電圧品質を監視し、停電・送電記録を自動的に集計して、電力会社が故障台区を迅速に発見し、電力供給の信頼性を評価し、配電網の運用管理を最適化して、顧客の電力供給満足度を向上させることを支援します。 システムは地理情報システムとの連動をサポートし、線路監視データ、アラーム情報と地図上の位置情報を組み合わせ、線路の稼働状況を直感的に表示して、運用保守作業班が巡視ルートを計画し、故障現場へ迅速に赴くことを支援します。プラットフォームは、線路の故障トリップ、落雷、外力による破壊などの事象記録を自動的に集約し、故障原因の統計分析を行い、線路の改修と差別化運用保守の根拠を提供します。オンライン監視とデータ分析を組み合わせることで、電力会社は点検・修理の要員配置をより科学的に計画し、線路の電力供給信頼性を向上させることができます。 2.2.3 シーン3:再生可能エネルギー発電所の設備運用保守管理 シーン背景:「ダブルカーボン(炭素排出削減・炭素中和)」戦略の推進に伴い、風力発電、太陽光発電などの再生可能エネルギー発電所が大量に建設され、系統に連系されています。風力発電所は山岳地帯、ゴビ砂漠、海上など環境が厳しい地域に分布し、風力発電機ユニットは台数が多く、遠隔地に位置しています。太陽光発電所のモジュール、パワーコンディショナー、接続箱は数量が膨大で、設備は屋外で長期間稼働します。再生可能エネルギー発電所は、設備の分散、巡視の困難さ、運用保守コストの高さ、故障位置の特定の難しさといった顕著な課題に広く直面しており、ひとたび設備が故障すると、発電量に直接影響し、経済的な損失を引き起こします。 システム適用プロセス:システムは風力発電所と太陽光発電所を対象に、風力発電機の各サブシステム、太陽光パワーコンディショナー、接続箱、箱型変電所などの設備の稼働データを統一してプラットフォームに接続します。プラットフォームは、風力発電機の回転数、発電機温度、振動、発電出力などのパラメータをリアルタイムに監視し、異常なユニットを自動的に識別してアラームを発報します。太陽光モジュールの発電効率、パワーコンディショナーの変換効率、異常発熱モジュールなどをスマートに分析し、低効率設備と故障ブランチを迅速に特定します。システムは気象予報と発電予測を組み合わせ、発電所の運用保守計画を最適化し、無駄な巡視を削減します。運用保守要員は、プラットフォームを通じて発電所の稼働状況を遠隔で確認し、アラームと作業指示を集中処理することで、再生可能エネルギー発電所の運用保守効率を大幅に向上させ、運用保守コストを低減し、発電量を保障します。 システムはさらに、発電所の集中監視・エネルギー管理システムと連携し、発電所全体の発電量、利用可能時間、設備稼働率などの中核指標を統一して表示します。プラットフォームは設備故障統計と発電損失分析レポートを自動生成し、運用保守チームが故障が発電量に与える影響を評価し、予備部品と修理リソースの配分を最適化することを支援します。集中型・スマート型の場站運用保守管理により、再生可能エネルギー企業は現場常駐要員を大幅に削減し、運用保守コストを低減するとともに、故障処理の迅速性を高め、発電所の安全かつ高効率な発電を保障できます。 2.3 都市軌道交通・鉄道 都市軌道交通と鉄道輸送は、輸送量が多く、速度が速く、安全に対する要求が高く、営業時間が長いという特徴を持ち、その列車、信号、電力供給、環境制御(空調・換気)、ホームドアなどの設備は、高度に複雑な電気・機械システムを構成しています。軌道交通の設備はひとたび故障すると、運行の安全と営業秩序に直接影響するため、設備状態の監視には極めて高い要求が課されています。 2.3.1 シーン1:地下鉄車両と信号設備の状態監視 シーン背景:地下鉄の列車は毎日、高頻度・高密度で運行され、車両は牽引、制動、ドア、空調、信号など数多くのサブシステムに関わり、設備の摩耗が早く、故障の影響も大きくなります。信号システムは地下鉄運行の「頭脳」であり、列車の安全間隔と運行進路を制御するため、信号設備がひとたび故障すると、列車の遅延、さらには運転停止を引き起こす可能性があります。地下鉄の運行は、夜間の保守ウインドウが短く、昼間は運行を止めての保守ができないという特徴があり、設備故障は運行間隔の合間に迅速に特定・処理されなければなりません。また、列車が区間を走行している間、車上・地上間の状態情報伝送とリアルタイム監視は、スマート運用保守を実現するための重要な難所となっています。 システム適用プロセス:システムは、車載監視装置と通信ネットワークを基盤として、列車の各重要システムの稼働状態と故障コードをリアルタイムに収集し、車上・地上間の無線通信を通じて地上の運用保守プラットフォームにアップロードし、列車稼働状態の遠隔リアルタイム監視を実現します。プラットフォームは、車両の牽引、制動、ドアなどの重要部品の健全性トレンド分析を行い、異常または予備アラームを検知した場合、保守提案を自動生成し、保守担当者が夜間の保守ウインドウ(天窓時間帯)に対象を絞った点検を行えるよう支援し、盲目的な原因究明を減らします。信号設備については、システムは信号機、転てつ器、軌道回路、車載ATP/ATOなどの設備の状態情報を統一して接続し、設備のオンライン状態と動作記録をリアルタイムに表示し、転てつ器の変換異常、信号灯故障などに対してタイムリーにアラームを発報します。集中監視を通じて、運営事業者は列車と信号設備の稼働状況を全面的に把握し、潜在リスクを事前に発見し、運行の安全と定時運行を保障できます。 システムは、列車の稼働データの履歴再生と比較分析をサポートし、保守担当者が故障プロセスを振り返り、異常の原因を追跡することを支援します。プラットフォームは、運行指令・輸送計画、保守管理などの関連システムとも連携し、故障情報、保守計画、運営計画の協調連動を実現し、通常運行への影響を軽減します。列車と信号設備の集中化・データ化された監視により、地下鉄運営事業者は設備運用保守の先見性と精確性を全面的に向上させ、地下鉄の安全かつ定時運行を保障できます。 2.3.2 シーン2:駅の電気・機械設備の稼働監視 シーン背景:地下鉄の駅構内には、エレベーター・エスカレーター、ホームドア、空調・換気、給排水、低圧配電、消防など、大量の電気・機械設備が配置されており、これらの設備が駅の安全な運行と乗客の快適な利用を支えています。駅の設備は台数が多く、種類が多岐にわたり、分布も広範囲に及ぶうえ、夜間の営業終了後から早朝の営業開始前までの間に各種の点検・保守を完了させる必要があり、保守時間は逼迫し、作業量も大きくなっています。設備がひとたび故障すると、乗客の移動の安全や駅の通常営業に影響を及ぼす可能性があり、例えばホームドアの故障は列車の発車不能を招き、エスカレーターの故障は人の滞留や傷害を引き起こす恐れがあります。 システム適用プロセス:システムは、駅の各種電気・機械設備を統一された総合監視プラットフォームに接続し、設備の稼働状態、エネルギー消費、環境パラメータをリアルタイムに収集します。プラットフォームは、駅の平面図と設備リストを通じて各設備のオンライン状態を直感的に表示し、異常設備に対して自動的にアラームを発報して具体的な位置を特定します。システムは、ホームドアの開閉回数、エスカレーターの稼働時間、空調ユニットの稼働状態などを統計分析し、設備劣化トレンドモデルを構築して、潜在的な故障を事前に予告します。夜間保守のシーンに対応するため、システムは巡視タスクの一括配信、保守結果の記録、保守レポートの生成をサポートし、夜間保守の作業プロセスを標準化します。集中監視とスマート運用保守により、駅の設備管理は「分散型の人手巡視」から「集中型の自動監視」へと転換し、駅設備の運用保守効率と営業安全レベルを効果的に向上させます。 システムは、駅のエネルギー消費の分類統計をサポートし、大電力・高エネルギー消費設備を特定して、駅の省エネ運転戦略の策定を支援します。プラットフォームは、各回の故障処理と修理プロセスを記録し、駅設備の運用保守ファイルを形成して、設備の評価と更新の根拠を提供します。総合監視プラットフォームによる統一的な運用調整により、駅の当直要員は一つの画面で全ての電気・機械設備の状態を把握でき、巡視効率と故障応答速度を大幅に向上させ、駅の安全かつ秩序ある営業を保障し、乗客の移動体験を向上させます。 2.3.3 シーン3:高速鉄道動車組(列車)の検修と運用保守 シーン背景:高速鉄道の動車組(動力分散型列車)は、運行速度が速く、運行密度が高く、安全基準が極めて高いという特徴があり、列車は運行過程で大量の稼働データを生み出します。動車組の検修は計画的予防検修制度を採用しており、列車の運行キロ数、運行時間、設備状態に応じて検修を合理的に計画する必要があります。動車組は台数が多く、検修基地が比較的集中しており、検修作業の時間も逼迫しているため、検修ウインドウを効率的に活用し、各列車の各部品の状態を精確に把握し、過剰検修と検修漏れを回避することが、動車運用所にとって重要な課題となっています。 システム適用プロセス:システムは、動車組の車載監視データ、稼働故障記録、検修履歴などを検修基地の運用保守プラットフォームに統一的に集約します。プラットフォームは、列車の各サブシステムの健全性評価を行い、各部品の運行キロ数、故障頻度、修理記録を自動的に集計して、計画検修・状態基準検修にデータ基盤を提供します。列車が車庫に戻り検修を受ける際、システムは今回の運行過程におけるアラームと異常情報を自動的に集約し、保守担当者に重点点検部位を提示して、盲目的な点検を減らします。システムはまた、消耗部品や重要部品の寿命予測をサポートし、交換時期を事前に提示し、予備部品の在庫を合理的に計画します。データ駆動型の動車組運用保守により、検修機関は検修計画をより精確に策定し、検修プロセスを最適化し、検修の質と効率を高め、動車組の安全かつ安定した運行を保障できます。 システムはまた、検修作業のプロセス管理と品質トレーサビリティをサポートし、電子化された作業票を通じて検修プロセスを標準化し、検修作業の進捗と結果をリアルタイムに記録して、検修プロセス全体の照会・追跡を実現します。プラットフォームは検修データと車両健全性モデルを組み合わせ、検修周期と検修項目を継続的に最適化し、動車組の保守方式を計画検修から状態基準検修、予知検修へと進化させます。デジタル化された検修管理により、検修機関は検修リソースの利用効率を高め、動車組の稼働率を向上させ、高速鉄道の安全かつ高効率な運行を保障できます。 2.4 医療・ヘルスケア 病院は国民の生命と健康を守る重要な場であり、医療設備の正常な稼働は診断の正確性と患者の治療効果に直接関係します。大型医療設備は価格が高く、構造が複雑で、稼働環境に対する要求も高いため、設備運用保守監視は医療業界において重要な現実的意義を持っています。 2.4.1 シーン1:大型医療画像診断設備の稼働監視 シーン背景:CT、MRI、DR、超音波診断装置などの大型医用画像診断設備は、病院の臨床診断における中核的な装備であり、1台あたりの価値が高く、使用頻度が高く、技術も複雑です。これらの設備は、電力供給品質、環境温湿度、冷却システムなどの稼働条件に対する要求が厳格であり、稼働環境の異常や設備部品の劣化が生じると、軽度であれば画像品質に影響し、重度であれば設備の停止に至り、患者の検査予定と臨床診療の進捗に直接影響を及ぼします。設備の故障停止期間中は、患者の検査が滞留し、診療科のシフト計画が乱れ、修理コストの上昇ももたらされる可能性があります。病院の画像診断科の設備は通常、集中管理されていますが、設備の台数が多く、稼働パラメータも複雑なため、人手で各設備の稼働の細部まで継続的に注視することは困難です。 システム適用プロセス:システムは、CT、MRIなどの大型画像診断設備に監視・収集装置を配備し、設備の供給電圧、電流、コイル温度、冷却水温度、X線管の曝射回数、設備稼働ログなどの重要情報をリアルタイムに収集し、ネットワークを通じて病院の設備管理プラットフォームにアップロードします。プラットフォームは各設備の稼働状態をリアルタイムに監視し、電力供給の異常、温度過高、冷却システムの故障、部品性能の低下などを検知した場合、自動的にアラームを発報し、設備エンジニアと診療科責任者にプッシュ通知します。システムは、X線管などの消耗部品の累計曝射量を集計し、メーカーの保守要件と照らし合わせて交換時期を予測し、保守を事前に計画します。システムはまた、設備の修理記録、保証情報、メーカーサービスの対応状況を統合し、完全な設備ファイルを形成して、病院が画像診断設備の資産を科学的に管理し、設備の故障停止を減らし、検査サービスの継続性を保障することを支援します。 システムは、設備稼働データと修理作業指示、メーカー保守情報の関連付けをサポートし、設備に異常が発生した場合、保証状態と推奨される処理手順を自動的に提示して、設備エンジニアの効率的な調整・処理を支援します。プラットフォームはまた、病院全体の大型設備の稼働率、検査件数、故障停止時間を統計分析し、病院の設備購入・更新、診療科運営の意思決定にデータ参考を提供します。専門化された医療設備監視により、病院は設備の故障停止を大幅に削減し、画像検査のタイムリーな実施を保障し、患者の受診体験と医療サービスの質を向上させることができます。 2.4.2 シーン2:病院のクリーン環境と後方支援システムの監視 シーン背景:病院の手術室、ICU、清潔病室、検査科などのエリアは、環境の清浄度、温湿度、差圧に対して厳格な要求があります。手術室の空気清浄システム、恒温恒湿システム、医療用ガスシステム、中央空調などの後方支援設備にひとたび異常が生じると、手術の安全性と患者の健康に直接影響を及ぼす可能性があります。病院の後方支援設備は各棟・各階に分散して配置され、設備の種類も多岐にわたり、故障への応答に対する要求が高くなっています。また、病院は無停電の電力供給を保障する必要があり、予備電源、UPSなどの設備の状態管理も同様に重要です。 システム適用プロセス:システムは、手術室とクリーンエリアの清浄ユニット、給気・排気システム、差圧監視、温湿度センサーなどの設備を統一してプラットフォームに接続し、各クリーンエリアの空気清浄効果と環境パラメータをリアルタイムに監視します。差圧の異常、温湿度の上限超過、清浄ユニットの故障が発生した場合、システムは直ちにアラームを発報し、対応を促します。システムは、病院全体の中央空調、給排水、医療用ガス、電力供給などの後方支援システムを集中監視し、各システムの稼働状態とエネルギー消費状況をリアルタイムに把握します。予備電源とUPSについては、システムはバッテリー状態、充放電状況、切替の信頼性を監視し、定期的に点検・保守を促します。後方支援設備の集中監視とアラーム連動により、病院は設備の異常を早期に発見し迅速に処置し、クリーン環境の安定と後方支援システムの安全かつ信頼性の高い稼働を保障し、医療業務に確固たる後方支援を提供します。 2.5 データセンター・情報通信 データセンターは、デジタル経済と情報通信のインフラであり、機房(データセンタールーム)の電力、冷房、ネットワーク、セキュリティなどのシステムの安定的な稼働が、業務の継続性を直接左右します。クラウドコンピューティング、ビッグデータ、人工知能の急速な発展に伴い、データセンターの規模は拡大を続け、機房インフラの運用保守管理に対する要求も一段と高まっています。 2.5.1 シーン1:機房の動力・環境監視 シーン背景:データセンター機房のUPS無停電電源装置、配電盤、ディーゼル発電機、精密空調、外気導入システム、漏水検知などの動力・環境設備は、サーバーとネットワーク設備の持続的かつ安定的な稼働を保障する基盤です。機房は温度、湿度、電力供給の継続性に対する要求が極めて高く、ひとたびUPSの故障、商用電源の停電、精密空調の停止、漏水が発生すると、サーバーの過熱によるダウン、業務の中断が急速に進行し、大きな経済的損失を引き起こす可能性があります。機房の設備は台数が多く、システムも複雑で、7×24時間の途切れない監視が必要ですが、人手による常駐監視と巡視では全面的なカバーが難しく、特に夜間と休日は運用保守の弱点となっています。 システム適用プロセス:システムは、機房内に温湿度センサー、漏水検知、煙感知器、入退室管理、電力監視計などの設備を配備し、UPS、精密空調、配電盤、発電機などの動力設備の状態を統一して動力・環境監視プラットフォームに接続します。プラットフォームは、機房の温湿度分布、UPSの負荷とバッテリー状態、空調の稼働状態、商用電源とディーゼル発電機の切替状況をリアルタイムに監視し、機房環境と動力システムの全景ビューを形成します。温湿度の上限超過、UPSの故障、漏水アラーム、電力供給の異常などの状況が発生した場合、システムは直ちに音声・光、SMS、APPなどの方法でアラームを発報し、入退室管理、消防などのシステムと連動します。プラットフォームはアラームと処理プロセスを自動的に記録し、稼働レポートを生成して、運用保守要員が潜在リスクを早期に発見し、迅速に処置し、機房の安全かつ安定的な稼働を保障することを支援します。 システムは、機房のエネルギー消費の精密な集計をサポートし、PUEなどのエネルギー効率指標の追跡分析を行い、機房の冷房・電力供給戦略の最適化と省エネ・消費削減の推進を支援します。プラットフォームはまた、複数機房・複数拠点の集中統合管理をサポートし、管理者は一枚の大画面で各機房の稼働状況を把握し、統一的な運用調整と遠隔管理を実現できます。動力・環境監視と運用保守管理の一体化により、データセンターの運用保守要員は故障発生前に潜在リスクを発見し、故障発生後には迅速に処置することができ、機房インフラの信頼性と運用保守効率を顕著に向上させます。 2.5.2 シーン2:サーバーとネットワーク設備の健全性監視 シーン背景:データセンターのサーバー、ストレージ、スイッチ、ルーターなどのIT設備は台数が膨大で、各種業務システムを支えています。IT設備の故障、性能ボトルネック、リソース枯渇は、業務の遅延、ダウン、さらにはデータ損失を引き起こす可能性があります。データセンターの規模拡大に伴い、膨大な数の設備の中から故障を迅速に発見し、設備の健全性状態を評価し、リソース利用率を最適化することが、運用保守管理の中核的な課題となっています。従来の受動的対応型の運用保守では、業務がすでに影響を受けた後に故障を調査することが多く、高可用性の要求を満たすことは困難です。 システム適用プロセス:システムは、ネットワークとエージェント方式により、サーバーのCPU使用率、メモリ使用量、ディスク容量、ネットワークトラフィック、プロセス状態などの指標を収集し、設備のリアルタイム健全性監視を実施します。プラットフォームは設備の性能ベースラインを確立し、ある指標が継続的に異常を示したり上限に近づいたりした場合、自動的にアラームを発報し、増強や最適化の提案を提示します。システムは、ネットワーク設備のポート状態、リンクトラフィック、パケットロス率、設備負荷などを監視し、リンクの輻輳と設備故障を早期に発見して、ネットワーク運用保守の迅速な問題特定を支援します。システムはまた、資産管理をサポートし、IT設備のリストを自動的に棚卸しし、構成情報と変更履歴を記録して、データセンターのIT資産台帳を形成します。能動的な健全性監視とスマートアラームにより、運用保守チームは故障が業務に影響を及ぼす前に事前介入でき、データセンター全体の可用性を向上させます。 システムは、アラームの集約とスマートなノイズ低減をサポートし、膨大な監視データを明確なアラームイベントに変換して、運用保守要員が重要課題に集中できるようにし、アラーム疲労を軽減します。プラットフォームはまた、業務システムのリソース消費の関連分析を行い、キャパシティプランニングと性能チューニングを支援し、業務ピーク時の安定的な稼働を保障します。能動的かつスマートなITインフラ監視により、データセンターは受動的運用保守から能動的運用保守、スマート運用保守への転換を実現し、業務システムの可用性とサービスレベルを全面的に向上させることができます。 2.6 化学・石油化学・危険化学品 化学・石油化学業界は生産環境が複雑で、高温、高圧、引火性、爆発性、有毒有害などの危険要因を伴うため、設備の安全な稼働は安全生産の最低ラインです。生産装置、貯蔵・輸送施設のいかなる異常も深刻な安全事故を引き起こす可能性があるため、設備状態の監視と安全予警に対する要求は極めて厳格です。 2.6.1 シーン1:高リスクプロセス装置の安全監視 シーン背景:化学プラントの生産装置は、長期間にわたり高温・高圧条件下で稼働し、反応、蒸留、熱交換、圧縮などの複雑なプロセスを伴います。反応釜、圧縮機、熱交換器、加熱炉などの設備は、安全生産の鍵となります。装置にひとたび過熱、過圧、漏えい、設備異常が発生すると、火災、爆発、中毒などの重大事故を引き起こす可能性があります。化学企業は一般的に厳格な安全生産管理制度を実施しており、重要プロセスパラメータと重要設備の稼働状態をリアルタイムかつ継続的、確実に監視する必要があります。しかし、一部の装置は設備が老朽化し、現場環境も過酷で、危険区域では人手による頻繁な巡視ができないため、従来の方法では設備の安全状態を全面的に把握することが困難です。 システム適用プロセス:システムは、化学装置の重要設備とプロセスノードに、温度、圧力、液位、流量、可燃性ガス、有毒ガスなどの監視計器を配備し、DCS、SISなどの安全インターロックシステムのデータを統一して安全監視プラットフォームに接続します。プラットフォームは、重要プロセスパラメータのリアルタイム監視とトレンド分析を行い、多段階のアラーム閾値とインターロック提示を設定します。パラメータが異常に危険値へ近づいた場合、システムは自動的に予警を発し、現場の音声・光アラームと連動します。システムは、圧縮機、ポンプなどの重要回転設備の振動と温度を監視し、スペクトル分析により軸受摩耗、芯ずれなどの初期故障を識別します。プラットフォームはまた、巡視ロボット、オンライン監視などの手段と組み合わせ、危険区域の設備を遠隔で巡回点検し、人員の被ばくリスクを低減します。高リスク装置の集中的な安全監視により、企業は事故の潜在リスクを早期に発見・解消し、生産の安全を保障できます。 システムは、装置の過去の稼働データとアラーム記録の統計分析をサポートし、高頻度アラーム箇所と設備の脆弱な部分を特定して、プロセス最適化と設備改修の根拠を提供します。プラットフォームはまた、企業の安全管理システム、緊急時指揮システムと連携し、緊急時には設備状態とアラーム情報を迅速に取得して、緊急対応の意思決定を支援します。プロセスパラメータ、設備状態、安全監視の一体化により、化学企業は生産プロセス全体をカバーする安全防護体系を構築し、本質安全レベルを着実に向上させることができます。 2.6.2 シーン2:ポンプ・バルブ、貯槽、パイプライン施設の監視 シーン背景:化学・石油製品の貯蔵・輸送施設には、各種貯槽、輸送ポンプ、バルブ、長距離パイプラインなどが含まれ、これらの施設は大量の引火性・爆発性媒体を貯蔵・輸送するため、安全事故の多発箇所となっています。貯槽の液位超過、過圧、腐食による漏えい、ポンプとバルブのシール破損、漏れ・にじみ・滴り・しみ出し(跑冒滴漏)、パイプラインの腐食による減肉、破断・漏えいなどは、いずれも重大事故と環境汚染を引き起こす可能性があります。貯槽エリアとパイプラインは分布が広範囲に及び、拠点が多く線路も長いため、人手による巡視でリアルタイムに全面的にカバーすることは難しく、特に貯槽エリアの可燃性ガス滞留、パイプラインの微小漏えいなどの潜在リスクは、人手では早期に発見することが困難です。 システム適用プロセス:システムは、貯槽に液位、圧力、温度、可燃性ガス、槽底漏えいなどの監視装置を配備し、貯槽エリアを全方位で監視し、貯槽の稼働状態をリアルタイムに把握します。液位超過、圧力異常、可燃性ガスの漏えい検知が発生した場合、システムは自動的にアラームを発報し、緊急遮断・散水システムと連動して、事態の拡大を防止します。ポンプとバルブについては、システムはその稼働状態、シール性能、漏えい状況を監視し、巡視・保守の提案を自動生成して、漏れ・にじみ・滴り・しみ出しを早期に発見します。長距離パイプラインについては、システムは圧力、流量、漏えい検知、陰極防食監視の装置を配備し、圧力波と流量バランスの分析によりパイプラインの漏えいを早期に発見し、漏えいのおおよその区間を特定して、応急修理を支援します。貯蔵・輸送施設の全面的な監視により、企業は漏えい事故を効果的に防止し、貯蔵・輸送プロセスの安全を保障できます。 2.7 都市公共インフラ・スマートシティ スマートシティ建設の着実な推進に伴い、都市の上水道、電力供給、都市ガス、エレベーター、街路灯、排水などの都市公共インフラ施設は、段階的にデジタル管理が実現されています。都市公共インフラ施設は拠点が多く分布も広く、市民生活と密接に関係しており、設備運用保守監視システムは都市インフラの安全かつ高効率な稼働に有力な支えを提供します。 2.7.1 シーン1:エレベーターと特殊設備の安全監視 シーン背景:エレベーターは、現代都市の高層建築に不可欠な垂直移動手段であり、住民の日常生活と生命の安全に深く関わっています。エレベーターは台数が膨大で、ブランド・型式も多種多様で、使用頻度が極めて高いことから、長期間の稼働により巻上機の摩耗、ワイヤロープの経年劣化、ドアロックの故障、制御システムの異常などの潜在リスクが生じやすくなります。エレベーターの故障は、閉じ込め、落下などの安全事故を引き起こす可能性があり、社会の関心を集めます。従来のエレベーター保守は、主に定期的な人手による保守と故障後の修理に依存しており、エレベーターの実際の稼働状態や保守品質を効果的に監督することが難しく、閉じ込めなどの突発的な故障にも迅速に対応・処置することが困難でした。 システム適用プロセス:システムは、エレベーターのかご、機械室、制御盤に監視装置を配備し、エレベーターの稼働状態、かご位置、ドアの開閉状態、運転速度、故障コードなどのデータをリアルタイムに収集し、IoTを通じてエレベーター運用保守監視プラットフォームにアップロードします。プラットフォームは各エレベーターをリアルタイムに監視し、閉じ込め、故障による停止、稼働異常が発生した場合、システムは自動的にアラームを発報し、情報を管理会社、保守会社、監管プラットフォームにプッシュするとともに、ワンタッチ救援連動をサポートし、閉じ込め時の救出時間を短縮します。システムは、エレベーターの稼働回数、ドア開閉回数、故障記録、保守周期を自動的に集計し、エレベーターの健全性状態を評価して保守の重点を提示し、エレベーター保守品質の監督を支援します。エレベーターIoT監視により、都市のエレベーター安全管理は「受動的修理」から「能動的監視・迅速な救出」へと転換し、市民の乗降の安全を保障します。 システムは、エレベーターの稼働データを都市のエレベーター緊急救援プラットフォームに接続することをサポートし、閉じ込め事象の迅速な位置特定と救援力の効率的な配分を実現します。プラットフォームはまた、エレベーター保守会社の保守品質を評価し、稼働故障率、閉じ込め回数などの指標に基づいて保守品質のプロファイルを形成し、監督管理部門の的確な監督を支援します。エレベーターIoT監視の応用・普及により、都市のエレベーター安全管理レベルは持続的に向上し、国民の生命と財産の安全を確実に保障します。 2.7.2 シーン2:都市上下水道と公共施設の稼働監視 シーン背景:都市の上水道、排水、ポンプ場、下水処理、街路灯などの都市公共施設は、都市運行の「生命線」です。給水管網の圧力不足、管破裂による漏水、ポンプ場のポンプ故障、排水施設の詰まり、街路灯の広範囲な故障などは、いずれも都市の正常な運行と住民の生活の質に影響を及ぼします。都市インフラ施設は分布範囲が広く、拠点も分散し、稼働環境も多様であるため、従来の人手による巡視は効率が低くコストも高く、各種施設の稼働状態をリアルタイムに把握することが難しく、緊急対応能力にも限界がありました。 システム適用プロセス:システムは、給水管網の重要ノードに圧力、流量、水質の監視設備を配備し、ポンプ場にはポンプの稼働状態、液位、電力などの監視装置を配備して、給水システムの稼働状況をリアルタイムに把握します。管網の圧力異常、管破裂、ポンプ場の設備故障が発生した場合、システムは自動的にアラームを発報し、故障エリアの特定を支援し、遠隔運用調整と迅速な応急修理をサポートします。排水施設については、システムはポンプ場の液位、ポンプの稼働、管網の水位を監視し、冠水リスクを早期に予警します。システムはまた、都市の街路灯の開閉状態、電力使用状況、故障を集中監視し、線路故障と消灯状況を早期に発見して、修理を迅速に手配します。都市公共インフラ施設の集中監視とスマートな運用調整により、都市管理者はインフラの稼働状況をリアルタイムに把握し、各種の突発的な状況に迅速に対応し、都市の運行保障能力と公共サービスレベルを向上させることができます。 システムは、上水道、排水、街路灯などの各種都市インフラ施設の稼働データを統一された都市運行監視プラットフォームに統合し、部門横断・システム横断のデータ共有と協調連動を実現します。プラットフォームは地理情報システムと組み合わせて各種施設の分布と状態を直感的に表示し、過去データの統計分析とトレンド予測をサポートし、管理者が施設の運用保守計画を最適化し、リソースを合理的に配分することを支援します。都市公共インフラ施設のスマート管理により、都市管理者は各種の故障潜在リスクを早期に発見・処置し、都市インフラの稼働効率と緊急対応能力を向上させ、市民により安全で便利かつ住みやすい都市環境を創り出します。
MES 製造実行システム
1. ドキュメント概要 1.1 ドキュメントの目的 本書は、MES製造実行システム(Manufacturing Execution System)の標準機能取扱説明書です。企業の管理担当者、現場作業員、設備管理者、品質検査担当者、運用保守担当者が、システムのアーキテクチャ、中核機能、操作フロー、パラメータ設定、異常対処方法を全面的に把握できることを目的としています。システムの日常運用基準を標準化し、誤操作のリスクを回避し、生産プロセスのデジタル化・可視化・標準化の確実な定着を図り、生産スケジューリング、品質管理、設備運用保守、部品・材料のトレーサビリティ、データ分析に完全な操作基盤を提供します。 1.2 適用範囲 本書は、離散型製造およびプロセス型製造業(機械加工、電子組立、自動車部品、金物・金具、プラスチック、食品加工など)におけるMESシステムのエンドユーザー、システム管理者、導入・運用保守担当者、企業の生産管理担当者を対象とします。システムの日常操作、パラメータ設定、権限管理、障害の自己診断、データ集計にわたる全工程の利用シーンを対象とします。 1.3 システム概要 MES製造実行システムは、企業の上位ERPシステムと最下位の設備自動化制御システム(PLC/SCADA)との間に位置する現場レベルの生産管理システムです。生産プロセスのリアルタイム管理、部品・材料の全工程トレーサビリティ、設備状態の監視、品質の全工程検査、工数データの収集、生産異常の早期警告、帳票の自動集計を中核に実現します。企業の計画層と実行層のデータ断絶を解消し、生産オーダーの発行、生産計画(排産)、開始、加工、検査、入庫、完工・アーカイブに至る全ライフサイクルのデジタル管理を実現します。 2. システム機能・操作フロー MESシステムは、基礎データ管理、生産オーダー管理、生産スケジューリング管理、現場実行管理、部品・材料管理、品質管理、設備管理、工数管理、異常管理、カンバン(表示板)管理、帳票集計、システム管理の12の中核モジュールから構成されます。以下に各モジュールの詳細な機能と操作手順を示します。 2.1 基礎データ管理モジュール(システム中核基盤) 本モジュールは、システムのすべての業務に基礎データを提供します。すべてのデータを事前にメンテナンスしておく必要があり、これを怠ると生産業務が正常に進みません。システム初期化に必須のモジュールです。 2.1.1 部品・材料情報管理 機能説明:企業のすべての原材料、半製品、完成品、補助材料の品目マスタを管理し、品目の一意コードによる管理を実現します。 操作手順:【基礎データ】→【品目管理】→【品目マスタ】→【新規】→品目コード、品目名称、規格型番、品目タイプ、単位、材質、安全在庫、購買リードタイム、生産サイクル、備考を入力→【保存】。 対応機能:品目分類管理、品目の一括インポート・エクスポート、品目情報の編集、品目の無効化・有効化、品目と工程レシピの関連付け。 2.1.2 工程ルート管理 機能説明:製品の生産加工プロセスを定義し、工程順序、工程パラメータ、標準工数、必要設備、作業担当者、検査基準を設定します。生産実行の中核となる根拠です。 操作手順:【基礎データ】→【工程管理】→【工程ルート】→【新規】→該当製品品目を選択→工程を順に追加・並べ替えし、各工程の標準工数、設備、作業手順書、検査要件を設定→【保存・送信】。 対応機能:工程バージョン管理(新旧工程の切り替え)、工程の複製、工程と製品の関連付け、工程パラメータのカスタマイズ、作業手順書のアップロード・プレビュー。 2.1.3 工程管理 機能説明:現場のすべての生産工程マスタを管理します。工程名称、工程コード、所属現場、工程タイプ、検査工程かどうか、工数報告工程かどうかなどのパラメータを含みます。 2.1.4 現場/作業ステーション/設備管理 機能説明:現場の組織構成、生産作業ステーション、設備マスタを管理し、作業ステーションと設備・工程の対応関係を紐付け、生産拠点の精確な管理を実現します。 2.1.5 従業員マスタ管理 機能説明:現場の作業担当者、品質検査担当者、管理担当者のマスタを管理し、従業員アカウント、職務、権限、所属現場を紐付けます。工数報告、工数集計、責任追跡に使用します。 2.2 生産オーダー管理モジュール 本モジュールはERPの生産オーダーを受け継ぎ、オーダーの取り込み、審査、分割、変更、クローズ、アーカイブという全工程の管理を実現します。生産実行の起点です。 2.2.1 オーダー取り込み・新規作成の操作方法 1. 自動同期:ERPシステムと連携し、発行済みの生産オーダーをワンクリックで同期します。 2. 手動新規作成:オーダー番号、製品、生産数量、納期、生産現場、優先順位などの情報を手動で入力します。 2.2.2 オーダー審査 担当者がオーダー情報、工程、納期、数量を審査します。審査が承認されると生産計画(排産)段階に進みます。審査が却下された場合は修正後に再提出できます。 2.2.3 オーダーの変更と中止 生産数量の調整、納期変更、製品仕様の変更、オーダーの一時停止、オーダーの中止に対応しています。すべての変更は自動的にログ記録され、変更記録、変更者、変更時間を追跡できます。 2.2.4 オーダーの完工・アーカイブ オーダーの全生産・検査・入庫が完了すると、システムが自動的に完工を判定します。管理者は手動でアーカイブできます。アーカイブ後のオーダーデータはロックされ、勝手に変更できません。後のデータ集計・追跡に使用します。 2.3 生産スケジューリング管理モジュール オーダー納期、設備生産能力、人員配置、品目在庫に基づき、スマートな生産計画(排産)と人手による微調整を実現し、生産計画の混乱、生産能力の浪費、納期遅延といった課題を解決します。 2.3.1 スマート生産計画(自動排産) システムは、オーダーの優先順位、納期、設備負荷、工程制約、品目の入荷状況に基づき、毎日・毎シフトの生産スケジュールを自動生成し、対応する現場、設備、作業ステーションに精確に割り当てます。 2.3.2 人手によるスケジュール微調整 管理担当者がスケジュール計画を手動で調整できます。生産時間帯のドラッグ変更、オーダーの生産順序入れ替え、スケジュールの一時停止、臨時生産タスクの追加が可能です。 2.3.3 スケジュールの配信 スケジュール計画の審査が承認されると、ワンクリックで現場ターミナルと電子カンバンに配信され、現場担当者は当日の生産タスクをリアルタイムに確認できます。 2.3.4 スケジュール追跡 スケジュール完了率、遅延タスク、未計画のオーダー、設備負荷の飽和度をリアルタイムに表示し、管理担当者の生産計画調整を支援します。 2.4 現場実行管理モジュール(中核実行モジュール) 現場における開始(開工)、生産工数報告、工程の流れ、完工・入庫に至る全実行プロセスをカバーします。MESシステム導入の中核モジュールであり、生産プロセスのリアルタイム収集を実現します。 2.4.1 生産開始 現場の作業担当者が作業ステーションのターミナルにログインし、スケジュールタスクを受け取り、製品、数量、工程要件を確認して、スキャンまたは手動で【開始】をクリックします。システムは開始時間、操作担当者、設備情報を自動記録し、生産ロット番号を生成します。 2.4.2 工程工数報告 各工程の加工完了後、作業担当者は工数報告データを提出し、合格数量、不良数量、廃棄数量、工程所要時間を入力します。スキャンによる迅速な工数報告、一括工数報告に対応しています。工数報告データはシステムにリアルタイムでアップロードされ、オーダーの生産進捗を自動更新します。注意:工数報告データは計画数量を超えることはできません。不良品には不良原因を必ず紐付ける必要があり、紐付けないと提出できません。 2.4.3 工程の流れ(工程フロー) 前工程の工数報告が完了し、検査に合格すると、自動的に次工程へ進みます。システムは工程の進行記録をロックし、工程の飛ばし生産や工程漏れ生産を防止します。 2.4.4 生産完工 すべての工程の加工が完了すると、作業担当者は完工申請を提出します。管理担当者の審査後、オーダー状態は【入庫待ち】に更新され、総生産工数、良品率、廃棄率が自動集計されます。 2.5 部品・材料管理モジュール 生産材料の払出(領料)、返品(退料)、補充(補料)、トレーサビリティ、在庫管理を実現し、材料の無駄、材料不足による生産停止、材料の混用といった問題を排除します。 2.5.1 生産材料の払出 生産オーダーのBOM(部品表)リストに基づき、システムが払出票を自動生成します。現場担当者が払出申請を提出し、倉庫が審査後に出庫します。スキャンによる出庫で、システムが在庫を自動減算します。オーダー単位の払出、一括払出、必要量に応じた払出に対応しています。 2.5.2 材料の返品 生産で余った材料は返品申請を提出でき、返品理由、材料状態を記入します。審査後に倉庫へ返却され、システムが在庫を自動的に回復します。 2.5.3 材料の補充 材料の廃棄や損耗により材料が不足した場合、補充申請を提出し、承認後に材料を補充します。補充の明細は全工程で記録されます。 2.5.4 材料トレーサビリティ 製品ロット番号、オーダー番号を通じて、使用した材料のロット、サプライヤー、払出時間、操作担当者を順方向に追跡できます。また、材料に対応する生産オーダー、完成品の流れを逆方向に追跡でき、全工程の材料トレーサビリティを実現します。 2.6 品質管理モジュール 来料検査、工程巡視検査、完成品最終検査、不良品処理、品質データ分析をカバーし、生産品質の全工程管理を実現します。 2.6.1 来料検査(IQC) 原材料の入荷後、品質検査担当者が検査基準に基づき検査を実施し、検査データ、合格数量、不良数量、不良問題を入力し、検査結果(合格/不合格/条件付き受領)を判定します。合格した材料のみ入庫・生産投入が可能です。 2.6.2 工程検査(IPQC) 重要工程の加工完了後、品質検査担当者が巡視検査、初回検査、最終検査を実施し、検査記録を入力します。不合格の工程は次工程へ進むことを禁止し、不良品を強制的に遮断します。 2.6.3 完成品検査(FQC) 製品の全工程が完工した後、完成品の全項目検査を実施し、検査パラメータ、外観、性能試験結果を入力し、完成品の合格可否を判定します。合格製品は入庫が許可され、不合格製品は不良品処理フローへ移行します。 2.6.4 不良品管理 不良品のロット、不良位置、不良原因、責任のある作業ステーション、責任者を記録します。不良品の修理(返修)、再加工(返工)、廃棄処理に対応し、処理進捗を全工程で追跡し、不良率のTOP課題を自動集計します。 2.7 設備管理モジュール 設備マスタ、設備点検、設備保全、設備修理、設備状態監視、設備生産能力集計という全ライフサイクル管理を実現します。 2.7.1 設備マスタ 設備番号、設備名称、型番規格、調達時期、保全周期、責任者、設備パラメータなどの基礎情報を登録し、設備の電子マスタを構築します。 2.7.2 設備点検 システムは点検計画(日次/週次/月次)を事前設定します。作業担当者が毎日ターミナルで点検記録を提出し、点検異常は自動的に警告され、担当者に処理を促します。 2.7.3 設備保全 システムは設備の保全周期に基づき保全タスクを自動生成し、保全担当者に保全作業の完了を促します。保全内容、時間、担当者、消耗品を記録し、保全台帳を形成します。 2.7.4 設備修理 設備故障時、作業担当者が修理依頼書を提出し、故障現象、故障時間を記入します。修理担当者が受注して修理し、修理プロセス、修理結果、完了時間を入力し、設備の停止時間、故障率を集計します。 2.7.5 設備状態監視 設備の稼働、待機、故障、停止状態をリアルタイムに表示し、設備の稼働率、稼動率、有効生産能力を集計し、設備最適化にデータを提供します。 2.8 工数管理モジュール 従業員の生産工数、工程工数、待機工数、残業工数を精確に収集し、従来の紙ベースの勤怠工数報告を代替します。給与計算、生産能力分析、効率最適化に使用します。 2.8.1 工数のリアルタイム収集 従業員の開始、完工、待機、停止記録に基づき、システムが有効生産工数を自動集計するため、人手による手動集計は不要です。 2.8.2 工数の照合・調整 管理担当者は従業員の工数明細を確認でき、異常な工数を照合・微調整し、工数データの正確性を確保します。 2.8.3 工数帳票 個人工数、班(チーム)工数、工程工数、オーダー工数の帳票を自動生成し、給与システムへの連携のためのエクスポートに対応しています。 2.9 生産異常管理モジュール 生産プロセスにおける材料不足、設備故障、人員の離席、工程異常、品質異常、納期異常などの問題に対し、異常の報告、タスク割り当て、処理、クローズドループ追跡を実現します。 2.9.1 異常報告 現場担当者が生産異常を発見すると、ターミナルからワンタップで報告します。異常タイプを選択し、異常内容を記入し、証拠画像をアップロードします。システムは対応する責任者に自動的に通知を送ります。 2.9.2 異常処理 責任者が異常工単(タスク)を受け取り、速やかに処理し、処理方案、処理結果を入力して、異常のクローズを完了します。 2.9.3 異常の統計分析 システムは各種異常の発生頻度、停止時間、生産能力への影響を自動集計し、異常分析帳票を生成して、企業の生産管理体制の欠陥改善を支援します。 2.10 電子カンバン管理モジュール 現場の生産リアルタイムデータを可視化表示し、現場大画面、PC端末、スマートフォン端末での同期表示に対応し、生産状態の透明化を実現します。カンバンの中核表示内容:オーダー生産進捗、当日生産量、良品率、廃棄率、設備状態、異常工単、従業員生産能力、納期警告、班の効率。カンバンテンプレートのカスタマイズ、表示データのニーズに応じた設定、データの自動更新(10秒/回)に対応しています。 2.11 帳票集計モジュール システムには数十種類の標準生産帳票が内蔵され、カスタム帳票の設定に対応し、データを自動生成するため、人手による集計は不要です。中核帳票:生産進捗帳票、生産能力・生産量帳票、品質不良帳票、設備稼動率帳票、工数集計帳票、材料消費帳票、異常集計帳票、オーダー納期帳票、トレーサビリティ帳票。すべての帳票はフィルタリング、エクスポート、印刷、折れ線グラフ/棒グラフによる可視化表示に対応し、日次/週次/月次/年次の集計が可能です。 2.12 システム管理モジュール(管理者専用) 2.12.1 アカウント権限管理 ユーザーアカウントの新規作成、編集、無効化に対応し、ロールに基づき権限を割り当てます(スーパー管理者、生産管理者、品質検査担当者、設備管理者、現場作業担当者)。各ロールの操作権限を精確に制御し、権限と責任の分離を実現します。 2.12.2 メニュー権限設定 各ロールが閲覧・操作できるシステムメニューをカスタマイズします。一般の作業担当者が中核設定、データ削除、システムパラメータ画面を閲覧することを禁止します。 2.12.3 データディクショナリ設定 システムのすべてのドロップダウン選択肢、パラメータタイプ(不良原因、異常タイプ、設備状態、オーダー状態など)をカスタマイズし、企業の個別管理ニーズに適合させます。 2.12.4 操作ログ管理 すべてのユーザーのログイン、新規作成、編集、削除、エクスポート、審査などの操作を全工程で記録し、操作者、操作時間、操作内容、IPアドレスを記録します。ログの追跡、異常操作の調査に対応します。 2.12.5 システムパラメータ設定 工数報告精度、在庫警告閾値、納期警告日数、パスワード規則、自動バックアップ周期など、システム共通ルールを設定します。 3. システム共通業務フロー全体像 基礎データ保守→ERPオーダー同期/手動オーダー新規作成→オーダー審査→スマート生産計画+スケジュール配信→現場でのタスク受領・開始→工程生産+リアルタイム工数報告→工程検査・工程フロー→完成品検査→完工・入庫→データ統計分析→オーダーアーカイブ。
SCM サプライチェーン管理
第1章 サプライチェーン管理(SCM)の概要 サプライチェーン管理(Supply Chain Management、以下「SCM」という)は、中核企業を中心に、原材料の調達、部品の供給、生産製造、倉庫保管・配送から末端販売・アフターサービスに至るサプライチェーン全体の活動を、計画・組織・調整・統制・最適化する体系的な経営理念・手法である。サプライヤー、メーカー、卸売業者、小売業者、さらには最終消費者を一つの統一された協調ネットワークに組み込み、情報流・物流・資金流を効率的に貫通させることで、サプライチェーン全体のコスト最適化、最速の応答、リスクの制御を実現することを強調するものである。情報化・デジタル化の進展に伴い、SCMは単なる企業内部の管理ツールから、ソフトウェアシステムを载体とし、データ駆動型で組織横断的な連携を実現する現代のサプライチェーン管理プラットフォームへと進化している。 完全なSCMシステムには、通常、計画管理、調達管理、生産管理、倉庫管理(WMS)、輸送管理(TMS)、受注管理、販売・流通管理、サプライヤー関係管理(SRM)、サプライチェーン連携・可視化などの中核モジュールが含まれる。各モジュールは互いに孤立しているのではなく、統一されたデータ基盤と業務プロセスエンジンを通じて情報共有と連動を実現する。例えば、需要予測モジュールが出力する需要シグナルは、自動的に調達・生産計画モジュールへ伝達され、倉庫・輸送リソースの配分を駆動し、最終的に実行層にフィードバックされてクローズドループを形成する。このような一体型設計により、企業は需要から納品に至るバリューチェーン全体を単一のプラットフォーム上で管理することができる。 企業にとってSCMシステムの導入がもたらす価値は多岐にわたる。第一に、サプライチェーンの透明性・可視性を大幅に高め、管理者が在庫、注文、輸送中、納品の状況をリアルタイムに把握できるようにする。第二に、在庫水準を最適化し、供給を確保した上で資金の占用を低減し、滞留在庫と欠品のリスクを減らす。第三に、市場需要への応答速度を高め、計画と実行の連携によって注文履行サイクルを短縮する。第四に、上流・下流との連携を強化し、サプライヤーや顧客とより緊密な協力関係を構築する。第五に、サプライチェーンの強靱性(レジリエンス)を高め、リスクの早期警報とマルチソース連携により、供給断絶や突発事象の影響を軽減する。こうした理由から、サプライチェーン管理は現代企業が中核的な競争力を高めるための重要な手段となっている。 第2章 サプライチェーン管理が必要とされる業界と代表的な適用シーン サプライチェーン管理は、特定の業種の企業だけが利用するツールではなく、実体商品の生産・流通・販売に携わるほぼすべての業界が恩恵を受けられる共通の能力である。製造加工、商流・流通、医薬・ヘルスケア、自動車産業、食品・日用品、専門物流のいずれにおいても、その業務運営は複雑かつ動的なサプライチェーンネットワークに本質的に依存している。激化する競争、高まる顧客の期待、変化の激しい外部環境を前に、ますます多くの業界の企業がSCMシステムを通じて業務プロセスを再構築し、情報のサイロを解消し、運営コストを管理し、サービス水準を向上させることを選択している。 本章では、製造、小売・EC、医薬・医療機器、自動車・部品、食品・日用品、物流・サプライチェーンサービスの6つの代表的な業界を取り上げ、それぞれのサプライチェーン管理ニーズを解説し、具体的な適用シーンを交えながら、SCMシステムがこれらのシーンにおいてどのように導入され、どのような価値を生むかを説明する。各シーンは、業界の背景と課題の分析から始まり、システムの適用プロセス、主要機能、期待される効果を述べ、読者がSCMの各業界における実践方法を理解する助けとなるように構成している。 2.1 製造業 製造業は、サプライチェーン管理が最も広く適用され、ニーズが最も切迫している業界の一つである。現代の製造企業のサプライチェーンは、複数のサプライヤーレベルにまたがり、数千種類に及ぶ原材料・部品を扱うことが多く、多品種・小ロットの柔軟な生産ニーズに対応しつつ、調達、計画、生産、倉庫、品質検査、出荷など複数の環節を緊密に連携させる必要がある。効果的なサプライチェーン管理がなければ、在庫の過剰と材料不足・供給断絶の併存、生産計画の頻繁な変更、情報伝達の遅延などの問題が発生しやすく、納品効率と収益性に直接影響を及ぼす。 適用シーン1:多品種・小ロットのディスクリート製造における計画・調達・生産の連携 (1)シーンの背景 設備製造、機械加工、電子部品などの業界では、注文は多品種・小ロット・短納期という特徴を有することが多い。注文ごとに必要な部品表(BOM)が異なり、顧客の納期に対する感応度は高く、原材料の調達リードタイムも長い。従来の経験による生産計画や人手による追跡方式では、複雑に変化する注文構成と限られた生産能力・資材リソースの間で最適なバランスを取ることが難しく、一部の材料不足が原因で生産ライン全体が停止したり、一部の材料の重複調達によって在庫が増加したりするケースがしばしば発生する。製造企業には、販売需要・資材計画・生産スケジューリングを連動させる管理体制が早急に求められ、計画と実行の乖離という問題を根本から緩和する必要がある。 (2)システムの適用プロセス SCMシステムを導入すると、企業はまず過去の販売データと手持ち注文を需要計画モジュールに取り込み、予測アルゴリズムによってローリング需要計画を策定する。システムは部品表に基づいて資材所要量計画(MRP)を自動展開し、現在の在庫、安全在庫、調達中の数量、発注済みの生産オーダーを考慮して精確な正味所要量を算出し、これに基づいて調達提案と生産提案を生成する。生産計画モジュールは、設備能力、人員シフト、工程の制約条件に基づいて生産提案を実行可能な日次生産スケジュールに変換し、その結果を調達モジュールに同期させることで、調達品の到着時期と生産開始時期を精確にマッチングさせる。実行段階では、システムが現場の作業実績報告、材料払出、入荷データをリアルタイムに収集し、異常(サプライヤーの納期遅延、設備故障など)が発生した場合には、自動的に警報を発してスケジュールや調達優先順位の調整を提案する。この連携メカニズムにより、企業は変化の多い注文需要に対応しつつ、材料のセット率と生産能力稼働率を高い水準に維持し、注文の納品サイクルを大幅に短縮し、仕掛在庫を低減することができる。 適用シーン2:原材料・部品の多層サプライヤー連携 (1)シーンの背景 大手製造企業のサプライチェーンは、1次、2次、さらには多層のサプライヤーで構成されることが多い。中核企業と多数のサプライヤーの間には、緊密な協力関係が存在する一方、情報の壁も存在する。統一された連携プラットフォームがなければ、サプライヤーは中核企業の実際の需要や計画の変更をタイムリーに把握できず、経験に頼った備蓄しかできず、供給過剰または不足を招きやすい。また、中核企業側もサプライヤーの生産進捗、在庫、生産能力の制約を把握できず、サプライチェーンのリスクを事前に予見することが難しい。特に原材料価格の変動、供給逼迫、突発的な欠品が発生した場合、多層サプライヤー間の連携能力が企業の連続生産を維持できるかどうかを直接左右する。 (2)システムの適用プロセス SCMシステムのサプライヤー関係管理(SRM)と調達連携機能は、中核企業と多層サプライヤーの間にデジタル連携チャネルを構築する。システムは、中核企業のローリング需要予測、発注書、納入計画、品質要件を、サプライヤー連携ポータルを通じて各層のサプライヤーにリアルタイムで共有し、サプライヤーはオンラインで生産能力を確認し、納期を回答し、納入計画を報告する。システムは各層のサプライヤーのコミットメントデータを自動集計し、中核企業の需要と照合・検証し、生産能力のギャップや納期リスクを検出した場合にはタイムリーに警告する。調達・計画担当者は、サプライヤーのリアルタイムフィードバックに基づいて調達戦略を動的に調整し、必要に応じて注文を複数の認定サプライヤー間で再配分することができる。重要部品については、システムはVMI(ベンダー管理在庫)連携モードも提供し、サプライヤーが中核企業の現場に委託在庫を維持し、中核企業は実際の消費量に応じて精算する。この深い連携により、中核企業はより安定した透明性の高い供給ネットワークを構築し、材料の確保能力を高め、調達コストと在庫コストを低減することができる。 適用シーン3:製造実行と仕掛在庫の可視化 (1)シーンの背景 生産現場では、多くの製造企業が依然として紙の帳票と手作業による報告に依存して生産進捗や仕掛品の状況を把握しており、データ収集がタイムリーでなく正確さにも欠けるため、経営陣は「生産ラインにどれだけの仕掛品があるのか、どの工程が加工中なのか、どの注文が納期に近づいているのか」といった重要な情報を明確に把握できない。このようなブラックボックス型の管理は、生産スケジューリングの柔軟性を妨げるだけでなく、仕掛品の滞留、半製品の長期放置、品質問題の遡及困難を引き起こしやすく、生産コストを押し上げ、納期の管理能力を弱める。 (2)システムの適用プロセス SCMシステムと製造実行システム(MES)の機能を融合することで、企業は材料投入、加工、検査から入庫に至る全プロセスのデジタル管理を実現できる。システムはバーコードまたはRFIDによって、各材料ロット、製造オーダー、工程に一意の識別子を付与し、作業員が重要工程でスキャンして実績を報告すると、システムは仕掛品の数量、位置、状態をリアルタイムに更新する。生産管理者は可視化ダッシュボードにより、各生産ライン・各オーダーのリアルタイム進捗、仕掛品の分布、ボトルネック工程を一目で把握し、これに基づいて生産テンポとリソース投入を動的に調整できる。仕掛品の滞留量が設定した閾値を超えた場合、システムは自動的に警報を発し、スケジューラーに振り分けや優先処理の措置を促す。同時に、システムは完工・入庫データを完成品在庫や販売注文と自動的に連携させ、帳簿と実在庫の一致を確保する。さらに、システムはオーダーの実績報告データと標準工数を比較し、工程効率の乖離を分析して改善の方向性を示し、工程の最適化と生産能力評価の根拠を提供する。全プロセスの可視化を通じて、企業は仕掛品への資金占用を大幅に削減し、生産計画の実行率と異常対応速度を向上させ、材料から仕掛品、完成品に至る全チェーンの状態透明化を実現し、生産の継続的改善と原価計算に強固なデータ基盤を提供するとともに、管理者の経営判断にタイムリーで正確な根拠をもたらす。 2.2 小売・EC業界 小売・EC業界は最終消費者に直接向き合い、注文量が膨大で、チャネルが多様で、需要の変動が顕著であり、サプライチェーン管理の適用頻度が高いシーンである。オンラインとオフラインが融合したオムニチャネルモデルの普及に伴い、企業は店舗、ECプラットフォーム、ライブコマース、コミュニティ販売など複数の販売チャネルを同時に管理する必要があり、いずれかの環節で在庫の不正確さや納品の遅延が発生すると、顧客体験と販売転換率に直接影響する。全チャネルの在庫を一元的に管理し、注文をスマートに配分し、納品をタイムリーかつ効率的に実現する方法が、小売企業が共通して直面するサプライチェーン課題となっている。 適用シーン1:オムニチャネル注文の履行とスマート在庫配分 (1)シーンの背景 ニューリテール環境では、同一商品が複数のチャネルで同時に販売されることがあり、各チャネルの在庫が独立していると、オンラインでは在庫ありと表示されるのに実際には在庫がない、店舗では品切れなのに倉庫には在庫が滞留するといった在庫の分断が発生しやすい。消費者が注文すると、企業は最短時間で最も適切な倉庫または店舗から納品(履行)を完了し、物流コストを管理しつつ納品体験を向上させる必要がある。しかし、マルチチャネル注文の優先順位、履行倉庫の選定、注文の分割・統合戦略、在庫引当のルールをすべて人手に頼れば、処理は遅く誤りも発生しやすく、高並行・マルチタッチポイントの現代の小売業務を支えることは難しい。 (2)システムの適用プロセス SCMシステムの受注管理(OMS)と在庫管理モジュールは、全チャネルで共有される統一在庫ビューを構築する。システムは各倉庫、各店舗、各チャネルの在庫データをリアルタイムに集計し、販売チャネルの優先順位、物流距離、在庫の可用性、納品コストなどの要因に基づいて、スマート配分エンジンにより各注文に最適な履行拠点を推奨する。注文が確定すると、システムは自動的に在庫引当、ウェーブ(バッチ)割当、ピッキング指示の配信を完了し、倉庫間転送、店舗発送、セルフピックアップなど複数の履行方式に対応し、在庫と輸送能力の状況に応じて注文の分割・統合を自動的に行う。システムはまた、予約販売、過剰販売の防止、安全在庫の確保などのメカニズムをサポートし、過剰販売による欠品を防止する。突発的なセールスイベントのトラフィックに対しては、高並行処理とキュー型スケジューリングにより、注文の殺到時にも履行タスクが秩序正しく実行され、システムの混雑や注文の滞留を回避する。統一スケジューリングにより、企業はオンライン・オフラインの在庫連携と注文の高効率な履行を実現し、物流コストを効果的に削減して配送リードタイムを短縮するとともに、各チャネル間の在庫の矛盾を解消し、全体として在庫回転率と顧客満足度を向上させる。 適用シーン2:多階層倉庫とスマート補充 (1)シーンの背景 小売企業の在庫は通常、地域倉庫、フロント倉庫、店舗などの多階層の倉庫拠点に分散しており、各拠点は異なるサービス圏域と補充機能を担っている。補充の決定に科学的な根拠がなく、経験や販売の見積もりだけに頼れば、売れ筋商品の欠品と売れ残り商品の滞留が併存しやすい。同時に、多階層倉庫の間では、サプライヤーへの発注、各階層倉庫間の転送、店舗への配分といったプロセスがあり、チェーンが長く環節も多いため、情報の伝達が滞ると「ブルウィップ効果」が増幅され、在庫と需要の乖離が段階的に拡大する。小売企業には、サプライヤー—中央倉庫—地域倉庫—店舗を貫通するスマート補充と在庫均衡のメカニズムが必要である。 (2)システムの適用プロセス SCMシステムの需要予測とスマート補充機能は、過去の販売実績、プロモーション計画、季節要因、チャネル特性に基づいて、各SKUの各倉庫拠点における需要量を予測し、階層別の補充提案を生成する。システムは各階層倉庫の在庫状況、安全在庫、輸送中の注文、供給リードタイム、物流コストを総合的に考慮し、補充数量、補充タイミング、転送ルートを自動計算し、サプライヤーから中央倉庫へ、中央倉庫から地域倉庫へ、地域倉庫から店舗への段階的な補充・転送計画を策定する。階層を飛び越えた直送や店舗直送が必要なシーンにも、システムは柔軟に対応する。補充計画は生成後、自動的に調達・輸送モジュールへ送信され、発注、転送、配送の一体化実行が実現される。スマート補充により、企業は店舗・チャネルへの供給を確保しつつ、全体の在庫保有コストを引き下げ、欠品と売れ残りを減らし、各階層倉庫の回転効率と資金効率を向上させることができる。 適用シーン3:ラストワンマイル配送と返品・交換のリバースロジスティクス (1)シーンの背景 小売・ECの納品チェーンの末端は、消費者体験が最も直接的に現れる環節である。配送リードタイム、荷物ステータスの可視性、返品・交換の利便性は、顧客のブランド全体に対する評価に直接影響する。注文量の増加に伴い、ラストワンマイル配送のルート計画、宅配リソースの連携、異常荷物の処理はますます複雑になっている。一方、返品・交換によって生じるリバースロジスティクスの流量は増え続けており、返品処理がタイムリーでなかったり、返品商品の情報が不明瞭だったりすると、在庫の水増し、資金の滞留、リソースの浪費を招く。企業は順方向の配送と逆方向の返品の両方において、高効率かつ可視化された管理を実現する必要がある。 (2)システムの適用プロセス SCMシステムの輸送管理(TMS)とリバースロジスティクスモジュールは、ラストワンマイル配送と返品・交換を統一されたデジタル管理の対象とする。順方向の配送では、システムは注文の目的地、荷物の重量・体積、リードタイム要件に基づいて配送ルートをスマートに計画し、最適な宅配・輸送リソースをマッチングし、複数キャリアの入札と統一スケジューリングをサポートする。注文の出庫後、システムはキャリアシステムとの連携により、集荷、中継輸送、配達などの各ノード情報をリアルタイムにフィードバックし、顧客はいつでも荷物の追跡状況を確認できる。リバースロジスティクスでは、システムは返品伝票ごとに返品返却、品質検査、再上架または廃棄処理の完全なプロセスを構築し、返品荷物の受領確認と同時に受領記録が生成され、品質検査に合格した商品は再び販売可能在庫に戻り、不合格または破損した商品は処分プロセスに入り、返品の迅速な再販売と資金の回収を実現する。順方向・逆方向の統一された可視化管理により、企業は末端の納品リードタイムと返品処理効率を大幅に向上させ、リバースロジスティクスコストを削減し、消費者の購買体験を改善する。 2.3 医薬・医療機器業界 医薬・医療機器業界は、サプライチェーンのコンプライアンス、安全性、トレーサビリティに対して極めて厳格な要求を課している。医薬品と医療機器は、生産、流通から使用に至るすべての環節において、品質安全、有効期限管理、コールドチェーン温度管理、規制コンプライアンスなどの特別な制約を伴う。同時に、病院、薬局、販売代理店などの下流顧客の調達ニーズは多様であり、欠品や期限切れのリスクは投薬の安全性に直接関わる。そのため、医薬業界のサプライチェーン管理へのニーズは、効率性だけでなく、全チェーンにわたる品質の管理可能性と責任の追跡可能性にある。 適用シーン1:医薬品の全チェーン品質トレーサビリティ (1)シーンの背景 医薬品の安全性は国民の生命と健康に関わる重要な問題であり、国家の規制当局は医薬品の流通に対し、生産、流通から使用に至る全プロセスの追跡可能性を求める厳格な要件を課している。しかし、医薬品サプライチェーンは環節が多く、参加主体も複雑で、生産企業、卸売業者、販売代理店、病院、薬局など複数の環節が関与しており、従来の手書き帳簿や部分的な記録では完全なトレーサビリティチェーンを構築することが難しい。品質事象が発生したり緊急回収が必要になったりした場合、企業は短期間で特定のロット、流通先、在庫位置を特定することが難しく、処理効率が低く、リスクも大きい。全チェーンをカバーする医薬品トレーサビリティ体系の構築は、医薬品企業が必ず備えるべき基盤能力となっている。 (2)システムの適用プロセス SCMシステムは、医薬品トレーサビリティコード(電子監管コード)を中核とするロット管理体系を構築し、医薬品のライフサイクル全体にわたる品質トレーサビリティを実現する。システムは調達・入庫時に各ロットの医薬品のトレーサビリティ情報を収集・登録し、生産ロット番号、検査報告書、サプライヤーの資格情報を関連付ける。販売出庫、転送、配送のプロセスでは、システムは各箱の医薬品の流通ノード、取り扱い主体、受領ステータスを自動記録し、サプライヤーから末端ユーザーまでの完全なトレーサビリティマップを形成する。管理者はロット、流通経路、時期などの多次元で、任意の医薬品の行き先と在庫状況を迅速に照会できる。品質アラートの発生や規制当局の要請があった場合、システムは短期間で正確な回収リストを生成し、影響を受けるロットの全流通先と残存在庫を特定し、回収指示の配信と実行のクローズドループを駆動する。全チェーンのトレーサビリティにより、企業は規制コンプライアンス要件を満たすだけでなく、品質安全管理能力と突発事象への対応速度を向上させる。 適用シーン2:温度管理コールドチェーンと有効期限管理 (1)シーンの背景 多くの医薬品(ワクチン、バイオ製品、血液製剤など)は、保管と輸送の温度について厳格な要件があり、規定の温度域内で全工程にわたり冷蔵または冷凍されなければならず、いずれかの環節で温度が逸脱すると、医薬品の有効性と安全性に影響を与え得る。同時に、医薬品には明確な有効期限があり、期限が近い医薬品は優先的に出庫し、早期に警告を発し、期限切れの医薬品が市場に流通して安全リスクを生じることを防ぐ必要がある。コールドチェーン医薬品の保管・輸送中の温度データの記録と有効期限管理を、人手による検査と紙の記録に頼れば、時間と労力がかかるだけでなく、データの完全性とリアルタイム性も保証できず、品質上の大きなリスクが存在する。 (2)システムの適用プロセス SCMシステムは、医薬品コールドチェーンと有効期限管理のための専門的なデジタル機能を提供する。保管では、システムは冷蔵庫の温度監視設備と連携し、各冷蔵庫、各保管場所の温度データをリアルタイムに収集・記録し、温度が設定範囲を超えた場合には自動的に警報を発し、処置プロセスを起動する。輸送では、システムはコールドチェーン輸送車両および温度記録計との連携により、輸送中の温度カーブをリアルタイムに監視し、全工程の温度管理の追跡可能性を確保する。有効期限管理では、システムは各医薬品ロットに有効期限属性を設定し、残存有効期間を自動計算し、出庫時には「先入れ先出し、期限切れ間近のものから先に出庫」のルールに従い、期限が近づいた医薬品には事前に警告を発し、担当者にタイムリーな処理や返品・交換を促す。システムはまた、有効期限情報を調達・販売計画と連動させ、過剰調達による滞留・期限切れを防止する。コールドチェーンと有効期限のデジタル管理により、企業は医薬品の品質安全を確実に保障し、品質事故と期限切れ損失のリスクを低減し、温度管理と有効期限のコンプライアンス記録を完全に保存する。 適用シーン3:病院構内の物資・消耗品管理 (1)シーンの背景 病院は医薬品と医療機器の重要な末端使用機関であり、構内の物資は種類が多く、使用量の変動も大きく、医薬品、消耗品、試薬など複数のカテゴリにわたる。病院は臨床部門への物資供給の中断を防ぎつつ、在庫資金の占用を抑え、浪費を防ぐ必要がある。同時に、高額消耗品、埋込型の器械などは、患者や手術情報と関連付けて管理し、厳格な承認、領用、トレーサビリティ管理を実施する必要があることが多い。従来の人手による申請、出入庫、棚卸し方式は、データの遅延、帳簿と実在庫の不一致、消耗品の流出などの問題があり、きめ細かい管理とコンプライアンスに基づくトレーサビリティの要求に応えることが難しい。 (2)システムの適用プロセス SCMシステムの構内サプライチェーン管理機能は、病院に調達計画、検収・入庫、部門領用から臨床消費までの全プロセスのデジタル管理体制を構築する。システムは、部門の過去の消費実績と臨床スケジュールに基づいて合理的な調達・備蓄計画を策定し、サプライヤーシステムとの連携により自動発注と到着追跡を実現する。入庫時にはバーコードで品名、ロット番号、有効期限、数量を迅速に登録し、帳簿と実在庫の一致を確保する。部門はオンラインで申請し、システムが権限と予算に基づいて自動審査・出庫を行い、在庫をリアルタイムに更新する。高額消耗品については、システムは「一品一コード」管理を実現し、消耗品を患者・手術情報と紐づけて、使用とトレーサビリティのクローズドループを形成する。システムはまた、病院情報システム(HIS)との連携をサポートし、サプライチェーンデータと臨床業務データを統合することで、管理者が臨床需要側から調達・在庫戦略を逆算し、各部門・各術式の物資消費パターンをより正確に把握できるようにする。システムは多次元の在庫回転、消費分析、有効期限警告レポートを提供し、病院の在庫構造の最適化を支援する。構内物資のきめ細かいデジタル管理により、病院は臨床供給を確保しつつ在庫コストを効果的に管理し、消耗品使用のコンプライアンスと透明性を向上させる。 2.4 自動車・部品業界 自動車業界は、典型的なディスクリート製造と高度な連携が併存する産業であり、そのサプライチェーンは、部品の種類が多い、サプライヤー体系が大きい、計画テンポが厳密、品質要求が厳格といった特徴を持つ。完成車メーカーと部品サプライヤーの間では通常、ジャストインタイム(JIT)生産、順序供給(JIS)などのきめ細かい連携モデルが採用され、サプライチェーンの計画精度、応答速度、実行の厳格性に対して極めて高い要求が課される。同時に、複数拠点の展開とアフターマーケットの拡大に伴い、自動車企業はより広い範囲で生産供給と部品ネットワークを統括する必要があり、サプライチェーン管理は自動車企業の運営を支える中核となっている。 適用シーン1:完成車工場のJIT/JIS同期供給プル (1)シーンの背景 完成車製造では、在庫を極限まで削減し組立テンポを保証するため、完成車工場は一般的にジャストインタイム(JIT)供給モデルを採用している。部品は組立工程で必要とされる正確なタイミングで納入されなければならず、早すぎて滞留を生じることも、遅れてラインを停止させることも許されない。中でもJIS順序供給は、部品を車両の組立順序に従って一つずつ特定の工程に対応させることを要求する。このモデルは、サプライチェーンの情報伝達速度、計画の精確度、サプライヤーの実行力に対して極めて厳格な要求を課す。生産計画と供給指示の伝達がタイムリーでなければ、サプライヤーが同期して備蓄することができず、配送順序が乱れれば、完成車生産ラインの正常な稼働に直接打撃を与え、重大な損失を引き起こす。 (2)システムの適用プロセス SCMシステムは完成車工場の生産計画システムと深く統合し、プルを中核とするリーン供給体系を構築する。システムは完成車の生産順序と車両構成情報を関連部品サプライヤーにリアルタイムで共有し、組立順序に従ってJIT供給需要とJIS順序供給指示を生成し、各工程、各時点の部品の種類、数量、並び順の要件を明確にする。サプライヤーは連携ポータルで指示を受信した後、順序どおりに備蓄し、定時配送を手配し、システムは納入車両の輸送中の位置と予想到着時間をリアルタイムに追跡し、生産ラインの組立テンポと精確にマッチングさせる。システムは納入の定時率、順序適合率などの重要指標を自動統計・警告し、乖離が発生した場合には直ちに双方に連携処置を促す。同時に、システムは受領、ライン投入、消費データをリアルタイムにフィードバックし、以降の供給計画を動的に調整する。このプル型連携により、完成車工場はライン周辺の在庫を効果的に管理し、ライン停止のリスクを低減し、サプライヤーもより精確な生産組織を実現し、双方が共同でサプライチェーン全体の稼働効率を向上させる。 適用シーン2:マルチ拠点・マルチ工場連携とベンダー管理在庫 (1)シーンの背景 大手自動車グループは多くの場合、複数の地域に完成車・部品工場を配置している。各拠点の製品構成、生産能力、調達体系は異なり、サプライヤーも同時に複数の工場にサービスを提供する必要がある。各拠点が独立して管理され情報が共有されなければ、同一サプライヤーの異なる工場間での生産能力配分の不均衡、部品在庫の相互矛盾、調達価格と割当の統括不足などの問題が発生しやすい。同時に、多くの重要部品はベンダー管理在庫(VMI)モデルを採用しており、サプライヤーが完成車工場の周辺または構内に委託在庫を維持し、在庫の補充テンポ、消費精算、責任分担を明確に連携する必要があり、管理の複雑度は高い。 (2)システムの適用プロセス SCMシステムは自動車グループにマルチ拠点一体型のサプライチェーン連携プラットフォームを提供する。システムは各拠点の生産計画、調達需要、在庫情報を集中管理し、サプライヤーの複数工場間での生産能力配分と供給割当を統一調整し、重複調達とリソースの浪費を回避する。VMIモデルについては、システムが委託在庫管理メカニズムを構築する。サプライヤーは協定に基づいて指定倉庫またはライン周辺に設定された安全在庫を維持し、システムは完成車工場の実際の消費に基づいて委託在庫数量をリアルタイムに更新して補充需要を生成し、サプライヤーはこれに基づいて補充を手配する。消費データは約定サイクルに従ってサプライヤーと精算され、在庫の所有権と消費の明確な管理が実現される。システムはまた、拠点間の部品転送をサポートし、ある拠点で材料不足が発生し別の拠点に余剰在庫がある場合には、自動的に転送提案を生成する。マルチ拠点とVMIの連携管理により、自動車グループはサプライチェーンリソースの統括最適化を実現し、各工場の連続生産を保障しつつ、全体の在庫水準とサプライチェーン調整コストを低減する。 適用シーン3:アフターサービス部品ネットワークとアフターサプライチェーン (1)シーンの背景 自動車の販売後、アフターサービス部品の供給は顧客の車両使用体験とブランドの評価に直接影響する。自動車部品は数万種類に及び、需要が分散し販売量の変動も大きいため、常用部品のタイムリーな供給を確保しつつ、滞留在庫の積み上がりを抑える必要があり、サプライチェーン管理の難題となっている。同時に、OEM、部品センター倉庫、地域分庫、販売店の間の多階層部品ネットワークにおいて、部品の転送、補充、緊急注文の処理を効率的に連携できなければ、売れ筋部品の欠品と低需要部品の滞留が発生しやすく、顧客の待ち時間が長くなり、多額の資金が占用される。 (2)システムの適用プロセス SCMシステムは自動車アフターサービス部品のために、多階層流通の部品サプライチェーン管理体制を構築する。システムは過去の整備データ、車両保有台数、季節要因に基づいて各種部品の需要を予測し、これに基づいてセンター倉庫、地域倉庫、販売店の段階的な補充計画を策定し、各階層の安全在庫を合理的に設定する。緊急注文に対しては、システムは優先供給と地域間転送のメカニズムを提供し、最も近く在庫が十分な拠点から優先的に部品を手配し、部品の輸送中の状態をリアルタイムに追跡して、販売店と顧客に予見可能な到着時間を提供する。システムは部品の在庫経過期間、滞留、回転状況を継続的に監視し、長期にわたって売れていない部品には処理提案を提示し、資金の滞留を回避する。同時に、システムはOEMの部品カタログおよび電子サービス記録との連携をサポートし、部品識別の精度とサービス効率を向上させる。多階層部品ネットワークのデジタル管理により、自動車企業はアフターサービス部品の供給水準を大幅に向上させ、顧客の待ち時間を短縮し、部品在庫構造を最適化して、アフターサプライチェーン全体のコストを削減する。 2.5 食品・日用品(FMCG)業界 食品・日用品(FMCG)業界は、カテゴリが多く、販売チャネルが広く、単品の利益率が薄く、消費需要の変動が大きいといった特徴があり、サプライチェーンのコスト管理、応答速度、品質安全に対して高い要求が課される。同時に、食品飲料、日用品などの製品には一般的に賞味期限があり、ロット管理と期限管理は製品安全とロスに直接影響する。現代的なチャネル、EC、コミュニティ小売の多元化が進む中、FMCG企業はより精確な需要予測、より効率的な補充連携、より厳密なトレーサビリティと期限管理を必要とし、激しい競争の中で優位性を維持している。 適用シーン1:ロットトレーサビリティと食品安全回収 (1)シーンの背景 食品業界は、製品安全とロットトレーサビリティに対して強い要件があり、品質問題が発生した場合、企業は特定のロット、原料の出所、生産シフト、販売流通先を迅速に特定し、リスクを早期に制御して回収を実施する必要がある。しかし、食品サプライチェーンは、原料調達、生産加工、倉庫配送から多階層流通まで多くの環節があり、情報が異なる環節と異なるシステムに分散しているため、トレーサビリティチェーンが不完全である。統一されたロットトレーサビリティ能力がなければ、品質事象の発生時に人手による調査に多くの時間を費やす必要があり、問題ロットをタイムリーかつ精確に特定できず、リスク範囲が拡大するだけでなく、不必要な損失やブランド信用の毀損を招く可能性がある。 (2)システムの適用プロセス SCMシステムは食品企業のために、原料から末端まで貫通するロットトレーサビリティ体系を構築する。システムは原料調達・入庫時に原料ロット、サプライヤー、検査情報を登録し、生産環節で原料ロットと製品ロット、生産日、ラインシフトを関連付け、「順方向照会、逆方向遡及」のトレーサビリティロジックを実現する。製品の出荷後、システムは倉庫、配送、流通の各環節でロットの流通先と在庫位置を継続的に記録し、完全なロット流通マップを形成する。品質アラートの発生や規制当局の関与があった場合、システムは影響を受けるロットの原料出所、生産期間、全流通チャネル、現在の在庫分布を迅速に特定し、回収範囲と処置提案を自動生成し、回収通知の配信と進捗追跡を駆動する。全チェーンのロットトレーサビリティにより、食品企業は製品安全を効果的に保障し、品質事象への対応・処置効率を大幅に向上させ、回収コストとブランドリスクを低減し、コンプライアンスに必要なトレーサビリティ記録を完全に保存する。 適用シーン2:販売予測とチャネル補充連携 (1)シーンの背景 FMCGの消費需要は、プロモーション、季節、チャネル構造などのさまざまな要因の影響を受け、頻繁に変動する。同時に、製品は現代チャネル(スーパーマーケット)、伝統チャネル(販売代理店、卸売)、EC、新興チャネルなど複数の通路をカバーする必要があり、各チャネルの補充テンポと在庫管理方法はそれぞれ異なる。補充の決定にデータの裏付けがなければ、売れ筋商品の欠品により販売機会を逃したり、売れ残り商品の滞留により資金と倉庫スペースを占有したりしやすい。膨大なSKUと複雑なチャネルネットワークを前に、企業は需要と供給を均衡させ、チャネル在庫の健全性を高めるための科学的な予測と補充連携のメカニズムを必要とする。 (2)システムの適用プロセス SCMシステムの需要予測と補充連携機能は、各チャネルからの過去の販売実績、リアルタイム在庫、プロモーション計画などのデータを統合し、統計モデルを用いて各SKUの各階層チャネルにおける需要を予測する。システムはチャネル特性、プロモーションカレンダー、季節性、ライフサイクル要因を総合的に考慮し、ローリング需要計画を生成し、これに基づいて販売代理店、現代チャネル、ECプラットフォーム向けに差別化された補充提案を出力する。企業は販売代理店や小売業者のシステムとの連携により、補充提案、注文、照合のオンライン連携を実現し、人手によるコミュニケーションの誤差を減らす。システムはチャネル在庫の回転率、欠品率、押し込み在庫の状況を継続的に監視し、業務担当者が異常をタイムリーに発見して戦略を調整することを支援する。科学的な予測とチャネル補充連携により、FMCG企業はチャネル在庫の健全性を大幅に向上させ、欠品と滞留を減らし、売場網羅率と末端充足率を高め、生産・調達に対してより正確な需要根拠を提供し、サプライチェーン全体の運用コストを低減する。 適用シーン3:鮮度と期限管理 (1)シーンの背景 生鮮食品、乳製品、ベーカリーなど鮮度に対する要求が高いFMCG製品にとって、鮮度と期限は製品の販売可能価値と品質安全を直接決定する。このような製品は賞味期限が短く、在庫の回転が遅い、または出庫順序が不適切だと、大量の期限間近・期限切れロスが発生しやすく、経済的損失を引き起こし、食品安全リスクをもたらす。同時に、短期保存製品はサプライチェーンの応答速度に対する要求が極めて高く、生産、配送から末端販売までのすべての環節が効率的に連携してこそ、製品を最適な鮮度期間内に消費者に届けることができる。従来の人手による期限管理ではきめ細かい管理が難しく、デジタル手段による支援が早急に求められている。 (2)システムの適用プロセス SCMシステムは短期保存製品のために、鮮度優先のサプライチェーン管理メカニズムを構築する。システムは各ロットの製品に厳格な期限属性を設定し、出庫は「先入れ先出し、期限切れ間近のものから先に出庫」の原則に従い、より早く生産された製品が優先的に配送・販売されることを確保する。システムは各階層在庫の期限分布をリアルタイムに監視し、あるロットが期限間近の閾値に近づくと自動的に警告を発し、業務担当者に優先的な販促または処理を促し、期限切れによる損失を回避する。需要予測と生産計画の環節では、システムは短期保存製品の鮮度保持期間を十分に考慮し、各チャネルの販売スピードとコールドチェーン能力を組み合わせて生産・補充テンポを最適化し、過剰生産による滞留を回避する。生鮮コールドチェーン製品については、システムは期限管理と温度管理トレーサビリティを組み合わせ、製品が適切な温度域と期限内で流通を完了し、温度とロット情報を完全に記録して検査に備えることを確保する。システムはまた、末端店舗に期限間近商品の販促・転送提案を提供し、店舗が鮮度ウィンドウ内で在庫を消化できるよう支援する。鮮度と期限のきめ細かい管理により、FMCG企業は期限間近・期限切れロスを効果的に低減し、製品の鮮度と末端競争力を高め、消費者の食品安全と消費体験を保障する。 2.6 物流・サプライチェーンサービス業界 物流・サプライチェーンサービス業界は、それ自体がサプライチェーンの各環節の受託・運営を業務の中核としており、そのサービス能力は倉庫、輸送、配送などの環節の運営効率と顧客サービス水準に直接現れる。膨大な荷物、マルチ倉庫ネットワーク、複雑な輸送リソースを前に、物流企業はリードタイムとサービス品質を保障しつつ運営コストを管理する必要がある。同時に、サプライチェーンのサービス提供者として、物流企業は顧客に輸送中の可視化、データ連携、連携サービスを提供する責務も負っており、サプライチェーン管理システムの適用はコア競争力と顧客ロイヤルティを高める鍵となっている。 適用シーン1:マルチ倉庫ネットワークの配置と倉庫内作業ルートの最適化 (1)シーンの背景 事業規模の拡大に伴い、物流企業は多くの場合、複数の都市・地域にセンター倉庫、地域倉庫、フロント倉庫を配置し、巨大なマルチ倉庫ネットワークを形成している。リードタイム要件を満たしつつ、各倉庫の在庫分布、注文配分、倉庫内の作業ルートをいかに最適化するかが、物流コストとサービス品質を直接決定する。倉庫間の貨物量配分が不合理であれば、一部の倉庫の飽和と一部の倉庫の遊休が発生し、注文が遠距離倉庫に配分されてリードタイムの低下と輸送コストの上昇を招く。倉庫内のピッキングルートが不合理であれば、作業効率が低下する。マルチ倉庫の連携と倉庫内の最適化は、物流企業がコストを削減し効率を高めるための重要な突破口となっている。 (2)システムの適用プロセス SCM/WMSシステムは物流企業に、マルチ倉庫一体化と倉庫内スマート最適化の能力を提供する。システムは各倉庫の在庫、注文、生産能力データを統合し、顧客分布、リードタイムコミットメント、物流コストに基づいて、注文をどの倉庫が履行すべきかをスマートに決定し、倉庫間転送をサポートして各倉庫の負荷と在庫構造のバランスを取る。倉庫内の作業レベルでは、システムはウェーブ戦略とルート最適化アルゴリズムを用いて、同一または類似の目的地の注文を作業ウェーブにまとめ、ピッキング担当者または自動化設備に最適なピッキングルートを計画し、無駄な移動と反復搬送を減らし、ピッキングと検品の効率を向上させる。システムは各倉庫の出入庫効率、庫容利用率、作業ボトルネックをリアルタイムに監視・分析し、管理者の倉庫ネットワーク配置と作業プロセスの最適化を支援する。マルチ倉庫連携と倉庫内最適化により、物流企業は倉庫リソースの利用率を大幅に向上させ、注文処理と出庫時間を短縮し、単位物流コストを低減し、顧客に安定した高効率な倉庫サービスを提供する。 適用シーン2:輸送中の可視化と輸送力スケジューリング (1)シーンの背景 輸送は物流サービスの中でもコスト比率が高く、環節が多く、制御不能な要因が多い環節である。物流企業は多くの場合、自社車両と外部輸送リソースを同時に管理しており、輸送ルートは多様で、交通、天候、リードタイムなどの不確定要素に直面する。輸送プロセスに透明性がなければ、管理者は各貨物の輸送中の位置、予想到着時間、異常状況を把握できず、顧客もタイムリーで正確な物流情報を得ることができない。輸送力のスケジューリングが不合理であれば、車両利用率の低下、空走率の上昇、輸送コストの上昇を招く。輸送プロセスの可視化と輸送力スケジューリングのスマート化は、物流企業がサービス水準を高めるための必然的な要件である。 (2)システムの適用プロセス SCMシステムの輸送管理(TMS)モジュールは、物流企業に受注・運送、輸送スケジューリングから輸送中追跡までのクローズドループ管理体制を構築する。システムは注文の出発地・目的地、リードタイム、貨物属性に基づいて輸送ルートと最適な輸送リソースをスマートにマッチングし、複数キャリアの入札と統一スケジューリングをサポートし、輸送中の車両を全行程追跡する。車載端末やドライバーアプリとの連携により、システムは車両位置、走行軌跡、異常停車情報をリアルタイムに取得し、管理者と顧客に輸送中の可視化ダッシュボードと予想到着時間を同期表示する。ルート逸脱、遅延、異常が発生した場合、システムは自動的に警告を発し、処理プロセスを起動する。システムは輸送力利用率、定時率、単位輸送コストなどの指標を統計分析し、管理者のルート計画と輸送力配置の最適化を支援し、空走と待機を減らす。輸送全プロセスの可視化とスマートスケジューリングにより、物流企業は輸送のリードタイムと信頼性を効果的に向上させ、輸送コストを削減し、顧客に透明で信頼できる物流サービス体験を提供する。 適用シーン3:顧客物流データ連携と付加価値サービス (1)シーンの背景 サプライチェーンのサービス提供者として、物流企業は輸送・倉庫の実行を担うだけでなく、上流の荷主顧客との緊密なデータ連携を構築する必要がある。顧客は貨物のサプライチェーンにおける状態、在庫、物流データをリアルタイムに把握し、自社の生産・販売計画に組み込みたいと望むことが多い。物流企業も、データサービスを提供することで顧客ロイヤルティを高め、付加価値業務を開拓したいと考えている。しかし、双方のシステムが相互に独立し、データ形式が統一されていなければ、情報は人手による伝達と繰り返しの確認を必要とし、連携効率が低く、深層的なサプライチェーンサービスを支えることも難しい。顧客とのデータチャネルを開通することは、物流企業がサービス価値を高める鍵となっている。 (2)システムの適用プロセス SCMシステムはオープンAPIと連携ポータルを通じて、物流企業と荷主顧客の間にデータ連携プラットフォームを構築する。システムは顧客のERP、OMSなどのシステムとの標準インターフェース連携をサポートし、注文、在庫、出荷、輸送中データの自動交換とリアルタイム同期を実現し、人手による入力と重複照合を減らす。物流企業は顧客に連携ポータルまたはデータダッシュボードを開放し、顧客は貨物在庫、出入庫記録、輸送中軌跡、配送・受領情報をセルフサービスで照会でき、オンラインで発注、照会、精算を行うこともできる。蓄積された物流・サプライチェーンデータに基づき、システムは顧客に在庫分析、リードタイム分析、破損率分析などの付加価値データサービスを提供し、顧客のサプライチェーン意思決定の最適化を支援する。データ連携と付加価値サービスにより、物流企業は顧客との連携効率と情報の透明性を大幅に向上させ、顧客ロイヤルティを高め、従来の輸送・倉庫サービスを超えて、より高付加価値のサプライチェーンデータサービス能力を拡張する。
自動車部品生産プロセスインテリジェント生成システム
1. システム概要 1.1 システム紹介 自動車部品生産工程インテリジェント生成システムは、自動車部品製造企業向けの専門的な工程デジタル化ツールであり、業界の膨大な成熟工程事例、国家および業界の生産標準、設備パラメータベース、材料特性ベースを統合したものである。本システムは、部品の3Dモデル、材料パラメータ、生産設備、生産能力要件、品質基準などの基本情報に基づき、最適な生産工程フローを自動的にマッチングし、工程パラメータをインテリジェントに計算して、全一式の標準化工程文書を生成する。これにより、従来の人手による工程立案方式を代替し、工程立案の効率を効果的に向上させ、工程ミスの発生率を低減し、生産工程標準を統一することができる。本システムは、エンジン部品、シャシー部品、ボディ部品、内外装部品、精密電子部品など全カテゴリの自動車部品の生産工程設計をカバーし、小中ロット生産、大量生産、カスタマイズ生産など多様な生産形態に対応する。 1.2 コア機能 基本情報のインテリジェント入力:部品図面のインポート、3Dモデルの解析、材料パラメータの手動/自動入力、生産設備情報の紐付け、品質基準のマッチングに対応し、部品カテゴリおよび生産工程タイプを自動認識する。 工程方案のインテリジェント生成:AIアルゴリズムに基づき、工程分割、工程順序の配置、作業内容の定義、工数計算、設備・治具の選定を含む完全な生産工程フローを自動構築する。 工程パラメータのインテリジェント最適化:材料特性、設備性能、生産環境を考慮し、加工温度、圧力、回転数、送り量、溶接電流などのコア工程パラメータを自動最適化し、工程欠陥を回避する。 標準化工程文書の出力:ワンクリックで工程表、工程ステップカード、作業標準書(SOP)、工程フローチャート、品質検査基準など、編集・印刷が可能な全一式の工程文書を生成する。 工程データ管理:過去の工程方案の保存、検索、再利用、反復最適化を実現し、工程のバージョン管理、修正記録の追跡に対応する。 データ統計分析:工程立案の効率、工程欠陥の発生頻度、最適工程方案の利用率を集計し、企業の工程最適化と生産コスト削減にデータ面での根拠を提供する。 システム権限管理:管理者、工程エンジニア、閲覧ユーザーなどの多段階権限を区分し、工程データの安全を確保するとともに、操作プロセスを規範化する。 1.3 適用範囲 適用企業:各種自動車部品の生産製造企業、自動車完成車メーカーの工程サポート部門、部品工程研究開発機関。 適用工程シーン:プレス加工、曲げ加工、溶接、機械加工(旋削、フライス加工、穴あけ、研削)、射出成形、ダイカスト、熱処理、表面処理、アセンブリ組立など。 適用人員:工程立案エンジニア、生産技術管理担当者、工程審査担当者、システム保守担当者。 2. 実行環境要件 2.1 ハードウェア環境 表1 ハードウェア環境 機器種別 最低構成 推奨構成 CPU Intel i5 クアッドコア以上 Intel i7/i9 オクタコア以上 メモリ 8GB 16GB以上 ハードディスク 空き容量50GB以上 SSD 256GB以上 GPU 内蔵GPU(画像解析対応) 専用GPU 4GB以上(3Dモデル解析対応) ネットワーク 安定した社内・外部ネットワーク 100Mbps以上の安定したネットワーク 3. システムのインストールと初期設定 3.1 インストール手順 パソコンのウイルス対策ソフトおよびファイアウォールを停止し、システムインストールパッケージを解凍して、Setup.exeインストールプログラムをダブルクリックして実行する。 ユーザー使用許諾契約を読み、内容に問題がなければ「同意する」をクリックし、「次へ」をクリックする。 システムのインストール先パスを選択し(デフォルトパスを推奨。システムディスクが満杯のパーティションにはインストールしないこと)、「次へ」をクリックする。 デスクトップショートカットの作成にチェックを入れ、「インストール」をクリックし、プログラムの自動デプロイが完了するまで待つ(約3〜5分)。 インストール完了後、「完了してシステムを起動」をクリックし、インストールプロセスを終了する。 3.2 初期設定 アカウントのアクティベーション:システムを初めて起動する際、企業認証コード、管理者アカウントのパスワードを入力してシステムのアクティベーションを完了する。未アクティベーション状態では試用機能のみ利用可能である。 基本データベースの設定:管理者アカウントでログインし、【システム設定】→【データベース設定】に入り、設備データベース、材料データベース、工程標準データベースの初期化インポートを完了する。システム標準の業界データベースまたは企業独自の工程データベースを選択できる。 権限設定:【ユーザー管理】に入り、ユーザーアカウントを追加し、管理者、工程エンジニア、一般閲覧者などの対応する権限を割り当てる。 パラメータのプリセット:企業の生産標準に基づき、一般工数、検査基準、設備パラメータのしきい値をプリセットし、以降の工程生成の精度を向上させる。 4. システム詳細操作手順 4.1 システムログイン デスクトップのシステムショートカットをダブルクリックし、システムログイン画面に入る。 割り当てられたアカウントとパスワードを入力し、「ログイン」をクリックする。 ログイン成功後、システムメイン画面に入る。メイン画面は、ホーム、工程生成、工程管理、データセンター、システム設定、ヘルプセンターの6つのモジュールで構成される。 4.2 部品工程インテリジェント生成のコアプロセス 4.2.1 基本情報の入力 【工程生成】モジュールに入り、「工程方案の新規作成」を選択して部品の基本情報を入力する。入力方式は以下の2種類に対応する。 モデルインポート入力(推奨):部品CAD図面、STP/IGSの3Dモデルをアップロードすると、システムが部品の寸法、構造、材質、加工上の難点などの情報を自動解析し、基本パラメータを自動入力する。 手動入力:部品名称、部品番号、材質、規格寸法、生産ロット、適用車種、品質グレード、生産工場などの主要情報を手動で入力する。情報入力完了後、「情報検証」をクリックすると、システムが情報の完全性を自動チェックし、検証に合格した場合にのみ次のステップへ進むことができる。 4.2.2 生産条件の設定 実際の生産シーンに応じて生産条件を設定する。主要な設定項目は以下のとおり。 生産工程タイプの選択:機械加工、プレス加工、溶接、射出成形、ダイカスト、組立など。 生産設備の紐付け:工場内の既存生産設備、治具・クランプを選択する。 生産要件の設定:日産能力、良品率要件、生産サイクル、表面処理要件、検査基準。 工程参照標準の選択:国家標準、業界標準、企業内部標準。 4.2.3 AI工程方案の生成 「工程のインテリジェント生成」ボタンをクリックすると、システムは内蔵のAIアルゴリズムと工程データベースに基づき、以下を自動的に実行する。 生産工程を合理的に分割し、工程の前後順序を並べ、工程間の競合を回避する。 各工程の作業内容、操作規範、作業工数を定義する。 最適な工程パラメータ、設備運転パラメータ、消耗品仕様をマッチングする。 工程フローチャート、工程配置方案、品質管理ポイントを生成する。 生成プロセスは部品の複雑さに応じて10秒〜3分かかる。生成完了後、自動的に工程プレビュー画面へ遷移する。 4.2.4 工程方案の編集とレビュー システムが生成した工程方案はカスタム編集に対応しており、ユーザーは企業の実際の生産状況に応じて、工程順序、工程パラメータ、作業内容、工数、検査項目などを調整できる。編集完了後、工程審査に提出でき、審査担当者はオンラインでレビュー、コメント、承認または差し戻しを行い、全プロセスが記録され、追跡が可能である。 4.2.5 工程文書のエクスポートと活用 工程審査に合格すると、ワンクリックで全一式の標準化文書をエクスポートできる。形式はWord、PDF、Excelに対応し、そのまま印刷して生産現場へ配布し、使用することができる。エクスポート可能な文書は以下のとおり。 部品生産工程総合方案 各工程の作業標準書(SOP) 工程フローチャート、工程ステップカード 品質検査工程基準 工数計算表、設備・治具使用リスト 4.3 工程データ管理 工程アーカイブ:生成され、審査に合格したすべての工程方案はシステムデータベースに自動保存され、永久保存される。 工程の検索と再利用:部品番号、部品名称、生産時間、工程タイプなどのキーワードで過去の工程方案を検索でき、ワンクリックでの再利用、迅速な反復修正に対応し、同種部品の工程立案効率を大幅に向上させる。 バージョン管理:同一部品に対して複数回修正された工程方案には自動的にバージョン記録が生成され、いつでも過去バージョンの閲覧、バージョン間の差異比較、過去バージョンへの復元が可能である。 4.4 データ統計分析 【データセンター】モジュールに入ると、システムが工程立案件数、立案所要時間、工程修正頻度、各種工程方案の利用率、工程欠陥に対応する最適化方案などのデータを自動集計し、可視化レポートを生成する。レポートのエクスポートにも対応しており、企業の工程最適化と生産効率の向上にデータ面での根拠を提供する。 4.5 ユーザーと権限管理 管理者アカウントは【システム設定】→【ユーザー管理】でユーザーの追加、削除、無効化、操作権限の割り当てができるほか、操作ログの照会に対応する。すべてのユーザーのログイン、操作、修正、エクスポート記録が記録され、データの安全と追跡可能性が確保される。 5. システム保守と日常運用規範 5.1 日常運用規範 ユーザーは個人専用アカウントでシステムにログインする必要がある。アカウントの共用および貸し借りは禁止し、データ漏えいのリスクを排除する。 入力する部品情報と生産パラメータは真実かつ正確でなければならない。情報の誤差による工程方案の誤りを避けること。 精密部品および安全関連の自動車部品(ブレーキ、ステアリング、エンジンの中核部品)の工程方案は、必ず担当者による審査・レビュー後に使用すること。 毎日の操作終了後は速やかにログアウトし、重要な工程文書を定期的に保存し、データ消失を防ぐ。 5.2 システム保守規範 データバックアップ:システムはデフォルトで毎日データベースを自動バックアップする。保守担当者は毎週1回、コア工程データを手動バックアップし、バックアップファイルは別途保管する。 データベース更新:システムの工程標準データベース、設備パラメータデータベース、業界事例データベースを定期的に更新し、工程生成の最新性とコンプライアンスを確保する。 システムアップグレード:公式のアップグレード通知を受信した後、非生産時間帯にシステムアップグレードを実施する。アップグレード前には必ずデータバックアップを完了する。 設備保守:稼働設備のネットワークの安定性とシステムのクリーンな状態を維持し、パソコンのキャッシュを定期的にクリアして、動作の遅延やクラッシュの問題を回避する。