Service Demo Video
MES 製造実行システム
1. ドキュメント概要
1.1 ドキュメントの目的
本書は、MES製造実行システム(Manufacturing Execution System)の標準機能取扱説明書です。企業の管理担当者、現場作業員、設備管理者、品質検査担当者、運用保守担当者が、システムのアーキテクチャ、中核機能、操作フロー、パラメータ設定、異常対処方法を全面的に把握できることを目的としています。システムの日常運用基準を標準化し、誤操作のリスクを回避し、生産プロセスのデジタル化・可視化・標準化の確実な定着を図り、生産スケジューリング、品質管理、設備運用保守、部品・材料のトレーサビリティ、データ分析に完全な操作基盤を提供します。
1.2 適用範囲
本書は、離散型製造およびプロセス型製造業(機械加工、電子組立、自動車部品、金物・金具、プラスチック、食品加工など)におけるMESシステムのエンドユーザー、システム管理者、導入・運用保守担当者、企業の生産管理担当者を対象とします。システムの日常操作、パラメータ設定、権限管理、障害の自己診断、データ集計にわたる全工程の利用シーンを対象とします。
1.3 システム概要
MES製造実行システムは、企業の上位ERPシステムと最下位の設備自動化制御システム(PLC/SCADA)との間に位置する現場レベルの生産管理システムです。生産プロセスのリアルタイム管理、部品・材料の全工程トレーサビリティ、設備状態の監視、品質の全工程検査、工数データの収集、生産異常の早期警告、帳票の自動集計を中核に実現します。企業の計画層と実行層のデータ断絶を解消し、生産オーダーの発行、生産計画(排産)、開始、加工、検査、入庫、完工・アーカイブに至る全ライフサイクルのデジタル管理を実現します。
2. システム機能・操作フロー
MESシステムは、基礎データ管理、生産オーダー管理、生産スケジューリング管理、現場実行管理、部品・材料管理、品質管理、設備管理、工数管理、異常管理、カンバン(表示板)管理、帳票集計、システム管理の12の中核モジュールから構成されます。以下に各モジュールの詳細な機能と操作手順を示します。
2.1 基礎データ管理モジュール(システム中核基盤)
本モジュールは、システムのすべての業務に基礎データを提供します。すべてのデータを事前にメンテナンスしておく必要があり、これを怠ると生産業務が正常に進みません。システム初期化に必須のモジュールです。
2.1.1 部品・材料情報管理
機能説明:企業のすべての原材料、半製品、完成品、補助材料の品目マスタを管理し、品目の一意コードによる管理を実現します。
操作手順:【基礎データ】→【品目管理】→【品目マスタ】→【新規】→品目コード、品目名称、規格型番、品目タイプ、単位、材質、安全在庫、購買リードタイム、生産サイクル、備考を入力→【保存】。
対応機能:品目分類管理、品目の一括インポート・エクスポート、品目情報の編集、品目の無効化・有効化、品目と工程レシピの関連付け。
2.1.2 工程ルート管理
機能説明:製品の生産加工プロセスを定義し、工程順序、工程パラメータ、標準工数、必要設備、作業担当者、検査基準を設定します。生産実行の中核となる根拠です。
操作手順:【基礎データ】→【工程管理】→【工程ルート】→【新規】→該当製品品目を選択→工程を順に追加・並べ替えし、各工程の標準工数、設備、作業手順書、検査要件を設定→【保存・送信】。
対応機能:工程バージョン管理(新旧工程の切り替え)、工程の複製、工程と製品の関連付け、工程パラメータのカスタマイズ、作業手順書のアップロード・プレビュー。
2.1.3 工程管理
機能説明:現場のすべての生産工程マスタを管理します。工程名称、工程コード、所属現場、工程タイプ、検査工程かどうか、工数報告工程かどうかなどのパラメータを含みます。
2.1.4 現場/作業ステーション/設備管理
機能説明:現場の組織構成、生産作業ステーション、設備マスタを管理し、作業ステーションと設備・工程の対応関係を紐付け、生産拠点の精確な管理を実現します。
2.1.5 従業員マスタ管理
機能説明:現場の作業担当者、品質検査担当者、管理担当者のマスタを管理し、従業員アカウント、職務、権限、所属現場を紐付けます。工数報告、工数集計、責任追跡に使用します。
2.2 生産オーダー管理モジュール
本モジュールはERPの生産オーダーを受け継ぎ、オーダーの取り込み、審査、分割、変更、クローズ、アーカイブという全工程の管理を実現します。生産実行の起点です。
2.2.1 オーダー取り込み・新規作成の操作方法
1. 自動同期:ERPシステムと連携し、発行済みの生産オーダーをワンクリックで同期します。
2. 手動新規作成:オーダー番号、製品、生産数量、納期、生産現場、優先順位などの情報を手動で入力します。
2.2.2 オーダー審査
担当者がオーダー情報、工程、納期、数量を審査します。審査が承認されると生産計画(排産)段階に進みます。審査が却下された場合は修正後に再提出できます。
2.2.3 オーダーの変更と中止
生産数量の調整、納期変更、製品仕様の変更、オーダーの一時停止、オーダーの中止に対応しています。すべての変更は自動的にログ記録され、変更記録、変更者、変更時間を追跡できます。
2.2.4 オーダーの完工・アーカイブ
オーダーの全生産・検査・入庫が完了すると、システムが自動的に完工を判定します。管理者は手動でアーカイブできます。アーカイブ後のオーダーデータはロックされ、勝手に変更できません。後のデータ集計・追跡に使用します。
2.3 生産スケジューリング管理モジュール
オーダー納期、設備生産能力、人員配置、品目在庫に基づき、スマートな生産計画(排産)と人手による微調整を実現し、生産計画の混乱、生産能力の浪費、納期遅延といった課題を解決します。
2.3.1 スマート生産計画(自動排産)
システムは、オーダーの優先順位、納期、設備負荷、工程制約、品目の入荷状況に基づき、毎日・毎シフトの生産スケジュールを自動生成し、対応する現場、設備、作業ステーションに精確に割り当てます。
2.3.2 人手によるスケジュール微調整
管理担当者がスケジュール計画を手動で調整できます。生産時間帯のドラッグ変更、オーダーの生産順序入れ替え、スケジュールの一時停止、臨時生産タスクの追加が可能です。
2.3.3 スケジュールの配信
スケジュール計画の審査が承認されると、ワンクリックで現場ターミナルと電子カンバンに配信され、現場担当者は当日の生産タスクをリアルタイムに確認できます。
2.3.4 スケジュール追跡
スケジュール完了率、遅延タスク、未計画のオーダー、設備負荷の飽和度をリアルタイムに表示し、管理担当者の生産計画調整を支援します。
2.4 現場実行管理モジュール(中核実行モジュール)
現場における開始(開工)、生産工数報告、工程の流れ、完工・入庫に至る全実行プロセスをカバーします。MESシステム導入の中核モジュールであり、生産プロセスのリアルタイム収集を実現します。
2.4.1 生産開始
現場の作業担当者が作業ステーションのターミナルにログインし、スケジュールタスクを受け取り、製品、数量、工程要件を確認して、スキャンまたは手動で【開始】をクリックします。システムは開始時間、操作担当者、設備情報を自動記録し、生産ロット番号を生成します。
2.4.2 工程工数報告
各工程の加工完了後、作業担当者は工数報告データを提出し、合格数量、不良数量、廃棄数量、工程所要時間を入力します。スキャンによる迅速な工数報告、一括工数報告に対応しています。工数報告データはシステムにリアルタイムでアップロードされ、オーダーの生産進捗を自動更新します。注意:工数報告データは計画数量を超えることはできません。不良品には不良原因を必ず紐付ける必要があり、紐付けないと提出できません。
2.4.3 工程の流れ(工程フロー)
前工程の工数報告が完了し、検査に合格すると、自動的に次工程へ進みます。システムは工程の進行記録をロックし、工程の飛ばし生産や工程漏れ生産を防止します。
2.4.4 生産完工
すべての工程の加工が完了すると、作業担当者は完工申請を提出します。管理担当者の審査後、オーダー状態は【入庫待ち】に更新され、総生産工数、良品率、廃棄率が自動集計されます。
2.5 部品・材料管理モジュール
生産材料の払出(領料)、返品(退料)、補充(補料)、トレーサビリティ、在庫管理を実現し、材料の無駄、材料不足による生産停止、材料の混用といった問題を排除します。
2.5.1 生産材料の払出
生産オーダーのBOM(部品表)リストに基づき、システムが払出票を自動生成します。現場担当者が払出申請を提出し、倉庫が審査後に出庫します。スキャンによる出庫で、システムが在庫を自動減算します。オーダー単位の払出、一括払出、必要量に応じた払出に対応しています。
2.5.2 材料の返品
生産で余った材料は返品申請を提出でき、返品理由、材料状態を記入します。審査後に倉庫へ返却され、システムが在庫を自動的に回復します。
2.5.3 材料の補充
材料の廃棄や損耗により材料が不足した場合、補充申請を提出し、承認後に材料を補充します。補充の明細は全工程で記録されます。
2.5.4 材料トレーサビリティ
製品ロット番号、オーダー番号を通じて、使用した材料のロット、サプライヤー、払出時間、操作担当者を順方向に追跡できます。また、材料に対応する生産オーダー、完成品の流れを逆方向に追跡でき、全工程の材料トレーサビリティを実現します。
2.6 品質管理モジュール
来料検査、工程巡視検査、完成品最終検査、不良品処理、品質データ分析をカバーし、生産品質の全工程管理を実現します。
2.6.1 来料検査(IQC)
原材料の入荷後、品質検査担当者が検査基準に基づき検査を実施し、検査データ、合格数量、不良数量、不良問題を入力し、検査結果(合格/不合格/条件付き受領)を判定します。合格した材料のみ入庫・生産投入が可能です。
2.6.2 工程検査(IPQC)
重要工程の加工完了後、品質検査担当者が巡視検査、初回検査、最終検査を実施し、検査記録を入力します。不合格の工程は次工程へ進むことを禁止し、不良品を強制的に遮断します。
2.6.3 完成品検査(FQC)
製品の全工程が完工した後、完成品の全項目検査を実施し、検査パラメータ、外観、性能試験結果を入力し、完成品の合格可否を判定します。合格製品は入庫が許可され、不合格製品は不良品処理フローへ移行します。
2.6.4 不良品管理
不良品のロット、不良位置、不良原因、責任のある作業ステーション、責任者を記録します。不良品の修理(返修)、再加工(返工)、廃棄処理に対応し、処理進捗を全工程で追跡し、不良率のTOP課題を自動集計します。
2.7 設備管理モジュール
設備マスタ、設備点検、設備保全、設備修理、設備状態監視、設備生産能力集計という全ライフサイクル管理を実現します。
2.7.1 設備マスタ
設備番号、設備名称、型番規格、調達時期、保全周期、責任者、設備パラメータなどの基礎情報を登録し、設備の電子マスタを構築します。
2.7.2 設備点検
システムは点検計画(日次/週次/月次)を事前設定します。作業担当者が毎日ターミナルで点検記録を提出し、点検異常は自動的に警告され、担当者に処理を促します。
2.7.3 設備保全
システムは設備の保全周期に基づき保全タスクを自動生成し、保全担当者に保全作業の完了を促します。保全内容、時間、担当者、消耗品を記録し、保全台帳を形成します。
2.7.4 設備修理
設備故障時、作業担当者が修理依頼書を提出し、故障現象、故障時間を記入します。修理担当者が受注して修理し、修理プロセス、修理結果、完了時間を入力し、設備の停止時間、故障率を集計します。
2.7.5 設備状態監視
設備の稼働、待機、故障、停止状態をリアルタイムに表示し、設備の稼働率、稼動率、有効生産能力を集計し、設備最適化にデータを提供します。
2.8 工数管理モジュール
従業員の生産工数、工程工数、待機工数、残業工数を精確に収集し、従来の紙ベースの勤怠工数報告を代替します。給与計算、生産能力分析、効率最適化に使用します。
2.8.1 工数のリアルタイム収集
従業員の開始、完工、待機、停止記録に基づき、システムが有効生産工数を自動集計するため、人手による手動集計は不要です。
2.8.2 工数の照合・調整
管理担当者は従業員の工数明細を確認でき、異常な工数を照合・微調整し、工数データの正確性を確保します。
2.8.3 工数帳票
個人工数、班(チーム)工数、工程工数、オーダー工数の帳票を自動生成し、給与システムへの連携のためのエクスポートに対応しています。
2.9 生産異常管理モジュール
生産プロセスにおける材料不足、設備故障、人員の離席、工程異常、品質異常、納期異常などの問題に対し、異常の報告、タスク割り当て、処理、クローズドループ追跡を実現します。
2.9.1 異常報告
現場担当者が生産異常を発見すると、ターミナルからワンタップで報告します。異常タイプを選択し、異常内容を記入し、証拠画像をアップロードします。システムは対応する責任者に自動的に通知を送ります。
2.9.2 異常処理
責任者が異常工単(タスク)を受け取り、速やかに処理し、処理方案、処理結果を入力して、異常のクローズを完了します。
2.9.3 異常の統計分析
システムは各種異常の発生頻度、停止時間、生産能力への影響を自動集計し、異常分析帳票を生成して、企業の生産管理体制の欠陥改善を支援します。
2.10 電子カンバン管理モジュール
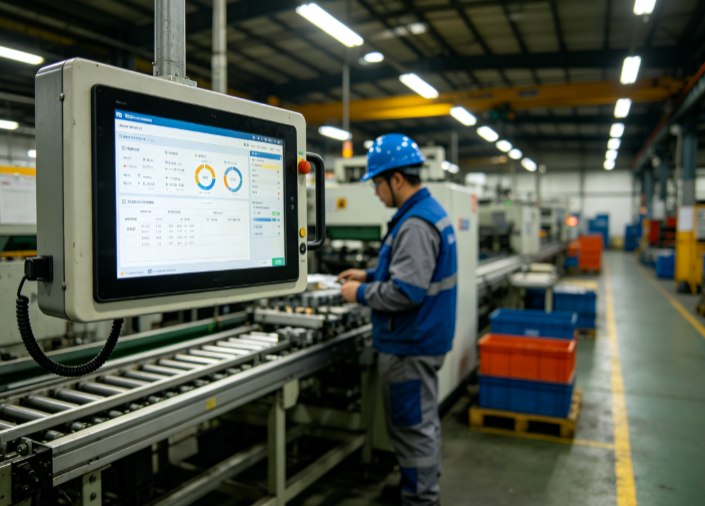
現場の生産リアルタイムデータを可視化表示し、現場大画面、PC端末、スマートフォン端末での同期表示に対応し、生産状態の透明化を実現します。カンバンの中核表示内容:オーダー生産進捗、当日生産量、良品率、廃棄率、設備状態、異常工単、従業員生産能力、納期警告、班の効率。カンバンテンプレートのカスタマイズ、表示データのニーズに応じた設定、データの自動更新(10秒/回)に対応しています。
2.11 帳票集計モジュール
システムには数十種類の標準生産帳票が内蔵され、カスタム帳票の設定に対応し、データを自動生成するため、人手による集計は不要です。中核帳票:生産進捗帳票、生産能力・生産量帳票、品質不良帳票、設備稼動率帳票、工数集計帳票、材料消費帳票、異常集計帳票、オーダー納期帳票、トレーサビリティ帳票。すべての帳票はフィルタリング、エクスポート、印刷、折れ線グラフ/棒グラフによる可視化表示に対応し、日次/週次/月次/年次の集計が可能です。
2.12 システム管理モジュール(管理者専用)
2.12.1 アカウント権限管理
ユーザーアカウントの新規作成、編集、無効化に対応し、ロールに基づき権限を割り当てます(スーパー管理者、生産管理者、品質検査担当者、設備管理者、現場作業担当者)。各ロールの操作権限を精確に制御し、権限と責任の分離を実現します。
2.12.2 メニュー権限設定
各ロールが閲覧・操作できるシステムメニューをカスタマイズします。一般の作業担当者が中核設定、データ削除、システムパラメータ画面を閲覧することを禁止します。
2.12.3 データディクショナリ設定
システムのすべてのドロップダウン選択肢、パラメータタイプ(不良原因、異常タイプ、設備状態、オーダー状態など)をカスタマイズし、企業の個別管理ニーズに適合させます。
2.12.4 操作ログ管理
すべてのユーザーのログイン、新規作成、編集、削除、エクスポート、審査などの操作を全工程で記録し、操作者、操作時間、操作内容、IPアドレスを記録します。ログの追跡、異常操作の調査に対応します。
2.12.5 システムパラメータ設定
工数報告精度、在庫警告閾値、納期警告日数、パスワード規則、自動バックアップ周期など、システム共通ルールを設定します。
3. システム共通業務フロー全体像
基礎データ保守→ERPオーダー同期/手動オーダー新規作成→オーダー審査→スマート生産計画+スケジュール配信→現場でのタスク受領・開始→工程生産+リアルタイム工数報告→工程検査・工程フロー→完成品検査→完工・入庫→データ統計分析→オーダーアーカイブ。
仕様
主な特徴
- 1. 対象者のカバー範囲が広い:企業管理職、現場オペレーター、品質検査担当、運用保守担当など複数の職種を対象とし、個別生産・プロセス生産など複数業界のユーザーに対応。エンドユーザー、管理者、導入担当、生産管理関連者をカバーする。
- 2. コンテンツ体系が整っている:システムアーキテクチャ、機能操作、業務フロー規範、パラメータ設定、異常対応、権限管理、障害自己診断、データ集計など全プロセスの内容を含み、一連の操作ガイドを提供する。
- 3. 目標指向が明確:システム操作基準を規範化し、誤操作を低減し、生産のデジタル化・可視化・標準化の実現を支援する。
- 4. 業務サポートが充実:生産スケジューリング、品質管理、設備保全、トレーサビリティ、データ分析といった生産コア業務に対し、信頼できる操作根拠を提供する。