世界をリードする産業機器サプライヤー
世界 20 カ国以上の国と地域に産業用ロボット、探傷検査装置、DIC 機器、情報技術サービスなどを提供
企業強み
おすすめ製品
最も人気の産業機械ソリューションをご覧ください
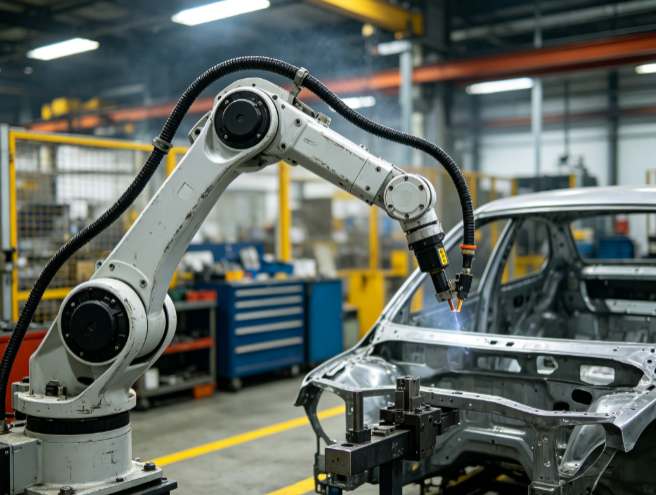
HS シリーズ産業用マニピュレータシステム
1 製品概要 HSシリーズ産業ロボットアームシステムは産業自動化生産ライン向けに設計され、精度、安定性、汎用性を兼ね備えたインテリジェント作業装置である。主力型式はHS‑RA100、HS‑RA300、HS‑RA500の3機種となる。 本体はモジュール構造をベースに、高性能サーボ駆動ユニットとインテリジェント運動制御アルゴリズムを搭載しており、位置決め精度が高い、タクトタイムが速い、負荷適用範囲が広い、外部機器とのインターフェース接続が容易といった特長を持ち、パレタイジング、溶接、塗装、組立、切断、検査・仕分けの6種類の主要産業作業に対応可能である。 3機種はそれぞれ低負荷、中負荷、高負荷の3グレードに対応し、生産ラインの稼働状況、精度要求、動作半径に合わせて自由に型式選定ができる。適用業界は機械製造、自動車部品、金物加工、電気電子機器、化学建材、物流倉庫など多岐にわたる。本装置は24時間連続運転による生産に対応し、反復作業、高負荷作業、高リスク作業および高精度作業をロボットアームに代替させることで、人件費の削減、生産効率の向上、各ロットの加工品質の均一化を実現し、生産ラインの自動化・インテリジェント化改造を支える。 さらに、本シリーズ機種は標準化された保守構造を採用し、インテリジェント自己故障診断機能を内蔵しているため、事後点検作業が容易で、故障率が低く、耐用年数が長いといった強みを持ち、産業応用価値が高い。 2 製品型式および主要仕様パラメータ HS‑RA100、HS‑RA300、HS‑RA500の3機種は同一シリーズに属し、構造形式、制御システム、適用可能な作業シーンは共通である。相違点は主に許容負荷質量、最大動作半径、運動速度などのハードウェア指標にあり、実際の稼働条件に応じて適切な型式を選定可能である。各機種の詳細技術パラメータは下表の通りである。 表1 各型式の技術パラメータ 技術パラメータ項目 HS‑RA100 HS‑RA300 HS‑RA500 最大許容負荷 10kg 30kg 50kg 最大動作半径 1200mm 1800mm 2200mm 繰返し位置決め精度 ±0.03mm ±0.05mm ±0.08mm 自由度 6軸 6軸 6軸 エンドエフェクタ最大移動速度 6.5m/s 5.8m/s 5.2m/s 駆動方式 全軸サーボモータ駆動 全軸サーボモータ駆動 全軸サーボモータ駆動 制御システム HSインテリジェントNCシステム HSインテリジェントNCシステム HSインテリジェントNCシステム 使用温度範囲 0℃‑45℃ 0℃‑45℃ 0℃‑45℃ 保護等級 IP65 IP65 IP65 定格電力 2.2kW 3.8kW 5.5kW 本体質量 185kg 320kg 480kg 据付方式 床置き/壁掛け/天吊り 床置き/壁掛け/天吊り 床置き/壁掛け/天吊り 適用作業シーン 小型ワークの溶接、塗装、精密組立、小型部品の検査・仕分け、軽量物パレタイジング、小型ワーク切断 中型ワークの溶接、全面塗装、汎用組立、一般的な検査・仕分け、中量物パレタイジング、一般ワーク切断 重量物パレタイジング、大型ワークの溶接、大型部材塗装、重量部品組立、大型ワーク検査、厚板切断 3 主要適用シーンの説明 3.1 パレタイジング適用シーン シーン背景 パレタイジングは生産と倉庫物流をつなぐ重要工程であり、食品飲料、化学、建材、家電、物流倉庫などの業界で広く活用され、完成品、半製品、原材料の積載、搬送、入出庫業務を担う。 従来の人作業によるパレタイジングには多くの課題が存在する。第一に、腰を曲げたり重量物を持ち上げたりする反復動作により作業者の肉体的負担が大きく、腰痛や関節損傷を引き起こしやすく、人員の定着・確保が困難である。第二に、積載品質が作業者の技量に左右され、パレット積みが歪む、荷崩れする、積載段数が不揃いといった事象が発生し、倉庫スペースの利用率低下や輸送時の安全性低下を招く。第三に、人作業のタクトが現代の高速生産ラインの出力に追いつかず、人件費が年々上昇するほか、操作ミスによる荷物の破損や再作業が発生し、運用コストが増大する。加えて、化学・建材関連の荷物には粉塵や弱い腐食性を伴うものがあり、長時間の接触は作業者の健康を損なう恐れがある。 このため、自動化装置による標準化されたパレタイジングが業界の共通の要望となっている。パレット形状の統一、積載段数の制御、安定したタクトにより、倉庫スペースを最大限活用し、後続のフォークリフト搬送や入出庫管理を円滑に行うことができる。 装置の適用プロセス 3機種は荷物の重量・サイズに応じて選定し、パレタイジング工程を全自動で実行する。稼働前に技術者がHSインテリジェントNCシステム上で、パレタイジング軌跡、積載段数、パレット形状パラメータ、把持間隔などのプログラムを事前設定し、ダンボール袋、袋物、ドラム缶、箱物など多様な荷物形状に対応させる。 搬送ラインより荷物が取り出しステーションに到達すると、ロボットアームはエンドエフェクタに取り付けた空気圧グリッパまたは吸着ユニットにより位置決めを行い、把持・上昇・水平移動を実行し、事前設定されたプログラムに従って荷物をパレットまたは倉庫棚の目標位置に安定して載置する。 各機種の役割分担は以下の通り。HS‑RA100は菓子類、小型部品、軽量ダンボールなど10kg以内の軽量物に対応。HS‑RA300は穀物油、中小型化学袋、家電部品など30kgクラスの中量物を担当。HS‑RA500は建材板材、大型ドラム缶原料、重量箱物など50kgクラスの重量物の積載を実施する。 運転中、搭載されたインテリジェントセンシングシステムが荷物位置のずれを継続的に検知し、運動軌跡を自動補正することで、搬送ラインの位置ずれによる取り出し誤差を吸収する。全工程無人で運用され、積載、パレット交換、空パレット入れ替えのサイクルを連続的に実行し、生産ラインの24時間無停止稼働のニーズに応える。 装置の保守上の優位性 パレタイジングの稼働環境において、本シリーズ機種は保守性と運転安定性に優れる。本体は密閉式防塵構造を採用し保護等級IP65を実現しており、倉庫・工場内の粉塵や異物の侵入を防ぎ、粉塵堆積による動作渋りやセンサー異常といった一般的な故障を抑制する。主要伝動部品は高強度合金材料を採用し耐磨耗性に優れ、高頻度・高負荷の往復動作に耐え、摩耗の進行を大幅に緩和する。 搭載の自己故障診断システムはモータ温度、運転負荷、軌跡誤差、グリッパ状態などのパラメータを常時監視し、軽微な異常が発生した段階で自動的に警報を出力し故障コードを保存する。保守要員が迅速に原因特定・処置を行うことができ、小さな不具合が積み重なって停止事故に至ることを防止する。 またモジュール式組立構造により、グリッパ、サーボモータ、伝動ベアリングなど消耗部品を単独で交換可能で、本体を分解する必要がなく、点検時間と費用を削減できる。人作業や一般的なパレタイジング装置と比較し、HSシリーズロボットアームは故障率が低く耐用年数が長い。年間保守コストは人件費の10%未満に抑えられ、頻繁な停止保守を回避し、生産ラインの連続稼働を最大限確保する。 3.2 溶接適用シーン シーン背景 溶接は機械製造、自動車部品、金物鉄骨、建設機械などの業界の基礎工程であり、スポット溶接、アーク溶接、レーザー溶接、炭酸ガスアーク溶接などの工法により金属ワークの接合、固定、成形を行う。 人作業による溶接は危険性と課題が多い。作業時に強い光、高熱、溶接ヒューム、アーク放射が発生し、長期従事すると作業者の視力、呼吸器、皮膚に損傷を与える危険作業である。溶接品質は溶接作業者の技量や体調に左右され、溶接ビード幅、溶け込み深さ、溶接点の均一性を確保しにくく、溶け込み不足、溶接漏れ、ビードの盛り上がり、変形などの欠陥が発生しやすく、良品率が変動する。さらに熟練溶接作業者の不足、人件費の高騰、手作業の処理速度の限界から、大量・標準化されたワークの生産ペースに対応しにくい。複雑な異形状ワーク、狭隘箇所、高精度要求がある場合、人作業の難易度はさらに上昇し精度確保が困難となる。このため業界では高精度な自動溶接装置へのニーズが強い。 装置の適用プロセス HSシリーズは多種の金属ワークの溶接作業に対応し、ワークサイズ・質量・溶接条件に応じて3機種から選定する。エンドエフェクタにレーザー溶接ヘッド、炭酸ガス溶接トーチ、スポット溶接治具などの専用アクチュエータを装着し、視覚位置決めシステムと組み合わせることで全自動高精度溶接を実現する。 作業準備段階では作業者がワーク図面に基づき、溶接軌跡、溶接速度、溶け込み深さ、滞留時間などのプロセスパラメータを制御システムに入力し、プログラム調整完了後に量産運転に移行する。 ワークは治具により溶接ステーションに固定され、ロボットアームが高精細視覚スキャンによりワークの位置・輪郭を認識し、溶接ポイントを自動補正し、設定された軌跡に厳密に従って連続的に溶接を実施する。 各機種の役割分担:HS‑RA100は位置決め精度が高く、電子金物小型部品、精密自動車部品、小型パイプなどの軽量精密部品の細かな溶接に適する。HS‑RA300は自動車部品、中型鉄骨構造物、金物フレームなど一般ワークの量産溶接を担当。HS‑RA500は大型建設機械部品、重量鉄骨、大型パイプなど大寸法・大質量ワークの安定溶接を行う。 6軸の自由度により平面、曲面、異形状ワークに対し多角度からの溶接が可能で作業死角が生じない。1ワークの溶接完了後は自動で原点復帰し次のワークに備え、全工程の自動閉ループ運転を形成する。 装置の保守上の優位性 溶接現場の高熱、ヒューム、電磁干渉といった環境に対し、HSシリーズは専用の対策が施され保守面でのメリットが大きい。本体は耐熱・防食塗料が塗布され、高熱による焼損、ヒュームの浸食、溶接スパッタの飛散に耐え、変形や錆びが発生しにくく、長期使用後も外観と性能を安定に保つ。主要回路と制御システムは密閉・シールド処理が施され、溶接による電磁干渉を遮断し、信号異常やプログラムのドリフトを防止し、溶接精度を長期的に維持する。 装置はプロセスパラメータ記憶機能を搭載し、一度調整すれば永久保存され、再呼び出し時に再調整が不要で、人為的な誤差と再調整の工数を削減する。自己故障診断システムが溶接軌跡誤差、装置負荷、温度異常を常時監視し事前に警報を出力することで、ロット単位の不良品発生を回避する。 溶接トーチ、センサー、伝動部品など消耗部品は標準汎用部品であり入手・交換が容易である。日常は本体のヒューム除去、配線コネクタ点検を行う程度で保守工数は少ない。従来の溶接装置と比較し、耐用年数が30%以上向上し、保守コストと再作業コストの両方を大幅に低減できる。 3.3 塗装適用シーン シーン背景 塗装は金物製品、家電筐体、自動車部品、家具建材、精密機器などの業界で広く用いられ、塗装、粉体塗装、焼付塗装などの工法によりワーク表面に防錆・防食・装飾を兼ねた保護膜を形成する、外観加工・防護の重要工程である。 人作業による塗装には多くの課題がある。塗料・粉体原料には揮発性有害成分が含まれ、手作業での長時間作業は呼吸器や皮膚を損なう職業上の健康リスクが存在する。塗膜品質は作業者の技量に依存し、膜厚のばらつき、塗り残し、タレ、色差などが頻発し外観の均一性が損なわれ良品率が低下する。また作業効率に限界があり、大面積や複雑な異形状ワークに対し人作業で全方位を均一に塗布することが難しく、塗料のロスが大きく利用率は約50%にとどまる。 製造業において外観精度と塗装均一性への要求が高まるにつれ、人作業では標準化・高品質・大量生産のニーズに応えられなくなり、自動塗装ロボットアームが生産ライン高度化の必須設備となっている。 装置の適用プロセス 3機種いずれも各種ワークの全自動塗装に対応可能である。エンドエフェクタに静電スプレーガン、粉体塗装ガン、精密塗装ガンなどを装着し、油性塗料、水性塗料、粉体塗料など多種材料に対応する。 稼働前に技術者がワークの寸法・構造、プロセス要求に基づき、塗装距離、移動速度、塗料流量、塗装軌跡、重ね塗り率などのパラメータをインテリジェントシステムに設定する。平面、曲面、凹凸異形状、内腔の死角部分に対し個別の設定を行い、全ての面への確実な塗布を担保する。 作業時、被塗装ワークは搬送ラインにより塗装ステーションに定速で搬入され、ロボットアームが生産ラインのタクトに追従し、設定された軌跡に正確に動作し安定的に塗装を実施する。 各機種の役割分担:HS‑RA100は電子部品、小型金物、精密筐体など小型部品の精密塗装に適し、薄く均一な塗膜を形成可能。HS‑RA300は家電筐体、中型金物部材、自動車小型部品など一般ワークの全面塗装を担当。HS‑RA500は大型板材、建設機械外装、大型家具、大型タンクなど大寸法ワークを対象とする。 装置は360°死角なしの塗装が可能で動作が安定し振動が少ないため、膜厚のばらつきを根本的に抑制する。塗装完了後のワークは自動的に乾燥工程へ搬送され、全工程が連続自動運転され人的介入を要しない。 装置の保守上の優位性 塗装現場の塗料粉塵、付着残留物、多湿環境に対し、HSシリーズは専用の最適化が施され、保守が容易で運転が安定する。本体は密閉式防塵・付着防止設計が採用され、表面は耐食性に優れ付着した塗料は拭き取り除去可能で固化堆積を抑制し日常清掃が短時間で完了する。関節・回転部は密閉構造により塗料粉体や微細異物の内部侵入を遮断し、関節の動作渋り・摩耗・固着を防ぎ運動精度を長期間維持する。 流量インテリジェント制御システムにより塗料吐出量を高精度制御し、材料ロス削減とスプレーガンの詰まり抑制によりガンの保守頻度を低下させる。装置はワンクリックによるプログラムリセットとパラメータバックアップに対応し、長時間運転しても軌跡がずれず、精度再校正の手間が不要である。 人作業や一般的な塗装装置と比較し、本ロボットシリーズは故障率が低く主要部品の耐久性が高い。標準化部品の交換コストが抑えられ、頻繁な停止清掃・保守を回避し長時間の連続運転を実現する。生産の連続性が向上し、保守コストと材料ロスコストを同時に削減できる。 3.4 組立適用シーン シーン背景 組立は製造業の核心的な精密加工工程であり、電気電子機器、自動車部品、金物機器、スマートホーム機器、精密計測機器など多業界に関わり、ネジ締め、部品接合、スナップ嵌合、部品取付、シール貼り付けなどの作業を含む。 人作業による組立には多くの課題が存在する。長時間の反復精密作業により視覚疲労や手の震えが生じ、組立位置ずれ、組み忘れ、締め付け不足、ネジなめなどの不具合が発生し、組立精度と均一性を確保しにくい。微小精密部品、狭隘箇所、高トルク締結が必要な場面では手作業の難易度が高くミス発生確率が上昇する。生産能力は作業者のコンディションに左右され変動が大きく、大量標準化生産の要求に適合しにくい。 ハイエンド精密機器では組立精度要求がミリオーダーからミクロンオーダーに達し人作業では実現困難である。不良率・再作業率の上昇により企業の生産コストが押し上げられるため、自動精密組立装置が精密製造分野の核心設備となっている。 装置の適用プロセス HSシリーズは高い位置決め精度と安定した動作性能により各種ワークの自動組立に対応する。ワークの仕様・質量に応じて3機種を選定する。エンドエフェクタにネジ締めモジュール、真空吸着ユニット、精密グリッパ、圧力検出モジュールなどを装着し、材料供給、位置合わせ、組立、締結、検査を一体化した全自動工程を構築する。 準備段階で作業者は製品組立プロセスに基づき各部品の組立位置、締結トルク、組入深さ、位置合わせ精度などのパラメータを入力し、軌跡プログラミングと調整を完了させる。システムがプログラムを保存し、以降はワンクリック呼び出しにより量産運転を行う。 運転時、ロボットアームは材料ステーションから各種部品を正確に把持し、視覚位置決めシステムにより高精度に位置合わせを実施し、設定された手順に従い部品接合、ネジ締め、スナップ嵌合、シール部品取付などの作業を順次実行する。 各機種の役割分担:HS‑RA100は±0.03mmの位置決め精度を活かし、スマートフォン部品、電子部品、精密機器、小型金物部品などの微小精密組立を担当。HS‑RA300は家電内部部品、中型自動車部品、汎用金物ユニットなど一般ワークの組立に対応。HS‑RA500は大型機器筐体、重機部品、大型キャビネットユニットなど大質量・大寸法ワークの高精度組立を実施する。 6軸の柔軟な動作により複雑構造の組立ニーズに対応し、位置合わせのずれを自動微調整することで製品ごとの組立精度を均一化する。1ワークの処理完了後は自動で原点復帰し次のサイクルに移行する。 装置の保守上の優位性 精密組立の稼働環境においてHSシリーズは安定性が高く保守負荷が小さい。高精度サーボ駆動とクローズドループ制御により運動軌跡が正確かつ安定し、長時間運転しても精度ドリフトが発生せず、再校正の工数を大幅に削減する。主要伝動部品には高精度耐磨耗ベアリングと精密歯車群を採用し伝動が滑らかで摩耗が小さく、高頻度の精密作業を長時間行っても性能を安定に保つ。 圧力・変位二重検出システムにより組立トルクと組入深さを常時監視し、過負荷による部品損傷や装置故障を未然に抑え、故障率を低減する。本体は軽量モジュール集積設計で内部構造が簡潔、配線レイアウトが整っており、配線の経年劣化、絡まり、接触不良が発生しにくい。グリッパ、ネジ締めモジュール、センサーなど消耗部品は標準汎用品であり調達・交換が容易で、保守要員1名で独立作業が可能である。 日常はレンズの清掃、コネクタ緩み点検、専用グリスの補給を実施する程度で、年間保守回数が少なく費用を抑えられる。長期的に高精度組立作業を支え、製品の再作業率を大幅に低下させる。 3.5 切断適用シーン シーン背景 切断は金属加工、金物製造、建材加工、金型生産など業界の前工程の重要作業であり、レーザー切断、ガス切断、プラズマ切断、形材切断などの工法により金属板材、パイプ、形材、異形状ワークの寸法出し切断、穴あけ、バリ取りを実施する。 人作業による切断には多くの課題がある。手動装置を用いるため軌跡制御が難しく、切断面の平滑度が低く寸法誤差が大きい。後工程で多くの研磨・端面修正作業が必要となり全体の作業効率が低い。異形状・曲面・複雑図形の切断では手作業の難易度が急激に上昇し良品率が低下し材料ロスが増大する。ガス・プラズマ切断では高熱、火花飛散が伴い、作業者の火傷や火災のリスクが高い。加えて手作業の切断速度は限界があり、現代生産ラインの大量・高精度加工のニーズに追いつかず、寸法の再現性もハイエンドワークの基準を満たせない。 このため自動切断装置による人作業の代替が喫緊の課題となっている。ロボットアームはプログラム軌跡に従って動作するため切断品質が作業者の状態に左右されず寸法再現性が確保され、研磨・端面修正などの後工程を削減すると同時に作業者を高熱・火花飛散の作業領域から退避させる。 装置の適用プロセス HSシリーズはレーザー切断ヘッド、プラズマ切断トーチ、ガス切断モジュールなどの専用機器を装着し、多種の金属・非金属ワークの高精度全自動切断を実施する。ワークの寸法、板厚、質量に応じて3機種から適切な型式を選定する。 作業前に技術者が切断図面、寸法パラメータ、切断軌跡、切断速度、出力パラメータをインテリジェント制御システムに入力する。システムは直線、円弧、異形状、穴あけ、端面修正など複雑工法に対応した正確な切断経路を自動生成する。 運転時、ロボットアームは視覚位置決めによりワーク輪郭をスキャンし、ワーク設置の位置ずれを自動補正し切断ポイントを確定した後、設定軌跡に沿って安定した速度で切断を実施する。動作が滑らかで速度が均一なため切断面の平滑度と寸法精度が担保される。 各機種の役割分担:HS‑RA100は薄板、小型パイプ、精密金物小型部品の精密レーザー切断、端面修正、穴あけに適し高精度を発揮する。HS‑RA300は中厚板、一般パイプ、中型形材のプラズマ・ガス切断を担当。HS‑RA500は厚板、大型パイプ、重量鉄骨構造物など大寸法・高負荷の切断作業を行い、大きな動作半径と負荷安定性を活かす。 6軸の柔軟動作により多角度・死角なし切断が可能で、ワークの反転作業を要さず複雑ワークを一回の工程で完了でき、生産工程を大幅に簡略化する。 装置の保守上の優位性 切断現場の高熱、火花飛散、多量の粉塵といった過酷な環境に対し、HSシリーズは耐性向上の強化設計が施され、耐候性と保守容易性に優れる。本体は高強度の耐爆・耐熱・耐衝撃素材を採用し、火花の焼損、高熱、金属切粉の衝撃に耐え変形・破損が起こりにくく耐用年数が向上する。関節・伝動箇所には多重シール保護が設けられ、切断粉塵・切粉の内部侵入を遮断し、伝動部の動作渋り、センサー異常、配線ショートなどの故障を抑制し故障率を大きく低下させる。 インテリジェントシステムは切断負荷、運動速度、温度変化を常時監視し、過負荷、過熱、軌跡異常が発生した場合には自動で停止保護を作動させ、装置損傷と安全事故を防止すると同時に故障情報を保存し迅速な点検修理を可能にする。 切断ヘッド、センサーなど消耗部品はクイックリリース構造により交換が容易で、高度な分解技術を必要としない。日常は本体粉塵の除去、切断モジュールの状態確認を実施する。従来の切断装置と比較し、本ロボットシリーズは構造が安定し耐干渉性が高く、長時間連続運転しても性能が低下せず、保守コストと停止時間を抑え切断効率を最大化する。 3.6 検査・仕分け適用シーン シーン背景 検査・仕分けは品質管理と材料分類に関わる重要工程であり、電子製造、金物加工、食品・化粧品、自動車部品生産、物流選別などの業界で広く活用され、ワークの寸法検査、外観欠陥検査、キズ検出、良品・不良品の仕分け、材料仕様ごとの分類作業を実施する。 人作業による運用には多くの課題が存在する。長時間の目視検査により視覚疲労が発生し、見落とし・誤判定の割合が高まり品質管理の安定性が損なわれ不良品流出のリスクが上昇する。手作業による仕分け速度には限界があり高速生産ラインのタクトに追いつかず、材料滞留やライン停止を引き起こす恐れがある。判定基準が作業者の主観に依存するため担当者により基準にばらつきが生じ、仕分け精度と品質の均一性を確保しにくい。微小部品のキズ、微細な寸法誤差、高速ライン上の材料仕分けなどは人作業では高精度処理が不可能である。加えて人件費の上昇と人員管理の手間が、企業の自動化・標準化高度化を制約する要因となっており、インテリジェントな自動検査仕分け装置が業界の強いニーズとなっている。 装置の適用プロセス HSシリーズロボットアームに高精細視覚検査システムと高精度センサー認識モジュールを搭載し、検査、仕分け、分類収納を一体化した全自動工程を実現する。3機種により多様なサイズ・質量の材料の検査・仕分けに対応可能である。 準備段階で作業者は寸法公差、外観キズ、変形許容範囲、仕様パラメータなど製品合格基準をシステムに入力する。装置はAI視覚アルゴリズムにより検査モデルを自動構築し、調整完了後に量産運転を開始する。 材料が検査ステーションに定速で搬送されると、視覚センサーが瞬時にワークの外観・寸法・形状データを収集し、事前設定された基準とインテリジェントに比較し、良品、不良品、各仕様の材料を正確に判別する。判定完了後、ロボットアームは結果に基づき適切な吸着ユニットまたはグリッパで材料を把持し、良品エリア、不良品エリア、各仕様の収納エリアに正確に投入し自動仕分けを完了させる。 各機種の役割分担:HS‑RA100は電子部品、小型金物、精密部品など小型ワークの高精度検査・仕分けを行い、ミクロンオーダーの微細なキズを識別可能。HS‑RA300は家電部品、中型金物製品、一般産業材料の汎用的な検査・仕分けに対応。HS‑RA500は大型ワーク、重量物、大寸法製品の検査、仕分け・搬送作業を担当する。 装置は24時間連続高速運転に対応し識別精度が高く仕分けミスが発生せず、全工程の自動閉ループ運転を実施する。 装置の保守上の優位性 検査・仕分けシーンにおいてHSシリーズは故障率が低く保守が容易で安定性に優れる。視覚検査システムは防塵仕様の高精細レンズを搭載しインテリジェント除塵アルゴリズムを備えており、工場内の粉塵や薄い霧の影響を抑え、検査精度を長期間維持し頻繁な清掃・再校正を不要とする。センサーモジュールは耐ノイズ設計により現場の光量変動や微振動の影響を受けにくくデータ取得が安定し、誤検出・見落としによる再作業を削減する。 本体運動構造が簡潔で伝動部の摩耗が小さく運転騒音が低い。高頻度の仕分け作業を長時間実施しても動作渋りや軌跡ずれが発生しにくい。インテリジェント制御システムはデータ保存と自己故障診断機能を搭載し、検査データと装置運転状況を常時記録する。センサー異常、運動ずれ、信号不具合が発生した場合には速やかに警報を出力し故障箇所を特定するため点検時間を大幅に短縮する。 モジュール設計により視覚レンズ、センサー、グリッパなど消耗部品は単独交換が可能で作業が簡便でコストが抑えられる。日常はレンズの拭き取り清掃、配線コネクタの点検を実施する。人作業や一般的なインテリジェント仕分け装置と比較し、本ロボットシリーズは故障率が低く耐用年数が長い。品質管理上のミスによるコストと装置保守コストを同時に低減し、検査・仕分けの精度と効率を長期的に安定させる。 4 共通の据付けおよび保守上の注意事項 1. 据付時は平らで堅固な耐荷重性能を満たす床面を選定し、十分な作業スペースと放熱スペースを確保する。据付完了後に装置の水平度を校正し、アンカーボルトを締め付け、運転時の振動による位置ずれを防止する。 2. 日常保守においては本体を清潔に保ち、定期的に粉塵、異物、材料残留物を除去する。配線、コネクタ、伝動部品の状態を点検し、毎月1回関節伝動箇所に専用グリスを補給する。 3. 仕様を超えた負荷またはパラメータで装置を運転してはならない。急激な高速起動停止や無理な負荷による固着運転を回避し、サーボモータと伝動構造の損傷を防ぐ。 4. 運転プログラムとプロセスパラメータを定期的にバックアップし、パラメータ消失を防止する。四半期ごとに本体の精度校正と総合故障点検を実施し、装置の長期安定運転を維持する。 5. 故障発生時は故障コードに対応する処置手順に従ってトラブルシューティングを行う。専門知識を持たない者が制御システム本体や伝動主要部品を勝手に分解してはならず、装置破損や安全事故を防止する。 5 製品保証について HS‑RA100、HS‑RA300、HS‑RA500の各産業ロボットアームの本体保証期間は12ヶ月である。主要部品であるサーボモータ、制御システム、伝動構造の保証期間は24ヶ月とする。 保証期間内において、人為的破損または違反運転によらない装置故障については、メーカー側が無償で修理、部品交換、技術調整のサービスを提供する。 さらに本装置は生涯にわたる技術コンサルティング、プログラムアップグレード、保守運用指導サービスを受けられ、ユーザーの装置が長期的に高効率で稼働することを支援する。
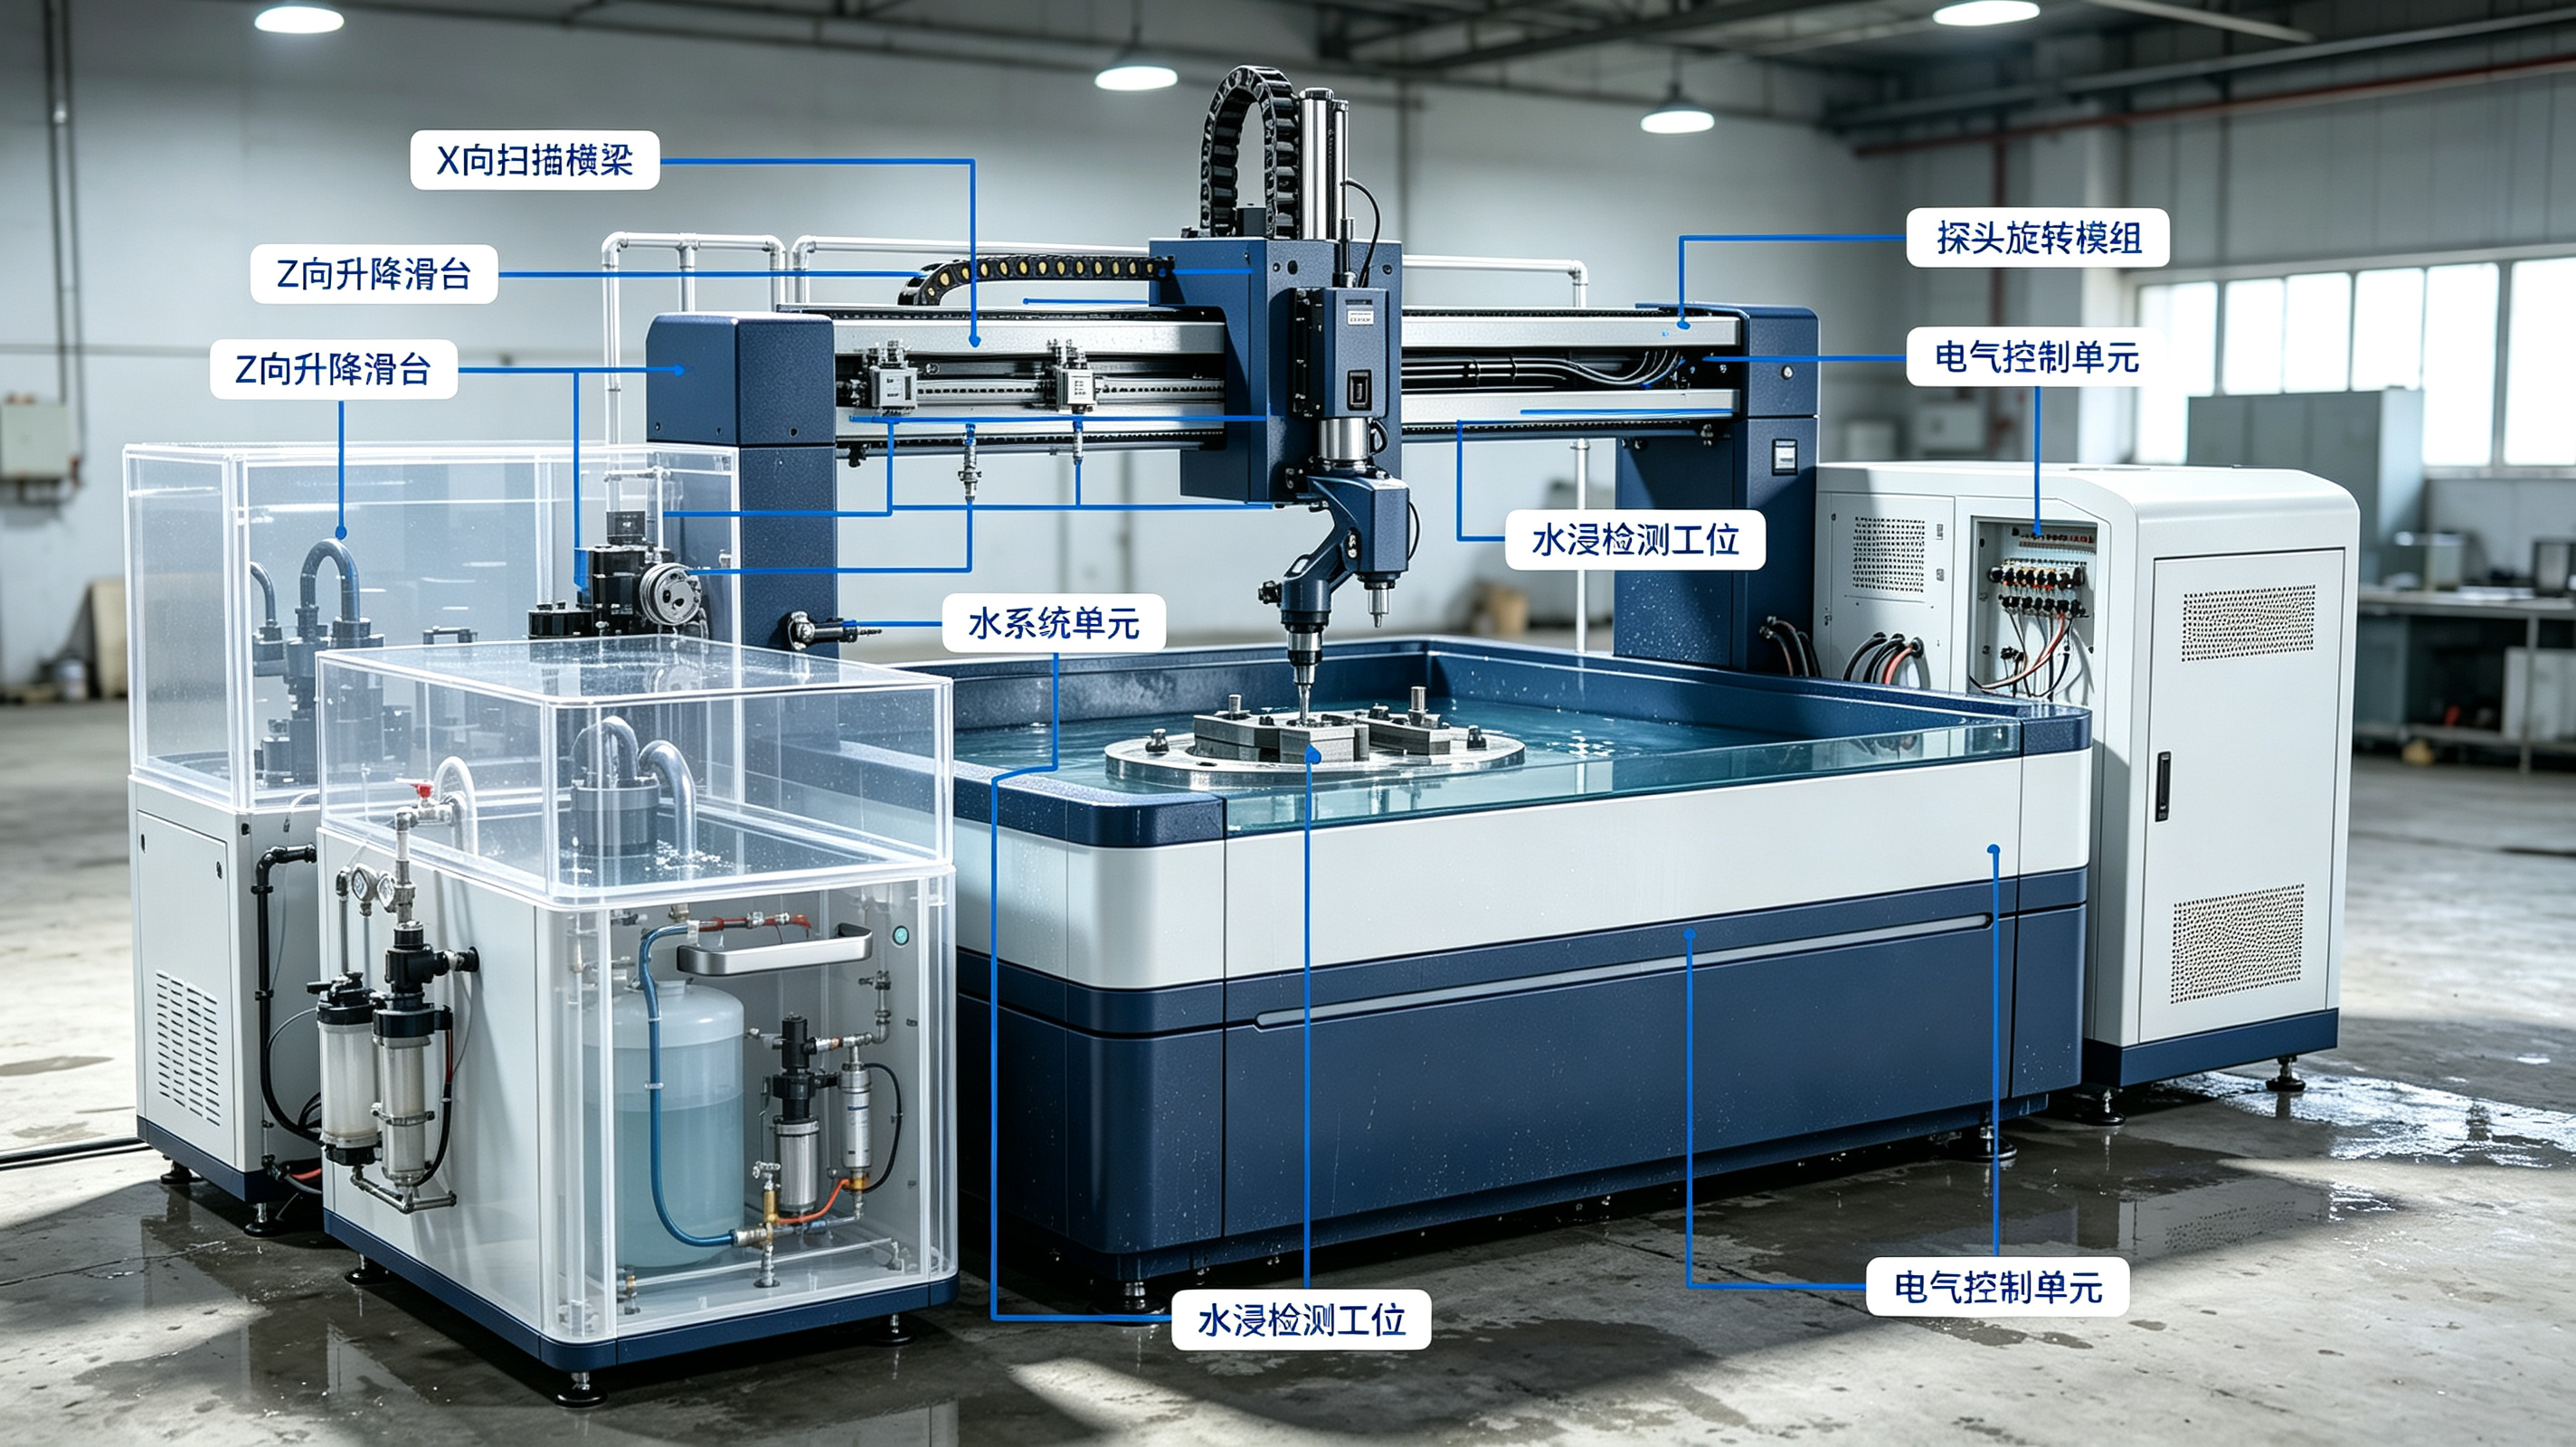
水浸超音波画像自動検査システム
1 装置概要 HS-D100水浸超音波イメージング自動検査システムは、高精度の全自動非破壊検査装置に属します。純水を音響結合媒体として用い、多軸連動スキャン機構とA/B/C/D各種超音波イメージングアルゴリズムを組み合わせることで、金属部品、複合材料、半導体材料、精密溶接部品の内部に存在する層間剥離、気孔、き裂、介在物、疑似溶接(虚焊)、界面脱粘などの各種微細欠陥を安定的に識別できます。人手による接触式探傷と比較して、本システムは人的判読のばらつきが大きい、検査タクトが遅い、結果の再現性が不足するという問題を回避し、検査プロセスを「自動化実行・画像による可視化・データのデジタル保存・判定の標準化出力」という完全なクローズドループへと変換します。先端製造の各工程における品質検査ニーズをカバーでき、工業用非破壊品質管理、入荷受入検査、完成品選別、研究分析などのシーンに適しています。 2 装置の中核技術パラメータ パラメータ区分 パラメータ名称 具体的技術指標 超音波検査パラメータ 超音波周波数範囲 0.5MHz~20MHz(高低周波トランスデューサの切り替えに対応) イメージングモード Aスキャン、Bスキャン、Cスキャン、Dスキャン、Fスキャンの全域イメージング 欠陥検出分解能 横方向0.05mm、縦方向0.1mm、ミクロンレベルの微細欠陥を識別可能 検出厚さ範囲 0.1mm~500mm(薄層精密部品から厚肉工業鋳物まで対応) パルス繰り返し周波数 10Hz~1000Hz 連続可変 ゲイン調整範囲 0~120dB、0.1dB単位の精密微調整 運動制御パラメータ 運動軸構成 標準3軸(X/Y/Z)、4軸/7軸連動・回転ワークテーブルをオプション選択可 スキャンストローク X軸1000mm、Y軸800mm、Z軸500mm 位置決め精度 ±0.02mm、繰り返し位置決め精度±0.01mm スキャン速度 0.1mm/s~500mm/s 無段可変 装置構造パラメータ 水槽寸法 1200mm×1000mm×600mm(カスタム寸法への拡張可能) 装置外形寸法 1800mm×1500mm×1850mm 装置重量 約850kg 性能パラメータ 検査方式 全水浸、局部水浸、噴水結合の適応的切り替え データ保存形式 BMP、JPG、CSV、DICOM標準フォーマット、トレーサビリティ保存に対応 検査効率 大面積ワークの全自動バッチスキャン、従来探傷比で効率3~5倍向上 電気パラメータ 電源 AC220V±10%、50Hz、定格出力1.5KW 動作環境 温度5℃~45℃、湿度30%~85%、強い電磁妨害のない環境 3 中核的な応用業界とシナリオ詳細 HS-D100は、高分解能イメージング、全自動実行、ワーク非損傷、幅広い作業条件適合性などの特長を備え、主に新エネルギー、半導体精密製造、自動車ハイエンド部品、特定設備圧力容器、医療機器の各中核業界を対象としています。これらの業界ではいずれも、直ちに量産投入が可能な成熟した適用事例があります。以下にその詳細を示します。 3.1 新エネルギー業界 新エネルギー分野の検査対象は、パワーバッテリー、エネルギー貯蔵構成品、新エネルギー自動車の精密熱交換部品に集中しています。これらの製品は多くが多層複合構造または精密溶接構造であり、内部に界面欠陥、溶接欠陥、構造ズレが生じると、製品の安全性、安定性、耐用寿命に直接影響が及びます。本システムは構成品の界面接合状態と内部の隠れた欠陥を正確に判別でき、量産工業生産ラインの品質検査タクト要件を満たすことができます。 3.1.1 シナリオ1:新エネルギーパワーバッテリー水冷プレート溶接欠陥検査 【シナリオ背景】新エネルギー自動車のパワーバッテリーパックは運転中に熱を放出し続け、水冷プレートが主な放熱機能を担います。内部流路の水循環によってバッテリー温度を設定範囲内に維持するため、その溶接品質は放熱効率と車両の安全性に直接関わります。水冷プレートは多くがアルミ合金板材をろう付けまたは拡散接合で成形しており、製造過程で疑似溶接、溶融不良、溶接層気孔、界面脱粘、流路閉塞などの欠陥が発生しやすくなります。疑似溶接や脱粘が存在する場合、車両走行時の振動条件下で水冷プレートが割れ・漏れを起こし、バッテリーの短絡、発火、さらには爆発を誘発する恐れがあります。流路閉塞と内部介在物は放熱不均一を引き起こし、バッテリーの熱暴走を招いて寿命を加速劣化させます。気圧試験や目視検査などの従来手段では表面の損傷しか発見できず、内部の隠れた溶接欠陥を識別できません。また精度が限定的で速度も遅く、新エネルギー自動車の量産品質管理要件に適合しにくいのが実情です。業界の安全基準が高まるにつれ、水冷プレートの100%全数検査は必須要件となっています。 【装置適用プロセス】アルミ合金水冷プレートの薄肉溶接構造に対し、本システムは超音波周波数を中低周波域(3-8MHz)に設定し、透過能力と分解精度のバランスを取るとともに、薄肉構成品専用の検査アルゴリズムを呼び出します。操作員が検査対象の水冷プレートを検査ワークテーブルに順に配置すると、装置が自動で位置決めとキャリブレーションを完了し、全水浸結合方式で3軸機構を駆動して流路レイアウトと溶接線の走向に沿って全域スキャンを実行します。超音波がアルミ合金基材と溶接層を通過し、溶接界面の反射波信号を点毎に収集します。イメージングシステムはこれに基づき緻密部と欠陥部を判別し、疑似溶接、溶融不良、気孔、脱粘の位置と面積を明瞭に提示するとともに、内部流路の閉塞や異物混入の有無を判断します。システムは業界判定モデルを内蔵し、溶接合格率の結論を自動出力して欠陥を等級分けし、再加工可能なワークと廃棄対象ワークを区別します。装置は生産ラインの連続バッチ作業に対応し、1枚あたりの水冷プレート検査時間は3分以内、データは生産システムへリアルタイムにアップロードされ、生産・検査・トレーサビリティが一体化します。欠陥のある水冷プレートが最終組立工程に流入するのを防ぎ、根本からパワーバッテリーシステムの安全かつ安定した運転を保証します。 3.1.2 シナリオ2:リチウム電池セルの多層界面欠陥検査 【シナリオ背景】固体および液体リチウム電池セルは、極板、セパレーター、電解液が多層複合された構造からなり、積層工程と封止工程で極板ズレ、セパレーターのしわ、層間介在物、界面脱層、内部マイクロ短絡などの隐患が発生しやすくなります。これらの欠陥は外観検査や電気的試験では顕在化せず、セルを組み込んで使用すると容量劣化の加速、局部的過熱、膨れ、さらには自然発火が生じる可能性があり、新エネルギー自動車とエネルギー貯蔵ステーションの運転安全を直接脅かします。X線検査には放射線リスクがあり、人による抜き取り検査はカバー率が低く全ロットスクリーニングができません。業界は無放射線・高分解能・自動実行が可能な非破壊検査手段を切実に必要としています。水浸超音波検査は放射線を発生させず、多層界面欠陥を正確に識別できるため、リチウム電池セル品質管理の有力な選択肢となっています。 【装置適用プロセス】セルの薄層・多層構造特性に応じて、本システムは高周波低損失プローブを選定し、音速補償パラメータを最適化して、多層界面による信号クロストークを抑制します。封止済みのセルは検査工位に静置・固定され、装置が自動で注水して結合を確立し、その後、高精度の低速スキャン方式でセル全域を層毎に走査します。Tスキャン多層イメージング技術により、音波は複合構造を透過して極板、セパレーター、封止層の接合状況を層毎に解析し、極板ズレ、セパレーターのしわ、層間気泡、界面脱粘、内部微小異物を正確に識別できます。同時に音速変動データに基づき材料密度の均一性を評価し、セルの一致性が基準を満たすかを判断します。システムは多層イメージング画像をリアルタイムで出力し、欠陥分布を層毎に表示して不合格品を自動的に排除します。全プロセスが無接触・無放射線でセルを損傷させず、電気化学性能を変化させません。検査終了後は装置が自動で排水し、工位を乾燥させて生産ラインと連続的に接続できます。1日で数千個のセルを検査でき、パワーバッテリーの規模量産における品質管理ニーズを満たし、製品の一致性と安全性の向上に寄与します。 3.2 半導体精密製造業界 半導体ウェハー、TSVシリコン貫通電極、精密封止デバイス、セラミック基板は、いずれも超薄型・高精度・高集積の特徴を持ちます。内部のミクロンレベルの欠陥でチップ故障や封止廃棄を引き起こす可能性があるため、検出分解能はミクロンオーダーに達することが必須です。本システムの超高分解能イメージング能力により、半導体ハイエンド精密構成品の非破壊検査業務を担うことができます。 3.2.1 シナリオ1:半導体TSVシリコン貫通電極パッケージング欠陥検査 【シナリオ背景】TSVシリコン貫通電極はハイエンドチップの3次元パッケージングにおける重要工程であり、貫通電極を通じてチップの多層スタック相互接続を実現し、演算チップ、記憶チップ、車載チップに広く応用されています。貫通電極のエッチング、金属充填、ボンディング封止工程では、充填空洞、金属層剥離、ボンディング界面脱粘、マイクロき裂などの欠陥が発生しやすくなります。これらのミクロンレベルの欠陥は回路断線、インピーダンス異常、放熱不良を引き起こし、チップ機能故障や使用寿命の顕著な低下につながります。半導体業界では封止欠陥に対してほぼゼロトレランスであり、光学検査は表層しか観察できず貫通電極内部の隠れた問題を見られない一方、一般的な超音波装置の分解能ではミクロンレベルの要求を満たせないため、ハイエンドチップ封止品質管理の技術的ボトルネックとなっています。 【装置適用プロセス】HS-D100は超高精度顕微超音波検査モードへ切り替え、20MHz高周波専用プローブを構成して分解能をミクロンレベルまで押し上げ、シリコン貫通電極の微小構造に適合させます。封止済みのチップウェハーは恒温検査工位に固定され、温度変動による精度への干渉を低減します。装置はマイクロ水浸結合方式を採用し、結合水層の厚さを精密に制御して気泡の影響を排除します。3軸ミクロン級位置決めシステムがチップアレイの軌跡に沿って点毎に走査し、各シリコン貫通電極とボンディング界面について個別に信号を収集し、アルゴリズムで基板のノイズを除去して、充填空洞、金属層剥離、界面脱粘などの微小欠陥を識別します。システムは高分解能3次元イメージング画像を出力し、欠陥の座標と寸法を注記して、正確な位置特定と定量分析を実現します。検査データは半導体生産ラインのMESシステムに直接接続でき、封止品質の全工程トレーサビリティを支え、ハイエンドチップ封止の歩留まり向上と精密製造の厳格な品質管理基準の充足に寄与します。 3.2.2 シナリオ2:セラミック基板の内部気孔・層間剥離欠陥検査 【シナリオ背景】セラミック基板はパワー半導体とLEDチップにおいて放熱と支持の二重の役割を担い、優れた熱伝導性、高い絶縁強度、高い耐熱性を備えます。焼結、成膜、メタライズ工程に進むと、基板内部に微細気孔、層間剥離、材質不均一、エッジ部マイクロき裂が発生しやすくなります。気孔は熱伝導能力を弱め、チップの放熱不良による高温焼損を招き、剥離は金属膜の脱落、絶縁不良を引き起こして回路短絡につながります。セラミック基板の厚さはわずか0.2-2mmで欠陥スケールも極めて小さいため、一般的な検査装置では見落としやすく、全域の定量評価も難しいのが現状です。これにより半導体デバイスの安定性と信頼性に影響が及びます。 【装置適用プロセス】超薄型セラミック基板の特性に合わせ、本システムは超音波近距離場検査アルゴリズムを集中的に最適化し、ゲイン変動を極めて低い水準に抑えて薄層材料に対応させます。操作員は基板をバッチで真空吸着治具にクランプし、ワーク変位による精度への影響を防止します。続いて装置が自動で水浸結合を確立し、高速・高精度の全域スキャンモードで作業します。高周波超音波が超薄型基板を透過して内部微小欠陥による反射波の差異を捉え、Cスキャンイメージングにより気孔分布、剥離領域、き裂走向を完全に表示し、欠陥数、孔径寸法、面積比率を自動集計します。システムは半導体業界の基板品質管理基準に基づき製品等級を判定し、不合格基板を選別・除去します。検査プロセス全体がワークを損傷させず粉塵も発生させず、タクトも速く、基板の規模量産における検査ニーズに適合し、封止基板の品質安定を維持するのに役立ちます。 3.3 自動車ハイエンド部品業界 自動車業界のシャシー構成品、精密溶接軸受ブッシュ、ブレーキ構成品、新エネルギー自動車の電動機制御ハウジングなどのハイエンド部品は、構造強度と疲労耐力に対して高い要求があります。内部に欠陥が潜んでいると、走行安全事故につながる恐れがあります。本システムは、このような精密部品の非破壊探傷を自動化・標準化された方式で完了できます。 3.3.1 シナリオ1:自動車用アルミ合金シャシー鍛造部品の内部欠陥検査 【シナリオ背景】新エネルギー自動車とハイエンド乗用車のコントロールアーム、ステアリングナックルなどのシャシー構成品は多くがアルミ合金鍛造部品を採用し、構造強度を確保しつつ軽量化を実現しており、走行安定性の重要な基盤となっています。鍛造と熱処理の過程で、鍛造部品内部に収縮孔、鋳造ポロシティ、鍛造き裂、介在物が発生しやすくなります。これらの欠陥は構成品内部に潜み、静的作業条件下では明確な兆候が現れないことが多い一方、車両が悪路走行や重荷重を受けると欠陥が急速に拡大し、シャシー構成品の破断、車両の制御不能、重大な交通事故を招く恐れがあります。人による超音波探傷は効率が低く判読ばらつきも大きいため、自動車部品のバッチ品質管理要件に適合しにくく、業界は全ロットスクリーニングを行う自動化・高精度装置を必要としています。 【装置適用プロセス】アルミ合金鍛造部品の材質特性に基づき、本システムは超音波周波数を5-10MHzに設定し、金属音速補償パラメータを最適化して内部欠陥の識別能力を高めます。鍛造済みのシャシー部品はフレキシブル治具で固定され、異形部品のクランプニーズに適応します。続いて装置が全自動スキャンプログラムを起動し、3軸連動で鍛造部品の全ての主要応力領域をカバーし、全水浸結合で信号の安定性を保証します。スキャン中に反射波信号をリアルタイムで収集し、イメージングアルゴリズムが材質ノイズを除去して、収縮孔、ポロシティ、マイクロき裂、不純物混入を正確に識別し、欠陥の分布位置と寸法を提示します。システムは自動車部品業界の品質管理基準を自動照合し、ワークの合否を判定して規範的な検査レポートを生成します。装置は24時間連続バッチ作業が可能で安定性に優れ、人による判読ばらつきを大幅に低減し、欠陥のあるシャシー部品が組立工程に入るのを防いで車両の走行安全を保証します。 3.3.2 シナリオ2:自動車軸受ブッシュろう付け界面の接合品質検査 【シナリオ背景】伝動システムとサスペンションシステムの軸受ブッシュは多くが金属ろう付け複合工法で作られ、その耐摩耗性と耐疲労性は主にろう付け界面の接合率と緻密さに依存します。ろう付け工程に変動が生じると、界面上に疑似溶接、脱粘、ろう材空洞、接合率低下などの問題が形成され、軸受ブッシュは長期稼働下で緩み、摩耗、異音、さらには機能喪失を引き起こし、伝動精度と走行安定性に影響が及びます。従来の検査手段ではろう付け接合率を定量化できず、破壊的な抜き取り検査で検証するしかないため、ワーク損耗が大きく検査効率も低く、全量品質管理は不可能でした。 【装置適用プロセス】システムはろう付け専用の検査アルゴリズムを呼び出し、金属ろう付け界面の音響特性に適合させ、対応する周波数とゲインパラメータを設定します。加工済みの軸受ブッシュは順に回転治具にクランプされ、装置がワークを等速回転させ、プローブの軸方向スキャンと組み合わせることで、環状ろう付け界面の360°死角のないカバーを実現します。水浸結合媒体が超音波信号の均一で安定した伝播を保証し、装置は反射波の差異に基づきろう付け緻密部と欠陥部を判別し、界面接合率、空洞面積、脱粘範囲を自動計算して溶接品質を定量的に評価します。検査終了後、システムは自動で等級分けし、製品を優良品、合格品、再加工品、廃棄品に分類します。非破壊検査のためワークが損耗せず、100%全数検査を実行できます。定量データはろう付け工程改善の根拠となり、軸受ブッシュ製品の品質向上を支援します。 3.4 特定設備圧力容器業界 高圧貯蔵タンク、熱交換容器、工業用圧力配管などの特定設備は、長期間高圧・高温・腐食性の作業条件下に置かれ、内部の溶接部と板材の欠陥が爆発や漏れを引き起こす可能性があります。国家は特定設備に対して定期的な非破壊検査と出荷時全数検査を義務付けており、本システムはこのような設備の高精度探傷ニーズを満たすことができます。 3.4.1 シナリオ1:高圧圧力容器の溶接部内部欠陥検査 【シナリオ背景】化学、エネルギー、冶金業界では工業用高圧圧力容器が広く使用され、こうした設備は長期にわたり高圧密閉条件下で稼働します。筒体と鏡板の溶接部は構造上の弱点箇所です。溶接段階では溶込み不良、溶融不良、溶接気孔、溶接き裂、スラグ巻き込みが発生しやすく、長期の高圧荷重を繰り返し受けるうちに欠陥が拡大を続け、容器の漏れや爆発を引き起こしやすくなります。特定設備の安全法規に基づき、圧力容器は出荷前に100%の非破壊検査を完了し、服役開始後も定期的な探傷再検査が必要です。一方、人による探傷はランダム性が強く、データの追跡も困難で精度も限定的なため、特定設備の安全規範の要求を満たしにくいのが現状です。 【装置適用プロセス】圧力容器溶接部の肉厚が大きいことを考慮し、本システムは低周波・高透過の超音波周波数(1-5MHz)を採用し、音波が厚肉板材を確実に透過しつつ、必要な欠陥分解能を保持します。筒体を検査工位に安定して配置すると、システムが自動で溶接線の走向を識別してスキャンパスを生成し、人手によるケガキ位置決め工程を省きます。スキャンは局部水浸方式で行い、溶接部領域のみを対象とし、非検査領域による干渉を回避しつつ、溶接部内部の信号をリアルタイムで収集し、CスキャンとBスキャンの組み合わせイメージングにより各種欠陥の位置、深さ、寸法を明瞭に表示します。システムは特定設備の非破壊検査業界標準を内蔵し、欠陥が限界値を超えるかを自動判定し、規範的な検査レポートを発行して、長期保存による追跡もサポートします。装置は異なる規格の圧力容器に適応でき、自動化度が高く、人による検査コストを大幅に削減して、出荷検査と定期再検査のコンプライアンス要件を満たします。 3.4.2 シナリオ2:工業用厚肉配管の腐食・内部欠陥検査 【シナリオ背景】化学・石油ガス輸送用の厚肉配管は長期にわたり腐食性媒体に接触し、管壁に均一腐食、局部的ピッチング、内部き裂、肉厚減肉の不均一が発生しやすくなります。腐食超過またはき裂拡大は媒体漏れ、配管破裂を引き起こし、環境汚染と生産安全事故をもたらします。一般的な肉厚検査では点毎に測定するしかなく、管壁全体をカバーできず、局部的な隠れた腐食を発見しにくいため、検査カバー率が低く、隐患の除去が徹底されません。 【装置適用プロセス】システムは配管専用の回転スキャン治具を装備し、円形配管の全域検査ニーズに対応するとともに、厚肉配管の特性に応じて超音波パラメータを設定し、肉厚動的監視アルゴリズムを有効化します。配管を治具にクランプすると装置が等速回転させ、プローブが軸方向に走査するため、内壁、外壁、管壁中間層がすべてカバーされます。システムは超音波反射波から管壁のリアルタイム肉厚を算出し、標準肉厚と対比して腐食減肉の程度を判定するとともに、内部の疲労き裂、夾層、気孔などの欠陥を識別します。続いて肉厚分布コンター図と欠陥分布画像を自動生成し、腐食が深刻な領域と欠陥の所在位置を注記して、配管の補修、交換、保全のためのデータ根拠を提供します。検査カバーが全面的で死角が残らず、データも追跡可能なため、従来の配管検査における見落とし問題の解決に寄与し、工業用配管の長期安全運転を保証します。 3.5 医療機器業界 医用インプラントと精密医療デバイスは、安全性と生体適合性に対して非常に高い要求があります。内部に微小な欠陥が存在するだけでも、患者の生命と健康を直接危険にさらす可能性があります。本システムは医療構成品の高精度非破壊品質検査を実行でき、医療業界の厳格な品質管理基準に適合します。 3.5.1 シナリオ1:チタン合金整形外科インプラントの内部欠陥検査 【シナリオ背景】整形外科で使用されるチタン合金骨釘、骨プレート、人工関節などのインプラントは、人体内に長期留置され運動荷重を受け続けます。内部にマイクロき裂、気孔、介在物があれば、留置後に破断、緩み、炎症刺激が生じる可能性があり、患者のリハビリ効果と健康に深刻な影響を及ぼします。医療業界はインプラント欠陥に対してゼロトレランスで、製品は100%非破壊検査が必須であり、かつ検査精度と清浄度は一般工業品をはるかに上回ります。接触式探傷はワークを汚染しやすく精度も不足するため、医療製品の品質管理要件を満たせません。 【装置適用プロセス】全工程で清浄水浸結合を用い、化学結合剤を導入しないため、医療製品の清浄要件に適合します。チタン合金インプラントの構造が精密で体積が小さい特性に対し、システムは高周波・高精度の超音波パラメータを設定し、微小構成品専用のスキャンアルゴリズムを呼び出します。滅菌済みのインプラントは無菌治具に固定され、装置が自動で全域スキャンを完了し、内部のミクロンレベルの気孔、マイクロき裂、材質介在物を正確に特定するとともに、表面コーティングと基体との接合密度を評価します。システムは高解像度イメージングレポートを出力し、製品が医療インプラントの安全基準に適合するかを判断して、不合格品を選別・除去します。検査全体が無接触・無損傷・無汚染で、ワークの表面精度と生体適合性を損なわず、医療機器の出荷時における厳格な検査要件を満たし、臨床使用の安全を保証します。 3.5.2 シナリオ2:医療用精密溶接器具の溶接部品質検査 【シナリオ背景】医用低侵襲手術器具とステンレス精密管部品は多くが精密溶接で成形され、溶接部の緻密さが器具の構造強度と耐食性を直接決定します。溶接部に疑似溶接、気孔、溶融不良が存在すると、高温滅菌と臨床応力条件下で器具が割れたり腐食漏れを起こしたりする可能性があり、医療感染、手術故障などの事故を引き起こします。こうした器具は構造が細小で形状が複雑なため、一般的な検査装置はマイクロ溶接部に適合しにくく、高分解能の非破壊検査ソリューションが必要となります。 【装置適用プロセス】システムは超高精度マイクロスキャンモードへ切り替え、細小・異形器具の構造に適合させるとともに、マイクロ溶接部の信号識別アルゴリズムを最適化して構造ノイズを除去します。器具がマイクロ治具に固定された後、微量水浸結合方式で溶接部を点毎に走査します。装置はマイクロ溶接部内部の微小欠陥を捉え、溶接部の緻密さと欠陥寸法を定量的に評価し、明瞭な溶接部イメージング画像を出力します。製品等級は医療機器業界標準に基づきシステムが自動判定し、精密器具の溶接品質検査の標準化と自動化を実現します。全工程が非破壊かつ清浄で、医療機器の品質安全を保証し、医療業界の高水準の品質管理ニーズを満たします。 4 システム操作ソフトウェアの全体機能アーキテクチャ システム操作ソフトウェアはモジュール化の考え方で設計されており、インターフェースが明快で機能区分も明確です。ファイル管理、プロジェクト制御、スキャン実行、画像処理、精密測定、ハードウェア構成、専用検査、システム設定など10の主要機能モジュールを備え、非破壊検査の全プロセス操作ニーズをカバーします。以下、各メニューの機能を説明します。 4.1 ファイルメニュー機能 ファイルメニューはシステムの基本操作モジュールであり、検査プロジェクトファイルと画像ファイルのライフサイクル全体を管理し、データの新規作成、保存、エクスポート、印刷をサポートします。検査資料の保存とトレーサビリティの主要入口です。含まれるサブ機能は以下のとおりです。 新規作成:空の検査プロジェクトファイルを作成し、スキャンパラメータ、画像データ、操作記録をすべてゼロに戻して、新しいワークの検査作業に着手します。異なるワーク間のデータ混同を防止します。 開く:本機に保存された検査プロジェクトと画像ファイルを読み込み、過去のスキャンデータ、欠陥画像、検査パラメータを再度確認でき、データの振り返りと二次分析に便利です。 保存:編集中またはスキャン中のプロジェクトパラメータと画像データを直ちに元ファイルへ書き込んで上書きし、検査進捗を随時保持してデータ喪失を防ぎます。 名前を付けて保存:現在の検査プロジェクトと画像データを新しい名称・新しいパスで書き出します。元ファイルには影響せず、同一バッチの複数ワークのデータ分類保存とバージョンアーカイブに適しています。 画像を保存:スキャンで生成したAスキャン・Cスキャン画像を個別にエクスポートし、画像形式でローカルに保存できます。検査レポートの作成、データ保存、受入展示に直接用いられます。 印刷:1回の操作で検査プロジェクトレポート、スキャン画像、欠陥データを印刷し、紙の検査レポートを直接作成できます。企業の品質検査アーカイブ、顧客受入、業界審査対応に使用できます。 オプション:ファイルモジュール専用の設定項目で、ファイル保存パス、既定の保存形式、印刷テンプレート、自動保存ルールなどの基本パラメータを調整できます。 終了:現在の検査プロジェクトを安全に終了するか、ソフトウェアを退出します。退出前にデータ保存を促し、誤操作によるデータ喪失を防ぎます。 4.2 開始メニュー機能 開始メニューはシステムの中核制御モジュールであり、プロジェクトレベルの管理、装置の制御、スキャンモードの事前選択、画像の基本調整、データ修正などの事前操作を担い、検査作業をここから開始します。具体的な機能は以下のとおりです。 プロジェクトファイル操作:プロジェクトの新規作成、開く、インポート、エクスポートをひとまとめにし、検査プロジェクトのバッチ管理と迅速な呼び出しを可能にします。 装置制御:通電自己診断、運動軸の予起動、プローブ状態の確認、システムハードウェアの初期化などの事前操作を実行し、装置が電源投入後に正常な動作状態になることを保証します。 スキャンモード選択:平面、円柱、円盤、円錐台、扇形、扇環の6モードから事前に1つを選択でき、現在のワーク形状に対応させて、精密スキャンの事前構成を行います。 画像ズーム:画像の拡大、縮小、全画面自動表示をサポートし、ワーク局部の微小欠陥の細部を観察しやすくし、欠陥識別の正確性を高めます。 画像修正:スキャン時に環境または装置の僅かなずれによって生じた画像の歪みと信号オフセットを補正し、鮮明な画像と正確なデータを保証します。 4.3 スキャンメニュー機能 スキャンメニューはシステムの中核実行機能を担い、スキャン方案の策定、全行程の実行から、装置の運動制御、点位置較正、軸体調整、スキャン状態管理まで、スキャン作業の各段階をカバーします。機能は全面的かつ細分化されており、各種ワークの高精度スキャンニーズを満たします。サブ機能は以下のとおりです。 策定:ワークの形状、寸法、精度要求に応じて、スキャン軌跡、スキャン速度、スキャン間隔、検出範囲を自ら設定し、当該ワーク専用のスキャン方案を形成します。 実行:設定済みのスキャン方案を実行し、システムが多軸連動を自動調整して、超音波プローブをワーク全域で自動走査・収集します。 プローブライブラリ:標準化されたプローブパラメータデータベースを内蔵し、プローブ型式を選択してパラメータの入力、追加、削除、修正ができ、異なる周波数・規格のプローブ間を容易に切り替えられます。 形状スキャン適合:平面、円柱、円盤、円錐台、扇形、扇環の6種の専用スキャン機能を備え、ワンタッチで対応ワークのスキャンモードにマッチし、曲面または平面軌跡に自動適合して検査死角を解消します。 スキャン状態管理:開始、一時停止、停止、後退の4種の操作を提供し、随時タスクを中断または進捗を遡行でき、ワークの再検査と局部補助スキャンのニーズに対応します。 手動制御機能:ハンドル操作、精密位置決め、点位置復帰を一体化し、プローブ位置を手動で微調整して、ワーク局部の精密スキャンと欠陥定点の再確認に使用します。 点位置復帰較正:原点復帰、安全点復帰、プローブ交換点位置決め、円盤中心復帰、X軸中心復帰、Y軸中心復帰、シャットダウン復帰などの動作を提供し、装置軸体を正確に復帰させて毎回のスキャン軌跡を一致させます。 較正機能:標定ブロック架較正、標準点較正、最高波収集、等距離最高波較正から構成され、超音波信号と装置運動精度を正確に較正して検査データの信頼性を保証します。 軸体制御:A軸原点復帰、A軸-90°位置決め、B軸原点復帰、B軸水平較正、ターンテーブル上昇・下降などの高精度調整を実行でき、異形ワークの多角度スキャンニーズを満たします。 4.4 画像メニュー機能 画像メニューは、スキャン画像の後処理、表示最適化、データ解析を対象とし、検出画像の表示効果を総合的に改善し、そこから重要なデータを抽出して、欠陥分析の可視化根拠を提供します。機能は以下のとおりです。 基本画像設定:画像タイプの切り替え、イメージング段数の調整、画像パラメータのカスタマイズができ、各種欠陥のイメージング表示ニーズに適合します。 画像の保存・読込:スキャン画像を手動保存でき、履歴画像も読み込めるため、複数バッチの画像の比較分析とデータの振り返りに便利です。 画像視覚最適化:カラーパレット機能を内蔵し、配色、コントラスト、輝度をカスタマイズして、欠陥領域と正常領域の視覚差を拡大し、欠陥を迅速に発見できます。 Cスキャン専用設定:Cスキャンのイメージングパラメータ、背景と背景表示スイッチを構成し、Cスキャンの行/列表示を調整でき、全域イメージング効果の精細な最適化と全域欠陥分析に使用します。 補助表示機能:スケールの表示、目盛の調整、色のカスタマイズができ、画像中の欠陥寸法と位置座標を正確に読み取るために使用します。 データ解析機能:画像に付属する詳細情報(スキャンパラメータ、ワーク情報、収集時間を含む)を開くことができ、同時に画像ヒストグラムを生成して、ワーク内部の材質均一性と欠陥分布密度を直感的に反映します。 4.5 測定メニュー機能 測定メニューは欠陥の精密分析モジュールであり、スキャン画像を対象に欠陥評価、注記、データ整理を行い、欠陥を定量結果へ変換します。品質検査データ出力の重要段階です。具体的には以下のとおりです。 欠陥評価:システムはスキャン画像データに基づき、欠陥の寸法、面積、深さ、位置を自動算出し、業界検査標準と組み合わせて欠陥等級を判定し、定量評価結果を出力します。 注記:文字と線で欠陥の位置、寸法、タイプを手動注記でき、欠陥領域を明確にマークして、レポート表示と問題追跡に便利です。 削除:誤った注記や無効なマークを個別に削除し、有効な検査データを保持します。 全クリア:画像上の全注記を一括クリアし、測定状態をリセットして、新たな分析ラウンドを開始できるようにします。 4.6 CAD描画メニュー機能 CAD描画メニューは、ワーク輪郭の描画、スキャン軌跡のシミュレーション、欠陥領域輪郭のフィッティング、検査図面の描画に使用できます。操作員はスキャン画像を参照しながらワークの構造輪郭と欠陥分布輪郭を描き出し、検査図面と欠陥模式図を直接作成できます。図面は保存、エクスポート、印刷に対応し、企業の図面アーカイブ、工程分析、受入報告のニーズを満たします。また、これを活用してスキャン軌跡を最適化し、異形ワークの検査死角をさらに低減できます。 4.7 超音波カードメニュー機能 超音波カードメニューはハードウェア面の中核構成モジュールであり、超音波収集カードのパラメータ設定、状態監視、機能調整を担当し、超音波信号が正確に収集されるかどうかに直接関わります。超音波カードの型式に合わせて、信号収集パラメータ、送受信パラメータ、信号ゲイン、フィルタパラメータを調整し、ハードウェア状態の自己診断を行うことができます。操作員はワークの材質、厚さ、精度要求に応じて収集パラメータをカスタマイズでき、信号品質を改善してノイズを抑制し、欠陥検出の感度と正確性を高めます。さらに、超音波カードのハードウェア故障自己診断能力を備え、装置の動作状態をリアルタイムでフィードバックして、保守・調整に便利です。 4.8 オプションメニュー機能 オプションメニューはシステムの全体構成を担当し、ウィンドウ管理とハードウェアパラメータの2つのセクションで構成され、システムを異なるハードウェア装置に適合させ、操作インターフェースをカスタマイズするために使用します。機能は以下のとおりです。 ウィンドウ管理:各種機能ウィンドウを自由に開閉・縮小でき、具体的には超音波カード監視ウィンドウ、運動制御ウィンドウ、スキャンパラメータウィンドウ、データ出力ウィンドウ、3Dリアルタイム監視ウィンドウが含まれます。これらのウィンドウにより、超音波信号データ、装置運動状態、スキャン進捗、3Dワークモデルを随時確認でき、検査プロセスは可視化監視下に置かれます。 ハードウェアパラメータ設定:機械パラメータをカスタマイズし、運動制御カードのタイプをマッチングし、収集カードタイプを選択できます。装置のハードウェア構成と検査ニーズに応じて、運動精度、収集レート、機械リミットなどの重要パラメータを調整でき、システムを異なるハードウェア構成の装置に適合させ、互換性と拡張能力を強化します。 4.9 ろう付け率メニュー機能 ろう付け率メニューは専用検査を対象とする機能モジュールであり、ろう付け複合ワーク専用に設計され、材料溶接・ろう付け工法の品質検査の中核でもあります。システムはろう付け層の超音波反射信号を収集してろう付け領域の接合状態を分析し、ワークのろう付け率数値を自動算出します。ろう付け層の脱粘、疑似溶接、ろう不浸透、局部的空洞などの欠陥を識別でき、ろう付け率検査レポートを発行して、ろう付け品質評価と工程改善のデータ根拠を提供します。複合材料とろう付け構成品の専用品質検査・研究検査に常用されます。 4.10 ユーザーメニュー機能 ユーザーメニューはシステムの権限管理機能を担当し、マルチユーザーアカウントの管理、権限レベルの区分、操作ログの記録、アカウントパスワードの変更ができます。システムは管理者、オペレーター、ゲストなど権限の異なるアカウントを確立でき、装置操作、パラメータ変更、データエクスポート、レポート印刷などの権限を区分して、装置使用プロセスを規範化し、非専門家の誤操作による装置故障やデータ喪失を防ぎます。すべてのユーザーの操作ログは自動記録され、装置使用状況が全工程で追跡可能となり、工業装置の規範化管理の要求に適合します。 4.11 ツールメニュー機能 ツールメニューには、運転保守の補助、パラメータ調整、データ最適化のための各種ツールが集約されており、システム自己診断、パラメータのバックアップと復元、データの一括エクスポート、画像の一括処理、装置精度較正、ログ照会、システムパラメータのリセットが含まれます。これを活用して日常の故障自己点検、検査パラメータの一括保存と再利用、大量の検査データの迅速整理ができ、装置の運転保守と検査作業の効率を顕著に向上させます。ツールパラメータはカスタマイズも可能で、異なるユーザーの操作習慣に適応します。 5 システム操作の共通フロー 検査作業の標準化と規範化を保証するため、本システムの共通操作フローは以下のとおりです。すべてのワークの検査はこのフローに従って実行され、データの正確性とプロセスのコンプライアンスを確保します。 装置起動時の自己診断:装置とシステムソフトウェアを起動し、超音波カード、運動制御カード、軸体、プローブのハードウェア自己診断を行い、装置が正常に動作することを確認します。 プロジェクト新規作成・構成:ファイルメニューで検査プロジェクトを作成し、ワーク型式、材質、寸法などの基本情報を入力します。 パラメータ事前設定・調整:ワーク形状に応じて開始メニューで対応するスキャンモードを選択し、超音波パラメータ、スキャン速度、検査精度などのハードウェアパラメータを構成します。 スキャン方案の策定:スキャンメニューを開き、当該ワークのスキャン軌跡を策定し、プローブ較正、標準点較正、軸体復帰を完了します。 全自動スキャンの実行:スキャン機能を起動すると、システムが自動でワーク全域のデータを走査・収集し、必要に応じて一時停止、停止、後退できます。 画像最適化分析:スキャン終了後、画像メニューでイメージング効果を改善し、画像データとヒストグラムを確認して画像前処理を完了します。 欠陥測定評価:測定メニューを活用して欠陥を注記し、寸法を測定し、欠陥等級を評価して検査データを形成します。 専用検査分析:ろう付けワークに対しろう付け率機能を起動して専用検査を行い、ろう付け率データを出力します。 データ保存・出力:プロジェクトファイルと検査画像を保存し、必要に応じて検査レポートを印刷またはデータをエクスポートし、最後に検査アーカイブを完了します。 装置復帰・シャットダウン:検査終了後、装置を安全点へ復帰させ、システムソフトウェアを終了して電源を切り、すべての操作を完了します。 6 システム保守と安全規範 6.1 装置の中核的保守メリット HS-D100水浸超音波イメージング自動検査システムは、モジュール化設計、インテリジェント運転保守、低損耗構造を採用しており、運転保守コストと故障確率を顕著に低減できます。従来の超音波検査装置と比較して、本システムは保守面で多くのメリットを持ち、工業現場での長期的な連続量産使用に適しています。 モジュール化集積設計による簡便かつ効率的な保守:本機は超音波検査モジュール、運動制御モジュール、水循環モジュール、産業用制御モジュールを独立して集積し、各モジュールは互いに干渉せずインターフェースも標準化されています。軽微な故障が発生した場合、問題のあるモジュールを正確に特定でき、装置全体を分解する必要なく、該当モジュールのみを個別に点検・交換できます。保守による停止時間が顕著に短縮されます。一体型探傷装置は故障時に通常、装置全体を総点検し分解修理する必要があり、停止が数日に及ぶこともありますが、本装置は1回の故障の保守時間を2時間以内に抑えられ、生産ラインの連続作業を確保し、生産停止による損失を軽減できます。 インテリジェント自己診断・予警による故障の事前回避:装置にはインテリジェント運転保守監視システムが搭載され、超音波プローブ、運動モーター、水循環システム、電源システム、信号収集システムの稼働状況を24時間把握できます。温度、回転数、信号精度、水位、圧力などの重要データがすべてリアルタイム収集されます。システムは故障予警モデルを内蔵し、プローブ損耗、モーターの動作不良、水路閉塞、信号オフセットなどの隐患を事前に判断し、ポップアップ通知と運転保守アドバイスを自動提示します。事前保全、易耗部品の事前交換をサポートし、根本から突発故障を減らし、故障率を下げて装置寿命を延長します。 水循環自動洗浄システムによる維持コストの低減:装置はクローズドループの水循環ろ過、除菌、自動洗浄システムを備え、内部に多段の精密フィルターカートリッジと紫外線除菌モジュールを備えます。水中の不純物を自動除去し、微生物の繁殖を抑制して、水質の濁りや不純物のプローブ・ワークへの付着を防ぎ、超音波信号を長期的に安定させます。システムは自動排汚と自動換水をサポートするため、人手による水槽清掃や水源交換を頻繁に行う必要がなく、維持作業量が低減します。防水シール構造も同時にアップグレードされ、中核の電気部品と運動部品は防水防食処理が施され、水蒸気による浸食と錆による劣化を防ぎ、長期水浸作業に適して部品損耗が少なくなります。 中核部品の耐久性に優れ、損耗コストが極めて低い:装置標準装備の超音波プローブは工業級の高耐摩耗型式で、輸入圧電結晶材料を採用し、減衰耐性、耐水浸性、長寿命に優れ、使用寿命は一般プローブの3倍以上です。運動軸は精密ボールねじとサーボモーターで駆動され、伝動が安定し摩耗も極めて小さく、長期運転でも位置決めずれが発生せず、頻繁な精度較正も不要です。本機には損耗しやすい大型部品がなく、フィルターカートリッジ、シールパッドなどの小型部品を定期的に交換するだけで済み、年間部品損耗コストは従来装置の30%未満に抑えられ、運転保守の経済性が顕著です。 精度自動較正で人手による頻繁な調整が不要:装置は全自動の精度較正プログラムを内蔵し、毎回の起動時または毎日の生産開始前に、プローブ精度、運動位置決め、音速パラメータ、水位パラメータが自動較正・修正されます。長期使用でも人手による手動調整が不要で、人手較正による偏差も回避されます。装置は長期稼働でも精度が安定し、ドリフトもズレも発生せず、人手による運転保守操作が減少し、操作員への技術ハードルも下がります。同時にバッチ検査データの一致性と正確性が保証されます。 防塵・防食一体型保護で工業の複雑な作業条件に適合:本機は板金塗装防食工法を採用し、ワークテーブルと運動部品にはステンレス防錆材料を使用し、産業用制御システムには防塵・防湿構造を備えるため、工場の粉塵、湿気、温度差変動などの複雑な作業条件に適応できます。装置の耐干渉性・耐老化性は高く、長期的な連続運転でも構造損傷や回路故障が発生しにくく、環境適応性に優れ、過酷な作業条件下での運転保守の難度と故障確率を低減できます。 6.2 日常保守規範 毎日、電源投入前に水槽の水位、プローブ状態、軸体の動作がスムーズかを確認し、水槽内の不純物を取り除いて結合水質の清浄を保ちます。 検査終了ごとに直ちに検査データを保存し、装置台面とプローブの水気を拭き取り、装置の錆とプローブの損傷を防ぎます。 定期的にシステムのツールメニューで装置自己診断とパラメータ較正を行い、スキャン精度と信号収集の安定性を保証します。 プローブライブラリのパラメータは定期的に更新し、検査ニーズに応じてプローブを交換した後は、ハードウェアパラメータを速やかにマッチングさせて装置が確実に適合するようにします。 システムパラメータと検査データはデータ喪失を防ぐため定期的にバックアップし、検査アーカイブを完全かつ追跡可能に保ちます。 6.3 安全操作規範 操作員は本取扱説明書の全機能と操作フローを熟読し、資格を取得した上で就業するものとし、非専門家は規則に違反して装置を操作してはなりません。 装置運転中は運動軸体、スキャンプローブ、ワーク台に触れてはなりません。機械衝突、装置損傷、人身傷害を防ぐためです。 システムハードウェアの中核パラメータと超音波カードの精密パラメータを勝手に変更してはなりません。パラメータ調整は専門家が検査ニーズに応じて行うものとします。 装置に信号異常、軸体の動作不良、ソフトウェアのエラーなどの故障が発生した場合は、直ちに操作を停止して電源を切り点検し、故障状態のまま運転を継続してはなりません。 操作時は権限レベルを厳格に遵守し、権限を越えてシステム構成を変更したり、履歴検査データを削除する行為はすべて禁止します。これによりシステム運行の安全とデータの完全性を保証します。 7 よくある故障と解決策 超音波信号が微弱・ノイズ過多:まずプローブが清浄か、結合水が清浄かを確認し、次に超音波カードパラメータを再較正し、信号ゲインとフィルタパラメータを相応に調整します。 スキャン軌跡のずれ・位置決め不良:まず軸体の原点復帰と中心点復帰を実行し、続いて標準点と標定ブロック架を再較正し、最後に機械運動パラメータを較正します。 画像のぼやけ・歪みが深刻:Cスキャンパラメータと背景設定を改善し、スキャン速度とスキャン間隔を再設定し、画像パラメータを修正します。 プロジェクトファイルの保存・エクスポート不能:装置の保存パスと残存ストレージ容量を確認し、ファイルメニューのオプションパラメータをリセットした後、システムソフトウェアを再起動します。 ハードウェア装置が連動しない:運動制御カードと超音波カードが正常に接続されているか確認し、ハードウェアパラメータを再マッチングした後、装置の自己診断を再起動します。
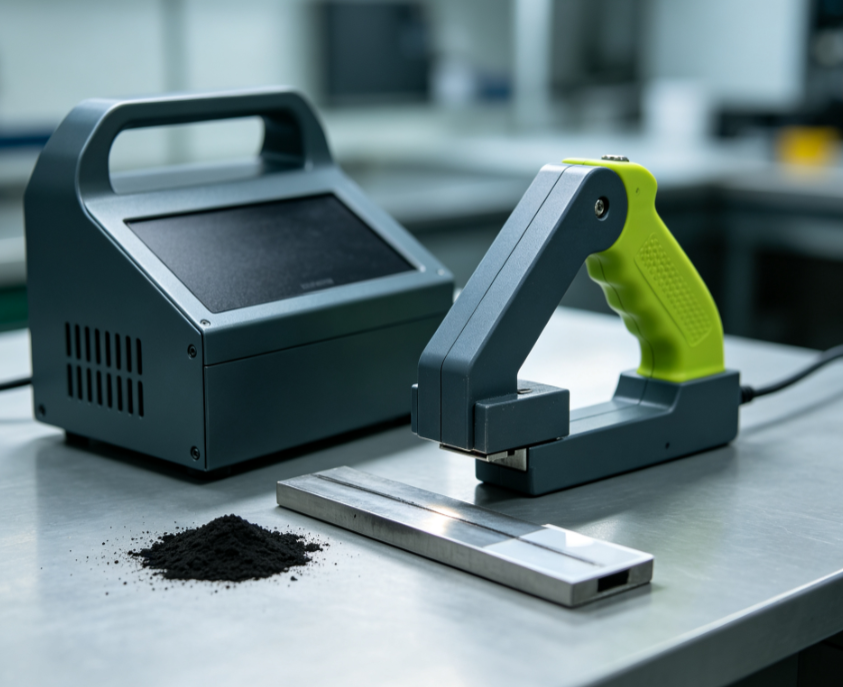
磁粉探傷検査装置
1 概要 本シリーズCDXポータブル磁粉探傷装置は、強磁性材料の漏洩磁束探傷原理に基づいて開発された製品であり、現場ですぐに使用することができる。検査時には強磁性ワークに磁化磁界を印加し、ワークの表層または浅層に亀裂、スラグ巻き込み、気孔、層間剥離などの不連続部が存在すると、その部位に漏洩磁束が形成される。磁粉がそこに集まることで肉眼で判別可能な磁痕が現れ、検査員はこれにより欠陥の位置、長さ、形状を判断する。3機種はそれぞれ位置づけが異なる。HS-CDX-200は交流・直流両用機種で、表面欠陥と近表面欠陥の両方を検出できる。HS-CDX-300は軽量型交流機種で、溶接現場の一括スクリーニングに多用される。HS-CDX-500は磁化電流が調整可能で内蔵消磁機能を備えた交流機種であり、探傷後に残留磁気を管理する必要がある精密部品に適している。本体にはA、D、E、Oの4種類の交換用プローブを使用できる。A馬蹄形プローブは隅肉溶接部向け、Dは極間距離を調整できる電磁ヨークで平面・曲面部品に適用、E交差回転磁界プローブは溶接部向けに設計されており、1回の走査で横方向と縦方向の亀裂を同時に検出できる。Oリングコイルは軸類・ボルト類の小型回転部品に周方向磁化を提供する。このため本製品は特殊設備、鉄骨構造工事、機械製造、鉄道輸送、石油化学・電力などの分野で広く使用され、供用中検査と出荷品質管理の役割を担っている。 2 主要技術パラメータ表 項目 HS-CDX-200 HS-CDX-300 HS-CDX-500 磁化電源 交流/直流両用 交流 交流、磁化電流連続可変 入力電源 AC220V±10%、50Hz AC220V±10%、50Hz AC220V±10%、50Hz 定格消費電力 1100W 800W 900W 引上げ力(交流時) ≥45N ≥45N ≥45N 引上げ力(直流時) ≥180N 直流出力なし 直流出力なし 標準付属プローブ A、D、E、Oプローブ一式 A、D、E、Oプローブ一式 A、D、E、Oプローブ一式 磁化深さ 表面2mm、近表面最大4mm 表面約2mmのみ 表面約2mmのみ 消磁機能 内蔵消磁なし、外部消磁装置が必要 内蔵消磁なし 内蔵交流消磁機能付き 電流調整方式 交直切替、段階調整 固定出力 サイリスタ連続無段調整 本体重量 約8.5kg 約6kg 約7.2kg 使用環境温度 -10℃~+45℃ -10℃~+45℃ -10℃~+45℃ 相対湿度 ≤80%(結露なし) ≤80%(結露なし) ≤80%(結露なし) 保護機能 過電流・過熱保護 過電流・過熱保護 過電流・過電圧・過熱・漏電の多重保護 適用規格 NB/T47013、JB/T4730 NB/T47013、JB/T4730 NB/T47013、JB/T4730 3 適用業界と応用シーン 3.1 圧力容器と圧力配管(ボイラー、石油化学貯蔵タンク、圧力配管) 3.1.1 大型原油貯蔵タンクのタンク壁突合せ溶接部の供用中定期点検(推奨機種 HS-CDX-200) シーンの背景: 容量の大きい立式原油貯蔵タンクは供用期間が長く、媒体による腐食、圧力サイクル、温度変動が相互に重なり、タンク壁の突合せ溶接部やT継手に疲労亀裂や腐食割れが発生しやすい。特殊設備関連の規範によると、貯蔵タンクは6~12年ごとに包括的な定期点検を1回実施しなければならず、そのうち溶接部の表面・近表面欠陥に対する磁粉探傷は必須の検査項目である。貯蔵タンクは体積が大きく、工場へ輸送できないため、ポータブル探傷装置を持ち込んでタンク内で作業するしかない。またタンク壁の溶接部には、表面に開口した亀裂のほか、溶接過程で形成された溶込み不良、スラグ巻き込みなどの欠陥が溶接部の浅層(近表面)に潜んでいることも多く、交流探傷のみでは安定して検出できないため、本シーンでは交流・直流両用のHS-CDX-200磁粉探傷装置を選定する。 設備の適用プロセス: 作業開始前にまず安全準備を整え、タンク内の換気とガス検知を完了して合格を確認したうえで、作業用足場を組み立てる。続いて溶接部の検査領域を前処理し、溶接部表面の塗装、錆、酸化スケールを研磨して除去し、金属光沢が露出するまで仕上げ、表面の油汚れも清掃する。黒色磁懸濁液とA1形試験片を準備し、検査対象の溶接部の片側で試験片による感度校正を実施し、装置の磁化システムと磁懸濁液システムが正常であることを確認する。検査の主体はE型交差磁ヨークプローブを使用し、交流磁化モードで溶接部表面を走査して、横方向・縦方向の表面亀裂を発見する。皮下欠陥が疑われる部位では直流磁化モードに切り替え、直流磁界の強い透過力を利用して溶接部近表面のスラグ巻き込み、融合不良などの欠陥を検査する。磁化中は磁懸濁液を同時に噴霧しながら磁痕の指示を観察し、欠陥の位置を直ちにマークして写真で記録する。HS-CDX-200には内蔵消磁機能がないため、1本の溶接部の検査が終了するごとに外部消磁器でその領域を消磁し、ワークの残留磁気による粉塵吸着を防ぐ。全工程で環境温度、磁化パラメータ、欠陥の位置と長さを記録し、これに基づいて非破壊検査報告書を作成する。貯蔵タンク全体の溶接部は区分方式で検査を進め、T継手とタンク底部の大隅肉溶接部の隅肉領域はA馬蹄プローブに切り替えて重点的に走査する。基準を超える欠陥は確認次第直ちにマークし、その後の研磨再検査と補修を手配する。全検査完了後、探傷記録と画像資料を集計し、特殊設備検査部門に保存用として提出し、貯蔵タンクの安全評価の根拠とする。本シーンでは1回の検査でタンク壁の溶接部1本が数百メートルに達することもあるが、HS-CDX-200の交流・直流デュアルモードは近表面欠陥に対する規格の検出要件を満たし、特殊設備検査規範に適合する。 3.1.2 化学工場の高圧配管突合せ溶接部の定期点検(推奨機種HS-CDX-200) シーンの背景: 化学プラント内の高圧配管は高温高圧かつ腐食性の媒体を輸送しており、長期間にわたり圧力変動と媒体による侵食を受け、溶接部に疲労亀裂が発生しやすい。亀裂が進展すると媒体の漏洩、さらには爆発などの重大な安全事故につながる可能性がある。圧力配管の定期点検に関する規範によると、配管溶接部に対して磁粉探傷を実施しなければならない。配管は多くが配管架台(パイプラック)のブラケット間に配置されて作業空間が狭く、固定式探傷機は設置できないため、ポータブル機器を使用しなければならない。また配管溶接継手には表面亀裂のほか、熱影響部に比較的浅い位置の近表面欠陥を伴うことが多く、交流磁粉のみでは表面に開口した亀裂しか検出できず、皮下欠陥の見逃しリスクがあるため、HS-CDX-200を選定する。 設備の適用プロセス: 検査前に配管の検査対象溶接部領域を隔離し、プロセスの減圧と冷却を完了して作業の安全を確認する。検査対象溶接部の両側各50mmの範囲を研磨して錆と塗装を除去し、表面の油汚れを清掃する。A1形試験片でHS-CDX-200を校正し、磁化システムの感度が要件を満たすことを確認する。配管直管部の突合せ溶接部はE交差磁ヨークプローブが担当し、交流磁化モードで走査して表面の横方向・縦方向亀裂を迅速に検出する。エルボ、チーズなど応力が集中する管区間では直流磁化モードに切り替え、磁界のより深い透過力により熱影響部の近表面欠陥を検査する。磁化時はプローブを等速で移動させながら黒色磁懸濁液を同時に噴霧し、磁痕の指示を観察して、偽磁痕と実際の欠陥を区別する。疑わしい磁痕を発見した場合は磁化を繰り返して検証し、欠陥の座標、長さ、形状を記録する。検査終了後、外部消磁装置で配管溶接部の残留磁気を除去し、配管が鉄粉を吸着してその後の運転に影響するのを防ぐ。基準を超える欠陥の位置にはすべてマーキングし、施工会社に補修を通知する。補修終了後はHS-CDX-200で再検査し、欠陥が確実に除去されたことを確認する。探傷画像と原始記録を集計してアーカイブ化した後、特殊設備検査機関の審査に提出し、当該配管区間の継続使用の検査証明とする。配管架台の現場作業スペースは限られているが、HS-CDX-200は本体がポータブルでプローブ交換も迅速であり、直管、エルボ、チーズなどの多様な溶接形態をカバーでき、化学配管の供用中検査の各種要件に適合する。 3.2 鉄骨構造工事(工場鉄骨、橋梁、グリッド構造) 3.2.1 大スパン鉄骨橋梁の現場溶接部探傷検査(推奨機種HS-CDX-300) シーンの背景: 道路・鉄道の鋼箱桁橋は長期間にわたり車両の変動荷重と風雨による侵食を受け、鋼箱桁のブロック間突合せ溶接部や補剛板の隅肉溶接部は疲労亀裂の多発部位である。橋梁の竣工検査であれ定期安全評価であれ、溶接部への磁粉探傷の実施が求められる。橋梁部材は大型の固定構造であるため分解して工場へ輸送できず、現場での高所作業で実施するしかなく、設備の重量と携帯性への要求が極めて高い。本シーンの検査目標は主に表面に開口した疲労亀裂であり、近表面欠陥の強制検出要件はない。軽量型交流磁粉探傷装置であるHS-CDX-300は自重わずか6kgで、高所作業用ゴンドラの作業条件に合致し、鉄骨橋梁の探傷で非常に広く使用されている。 設備の適用プロセス: 正式作業前にまず高所作業の安全指示を行い、ゴンドラまたは足場を組み立て、墜落防止対策を実施する。検査対象溶接部領域を研磨し、防食コーティング、錆、スパッタを除去して母材金属表面を露出させ、洗浄剤で油汚れを清掃する。黒色磁懸濁液とA1形感度試験片を準備し、母材上に試験片を貼り付けて感度検証を完了し、HS-CDX-300の磁化状態が正常であることを確認する。鋼箱桁の長い突合せ溶接部にはE型交差回転磁界プローブを選定する。このプローブは1回の走査で回転磁界を形成し、横方向と縦方向の亀裂を同時に検出できるため、長い溶接部の検査効率が大幅に向上する。作業員はHS-CDX-300本体を手に持ち、プローブを溶接部に密着させて等速で進行させる。進行速度は2~3mm/sに保ち、磁懸濁液を同時に噴霧し、光線条件が適切なときに磁痕の指示を観察する。補剛板・隔壁の隅肉溶接部ではA馬蹄プローブに交換し、隅肉溶接部のルート部を重点的に検査する。ここは応力集中位置であり、疲労亀裂の多発領域である。検査中に発見した欠陥は逐一写真撮影、位置特定、長さ記録を行う。HS-CDX-300には内蔵消磁機能がないが、橋梁鉄骨構造は通常残留磁気への厳格な要求がないため、一般的に追加の消磁は不要である。鋼箱桁全体は区分方式で探傷を完了し、支承付近やスパン中央などの高応力領域の溶接部を重点とする。検査終了後、全欠陥記録を集計して非破壊検査報告書を発行し、橋梁の竣工検査または橋梁ヘルスアセスメントの資料とする。橋梁高所作業では積載に制限があり、HS-CDX-300は軽量で1人でも携行・操作できる。E交差磁ヨークと組み合わせることで長い溶接部の検査工数を大幅に圧縮でき、鉄骨構造の大量溶接部表面の一括スクリーニングに適している。 3.2.2 大型工場の鉄骨格子柱・グリッド構造溶接部の検査(推奨機種HS-CDX-300) シーンの背景: 大型工業工場やコンベンションセンターは多くが鉄骨格子柱、空間グリッド構造を採用しており、部材間には相当数の管相貫溶接部と隅肉溶接部が存在し、溶接施工時に表面亀裂、気孔などの溶接欠陥が発生しやすい。工場鉄骨構造の設置完了後は探傷検査を受け、建築年数の古い工場では供用期間中に発生した疲労亀裂を調べるための定期検査が必要となる。グリッドの部材は分布が分散し、作業箇所が多く、現場検査の作業量は比較的大きいが、検査ニーズは主に表面開口亀裂であり、深層の近表面欠陥の検出は必要ない。HS-CDX-300は本体が軽量で習得が容易、プローブの脱着も簡便であり、多点の迅速スクリーニングをこなせる。 設備の適用プロセス: 現場検査に入る前にまず移動式足場を組み立て、グリッド部材の管相貫溶接部表面を1本ずつ処理し、防錆塗料、溶接スラグ、酸化スケールを研磨除去して、溶接部表面を清浄な状態に戻す。続いてA1形試験片でHS-CDX-300の装置感度を校正し、磁化効果が合格であることを確認してから検査を開始する。円管の管相貫溶接部にはE交差磁ヨークプローブを優先的に使用し、溶接部に沿って周回走査して表面の横方向・縦方向亀裂を迅速に探す。部材の隅肉溶接部はA馬蹄プローブに交換し、溶接ルートの亀裂を検査する。プローブを等速で移動させながら磁懸濁液を同時に噴霧し、磁痕を観察して偽指示と実際の欠陥を区別する。疑わしい欠陥に遭遇した場合は磁化を繰り返して確認し、欠陥の位置をマークして寸法を記録する。工場グリッドの検査ポイントはかなり分散しており、本体が軽量なHS-CDX-300は検査員が異なる部材間を迅速に移動でき、プローブ交換も簡単なため、多点検査の効率が顕著に向上する。全部材の探傷完了後、探傷記録を整理して鉄骨構造の非破壊検査報告書を作成し、工事の竣工検査資料とする。グリッド検査の目標は表面溶接亀裂の検出のみであり、HS-CDX-300は交流磁化の感度が高く、日常メンテナンスも簡単なため、数が多く分散配置された部材に対しても現場探傷を比較的迅速に完了できる。 3.3 機械設備製造(軸類、歯車、ファスナー精密部品の出荷検査) 3.3.1 建設機械のピン軸・歯車精密部品の出荷探傷(推奨機種 HS-CDX-500) シーンの背景: 建設機械に使用されるショベルのピン軸とトランスミッション歯車は、いずれも変動荷重を受ける重要な受力部品であり、鍛造、熱処理、研削加工の過程で焼入れ割れ、研削割れ、鍛造割れが発生しやすい。このため部品の出荷前には磁粉探傷を実施して表面欠陥を検出しなければならない。部品の探傷後に残留磁気が残ると、後続の機械加工の切削段階で鉄粉を吸着して加工面を傷つけ、組立精度に影響するため、消磁工程は省略できない。HS-CDX-500は連続可変の磁化電流と内蔵消磁能力を兼ね備えており、外部消磁装置の追加が不要で、精密機械加工部品の探傷に適している。 設備の適用プロセス: 部品の探傷前にまず表面清浄を完了し、切削液、油汚れ、酸化スケールを除去して、表面を乾燥した清浄な状態に保つ。続いてHS-CDX-500に220V電源を接続し、A1形試験片で装置の感度校正を完了する。部品の寸法と材質に応じて磁化電流を調整し、サイリスタによる連続調整で出力磁界を制御し、異なる規格のピン軸と歯車に適合させる。短いピン軸・ボルト類部品にはOリングコイルを使用して周方向磁化を実現し、軸方向亀裂の検出に用いる。歯車の端面と歯元位置にはD可変極間距離電磁ヨークプローブを使用し、歯元は応力集中の多発領域のため、研削割れを重点的に検査する。磁化過程で黒色磁懸濁液を噴霧し、磁痕を観察、欠陥をマークし、欠陥の寸法を記録する。探傷完了後、HS-CDX-500の内蔵消磁機能を直接起動してワークを消磁し、その後ガウスメータで残留磁気を再測定して、図面の技術要件に適合することを確保し、残留磁気による鉄粉の吸着継続を防ぐ。基準を超える欠陥が検出された部品は単独で隔離し、不合格品は補修または廃棄とし、合格部品は次の機械加工工程に流す。各ロットの部品探傷終了後、磁化電流パラメータ、検査数量、欠陥統計を項目ごとに記録し、これに基づいて出荷非破壊検査報告書を作成する。磁化電流の連続調整が可能なため、HS-CDX-500は多種規格の精密部品に適合できる。消磁能力は本体に統合されており外部消磁装置の追加が不要なため、機械加工工場の小ロット精密部品検査に非常に適しており、精密部品の残留磁気管理の課題も同時に解決される。 3.3.2 クレーン設備の高強度ボルト出荷品質探傷(推奨機種HS-CDX-500) シーンの背景: クレーン機械や風力発電設備に使用される高強度ボルトは大きな引張荷重と変動荷重を受け、鍛造、転造、熱処理の工程で表面亀裂が発生しやすい。ボルトが一度破断するとクレーン倒壊などの重大事故につながる可能性がある。高強度ボルトは安全上重要な部品であるため、出荷時には1本ずつ(100%)磁粉探傷を完了しなければならない。ボルトの探傷後に残留する磁界は金属粉を吸着し、ねじ山の組立工程で摩耗を引き起こすため、消磁処理は省略できない。HS-CDX-500は可変磁化電流と内蔵消磁能力を同時に備えており、ボルトのバッチ探傷作業に非常に適合する。 設備の適用プロセス: 検査対象の高強度ボルトをまず洗浄し、表面の防錆油と金属粉を除去した後、乾燥させる。HS-CDX-500に通電し、A1形試験片で探傷システムの感度を確認する。ボルトの直径規格に応じてHS-CDX-500の磁化電流を調整し、Oリングコイルプローブでボルトを挿通して周方向磁化を行い、ボルト軸部とねじ部の軸方向亀裂の検出に用いる。頭部はD可変電磁ヨークプローブに交換し、丸み部に鍛造割れがないか検査する。磁化時は磁懸濁液を噴霧し、磁痕を観察して亀裂欠陥を識別する。探傷完了後、本体の内蔵消磁機能を起動してボルトを消磁し、ガウスメータで残留磁気を再測定し、各残留磁気指標が出荷規範に適合することを確認する。不合格と判定されたボルトは種類別に隔離して保管し、組立工程に流入させない。合格品は包装して倉庫に入れる。同ロットの作業中に磁化パラメータと欠陥数量を完全に記録し、製品とともに顧客へ相応の探傷合格報告書を納品する。連続可変の磁化電流により、HS-CDX-500はM16~M64の各規格の高強度ボルトをカバーできる。消磁機能が本体と一体化しているため付帯設備が相応に削減され、部品工場の品質検査工位での使用に適している。 4 オーダーメイド・OEM対応 4.1 オーダーメイドサービス プローブのカスタマイズ: 長尺型E交差磁ヨーク、特殊な極間距離のDプローブ、異形ワークに適合する専用馬蹄Aプローブ、大口径リングOコイルを供給できる。蛍光ブラックライト一体型プローブもカスタマイズの対象であり、蛍光磁粉検査と組み合わせて使用する。 電源のカスタマイズ: リチウム電池ワイヤレス給電モジュールを追加搭載し、商用電源のない野外作業バージョンを構成できる。またニーズに応じて低圧安全給電バージョンも提供できる。 機能のカスタマイズ: 欠陥撮影・保存モジュール、Bluetoothデータ伝送・デジタル記録モジュールを追加搭載できる。音響・光警報機能の追加や、電流・引上げ力の数値を表示するデジタルモジュールの追加も可能である。 ハウジング・保護のカスタマイズ: 保護等級を引き上げ、防水防塵ハウジングを採用し、化学防爆区域の使用要件に応じて防爆構造設計を行う。 付帯一式のカスタマイズ: 磁懸濁液、試験片、試験ブロック、工具箱、および消磁器とブラックライトなどを一括パッケージし、フルセットの供給方案を構成できる。 4.2 OEM受託サービス 本体のOEM貼り替え生産を受託し、顧客が提供するブランドLOGO、製品銘板、パッケージ、説明書に応じてカスタマイズする。OEMは裸機と一式設備の2つのモードがあり、顧客は技術パラメータを自ら指定でき、出荷検査報告書も機器とともに納品する。バッチ供給能力を備え、プロジェクト入札における一式設備の供給を受注でき、入札技術条項に応じて設備の技術指標を調整し、メーカー純正の資格文書を提供する。 5 設置・調整操作フロー 5.1 設置手順 開梱検査: 開梱後、本体の型番、プローブ、電源ケーブル、付属品、合格証明書を照合し、本体ハウジングとケーブルに損傷がないか検査する。 プローブの組み付け: 検査ニーズに応じてA/D/E/Oプローブから選定し、プローブのコネクタを本体インターフェースに正しく合わせてからロックし、接続が確実であることを確認する。 電源配線: 現場がAC220V給電であり、アース線が確実に接地されていることを確認してから、電源ケーブルを本体の電源コンセントに接続する。 付属品の準備: 磁懸濁液と試験片、およびブラシ、噴霧器、サンドペーパー、洗浄剤などの用品を揃え、記録用紙も準備する。 5.2 調整フロー 通電前検査: まず本体の電源スイッチがオフ位置にあることを確認し、次にケーブルの損傷や短絡の有無を確認する。 通電起動: 電源スイッチを入れ、本体のインジケータランプが正常に点灯するか観察する。 感度校正: 清浄な強磁性試験ブロックを用意してA1形試験片を貼り付け、プローブを設置してから磁化を開始し、磁懸濁液を噴霧して、試験片上に人工欠陥の磁痕が明瞭に判別できるか観察し、装置感度が規格要件に達していることを確認する。 パラメータ設定: HS-CDX-200は必要に応じて交流・直流の2つのモードを切り替える。HS-CDX-300は固定交流出力のため、追加設定は不要である。HS-CDX-500は磁化電流を適切な段位に調整する。 試磁化: 検査対象ワークの無欠陥領域で先に試磁化を行い、プローブの引上げ力と磁界が安定し、異常な異音や過熱現象がないことを確認する。 消磁テスト(HS-CDX-500のみ): 試験ブロックの磁化完了後、内蔵消磁を起動し、ガウスメータで残留磁気を測定し、消磁機能が実際に有効であることを検証する。 正式検査: 上記の校正がすべて合格した後、はじめてワークの探傷作業を開始できる。 5.3 作業後の後片付け 電源を切り、電源ケーブルを抜き、プローブを取り外し、プローブ表面に付着した磁粉を清掃し、最後に装置とプローブを一緒に保護工具箱へ収納する。 6 よくある故障のトラブルシューティング 故障現象 考えられる原因 解決方法 通電後電源が入らない、インジケータランプが点灯しない 1.商用電源の停電 2.電源ケーブルの断線 3.電源ヒューズの溶断 コンセントが正常に給電しているか確認する 電源ケーブルを交換する 本体を開けて同規格のヒューズに交換し、短絡を排除してから通電する プローブ磁化時に磁界が出ない、試験片に磁痕が表示されない 1.プローブコネクタの緩み 2.プローブコイルの断線 3.本体内部のパワーモジュール故障 プローブプラグを抜き差ししてロックし直す プローブコイルを検査し、損傷があればプローブを交換する 本体はメーカー修理に出す 磁化時に引上げ力が不足、磁界が弱い 1.プローブ極面の汚れ、磁粉の堆積 2.ワーク表面の錆によるギャップ過大 3.供給電圧の低下 プローブ極面の油汚れと磁粉を除去する ワークの検査領域を研磨する 安定化電源に切り替え、入力電圧を確認する 本体がしばらく運転後に過熱保護で停止 1.連続運転時間が長すぎる 2.放熱口の詰まり 3.環境温度が高すぎる 停止して30分間冷却する 本体の放熱孔のほこりを清掃する 高温環境を避け、間欠作業方式を採用する HS-CDX-500の消磁機能が働かない 1.消磁回路の故障 2.ワーク寸法が大きすぎる 本体を再起動して再試行する 大型ワークは外部消磁器を別途用意する 故障が解消しない場合はメーカー修理に連絡する 本体の漏電、外殻に触れると痺れを感じる 1.アース線が確実に接地されていない 2.ケーブル絶縁の破損 機器の接地をやり直す 直ちに使用を中止し、破損ケーブルを交換して絶縁を点検修理する 磁痕表示が乱れ、大量の偽指示が現れる 1.ワーク表面が清浄でない 2.磁化パラメータの選択が不適切 3.ワーク表面に傷、バリがある ワークを研磨・清掃する 磁化モードまたは電流を調整する ワーク表面の傷とバリを研磨除去する 重要なお知らせ: 本体内部の回路に故障が発生した場合は、ご自身で分解せず、メーカーのアフターサービス修理にご連絡ください。 7 機器メンテナンスのメリット モジュール設計で修理が容易: 本体とプローブは分離式モジュール構造を採用しており、プローブは独立した消耗品として、損傷後は単独で交換でき、本体全体をメーカー修理に出す必要がないため、停止時間が大幅に短縮される。回路インターフェースは標準化されており、付属品の互換性が高く、CDX全シリーズのプローブが交換可能なため、予備部品の調達コストも低減される。 故障率が低く、使用寿命が長い: 装置は成熟したサイリスタ回路を採用し、電圧変動への適応性が強く、中核部品はすべて工業用グレードの部品を選定している。外殻は高強度エンジニアリングプラスチックを使用して耐衝撃性を備え、工事現場、野外、高所などの過酷な現場環境に適応できる。適切に保守された場合、本体全体の使用寿命は8~10年に達する。 メンテナンスコストが低い: 日常メンテナンスはプローブ極面と電源ケーブルの清掃のみで、保守フローは複雑ではない。消耗品はプローブ、電源ケーブル、ヒューズの3種類のみで、予備部品の価格も低く、高額な定期保守費用も発生しない。 汎用互換性が高い: A/D/E/Oの4種類のプローブはHS-CDX-200/Ⅲ/Vの3機種で完全に共通使用でき、ユニットは1セットのプローブを装備するだけで、複数の本体間でローテーション使用できるため、付帯調達コストを効果的に抑制できる。 付帯サービスが充実: メーカーは無料の操作トレーニングを提供し、不定期にリモート技術指導を実施する。装置は年次校正を受け付け、校正証明書を発行し、特殊設備検査、工事受入検査および内部監査システムの各種要件を満たす。 保護性能が良好: 本体には過電流、過熱、漏電保護が設けられており、誤操作が発生すると自動停止し、装置と操作員の両方を保護して、誤操作による装置損傷のリスクを低減する。 8 安全上の注意事項 装置は必ず確実に接地し、作業時は絶縁保護具を着用すること。湿潤環境で作業する場合は漏電対策を強化すること。 装置が通電状態のときはプローブの抜き差しを行わないこと。インターフェースのスパークによる装置損傷を防ぐため。 引火性・爆発性ガス環境では本装置を使用しないこと(YC永久磁石機種を除く)。 探傷作業時は換気に注意し、磁懸濁液のミストを吸入しないようにすること。 装置に重圧をかけたり落下させたりしてはならない。輸送時は専用保護ケースを使用すること。
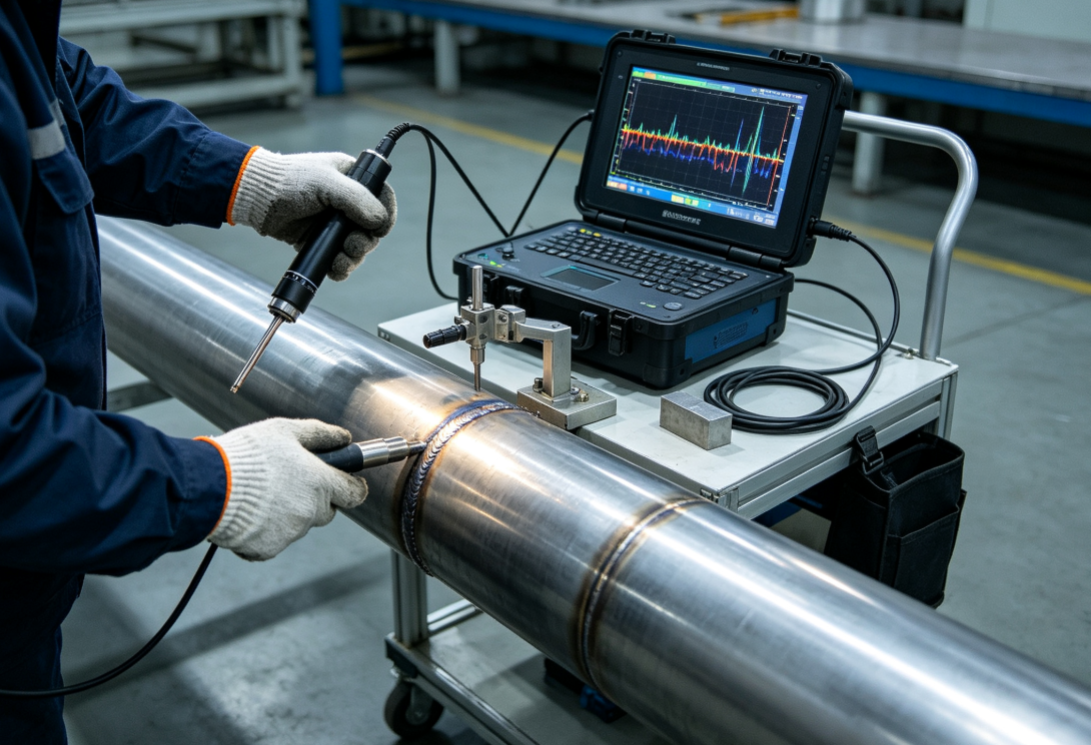
HS-ET 渦流探傷検査装置
1 製品概要 本シリーズの渦流探傷器は、電磁誘導によって生じる渦流効果を検出原理としている。プローブのコイルに交番電流を流すと交番磁界が形成され、導電性金属ワークの表層および表層直下に渦流が誘起される。ワークにき裂、孔食、折込み、介在物などの不連続部が存在すると渦流の流通経路が変化し、機器はインピーダンス変化をリアルタイムに取得して判読し、欠陥の識別、警報発報およびデータ保存を実行する。検出プロセスは結合媒体を必要とせず、非接触式測定であり、ワークの表面および表面近傍の欠陥の検査に加え、材質選別やめっき厚さの測定にも適用できる。製品は使用形態に応じてポータブル型機種とオンライン自動探傷システムの2種類に分類され、冶金、管材、自動車部品、鉄骨構造などの分野における非破壊検査のニーズに対応する。本シリーズは現在、ポータブル渦流探傷器HS-ET200、HS-ET260の2機種と、オンライン全自動渦流探傷システムHS-CT300、HS-CT360の2セットをラインナップしており、それぞれ現場での供用中点検と生産ラインでの出荷時全数検査という2種類の代表的な使用条件に対応する。 2 主要技術パラメータ 表1 主要技術パラメータ 項目 HS-ET200 ポータブル渦流探傷器 HS-ET260 ポータブルデジタル渦流探傷器 HS-CT300 溶接管オンライン渦流探傷器 HS-CT360 マルチチャンネル棒・管材オンライン渦流探傷器 検出原理 マルチ周波数デジタル渦流 デジタル渦流、インピーダンス平面表示 マルチ周波数渦流+貫通型コイル マルチチャンネル・マルチ周波数渦流、差動/絶対コイル 使用周波数範囲 50Hz~8MHz 100Hz~10MHz 1kHz~5MHz 200Hz~6MHz ゲイン調整 0~90dB、ステップ0.1dB 0~100dB、ステップ0.1dB 0~85dB 自動ゲイン 0~90dB、チャンネル別独立ゲイン 位相調整 0~360°連続調整可 0~360° 0~360° 各チャンネル独立に0~360°の位相調整 リフトオフ補償 自動リフトオフ補償、表面の凹凸による外乱を抑制 スマートリフトオフ補償 動的リフトオフ抑制 チャンネル別独立リフトオフ補償 表示方式 5.7インチカラー液晶、インピーダンス平面+タイムベース曲線 7インチ高清タッチパネル、インピーダンス図・棒グラフ・スペクトル図 産業用制御PCの大型画面、リアルタイム波形+欠陥マーキング 10インチ産業用タッチパネル、マルチチャンネル同期波形表示 警報方式 音響・光警報、しきい値調整可 音響・光警報、欠陥データ保存 音響・光警報+自動排除信号出力 音響・光警報、外部選別機構との連携可 記憶容量 内蔵16G、波形・検査レポートを保存 内蔵32G、検出曲線・ワーク番号を保存可 HDD 500G、生産探傷記録を長期保存 産業用HDD 500G、大量の生産データ プローブ構成 ポイントプローブ、フォーク型プローブ、ボアプローブに対応、交換可能 ペン型、扇形、溶接部専用など各種プローブに対応 貫通型リングコイルを装備、管材外径に対応 マルチチャンネルアレイ貫通型コイル、棒材/管材共通 電源方式 リチウム電池 DC12V、連続稼働8時間以上 リチウム電池 DC12V、連続稼働10時間以上 AC380V±10%、50Hz AC380V±10%、50Hz 使用環境 温度-10℃~50℃、湿度85%以下(結露なし) 温度-10℃~55℃、湿度85%以下(結露なし) 0℃~45℃、防塵産業用筐体 0℃~45℃、産業用防塵・防水筐体 外形寸法 240mm×130mm×60mm 260mm×150mm×70mm 本体キャビネット:1200×800×400mm 本体キャビネット:1400×900×450mm 質量 1.8kg 2.2kg 本体210kg(機械架台除く) 本体260kg(搬送機構除く) 主な機能 表面/表面近傍き裂の検出、めっき厚さ測定、材質選別 溶接部探傷、孔内き裂検出、導電率測定、欠陥動画記録 溶接管生産ラインの連続探傷、欠陥位置特定、自動選別 継目無鋼管、銅・アルミ棒材、線材のオンライン高速探傷 3 業界応用と用途説明 3.1 冶金管材業界 3.1.1 ステンレス鋼溶接管の出荷時オンライン非破壊検査(HS-CT300) ステンレス鋼溶接管は、石油化学媒体の輸送、給排水管路、食品設備の配管などに広く使用されており、その溶接部には溶込み不足、表面微細き裂、オーバーラップ、折込みなどの欠陥が発生しやすい。管材は出荷前に100%の割合で非破壊検査を実施する必要があるが、人手による超音波検査はタクトが遅く、高速で連続成形される管材生産ラインには対応しにくく、抜き取り検査方式では検査漏れのリスクが残る。輸出注文では探傷記録のトレーサビリティに対する管理が厳しく、装置には欠陥位置のリアルタイムマーキングと検査データの保存が求められ、第三者検査機関の認証に対応する必要がある。生産ラインの管材搬送速度は最大60m/minに達するため、探傷システムにはリアルタイム応答能力が必須であり、欠陥が検出されると直ちに後段の空圧式排除機構へ信号を送り、不合格管材を自動的にラインから分離する。 HS-CT300オンライン渦流探傷システムは、溶接管生産ラインのサイジング工程の後段に配置される。管材は搬送ローラにより等速で貫通型渦流コイルを通過し、本体が交番励起信号を連続出力して管壁表面に渦流を誘起する。溶接部にき裂、ブローホールなどの欠陥があると渦流信号がひずみ、インピーダンス平面波形に明らかな偏移が現れる。システムは内蔵のマルチ周波数処理アルゴリズムにより、管材の振動やわずかな板厚変動によるリフトオフ外乱を抑制できる。稼働前に、操作員は管材仕様(外径、板厚、材質)に基づいて産業用制御PCで探傷パラメータと警報しきい値をプリセットし、人工ノッチ付き標準欠陥対比試験片を用いて校正を完了する。稼働中、システムは探傷波形をリアルタイムで描画し、欠陥位置を自動的にマーキングして、管材番号、検査時間、欠陥波形などの情報を同時に保存する。欠陥信号が設定しきい値を超えると、システムは音響・光警報を発動し、生産ラインの選別機構へスイッチ信号を出力して空圧式ゲートを作動させ、不合格管材を振り分ける。検査終了後はPDF探傷レポートをエクスポートでき、品質管理部門のアーカイブ保管および輸出検査に使用できる。ライン全体で連続稼働し、停止しての抜き取り検査は不要で、1ラインにつき検査員1名が装置状態を監視するだけでよいため、管材の出荷時検査カバー率が大幅に向上し、国内外の管材製品品質基準を満たすことができる。 3.1.2 銅・アルミ棒材原材料の入荷全数検査(HS-CT360) 銅棒とアルミ棒は、新エネルギー導電部品や自動車コネクタの基礎原材料であり、圧延・伸線工程で表面に肌荒れ、横き裂、疵、介在物などの欠陥が発生しやすい。このような棒材が後工程の機械加工に流入すると、加工された部品はそのまま廃棄となることが多く、原材料と工数の損失が大きい。一部の輸出注文では原材料の全数探傷が明示的に要求されるが、手持ち式ポータブル装置による人手の検査は速度が遅く、長尺棒材の検査は労働強度が高く、大量入荷の受入検査には対応しにくい。さらに棒材のサイズ範囲が広く、直径は8mmから80mmまで様々であり、装置はマルチチャンネルのパラメータ独立調整に対応し、多様なサイズのワークを迅速に切り替えられる互換性を備える必要がある。 HS-CT360マルチチャンネルオンライン渦流探傷システムは、供給架台、搬送ローラ、排出選別台と組み合わせて完全な検査ラインを構成する。棒材は自動供給機構により1本ずつ搬送軌道に送られ、等速でマルチチャンネル貫通型コイル群を通過する。各チャンネルはゲイン、位相、警報しきい値を個別に設定でき、棒材の円周方向の渦流信号を同期して取得し、表面および表面近傍の欠陥を識別する。正式検査の前に、同一材質で人工欠陥を有する標準試験棒を用いて校正し、欠陥感度を較正する。検査中、産業用制御PCの大型画面に全チャンネルの波形が同時に表示され、棒材の探傷状態を1本ずつ監視する。欠陥を検出すると、システムは棒材番号、欠陥信号の振幅と位置を記録し、音響・光警報を発動する。排出端の選別機構は直ちに欠陥棒材を不合格品かごへ選別し、合格品は自動的に完成品エリアへ流れる。システムはバッチデータ保存に対応し、検査記録をエクスポートできるため、原材料の入庫品質管理台帳の管理に便利である。異なる直径の銅・アルミ棒材に交換する際は、コイル治具と検査パラメータを素早く切り替えるだけで、多サイズの入荷検査に対応でき、人手による手持ち探傷方式に取って代わり、検査効率を5倍以上向上させ、後工程の部品加工の良品率を保証する。 3.2 石油化学業界 3.2.1 石油化学プラント圧力配管溶接部の現地渦流検査(HS-ET200) 石油化学工場のプロセス配管は長期間、高温と媒体腐食環境にさらされており、溶接部は応力集中領域であり、運転時間が長くなると疲労き裂や腐食ピットが発生する可能性がある。き裂が進展して漏洩に至ると、火災や有毒媒体の漏出などの重大な安全生産事故を引き起こしやすい。工場内の配管ルートは複雑で、多くの配管が高架敷設されており、一部の配管外層の薄い防食塗装は撤去が困難で、作業スペースも狭く、大型自動探傷装置は現場に持ち込めない。このため第三者非破壊検査機関は、ポータブル装置を現場に持ち込んで定期的な供用中検査を実施する必要があり、検査記録は特定設備検査規範に適合しなければならない。従来の磁粉探傷検査はワークを研磨し、磁粉懸濁液を塗布する必要があり、現場作業が煩雑で、ステンレス鋼やアルミニウム合金などの非強磁性配管には適用できない。 検査員はHS-ET200ポータブル渦流探傷器と付属のフォーク型溶接部プローブを携行し、現場の作業位置に到着する。作業前に溶接部表面のほこりと油汚れを除去する。薄い防食塗装はそのまま残すことができる(完全に研磨除去する必要はない)。その後、同一材質の配管標準試験片を用いて機器のゲイン、周波数、警報しきい値を調整し、感度校正を完了する。走査時はプローブを手で持ち、溶接部の走向に沿って等速で移動させ、機器画面にインピーダンス平面信号をリアルタイム表示する。溶接部に表面微細き裂や腐食欠陥があると渦流信号が偏移し、機器は直ちに音響・光警報を発する。検査員は欠陥位置をマーキングし、欠陥波形を保存し、疑わしい領域を再走査して確認する。本体は内蔵リチウム電池で駆動するため、現場で外部電源を必要とせず、狭い架台や高架配管部でも作業できる。検査終了後、機器に保存された探傷波形、検査時間、ワーク情報をパソコンに取り込み、正式な非破壊検査レポートを作成し、オーナーおよび特定設備監督部門に提出する。結合剤を使用しないため、検査後も配管の防食層を汚染せず、現場の検査工程が大幅に簡素化され、石油化学特定設備の定期検査要件を満たすことができる。 3.2.2 熱交換器伝熱管束の点検整備検査(HS-ET260) 化学工場や火力発電所の多管式熱交換器では、内部の伝熱管が長期にわたり循環冷却水に接触するため、管壁に孔食や疲労き裂が発生しやすく、伝熱管束の支持板部はしばしば信号干渉をもたらす。1本の伝熱管が破損するだけで媒体の相互漏洩が発生し、熱交換効率が低下し、深刻な場合は装置を停止して点検整備しなければならない。熱交換器の伝熱管束は数が多く、1台あたり最大で1,000本を超える場合もあり、点検整備のウィンドウ期間は短く、停止による点検整備コストは極めて高い。伝熱管束内部はスペースが限られており、従来の超音波検査プローブは管内に挿入できないため、ポータブルマルチ周波数渦流装置と内挿式チューブプローブを組み合わせ、伝熱管内壁の欠陥を1本ずつ検査する必要がある。 点検整備員はHS-ET260ポータブルデジタル渦流探傷器に内挿式チューブプローブを装着して作業する。点検整備前に熱交換器の端蓋を取り外し、管口の異物を清掃してから、伝熱管と同一材質で人工欠陥を含む標準管を選定し、装置にマルチ周波数パラメータを設定して、支持板が発生する干渉信号を抑制し、実際の管壁欠陥と支持構造による干渉を区別する。検査時、プローブを管口からゆっくり管内に挿入し、等速で前進させる。機器は渦流信号をリアルタイムで取得し、タッチパネルにインピーダンス曲線を表示する。管壁に孔食やき裂があると信号に明らかな変化が現れ、機器は警報を発するとともに欠陥の深さと位置を記録する。1本の伝熱管の検査が終わるごとに、対応する検査データを保存する。全伝熱管束の検査終了後、欠陥管を選別して位置をマーキングし、チューブプラグによる閉塞または交換処理を行う。HS-ET260は欠陥動画記録機能を内蔵しており、検査波形を再生して、検査エンジニアが欠陥を再確認し、点検整備探傷レポートを発行することを容易にする。装置一式は軽量で、1人で携行・操作でき、点検整備現場の臨時作業に適しており、熱交換器の停止点検整備工期を短縮し、装置の早期復旧を保証する。 3.3 自動車部品業界 3.3.1 自動車シャシーアルミ合金部品の現地探傷(HS-ET200) 新エネルギー車のシャシーに使用されるアルミ合金ブラケットやコントロールアームは、多くが鋳造アルミ合金で成形されており、鋳造工程で表面冷しわや微細き裂が発生しやすい。車両が長期にわたり交番荷重を受けると微細き裂が進展し続け、最終的にシャシー部品の破断を引き起こし、走行安全事故につながる可能性がある。一部の製品は出荷後に顧客工場や第三者検査機関に持ち込まれて抜き取り検査されるが、現場には大型固定式探傷装置がないことが多く、ポータブル装置で迅速に検査を完了する必要がある。アルミ合金は非強磁性の導電材料であるため、磁粉探傷検査は適用できず、渦流検査が第一選択の手段となる。 品質管理員はHS-ET200装置と専用ペン型プローブを携行して対象部品の現場に到着し、部品表面の油汚れを清掃するだけでよい。大面積の研磨は不要で、薄いクリア塗装はそのまま残すことができる。その後、人工き裂付きのアルミ合金標準試験片を用いて装置を校正し、検査周波数を選択して警報しきい値を設定する。走査時はプローブを手で持ち、部品の応力集中領域(コーナー部、ボルト穴位置)をゆっくり移動させる。機器は渦流信号をリアルタイムで監視し、表面微細き裂を検出すると直ちに音響・光警報を発する。検査員は写真を撮影して波形を保存し、欠陥ワークをマーキングする。装置は材質選別機能に対応しており、異材混入ワークのスクリーニングを支援できる。検査完了後、検査データをエクスポートして抜き取り検査レポートを作成する。装置はリチウム電池で駆動し、多バッチ部品の現場抜き取り検査に適しており、鋳造欠陥を迅速に識別して不合格品を遮断し、欠陥部品が完成車の組立工程に流入するのを防ぎ、車両の走行安全を確保する。 3.3.2 自動車締結部品用棒材原材料のオンライン探傷(HS-CT360) 高強度ボルト・ナットの原材料は合金構造用鋼棒材であり、棒材表面の折込み、き裂、引っかき傷などの欠陥は熱処理後にさらに拡大し、締結部品が車両の振動荷重下で破断し、直接安全事故を引き起こす可能性がある。締結部品メーカーの原材料棒材は入荷量が多く、100%の割合でオンライン探傷を実施する必要がある。人手による検査は効率が低く、検査漏れのリスクが高い。棒材のサイズが多く、生産ラインは連続送材のため、探傷システムはパラメータの迅速な切り替えに対応し、生産ラインの上下料機構と連動して自動検査と自動選別を実現する必要がある。海外に輸出する締結部品製品には、海外顧客の品質監査に対応するため、完全でトレーサビリティのある探傷記録も必要である。 HS-CT360オンライン探傷システム一式は、棒材排出工程の後段に設置される。棒材は搬送機構により等速で探傷ステーションに送られ、マルチチャンネル貫通型コイルを通過する。検査前に標準欠陥試験棒を用いて装置の校正を完了し、対応するサイズの棒材に合わせてゲイン、位相、警報しきい値を設定する。マルチチャンネルが円周方向の渦流信号を同期取得し、表面き裂と折込みを識別する。欠陥を検出すると、システムは棒材番号と欠陥波形を自動記録し、選別機構を制御する信号を出力して不合格棒材を自動分離する。産業用制御PCはすべての探傷記録を長期保存し、随時参照・レポートエクスポートが可能で、顧客監査に使用できる。異なる直径の棒材に交換する場合は、コイルを交換してプリセットのパラメータスキームを呼び出すだけで、生産サイズを迅速に切り替えられる。システム一式は7×24時間安定稼働でき、人手による抜き取り検査に取って代わり、原材料の全数検査を実現し、高強度締結部品の原材料品質の安定性を確保し、国内外の締結部品品質基準を満たす。 3.4 鉄骨構造・特定設備検査業界 3.4.1 鉄骨橋梁溶接部の定期検査(HS-ET260) 大型鉄骨橋梁は長期にわたり屋外環境にさらされ、雨雪、温度差、車両の交番荷重の複合作用により、鋼箱桁の溶接部や接合板などの位置に疲労微細き裂が発生しやすい。このような表面微細き裂は初期には肉眼で見えないが、車両の繰り返し荷重により絶えず進展し、橋梁構造の安全性を深刻に脅かす。橋梁検査作業は多くが高所作業であり、装置は軽量で、検査員が携行しやすいことが必須である。橋梁の防食塗装を全面研磨するとコストが極めて高く、既存の防食体系を損なうが、渦流検査は薄い塗装を残したまま直接実施できるため、研磨作業量を削減できる。 検査員はHS-ET260ポータブル渦流探傷器と溶接部専用フォーク型プローブを携行し、橋梁の検査作業面に到着する。溶接部表面の浮き錆と土砂を清掃し、薄い防食塗装を残す。人工ノッチ付きの同一材質試験片を用いて装置の感度を校正し、探傷周波数と警報しきい値を設定する。その後、プローブを手で持ち、溶接部の全長に沿って等速で走査する。機器の7インチタッチパネルにインピーダンス平面信号がリアルタイム表示され、溶接部表面および表面近傍の微細き裂を捕捉する。欠陥信号が現れると、機器は音響・光警報を発し、検査員は欠陥の座標位置をマーキングして波形ファイルを保存する。装置は大容量ストレージを内蔵し、大量の検査データを連続保存でき、検査終了後にレポートをエクスポートする。装置一式は1人で携行でき、リチウム電池駆動のため高所作業で電源ケーブルを引きずる必要がなく、作業難易度が大幅に低減し、塗装研磨の作業量も削減できる。橋梁鉄骨構造の定期安全検査を効率的に実施でき、早期疲労き裂をタイムリーに発見して事前に補修・補強を行い、橋梁安全事故を防止できる。 3.4.2 圧力容器部品の入荷抜取検査(HS-ET200) 圧力容器のフランジや管台は耐圧部品であり、鍛造加工工程で表面き裂や折込み欠陥が発生しやすい。耐圧部品の品質は圧力容器の安全性を直接決定する。特定設備法規の要件に基づき、耐圧鍛造品にはサンプリング非破壊検査を実施する必要がある。部品の入荷バッチは多く、ワークの寸法と形状は様々であり、固定式探傷装置は各種異形鍛造品に柔軟に対応できないため、ポータブル探傷装置で原材料倉庫にて現地抜き取り検査を実施する必要がある。 品質管理員はHS-ET200渦流探傷器にペン型ポイントプローブを装着して作業する。検査前に鍛造品表面のスケールと油汚れを清掃し、同一材質で人工欠陥付きの対比試験片を用いて機器を校正し、ゲインと検査周波数を調整する。その後、フランジの丸み部、管台の付け根部などの応力集中領域をポイントごとに走査し、機器は渦流信号をリアルタイムで監視し、表面微細き裂を検出すると直ちに音響・光警報を発する。検査員はワーク番号と欠陥位置を記録し、探傷曲線を保存する。装置はワーク材質の判定補助機能も備えており、異材混入問題のスクリーニングに使用できる。検査完了後、探傷レポートをエクスポートし、原材料の入庫受入検査の根拠とする。装置は小型・ポータブルで、倉庫現場で直接検査でき、ワークを専用の探傷ラボへ移送する必要がなく、入荷検査サイクルを短縮でき、圧力容器部品の品質コンプライアンスがより確実になる。 4 オーダーメイドとOEMに関する説明 4.1 オーダーメイドサービス 本シリーズの渦流探傷器は、深いカスタマイズが可能である。ポータブル機種HS-ET200、HS-ET260は専用プローブ(溶接部フォーク型プローブ、内挿式伝熱管束プローブ、小径孔プローブ、異形曲面専用プローブ)のカスタマイズに対応する。ソフトウェア面では、中英日操作画面、カスタムレポートテンプレート、欠陥分類アルゴリズム、検査データのクラウドアップロード、ユーザー階層別権限管理をカスタマイズできる。オンライン機種HS-CT300、HS-CT360は、機械搬送架台、上下料機構、欠陥自動マーキングと空圧式選別システムをカスタマイズでき、管材・棒材の異なる外径と搬送速度に対応する。マルチチャンネル拡張の追加、生産ラインPLCとの連動、MES生産管理システムとの接続も可能で、探傷データを工場の情報化プラットフォームにアップロードできる。さらに、顧客の現場使用条件に応じて防塵、防湿、高温対応バージョンの筐体をカスタマイズでき、熱帯、高粉塵、湿潤な工場環境に対応する。同時に、国ごとの非破壊検査基準に応じてアルゴリズムを調整し、輸出製品の検査規範要件を満たすことができる。 4.2 OEM委託生産サービス OEMブランド生産(OEM供給)を請け負うことができ、顧客ブランドのLOGOカスタマイズ、本体銘板のカスタマイズ、起動画面のカスタマイズに対応し、本体のハードウェアとソフトウェアはいずれも顧客の要求に応じて変更できる。ポータブル探傷器は本体のみを供給し、プローブは顧客側で調達することもできる。オンライン探傷システムは探傷本体のみを供給し、機械搬送機構は顧客側で調達する。OEM注文では、一式の技術文書、操作マニュアル、出荷時校正証明書を提供でき、ロット供給に対応し、海外輸出検査用資料も併せて提供する。 5 据付・調整・操作手順 5.1 ポータブル機種 HS-ET200、HS-ET260 据付:まず本体、リチウム電池、プローブ、信号ケーブル、標準試験片などの付属品が揃っているかを確認する。次に電池を本体の電池ボックスに装着し、プローブの信号ケーブルを接続して、コネクタが確実にロックされ、緩みがないことを確認する。 調整:電源投入後、ワーク材質と検査周波数を設定し、標準対比試験片を使用して感度校正を行う。ゲインと位相を調整して人工欠陥信号を規定の振幅に合わせ、警報しきい値を設定する。その後、プローブをテストし、リフトオフ補償機能が正常であることを確認し、パラメータスキームを保存して予備とする。 検査操作:試験体表面を清掃した後、プローブを手で持ち、安定して等速で走査しながら波形を観察する。警報が発生した場合は欠陥を再確認する。検査終了後はデータを保存し、電源を切って電池を取り外す。 5.2 オンライン機種 HS-CT300、HS-CT360 準備:探傷本体キャビネットを所定位置に設置し、搬送架台とコイル治具を固定し、380V動力電源を接続して確実に接地し、選別機構の信号ケーブルを接続する。配線の絶縁状態を点検し、短絡リスクがないことを確認する。 機械据付:貫通型コイルを取り付け、ローラの水平度を調整して、管材/棒材の搬送同心度を保証し、ワークとコイルの摩擦を避ける。その後、欠陥マーカーと空圧式排除機構を取り付ける。 電気調整:電源を投入して産業用制御PCを起動し、通信信号が正常か確認する。ワークパラメータを読み込み、標準欠陥試験棒で探傷感度を校正し、マルチ周波数パラメータを調整して警報しきい値を設定する。その後、搬送、マーキング、選別機構の連動テストを行い、欠陥検出時に排除機構がタイムリーかつ正確に作動することを確認する。 試生産:標準試験体を投入して30分間連続試運転し、検査漏れ率と誤報率を検証する。パラメータを微調整して安定状態にした後、レシピを保存する。現場操作員をトレーニングし、その後正式生産を開始する。 検収:連続ロット試検査が合格した後、納入検収を実施する。 6 よくある故障の診断と解決 表2 よくある故障の診断と解決 故障現象 診断手順 解決策 本体が起動しない(ET207/CYC9S) 1.電池残量を確認する。 2.電池接触端子を確認する。 3.電源基板の故障。 電池残量不足の場合は電池交換。金属端子を清掃。電源基板はメーカー修理。 信号ベースラインのドリフト、ノイズ大 1.プローブケーブルの破損。 2.ワーク表面の油汚れ・振動。 3.接地不良。 プローブケーブルを交換。ワーク表面を清掃。オンライン機で確実な接地をやり直す。 欠陥の検査漏れ 1.感度不足。 2.周波数選択が不適切。 3.プローブの摩耗。 標準試験片で再校正。検査周波数を調整。プローブを交換。 誤警報が多い 1.リフトオフ干渉が大きい。 2.ゲイン過高。 3.ワーク表面の凹凸。 自動リフトオフ補償を有効化。ゲインを低減。ワーク表面の突起を研磨。 オンラインシステムの選別機構が作動しない 1.信号出力ラインの断線。 2.PLC通信異常。 3.空圧エア圧力不足。 信号ケーブルを点検。通信モジュールを再起動。コンプレッサ圧力を調整。 タッチパネルが応答しない(HS-ET260/オンライン制御PC) 1.システムのフリーズ。 2.画面フラットケーブルの緩み。 装置を再起動。分解してフラットケーブルを締め直し、破損していれば交換。 検査データを保存できない 1.ストレージ容量不足。 2.ストレージモジュール故障。 過去データを削除。ストレージモジュール故障の場合はメーカーで交換。 7 機器メンテナンスのメリット モジュール化設計で修理が容易:本体ハードウェアはモジュール化構造を採用しており、プローブ、信号取得基板、電源モジュールは互いに独立しているため、故障部品のみ個別交換でき、本体全体をメーカー修理に出す必要がなく、停止時間が大幅に短縮される。オンライン機種は探傷本体と機械搬送部が互いに独立しており、機械故障が探傷本体に波及しない。 長寿命プローブと低ランニングコスト:プローブは耐摩耗設計を採用し、保護カバーを標準装備しており、消耗品の種類が少ない。ポータブル機種のプローブは汎用性が高く、複数の機種間でプローブを交換できるため、予備部品の在庫も削減される。装置は摩耗しやすい結合剤を必要とせず、超音波探傷と比較して結合剤を継続的に購入する必要がなく、長期ランニングコストがより低い。 リモート技術サポート:オンライン機種はリモートログインによる調整に対応しており、ソフトウェアパラメータの調整とプログラムアップグレードはすべてリモートで完了できる。海外の輸出顧客は簡単な故障をオンラインで迅速に診断でき、エンジニアの海外出張コストを削減できる。ポータブル機種は波形ファイルを送信し、技術者がオンラインで欠陥信号をリモート解析できる。 安定耐久、環境適応性が高い:産業グレードの電子部品を採用し、使用温度範囲が広い。ポータブル機種の外殻は滑り止め・防塵設計で、オンライン機種の本体は防塵産業用筐体を採用しており、冶金工場、粉塵環境、屋外現場の検査に適応でき、故障率が低い。 充実した予備部品供給:純正予備部品を長期供給し、予備部品パックの一括輸出にも対応する。装置には出荷時に校正証明書が同梱され、毎年の計量校正に対応しており、国内外の非破壊検査資格審査の要件を満たす。ソフトウェアは生涯無料のマイナーバージョンアップグレードを提供する。 免責事項:本装置は導電性金属の非破壊検査専用であり、操作員は非破壊検査の専門トレーニングを受講しなければならない。装置が出力する検査結果は参考用であり、最終的な欠陥判定は専門の非破壊検査員が評価しなければならない。引火性・爆発性があり防護のない環境での使用は固く禁じる。
Watch Our Corporate Story
Discover how InternationTech delivers world-class industrial machinery solutions to more than 20 countries.

Factory Tour
Take an online tour of our 50,000-square-meter modern manufacturing base, equipped with 12 automated production lines and over 50 CNC machine tools.


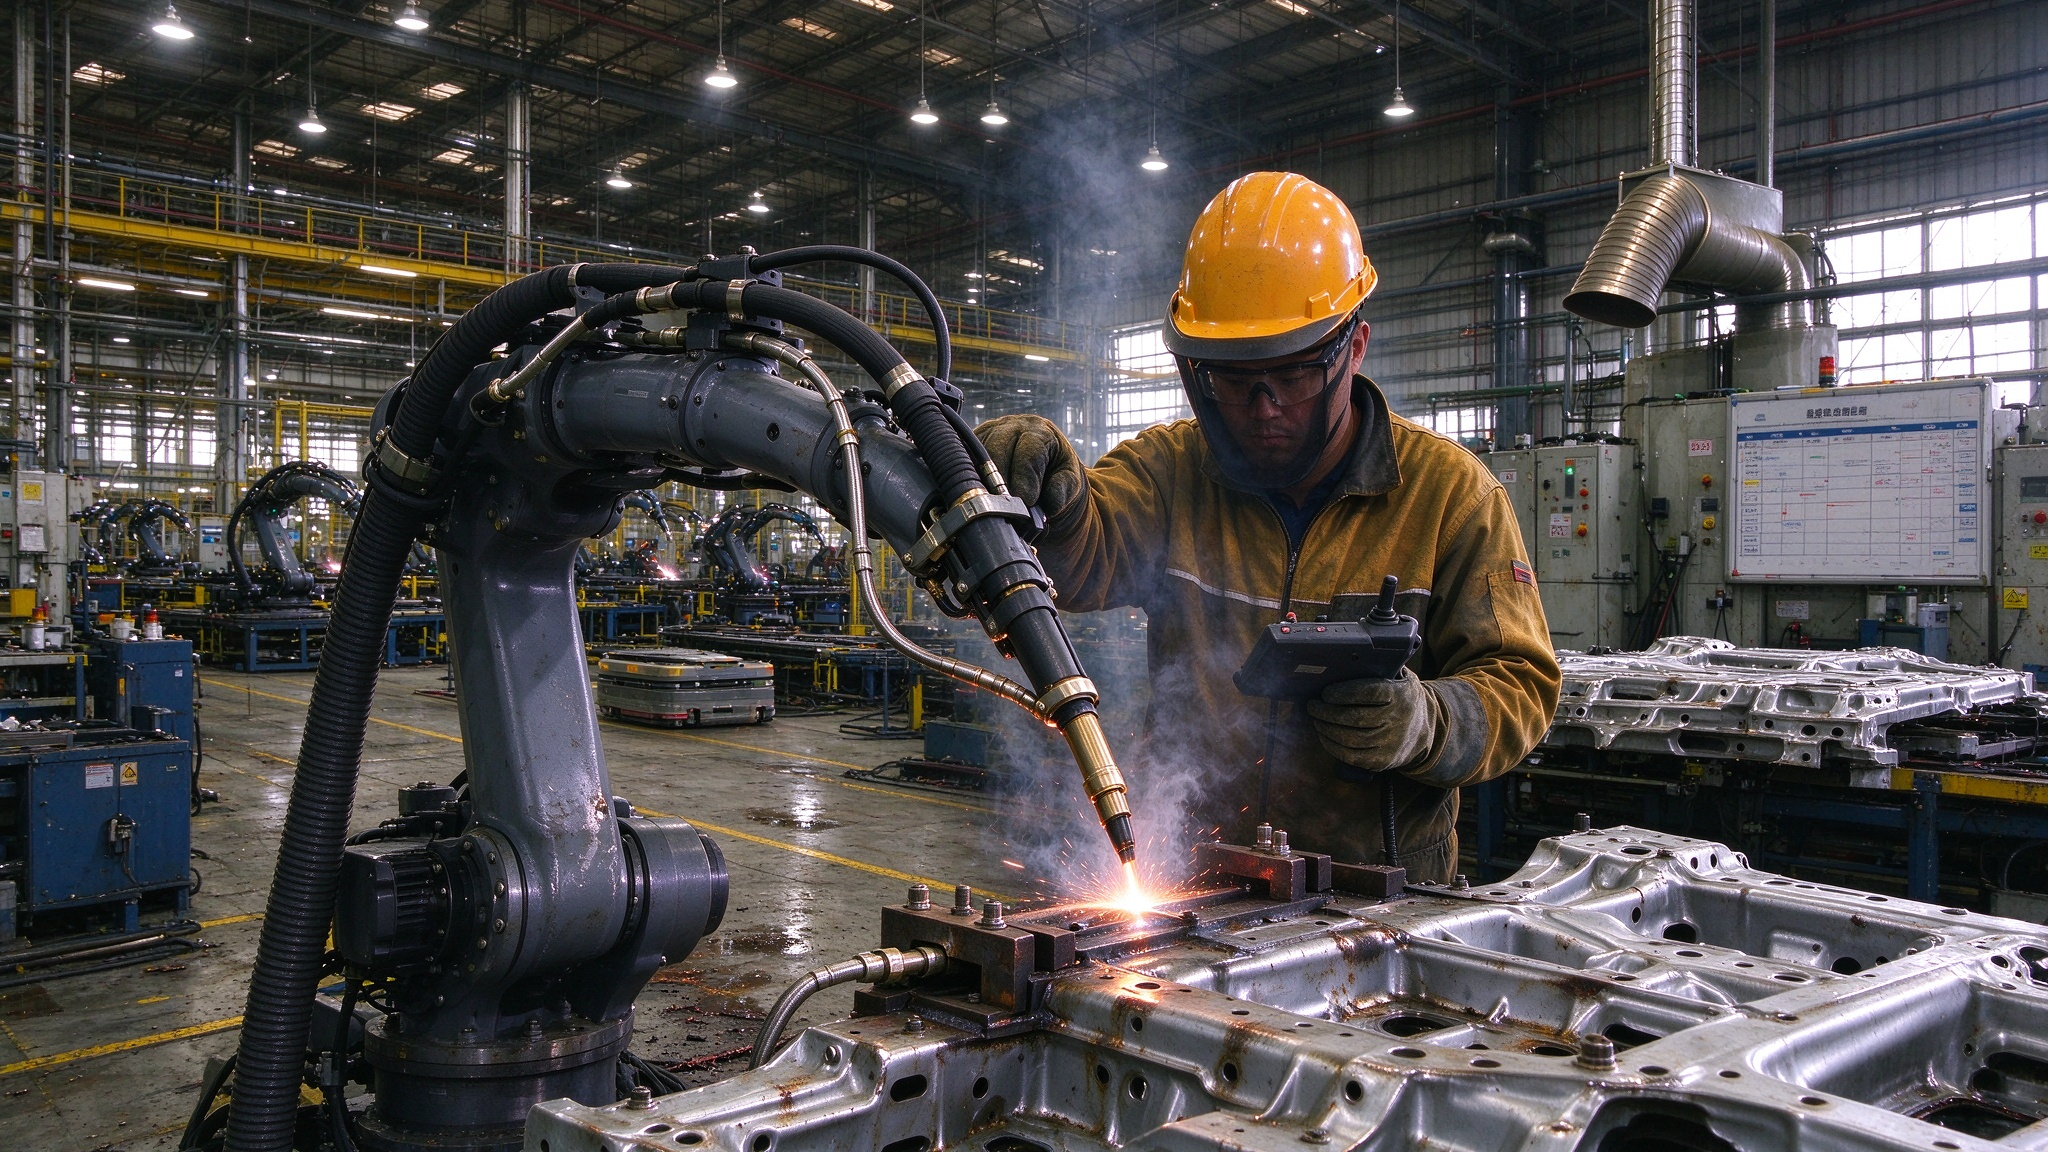
企業強み
なぜ hivekiontech を選ぶのか
自社製造
近代的な研究開発生産拠点
グローバルロジスティクス
世界各国へ安全配送
安心のアフターサービス
ライフサイクル全体サービス