Product Demo Video
磁粉探傷検査装置
1 概要
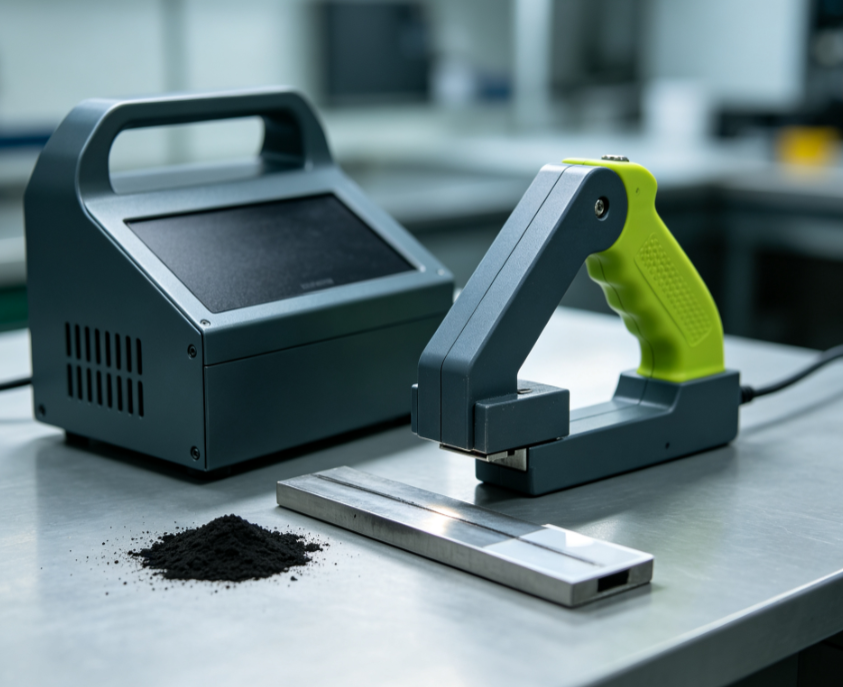
本シリーズCDXポータブル磁粉探傷装置は、強磁性材料の漏洩磁束探傷原理に基づいて開発された製品であり、現場ですぐに使用することができる。検査時には強磁性ワークに磁化磁界を印加し、ワークの表層または浅層に亀裂、スラグ巻き込み、気孔、層間剥離などの不連続部が存在すると、その部位に漏洩磁束が形成される。磁粉がそこに集まることで肉眼で判別可能な磁痕が現れ、検査員はこれにより欠陥の位置、長さ、形状を判断する。3機種はそれぞれ位置づけが異なる。HS-CDX-200は交流・直流両用機種で、表面欠陥と近表面欠陥の両方を検出できる。HS-CDX-300は軽量型交流機種で、溶接現場の一括スクリーニングに多用される。HS-CDX-500は磁化電流が調整可能で内蔵消磁機能を備えた交流機種であり、探傷後に残留磁気を管理する必要がある精密部品に適している。本体にはA、D、E、Oの4種類の交換用プローブを使用できる。A馬蹄形プローブは隅肉溶接部向け、Dは極間距離を調整できる電磁ヨークで平面・曲面部品に適用、E交差回転磁界プローブは溶接部向けに設計されており、1回の走査で横方向と縦方向の亀裂を同時に検出できる。Oリングコイルは軸類・ボルト類の小型回転部品に周方向磁化を提供する。このため本製品は特殊設備、鉄骨構造工事、機械製造、鉄道輸送、石油化学・電力などの分野で広く使用され、供用中検査と出荷品質管理の役割を担っている。
2 主要技術パラメータ表
項目 | HS-CDX-200 | HS-CDX-300 | HS-CDX-500 |
磁化電源 | 交流/直流両用 | 交流 | 交流、磁化電流連続可変 |
入力電源 | AC220V±10%、50Hz | AC220V±10%、50Hz | AC220V±10%、50Hz |
定格消費電力 | 1100W | 800W | 900W |
引上げ力(交流時) | ≥45N | ≥45N | ≥45N |
引上げ力(直流時) | ≥180N | 直流出力なし | 直流出力なし |
標準付属プローブ | A、D、E、Oプローブ一式 | A、D、E、Oプローブ一式 | A、D、E、Oプローブ一式 |
磁化深さ | 表面2mm、近表面最大4mm | 表面約2mmのみ | 表面約2mmのみ |
消磁機能 | 内蔵消磁なし、外部消磁装置が必要 | 内蔵消磁なし | 内蔵交流消磁機能付き |
電流調整方式 | 交直切替、段階調整 | 固定出力 | サイリスタ連続無段調整 |
本体重量 | 約8.5kg | 約6kg | 約7.2kg |
使用環境温度 | -10℃~+45℃ | -10℃~+45℃ | -10℃~+45℃ |
相対湿度 | ≤80%(結露なし) | ≤80%(結露なし) | ≤80%(結露なし) |
保護機能 | 過電流・過熱保護 | 過電流・過熱保護 | 過電流・過電圧・過熱・漏電の多重保護 |
適用規格 | NB/T47013、JB/T4730 | NB/T47013、JB/T4730 | NB/T47013、JB/T4730 |
3 適用業界と応用シーン
3.1 圧力容器と圧力配管(ボイラー、石油化学貯蔵タンク、圧力配管)
3.1.1 大型原油貯蔵タンクのタンク壁突合せ溶接部の供用中定期点検(推奨機種 HS-CDX-200)
シーンの背景:容量の大きい立式原油貯蔵タンクは供用期間が長く、媒体による腐食、圧力サイクル、温度変動が相互に重なり、タンク壁の突合せ溶接部やT継手に疲労亀裂や腐食割れが発生しやすい。特殊設備関連の規範によると、貯蔵タンクは6~12年ごとに包括的な定期点検を1回実施しなければならず、そのうち溶接部の表面・近表面欠陥に対する磁粉探傷は必須の検査項目である。貯蔵タンクは体積が大きく、工場へ輸送できないため、ポータブル探傷装置を持ち込んでタンク内で作業するしかない。またタンク壁の溶接部には、表面に開口した亀裂のほか、溶接過程で形成された溶込み不良、スラグ巻き込みなどの欠陥が溶接部の浅層(近表面)に潜んでいることも多く、交流探傷のみでは安定して検出できないため、本シーンでは交流・直流両用のHS-CDX-200磁粉探傷装置を選定する。
設備の適用プロセス:作業開始前にまず安全準備を整え、タンク内の換気とガス検知を完了して合格を確認したうえで、作業用足場を組み立てる。続いて溶接部の検査領域を前処理し、溶接部表面の塗装、錆、酸化スケールを研磨して除去し、金属光沢が露出するまで仕上げ、表面の油汚れも清掃する。黒色磁懸濁液とA1形試験片を準備し、検査対象の溶接部の片側で試験片による感度校正を実施し、装置の磁化システムと磁懸濁液システムが正常であることを確認する。検査の主体はE型交差磁ヨークプローブを使用し、交流磁化モードで溶接部表面を走査して、横方向・縦方向の表面亀裂を発見する。皮下欠陥が疑われる部位では直流磁化モードに切り替え、直流磁界の強い透過力を利用して溶接部近表面のスラグ巻き込み、融合不良などの欠陥を検査する。磁化中は磁懸濁液を同時に噴霧しながら磁痕の指示を観察し、欠陥の位置を直ちにマークして写真で記録する。HS-CDX-200には内蔵消磁機能がないため、1本の溶接部の検査が終了するごとに外部消磁器でその領域を消磁し、ワークの残留磁気による粉塵吸着を防ぐ。全工程で環境温度、磁化パラメータ、欠陥の位置と長さを記録し、これに基づいて非破壊検査報告書を作成する。貯蔵タンク全体の溶接部は区分方式で検査を進め、T継手とタンク底部の大隅肉溶接部の隅肉領域はA馬蹄プローブに切り替えて重点的に走査する。基準を超える欠陥は確認次第直ちにマークし、その後の研磨再検査と補修を手配する。全検査完了後、探傷記録と画像資料を集計し、特殊設備検査部門に保存用として提出し、貯蔵タンクの安全評価の根拠とする。本シーンでは1回の検査でタンク壁の溶接部1本が数百メートルに達することもあるが、HS-CDX-200の交流・直流デュアルモードは近表面欠陥に対する規格の検出要件を満たし、特殊設備検査規範に適合する。
3.1.2 化学工場の高圧配管突合せ溶接部の定期点検(推奨機種HS-CDX-200)
シーンの背景:化学プラント内の高圧配管は高温高圧かつ腐食性の媒体を輸送しており、長期間にわたり圧力変動と媒体による侵食を受け、溶接部に疲労亀裂が発生しやすい。亀裂が進展すると媒体の漏洩、さらには爆発などの重大な安全事故につながる可能性がある。圧力配管の定期点検に関する規範によると、配管溶接部に対して磁粉探傷を実施しなければならない。配管は多くが配管架台(パイプラック)のブラケット間に配置されて作業空間が狭く、固定式探傷機は設置できないため、ポータブル機器を使用しなければならない。また配管溶接継手には表面亀裂のほか、熱影響部に比較的浅い位置の近表面欠陥を伴うことが多く、交流磁粉のみでは表面に開口した亀裂しか検出できず、皮下欠陥の見逃しリスクがあるため、HS-CDX-200を選定する。
設備の適用プロセス:検査前に配管の検査対象溶接部領域を隔離し、プロセスの減圧と冷却を完了して作業の安全を確認する。検査対象溶接部の両側各50mmの範囲を研磨して錆と塗装を除去し、表面の油汚れを清掃する。A1形試験片でHS-CDX-200を校正し、磁化システムの感度が要件を満たすことを確認する。配管直管部の突合せ溶接部はE交差磁ヨークプローブが担当し、交流磁化モードで走査して表面の横方向・縦方向亀裂を迅速に検出する。エルボ、チーズなど応力が集中する管区間では直流磁化モードに切り替え、磁界のより深い透過力により熱影響部の近表面欠陥を検査する。磁化時はプローブを等速で移動させながら黒色磁懸濁液を同時に噴霧し、磁痕の指示を観察して、偽磁痕と実際の欠陥を区別する。疑わしい磁痕を発見した場合は磁化を繰り返して検証し、欠陥の座標、長さ、形状を記録する。検査終了後、外部消磁装置で配管溶接部の残留磁気を除去し、配管が鉄粉を吸着してその後の運転に影響するのを防ぐ。基準を超える欠陥の位置にはすべてマーキングし、施工会社に補修を通知する。補修終了後はHS-CDX-200で再検査し、欠陥が確実に除去されたことを確認する。探傷画像と原始記録を集計してアーカイブ化した後、特殊設備検査機関の審査に提出し、当該配管区間の継続使用の検査証明とする。配管架台の現場作業スペースは限られているが、HS-CDX-200は本体がポータブルでプローブ交換も迅速であり、直管、エルボ、チーズなどの多様な溶接形態をカバーでき、化学配管の供用中検査の各種要件に適合する。
3.2 鉄骨構造工事(工場鉄骨、橋梁、グリッド構造)
3.2.1 大スパン鉄骨橋梁の現場溶接部探傷検査(推奨機種HS-CDX-300)
シーンの背景:道路・鉄道の鋼箱桁橋は長期間にわたり車両の変動荷重と風雨による侵食を受け、鋼箱桁のブロック間突合せ溶接部や補剛板の隅肉溶接部は疲労亀裂の多発部位である。橋梁の竣工検査であれ定期安全評価であれ、溶接部への磁粉探傷の実施が求められる。橋梁部材は大型の固定構造であるため分解して工場へ輸送できず、現場での高所作業で実施するしかなく、設備の重量と携帯性への要求が極めて高い。本シーンの検査目標は主に表面に開口した疲労亀裂であり、近表面欠陥の強制検出要件はない。軽量型交流磁粉探傷装置であるHS-CDX-300は自重わずか6kgで、高所作業用ゴンドラの作業条件に合致し、鉄骨橋梁の探傷で非常に広く使用されている。
設備の適用プロセス:正式作業前にまず高所作業の安全指示を行い、ゴンドラまたは足場を組み立て、墜落防止対策を実施する。検査対象溶接部領域を研磨し、防食コーティング、錆、スパッタを除去して母材金属表面を露出させ、洗浄剤で油汚れを清掃する。黒色磁懸濁液とA1形感度試験片を準備し、母材上に試験片を貼り付けて感度検証を完了し、HS-CDX-300の磁化状態が正常であることを確認する。鋼箱桁の長い突合せ溶接部にはE型交差回転磁界プローブを選定する。このプローブは1回の走査で回転磁界を形成し、横方向と縦方向の亀裂を同時に検出できるため、長い溶接部の検査効率が大幅に向上する。作業員はHS-CDX-300本体を手に持ち、プローブを溶接部に密着させて等速で進行させる。進行速度は2~3mm/sに保ち、磁懸濁液を同時に噴霧し、光線条件が適切なときに磁痕の指示を観察する。補剛板・隔壁の隅肉溶接部ではA馬蹄プローブに交換し、隅肉溶接部のルート部を重点的に検査する。ここは応力集中位置であり、疲労亀裂の多発領域である。検査中に発見した欠陥は逐一写真撮影、位置特定、長さ記録を行う。HS-CDX-300には内蔵消磁機能がないが、橋梁鉄骨構造は通常残留磁気への厳格な要求がないため、一般的に追加の消磁は不要である。鋼箱桁全体は区分方式で探傷を完了し、支承付近やスパン中央などの高応力領域の溶接部を重点とする。検査終了後、全欠陥記録を集計して非破壊検査報告書を発行し、橋梁の竣工検査または橋梁ヘルスアセスメントの資料とする。橋梁高所作業では積載に制限があり、HS-CDX-300は軽量で1人でも携行・操作できる。E交差磁ヨークと組み合わせることで長い溶接部の検査工数を大幅に圧縮でき、鉄骨構造の大量溶接部表面の一括スクリーニングに適している。
3.2.2 大型工場の鉄骨格子柱・グリッド構造溶接部の検査(推奨機種HS-CDX-300)
シーンの背景:大型工業工場やコンベンションセンターは多くが鉄骨格子柱、空間グリッド構造を採用しており、部材間には相当数の管相貫溶接部と隅肉溶接部が存在し、溶接施工時に表面亀裂、気孔などの溶接欠陥が発生しやすい。工場鉄骨構造の設置完了後は探傷検査を受け、建築年数の古い工場では供用期間中に発生した疲労亀裂を調べるための定期検査が必要となる。グリッドの部材は分布が分散し、作業箇所が多く、現場検査の作業量は比較的大きいが、検査ニーズは主に表面開口亀裂であり、深層の近表面欠陥の検出は必要ない。HS-CDX-300は本体が軽量で習得が容易、プローブの脱着も簡便であり、多点の迅速スクリーニングをこなせる。
設備の適用プロセス:現場検査に入る前にまず移動式足場を組み立て、グリッド部材の管相貫溶接部表面を1本ずつ処理し、防錆塗料、溶接スラグ、酸化スケールを研磨除去して、溶接部表面を清浄な状態に戻す。続いてA1形試験片でHS-CDX-300の装置感度を校正し、磁化効果が合格であることを確認してから検査を開始する。円管の管相貫溶接部にはE交差磁ヨークプローブを優先的に使用し、溶接部に沿って周回走査して表面の横方向・縦方向亀裂を迅速に探す。部材の隅肉溶接部はA馬蹄プローブに交換し、溶接ルートの亀裂を検査する。プローブを等速で移動させながら磁懸濁液を同時に噴霧し、磁痕を観察して偽指示と実際の欠陥を区別する。疑わしい欠陥に遭遇した場合は磁化を繰り返して確認し、欠陥の位置をマークして寸法を記録する。工場グリッドの検査ポイントはかなり分散しており、本体が軽量なHS-CDX-300は検査員が異なる部材間を迅速に移動でき、プローブ交換も簡単なため、多点検査の効率が顕著に向上する。全部材の探傷完了後、探傷記録を整理して鉄骨構造の非破壊検査報告書を作成し、工事の竣工検査資料とする。グリッド検査の目標は表面溶接亀裂の検出のみであり、HS-CDX-300は交流磁化の感度が高く、日常メンテナンスも簡単なため、数が多く分散配置された部材に対しても現場探傷を比較的迅速に完了できる。
3.3 機械設備製造(軸類、歯車、ファスナー精密部品の出荷検査)
3.3.1 建設機械のピン軸・歯車精密部品の出荷探傷(推奨機種 HS-CDX-500)
シーンの背景:建設機械に使用されるショベルのピン軸とトランスミッション歯車は、いずれも変動荷重を受ける重要な受力部品であり、鍛造、熱処理、研削加工の過程で焼入れ割れ、研削割れ、鍛造割れが発生しやすい。このため部品の出荷前には磁粉探傷を実施して表面欠陥を検出しなければならない。部品の探傷後に残留磁気が残ると、後続の機械加工の切削段階で鉄粉を吸着して加工面を傷つけ、組立精度に影響するため、消磁工程は省略できない。HS-CDX-500は連続可変の磁化電流と内蔵消磁能力を兼ね備えており、外部消磁装置の追加が不要で、精密機械加工部品の探傷に適している。
設備の適用プロセス:部品の探傷前にまず表面清浄を完了し、切削液、油汚れ、酸化スケールを除去して、表面を乾燥した清浄な状態に保つ。続いてHS-CDX-500に220V電源を接続し、A1形試験片で装置の感度校正を完了する。部品の寸法と材質に応じて磁化電流を調整し、サイリスタによる連続調整で出力磁界を制御し、異なる規格のピン軸と歯車に適合させる。短いピン軸・ボルト類部品にはOリングコイルを使用して周方向磁化を実現し、軸方向亀裂の検出に用いる。歯車の端面と歯元位置にはD可変極間距離電磁ヨークプローブを使用し、歯元は応力集中の多発領域のため、研削割れを重点的に検査する。磁化過程で黒色磁懸濁液を噴霧し、磁痕を観察、欠陥をマークし、欠陥の寸法を記録する。探傷完了後、HS-CDX-500の内蔵消磁機能を直接起動してワークを消磁し、その後ガウスメータで残留磁気を再測定して、図面の技術要件に適合することを確保し、残留磁気による鉄粉の吸着継続を防ぐ。基準を超える欠陥が検出された部品は単独で隔離し、不合格品は補修または廃棄とし、合格部品は次の機械加工工程に流す。各ロットの部品探傷終了後、磁化電流パラメータ、検査数量、欠陥統計を項目ごとに記録し、これに基づいて出荷非破壊検査報告書を作成する。磁化電流の連続調整が可能なため、HS-CDX-500は多種規格の精密部品に適合できる。消磁能力は本体に統合されており外部消磁装置の追加が不要なため、機械加工工場の小ロット精密部品検査に非常に適しており、精密部品の残留磁気管理の課題も同時に解決される。
3.3.2 クレーン設備の高強度ボルト出荷品質探傷(推奨機種HS-CDX-500)
シーンの背景:クレーン機械や風力発電設備に使用される高強度ボルトは大きな引張荷重と変動荷重を受け、鍛造、転造、熱処理の工程で表面亀裂が発生しやすい。ボルトが一度破断するとクレーン倒壊などの重大事故につながる可能性がある。高強度ボルトは安全上重要な部品であるため、出荷時には1本ずつ(100%)磁粉探傷を完了しなければならない。ボルトの探傷後に残留する磁界は金属粉を吸着し、ねじ山の組立工程で摩耗を引き起こすため、消磁処理は省略できない。HS-CDX-500は可変磁化電流と内蔵消磁能力を同時に備えており、ボルトのバッチ探傷作業に非常に適合する。
設備の適用プロセス:検査対象の高強度ボルトをまず洗浄し、表面の防錆油と金属粉を除去した後、乾燥させる。HS-CDX-500に通電し、A1形試験片で探傷システムの感度を確認する。ボルトの直径規格に応じてHS-CDX-500の磁化電流を調整し、Oリングコイルプローブでボルトを挿通して周方向磁化を行い、ボルト軸部とねじ部の軸方向亀裂の検出に用いる。頭部はD可変電磁ヨークプローブに交換し、丸み部に鍛造割れがないか検査する。磁化時は磁懸濁液を噴霧し、磁痕を観察して亀裂欠陥を識別する。探傷完了後、本体の内蔵消磁機能を起動してボルトを消磁し、ガウスメータで残留磁気を再測定し、各残留磁気指標が出荷規範に適合することを確認する。不合格と判定されたボルトは種類別に隔離して保管し、組立工程に流入させない。合格品は包装して倉庫に入れる。同ロットの作業中に磁化パラメータと欠陥数量を完全に記録し、製品とともに顧客へ相応の探傷合格報告書を納品する。連続可変の磁化電流により、HS-CDX-500はM16~M64の各規格の高強度ボルトをカバーできる。消磁機能が本体と一体化しているため付帯設備が相応に削減され、部品工場の品質検査工位での使用に適している。
4 オーダーメイド・OEM対応
4.1 オーダーメイドサービス
プローブのカスタマイズ:長尺型E交差磁ヨーク、特殊な極間距離のDプローブ、異形ワークに適合する専用馬蹄Aプローブ、大口径リングOコイルを供給できる。蛍光ブラックライト一体型プローブもカスタマイズの対象であり、蛍光磁粉検査と組み合わせて使用する。
電源のカスタマイズ:リチウム電池ワイヤレス給電モジュールを追加搭載し、商用電源のない野外作業バージョンを構成できる。またニーズに応じて低圧安全給電バージョンも提供できる。
機能のカスタマイズ:欠陥撮影・保存モジュール、Bluetoothデータ伝送・デジタル記録モジュールを追加搭載できる。音響・光警報機能の追加や、電流・引上げ力の数値を表示するデジタルモジュールの追加も可能である。
ハウジング・保護のカスタマイズ:保護等級を引き上げ、防水防塵ハウジングを採用し、化学防爆区域の使用要件に応じて防爆構造設計を行う。
付帯一式のカスタマイズ:磁懸濁液、試験片、試験ブロック、工具箱、および消磁器とブラックライトなどを一括パッケージし、フルセットの供給方案を構成できる。
4.2 OEM受託サービス
本体のOEM貼り替え生産を受託し、顧客が提供するブランドLOGO、製品銘板、パッケージ、説明書に応じてカスタマイズする。OEMは裸機と一式設備の2つのモードがあり、顧客は技術パラメータを自ら指定でき、出荷検査報告書も機器とともに納品する。バッチ供給能力を備え、プロジェクト入札における一式設備の供給を受注でき、入札技術条項に応じて設備の技術指標を調整し、メーカー純正の資格文書を提供する。
5 設置・調整操作フロー
5.1 設置手順
開梱検査:開梱後、本体の型番、プローブ、電源ケーブル、付属品、合格証明書を照合し、本体ハウジングとケーブルに損傷がないか検査する。
プローブの組み付け:検査ニーズに応じてA/D/E/Oプローブから選定し、プローブのコネクタを本体インターフェースに正しく合わせてからロックし、接続が確実であることを確認する。
電源配線:現場がAC220V給電であり、アース線が確実に接地されていることを確認してから、電源ケーブルを本体の電源コンセントに接続する。
付属品の準備:磁懸濁液と試験片、およびブラシ、噴霧器、サンドペーパー、洗浄剤などの用品を揃え、記録用紙も準備する。
5.2 調整フロー
通電前検査:まず本体の電源スイッチがオフ位置にあることを確認し、次にケーブルの損傷や短絡の有無を確認する。
通電起動:電源スイッチを入れ、本体のインジケータランプが正常に点灯するか観察する。
感度校正:清浄な強磁性試験ブロックを用意してA1形試験片を貼り付け、プローブを設置してから磁化を開始し、磁懸濁液を噴霧して、試験片上に人工欠陥の磁痕が明瞭に判別できるか観察し、装置感度が規格要件に達していることを確認する。
パラメータ設定:HS-CDX-200は必要に応じて交流・直流の2つのモードを切り替える。HS-CDX-300は固定交流出力のため、追加設定は不要である。HS-CDX-500は磁化電流を適切な段位に調整する。
試磁化:検査対象ワークの無欠陥領域で先に試磁化を行い、プローブの引上げ力と磁界が安定し、異常な異音や過熱現象がないことを確認する。
消磁テスト(HS-CDX-500のみ):試験ブロックの磁化完了後、内蔵消磁を起動し、ガウスメータで残留磁気を測定し、消磁機能が実際に有効であることを検証する。
正式検査:上記の校正がすべて合格した後、はじめてワークの探傷作業を開始できる。
5.3 作業後の後片付け
電源を切り、電源ケーブルを抜き、プローブを取り外し、プローブ表面に付着した磁粉を清掃し、最後に装置とプローブを一緒に保護工具箱へ収納する。
6 よくある故障のトラブルシューティング
故障現象 | 考えられる原因 | 解決方法 |
通電後電源が入らない、インジケータランプが点灯しない | 1.商用電源の停電 2.電源ケーブルの断線 3.電源ヒューズの溶断 | コンセントが正常に給電しているか確認する 電源ケーブルを交換する 本体を開けて同規格のヒューズに交換し、短絡を排除してから通電する |
プローブ磁化時に磁界が出ない、試験片に磁痕が表示されない | 1.プローブコネクタの緩み 2.プローブコイルの断線 3.本体内部のパワーモジュール故障 | プローブプラグを抜き差ししてロックし直す プローブコイルを検査し、損傷があればプローブを交換する 本体はメーカー修理に出す |
磁化時に引上げ力が不足、磁界が弱い | 1.プローブ極面の汚れ、磁粉の堆積 2.ワーク表面の錆によるギャップ過大 3.供給電圧の低下 | プローブ極面の油汚れと磁粉を除去する ワークの検査領域を研磨する 安定化電源に切り替え、入力電圧を確認する |
本体がしばらく運転後に過熱保護で停止 | 1.連続運転時間が長すぎる 2.放熱口の詰まり 3.環境温度が高すぎる | 停止して30分間冷却する 本体の放熱孔のほこりを清掃する 高温環境を避け、間欠作業方式を採用する |
HS-CDX-500の消磁機能が働かない | 1.消磁回路の故障 2.ワーク寸法が大きすぎる | 本体を再起動して再試行する 大型ワークは外部消磁器を別途用意する 故障が解消しない場合はメーカー修理に連絡する |
本体の漏電、外殻に触れると痺れを感じる | 1.アース線が確実に接地されていない 2.ケーブル絶縁の破損 | 機器の接地をやり直す 直ちに使用を中止し、破損ケーブルを交換して絶縁を点検修理する |
磁痕表示が乱れ、大量の偽指示が現れる | 1.ワーク表面が清浄でない 2.磁化パラメータの選択が不適切 3.ワーク表面に傷、バリがある | ワークを研磨・清掃する 磁化モードまたは電流を調整する ワーク表面の傷とバリを研磨除去する |
重要なお知らせ:本体内部の回路に故障が発生した場合は、ご自身で分解せず、メーカーのアフターサービス修理にご連絡ください。
7 機器メンテナンスのメリット
モジュール設計で修理が容易:本体とプローブは分離式モジュール構造を採用しており、プローブは独立した消耗品として、損傷後は単独で交換でき、本体全体をメーカー修理に出す必要がないため、停止時間が大幅に短縮される。回路インターフェースは標準化されており、付属品の互換性が高く、CDX全シリーズのプローブが交換可能なため、予備部品の調達コストも低減される。
故障率が低く、使用寿命が長い:装置は成熟したサイリスタ回路を採用し、電圧変動への適応性が強く、中核部品はすべて工業用グレードの部品を選定している。外殻は高強度エンジニアリングプラスチックを使用して耐衝撃性を備え、工事現場、野外、高所などの過酷な現場環境に適応できる。適切に保守された場合、本体全体の使用寿命は8~10年に達する。
メンテナンスコストが低い:日常メンテナンスはプローブ極面と電源ケーブルの清掃のみで、保守フローは複雑ではない。消耗品はプローブ、電源ケーブル、ヒューズの3種類のみで、予備部品の価格も低く、高額な定期保守費用も発生しない。
汎用互換性が高い:A/D/E/Oの4種類のプローブはHS-CDX-200/Ⅲ/Vの3機種で完全に共通使用でき、ユニットは1セットのプローブを装備するだけで、複数の本体間でローテーション使用できるため、付帯調達コストを効果的に抑制できる。
付帯サービスが充実:メーカーは無料の操作トレーニングを提供し、不定期にリモート技術指導を実施する。装置は年次校正を受け付け、校正証明書を発行し、特殊設備検査、工事受入検査および内部監査システムの各種要件を満たす。
保護性能が良好:本体には過電流、過熱、漏電保護が設けられており、誤操作が発生すると自動停止し、装置と操作員の両方を保護して、誤操作による装置損傷のリスクを低減する。
8 安全上の注意事項
装置は必ず確実に接地し、作業時は絶縁保護具を着用すること。湿潤環境で作業する場合は漏電対策を強化すること。
装置が通電状態のときはプローブの抜き差しを行わないこと。インターフェースのスパークによる装置損傷を防ぐため。
引火性・爆発性ガス環境では本装置を使用しないこと(YC永久磁石機種を除く)。
探傷作業時は換気に注意し、磁懸濁液のミストを吸入しないようにすること。
装置に重圧をかけたり落下させたりしてはならない。輸送時は専用保護ケースを使用すること。
仕様
主な特徴
- 1. 検出原理が信頼でき、現場適用性に優れる:強磁性体の漏洩磁気探傷原理に基づいて開発され、現場で直接使用可能。ワークを磁化して漏洩磁場を発生させ、磁粉が凝集して磁痕を形成することで、ワーク表層・浅層のき裂、介在物、気孔などの欠陥を視覚的に識別し、欠陥の位置、長さおよび形状を判定する。
- 2. 探傷シーンに応じた機種をラインナップ:全 3 機種で役割が明確。交直両用機は表面と表面近傍の欠陥検出に対応;軽量交流機は溶接部の一斉スクリーニングに適する;磁化電流可調整かつ内部消磁機能搭載機は、探傷後の残留磁気管理が必要な精密部材に適合。
- 3. プローブ構成が豊富で、検出形式が多様:A、D、E、O の 4 種類の交換式プローブに対応し、それぞれすみ肉溶接部、平面 / 曲面部材、溶接部縦横き裂の同時走査、軸物・ボルト類回転部品の円周磁化に適用し、多種のワーク形状の検出ニーズを満たす。
- 4. 適用分野が広く、出荷検査と供用中検査の両方に対応:特殊設備、鉄骨構造物、機械製造、鉄道車両、石油化学・電力などの業界で使用可能。製品の出荷品質検査だけでなく、機器の供用中検査業務にも活用できる。