Product Demo Video
水浸超音波画像自動検査システム
1 装置概要
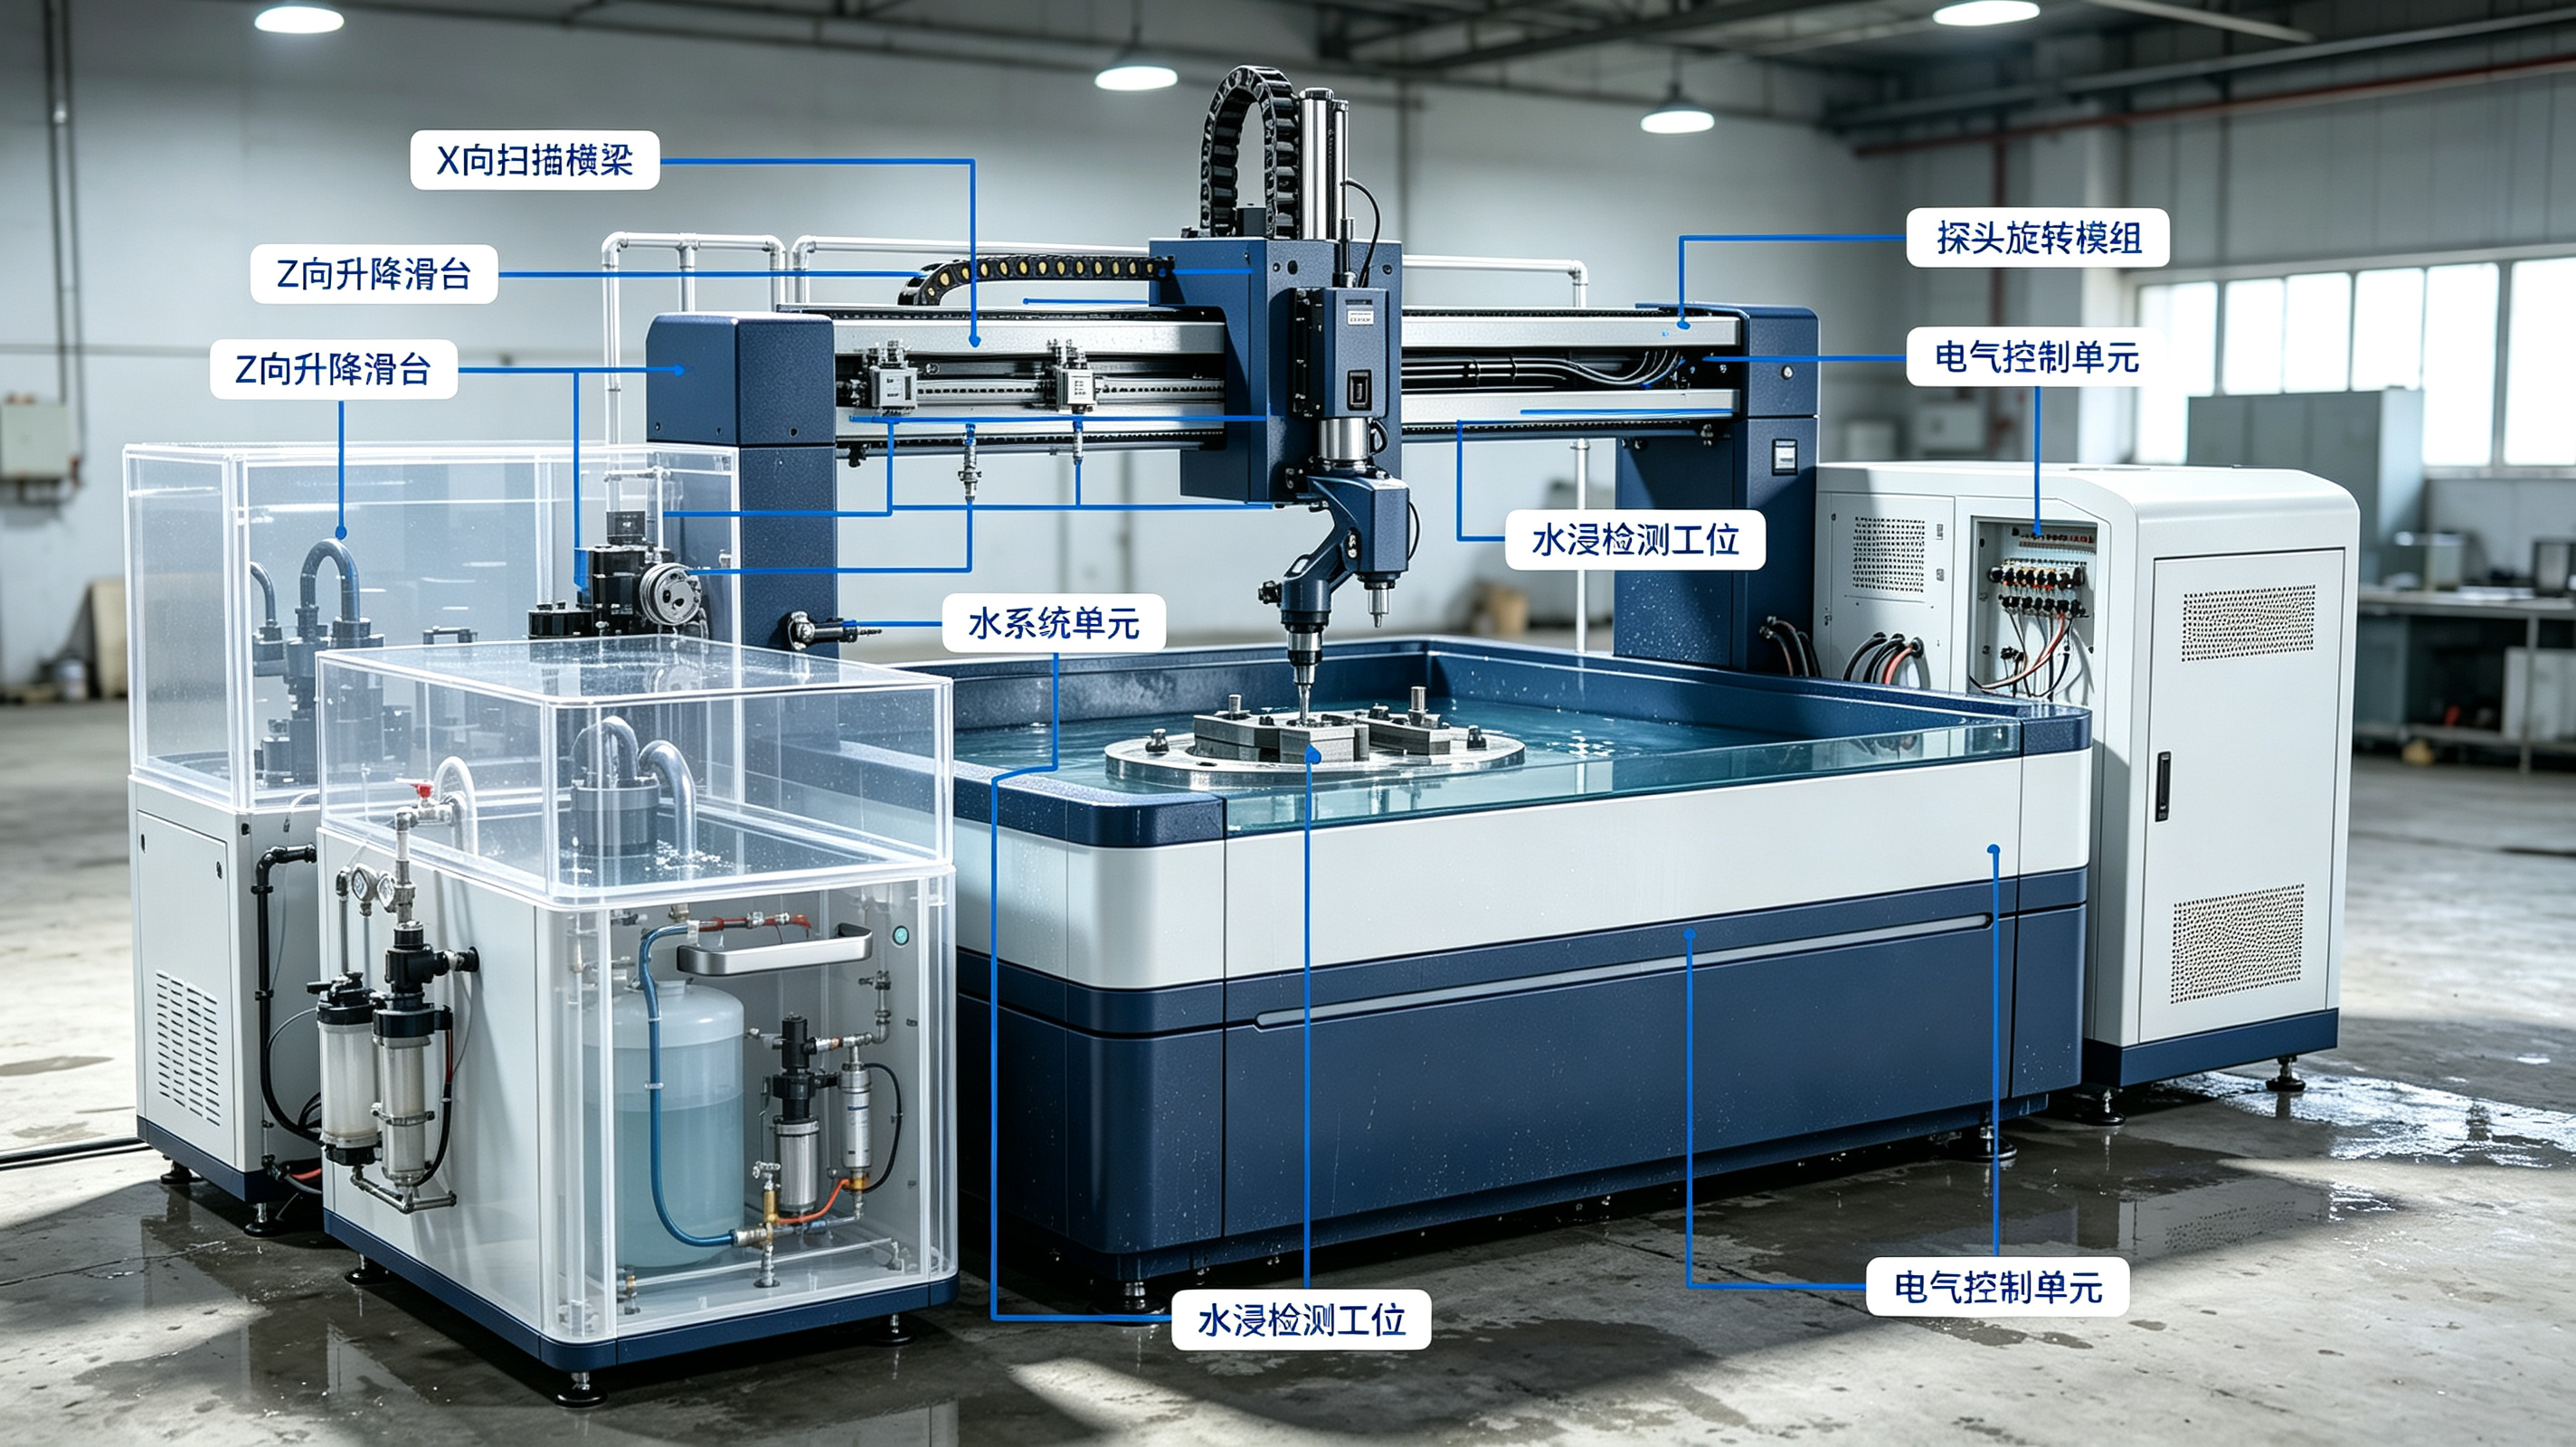
HS-D100水浸超音波イメージング自動検査システムは、高精度の全自動非破壊検査装置に属します。純水を音響結合媒体として用い、多軸連動スキャン機構とA/B/C/D各種超音波イメージングアルゴリズムを組み合わせることで、金属部品、複合材料、半導体材料、精密溶接部品の内部に存在する層間剥離、気孔、き裂、介在物、疑似溶接(虚焊)、界面脱粘などの各種微細欠陥を安定的に識別できます。人手による接触式探傷と比較して、本システムは人的判読のばらつきが大きい、検査タクトが遅い、結果の再現性が不足するという問題を回避し、検査プロセスを「自動化実行・画像による可視化・データのデジタル保存・判定の標準化出力」という完全なクローズドループへと変換します。先端製造の各工程における品質検査ニーズをカバーでき、工業用非破壊品質管理、入荷受入検査、完成品選別、研究分析などのシーンに適しています。
2 装置の中核技術パラメータ
パラメータ区分 | パラメータ名称 | 具体的技術指標 |
超音波検査パラメータ | 超音波周波数範囲 | 0.5MHz~20MHz(高低周波トランスデューサの切り替えに対応) |
| イメージングモード | Aスキャン、Bスキャン、Cスキャン、Dスキャン、Fスキャンの全域イメージング |
| 欠陥検出分解能 | 横方向0.05mm、縦方向0.1mm、ミクロンレベルの微細欠陥を識別可能 |
| 検出厚さ範囲 | 0.1mm~500mm(薄層精密部品から厚肉工業鋳物まで対応) |
| パルス繰り返し周波数 | 10Hz~1000Hz 連続可変 |
| ゲイン調整範囲 | 0~120dB、0.1dB単位の精密微調整 |
運動制御パラメータ | 運動軸構成 | 標準3軸(X/Y/Z)、4軸/7軸連動・回転ワークテーブルをオプション選択可 |
| スキャンストローク | X軸1000mm、Y軸800mm、Z軸500mm |
| 位置決め精度 | ±0.02mm、繰り返し位置決め精度±0.01mm |
| スキャン速度 | 0.1mm/s~500mm/s 無段可変 |
装置構造パラメータ | 水槽寸法 | 1200mm×1000mm×600mm(カスタム寸法への拡張可能) |
| 装置外形寸法 | 1800mm×1500mm×1850mm |
| 装置重量 | 約850kg |
性能パラメータ | 検査方式 | 全水浸、局部水浸、噴水結合の適応的切り替え |
| データ保存形式 | BMP、JPG、CSV、DICOM標準フォーマット、トレーサビリティ保存に対応 |
| 検査効率 | 大面積ワークの全自動バッチスキャン、従来探傷比で効率3~5倍向上 |
電気パラメータ | 電源 | AC220V±10%、50Hz、定格出力1.5KW |
| 動作環境 | 温度5℃~45℃、湿度30%~85%、強い電磁妨害のない環境 |
3 中核的な応用業界とシナリオ詳細
HS-D100は、高分解能イメージング、全自動実行、ワーク非損傷、幅広い作業条件適合性などの特長を備え、主に新エネルギー、半導体精密製造、自動車ハイエンド部品、特定設備圧力容器、医療機器の各中核業界を対象としています。これらの業界ではいずれも、直ちに量産投入が可能な成熟した適用事例があります。以下にその詳細を示します。
3.1 新エネルギー業界
新エネルギー分野の検査対象は、パワーバッテリー、エネルギー貯蔵構成品、新エネルギー自動車の精密熱交換部品に集中しています。これらの製品は多くが多層複合構造または精密溶接構造であり、内部に界面欠陥、溶接欠陥、構造ズレが生じると、製品の安全性、安定性、耐用寿命に直接影響が及びます。本システムは構成品の界面接合状態と内部の隠れた欠陥を正確に判別でき、量産工業生産ラインの品質検査タクト要件を満たすことができます。
3.1.1 シナリオ1:新エネルギーパワーバッテリー水冷プレート溶接欠陥検査
【シナリオ背景】新エネルギー自動車のパワーバッテリーパックは運転中に熱を放出し続け、水冷プレートが主な放熱機能を担います。内部流路の水循環によってバッテリー温度を設定範囲内に維持するため、その溶接品質は放熱効率と車両の安全性に直接関わります。水冷プレートは多くがアルミ合金板材をろう付けまたは拡散接合で成形しており、製造過程で疑似溶接、溶融不良、溶接層気孔、界面脱粘、流路閉塞などの欠陥が発生しやすくなります。疑似溶接や脱粘が存在する場合、車両走行時の振動条件下で水冷プレートが割れ・漏れを起こし、バッテリーの短絡、発火、さらには爆発を誘発する恐れがあります。流路閉塞と内部介在物は放熱不均一を引き起こし、バッテリーの熱暴走を招いて寿命を加速劣化させます。気圧試験や目視検査などの従来手段では表面の損傷しか発見できず、内部の隠れた溶接欠陥を識別できません。また精度が限定的で速度も遅く、新エネルギー自動車の量産品質管理要件に適合しにくいのが実情です。業界の安全基準が高まるにつれ、水冷プレートの100%全数検査は必須要件となっています。
【装置適用プロセス】アルミ合金水冷プレートの薄肉溶接構造に対し、本システムは超音波周波数を中低周波域(3-8MHz)に設定し、透過能力と分解精度のバランスを取るとともに、薄肉構成品専用の検査アルゴリズムを呼び出します。操作員が検査対象の水冷プレートを検査ワークテーブルに順に配置すると、装置が自動で位置決めとキャリブレーションを完了し、全水浸結合方式で3軸機構を駆動して流路レイアウトと溶接線の走向に沿って全域スキャンを実行します。超音波がアルミ合金基材と溶接層を通過し、溶接界面の反射波信号を点毎に収集します。イメージングシステムはこれに基づき緻密部と欠陥部を判別し、疑似溶接、溶融不良、気孔、脱粘の位置と面積を明瞭に提示するとともに、内部流路の閉塞や異物混入の有無を判断します。システムは業界判定モデルを内蔵し、溶接合格率の結論を自動出力して欠陥を等級分けし、再加工可能なワークと廃棄対象ワークを区別します。装置は生産ラインの連続バッチ作業に対応し、1枚あたりの水冷プレート検査時間は3分以内、データは生産システムへリアルタイムにアップロードされ、生産・検査・トレーサビリティが一体化します。欠陥のある水冷プレートが最終組立工程に流入するのを防ぎ、根本からパワーバッテリーシステムの安全かつ安定した運転を保証します。
3.1.2 シナリオ2:リチウム電池セルの多層界面欠陥検査
【シナリオ背景】固体および液体リチウム電池セルは、極板、セパレーター、電解液が多層複合された構造からなり、積層工程と封止工程で極板ズレ、セパレーターのしわ、層間介在物、界面脱層、内部マイクロ短絡などの隐患が発生しやすくなります。これらの欠陥は外観検査や電気的試験では顕在化せず、セルを組み込んで使用すると容量劣化の加速、局部的過熱、膨れ、さらには自然発火が生じる可能性があり、新エネルギー自動車とエネルギー貯蔵ステーションの運転安全を直接脅かします。X線検査には放射線リスクがあり、人による抜き取り検査はカバー率が低く全ロットスクリーニングができません。業界は無放射線・高分解能・自動実行が可能な非破壊検査手段を切実に必要としています。水浸超音波検査は放射線を発生させず、多層界面欠陥を正確に識別できるため、リチウム電池セル品質管理の有力な選択肢となっています。
【装置適用プロセス】セルの薄層・多層構造特性に応じて、本システムは高周波低損失プローブを選定し、音速補償パラメータを最適化して、多層界面による信号クロストークを抑制します。封止済みのセルは検査工位に静置・固定され、装置が自動で注水して結合を確立し、その後、高精度の低速スキャン方式でセル全域を層毎に走査します。Tスキャン多層イメージング技術により、音波は複合構造を透過して極板、セパレーター、封止層の接合状況を層毎に解析し、極板ズレ、セパレーターのしわ、層間気泡、界面脱粘、内部微小異物を正確に識別できます。同時に音速変動データに基づき材料密度の均一性を評価し、セルの一致性が基準を満たすかを判断します。システムは多層イメージング画像をリアルタイムで出力し、欠陥分布を層毎に表示して不合格品を自動的に排除します。全プロセスが無接触・無放射線でセルを損傷させず、電気化学性能を変化させません。検査終了後は装置が自動で排水し、工位を乾燥させて生産ラインと連続的に接続できます。1日で数千個のセルを検査でき、パワーバッテリーの規模量産における品質管理ニーズを満たし、製品の一致性と安全性の向上に寄与します。
3.2 半導体精密製造業界
半導体ウェハー、TSVシリコン貫通電極、精密封止デバイス、セラミック基板は、いずれも超薄型・高精度・高集積の特徴を持ちます。内部のミクロンレベルの欠陥でチップ故障や封止廃棄を引き起こす可能性があるため、検出分解能はミクロンオーダーに達することが必須です。本システムの超高分解能イメージング能力により、半導体ハイエンド精密構成品の非破壊検査業務を担うことができます。
3.2.1 シナリオ1:半導体TSVシリコン貫通電極パッケージング欠陥検査
【シナリオ背景】TSVシリコン貫通電極はハイエンドチップの3次元パッケージングにおける重要工程であり、貫通電極を通じてチップの多層スタック相互接続を実現し、演算チップ、記憶チップ、車載チップに広く応用されています。貫通電極のエッチング、金属充填、ボンディング封止工程では、充填空洞、金属層剥離、ボンディング界面脱粘、マイクロき裂などの欠陥が発生しやすくなります。これらのミクロンレベルの欠陥は回路断線、インピーダンス異常、放熱不良を引き起こし、チップ機能故障や使用寿命の顕著な低下につながります。半導体業界では封止欠陥に対してほぼゼロトレランスであり、光学検査は表層しか観察できず貫通電極内部の隠れた問題を見られない一方、一般的な超音波装置の分解能ではミクロンレベルの要求を満たせないため、ハイエンドチップ封止品質管理の技術的ボトルネックとなっています。
【装置適用プロセス】HS-D100は超高精度顕微超音波検査モードへ切り替え、20MHz高周波専用プローブを構成して分解能をミクロンレベルまで押し上げ、シリコン貫通電極の微小構造に適合させます。封止済みのチップウェハーは恒温検査工位に固定され、温度変動による精度への干渉を低減します。装置はマイクロ水浸結合方式を採用し、結合水層の厚さを精密に制御して気泡の影響を排除します。3軸ミクロン級位置決めシステムがチップアレイの軌跡に沿って点毎に走査し、各シリコン貫通電極とボンディング界面について個別に信号を収集し、アルゴリズムで基板のノイズを除去して、充填空洞、金属層剥離、界面脱粘などの微小欠陥を識別します。システムは高分解能3次元イメージング画像を出力し、欠陥の座標と寸法を注記して、正確な位置特定と定量分析を実現します。検査データは半導体生産ラインのMESシステムに直接接続でき、封止品質の全工程トレーサビリティを支え、ハイエンドチップ封止の歩留まり向上と精密製造の厳格な品質管理基準の充足に寄与します。
3.2.2 シナリオ2:セラミック基板の内部気孔・層間剥離欠陥検査
【シナリオ背景】セラミック基板はパワー半導体とLEDチップにおいて放熱と支持の二重の役割を担い、優れた熱伝導性、高い絶縁強度、高い耐熱性を備えます。焼結、成膜、メタライズ工程に進むと、基板内部に微細気孔、層間剥離、材質不均一、エッジ部マイクロき裂が発生しやすくなります。気孔は熱伝導能力を弱め、チップの放熱不良による高温焼損を招き、剥離は金属膜の脱落、絶縁不良を引き起こして回路短絡につながります。セラミック基板の厚さはわずか0.2-2mmで欠陥スケールも極めて小さいため、一般的な検査装置では見落としやすく、全域の定量評価も難しいのが現状です。これにより半導体デバイスの安定性と信頼性に影響が及びます。
【装置適用プロセス】超薄型セラミック基板の特性に合わせ、本システムは超音波近距離場検査アルゴリズムを集中的に最適化し、ゲイン変動を極めて低い水準に抑えて薄層材料に対応させます。操作員は基板をバッチで真空吸着治具にクランプし、ワーク変位による精度への影響を防止します。続いて装置が自動で水浸結合を確立し、高速・高精度の全域スキャンモードで作業します。高周波超音波が超薄型基板を透過して内部微小欠陥による反射波の差異を捉え、Cスキャンイメージングにより気孔分布、剥離領域、き裂走向を完全に表示し、欠陥数、孔径寸法、面積比率を自動集計します。システムは半導体業界の基板品質管理基準に基づき製品等級を判定し、不合格基板を選別・除去します。検査プロセス全体がワークを損傷させず粉塵も発生させず、タクトも速く、基板の規模量産における検査ニーズに適合し、封止基板の品質安定を維持するのに役立ちます。
3.3 自動車ハイエンド部品業界
自動車業界のシャシー構成品、精密溶接軸受ブッシュ、ブレーキ構成品、新エネルギー自動車の電動機制御ハウジングなどのハイエンド部品は、構造強度と疲労耐力に対して高い要求があります。内部に欠陥が潜んでいると、走行安全事故につながる恐れがあります。本システムは、このような精密部品の非破壊探傷を自動化・標準化された方式で完了できます。
3.3.1 シナリオ1:自動車用アルミ合金シャシー鍛造部品の内部欠陥検査
【シナリオ背景】新エネルギー自動車とハイエンド乗用車のコントロールアーム、ステアリングナックルなどのシャシー構成品は多くがアルミ合金鍛造部品を採用し、構造強度を確保しつつ軽量化を実現しており、走行安定性の重要な基盤となっています。鍛造と熱処理の過程で、鍛造部品内部に収縮孔、鋳造ポロシティ、鍛造き裂、介在物が発生しやすくなります。これらの欠陥は構成品内部に潜み、静的作業条件下では明確な兆候が現れないことが多い一方、車両が悪路走行や重荷重を受けると欠陥が急速に拡大し、シャシー構成品の破断、車両の制御不能、重大な交通事故を招く恐れがあります。人による超音波探傷は効率が低く判読ばらつきも大きいため、自動車部品のバッチ品質管理要件に適合しにくく、業界は全ロットスクリーニングを行う自動化・高精度装置を必要としています。
【装置適用プロセス】アルミ合金鍛造部品の材質特性に基づき、本システムは超音波周波数を5-10MHzに設定し、金属音速補償パラメータを最適化して内部欠陥の識別能力を高めます。鍛造済みのシャシー部品はフレキシブル治具で固定され、異形部品のクランプニーズに適応します。続いて装置が全自動スキャンプログラムを起動し、3軸連動で鍛造部品の全ての主要応力領域をカバーし、全水浸結合で信号の安定性を保証します。スキャン中に反射波信号をリアルタイムで収集し、イメージングアルゴリズムが材質ノイズを除去して、収縮孔、ポロシティ、マイクロき裂、不純物混入を正確に識別し、欠陥の分布位置と寸法を提示します。システムは自動車部品業界の品質管理基準を自動照合し、ワークの合否を判定して規範的な検査レポートを生成します。装置は24時間連続バッチ作業が可能で安定性に優れ、人による判読ばらつきを大幅に低減し、欠陥のあるシャシー部品が組立工程に入るのを防いで車両の走行安全を保証します。
3.3.2 シナリオ2:自動車軸受ブッシュろう付け界面の接合品質検査
【シナリオ背景】伝動システムとサスペンションシステムの軸受ブッシュは多くが金属ろう付け複合工法で作られ、その耐摩耗性と耐疲労性は主にろう付け界面の接合率と緻密さに依存します。ろう付け工程に変動が生じると、界面上に疑似溶接、脱粘、ろう材空洞、接合率低下などの問題が形成され、軸受ブッシュは長期稼働下で緩み、摩耗、異音、さらには機能喪失を引き起こし、伝動精度と走行安定性に影響が及びます。従来の検査手段ではろう付け接合率を定量化できず、破壊的な抜き取り検査で検証するしかないため、ワーク損耗が大きく検査効率も低く、全量品質管理は不可能でした。
【装置適用プロセス】システムはろう付け専用の検査アルゴリズムを呼び出し、金属ろう付け界面の音響特性に適合させ、対応する周波数とゲインパラメータを設定します。加工済みの軸受ブッシュは順に回転治具にクランプされ、装置がワークを等速回転させ、プローブの軸方向スキャンと組み合わせることで、環状ろう付け界面の360°死角のないカバーを実現します。水浸結合媒体が超音波信号の均一で安定した伝播を保証し、装置は反射波の差異に基づきろう付け緻密部と欠陥部を判別し、界面接合率、空洞面積、脱粘範囲を自動計算して溶接品質を定量的に評価します。検査終了後、システムは自動で等級分けし、製品を優良品、合格品、再加工品、廃棄品に分類します。非破壊検査のためワークが損耗せず、100%全数検査を実行できます。定量データはろう付け工程改善の根拠となり、軸受ブッシュ製品の品質向上を支援します。
3.4 特定設備圧力容器業界
高圧貯蔵タンク、熱交換容器、工業用圧力配管などの特定設備は、長期間高圧・高温・腐食性の作業条件下に置かれ、内部の溶接部と板材の欠陥が爆発や漏れを引き起こす可能性があります。国家は特定設備に対して定期的な非破壊検査と出荷時全数検査を義務付けており、本システムはこのような設備の高精度探傷ニーズを満たすことができます。
3.4.1 シナリオ1:高圧圧力容器の溶接部内部欠陥検査
【シナリオ背景】化学、エネルギー、冶金業界では工業用高圧圧力容器が広く使用され、こうした設備は長期にわたり高圧密閉条件下で稼働します。筒体と鏡板の溶接部は構造上の弱点箇所です。溶接段階では溶込み不良、溶融不良、溶接気孔、溶接き裂、スラグ巻き込みが発生しやすく、長期の高圧荷重を繰り返し受けるうちに欠陥が拡大を続け、容器の漏れや爆発を引き起こしやすくなります。特定設備の安全法規に基づき、圧力容器は出荷前に100%の非破壊検査を完了し、服役開始後も定期的な探傷再検査が必要です。一方、人による探傷はランダム性が強く、データの追跡も困難で精度も限定的なため、特定設備の安全規範の要求を満たしにくいのが現状です。
【装置適用プロセス】圧力容器溶接部の肉厚が大きいことを考慮し、本システムは低周波・高透過の超音波周波数(1-5MHz)を採用し、音波が厚肉板材を確実に透過しつつ、必要な欠陥分解能を保持します。筒体を検査工位に安定して配置すると、システムが自動で溶接線の走向を識別してスキャンパスを生成し、人手によるケガキ位置決め工程を省きます。スキャンは局部水浸方式で行い、溶接部領域のみを対象とし、非検査領域による干渉を回避しつつ、溶接部内部の信号をリアルタイムで収集し、CスキャンとBスキャンの組み合わせイメージングにより各種欠陥の位置、深さ、寸法を明瞭に表示します。システムは特定設備の非破壊検査業界標準を内蔵し、欠陥が限界値を超えるかを自動判定し、規範的な検査レポートを発行して、長期保存による追跡もサポートします。装置は異なる規格の圧力容器に適応でき、自動化度が高く、人による検査コストを大幅に削減して、出荷検査と定期再検査のコンプライアンス要件を満たします。
3.4.2 シナリオ2:工業用厚肉配管の腐食・内部欠陥検査
【シナリオ背景】化学・石油ガス輸送用の厚肉配管は長期にわたり腐食性媒体に接触し、管壁に均一腐食、局部的ピッチング、内部き裂、肉厚減肉の不均一が発生しやすくなります。腐食超過またはき裂拡大は媒体漏れ、配管破裂を引き起こし、環境汚染と生産安全事故をもたらします。一般的な肉厚検査では点毎に測定するしかなく、管壁全体をカバーできず、局部的な隠れた腐食を発見しにくいため、検査カバー率が低く、隐患の除去が徹底されません。
【装置適用プロセス】システムは配管専用の回転スキャン治具を装備し、円形配管の全域検査ニーズに対応するとともに、厚肉配管の特性に応じて超音波パラメータを設定し、肉厚動的監視アルゴリズムを有効化します。配管を治具にクランプすると装置が等速回転させ、プローブが軸方向に走査するため、内壁、外壁、管壁中間層がすべてカバーされます。システムは超音波反射波から管壁のリアルタイム肉厚を算出し、標準肉厚と対比して腐食減肉の程度を判定するとともに、内部の疲労き裂、夾層、気孔などの欠陥を識別します。続いて肉厚分布コンター図と欠陥分布画像を自動生成し、腐食が深刻な領域と欠陥の所在位置を注記して、配管の補修、交換、保全のためのデータ根拠を提供します。検査カバーが全面的で死角が残らず、データも追跡可能なため、従来の配管検査における見落とし問題の解決に寄与し、工業用配管の長期安全運転を保証します。
3.5 医療機器業界
医用インプラントと精密医療デバイスは、安全性と生体適合性に対して非常に高い要求があります。内部に微小な欠陥が存在するだけでも、患者の生命と健康を直接危険にさらす可能性があります。本システムは医療構成品の高精度非破壊品質検査を実行でき、医療業界の厳格な品質管理基準に適合します。
3.5.1 シナリオ1:チタン合金整形外科インプラントの内部欠陥検査
【シナリオ背景】整形外科で使用されるチタン合金骨釘、骨プレート、人工関節などのインプラントは、人体内に長期留置され運動荷重を受け続けます。内部にマイクロき裂、気孔、介在物があれば、留置後に破断、緩み、炎症刺激が生じる可能性があり、患者のリハビリ効果と健康に深刻な影響を及ぼします。医療業界はインプラント欠陥に対してゼロトレランスで、製品は100%非破壊検査が必須であり、かつ検査精度と清浄度は一般工業品をはるかに上回ります。接触式探傷はワークを汚染しやすく精度も不足するため、医療製品の品質管理要件を満たせません。
【装置適用プロセス】全工程で清浄水浸結合を用い、化学結合剤を導入しないため、医療製品の清浄要件に適合します。チタン合金インプラントの構造が精密で体積が小さい特性に対し、システムは高周波・高精度の超音波パラメータを設定し、微小構成品専用のスキャンアルゴリズムを呼び出します。滅菌済みのインプラントは無菌治具に固定され、装置が自動で全域スキャンを完了し、内部のミクロンレベルの気孔、マイクロき裂、材質介在物を正確に特定するとともに、表面コーティングと基体との接合密度を評価します。システムは高解像度イメージングレポートを出力し、製品が医療インプラントの安全基準に適合するかを判断して、不合格品を選別・除去します。検査全体が無接触・無損傷・無汚染で、ワークの表面精度と生体適合性を損なわず、医療機器の出荷時における厳格な検査要件を満たし、臨床使用の安全を保証します。
3.5.2 シナリオ2:医療用精密溶接器具の溶接部品質検査
【シナリオ背景】医用低侵襲手術器具とステンレス精密管部品は多くが精密溶接で成形され、溶接部の緻密さが器具の構造強度と耐食性を直接決定します。溶接部に疑似溶接、気孔、溶融不良が存在すると、高温滅菌と臨床応力条件下で器具が割れたり腐食漏れを起こしたりする可能性があり、医療感染、手術故障などの事故を引き起こします。こうした器具は構造が細小で形状が複雑なため、一般的な検査装置はマイクロ溶接部に適合しにくく、高分解能の非破壊検査ソリューションが必要となります。
【装置適用プロセス】システムは超高精度マイクロスキャンモードへ切り替え、細小・異形器具の構造に適合させるとともに、マイクロ溶接部の信号識別アルゴリズムを最適化して構造ノイズを除去します。器具がマイクロ治具に固定された後、微量水浸結合方式で溶接部を点毎に走査します。装置はマイクロ溶接部内部の微小欠陥を捉え、溶接部の緻密さと欠陥寸法を定量的に評価し、明瞭な溶接部イメージング画像を出力します。製品等級は医療機器業界標準に基づきシステムが自動判定し、精密器具の溶接品質検査の標準化と自動化を実現します。全工程が非破壊かつ清浄で、医療機器の品質安全を保証し、医療業界の高水準の品質管理ニーズを満たします。
4 システム操作ソフトウェアの全体機能アーキテクチャ
システム操作ソフトウェアはモジュール化の考え方で設計されており、インターフェースが明快で機能区分も明確です。ファイル管理、プロジェクト制御、スキャン実行、画像処理、精密測定、ハードウェア構成、専用検査、システム設定など10の主要機能モジュールを備え、非破壊検査の全プロセス操作ニーズをカバーします。以下、各メニューの機能を説明します。
4.1 ファイルメニュー機能
ファイルメニューはシステムの基本操作モジュールであり、検査プロジェクトファイルと画像ファイルのライフサイクル全体を管理し、データの新規作成、保存、エクスポート、印刷をサポートします。検査資料の保存とトレーサビリティの主要入口です。含まれるサブ機能は以下のとおりです。
新規作成:空の検査プロジェクトファイルを作成し、スキャンパラメータ、画像データ、操作記録をすべてゼロに戻して、新しいワークの検査作業に着手します。異なるワーク間のデータ混同を防止します。
開く:本機に保存された検査プロジェクトと画像ファイルを読み込み、過去のスキャンデータ、欠陥画像、検査パラメータを再度確認でき、データの振り返りと二次分析に便利です。
保存:編集中またはスキャン中のプロジェクトパラメータと画像データを直ちに元ファイルへ書き込んで上書きし、検査進捗を随時保持してデータ喪失を防ぎます。
名前を付けて保存:現在の検査プロジェクトと画像データを新しい名称・新しいパスで書き出します。元ファイルには影響せず、同一バッチの複数ワークのデータ分類保存とバージョンアーカイブに適しています。
画像を保存:スキャンで生成したAスキャン・Cスキャン画像を個別にエクスポートし、画像形式でローカルに保存できます。検査レポートの作成、データ保存、受入展示に直接用いられます。
印刷:1回の操作で検査プロジェクトレポート、スキャン画像、欠陥データを印刷し、紙の検査レポートを直接作成できます。企業の品質検査アーカイブ、顧客受入、業界審査対応に使用できます。
オプション:ファイルモジュール専用の設定項目で、ファイル保存パス、既定の保存形式、印刷テンプレート、自動保存ルールなどの基本パラメータを調整できます。
終了:現在の検査プロジェクトを安全に終了するか、ソフトウェアを退出します。退出前にデータ保存を促し、誤操作によるデータ喪失を防ぎます。
4.2 開始メニュー機能
開始メニューはシステムの中核制御モジュールであり、プロジェクトレベルの管理、装置の制御、スキャンモードの事前選択、画像の基本調整、データ修正などの事前操作を担い、検査作業をここから開始します。具体的な機能は以下のとおりです。
プロジェクトファイル操作:プロジェクトの新規作成、開く、インポート、エクスポートをひとまとめにし、検査プロジェクトのバッチ管理と迅速な呼び出しを可能にします。
装置制御:通電自己診断、運動軸の予起動、プローブ状態の確認、システムハードウェアの初期化などの事前操作を実行し、装置が電源投入後に正常な動作状態になることを保証します。
スキャンモード選択:平面、円柱、円盤、円錐台、扇形、扇環の6モードから事前に1つを選択でき、現在のワーク形状に対応させて、精密スキャンの事前構成を行います。
画像ズーム:画像の拡大、縮小、全画面自動表示をサポートし、ワーク局部の微小欠陥の細部を観察しやすくし、欠陥識別の正確性を高めます。
画像修正:スキャン時に環境または装置の僅かなずれによって生じた画像の歪みと信号オフセットを補正し、鮮明な画像と正確なデータを保証します。
4.3 スキャンメニュー機能
スキャンメニューはシステムの中核実行機能を担い、スキャン方案の策定、全行程の実行から、装置の運動制御、点位置較正、軸体調整、スキャン状態管理まで、スキャン作業の各段階をカバーします。機能は全面的かつ細分化されており、各種ワークの高精度スキャンニーズを満たします。サブ機能は以下のとおりです。
策定:ワークの形状、寸法、精度要求に応じて、スキャン軌跡、スキャン速度、スキャン間隔、検出範囲を自ら設定し、当該ワーク専用のスキャン方案を形成します。
実行:設定済みのスキャン方案を実行し、システムが多軸連動を自動調整して、超音波プローブをワーク全域で自動走査・収集します。
プローブライブラリ:標準化されたプローブパラメータデータベースを内蔵し、プローブ型式を選択してパラメータの入力、追加、削除、修正ができ、異なる周波数・規格のプローブ間を容易に切り替えられます。
形状スキャン適合:平面、円柱、円盤、円錐台、扇形、扇環の6種の専用スキャン機能を備え、ワンタッチで対応ワークのスキャンモードにマッチし、曲面または平面軌跡に自動適合して検査死角を解消します。
スキャン状態管理:開始、一時停止、停止、後退の4種の操作を提供し、随時タスクを中断または進捗を遡行でき、ワークの再検査と局部補助スキャンのニーズに対応します。
手動制御機能:ハンドル操作、精密位置決め、点位置復帰を一体化し、プローブ位置を手動で微調整して、ワーク局部の精密スキャンと欠陥定点の再確認に使用します。
点位置復帰較正:原点復帰、安全点復帰、プローブ交換点位置決め、円盤中心復帰、X軸中心復帰、Y軸中心復帰、シャットダウン復帰などの動作を提供し、装置軸体を正確に復帰させて毎回のスキャン軌跡を一致させます。
較正機能:標定ブロック架較正、標準点較正、最高波収集、等距離最高波較正から構成され、超音波信号と装置運動精度を正確に較正して検査データの信頼性を保証します。
軸体制御:A軸原点復帰、A軸-90°位置決め、B軸原点復帰、B軸水平較正、ターンテーブル上昇・下降などの高精度調整を実行でき、異形ワークの多角度スキャンニーズを満たします。
4.4 画像メニュー機能
画像メニューは、スキャン画像の後処理、表示最適化、データ解析を対象とし、検出画像の表示効果を総合的に改善し、そこから重要なデータを抽出して、欠陥分析の可視化根拠を提供します。機能は以下のとおりです。
基本画像設定:画像タイプの切り替え、イメージング段数の調整、画像パラメータのカスタマイズができ、各種欠陥のイメージング表示ニーズに適合します。
画像の保存・読込:スキャン画像を手動保存でき、履歴画像も読み込めるため、複数バッチの画像の比較分析とデータの振り返りに便利です。
画像視覚最適化:カラーパレット機能を内蔵し、配色、コントラスト、輝度をカスタマイズして、欠陥領域と正常領域の視覚差を拡大し、欠陥を迅速に発見できます。
Cスキャン専用設定:Cスキャンのイメージングパラメータ、背景と背景表示スイッチを構成し、Cスキャンの行/列表示を調整でき、全域イメージング効果の精細な最適化と全域欠陥分析に使用します。
補助表示機能:スケールの表示、目盛の調整、色のカスタマイズができ、画像中の欠陥寸法と位置座標を正確に読み取るために使用します。
データ解析機能:画像に付属する詳細情報(スキャンパラメータ、ワーク情報、収集時間を含む)を開くことができ、同時に画像ヒストグラムを生成して、ワーク内部の材質均一性と欠陥分布密度を直感的に反映します。
4.5 測定メニュー機能
測定メニューは欠陥の精密分析モジュールであり、スキャン画像を対象に欠陥評価、注記、データ整理を行い、欠陥を定量結果へ変換します。品質検査データ出力の重要段階です。具体的には以下のとおりです。
欠陥評価:システムはスキャン画像データに基づき、欠陥の寸法、面積、深さ、位置を自動算出し、業界検査標準と組み合わせて欠陥等級を判定し、定量評価結果を出力します。
注記:文字と線で欠陥の位置、寸法、タイプを手動注記でき、欠陥領域を明確にマークして、レポート表示と問題追跡に便利です。
削除:誤った注記や無効なマークを個別に削除し、有効な検査データを保持します。
全クリア:画像上の全注記を一括クリアし、測定状態をリセットして、新たな分析ラウンドを開始できるようにします。
4.6 CAD描画メニュー機能
CAD描画メニューは、ワーク輪郭の描画、スキャン軌跡のシミュレーション、欠陥領域輪郭のフィッティング、検査図面の描画に使用できます。操作員はスキャン画像を参照しながらワークの構造輪郭と欠陥分布輪郭を描き出し、検査図面と欠陥模式図を直接作成できます。図面は保存、エクスポート、印刷に対応し、企業の図面アーカイブ、工程分析、受入報告のニーズを満たします。また、これを活用してスキャン軌跡を最適化し、異形ワークの検査死角をさらに低減できます。
4.7 超音波カードメニュー機能
超音波カードメニューはハードウェア面の中核構成モジュールであり、超音波収集カードのパラメータ設定、状態監視、機能調整を担当し、超音波信号が正確に収集されるかどうかに直接関わります。超音波カードの型式に合わせて、信号収集パラメータ、送受信パラメータ、信号ゲイン、フィルタパラメータを調整し、ハードウェア状態の自己診断を行うことができます。操作員はワークの材質、厚さ、精度要求に応じて収集パラメータをカスタマイズでき、信号品質を改善してノイズを抑制し、欠陥検出の感度と正確性を高めます。さらに、超音波カードのハードウェア故障自己診断能力を備え、装置の動作状態をリアルタイムでフィードバックして、保守・調整に便利です。
4.8 オプションメニュー機能
オプションメニューはシステムの全体構成を担当し、ウィンドウ管理とハードウェアパラメータの2つのセクションで構成され、システムを異なるハードウェア装置に適合させ、操作インターフェースをカスタマイズするために使用します。機能は以下のとおりです。
ウィンドウ管理:各種機能ウィンドウを自由に開閉・縮小でき、具体的には超音波カード監視ウィンドウ、運動制御ウィンドウ、スキャンパラメータウィンドウ、データ出力ウィンドウ、3Dリアルタイム監視ウィンドウが含まれます。これらのウィンドウにより、超音波信号データ、装置運動状態、スキャン進捗、3Dワークモデルを随時確認でき、検査プロセスは可視化監視下に置かれます。
ハードウェアパラメータ設定:機械パラメータをカスタマイズし、運動制御カードのタイプをマッチングし、収集カードタイプを選択できます。装置のハードウェア構成と検査ニーズに応じて、運動精度、収集レート、機械リミットなどの重要パラメータを調整でき、システムを異なるハードウェア構成の装置に適合させ、互換性と拡張能力を強化します。
4.9 ろう付け率メニュー機能
ろう付け率メニューは専用検査を対象とする機能モジュールであり、ろう付け複合ワーク専用に設計され、材料溶接・ろう付け工法の品質検査の中核でもあります。システムはろう付け層の超音波反射信号を収集してろう付け領域の接合状態を分析し、ワークのろう付け率数値を自動算出します。ろう付け層の脱粘、疑似溶接、ろう不浸透、局部的空洞などの欠陥を識別でき、ろう付け率検査レポートを発行して、ろう付け品質評価と工程改善のデータ根拠を提供します。複合材料とろう付け構成品の専用品質検査・研究検査に常用されます。
4.10 ユーザーメニュー機能
ユーザーメニューはシステムの権限管理機能を担当し、マルチユーザーアカウントの管理、権限レベルの区分、操作ログの記録、アカウントパスワードの変更ができます。システムは管理者、オペレーター、ゲストなど権限の異なるアカウントを確立でき、装置操作、パラメータ変更、データエクスポート、レポート印刷などの権限を区分して、装置使用プロセスを規範化し、非専門家の誤操作による装置故障やデータ喪失を防ぎます。すべてのユーザーの操作ログは自動記録され、装置使用状況が全工程で追跡可能となり、工業装置の規範化管理の要求に適合します。
4.11 ツールメニュー機能
ツールメニューには、運転保守の補助、パラメータ調整、データ最適化のための各種ツールが集約されており、システム自己診断、パラメータのバックアップと復元、データの一括エクスポート、画像の一括処理、装置精度較正、ログ照会、システムパラメータのリセットが含まれます。これを活用して日常の故障自己点検、検査パラメータの一括保存と再利用、大量の検査データの迅速整理ができ、装置の運転保守と検査作業の効率を顕著に向上させます。ツールパラメータはカスタマイズも可能で、異なるユーザーの操作習慣に適応します。
5 システム操作の共通フロー
検査作業の標準化と規範化を保証するため、本システムの共通操作フローは以下のとおりです。すべてのワークの検査はこのフローに従って実行され、データの正確性とプロセスのコンプライアンスを確保します。
装置起動時の自己診断:装置とシステムソフトウェアを起動し、超音波カード、運動制御カード、軸体、プローブのハードウェア自己診断を行い、装置が正常に動作することを確認します。
プロジェクト新規作成・構成:ファイルメニューで検査プロジェクトを作成し、ワーク型式、材質、寸法などの基本情報を入力します。
パラメータ事前設定・調整:ワーク形状に応じて開始メニューで対応するスキャンモードを選択し、超音波パラメータ、スキャン速度、検査精度などのハードウェアパラメータを構成します。
スキャン方案の策定:スキャンメニューを開き、当該ワークのスキャン軌跡を策定し、プローブ較正、標準点較正、軸体復帰を完了します。
全自動スキャンの実行:スキャン機能を起動すると、システムが自動でワーク全域のデータを走査・収集し、必要に応じて一時停止、停止、後退できます。
画像最適化分析:スキャン終了後、画像メニューでイメージング効果を改善し、画像データとヒストグラムを確認して画像前処理を完了します。
欠陥測定評価:測定メニューを活用して欠陥を注記し、寸法を測定し、欠陥等級を評価して検査データを形成します。
専用検査分析:ろう付けワークに対しろう付け率機能を起動して専用検査を行い、ろう付け率データを出力します。
データ保存・出力:プロジェクトファイルと検査画像を保存し、必要に応じて検査レポートを印刷またはデータをエクスポートし、最後に検査アーカイブを完了します。
装置復帰・シャットダウン:検査終了後、装置を安全点へ復帰させ、システムソフトウェアを終了して電源を切り、すべての操作を完了します。
6 システム保守と安全規範
6.1 装置の中核的保守メリット
HS-D100水浸超音波イメージング自動検査システムは、モジュール化設計、インテリジェント運転保守、低損耗構造を採用しており、運転保守コストと故障確率を顕著に低減できます。従来の超音波検査装置と比較して、本システムは保守面で多くのメリットを持ち、工業現場での長期的な連続量産使用に適しています。
モジュール化集積設計による簡便かつ効率的な保守:本機は超音波検査モジュール、運動制御モジュール、水循環モジュール、産業用制御モジュールを独立して集積し、各モジュールは互いに干渉せずインターフェースも標準化されています。軽微な故障が発生した場合、問題のあるモジュールを正確に特定でき、装置全体を分解する必要なく、該当モジュールのみを個別に点検・交換できます。保守による停止時間が顕著に短縮されます。一体型探傷装置は故障時に通常、装置全体を総点検し分解修理する必要があり、停止が数日に及ぶこともありますが、本装置は1回の故障の保守時間を2時間以内に抑えられ、生産ラインの連続作業を確保し、生産停止による損失を軽減できます。
インテリジェント自己診断・予警による故障の事前回避:装置にはインテリジェント運転保守監視システムが搭載され、超音波プローブ、運動モーター、水循環システム、電源システム、信号収集システムの稼働状況を24時間把握できます。温度、回転数、信号精度、水位、圧力などの重要データがすべてリアルタイム収集されます。システムは故障予警モデルを内蔵し、プローブ損耗、モーターの動作不良、水路閉塞、信号オフセットなどの隐患を事前に判断し、ポップアップ通知と運転保守アドバイスを自動提示します。事前保全、易耗部品の事前交換をサポートし、根本から突発故障を減らし、故障率を下げて装置寿命を延長します。
水循環自動洗浄システムによる維持コストの低減:装置はクローズドループの水循環ろ過、除菌、自動洗浄システムを備え、内部に多段の精密フィルターカートリッジと紫外線除菌モジュールを備えます。水中の不純物を自動除去し、微生物の繁殖を抑制して、水質の濁りや不純物のプローブ・ワークへの付着を防ぎ、超音波信号を長期的に安定させます。システムは自動排汚と自動換水をサポートするため、人手による水槽清掃や水源交換を頻繁に行う必要がなく、維持作業量が低減します。防水シール構造も同時にアップグレードされ、中核の電気部品と運動部品は防水防食処理が施され、水蒸気による浸食と錆による劣化を防ぎ、長期水浸作業に適して部品損耗が少なくなります。
中核部品の耐久性に優れ、損耗コストが極めて低い:装置標準装備の超音波プローブは工業級の高耐摩耗型式で、輸入圧電結晶材料を採用し、減衰耐性、耐水浸性、長寿命に優れ、使用寿命は一般プローブの3倍以上です。運動軸は精密ボールねじとサーボモーターで駆動され、伝動が安定し摩耗も極めて小さく、長期運転でも位置決めずれが発生せず、頻繁な精度較正も不要です。本機には損耗しやすい大型部品がなく、フィルターカートリッジ、シールパッドなどの小型部品を定期的に交換するだけで済み、年間部品損耗コストは従来装置の30%未満に抑えられ、運転保守の経済性が顕著です。
精度自動較正で人手による頻繁な調整が不要:装置は全自動の精度較正プログラムを内蔵し、毎回の起動時または毎日の生産開始前に、プローブ精度、運動位置決め、音速パラメータ、水位パラメータが自動較正・修正されます。長期使用でも人手による手動調整が不要で、人手較正による偏差も回避されます。装置は長期稼働でも精度が安定し、ドリフトもズレも発生せず、人手による運転保守操作が減少し、操作員への技術ハードルも下がります。同時にバッチ検査データの一致性と正確性が保証されます。
防塵・防食一体型保護で工業の複雑な作業条件に適合:本機は板金塗装防食工法を採用し、ワークテーブルと運動部品にはステンレス防錆材料を使用し、産業用制御システムには防塵・防湿構造を備えるため、工場の粉塵、湿気、温度差変動などの複雑な作業条件に適応できます。装置の耐干渉性・耐老化性は高く、長期的な連続運転でも構造損傷や回路故障が発生しにくく、環境適応性に優れ、過酷な作業条件下での運転保守の難度と故障確率を低減できます。
6.2 日常保守規範
毎日、電源投入前に水槽の水位、プローブ状態、軸体の動作がスムーズかを確認し、水槽内の不純物を取り除いて結合水質の清浄を保ちます。
検査終了ごとに直ちに検査データを保存し、装置台面とプローブの水気を拭き取り、装置の錆とプローブの損傷を防ぎます。
定期的にシステムのツールメニューで装置自己診断とパラメータ較正を行い、スキャン精度と信号収集の安定性を保証します。
プローブライブラリのパラメータは定期的に更新し、検査ニーズに応じてプローブを交換した後は、ハードウェアパラメータを速やかにマッチングさせて装置が確実に適合するようにします。
システムパラメータと検査データはデータ喪失を防ぐため定期的にバックアップし、検査アーカイブを完全かつ追跡可能に保ちます。
6.3 安全操作規範
操作員は本取扱説明書の全機能と操作フローを熟読し、資格を取得した上で就業するものとし、非専門家は規則に違反して装置を操作してはなりません。
装置運転中は運動軸体、スキャンプローブ、ワーク台に触れてはなりません。機械衝突、装置損傷、人身傷害を防ぐためです。
システムハードウェアの中核パラメータと超音波カードの精密パラメータを勝手に変更してはなりません。パラメータ調整は専門家が検査ニーズに応じて行うものとします。
装置に信号異常、軸体の動作不良、ソフトウェアのエラーなどの故障が発生した場合は、直ちに操作を停止して電源を切り点検し、故障状態のまま運転を継続してはなりません。
操作時は権限レベルを厳格に遵守し、権限を越えてシステム構成を変更したり、履歴検査データを削除する行為はすべて禁止します。これによりシステム運行の安全とデータの完全性を保証します。
7 よくある故障と解決策
超音波信号が微弱・ノイズ過多:まずプローブが清浄か、結合水が清浄かを確認し、次に超音波カードパラメータを再較正し、信号ゲインとフィルタパラメータを相応に調整します。
スキャン軌跡のずれ・位置決め不良:まず軸体の原点復帰と中心点復帰を実行し、続いて標準点と標定ブロック架を再較正し、最後に機械運動パラメータを較正します。
画像のぼやけ・歪みが深刻:Cスキャンパラメータと背景設定を改善し、スキャン速度とスキャン間隔を再設定し、画像パラメータを修正します。
プロジェクトファイルの保存・エクスポート不能:装置の保存パスと残存ストレージ容量を確認し、ファイルメニューのオプションパラメータをリセットした後、システムソフトウェアを再起動します。
ハードウェア装置が連動しない:運動制御カードと超音波カードが正常に接続されているか確認し、ハードウェアパラメータを再マッチングした後、装置の自己診断を再起動します。
仕様
主な特徴
- 1. 検出媒体とハードウェアアーキテクチャが先進的:純水を音響カップリング媒体として採用し、多軸連動スキャン機構を搭載、A/B/C/D 各種超音波イメージングアルゴリズムを統合した高精度全自動非破壊検査装置である。
- 2. 検査対象が広く、欠陥識別能力に優れる:金属部品、複合材料、半導体材料、精密溶接構造物を検査可能で、層間剥離、気孔、き裂、介在物、擬似溶接、界面剥離などの内部微細欠陥を安定的に識別できる。
- 3. 自動検査により手作業検査の課題を解消:手作業による接触式探傷と比較し、人による判定のばらつきが大きい、検査速度が遅い、結果の再現性が低いといった課題を解決し、検査全工程の自動化を実現する。
- 4. デジタル化によるクローズドループで、多様な品質検査シーンに対応:画像可視化、データ保存、判定の標準化機能を備え、先進製造業の品質検査に対応。工業品質管理、受入検査、完成品選別および研究分析に活用可能。