Product Demo Video
HS-ET 渦流探傷検査装置
1 製品概要
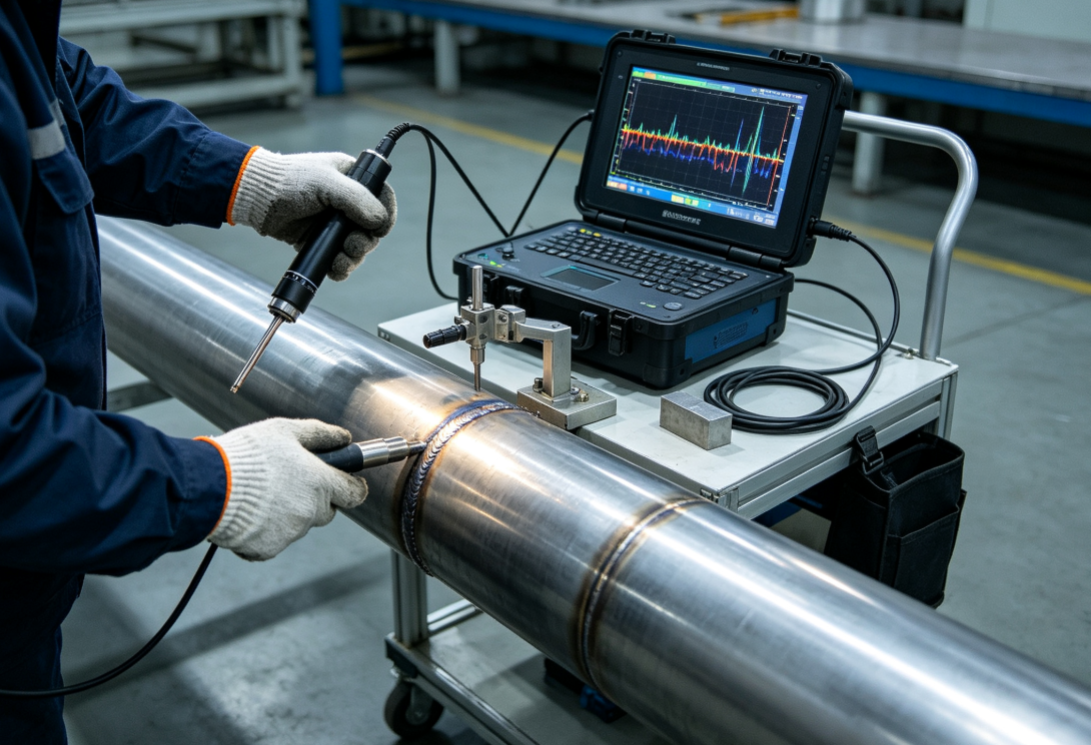
本シリーズの渦流探傷器は、電磁誘導によって生じる渦流効果を検出原理としている。プローブのコイルに交番電流を流すと交番磁界が形成され、導電性金属ワークの表層および表層直下に渦流が誘起される。ワークにき裂、孔食、折込み、介在物などの不連続部が存在すると渦流の流通経路が変化し、機器はインピーダンス変化をリアルタイムに取得して判読し、欠陥の識別、警報発報およびデータ保存を実行する。検出プロセスは結合媒体を必要とせず、非接触式測定であり、ワークの表面および表面近傍の欠陥の検査に加え、材質選別やめっき厚さの測定にも適用できる。製品は使用形態に応じてポータブル型機種とオンライン自動探傷システムの2種類に分類され、冶金、管材、自動車部品、鉄骨構造などの分野における非破壊検査のニーズに対応する。本シリーズは現在、ポータブル渦流探傷器HS-ET200、HS-ET260の2機種と、オンライン全自動渦流探傷システムHS-CT300、HS-CT360の2セットをラインナップしており、それぞれ現場での供用中点検と生産ラインでの出荷時全数検査という2種類の代表的な使用条件に対応する。
2 主要技術パラメータ
表1 主要技術パラメータ
項目 | HS-ET200 ポータブル渦流探傷器 | HS-ET260 ポータブルデジタル渦流探傷器 | HS-CT300 溶接管オンライン渦流探傷器 | HS-CT360 マルチチャンネル棒・管材オンライン渦流探傷器 |
検出原理 | マルチ周波数デジタル渦流 | デジタル渦流、インピーダンス平面表示 | マルチ周波数渦流+貫通型コイル | マルチチャンネル・マルチ周波数渦流、差動/絶対コイル |
使用周波数範囲 | 50Hz~8MHz | 100Hz~10MHz | 1kHz~5MHz | 200Hz~6MHz |
ゲイン調整 | 0~90dB、ステップ0.1dB | 0~100dB、ステップ0.1dB | 0~85dB 自動ゲイン | 0~90dB、チャンネル別独立ゲイン |
位相調整 | 0~360°連続調整可 | 0~360° | 0~360° | 各チャンネル独立に0~360°の位相調整 |
リフトオフ補償 | 自動リフトオフ補償、表面の凹凸による外乱を抑制 | スマートリフトオフ補償 | 動的リフトオフ抑制 | チャンネル別独立リフトオフ補償 |
表示方式 | 5.7インチカラー液晶、インピーダンス平面+タイムベース曲線 | 7インチ高清タッチパネル、インピーダンス図・棒グラフ・スペクトル図 | 産業用制御PCの大型画面、リアルタイム波形+欠陥マーキング | 10インチ産業用タッチパネル、マルチチャンネル同期波形表示 |
警報方式 | 音響・光警報、しきい値調整可 | 音響・光警報、欠陥データ保存 | 音響・光警報+自動排除信号出力 | 音響・光警報、外部選別機構との連携可 |
記憶容量 | 内蔵16G、波形・検査レポートを保存 | 内蔵32G、検出曲線・ワーク番号を保存可 | HDD 500G、生産探傷記録を長期保存 | 産業用HDD 500G、大量の生産データ |
プローブ構成 | ポイントプローブ、フォーク型プローブ、ボアプローブに対応、交換可能 | ペン型、扇形、溶接部専用など各種プローブに対応 | 貫通型リングコイルを装備、管材外径に対応 | マルチチャンネルアレイ貫通型コイル、棒材/管材共通 |
電源方式 | リチウム電池 DC12V、連続稼働8時間以上 | リチウム電池 DC12V、連続稼働10時間以上 | AC380V±10%、50Hz | AC380V±10%、50Hz |
使用環境 | 温度-10℃~50℃、湿度85%以下(結露なし) | 温度-10℃~55℃、湿度85%以下(結露なし) | 0℃~45℃、防塵産業用筐体 | 0℃~45℃、産業用防塵・防水筐体 |
外形寸法 | 240mm×130mm×60mm | 260mm×150mm×70mm | 本体キャビネット:1200×800×400mm | 本体キャビネット:1400×900×450mm |
質量 | 1.8kg | 2.2kg | 本体210kg(機械架台除く) | 本体260kg(搬送機構除く) |
主な機能 | 表面/表面近傍き裂の検出、めっき厚さ測定、材質選別 | 溶接部探傷、孔内き裂検出、導電率測定、欠陥動画記録 | 溶接管生産ラインの連続探傷、欠陥位置特定、自動選別 | 継目無鋼管、銅・アルミ棒材、線材のオンライン高速探傷 |
3 業界応用と用途説明
3.1 冶金管材業界
3.1.1 ステンレス鋼溶接管の出荷時オンライン非破壊検査(HS-CT300)
ステンレス鋼溶接管は、石油化学媒体の輸送、給排水管路、食品設備の配管などに広く使用されており、その溶接部には溶込み不足、表面微細き裂、オーバーラップ、折込みなどの欠陥が発生しやすい。管材は出荷前に100%の割合で非破壊検査を実施する必要があるが、人手による超音波検査はタクトが遅く、高速で連続成形される管材生産ラインには対応しにくく、抜き取り検査方式では検査漏れのリスクが残る。輸出注文では探傷記録のトレーサビリティに対する管理が厳しく、装置には欠陥位置のリアルタイムマーキングと検査データの保存が求められ、第三者検査機関の認証に対応する必要がある。生産ラインの管材搬送速度は最大60m/minに達するため、探傷システムにはリアルタイム応答能力が必須であり、欠陥が検出されると直ちに後段の空圧式排除機構へ信号を送り、不合格管材を自動的にラインから分離する。
HS-CT300オンライン渦流探傷システムは、溶接管生産ラインのサイジング工程の後段に配置される。管材は搬送ローラにより等速で貫通型渦流コイルを通過し、本体が交番励起信号を連続出力して管壁表面に渦流を誘起する。溶接部にき裂、ブローホールなどの欠陥があると渦流信号がひずみ、インピーダンス平面波形に明らかな偏移が現れる。システムは内蔵のマルチ周波数処理アルゴリズムにより、管材の振動やわずかな板厚変動によるリフトオフ外乱を抑制できる。稼働前に、操作員は管材仕様(外径、板厚、材質)に基づいて産業用制御PCで探傷パラメータと警報しきい値をプリセットし、人工ノッチ付き標準欠陥対比試験片を用いて校正を完了する。稼働中、システムは探傷波形をリアルタイムで描画し、欠陥位置を自動的にマーキングして、管材番号、検査時間、欠陥波形などの情報を同時に保存する。欠陥信号が設定しきい値を超えると、システムは音響・光警報を発動し、生産ラインの選別機構へスイッチ信号を出力して空圧式ゲートを作動させ、不合格管材を振り分ける。検査終了後はPDF探傷レポートをエクスポートでき、品質管理部門のアーカイブ保管および輸出検査に使用できる。ライン全体で連続稼働し、停止しての抜き取り検査は不要で、1ラインにつき検査員1名が装置状態を監視するだけでよいため、管材の出荷時検査カバー率が大幅に向上し、国内外の管材製品品質基準を満たすことができる。
3.1.2 銅・アルミ棒材原材料の入荷全数検査(HS-CT360)
銅棒とアルミ棒は、新エネルギー導電部品や自動車コネクタの基礎原材料であり、圧延・伸線工程で表面に肌荒れ、横き裂、疵、介在物などの欠陥が発生しやすい。このような棒材が後工程の機械加工に流入すると、加工された部品はそのまま廃棄となることが多く、原材料と工数の損失が大きい。一部の輸出注文では原材料の全数探傷が明示的に要求されるが、手持ち式ポータブル装置による人手の検査は速度が遅く、長尺棒材の検査は労働強度が高く、大量入荷の受入検査には対応しにくい。さらに棒材のサイズ範囲が広く、直径は8mmから80mmまで様々であり、装置はマルチチャンネルのパラメータ独立調整に対応し、多様なサイズのワークを迅速に切り替えられる互換性を備える必要がある。
HS-CT360マルチチャンネルオンライン渦流探傷システムは、供給架台、搬送ローラ、排出選別台と組み合わせて完全な検査ラインを構成する。棒材は自動供給機構により1本ずつ搬送軌道に送られ、等速でマルチチャンネル貫通型コイル群を通過する。各チャンネルはゲイン、位相、警報しきい値を個別に設定でき、棒材の円周方向の渦流信号を同期して取得し、表面および表面近傍の欠陥を識別する。正式検査の前に、同一材質で人工欠陥を有する標準試験棒を用いて校正し、欠陥感度を較正する。検査中、産業用制御PCの大型画面に全チャンネルの波形が同時に表示され、棒材の探傷状態を1本ずつ監視する。欠陥を検出すると、システムは棒材番号、欠陥信号の振幅と位置を記録し、音響・光警報を発動する。排出端の選別機構は直ちに欠陥棒材を不合格品かごへ選別し、合格品は自動的に完成品エリアへ流れる。システムはバッチデータ保存に対応し、検査記録をエクスポートできるため、原材料の入庫品質管理台帳の管理に便利である。異なる直径の銅・アルミ棒材に交換する際は、コイル治具と検査パラメータを素早く切り替えるだけで、多サイズの入荷検査に対応でき、人手による手持ち探傷方式に取って代わり、検査効率を5倍以上向上させ、後工程の部品加工の良品率を保証する。
3.2 石油化学業界
3.2.1 石油化学プラント圧力配管溶接部の現地渦流検査(HS-ET200)
石油化学工場のプロセス配管は長期間、高温と媒体腐食環境にさらされており、溶接部は応力集中領域であり、運転時間が長くなると疲労き裂や腐食ピットが発生する可能性がある。き裂が進展して漏洩に至ると、火災や有毒媒体の漏出などの重大な安全生産事故を引き起こしやすい。工場内の配管ルートは複雑で、多くの配管が高架敷設されており、一部の配管外層の薄い防食塗装は撤去が困難で、作業スペースも狭く、大型自動探傷装置は現場に持ち込めない。このため第三者非破壊検査機関は、ポータブル装置を現場に持ち込んで定期的な供用中検査を実施する必要があり、検査記録は特定設備検査規範に適合しなければならない。従来の磁粉探傷検査はワークを研磨し、磁粉懸濁液を塗布する必要があり、現場作業が煩雑で、ステンレス鋼やアルミニウム合金などの非強磁性配管には適用できない。
検査員はHS-ET200ポータブル渦流探傷器と付属のフォーク型溶接部プローブを携行し、現場の作業位置に到着する。作業前に溶接部表面のほこりと油汚れを除去する。薄い防食塗装はそのまま残すことができる(完全に研磨除去する必要はない)。その後、同一材質の配管標準試験片を用いて機器のゲイン、周波数、警報しきい値を調整し、感度校正を完了する。走査時はプローブを手で持ち、溶接部の走向に沿って等速で移動させ、機器画面にインピーダンス平面信号をリアルタイム表示する。溶接部に表面微細き裂や腐食欠陥があると渦流信号が偏移し、機器は直ちに音響・光警報を発する。検査員は欠陥位置をマーキングし、欠陥波形を保存し、疑わしい領域を再走査して確認する。本体は内蔵リチウム電池で駆動するため、現場で外部電源を必要とせず、狭い架台や高架配管部でも作業できる。検査終了後、機器に保存された探傷波形、検査時間、ワーク情報をパソコンに取り込み、正式な非破壊検査レポートを作成し、オーナーおよび特定設備監督部門に提出する。結合剤を使用しないため、検査後も配管の防食層を汚染せず、現場の検査工程が大幅に簡素化され、石油化学特定設備の定期検査要件を満たすことができる。
3.2.2 熱交換器伝熱管束の点検整備検査(HS-ET260)
化学工場や火力発電所の多管式熱交換器では、内部の伝熱管が長期にわたり循環冷却水に接触するため、管壁に孔食や疲労き裂が発生しやすく、伝熱管束の支持板部はしばしば信号干渉をもたらす。1本の伝熱管が破損するだけで媒体の相互漏洩が発生し、熱交換効率が低下し、深刻な場合は装置を停止して点検整備しなければならない。熱交換器の伝熱管束は数が多く、1台あたり最大で1,000本を超える場合もあり、点検整備のウィンドウ期間は短く、停止による点検整備コストは極めて高い。伝熱管束内部はスペースが限られており、従来の超音波検査プローブは管内に挿入できないため、ポータブルマルチ周波数渦流装置と内挿式チューブプローブを組み合わせ、伝熱管内壁の欠陥を1本ずつ検査する必要がある。
点検整備員はHS-ET260ポータブルデジタル渦流探傷器に内挿式チューブプローブを装着して作業する。点検整備前に熱交換器の端蓋を取り外し、管口の異物を清掃してから、伝熱管と同一材質で人工欠陥を含む標準管を選定し、装置にマルチ周波数パラメータを設定して、支持板が発生する干渉信号を抑制し、実際の管壁欠陥と支持構造による干渉を区別する。検査時、プローブを管口からゆっくり管内に挿入し、等速で前進させる。機器は渦流信号をリアルタイムで取得し、タッチパネルにインピーダンス曲線を表示する。管壁に孔食やき裂があると信号に明らかな変化が現れ、機器は警報を発するとともに欠陥の深さと位置を記録する。1本の伝熱管の検査が終わるごとに、対応する検査データを保存する。全伝熱管束の検査終了後、欠陥管を選別して位置をマーキングし、チューブプラグによる閉塞または交換処理を行う。HS-ET260は欠陥動画記録機能を内蔵しており、検査波形を再生して、検査エンジニアが欠陥を再確認し、点検整備探傷レポートを発行することを容易にする。装置一式は軽量で、1人で携行・操作でき、点検整備現場の臨時作業に適しており、熱交換器の停止点検整備工期を短縮し、装置の早期復旧を保証する。
3.3 自動車部品業界
3.3.1 自動車シャシーアルミ合金部品の現地探傷(HS-ET200)
新エネルギー車のシャシーに使用されるアルミ合金ブラケットやコントロールアームは、多くが鋳造アルミ合金で成形されており、鋳造工程で表面冷しわや微細き裂が発生しやすい。車両が長期にわたり交番荷重を受けると微細き裂が進展し続け、最終的にシャシー部品の破断を引き起こし、走行安全事故につながる可能性がある。一部の製品は出荷後に顧客工場や第三者検査機関に持ち込まれて抜き取り検査されるが、現場には大型固定式探傷装置がないことが多く、ポータブル装置で迅速に検査を完了する必要がある。アルミ合金は非強磁性の導電材料であるため、磁粉探傷検査は適用できず、渦流検査が第一選択の手段となる。
品質管理員はHS-ET200装置と専用ペン型プローブを携行して対象部品の現場に到着し、部品表面の油汚れを清掃するだけでよい。大面積の研磨は不要で、薄いクリア塗装はそのまま残すことができる。その後、人工き裂付きのアルミ合金標準試験片を用いて装置を校正し、検査周波数を選択して警報しきい値を設定する。走査時はプローブを手で持ち、部品の応力集中領域(コーナー部、ボルト穴位置)をゆっくり移動させる。機器は渦流信号をリアルタイムで監視し、表面微細き裂を検出すると直ちに音響・光警報を発する。検査員は写真を撮影して波形を保存し、欠陥ワークをマーキングする。装置は材質選別機能に対応しており、異材混入ワークのスクリーニングを支援できる。検査完了後、検査データをエクスポートして抜き取り検査レポートを作成する。装置はリチウム電池で駆動し、多バッチ部品の現場抜き取り検査に適しており、鋳造欠陥を迅速に識別して不合格品を遮断し、欠陥部品が完成車の組立工程に流入するのを防ぎ、車両の走行安全を確保する。
3.3.2 自動車締結部品用棒材原材料のオンライン探傷(HS-CT360)
高強度ボルト・ナットの原材料は合金構造用鋼棒材であり、棒材表面の折込み、き裂、引っかき傷などの欠陥は熱処理後にさらに拡大し、締結部品が車両の振動荷重下で破断し、直接安全事故を引き起こす可能性がある。締結部品メーカーの原材料棒材は入荷量が多く、100%の割合でオンライン探傷を実施する必要がある。人手による検査は効率が低く、検査漏れのリスクが高い。棒材のサイズが多く、生産ラインは連続送材のため、探傷システムはパラメータの迅速な切り替えに対応し、生産ラインの上下料機構と連動して自動検査と自動選別を実現する必要がある。海外に輸出する締結部品製品には、海外顧客の品質監査に対応するため、完全でトレーサビリティのある探傷記録も必要である。
HS-CT360オンライン探傷システム一式は、棒材排出工程の後段に設置される。棒材は搬送機構により等速で探傷ステーションに送られ、マルチチャンネル貫通型コイルを通過する。検査前に標準欠陥試験棒を用いて装置の校正を完了し、対応するサイズの棒材に合わせてゲイン、位相、警報しきい値を設定する。マルチチャンネルが円周方向の渦流信号を同期取得し、表面き裂と折込みを識別する。欠陥を検出すると、システムは棒材番号と欠陥波形を自動記録し、選別機構を制御する信号を出力して不合格棒材を自動分離する。産業用制御PCはすべての探傷記録を長期保存し、随時参照・レポートエクスポートが可能で、顧客監査に使用できる。異なる直径の棒材に交換する場合は、コイルを交換してプリセットのパラメータスキームを呼び出すだけで、生産サイズを迅速に切り替えられる。システム一式は7×24時間安定稼働でき、人手による抜き取り検査に取って代わり、原材料の全数検査を実現し、高強度締結部品の原材料品質の安定性を確保し、国内外の締結部品品質基準を満たす。
3.4 鉄骨構造・特定設備検査業界
3.4.1 鉄骨橋梁溶接部の定期検査(HS-ET260)
大型鉄骨橋梁は長期にわたり屋外環境にさらされ、雨雪、温度差、車両の交番荷重の複合作用により、鋼箱桁の溶接部や接合板などの位置に疲労微細き裂が発生しやすい。このような表面微細き裂は初期には肉眼で見えないが、車両の繰り返し荷重により絶えず進展し、橋梁構造の安全性を深刻に脅かす。橋梁検査作業は多くが高所作業であり、装置は軽量で、検査員が携行しやすいことが必須である。橋梁の防食塗装を全面研磨するとコストが極めて高く、既存の防食体系を損なうが、渦流検査は薄い塗装を残したまま直接実施できるため、研磨作業量を削減できる。
検査員はHS-ET260ポータブル渦流探傷器と溶接部専用フォーク型プローブを携行し、橋梁の検査作業面に到着する。溶接部表面の浮き錆と土砂を清掃し、薄い防食塗装を残す。人工ノッチ付きの同一材質試験片を用いて装置の感度を校正し、探傷周波数と警報しきい値を設定する。その後、プローブを手で持ち、溶接部の全長に沿って等速で走査する。機器の7インチタッチパネルにインピーダンス平面信号がリアルタイム表示され、溶接部表面および表面近傍の微細き裂を捕捉する。欠陥信号が現れると、機器は音響・光警報を発し、検査員は欠陥の座標位置をマーキングして波形ファイルを保存する。装置は大容量ストレージを内蔵し、大量の検査データを連続保存でき、検査終了後にレポートをエクスポートする。装置一式は1人で携行でき、リチウム電池駆動のため高所作業で電源ケーブルを引きずる必要がなく、作業難易度が大幅に低減し、塗装研磨の作業量も削減できる。橋梁鉄骨構造の定期安全検査を効率的に実施でき、早期疲労き裂をタイムリーに発見して事前に補修・補強を行い、橋梁安全事故を防止できる。
3.4.2 圧力容器部品の入荷抜取検査(HS-ET200)
圧力容器のフランジや管台は耐圧部品であり、鍛造加工工程で表面き裂や折込み欠陥が発生しやすい。耐圧部品の品質は圧力容器の安全性を直接決定する。特定設備法規の要件に基づき、耐圧鍛造品にはサンプリング非破壊検査を実施する必要がある。部品の入荷バッチは多く、ワークの寸法と形状は様々であり、固定式探傷装置は各種異形鍛造品に柔軟に対応できないため、ポータブル探傷装置で原材料倉庫にて現地抜き取り検査を実施する必要がある。
品質管理員はHS-ET200渦流探傷器にペン型ポイントプローブを装着して作業する。検査前に鍛造品表面のスケールと油汚れを清掃し、同一材質で人工欠陥付きの対比試験片を用いて機器を校正し、ゲインと検査周波数を調整する。その後、フランジの丸み部、管台の付け根部などの応力集中領域をポイントごとに走査し、機器は渦流信号をリアルタイムで監視し、表面微細き裂を検出すると直ちに音響・光警報を発する。検査員はワーク番号と欠陥位置を記録し、探傷曲線を保存する。装置はワーク材質の判定補助機能も備えており、異材混入問題のスクリーニングに使用できる。検査完了後、探傷レポートをエクスポートし、原材料の入庫受入検査の根拠とする。装置は小型・ポータブルで、倉庫現場で直接検査でき、ワークを専用の探傷ラボへ移送する必要がなく、入荷検査サイクルを短縮でき、圧力容器部品の品質コンプライアンスがより確実になる。
4 オーダーメイドとOEMに関する説明
4.1 オーダーメイドサービス
本シリーズの渦流探傷器は、深いカスタマイズが可能である。ポータブル機種HS-ET200、HS-ET260は専用プローブ(溶接部フォーク型プローブ、内挿式伝熱管束プローブ、小径孔プローブ、異形曲面専用プローブ)のカスタマイズに対応する。ソフトウェア面では、中英日操作画面、カスタムレポートテンプレート、欠陥分類アルゴリズム、検査データのクラウドアップロード、ユーザー階層別権限管理をカスタマイズできる。オンライン機種HS-CT300、HS-CT360は、機械搬送架台、上下料機構、欠陥自動マーキングと空圧式選別システムをカスタマイズでき、管材・棒材の異なる外径と搬送速度に対応する。マルチチャンネル拡張の追加、生産ラインPLCとの連動、MES生産管理システムとの接続も可能で、探傷データを工場の情報化プラットフォームにアップロードできる。さらに、顧客の現場使用条件に応じて防塵、防湿、高温対応バージョンの筐体をカスタマイズでき、熱帯、高粉塵、湿潤な工場環境に対応する。同時に、国ごとの非破壊検査基準に応じてアルゴリズムを調整し、輸出製品の検査規範要件を満たすことができる。
4.2 OEM委託生産サービス
OEMブランド生産(OEM供給)を請け負うことができ、顧客ブランドのLOGOカスタマイズ、本体銘板のカスタマイズ、起動画面のカスタマイズに対応し、本体のハードウェアとソフトウェアはいずれも顧客の要求に応じて変更できる。ポータブル探傷器は本体のみを供給し、プローブは顧客側で調達することもできる。オンライン探傷システムは探傷本体のみを供給し、機械搬送機構は顧客側で調達する。OEM注文では、一式の技術文書、操作マニュアル、出荷時校正証明書を提供でき、ロット供給に対応し、海外輸出検査用資料も併せて提供する。
5 据付・調整・操作手順
5.1 ポータブル機種 HS-ET200、HS-ET260
据付:まず本体、リチウム電池、プローブ、信号ケーブル、標準試験片などの付属品が揃っているかを確認する。次に電池を本体の電池ボックスに装着し、プローブの信号ケーブルを接続して、コネクタが確実にロックされ、緩みがないことを確認する。
調整:電源投入後、ワーク材質と検査周波数を設定し、標準対比試験片を使用して感度校正を行う。ゲインと位相を調整して人工欠陥信号を規定の振幅に合わせ、警報しきい値を設定する。その後、プローブをテストし、リフトオフ補償機能が正常であることを確認し、パラメータスキームを保存して予備とする。
検査操作:試験体表面を清掃した後、プローブを手で持ち、安定して等速で走査しながら波形を観察する。警報が発生した場合は欠陥を再確認する。検査終了後はデータを保存し、電源を切って電池を取り外す。
5.2 オンライン機種 HS-CT300、HS-CT360
準備:探傷本体キャビネットを所定位置に設置し、搬送架台とコイル治具を固定し、380V動力電源を接続して確実に接地し、選別機構の信号ケーブルを接続する。配線の絶縁状態を点検し、短絡リスクがないことを確認する。
機械据付:貫通型コイルを取り付け、ローラの水平度を調整して、管材/棒材の搬送同心度を保証し、ワークとコイルの摩擦を避ける。その後、欠陥マーカーと空圧式排除機構を取り付ける。
電気調整:電源を投入して産業用制御PCを起動し、通信信号が正常か確認する。ワークパラメータを読み込み、標準欠陥試験棒で探傷感度を校正し、マルチ周波数パラメータを調整して警報しきい値を設定する。その後、搬送、マーキング、選別機構の連動テストを行い、欠陥検出時に排除機構がタイムリーかつ正確に作動することを確認する。
試生産:標準試験体を投入して30分間連続試運転し、検査漏れ率と誤報率を検証する。パラメータを微調整して安定状態にした後、レシピを保存する。現場操作員をトレーニングし、その後正式生産を開始する。
検収:連続ロット試検査が合格した後、納入検収を実施する。
6 よくある故障の診断と解決
表2 よくある故障の診断と解決
故障現象 | 診断手順 | 解決策 |
本体が起動しない(ET207/CYC9S) | 1.電池残量を確認する。 2.電池接触端子を確認する。 3.電源基板の故障。 | 電池残量不足の場合は電池交換。金属端子を清掃。電源基板はメーカー修理。 |
信号ベースラインのドリフト、ノイズ大 | 1.プローブケーブルの破損。 2.ワーク表面の油汚れ・振動。 3.接地不良。 | プローブケーブルを交換。ワーク表面を清掃。オンライン機で確実な接地をやり直す。 |
欠陥の検査漏れ | 1.感度不足。 2.周波数選択が不適切。 3.プローブの摩耗。 | 標準試験片で再校正。検査周波数を調整。プローブを交換。 |
誤警報が多い | 1.リフトオフ干渉が大きい。 2.ゲイン過高。 3.ワーク表面の凹凸。 | 自動リフトオフ補償を有効化。ゲインを低減。ワーク表面の突起を研磨。 |
オンラインシステムの選別機構が作動しない | 1.信号出力ラインの断線。 2.PLC通信異常。 3.空圧エア圧力不足。 | 信号ケーブルを点検。通信モジュールを再起動。コンプレッサ圧力を調整。 |
タッチパネルが応答しない(HS-ET260/オンライン制御PC) | 1.システムのフリーズ。 2.画面フラットケーブルの緩み。 | 装置を再起動。分解してフラットケーブルを締め直し、破損していれば交換。 |
検査データを保存できない | 1.ストレージ容量不足。 2.ストレージモジュール故障。 | 過去データを削除。ストレージモジュール故障の場合はメーカーで交換。 |
7 機器メンテナンスのメリット
モジュール化設計で修理が容易:本体ハードウェアはモジュール化構造を採用しており、プローブ、信号取得基板、電源モジュールは互いに独立しているため、故障部品のみ個別交換でき、本体全体をメーカー修理に出す必要がなく、停止時間が大幅に短縮される。オンライン機種は探傷本体と機械搬送部が互いに独立しており、機械故障が探傷本体に波及しない。
長寿命プローブと低ランニングコスト:プローブは耐摩耗設計を採用し、保護カバーを標準装備しており、消耗品の種類が少ない。ポータブル機種のプローブは汎用性が高く、複数の機種間でプローブを交換できるため、予備部品の在庫も削減される。装置は摩耗しやすい結合剤を必要とせず、超音波探傷と比較して結合剤を継続的に購入する必要がなく、長期ランニングコストがより低い。
リモート技術サポート:オンライン機種はリモートログインによる調整に対応しており、ソフトウェアパラメータの調整とプログラムアップグレードはすべてリモートで完了できる。海外の輸出顧客は簡単な故障をオンラインで迅速に診断でき、エンジニアの海外出張コストを削減できる。ポータブル機種は波形ファイルを送信し、技術者がオンラインで欠陥信号をリモート解析できる。
安定耐久、環境適応性が高い:産業グレードの電子部品を採用し、使用温度範囲が広い。ポータブル機種の外殻は滑り止め・防塵設計で、オンライン機種の本体は防塵産業用筐体を採用しており、冶金工場、粉塵環境、屋外現場の検査に適応でき、故障率が低い。
充実した予備部品供給:純正予備部品を長期供給し、予備部品パックの一括輸出にも対応する。装置には出荷時に校正証明書が同梱され、毎年の計量校正に対応しており、国内外の非破壊検査資格審査の要件を満たす。ソフトウェアは生涯無料のマイナーバージョンアップグレードを提供する。
免責事項:本装置は導電性金属の非破壊検査専用であり、操作員は非破壊検査の専門トレーニングを受講しなければならない。装置が出力する検査結果は参考用であり、最終的な欠陥判定は専門の非破壊検査員が評価しなければならない。引火性・爆発性があり防護のない環境での使用は固く禁じる。
仕様
主な特徴
- 1. 検出原理:電磁渦電流効果に基づき、プローブコイルのインピーダンス変化を採取することでワークのき裂、介在物などの表面及び表層直下欠陥を識別すると同時に、材質選別、めっき厚測定にも対応する。
- 2. 検出方式:非接触式検出であり、カップリング媒質が不要で、検出作業が簡便である。
- 3. 製品形態:ポータブル機種とオンライン自動探傷システムの 2 種類に分かれ、各種使用環境に適応する。
- 4. 適用シーン:冶金、管材、自動車部品、鉄骨構造などの業界をカバーし、現場での供用中点検と生産ラインでの出荷全数検査に使用可能。