Service Demo Video
APS 生産計画スケジューリングシステム
1 システム概要
1.1 システム紹介
APS(Advanced Planning and Scheduling、高度な計画・スケジューリング)システムは、製造企業の生産オペレーションを支える中核的なデジタルシステムである。有限生産能力を基盤とし、受注、資材、設備、人員、工程、金型、納期などの多重の制約条件を総合的に考慮し、分単位あるいは秒単位で科学的かつ実行可能な生産計画とスケジューリング案を生成する。本システムは、オペレーションズ・リサーチ(最適化)、人工知能、インダストリアル・エンジニアリングの手法を深く融合し、企業の「計画・生産割当」を個人の経験に依存する属人的な意思決定から、データ駆動かつ全局最適なスマートな意思決定へと進化させる。これにより、納期達成率、設備稼働率、生産効率全体を大幅に向上させ、現代のスマートファクトリーにおける計画管理層の中枢として機能する。
本システムは、スタンドアロンの高度なスケジューリングツールとして導入することも、企業の既存のERP、MES、WMS、SCMなどの情報システムと深く統合し、販売予測、主生産計画、資材所要量、生産能力スケジューリングから工場内の実行、データフィードバックに至る一体化したクローズドループを構築し、企業のリーン生産とデジタルトランスフォーメーションを支援する。
1.2 システムの位置付けと価値
本システムは、企業の「計画」と「実行」の間にある計画管理層に位置付けられ、上位ではERPの販売受注・予測・需要計画を受け、下位ではMESの工場内の作業配分、工程実行、現場管理を指導する、「受注―計画―実行―フィードバック」のクローズドループをつなぐ要となるハブである。その中核的な価値は、主に以下のとおりである。
第一に、納期達成率の向上。システムは有限生産能力と部品充足(キット整合)の制約に基づいてスケジューリングし、コミット可能な納期(ATP/CTP)を提示することで、「受注は容易、納品は困難」という事態を回避し、納期遅延を大幅に削減する。
第二に、在庫水準の低減。正確な資材所要量と投入タイミングにより、仕掛品の滞留や完成品・半製品在庫の占用を減らし、資金回転を加速する。
第三に、資源利用率の向上。設備、治工具、人員の負荷を全局的に統括し、ボトルネック資源を特定して緩和し、設備の遊休や過密・過疎(負荷の偏り)を低減する。
第四に、対応力の強化。割り込み注文、緊急注文、設備故障、資材不足などの異常に直面した際、システムは数秒以内に再スケジューリングし、影響評価を提示して、迅速な意思決定を支援する。
第五に、複数工場とサプライチェーン連携の支援。複数拠点の生産能力と供給テンポを統括し、受注の最寄り・最適配分を実現する。
第六に、データ可視化。ガントチャート、負荷図、納期アラートなどにより生産全体を直感的に表示し、透明性のある管理を支える。
1.3 コア機能モジュール
1.3.1 受注管理
販売受注、予測受注、安全在庫、完成品在庫、輸送中(発注残)など複数ソースからの需要を集約、相殺、統合し、過去データと予測モデルを組み合わせて時間帯別の需要を生成し、後続の計画へのインプットを提供する。また、受注優先度、納期コミットメント、変更管理に対応する。
1.3.2 生産計画管理(MPS)
集約された需要と利用可能在庫に基づき、重要資源の制約下で主生産計画を生成し、いつどの量の最終製品を生産するかを決定して、需要と生産能力のバランスを取る。資材所要量計画に対して安定かつ実行可能な生産計画の骨格を提供する。
1.3.3 資材管理(MRP)
主生産計画、部品表(BOM)、在庫・輸送中情報に基づき、リードタイムに沿って各階層の資材の所要量と所要時期を展開計算し、購買・内製計画の推奨案を生成して、資材の完備と適時供給を確保する。
1.3.4 生産能力管理
中期・長期計画に対して概略生産能力分析(ラフカット能力分析)を実施し、生産能力ギャップと負荷ピークを特定する。設備、生産ライン、人員などの資源の増減・バランス調整を支援し、生産能力投資と平準化生産の根拠を提供する。
1.3.5 知的スケジューリング(FCS)
有限生産能力の前提のもと、各工程、各設備、各オペレーターについて、日付、シフト、さらには分単位まで正確なスケジューリングを実施する。納期、優先度、段取り替え時間、金型・治工具、工程制約などの要素を総合し、最適化アルゴリズムにより全局の準最適解を求める、システムの中核エンジンである。
1.3.6 レポートセンター
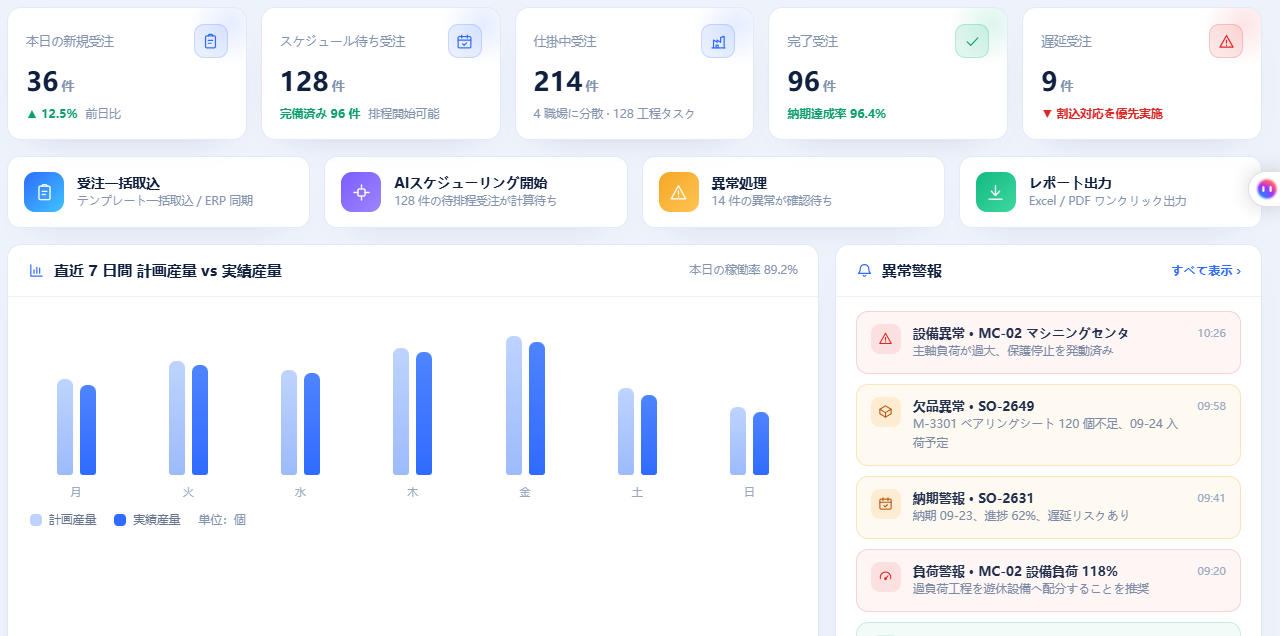
ガントチャート、負荷図、ボトルネック分析図、納期アラートなどの可視化ダッシュボードでスケジューリング結果を表示する。計画担当者によるドラッグ調整、コンフリクト検出、案の比較、「What-if」シミュレーションを支援し、工場全体の状況を直感的に把握できる。
1.3.7 生産実行
スケジューリング結果はワンクリックでMESへ配信、または作業指示書として印刷できる。完了、実績報告、設備状態などの実行データをリアルタイムに収集し、計画と実績を自動照合して、進度乖離、欠品、停止などの異常アラートをトリガーし、異常駆動型の迅速な再スケジューリングを支援する。
1.3.8 データ連携(ERP/MES/WMS)
標準インターフェースとアダプターを提供し、主要なERP、MES、WMS、SCMシステムと接続して、受注、資材、BOM、在庫、生産能力、実績報告などのデータを自動同期し、計画と実行のデータ一貫性を保証する。
2 APSの適用業界と代表的な適用シーン
APS生産スケジューリングシステムは、複雑なスケジューリング制約、多工程、多資源、または納期管理の要件を持つ製造業に広く適用でき、特に個別製造(離散型製造)、プロセス製造(連続型製造)、および両者のハイブリッド生産形態に適している。以下では、機械設備製造、電子・半導体、自動車および部品、食品・飲料、医薬品・バイオ医薬品、印刷・包装などの代表的な業界を取り上げ、各業界の生産特性に即して代表的な適用シーンを紹介し、APSシステムが業界の課題をどう解決し、実際の価値をどう創出するかを説明する。
2.1 機械設備製造
機械設備製造は個別加工が中心で、工程数が多く、工程ルートが複雑、設備の汎用性が高い。多品種・小ロット、受注駆動、割り込み注文の頻発などの特徴が普遍的に見られ、スケジューリングの精緻さと応答速度に対する要求が非常に高い。
2.1.1 適用シーン1:多品種・小ロットの個別生産スケジューリング
シーン背景:機械設備製造企業は「多品種・小ロット・受注駆動」という生産特性に広く直面している。受注の仕様が多岐にわたり、ロットサイズが小さく、工程ルートもさまざまで、同一工場内に旋削、フライス加工、研削、穴あけ、溶接、組立など多種の工程が併存し、設備とオペレーターは交差して共有される。従来の計画担当者の経験に依存する手作業による生産割当では、工場全体の生産能力を統括することが難しく、「一部の設備は過負荷で行列、一部の設備は遊休」という不均衡な状況が生じやすい。割り込み注文・緊急注文が頻発する際はスケジューリング計画が頻繁に調整され、生産準備時間が大量に消費され、納期コミットメントと実際の納品の間に大きな乖離が生じることが多い。
システム適用プロセス:システム導入後、企業は全受注残、完成品・半製品在庫、設備台帳、人員スキル、工程ルートなどの基本データをシステムに取り込み、MPSとMRPにより需要を自動展開して各工程の生産タスクを形成する。APSスケジューリングエンジンは「有限生産能力」を制約とし、受注納期、資材の完備、設備の利用可能時間帯、金型・治工具、人員シフトなどの要素を総合し、最適化アルゴリズムにより分単位で全局の準最適なスケジューリング案を生成し、可視化されたガントチャートで各機械のタスク配置を表示する。割り込み注文、緊急注文、設備故障が発生した場合、計画担当者はシステム上でタスクを調整でき、システムは調整後の納期影響と生産能力占用をリアルタイムに評価し、自動的に再スケジューリング推奨案を提示する。スケジューリング結果は確認後にワンクリックでMESへ配信され、工場はシステムの指示に従って実行し、実績報告データにより進度をリアルタイムにフィードバックして、「計画―実行―フィードバック―調整」のクローズドループを形成し、機械稼働率と納期達成率を大幅に向上させる。
2.1.2 適用シーン2:大型設備の組立と部品充足スケジューリング
シーン背景:大型設備(工作機械、建設機械、プラント設備など)の組立工程は工程が複雑でサイクルが長く、多数の外注品と内製品の完備(キット整合)問題を伴う。いずれかの重要資材・部品の欠品や遅延が発生すると、組立ライン全体が材料待ちで停止し、深刻な工期遅延と資源の浪費につながりかねない。また、組立ヤード、吊り上げ設備、専門組立要員などの希少資源を複数の受注間で合理的に配分する必要があり、資材の完備と組立資源の秩序ある連携をどう確保するかは、企業が普遍的に直面する課題である。さらに、異なる受注の重要資源に対する需要は時間的に重複することが多く、計画担当者は経験だけでは全局を統括しきれず、対応のしわ寄せが生じやすい。
システム適用プロセス:APSシステムは大型設備の完成機BOMと組立工程を一元管理し、受注納期から組立計画を逆算し、前方連動して部品・資材の完備所要量を展開する。システムは重要資材の購買進捗(輸送中)、在庫、内製進度をリアルタイムに追跡し、完備チェックにより欠品リスクを事前に特定して、購買催促または代替案のアラートをトリガーする。組立資源の配分では、システムは総組立ヤード、重要工位、吊り上げ設備、組立班を制約資源として有限能力スケジューリングを実施し、複数の大型設備の組立順序を合理的に計画して、資源競合と手待ち(作業待ち)を回避する。いずれかの工程でずれが生じた場合、システムは全体納期への影響を自動的に再計算し、調整推奨案を提示して、計画担当者の迅速な意思決定を支援し、大型設備の期日どおりの納品を確保する。さらにシステムは完備アラートと納期リスクダッシュボードを提供し、経営層が各プロジェクトの進捗をリアルタイムに把握し、購買・生産資源を適時調整して、計画、実行からリスク管理に至る完全な管理クローズドループを形成し、大型設備の納期遅延リスクを根本的に低減する。
2.1.3 適用シーン3:工場内の設備負荷平準化とボトルネック調整
シーン背景:機械加工工場は設備の種類が多く、加工能力の差も大きいため、熱処理炉、大型マシニングセンタなどの明らかなボトルネック設備が存在することが多い。ボトルネック工程が全体の生産能力を決定するため、ボトルネック設備の前に大量のタスクが滞留し他の設備が遊休すると、全体の生産能力の浪費と納品遅延を招く。手作業の生産割当ではボトルネックを正確に特定・最適化することが難しく、往々にして受け身の対応しかできない。
システム適用プロセス:APSシステムは生産能力分析とボトルネック特定機能により、工場のボトルネック資源を自動的にマークし、ボトルネックを中心に生産テンポを組み立て、「前押し後引き(プッシュ・プル)」方式で前後工程のタスク量をバランスさせ、ボトルネック設備前のタスク滞留や材料切れを回避する。システムは負荷平準化を目標の一つとし、納期と加工効率を総合して各設備間でタスクを合理的に配分し、同種設備の負荷を相対的に平準化して、過密・過疎を低減する。ボトルネック設備の故障や生産能力の変動が発生した場合、システムは迅速に再スケジューリングし、代替設備案と生産能力調整推奨案を提示して、全体産出への影響を最小限に抑える。継続的な負荷平準化とボトルネック調整により、企業は工場全体の生産能力利用率を大幅に向上させ、製造リードタイムを短縮できる。システムが提供する負荷図とボトルネック分析レポートは、設備投資、生産能力計画、人員配置に客観的なデータ基盤を提供し、企業が生産能力のボトルネックを根源から緩和することを支援する。同時に、システムはボトルネックと負荷分析結果の定期出力をサポートし、生産定例会議や継続的改善の意思決定根拠として、工場の管理レベルの向上を絶えず推進する。
2.2 電子・半導体
電子・半導体業界は工程が多く、生産タクトが速く、設備投資が大きい。生産能力利用、歩留まり、納期に対する要求が極めて高く、スケジューリングの精緻さが企業の競争力に直接影響する。
2.2.1 適用シーン1:PCB/SMTラインのタクト最適化と段取り替えスケジューリング
シーン背景:PCB(プリント基板)とSMT(表面実装)ラインは設備が高額でライン数も多く、製品型番の切り替えが頻繁である。異なる型番間の段取り替え、材料交換、メタルマスク(ステンシル)交換には長時間の準備が必要であり、ラインの有効産出に直接影響する。段取り替えの計画が不合理だと大量の生産能力の浪費につながり、タスク配分が不均一だと一部ラインの待ち行列と一部ラインの遊休が発生する。納期を満たす前提で合理的なロット統合と順序付けにより段取り替え回数を減らし、ライン稼働率を高めることが、業界で広く注目される重点である。
システム適用プロセス:APSシステムは各SMTライン、実装機、印刷機、リフロー炉などの設備と工程パラメータをモデルに組み込み、「段取り替え削減・負荷平準化・納期充足」をスケジューリング目標として、受注のスマートな分割と順序付けを実施する。システムは同一または類似型番の受注を自動的に識別して統合生産し、合理的な段取り替え順序を計画して総交換・調整時間を短縮する。同時に各ラインの能力と負荷に応じてタスクを平準配分し、ラインの過密・過疎を回避する。スケジューリング結果の可視化ダッシュボードでは、計画担当者が各ラインのタスク配置と段取り替えノードを直感的に確認でき、ドラッグ調整と納期影響評価を実施できる。スケジューリング結果がMESへ配信されると、現場はシステムの指示に従って段取り替え生産を行い、リアルタイムデータで実行進度をフィードバックし、ラインの高効率稼働と迅速な型替えを実現して、設備稼働率と受注納品能力を大幅に向上させる。継続的なタクト最適化と段取り替え管理により、企業は生産準備コストを大幅に削減し、受注納品サイクルを短縮し、市場競争力を強化できる。
2.2.2 適用シーン2:半導体パッケージング・テストの生産能力制約スケジューリング
シーン背景:半導体パッケージング・テスト工程は工程が多く、設備タイプも複雑で、研削、ダイシング、ダイボンディング、ワイヤボンディング、モールディング(封止)、メッキ、テストなどの多数の工程を含み、製品ごとに工程ルートと設備能力の差が大きい。パッケージング・テスト設備は価値が高く、生産能力は逼迫しており、重要設備のスケジューリングは全体の産出と納期に直接影響する。また半導体業界は歩留まり、ロットトレーサビリティ、クリーン環境への要求が厳格で、スケジューリングは工程制約と生産規範を両立させる必要があり、複雑度は極めて高い。
システム適用プロセス:APSシステムはパッケージング・テスト全工程の設備、生産能力、工程制約、製品ロットを統一モデルに組み込み、重要ボトルネック設備を中心に有限能力スケジューリングを実施し、各製品ロットの各工程・各設備への投入時期を合理的に配分して全体の生産能力を平準化する。システムはロット統合、ポカヨケ(誤操作防止)制約、クリーンルーム制約、設備PM(予防保全)時間制約をサポートし、スケジューリングが工程規範に適合することを確保する。緊急の割り込み注文や設備ダウンなどの異常に対しては、システムは迅速に再スケジューリングし、納期・生産能力への影響を評価して最適な調整案を提示する。同時にシステムはMESと連動し、設備状態と完了データをリアルタイムに取得して、スケジューリングと実行の双方向連携を実現し、パッケージング・テスト企業が高額な生産能力を最大限活用して、重要顧客の納期コミットメントを守ることを支援する。スケジューリングの可視化と自動化は計画担当者の業務負担も大幅に軽減し、計画管理の科学性と機動性を高める。
2.3 自動車および部品
自動車および部品業界は、大規模・流水ライン・タクト生産とサプライチェーン連携への高い要求が特徴であり、完成車・部品企業とも厳格な納期と高品質の要求のもとで高効率な生産計画を実現する必要がある。
2.3.1 適用シーン1:完成車工場の混流生産ライン順序最適化
シーン背景:現代の完成車工場は混流生産ラインを広く採用しており、同一組立ラインで複数の車種・複数仕様の完成車を同時に生産する。顧客受注の個別化ニーズを満たしつつ、生産タクトの安定と高効率を維持する必要がある。車種ごとに組立ライン上の工数差、部品供給、工位負荷が異なるため、順序が不適切だと、ラインサイド部品の欠品、工位ボトルネック、車種切替時間の増加などの問題が発生し、生産能力の損失と納品遅延を招く。効率を犠牲にせず受注の納期と優先度を満たすことが、完成車生産計画の中核的な難所である。
システム適用プロセス:APSシステムは完成車の受注プールと組立ライン制約に基づき、生産順序のスマートな最適化を行う。システムは車種の工数、工位負荷、部品の完備、色・仕様の切替コスト、顧客納期、輸送計画などの要素を総合してスケジューリング最適化モデルを構築し、受注要件を満たしつつ生産ラインの安定性にも配慮した最適な車両順序を生成する。システムはラインサイド部品の完備検証を行い、欠品リスクを事前にアラートしてプル型の補充に連動させる。同時に重要工位の負荷を平準化し、局所的な渋滞を回避する。順序結果がMESとプルシステムへ配信されると、ラインサイドは順序に従って投入・組立を行い、リアルタイムフィードバックにより計画を絶えず校正する。システムは順序結果を輸送・出荷計画に連動させ、完成車のラインオフと納品の接続を最適化し、輸送時間と在庫をさらに圧縮し、全チェーン納品効率を高める。順序案の生成と調整は全過程で記録・追跡が可能で、生産管理層の振り返りと継続的改善に資する。混流順序最適化により、完成車工場は個別化ニーズを満たしつつ、高タクトの安定生産を維持し、納品効率と顧客満足度を向上させることができる。
2.3.2 適用シーン2:部品の多工程・多ライン協調生産スケジューリング
シーン背景:自動車部品企業は製品の種類が多く、ロットが大きく、納期が厳格で、1件の受注を完了するために複数の工場・複数のラインの協調が必要となることが多く、プレス加工、機械加工、表面処理、組立、検査などの多数の工程が関わる。各ラインの負荷は相互に影響し合い、生産能力の不均衡やスケジューリングの不協調は半製品の滞留や納品遅延を招く。また部品の種類が多く、型替え・ライン替えも頻繁で、複数ライン間での統括的な計画により平準化生産と期日納品を実現することが、企業経営の重要課題である。完成車メーカーの厳格化する納品要求と頻繁な需要変動に直面し、経験のみの生産計画ではもはや対応しきれない。
システム適用プロセス:APSシステムは各工場・各ラインの設備能力と工程制約を統一モデルに組み込み、受注に対して多工程・多ラインの一体型スケジューリングを実施し、各工程の各ラインにおける加工時期と数量を自動的に計画して、工場間・ライン間の協調連携を実現する。システムは負荷分析により生産能力の弱点を特定し、各ラインのタスク配分を平準化して、半製品の滞留とラインの遊休を削減する。部品完備チェックと金型資源制約により、欠品や型替えの遅れによる停止を回避する。完成車メーカーの受注変更や特定ラインの異常が発生した場合、システムは迅速に再スケジューリングし、関連工程を連動調整して全体計画の実行可能性を確保する。システムが提供する負荷・進度ダッシュボードは、経営層が各ラインの稼働状態をリアルタイムに把握し、リスクを適時アラート・対処することを支援し、計画の実行可能性と全体の運用効率を大幅に高める。完成車メーカーのサプライチェーンシステムとの連携により受注と納品情報の協調を実現し、部品企業の納期順守率と内部運用効率の向上を支援する。
2.3.3 適用シーン3:サプライチェーンのプル型補充と部品充足スケジューリング
シーン背景:自動車および部品のサプライチェーンでは、完成車メーカーがしばしばカンバンまたはローリング需要計画により部品供給をプルし、到着時点と部品完備への要求が高い。部品企業は完成車メーカーのプル信号に応じて生産と配送を適時組織し、欠品によるライン停止を避けつつ在庫水準を管理する必要がある。多顧客・多車種・多品種のプル需要に直面し、従来の生産計画では到着タクトを正確にマッチさせることが難しく、「供給すべきものが供給されず、供給すべきでないものが滞留する」という問題が生じやすい。
システム適用プロセス:APSシステムは完成車メーカーの需要計画と接続し、プル信号とローリング受注を自動受信して、需要を各ラインの生産タスクと配送計画に変換する。システムはプル型ロジックでスケジューリングし、需要に応じて生産を組織し、各工程の投入時期を逆算して、完成品が需要時点までに完備完成することを確保する。安全在庫と完備監視により供給リスクを事前に特定し、補産アラートをトリガーする。システムは同時に多顧客の優先度と配送ウィンドウを統括し、生産と配送の順序を最適化して、車両の積載率と配送効率を高める。供給と需要のテンポを正確にマッチさせることで、企業は緊急補給と欠品損失を大幅に削減し、完成車メーカーの連続生産を保障すると同時に在庫を効果的に低減し、サプライチェーンの強靱性と対応力を強化し、サプライチェーン全体の協調レベルを向上させる。システムはまた、重要顧客の供給保障を重点監視対象とし、リスク発生時は重要受注を優先的に保障して、納品水準と顧客満足度を両立させる。
2.4 食品・飲料
食品・飲料業界はプロセス製造に属し、ロット生産・連続生産、衛生要求の高さ、賞味期限への敏感さなどが特徴で、スケジューリングはラインの連続性、洗浄・切替、鮮度制約を両立させる必要がある。
2.4.1 適用シーン1:連続フロー・ロット生産スケジューリング
シーン背景:食品・飲料企業の生産ラインは多くが連続フローまたは半連続フローの生産方式で、設備の起動停止と洗浄コストが高く、異なる製品間の切替には洗浄・消毒などの準備時間が必要となることが多い。スケジューリングが不適切だと、頻繁な品種切替が生産時間を大量に占有し、生産能力利用率を低下させる。同時に原料・包装材料の供給と在庫を生産タクトにマッチさせる必要がある。さらに原料の賞味期限と購買サイクルも生産計画と緊密に連動させる必要があり、スケジューリングの複雑度は高く、人手による統括は難しい。受注納期を満たす前提で同種製品のロットを合理的に統合し、切替回数を減らし、ラインの連続・高効率稼働を維持することが、食品・飲料企業の生産計画の重要課題である。
システム適用プロセス:APSシステムはライン設備、生産能力、洗浄ルール、段取り替え時間をスケジューリングモデルに組み込み、「切替削減・負荷平準化・納期充足」を目標に生産ロットを最適化・順序付けする。システムは同一または類似配合の製品をロット統合し、異なる品種の生産順序を合理的に計画し、各ラインの負荷配分を統括して、局所的な過負荷や空転を回避する。同時に原料・包装材料の在庫と供給に連動し、生産計画と資材完備の一致を確保して、材料切れによる停止を回避する。スケジューリング結果は生産計画ダッシュボードで表示され、計画担当者のドラッグ調整と納期影響評価を支援し、確認後に実行へ配信される。システムが提供する生産能力・負荷ダッシュボードは、経営層がラインの稼働状況を直感的に把握し、需要変動と計画調整に機動的に対応することを支援する。連続フローとロットの最適化スケジューリングにより、企業はライン稼働率を大幅に向上させ、洗浄・段取り替えコストを低減し、受注の期日納品を確保できる。
2.4.2 適用シーン2:賞味期限制約下の受注スケジューリングと先入れ先出し
シーン背景:食品・飲料製品は賞味期限が短く、鮮度への要求が高い。生産と在庫管理は先入れ先出し(FIFO)の原則を厳格に遵守し、製品の期限切れによる損失を回避する必要がある。受注スケジューリングでは、原料の鮮度、製造日、賞味期限、倉庫の回転、顧客の鮮度要求を統合的に考慮し、生産順序と数量を合理的に計画して、製品を最適な状態で顧客に届ける必要がある。スケジューリングが賞味期限制約を考慮しない場合、一部製品の在庫滞留・期限切れ、一部受注の鮮度要求不達などの問題が発生しうる。
システム適用プロセス:APSシステムはスケジューリングモデルに賞味期限と先入れ先出しの制約を導入し、原料ロット、製造日、完成品の賞味期限、受注要件を総合して、各受注の生産時期と数量をスマートに計画する。システムは「先入れ先出し」の原則に従って最も古いロットの原料と在庫を優先的に消費し、生産計画を合理的に組んで完成品在庫の適正な回転を維持する。同時に倉庫容量と回転速度を組み合わせ、過剰生産による滞留を回避する。異なる顧客の賞味期限・鮮度要求に対して、システムは納期充足を前提にスケジューリングを最適化し、鮮度に敏感な受注を優先的に早期生産する。システムはまた、期限間近の在庫と受注の連動アラートをサポートし、製品の鮮度と販売安全性をさらに保障する。賞味期限制約下のスマートスケジューリングにより、企業は期限切れ損失を効果的に削減し、製品品質と顧客満足度を保障し、在庫回転効率を高めることができる。
2.5 医薬品・バイオ医薬品
医薬品・バイオ医薬品業界はGMP規制に厳格に拘束され、生産ロット、設備洗浄、バリデーション、トレーサビリティへの要求が極めて高く、スケジューリングはコンプライアンス、安全性、効率を両立させる必要がある。
2.5.1 適用シーン1:バッチ製造記録とGMP準拠スケジューリング
シーン背景:医薬品製造企業はGMP(医薬品の製造管理および品質管理に関する基準)を厳格に遵守しなければならず、各ロットの生産は定められたバッチ製造指図と工程手順に従い、関連記録は完全かつトレーサブルである必要がある。生産スケジューリングは、バッチ製造指図、バッチ記録、設備・人員の資格などが法規要件に適合することを確保し、スケジューリングとコンプライアンス要件の衝突による品質リスクと監査指摘を回避する必要がある。同時に医薬品は生産サイクルが長く、ロット管理も厳格で、多品種・多ロットの協調生産計画には高い計画能力が求められる。計画レベルでのいかなる手落ちもコンプライアンスリスクと経済的損失を引き起こしうるため、生産計画は厳密かつ信頼性が高くなければならない。
システム適用プロセス:APSシステムはスケジューリングにGMPコンプライアンス制約を組み込み、バッチ製造指図、工程手順、設備資格、人員資格、バリデーション状態などをスケジューリング検証条件に組み込み、要件を満たす設備と人員だけが生産タスクに組み込まれることを確保する。システムはバッチ番号規範に従ってバッチ生産計画を組織し、バッチ製造記録に必要な計画情報を連動生成して、ロットの完全なトレーサビリティを保証する。システムは各ロットの生産時期を最適化し、多品種の生産テンポと資材供給を統括して、バッチ単位・数量単位での生産を保障し、コンプライアンスの衝突を回避する。工程変更やバリデーション状態の変化が発生した場合、システムは適時通知し、スケジューリングの実行可能性を再検証する。スケジューリングとコンプライアンス管理の一体化により、医薬品企業は品質と法規要件を保障しつつ、生産計画の科学性と実行効率を高め、コンプライアンスに適合した高効率な医薬品生産を効果的に支える。システムが生成するスケジューリング・ロット情報はバッチ記録システムに直接接続でき、手作業による転記ミスを減らし、データ一貫性を高める。
2.5.2 適用シーン2:設備洗浄・切替時間制約スケジューリング
シーン背景:医薬品・バイオ医薬品生産は交差汚染の管理が極めて厳格で、異なる製品・異なるロット間の切替には通常、厳格な設備洗浄、消毒、さらにはバリデーションが必要であり、洗浄・バリデーション時間が生産時間に近いか上回ることさえあり、生産能力に影響する重要要因となっている。洗浄計画が不適切だと、設備の遊休・浪費や製品品質リスクを招く。洗浄、消毒、バリデーション時間と生産タスクを統括し、生産能力を最大限活用することが、医薬品スケジューリングの重要課題である。
システム適用プロセス:APSシステムは設備洗浄、消毒、バリデーション時間をスケジューリングの必須制約とし、製品間の適合性ルールに基づき、合理的な生産・洗浄順序を自動計画して、品種切替による無駄な停止を最小限に抑える。システムは洗浄サイクルが長い設備を重点的にスケジューリングし、同種製品のロット統合により洗浄回数を削減し、洗浄・バリデーションと他の生産タスクの連携を合理的に計画して、設備の全体稼働率を高める。同時にシステムは設備状態をリアルタイムに追跡し、洗浄・バリデーション未完了の設備にはタスク投入を制限してコンプライアンスを確保する。スケジューリング結果は設備状態ダッシュボードと連動し、工場が洗浄と生産タクトを合理的に調整することを支援する。洗浄・切替制約下のスマートスケジューリングにより、医薬品企業はGMP要件を厳格に満たしつつ、高額な生産設備の稼働率と全体生産能力を大幅に向上させることができる。洗浄・バリデーション時間と生産タスクの統括的最適化により、企業は生産能力を効果的に解放し、製品納品サイクルを短縮できる。
2.6 印刷・包装
印刷・包装業界は受注の品種が多く、色・仕様が多様で、版替え・色替えが頻繁である。印刷と後工程の連携が密接で、面付け、色彩管理、納期管理への要求が高い。
2.6.1 適用シーン1:複数受注の面付け・色替え最適化
シーン背景:印刷・包装企業は仕様が多様な多数の受注を受ける。印刷機の版替え、調色、インキ調整には長時間の準備が必要で、異なる色グループ・異なる工程の受注切替が頻繁である。各受注を個別に印刷機に載せると、大量の版替え・調色時間と材料の浪費が発生する。面付けが不適切だと、印刷品質と後続の抜型(ダイカット)、ラミネートなどの工程の連携に影響する。これらの工程の連携品質は受注の納品品質とコストに直接影響し、計画担当者の経験への要求が高く、人手による生産計画では効率と品質の両立が難しい。合理的な面付けと生産順序付けにより、版替え・色替え回数を減らし、印刷機の産出を高めることが、印刷企業の収益向上の鍵である。
システム適用プロセス:APSシステムは印刷機、版、インキ、紙などの資源と工程制約をスケジューリングモデルに組み込み、紙の仕様、色の近似性、工程の一貫性などの要素に基づいて受注のスマートな面付け・統合を支援し、同機生産に適した受注を同一ロットに組み合わせて、版替え・色替え回数を削減する。システムは印刷機の有限能力スケジューリングを実施し、各受注の上機順序と負荷配分を合理的に計画し、印刷と抜型、ラミネート、製本などの後工程の連携を統括して、前工程の滞留や後工程の材料待ちを回避する。スケジューリング結果は可視化ダッシュボードで表示され、計画担当者が印刷機のタスク配置と版替えノードを確認し、最適化調整後に実行へ配信する。システムが提供する面付け・スケジューリングダッシュボードは、計画担当者が印刷機のタスクと版替えノードを直感的に把握し、適時最適化調整することを支援する。面付け・色替え最適化により、印刷企業は調機・材料の浪費を大幅に削減し、印刷機稼働率と納品効率を向上させ、市場競争力を強化できる。
2.6.2 適用シーン2:オフセット/フレキソ印刷ラインの負荷平準化と納期スケジューリング
シーン背景:印刷・包装企業はオフセット印刷、フレキソ印刷、デジタル印刷など複数の印刷設備を併有することが多く、設備ごとに適した材質・工程の受注が異なり、ライン間に負荷差が存在する。受注の納期要求は厳格で、加急注文・割り込み注文が頻発する。スケジューリングが不均衡だと、一部ラインの過負荷、一部ラインの遊休、または加急受注の機動的な割り込み不能が発生し、顧客への納品と満足度に影響する。さらに印刷工程間でコストと品質の差が顕著で、受注とラインのマッチングが適切かどうかが、企業のコスト管理と納品能力に直接影響する。人手による生産計画では全体を統括しきれない。
システム適用プロセス:APSシステムは各印刷設備の工程能力と受注特性に基づき、受注を最適なラインにスマートにマッチングし、オフセット、フレキソ、デジタル印刷など複数ラインの負荷配分を統括して、全体の生産能力を平準化する。システムは納期を中核制約としてスケジューリングし、加急・重要受注を優先的に保障し、割り込み受注に迅速に対応する。加急受注が発生した場合、計画担当者はシステム上で既存計画への影響を評価し、システムは自動的に最適な挿入位置と調整案を提示する。システムは資材(紙、インキ、版材)と後工程能力に連動し、生産計画の実行可能性を確保する。システムが提供するスケジューリングダッシュボードと進度追跡は、企業が受注から生産計画、納品までの全プロセスを見える化し、進度リスクを適時特定・対処することを支援する。ライン負荷平準化と納期スケジューリングにより、印刷・包装企業は納期を保障しつつ、全体の生産能力活用と受注対応力を向上させ、市場競争力を強化し、より多くの優良受注の獲得のための強固な基盤を築くことができる。
仕様
主な特徴
- 1. 制約型インテリジェントスケジューリング:有限生産能力モデルに基づき、受注、資材、設備、人員、工法など複数次元の制約を総合的に考慮し、分または秒単位で実行可能な生産計画案を迅速に出力します。
- 2. データ駆動型グローバル最適化:オペレーションズリサーチ、AI、産業工学の手法を融合し、従来の人の経験に依存した生産計画をグローバル最適なインテリジェント意思決定へ転換し、納期達成率、設備稼働率および生産効率を向上させます。
- 3. 柔軟な導入と高い適合性:スタンドアロンでの導入利用に対応するほか、ERP、MES、WMS、SCM など主要な産業情報システムと連携・統合可能です。
- 4. 業務全リンクのクローズドループを実現:販売予測、基準生産計画、資材所要量計画、生産能力スケジューリング、現場実行、データフィードバックの全プロセスをカバーし、企業のリーン生産とデジタルトランスフォーメーションを支援します。