Ведущий мировой поставщик промышленного оборудования
оставляет дробильное, сортировочное, конвейерное и измельчительное оборудование более чем в 20 стран и регионов мира
Преимущества компании
Рекомендуемая продукция
Откройте для себя наши самые популярные решения в области промышленного оборудования
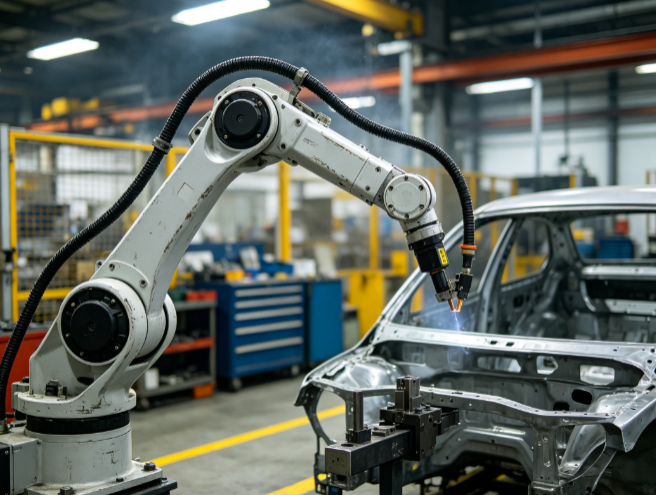
Система промышленных манипуляторов серии HS
1 Введение Видеоэкстензометры данной серии реализованы на базе метода цифровой корреляции изображений (Digital Image Correlation, DIC) и представляют собой бесконтактные высокоточные приборы для полнополевого трёхмерного измерения перемещений и относительных деформаций. Данный подход принципиально устраняет недостатки, присущие традиционным механическим экстензометрам, требующим непосредственного контакта с испытуемым образцом: обеспечивается полное отсутствие повреждения образца, отсутствие ограничений по диапазону измерений и гибкая адаптация к разнообразным сложным условиям испытаний. Продуктовая линейка включает три основные модели — HS-S3DDIC350, HS-M3DDIC360 и HS-H3DDIC380, ориентированные соответственно на три направления применения: динамические ударные испытания, измерения на микроскопическом масштабном уровне и испытания в условиях экстремально высоких температур. Оборудование получило широкое применение в таких отраслях, как разработка новых материалов, автомобильная промышленность, корпусирование полупроводников и высокотемпературные металлургические испытания. Настоящее руководство систематически описывает технические параметры оборудования, отраслевые схемы применения, услуги по индивидуальной настройке и OEM-сотрудничеству, порядок монтажа и пусконаладки, руководство по поиску и устранению неисправностей, а также регламент технического обслуживания и эксплуатации, обеспечивая комплексное стандартное руководство для эксплуатации оборудования, повседневного обслуживания и сотрудничества по индивидуальным проектам. 2 Классификация оборудования и основные технические параметры Серия DIC-видеоэкстензометров включает три модели: HS-S3DDIC350, HS-M3DDIC360 и HS-H3DDIC380. Модели различаются по аппаратной конфигурации, точности измерений и условиям эксплуатации; основные технические параметры приведены ниже. 2.1 Видеоэкстензометр HS-S3DDIC350 Основная аппаратная конфигурация: две и более высокоскоростные промышленные камеры с глобальным затвором + высокоточный модуль высокоскоростной синхронизации + специализированное программное обеспечение DIC для динамического анализа + источник высокоскоростной подсветки. Модель специально разработана для динамических механических испытаний: высокоскоростные удары, переходные деформации, вибрационная усталость. Оборудование позволяет точно регистрировать данные о мгновенных деформациях с временны́м разрешением в микросекундном диапазоне, эффективно решая такие отраслевые задачи, как невозможность регистрации переходной информации о деформациях традиционными средствами, запаздывание сбора данных и пропуск локальных деформаций. Основные технические параметры Параметр Технические характеристики Конфигурация камер Две и более высокоскоростные промышленные камеры с глобальным затвором; отсутствие искажений, характерных для шторного затвора Максимальная частота съёмки 25 000 кадр/с при полном разрешении; до 100 000 кадр/с в локальной области интереса (ROI) Эффективное разрешение 1280×1024 (при полной частоте кадров); поддержка пользовательских разрешений для высокоскоростной съёмки Точность синхронизации Погрешность синхронизации по времени высокоскоростного модуля ≤1 мкс; отсутствие смещения кадров между камерами Точность измерения перемещений ≤0,01 пикселя; синхронное трёхмерное измерение перемещений Диапазон измерения деформаций 0,005–2000 %; адаптация к переходным режимам с экстремально большими деформациями Точность измерения деформаций ≤50 мкε; отсутствие дрейфа данных при динамических измерениях Режимы измерения Полнополевое трёхмерное непрерывное динамическое измерение; однократный триггерный сбор данных переходных процессов Условия эксплуатации Испытания на удар, взрыв, высокоскоростное растяжение, высокочастотную вибрацию, переходные усталостные испытания Формат выходных данных Совместимость с программными комплексами моделирования Abaqus, ANSYS и др.; поддержка сравнительного анализа данных 2.2 Видеоэкстензометр HS-M3DDIC360 Основная аппаратная конфигурация: бинокулярная высокоразрешающая научно-исследовательская камера + высокоточный микроскопический/телецентрический объектив + прецизионный моторизованный микроскопический столик + специализированная система подсветки для микроскопии + программное обеспечение для анализа микроскопических деформаций. Модель предназначена для измерения деформаций мелких образцов и прецизионных компонентов на мезо- и микроскопическом уровне, обеспечивая полнополевое измерение деформаций с высокой точностью — от микронного до субмикронного уровня. Эффективно решаются такие отраслевые задачи, как сложность наблюдения деформаций микроскопических образцов, недостаточная полнота данных точечных измерений и невозможность точной количественной оценки малых деформаций. Основные технические параметры Параметр Технические характеристики Конфигурация камер Бинокулярная высокоразрешающая научно-исследовательская камера, разрешение 12 Мпикс Конфигурация объективов Высокоточный микроскопический/телецентрический объектив, увеличение 50–200 крат (регулируемое) Параметры столика Моторизованный прецизионный микроскопический столик, ход 50×50 мм, точность позиционирования ±0,5 мкм Минимальное поле измерения 0,5×0,5 мм; адаптация к миниатюрным образцам, микросхемам и тонкоплёночным устройствам Точность измерения коробления 0,1 мкм; соответствует контролю плоскостности прецизионных полупроводниковых компонентов Точность измерения перемещений ≤0,005 пикселя; разрешающая способность по деформациям на субмикронном уровне Диапазон измерения деформаций 0,005–1000 %; адаптация к малым микроскопическим деформациям и большим деформациям тонких плёнок Диапазон рабочих температур От –190 до 600 °C; поддержка совмещённых высоко- и низкотемпературных испытаний на микроуровне Точность калибровки Сверхточная микроскопическая калибровочная пластина; погрешность калибровки ≤0,3 мкм Ключевые функции Полнополевое измерение микроскопических деформаций, коэффициента термического расширения (КТР), микрокоробления, деформаций расцепления на границе раздела 2.3 Видеоэкстензометр HS-H3DDIC380 Основная аппаратная конфигурация: бинокулярный 3D-стереоскопический измерительный блок высокого разрешения + жаростойкое оптическое смотровое окно + специализированная система холодной подсветки + модуль спектральной фильтрации + специализированное программное обеспечение для анализа высокотемпературных деформаций. Модель позволяет эффективно преодолевать такие технические трудности, возникающие в условиях высоких температур, как помехи теплового излучения, искажение изображения, переэкспонирование и недостоверность данных, обеспечивая полнополевое трёхмерное измерение деформаций и перемещений материалов и конструктивных элементов в условиях сверхвысоких температур. Применяется в металлургической промышленности, при испытаниях высокотемпературных авиационных материалов и проверке надёжности высокотемпературных конструктивных элементов. Основные технические параметры Параметр Технические характеристики Конфигурация измерительного блока Бинокулярный 3D-стереоскопический измерительный блок, устойчивый к высокотемпературным электромагнитным помехам Жаростойкое окно Оптическое окно из высокочистого кварца специального изготовления, термостойкость ≥2300 °C, коэффициент пропускания ≥92 % Система подсветки Мощный специализированный источник холодного света без теплового излучения; адаптирован для герметичных высокотемпературных печей Система фильтрации Индивидуально изготовленный модуль спектральной фильтрации, полностью подавляющий помехи высокотемпературного инфракрасного излучения Максимальная температура измерения Стандартно 1800 °C; возможна индивидуальная модификация для температуры 2300 °C Точность измерения перемещений ≤0,02 пикселя; отсутствие дрейфа данных при высоких температурах Точность измерения деформаций ≤80 мкε; применим к динамическим и статическим испытаниям при высоких температурах Функции измерения Полнополевое измерение деформаций при высокотемпературной ползучести, тепловом расширении, термическом короблении, высокотемпературном растяжении/сжатии Совместимое оборудование Высокотемпературные муфельные печи, вакуумные высокотемпературные испытательные печи, высокотемпературные испытательные машины на растяжение Помехоустойчивость Изоляция от возмущений горячих воздушных потоков и помех интенсивного света высокой температуры; стабильный сбор изображений без искажений 3 Применение моделей и подробные сценарии использования 3.1 HS-S3DDIC350: отрасли применения и сценарии Модель HS-S3DDIC350 ориентирована на измерение высокоскоростных динамических процессов, переходных ударных воздействий и высокочастотной усталости. Основные области применения включают автомобилестроение и механические исследования новых материалов. Оборудование позволяет точно фиксировать весь процесс мгновенной деформации, разрушения и упругого восстановления в диапазоне от миллисекунд до микросекунд, эффективно восполняя недостаток традиционных статических измерительных средств, не адаптированных к экстремальным динамическим режимам. 3.1.1 Испытания на высокоскоростное ударное повреждение авиационных композитных материалов Описание сценария: В конструкциях крыльев и фюзеляжей летательных аппаратов широко применяются углеволоконные композиты и сотовые трёхслойные композитные материалы. При воздействии высокоскоростных нагрузок — ударов птиц, ударов обломков на большой высоте, вибрационно-ударных нагрузок при взлёте и посадке — в таких материалах легко возникают переходные повреждения: расслоение, растрескивание, локальное смятие. Процесс повреждения крайне кратковременный, а деформации носят необратимый характер. Традиционные механические экстензометры не успевают регистрировать данные при высокоскоростных ударах; точечные датчики позволяют получать лишь локальную информацию и не способны воспроизвести полную картину эволюции повреждения. В результате оценка ударной стойкости материалов оказывается недостаточно полной, а в проектировании безопасных конструкций летательных аппаратов сохраняются потенциальные риски. Поэтому отрасль испытывает острую потребность в измерительном оборудовании, способном полнополевым, высокоскоростным и синхронным образом регистрировать переходную деформацию при ударе, для точного анализа механизмов ударного разрушения композитов и последующей оптимизации конструктивных решений и выбора материалов. Порядок применения: Перед испытанием на поверхность образца из углеволоконного композита наносится равномерное высокоточное искусственное спекл-покрытие; две высокоскоростные камеры с глобальным затвором симметрично размещаются по обе стороны ударного испытательного стенда. Посредством высокоскоростного модуля синхронизации выполняется временна́я калибровка двух камер с обеспечением полной синхронизации съёмки кадров; погрешность синхронизации не превышает 1 мкс. Выполняется настройка параметров съёмки: в соответствии со скоростью удара задаётся режим съёмки 25 000 кадр/с при полном разрешении; включается функция триггерной синхронизации для сопряжения с копровой установкой (испытания с падающим грузом) и испытательными системами со стержнями Гопкинсона. После запуска испытания ударное оборудование мгновенно прикладывает высокоскоростную нагрузку; система HS-S3DDIC350 одновременно запускает полнополевой сбор изображений и регистрирует трёхмерные данные о деформациях на всём протяжении процесса: от контакта с ударником, локальной деформации под нагрузкой, концентрации напряжений и расслоения до полного разрушения образца. По завершении испытания с помощью специализированного программного обеспечения DIC извлекаются полнополевые карты распределения деформаций, распределения перемещений и траектории распространения повреждения в различные моменты времени, точно локализуются зоны концентрации напряжений и количественно оцениваются максимальная деформация, скорость деформирования и критическая нагрузка разрушения. Одновременно фактические данные сопоставляются с данными моделей авиационных конструкций; параметры моделирования корректируются, оптимизируются схема укладки слоёв композита и конструкция противоударной защиты, что обеспечивает точную поддержку данных для подтверждения надёжности авиационных компонентов. 3.1.2 Испытания кузовных конструкций автомобиля на переходную деформацию при столкновении Описание сценария: Пассивная безопасность автомобиля является ключевым показателем разработки автомобиля в целом. Штампованные панели кузова, усилители бамперов и конструкции дверей при фронтальных и боковых столкновениях претерпевают миллисекундные высокоскоростные деформации, потерю устойчивости и деформации энергопоглощения; характер деформирования и эффективность энергопоглощения непосредственно определяют уровень безопасности пассажиров. Традиционные методики опираются на акселерометры и тензорезисторы для точечного сбора данных, что требует сложной разводки, подвержено повреждениям при ударе и не позволяет получить распределение деформаций по всему кузову, затрудняя точное определение слабых зон конструкции. В результате оптимизация облегчения кузова и повышение безопасности вступают в противоречие, а требования строгих стандартов краш-тестов новых автомобилей (например, C-NCAP) не выполняются. Порядок применения: При проведении натурных краш-тестов автомобиля или испытаний кузовных компонентов на столкновение на базе нескольких высокоскоростных камер с глобальным затвором разворачивается измерительная система HS-S3DDIC350; высокоскоростной модуль синхронизации обеспечивает единую привязку по времени всех устройств, исключая разницу во времени съёмки. На ключевые зоны кузова (усилитель бампера, стойка A, дверные панели, соединительные элементы днища) наносится высококонтрастное спекл-покрытие; выполняется настройка фокусного расстояния камер и яркости подсветки для обеспечения чёткого изображения без смазывания при высокоскоростном движении. Задаются параметры сверхвысокой частоты кадров; для переходного процесса столкновения включается триггерная высокоскоростная съёмка, и на всём протяжении цикла столкновения (0–100 мс) регистрируются трёхмерные перемещения различных зон кузова, полнополевые деформации и временны́е ряды данных о деформировании. После испытания программное обеспечение автоматически формирует динамические карты деформаций, кривые изменения деформаций и параметры энергопоглощающей деформации, что позволяет точно анализировать временну́ю последовательность деформирования кузова, зоны концентрации напряжений и степень пластической деформации. На основе фактических данных сравнивается энергопоглощение кузовов из различных материалов и различной конструкции, оптимизируются толщина листового металла и конструкция усилителей бамперов; одновременно с облегчением кузова повышаются показатели безопасности при столкновении, что помогает автопроизводителям пройти авторитетную сертификацию безопасности. 3.1.3 Испытания новых полимерных материалов на механические свойства при высокоскоростном растяжении Описание сценария: Новые эластичные полимеры, гибкие композитные материалы и бронестойкие полимеры широко применяются в средствах индивидуальной защиты и гибких устройствах. Такие материалы характеризуются сверхбольшими деформациями и высокоскоростным упругим восстановлением; их механический отклик при высокоскоростном растяжении существенно отличается от поведения при статических нагрузках. Традиционные статические экстензометры имеют низкую частоту кадров и медленную реакцию, что не позволяет регистрировать такие ключевые параметры высокоскоростного растяжения, как мгновенная упругая деформация, скачок текучести и удлинение при разрыве. Это приводит к отсутствию данных о динамических механических свойствах материалов, затрудняет обоснованное совершенствование рецептур и технологий и сдерживает промышленное внедрение новых высокотехнологичных гибких материалов. Порядок применения: С учётом малых размеров, высокой скорости и большой величины деформации гибких полимерных образцов система HS-S3DDIC350 настраивается в режим съёмки локальной области интереса (ROI) с частотой до 80 000 кадр/с, что обеспечивает сочетание точности и скорости. На поверхность гибкого образца наносится сверхтонкое равномерное спекл-покрытие; образец закрепляется в оснастке высокоскоростной испытательной машины на растяжение, выполняется калибровка точности стереоскопических измерений двумя камерами для исключения погрешностей трёхмерного измерения. Запускается испытание на растяжение; оборудование синхронно инициирует высокоскоростной сбор изображений и непрерывно регистрирует полный процесс: упругую деформацию, пластическую текучесть, предельное удлинение и мгновенное разрушение образца при высокоскоростном растяжении, собирая в реальном времени данные о полнополевых деформациях, перемещениях и скорости деформирования. С помощью программного обеспечения анализируются такие ключевые параметры, как динамический модуль упругости, динамический предел текучести и относительное удлинение при высокоскоростном разрыве; сравниваются динамические механические свойства материалов с различными рецептурами и технологиями формования, точно выявляются недостатки материалов, что обеспечивает количественную поддержку оптимизации рецептур полимеров и совершенствования технологий формования и ускоряет разработку новых защитных и гибких материалов. 3.2 HS-M3DDIC360: отрасли применения и сценарии Модель HS-M3DDIC360 ориентирована на измерение деформаций на микроскопическом уровне, высокоточные измерения микронного диапазона и деформации малых компонентов. Основные области применения включают три направления: полупроводниковая микроэлектроника, научные исследования прецизионных материалов и микроэлектромеханические системы (МЭМС). Оборудование обеспечивает полнополевые измерения деформаций, микрокоробления и деформаций на границах раздела образцов мезо- и микроскопического размера, решая такие отраслевые задачи, как невозможность количественной оценки деформаций малых компонентов и сложность анализа микроскопических механизмов разрушения. 3.2.1 Испытания термического коробления и микроскопических деформаций корпусов микросхем Описание сценария: При пайке корпусов, термоциклировании и эксплуатации полупроводниковых микросхем, корпусов BGA, подложек печатных плат и пластинчатых приборов из-за различий коэффициентов термического расширения материалов легко возникают микронные термические коробления и микроскопические деформации, что приводит к отрыву выводов от пайки, растрескиванию корпусов и отказу устройств. Традиционное контрольное оборудование позволяет оценить лишь общую плоскостность и не способно регистрировать полнополевые микроскопические деформации поверхности микросхемы и локальные дефекты микрокоробления, затрудняя установление первопричины отказа корпусов. В результате процент выхода годных при корпусировании высокотехнологичных микросхем остаётся низким, а требования высокой надёжности прецизионных микроэлектронных устройств не выполняются. Порядок применения: Оборудование HS-M3DDIC360 настраивается на 100-кратное увеличение; выполняется калибровка моторизованного прецизионного микроскопического столика с обеспечением точности позиционирования образца 0,5 мкм. На поверхность испытуемых кремниевых пластин и корпусов BGA наносится безследовое спекл-покрытие; образец закрепляется на столике для термоциклирования, воспроизводящем рабочие условия микросхемы в диапазоне температур от –40 до 125 °C. После запуска оборудования микроскопическим телецентрическим объективом выполняется съёмка поверхности микросхемы; система в реальном времени регистрирует микронное коробление микросхемы, полнополевое распределение микроскопических деформаций и изменения напряжений на границах раздела в процессе изменения температуры. По завершении испытания программное обеспечение автоматически формирует трёхмерные карты микрокоробления и данные о распределении деформаций, точно выявляет зоны локальной концентрации напряжений и позиции дефектов микродеформации, количественно оценивает такие ключевые параметры, как коэффициент термического расширения (КТР) и максимальная величина микрокоробления. На основе данных испытаний оптимизируются рецептура клея для корпусирования, параметры технологии пайки и выбор подложек, что позволяет решить проблему отказов микросхем, обусловленных термическими деформациями, и существенно повысить процент выхода годных при корпусировании полупроводников и надёжность устройств. 3.2.2 Испытания микроскопической деформации при растяжении и прочности межфазного сцепления прецизионных материалов Описание сценария: Сверхтонкие материалы — наноплёнки, металлические покрытия, гибкие функциональные плёнки — имеют толщину от микронного до нанометрового уровня. Под действием нагрузок растяжения и изгиба в них легко возникают такие дефекты, как микротрещины, отслаивание на границе раздела и локальное образование шейки. Микроскопический характер деформирования и прочность межфазного сцепления являются ключевыми показателями, определяющими срок службы и характеристики плёночных материалов. Традиционное испытательное оборудование не позволяет наблюдать процесс микроскопического деформирования плёнок и даёт лишь макроскопические параметры разрушения, что не позволяет анализировать микроскопические механизмы разрушения и существенно сдерживает разработку и применение сверхтонких функциональных плёночных материалов. Порядок применения: Микроскопический DIC-прибор настраивается на максимальное 200-кратное увеличение; калибруется микроскопическая калибровочная система для обеспечения точности измерений на субмикронном уровне. На поверхность наноплёночного образца наносится нанометровое сверхтонкое спекл-покрытие; образец закрепляется в миниатюрной прецизионной оснастке для растяжения, а моторизованный микроскопический столик плавно позиционируется так, чтобы измерительная зона образца полностью вписывалась в микроскопическое поле зрения. Запускается микроиспытание на растяжение; оборудование непрерывно регистрирует микроскопические изображения всего процесса растяжения плёнки, точно фиксируя данные о микроскопических деформациях — от начальной малой деформации, локальной концентрации напряжений, зарождения и распространения микротрещин до отслаивания на границе раздела и полного разрушения. С помощью специализированного программного обеспечения анализа микроскопических деформаций извлекаются такие параметры, как локальная микроскопическая деформация плёнки, скорость распространения трещин и величина проскальзывания на границе раздела, что позволяет точно оценить прочность межфазного сцепления плёнки с подложкой и её стойкость к деформированию. Сравнение механических свойств плёнок, полученных различными технологиями нанесения покрытий и имеющих различную толщину, обеспечивает поддержку данных на микроскопическом уровне для оптимизации технологий и повышения характеристик сверхтонких функциональных плёночных материалов. 3.2.3 Испытания на надёжность механических деформаций микроструктур МЭМС Описание сценария: Конструктивные размеры микроэлектромеханических устройств — датчиков МЭМС, микроконсольных балок, миниатюрных передаточных структур — составляют лишь миллиметры и микрометры. Под воздействием вибрации, температуры и малых нагрузок в процессе эксплуатации в них возникают малые деформации, длительное накопление которых приводит к дрейфу точности и отказу конструкций. Традиционное контрольное оборудование не адаптировано к измерениям структур микроскопического масштаба и не позволяет количественно оценивать закономерности деформирования и усталостные характеристики микроструктур, вследствие чего проектирование надёжности устройств МЭМС не имеет точной поддержки данных, а стабильность высокотехнологичных устройств МЭМС не может быть гарантирована. Порядок применения: Используя преимущества микроскопического DIC-оборудования в высокоточных измерениях микроскопического масштаба, настраивается режим минимального поля зрения, адаптированный к измерению микронных микроструктур МЭМС. На микроконсольные балки и миниатюрные сенсорные структуры МЭМС наносится безследовое спекл-покрытие; зона измерений точно позиционируется с помощью прецизионного микроскопического столика, что исключает погрешности ручного позиционирования. Воспроизводятся реальные рабочие условия — вибрация, температура, малые нагрузки; оборудование непрерывно регистрирует динамические микроскопические данные о деформациях микроструктур, в реальном времени отслеживая изменения перемещений, распределение деформаций и накопление усталостных деформаций микроструктур при знакопеременных нагрузках. На основе анализа данных точно определяются жёсткость, предел выносливости и характеристики упругого восстановления микроструктур, выявляются слабые зоны конструкции. По результатам испытаний оптимизируются размеры микроструктур МЭМС, выбор материалов и технология изготовления, что повышает точность измерений и долговременную эксплуатационную надёжность микроэлектромеханических устройств. 3.3 HS-H3DDIC380: отрасли применения и сценарии Модель HS-H3DDIC380 ориентирована на измерение деформаций в условиях сверхвысоких температур, подавление тепловых помех и полнополевое измерение деформаций при высоких температурах. Основные области применения включают три направления: высокотемпературные авиационные материалы, металлургическая промышленность и испытания тепловых конструкций высокотехнологичного оборудования. Модель обеспечивает стабильный сбор трёхмерных данных о деформациях и перемещениях при температурах до 1800 °C (максимально 2300 °C), решая такие отраслевые задачи, как переэкспонирование изображений, искажение данных и невозможность полнополевых измерений в условиях высоких температур. 3.3.1 Испытания ползучести лопаток из жаропрочных авиационных сплавов при высоких температурах Описание сценария: Лопатки турбин авиационных двигателей длительно работают при температурах выше 1000 °C, высоких давлениях и знакопеременных нагрузках. Высокотемпературная ползучесть является ключевым фактором, приводящим к деформированию, растрескиванию и сокращению ресурса лопаток. Традиционное высокотемпературное испытательное оборудование позволяет лишь точечные контактные измерения механическими экстензометрами; при высоких температурах датчики окисляются и деформируются, погрешности измерений крайне велики, а получить распределение деформаций ползучести по всей лопатке невозможно. Это затрудняет точную оценку ресурса лопаток при высоких температурах и непосредственно влияет на эксплуатационную безопасность и срок службы авиационных двигателей. Порядок применения: Измерительный блок HS-H3DDIC380 размещается снаружи вакуумной высокотемпературной испытательной печи; через поставляемое в комплекте жаростойкое кварцевое оптическое окно обеспечивается сопряжение с измерительной зоной печи с изоляцией от высокотемпературной среды и возмущений горячих воздушных потоков внутри печи. Включаются специализированный источник холодного света и индивидуальная система фильтрации, которые подавляют интенсивное инфракрасное излучение при температуре 1200 °C, исключая переэкспонирование и искажение цвета изображения. На поверхность лопатки из жаропрочного сплава наносится жаростойкое спекл-покрытие, выдерживающее температуры выше 1500 °C без отслаивания и выцветания. Печь закрывается и запускается программа нагрева, воспроизводящая реальные высокотемпературные нагрузки лопатки двигателя; через оптическое окно оборудование непрерывно регистрирует изображения всего процесса высокотемпературной ползучести лопатки, фиксируя в реальном времени медленное деформирование, релаксацию напряжений и накопление локальных деформаций при длительном воздействии высоких температур. С помощью программного обеспечения анализируются скорость деформации ползучести в различных зонах лопатки, величина накопленной деформации и закономерности высокотемпературной пластической деформации, что позволяет точно оценить высокотемпературные механические свойства и эксплуатационный ресурс лопаток и обеспечивает ключевую поддержку данных для совершенствования жаропрочных сплавов, оптимизации конструкции лопаток и технологий продления ресурса. 3.3.2 Испытания теплового расширения и деформации специальных огнеупорных материалов при высоких температурах Описание сценария: Огнеупорная керамика, набивные массы и карбидокремниевые огнеупоры, применяемые в доменных печах и высокотемпературных промышленных печах, длительно работают при температурах от 1300 до 1800 °C. Высокотемпературное тепловое расширение, усадка и деформации непосредственно определяют устойчивость конструкции печи и её срок службы. Традиционные методики не позволяют выполнять бесконтактные полнополевые измерения в условиях высоких температур; о высокотемпературных деформациях приходится судить по измерениям после охлаждения, что вносит значительные погрешности, не позволяет обоснованно оптимизировать рецептуры огнеупоров и конструкции печей и может приводить к таким опасным последствиям, как растрескивание печей, утечки тепла и обрушение конструкций. Порядок применения: Для проведения испытаний используется система HS-H3DDIC380 в комплекте с испытательной печью на 1800 °C; посредством жаростойкого оптического окна создаётся герметичная высокотемпературная измерительная среда; источник холодного света не создаёт теплового излучения, что исключает дополнительный нагрев и искажение результатов. На поверхность огнеупорного образца наносится жаростойкое неорганическое спекл-покрытие; образец нагревается до рабочих температур металлургических процессов и выдерживается при постоянной температуре, воспроизводя длительный режим высокотемпературной работы печи. Оборудование непрерывно регистрирует трёхмерные данные о деформациях образца, в реальном времени отслеживая тепловое расширение, тепловую усадку, локальные неравномерные деформации и образование микротрещин на этапах нагрева, выдержки и охлаждения. На основе анализа данных точно рассчитываются коэффициент высокотемпературного термического расширения, степень высокотемпературной деформации и параметры термической стабильности материала; сравниваются высокотемпературные характеристики огнеупоров различных рецептур, оптимизируются составы и технология спекания, что повышает жаростойкость, стойкость к деформациям и растрескиванию металлургических печей, снижает риски промышленной безопасности и затраты на эксплуатацию оборудования. 3.3.3 Испытания термического коробления и надёжности теплоизоляционных конструкций Описание сценария: Теплозащитные покрытия и высокотемпературные защитные конструкции при высокоскоростном полёте подвергаются аэродинамическому нагреву выше 1000 °C; термическое коробление и неравномерные деформации, вызываемые высокой температурой, изменяют аэродинамическую форму летательного аппарата и влияют на его устойчивость и безопасность полёта. Традиционные средства контроля не позволяют выполнять полнополевые динамические измерения в условиях высоких температур и точно регистрировать закономерности переходных термических деформаций теплоизоляционных конструкций, вследствие чего оптимизация конструкций и технологий теплозащиты не имеет точной поддержки данных и не может обеспечить требования надёжности оборудования в экстремальных условиях. Порядок применения: Создаётся стенд моделирования высокотемпературного аэродинамического нагрева; система HS-H3DDIC380 сопрягается с высокотемпературной испытательной камерой, а жаростойкое оптическое окно обеспечивает сбор изображений без помех; система фильтрации полностью устраняет влияние высокотемпературного теплового излучения и термической турбулентности на изображение. На поверхность теплоизоляционного образца наносится жаростойкое спекл-покрытие; запускается программа нагрева испытательной камеры, воспроизводящая градиентный режим аэродинамического нагрева при высокоскоростном полёте летательного аппарата. Оборудование регистрирует трёхмерные деформации, полнополевые деформации и данные о термическом короблении теплоизоляционной конструкции от нормальной температуры до предельного высокотемпературного состояния, в реальном времени отслеживая эволюцию деформаций конструкции при изменении температурного градиента и точно выявляя зоны концентрации термических напряжений и слабые зоны деформирования. На основе фактических данных оптимизируются распределение толщины теплоизоляционной конструкции, рецептура покрытия и конструкция крепления, что позволяет эффективно решить проблемы высокотемпературной деформации и смещения аэродинамической формы и существенно повысить надёжность и эксплуатационную приспособленность высокотемпературных защитных конструкций. 4 Услуги по индивидуальной настройке оборудования и OEM-сотрудничество 4.1 Услуги по индивидуальной настройке по требованию заказчика Видеоэкстензометры данной серии поддерживают индивидуальную настройку по всем параметрам: для различных отраслей, особых условий эксплуатации и специфических требований к испытаниям могут быть настроены аппаратное обеспечение, программное обеспечение и адаптационные модули, что обеспечивает всестороннее соответствие дифференцированным потребностям заказчика в измерениях. Основные направления индивидуальной настройки приведены ниже. Аппаратная настройка: возможна настройка количества камер, частоты съёмки и размера поля измерения для адаптации к таким особым условиям, как сверхкрупные компоненты, миниатюрные образцы, сверхвысокоскоростные удары и предельные температуры свыше 2300 °C; возможна настройка увеличения микроскопических объективов, хода и точности столика, модулей адаптации к высоким и низким температурам; возможна установка взрывозащищённых, пылезащищённых и водозащищённых корпусов промышленного класса для полевых условий, металлургических цехов и экстремальных лабораторных сред. Программная настройка: в соответствии с испытательными стандартами заказчика могут разрабатываться индивидуальные алгоритмы анализа данных и шаблоны отчётов с адаптацией к государственным стандартам, отраслевым стандартам авиационной промышленности и специальным нормам испытаний автомобильной отрасли; поддерживается сопряжение с имеющимися у заказчика испытательными машинами, печами высоких и низких температур и вибрационными стендами для реализации комплексных автоматизированных испытаний; возможна настройка интерфейсов передачи данных с совместимостью с различными программными комплексами моделирования и корпоративными системами управления данными. Настройка условий эксплуатации: поддерживается адаптация к особым условиям — сверхвысоким и сверхнизким температурам, вакууму, высокому давлению, коррозионным средам; возможна разработка индивидуальных схем измерений для динамической усталости, циклического нагружения и многофакторного совмещённого воздействия (температура–напряжения–вибрация). 4.2 OEM-сотрудничество Для производителей испытательных машин, испытательных организаций и интеграторов научно-исследовательского оборудования предоставляется полный спектр услуг OEM-маркировки и комплексной интеграции: поставка аппаратной платформы, маркировка аппаратного и программного обеспечения под торговой маркой заказчика, системная интеграция и упаковка готовых решений. Наша сторона предоставляет ключевые алгоритмы DIC-измерений, аппаратные комплексы, техническую пусконаладку и послепродажную поддержку; партнёр может осуществлять маркетинговое продвижение и интеграцию оборудования под собственной торговой маркой. Дополнительно предоставляются выделенная техническая поддержка, индивидуальные обновления прошивки и гарантийное обслуживание партий оборудования, что в полном объёме обеспечивает качество продукции и рыночную конкурентоспособность партнёра. Услуга адаптируется к требованиям комплексной интеграции различных механических испытательных средств и позволяет создавать единые интеллектуальные испытательные системы на базе испытательных машин и DIC-видеоэкстензометров. 5 Порядок монтажа и пусконаладки оборудования 5.1 Подготовка к монтажу Подготовка площадки: оборудование должно размещаться в лабораторном помещении с ровным полом, виброзащитой и отсутствием сильных электромагнитных помех; температура окружающей среды 10–35 °C, влажность 40–80 %; следует избегать попадания прямых солнечных лучей, близости источников высокой температуры и возмущений воздушных потоков; для высокоскоростных моделей необходимо предусмотреть достаточное пространство для ударных испытаний; для микроскопических моделей требуется обеспечить строго горизонтальное и стабильное положение рабочего стола; для высокотемпературных моделей необходимо предусмотреть пространство для сопряжения с высокотемпературной печью. Проверка комплектности: проверить комплектность основного блока, камер, объективов, источников света, модулей синхронизации, калибровочных пластин, кабелей данных и силовых кабелей; проверить отсутствие повреждений корпуса и ослабления разъёмов. Подготовка инструмента: подготовить уровень, шестигранные ключи, кабели данных, стабилизированный источник питания, безворсовые салфетки и другой монтажный инструмент; обеспечить отсутствие пыли и чистоту монтажной зоны. 5.2 Порядок монтажа по моделям Монтаж HS-S3DDIC350: закрепить кронштейны оборудования, установить несколько высокоскоростных камер с глобальным затвором, подключить высокоскоростной модуль синхронизации и выполнить соединение линий синхронизации камер; установить источник высокоскоростной подсветки, отрегулировать угол освещения для обеспечения равномерного освещения поля зрения; соединить оборудование с компьютером, ударной испытательной машиной и триггерными устройствами, завершив аппаратное объединение в сеть. Монтаж HS-M3DDIC360: закрепить прецизионный микроскопический столик, установить бинокулярную камеру высокого разрешения и микроскопический/телецентрический объектив, откалибровать перпендикулярность и горизонтальность объектива; подключить линии управления столиком и микроскопический источник света, организовать чистую безпылевую среду микроскопических измерений, исключающую влияние пыли на точность микроскопической съёмки. Монтаж HS-H3DDIC380: закрепить бинокулярный измерительный блок снаружи высокотемпературного оборудования, выполнить сопряжение с жаростойким оптическим окном, обеспечив герметичность окна без утечек и беспрепятственное пропускание света; установить специализированный источник холодного света и систему фильтрации, подключить линии управления с терморегуляцией, изолировать источник высокой температуры от основного блока во избежание повреждения аппаратуры высокой температурой. 5.3 Процедура пусконаладки Самотестирование при включении: подключить стабилизированный источник питания, запустить основной блок и программное обеспечение; оборудование автоматически проверит состояние аппаратных соединений и подтвердит отсутствие ошибок камер, источников света, модулей синхронизации и столика. Калибровка изображения: отрегулировать фокусное расстояние, диафрагму и яркость подсветки для обеспечения чёткого изображения без переэкспонирования, виньетирования и дисторсии; для высокоскоростных моделей настроить параметры частоты кадров, для микроскопических — увеличение, для высокотемпературных — параметры фильтрации для подавления тепловых помех. Стереокалибровка: с помощью поставляемой высокоточной калибровочной пластины выполнить стереокалибровку двух камер, скорректировать погрешности измерений и обеспечить соответствие точности трёхмерных измерений техническим нормам; для микроскопических моделей выполнить высокоточную калибровку на микроуровне, для высокотемпературных — калибровочную компенсацию в условиях высоких температур. Пусконаладочные работы по сопряжению: выполнить сопряжение с испытательными машинами, оборудованием высоких и низких температур и ударным оборудованием; проверить функции сигнального запуска и синхронизации данных, обеспечив отсутствие задержек при сопряжении и отсутствие расхождений в синхронизации данных. Контрольное испытание: разместить стандартный образец и выполнить имитационное испытание для проверки точности измерения перемещений и деформаций; подтвердить стабильность данных и корректность съёмки; после завершения наладки оборудование может быть введено в эксплуатацию. 6 Поиск и устранение типовых неисправностей В данном разделе приведены наиболее частые неисправности, возникающие в процессе эксплуатации оборудования, с указанием признаков неисправности, вероятных причин и способов устранения, что позволяет быстро устранять отклонения в работе и обеспечивать нормальное проведение испытаний. Признак неисправности Причина неисправности Способ устранения Камера не выдаёт изображение, оборудование не распознаёт камеру 1. Ослабление или нарушение контакта кабеля данных; 2. Нарушение электропитания камеры; 3. Отсутствие или повреждение драйвера; 4. Нарушение соединения высокоскоростного модуля синхронизации Переподключить высококачественные кабели данных и силовые кабели, затянуть разъёмы; проверить выходное напряжение стабилизированного источника питания и восстановить штатное питание; переустановить специализированный драйвер устройства; перезапустить модуль синхронизации, заново соединить линии и перезапустить самотестирование оборудования Размытое изображение, дисторсия, недостаточная чёткость 1. Неправильная регулировка фокусного расстояния и диафрагмы; 2. Загрязнение объектива или оптического окна; 3. Вибрация кронштейнов, смещение положения камеры; 4. Помехи горячих воздушных потоков и неадекватная яркость подсветки у высокотемпературных моделей Заново точно отрегулировать фокусное расстояние и диафрагму, оптимизировать параметры съёмки; протереть объектив и оптическое окно безворсовой салфеткой; закрепить кронштейны и устранить вибрацию; для высокотемпературных моделей отрегулировать параметры фильтрации и яркость холодного источника света для стабилизации условий съёмки Дрейф данных измерений, превышение допустимой погрешности 1. Нарушение калибровки, смещение калибровочных параметров; 2. Низкое качество спекл-покрытия: отслаивание, недостаточный контраст; 3. Помехи температуры и вибрации окружающей среды; 4. Нарушение синхронизации кадров у высокоскоростных моделей Выполнить повторную стереокалибровку и обновить калибровочные параметры; заново нанести равномерное высококонтрастное спекл-покрытие, для высокотемпературных моделей применить жаростойкое спекл-покрытие; оптимизировать условия испытаний, устранить вибрацию и температурные помехи; перезапустить высокоскоростной модуль синхронизации и откалибровать временну́ю синхронизацию нескольких камер Переэкспонирование и искажение данных при высоких температурах 1. Несоответствие параметров системы фильтрации температурному режиму; 2. Избыточная или недостаточная яркость холодного источника света; 3. Нарушение пропускания света оптическим окном, помехи теплового накопления Скорректировать параметры полосы фильтрации в соответствии с температурой испытания для точного подавления высокотемпературного инфракрасного излучения; отрегулировать яркость холодного источника света под требования высокотемпературной съёмки; очистить жаростойкое оптическое окно, обеспечить равномерное пропускание света и изоляцию от термической турбулентности Отсутствие эффективной измерительной зоны при микроскопических измерениях, потеря микроскопических данных 1. Неправильная регулировка увеличения; 2. Смещение позиционирования столика, выход образца за пределы поля зрения; 3. Слишком мелкие или слишком крупные частицы микроскопического спекл-покрытия Отрегулировать увеличение микроскопического объектива в соответствии с размерами образца; точно настроить прецизионный столик и позиционировать измерительную зону; заново нанести сверхтонкое равномерное спекл-покрытие, адаптированное к микроскопическим измерениям Задержка триггерного запуска при сопряжении, рассинхронизация данных 1. Ошибка настроек параметров модуля синхронизации; 2. Помехи в сигнальных линиях запуска; 3. Несоответствие параметров программного сопряжения Сбросить временны́е параметры высокоскоростного модуля синхронизации и откалибровать точность синхронизации; экранировать электромагнитные помехи на площадке и оптимизировать сигнальные линии; заново согласовать параметры сопряжения оборудования и испытательной машины и перезапустить систему сопряжения 7 Преимущества в обслуживании и регламент технического обслуживания 7.1 Ключевые преимущества в обслуживании Бесконтактная безразрушающая конструкция, предельно низкий износ оборудования: оборудование основано на оптическом бесконтактном принципе измерений — отсутствует механическое контактное трение, износ датчиков и оснастки. По сравнению с традиционными механическими экстензометрами полностью исключаются старение, износ и деформация механических компонентов; срок службы ключевого аппаратного обеспечения значительно увеличивается, при длительной эксплуатации не наблюдается снижения точности, существенно сокращаются затраты на замену оборудования и техническое обслуживание. Модульная конструкция, удобное и эффективное обслуживание: весь прибор выполнен по модульному принципу; камеры, источники света, модули синхронизации, объективы и столики являются независимыми модульными компонентами. Неисправности локализуются точно, повреждённый модуль заменяется индивидуально без разборки всего прибора, что повышает эффективность ремонта более чем на 80 %; модели используют унифицированные стандартные интерфейсы, обеспечивая высокую взаимозаменяемость комплектующих, низкие затраты на складские запасы и предельно низкую сложность обслуживания. Высокая адаптивность и помехоустойчивость конструкции, высокая приспособленность к условиям среды: высокоскоростные модели устойчивы к вибрации и переходным ударным помехам; микроскопические модели пылезащищены и защищены от микровибраций, адаптированы к условиям прецизионных лабораторий; высокотемпературные модели оснащены специализированной теплоизоляцией, фильтрацией и защитой от тепловых помех и способны длительно выдерживать сверхвысокотемпературные экстремальные режимы; аппаратура отличается высокой стабильностью, не требует частой калибровки и обеспечивает длительную непрерывную стабильную работу. Интеллектуальное самотестирование и длительная стабильность без частой калибровки: оборудование оснащено интеллектуальной системой самодиагностики, которая при включении автоматически проверяет состояние аппаратных компонентов, точность калибровки и качество изображения, заблаговременно сигнализируя о потенциальных неисправностях; ключевые оптические компоненты проходят прецизионную калибровку на заводе-изготовителе и при штатной эксплуатации длительно сохраняют точность измерений без частого повторного калибрования, что существенно упрощает процедуры текущего обслуживания. Пожизненное обновление программного обеспечения, отсутствие риска морального устаревания: комплектное программное обеспечение DIC-анализа предоставляется с пожизненными бесплатными обновлениями; непрерывно обновляются алгоритмы испытаний, отраслевые стандарты и интерфейсы данных, обеспечивая соответствие новейшим отраслевым нормам испытаний и системам моделирования. Функциональные возможности оборудования сохраняют актуальность для отраслевых задач исследований и контроля, исключая вывод оборудования из эксплуатации вследствие технологического устаревания и повышая долговременную ценность использования. Низкое энергопотребление, длительный срок службы, низкие затраты на обслуживание: применяются промышленные аппаратные компоненты с низким энергопотреблением; рабочее энергопотребление невысокое, теплоотвод эффективный, длительная непрерывная работа не вызывает перегрева; срок службы ключевых оптических компонентов превышает 10 лет, отсутствуют быстроизнашиваемые комплектующие; в повседневной эксплуатации достаточно простой очистки, годовые затраты на обслуживание предельно низкие. 7.2 Регламент текущего технического обслуживания Текущая очистка: регулярно протирать объективы, оптические окна и корпуса оборудования безворсовыми мягкими салфетками; запрещается использование агрессивных растворителей во избежание царапин и коррозии оптических компонентов; поддерживать рабочую среду оборудования чистой, сухой и свободной от сильных электромагнитных помех. Периодическая калибровка: выполнять калибровку точности один раз в 3 месяца; при высокотемпературных и высокочастотных режимах эксплуатации — один раз в месяц для обеспечения стабильности точности измерений; после длительного простоя и повторного включения оборудование должно быть повторно откалибровано перед вводом в эксплуатацию. Обслуживание линий: регулярно проверять силовые кабели, кабели данных и линии синхронизации, не допуская старения, ослабления, перегибов и повреждений линий, обеспечивая стабильную передачу сигналов. Обслуживание при простое: при длительном простое отключать питание, закрывать объективы для защиты от пыли и влаги, хранить оборудование в сухом помещении с постоянной температурой; микроскопические столики и подвижные компоненты регулярно смазывать специальной смазкой для обеспечения точности перемещения. Обслуживание программного обеспечения: регулярно обновлять официальные версии программного обеспечения, создавать резервные копии данных испытаний и калибровочных параметров во избежание потери данных и сбоев совместимости программного обеспечения.
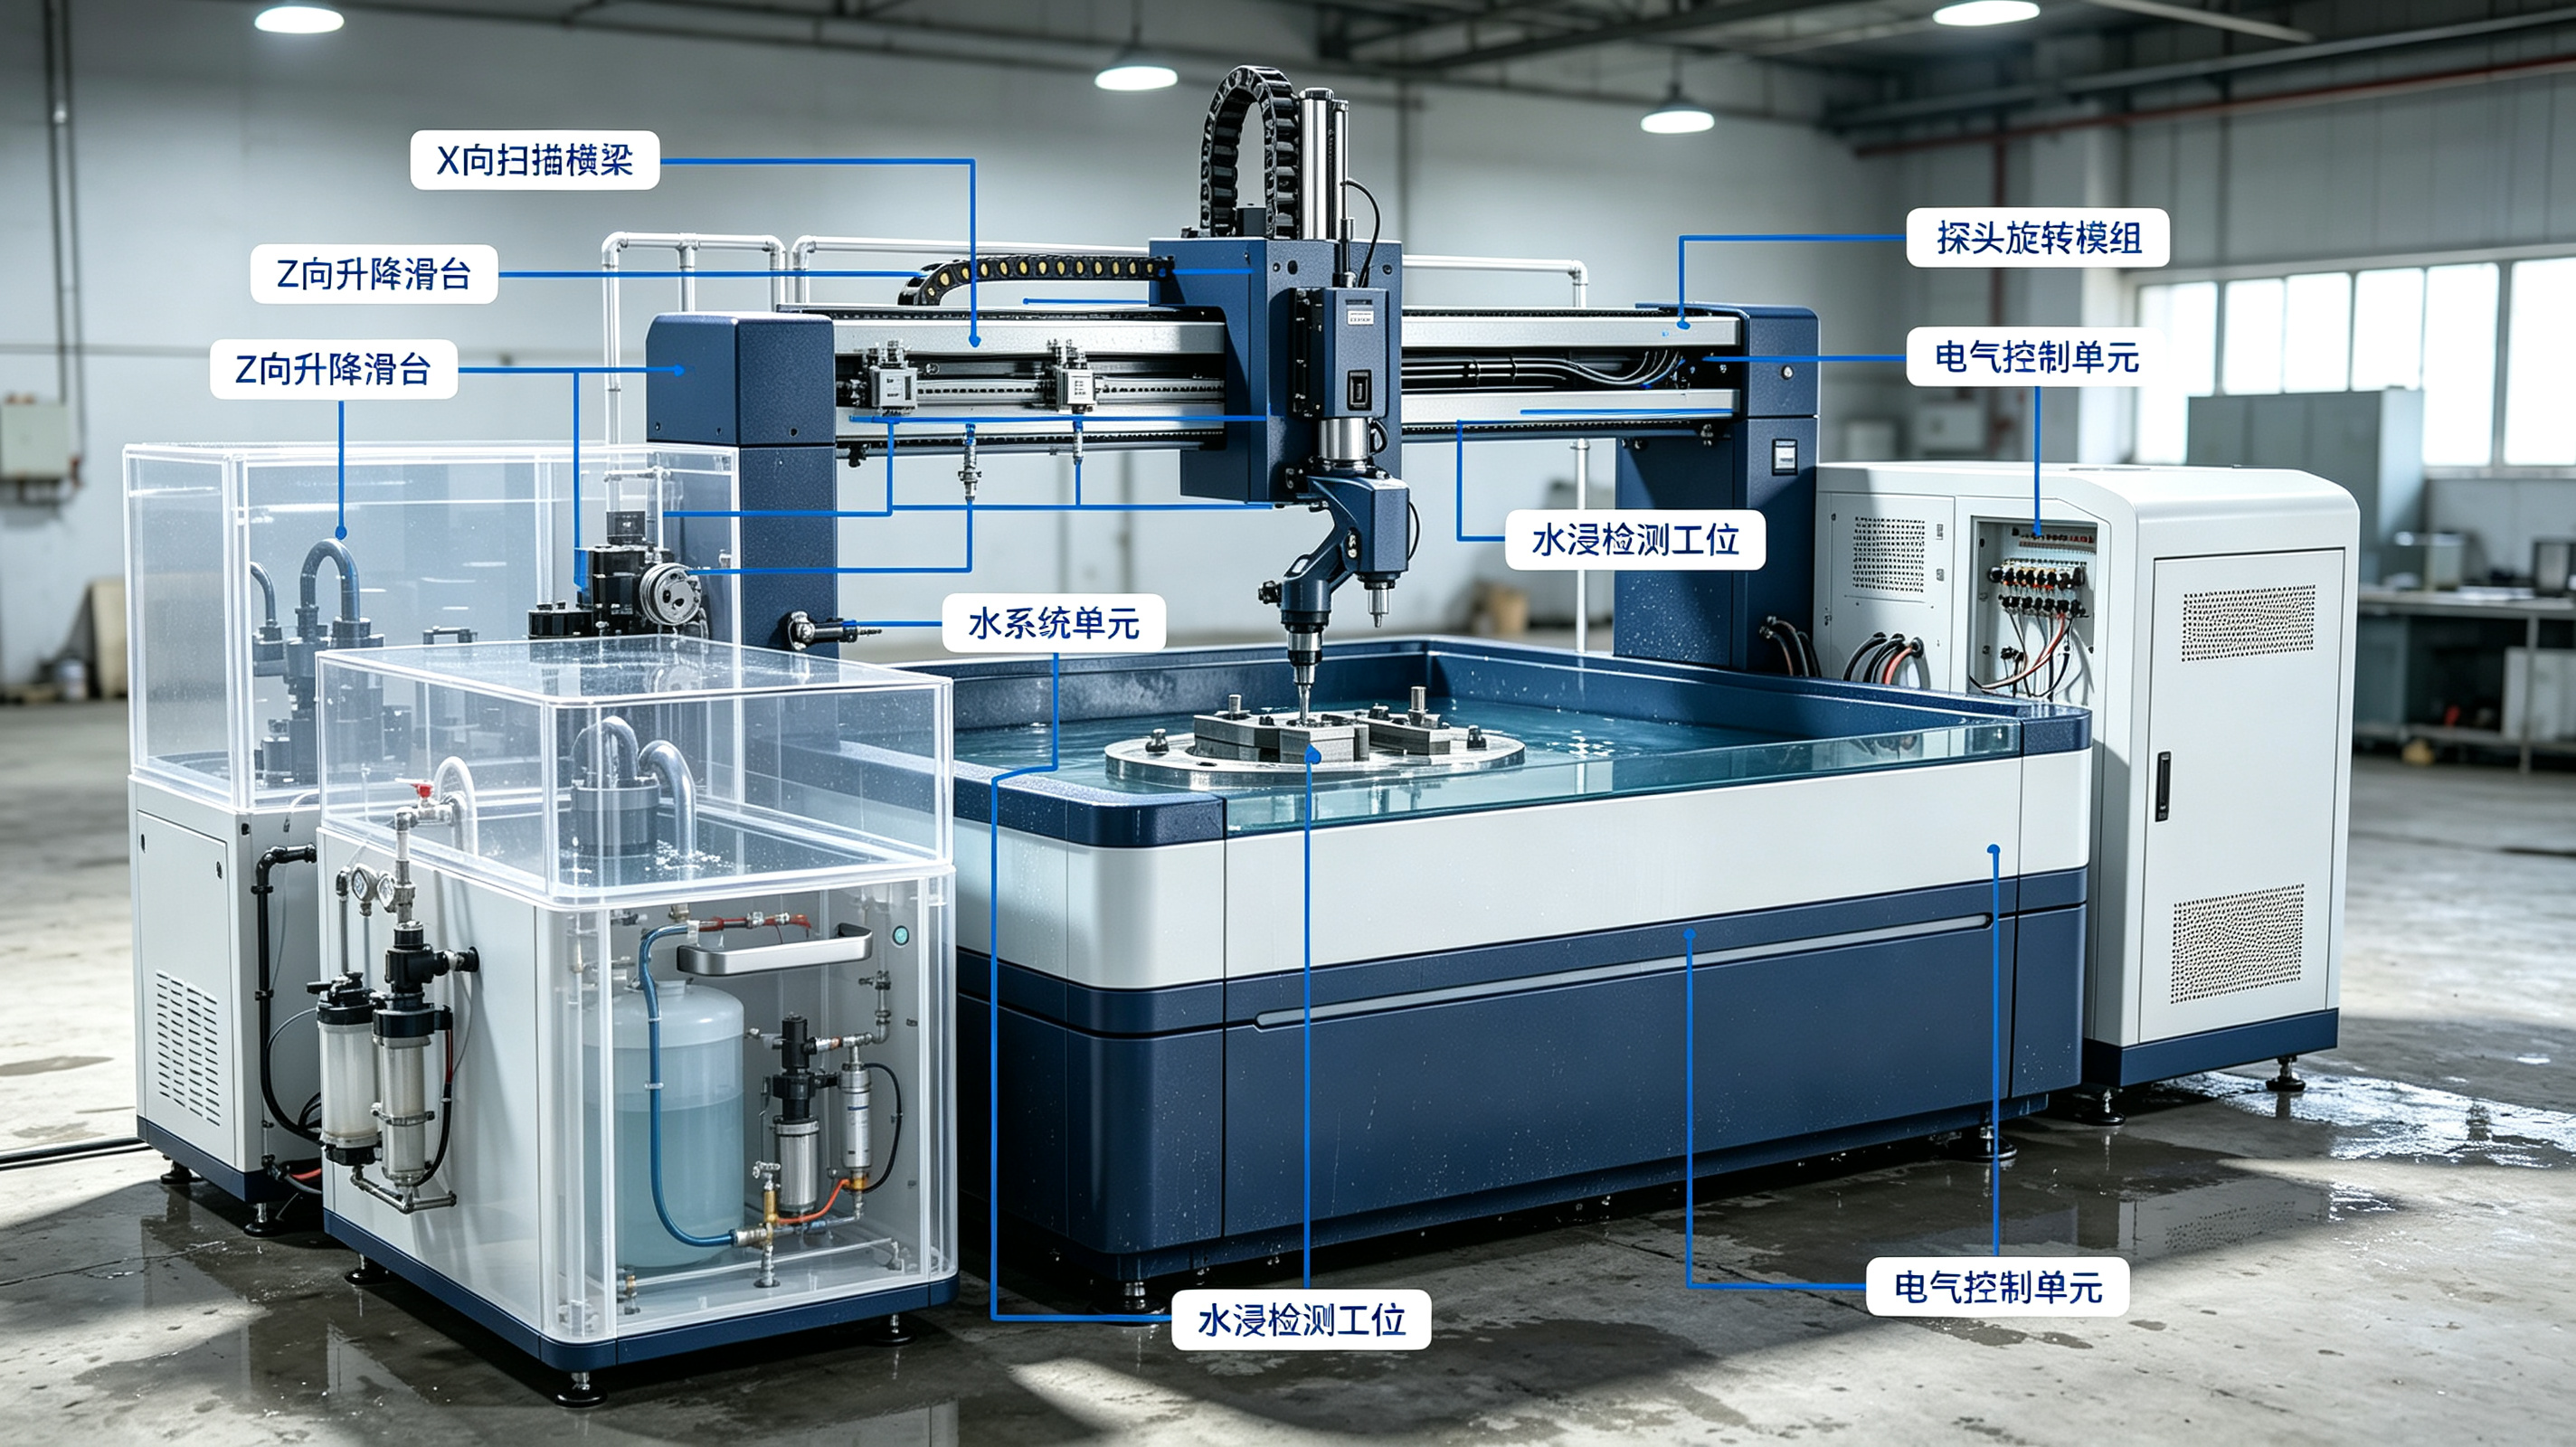
Система автоматического контроля методом ультразвуковой визуализации при водном погружении
1 Общие сведения об оборудовании Автоматическая система ультразвукового иммерсионного контроля HS-D100 представляет собой высокоточное полностью автоматизированное оборудование неразрушающего контроля. В качестве акустической контактной среды используется чистая вода; в сочетании с многокоординатной системой сканирования и многочисленными алгоритмами ультразвуковой визуализации (A, B, C, D) система обеспечивает надёжное выявление разнообразных мелких дефектов внутри металлических изделий, композиционных материалов, полупроводниковых материалов и прецизионных сварных конструкций, включая расслоение, поры, трещины, включения, непровар (холодную пайку) и отслоение на границах раздела. По сравнению с ручным контактным контролем данная система устраняет проблемы, связанные с большими погрешностями ручной интерпретации, низким темпом контроля и недостаточной воспроизводимостью результатов, превращая процесс контроля в полный замкнутый цикл: автоматизированное выполнение, визуализация результатов, цифровое хранение данных и стандартизированный вывод заключений. Система способна охватить требования контроля качества на всех этапах высокотехнологичного производства и применяется для промышленного неразрушающего контроля качества, входного контроля материалов, сортировки готовой продукции и научно-исследовательского анализа. 2 Основные технические параметры оборудования Категория параметров Наименование параметра Технический показатель Параметры ультразвукового контроля Диапазон частот ультразвука 0,5–20 МГц (с возможностью переключения низко- и высокочастотных преобразователей) Режимы визуализации Полнообластная визуализация: A-скан, B-скан, C-скан, D-скан, F-скан Разрешающая способность обнаружения дефектов Поперечная 0,05 мм, продольная 0,1 мм; распознавание микродефектов микронного размера Диапазон толщин контроля 0,1–500 мм (от тонкослойных прецизионных конструкций до толстостенных промышленных отливок) Частота повторения импульсов 10–1000 Гц, плавно регулируемая Диапазон регулировки усиления 0–120 дБ, точная подстройка с шагом 0,1 дБ Параметры управления движением Конфигурация осей движения Стандартно трёхосевая (X/Y/Z); опционально четырёх-/семикоординатная система, поворотный стол Ход сканирования ось X — 1000 мм, ось Y — 800 мм, ось Z — 500 мм Точность позиционирования ±0,02 мм; точность повторного позиционирования ±0,01 мм Скорость сканирования 0,1–500 мм/с, бесступенчато регулируемая Параметры конструкции Размеры ванны 1200 × 1000 × 600 мм (возможно изготовление по индивидуальным размерам) Габаритные размеры оборудования 1800 × 1500 × 1850 мм Масса оборудования около 850 кг Эксплуатационные параметры Метод контроля Автоматическое переключение между полным погружением, локальным погружением и струйной (брызговой) связью Формат хранения данных BMP, JPG, CSV, стандарт DICOM; поддержка архивного хранения с прослеживаемостью Эффективность контроля Полностью автоматическое пакетное сканирование изделий большой площади; повышение эффективности в 3–5 раз по сравнению с традиционным контролем Электрические параметры Рабочее питание Переменный ток 220 В ±10 %, 50 Гц, номинальная мощность 1,5 кВт Рабочая среда температура 5–45 °C, влажность 30–85 %, без сильных электромагнитных помех 3 Основные отрасли применения и детали сценариев Система HS-D100 отличается высоким разрешением визуализации, полной автоматизацией, отсутствием повреждения изделий и широкой адаптивностью к условиям эксплуатации. Она ориентирована на шесть основных отраслей: новые источники энергии, полупроводниковое прецизионное производство, высокотехнологичные автомобильные компоненты, сосуды под давлением (специальное оборудование) и медицинские изделия. Во всех указанных отраслях уже имеются отработанные, готовые к внедрению практические примеры применения, как показано ниже. 3.1 Отрасль новых источников энергии Объекты контроля в сфере новых источников энергии сосредоточены в основном на тяговых аккумуляторных батареях, компонентах накопителей энергии и прецизионных теплообменных элементах транспортных средств на новых источниках энергии. Такая продукция, как правило, представляет собой многослойные композитные или прецизионные сварные конструкции; при возникновении дефектов на границах раздела, дефектов сварки или структурных смещений напрямую затрагиваются безопасность, стабильность и срок службы продукции. Система позволяет точно оценивать состояние соединения на границах раздела и скрытые внутренние дефекты, обеспечивая соответствие темпу контроля качества на серийных промышленных линиях. Сценарий 1: контроль дефектов сварки охлаждающих пластин тяговых аккумуляторных батарей Исходные условия сценария. Аккумуляторные батареи транспортных средств на новых источниках энергии непрерывно выделяют тепло в процессе работы; основную функцию отвода тепла выполняет охлаждающая пластина, которая за счёт циркуляции воды во внутренних каналах поддерживает температуру батареи в заданном диапазоне. Поэтому качество сварки напрямую определяет эффективность теплоотвода и безопасность всего автомобиля. Охлаждающие пластины обычно изготавливаются из алюминиевого сплава методом пайки или диффузионной сварки; в процессе производства могут возникать такие дефекты, как непровар, несплавление, поры в сварочном слое, отслоение на границе раздела и закупорка каналов. При наличии непровара или отслоения под воздействием вибраций при движении возможно растрескивание и протечка охлаждающей пластины, что может привести к короткому замыканию, возгоранию и даже взрыву батареи; закупорка каналов и внутренние включения вызывают неравномерность теплоотвода, приводя к тепловому разгону батареи и ускоренному снижению срока службы. Традиционные методы, такие как пневматические испытания и визуальный осмотр, позволяют выявить лишь поверхностные повреждения и не позволяют распознать скрытые внутренние дефекты сварки; кроме того, их точность ограничена, а скорость невысока, что затрудняет соответствие требованиям контроля качества при серийном производстве. По мере ужесточения отраслевых стандартов безопасности 100 %-ный контроль всех охлаждающих пластин стал жёстким требованием. Процесс применения оборудования. С учётом тонкостенной сварной конструкции алюминиевых охлаждающих пластин система устанавливает частоту ультразвука в средне-низкочастотном диапазоне (3–8 МГц), достигая баланса между проникающей способностью и разрешающей точностью, и задействует специализированный алгоритм контроля тонкостенных конструкций. После последовательной укладки проверяемых охлаждающих пластин на рабочий стол оператором оборудование автоматически выполняет позиционирование и калибровку, а затем в режиме полного погружения приводит трёхосную механику в движение по схеме расположения каналов и направлению сварных швов, выполняя сплошное сканирование. Ультразвуковые волны проходят через алюминиевую основу и сварочный слой, поточечно собирая эхо-сигналы от сварочной границы; система визуализации по этим данным различает плотные зоны и зоны дефектов, чётко указывая местоположение и площадь непровара, несплавления, пор и отслоения, а также определяет наличие закупорки внутренних каналов или инородных включений. Система оснащена отраслевой моделью оценки и способна автоматически выдавать заключение о проценте годных сварных соединений и классифицировать дефекты, разделяя изделия, подлежащие ремонту, и изделия, подлежащие выбраковке. Оборудование поддерживает непрерывную конвейерную пакетную работу; время контроля одной охлаждающей пластины не превышает 3 минут, данные синхронно передаются в производственную систему, обеспечивая сквозную связность производства, контроля и прослеживаемости, что предотвращает попадание дефектных охлаждающих пластин на участок общей сборки и гарантирует безопасную и стабильную работу аккумуляторных систем на уровне источника. Сценарий 2: контроль дефектов многослойных границ раздела элементов литий-ионных аккумуляторов Исходные условия сценария. Элементы твёрдотельных и жидкостных литий-ионных аккумуляторов состоят из многослойной композитной структуры электродов, сепаратора и электролита. На этапах укладки и герметизации возможны такие скрытые дефекты, как смещение электродов, складки сепаратора, межслойные включения, отслоение на границах раздела и внутренние микро-короткие замыкания. Такие дефекты не выявляются при внешнем осмотре или электрических испытаниях; после установки элемента в изделие могут возникнуть чрезмерно быстрое снижение ёмкости, локальный перегрев, вздутие и даже самовозгорание, что напрямую угрожает безопасности эксплуатации транспортных средств на новых источниках энергии и накопительных электростанций. Рентгеновский контроль связан с радиационным риском, а доля ручной выборочной проверки невелика и не позволяет проводить сплошной контроль всех партий; отрасли необходим неразрушающий метод без радиации, с высоким разрешением и автоматическим выполнением. Иммерсионный ультразвуковой контроль не создаёт радиации и позволяет точно различать дефекты многослойных границ, поэтому является предпочтительным решением для контроля качества элементов литий-ионных аккумуляторов. Процесс применения оборудования. С учётом тонкослойной многослойной структуры элемента система применяет высокочастотный преобразователь с малыми потерями и оптимизирует параметры компенсации скорости звука, подавляя перекрёстные помехи, вызываемые многослойными границами. Загерметизированный элемент фиксируется на контрольной позиции; оборудование автоматически заполняет воду для создания акустической связи, после чего выполняет послойное сканирование всей области элемента в режиме высокоточного медленного сканирования. С помощью технологии многослойной визуализации T-сканом звуковые волны проникают через композитную структуру и послойно анализируют состояние соединения электродов, сепаратора и герметизирующего слоя, позволяя точно выявлять смещение электродов, складки сепаратора, межслойные пузырьки, отслоение на границах и мелкие инородные включения внутри; одновременно по данным о колебаниях скорости звука оценивается однородность плотности материала и соответствие консистентности элементов установленным требованиям. Система в реальном времени выводит многослойные изображения, послойно отображает распределение дефектов и автоматически отбраковывает негодные изделия. Весь процесс является бесконтактным, без радиации и не повреждает элемент, не изменяя его электрохимические характеристики; по завершении контроля оборудование автоматически сливает воду и просушивает рабочую позицию, обеспечивая непрерывную связь с конвейером. В сутки может быть проконтролировано несколько тысяч элементов, что позволяет удовлетворить потребности контроля качества при крупносерийном производстве тяговых аккумуляторов и способствует повышению консистентности и безопасности продукции. 3.2 Отрасль прецизионного полупроводникового производства Полупроводниковые пластины, сквозные кремниевые переходы (TSV), прецизионные корпусированные компоненты и керамические подложки, как правило, характеризуются сверхтонкой структурой, высокой точностью и высокой степенью интеграции; внутренние дефекты микронного размера способны вызвать отказ чипа или выбраковку корпуса, поэтому разрешающая способность контроля должна достигать микронного уровня. Сверхвысокое разрешение визуализации данной системы позволяет выполнять неразрушающий контроль высокоточных полупроводниковых компонентов. Сценарий 1: контроль дефектов корпусирования полупроводниковых сквозных кремниевых переходов (TSV) Исходные условия сценария. Сквозной кремниевый переход (TSV) является ключевым процессом трёхмерного корпусирования высококлассных чипов; через переходы реализуется многослойная вертикальная взаимосвязь чипов. TSV широко применяются в вычислительных чипах, чипах памяти и автомобильных чипах. На этапах травления переходов, заполнения металлом и соединения корпусов могут возникать такие дефекты, как пустоты при заполнении, расслоение металла, отслоение на границе соединения и микротрещины. Такие дефекты микронного размера вызывают обрывы цепей, аномальный импеданс и отказ теплоотвода, что приводит к функциональным отказам чипа и заметному снижению срока службы. Полупроводниковая отрасль практически не допускает дефектов корпусирования; при этом оптический контроль позволяет наблюдать лишь поверхность и не видит скрытые проблемы внутри переходов, а разрешающая способность обычных ультразвуковых устройств недостаточна для микронных требований. Всё это становится технологическим узким местом контроля качества корпусирования высококлассных чипов. Процесс применения оборудования. Система HS-D100 переключается в режим сверхточного микроскопического ультразвукового контроля, оснащается высокочастотным специализированным преобразователем на 20 МГц и повышает разрешающую способность до микронного уровня для адаптации к микроструктуре сквозных кремниевых переходов. Завершённые кристальные пластины с чипами фиксируются на термостатируемой контрольной позиции для уменьшения влияния температурных колебаний на точность; оборудование использует микронное иммерсионное сопряжение, точно контролируя толщину слоя контактной среды и исключая влияние пузырьков. Трёхосная система позиционирования с микронной точностью выполняет поточечное сканирование по траектории матрицы чипов, собирая сигналы отдельно для каждого сквозного перехода и каждой границы соединения; затем алгоритм отфильтровывает помехи от подложки, что позволяет выявить такие мелкие дефекты, как пустоты заполнения, расслоение металлических слоёв и отслоение на границах. Система выводит высокоразрешённые трёхмерные изображения с указанием координат и размеров дефектов, обеспечивая точную локализацию и количественный анализ. Данные контроля могут напрямую подключаться к MES-системе полупроводниковой производственной линии, поддерживая сквозную прослеживаемость качества корпусирования, способствуя повышению выхода годных при корпусировании высококлассных чипов и удовлетворяя строгие стандарты контроля качества прецизионного производства. Сценарий 2: контроль внутренних пор и расслоений керамических подложек Исходные условия сценария. Керамические подложки выполняют двойную функцию теплоотвода и несущей основы в силовых полупроводниках и светодиодных чипах; они обладают хорошей теплопроводностью, высокой электрической прочностью и стойкостью к высоким температурам. После процессов спекания, покрытия плёнкой и металлизации в подложке могут возникать внутренние микропоры, межслойные расслоения, неоднородность материала и микротрещины по краям. Поры ослабляют теплопроводность, вызывая плохой отвод тепла от чипа и даже его перегрев с выгоранием; расслоения приводят к отслоению металлической плёнки, отказу изоляции и короткому замыканию цепей. Толщина керамической подложки составляет лишь 0,2–2 мм, а размеры дефектов крайне малы; обычное контрольное оборудование легко пропускает такие дефекты и с трудом выполняет полную количественную оценку, что влияет на стабильность и надёжность полупроводниковых приборов. Процесс применения оборудования. С учётом особенностей сверхтонких керамических подложек система целенаправленно оптимизировала алгоритм контроля в ближней зоне ультразвука и поддерживает колебания усиления на предельно низком уровне для адаптации к тонкослойным материалам. Оператор пакетно закрепляет подложки на оснастке с вакуумным присасыванием для предотвращения смещения изделий, влияющего на точность; затем оборудование автоматически создаёт иммерсионную связь и работает в режиме высокоскоростного высокоточного сканирования всей области. Высокочастотные ультразвуковые волны проникают через сверхтонкую подложку, улавливая различия эхо-сигналов, вызванные внутренними мелкими дефектами; с помощью C-сканирования полностью отображается распределение пор, области расслоений и направление трещин, а также автоматически подсчитываются количество дефектов, размеры пор и доля площади. Система оценивает сорт продукции по отраслевым стандартам контроля качества подложек для полупроводниковой отрасли и отсеивает негодные подложки. Весь процесс контроля не повреждает изделия, не создаёт пыли и отличается достаточно высоким темпом, что позволяет соответствовать требованиям контроля при крупносерийном производстве подложек и способствует поддержанию стабильного качества корпусированных подложек. 3.3 Отрасль высокотехнологичных автомобильных компонентов К высокотехнологичным автомобильным компонентам, таким как элементы шасси, прецизионные сварные втулки, тормозные элементы и корпуса электронного управления транспортных средств на новых источниках энергии, предъявляются высокие требования по прочности конструкции и сопротивлению усталости. Наличие скрытых внутренних дефектов может привести к дорожно-транспортным происшествиям. Данная система способна выполнять неразрушающий контроль таких прецизионных компонентов автоматизированным и стандартизированным способом. Сценарий 1: контроль внутренних дефектов алюминиевых поковок элементов шасси Исходные условия сценария. Рычаги управления, поворотные кулаки и другие элементы шасси транспортных средств на новых источниках энергии и высококлассных легковых автомобилей, как правило, изготавливаются из алюминиевых поковок, что позволяет одновременно обеспечить прочность конструкции и снижение массы и является важной основой устойчивости движения. В процессе ковки и термической обработки внутри поковок могут возникать усадочные раковины, рыхлость, ковочные трещины и включения. Такие дефекты скрыты внутри элемента и при статических условиях часто не проявляют заметных признаков; при тряске или перегрузке автомобиля дефекты быстро распространяются, вызывая разрушение элементов шасси, потерю управления и серьёзные дорожно-транспортные происшествия. Эффективность ручного ультразвукового контроля невысока, а погрешности интерпретации значительны, что затрудняет соответствие требованиям пакетного контроля качества автомобильных компонентов; отрасли необходимы автоматизированные высокоточные устройства для сплошного контроля всех партий. Процесс применения оборудования. С учётом особенностей материала алюминиевых поковок система устанавливает частоту ультразвука в диапазоне 5–10 МГц и оптимизирует параметры компенсации скорости звука в металле для повышения способности выявления внутренних дефектов. Откованные элементы шасси закрепляются на гибкой оснастке, что удовлетворяет требованиям зажима фасонных изделий; затем оборудование запускает полностью автоматическую программу сканирования, трёхосная система охватывает все ключевые нагруженные зоны поковки, а полное иммерсионное сопряжение обеспечивает стабильность сигнала. В процессе сканирования эхо-сигналы собираются в реальном времени, алгоритм визуализации отфильтровывает помехи от материала и точно выявляет усадочные раковины, рыхлость, микротрещины и включения примесей, указывая местоположение и размеры дефектов. Система автоматически сопоставляет результаты со стандартами контроля качества автомобильной отрасли, определяет годность изделия и формирует стандартизированный протокол контроля. Оборудование может непрерывно работать в пакетном режиме 24 часа в сутки, отличается хорошей стабильностью, значительно снижает погрешности ручной интерпретации, предотвращает попадание дефектных элементов шасси на сборочную линию и гарантирует безопасность движения всего автомобиля. Сценарий 2: контроль качества соединения на паяной границе автомобильных втулок Исходные условия сценария. Втулки трансмиссионной и подвесной систем обычно изготавливаются композитным методом металлической пайки; их износостойкость и усталостная прочность в основном зависят от коэффициента соединения и плотности паяной границы. При колебаниях процесса пайки на границе возникают непровар, отслоение, пустоты припоя или пониженный коэффициент соединения; в условиях длительной работы втулка разбалтывается, изнашивается, появляются посторонние шумы и даже отказ, что влияет на точность передачи и устойчивость движения. Прежние методы контроля не позволяли количественно оценить коэффициент соединения при пайке; приходилось полагаться на разрушающую выборочную проверку, что приводило к большим потерям изделий и низкой эффективности контроля и не позволяло обеспечить сплошной контроль качества. Процесс применения оборудования. Система задействует специализированный алгоритм контроля паяных соединений, согласованный с акустическими характеристиками металлической паяной границы, и задаёт соответствующие параметры частоты и усиления. Изготовленные втулки последовательно закрепляются на вращающейся оснастке; оборудование вращает изделие с равномерной скоростью, а преобразователь сканирует вдоль оси, обеспечивая 360°-покрытие кольцевой паяной границы без слепых зон. Иммерсионная контактная среда обеспечивает равномерность и стабильность ультразвукового сигнала; по различиям эхо-сигналов оборудование различает плотные зоны и зоны дефектов пайки, автоматически рассчитывает коэффициент соединения на границе, площадь пустот и область отслоения, давая количественную оценку качества сварки. По завершении контроля система автоматически классифицирует продукцию на изделия высшего сорта, годные изделия, изделия, требующие доработки, и бракованные изделия. Благодаря неразрушающему характеру контроля изделия не повреждаются, что позволяет выполнять 100 %-ный сплошной контроль; количественные данные также служат основой для совершенствования технологии пайки и способствуют повышению качества втулок. 3.4 Отрасль сосудов под давлением (специальное оборудование) Высоконапорные резервуары, теплообменные сосуды и промышленные трубопроводы высокого давления длительное время работают в условиях высокого давления, высоких температур и коррозионных сред; дефекты внутренних сварных швов и листового материала могут вызвать взрыв или утечку. Государство требует обязательного периодического неразрушающего контроля и полного заводского контроля специального оборудования; данная система удовлетворяет потребности в высокоточном контроле таких объектов. Сценарий 1: контроль внутренних дефектов сварных швов сосудов высокого давления Исходные условия сценария. В химической, энергетической и металлургической промышленности широко применяются промышленные сосуды высокого давления; такое оборудование длительное время работает в условиях высокого давления в замкнутом пространстве, и сварные швы в зоне обечайки и днища являются слабым местом конструкции. На этапе сварки могут возникать непровар, несплавление, поры в сварном шве, сварочные трещины и шлаковые включения; под воздействием многократных длительных высоконапорных нагрузок дефекты постоянно распространяются, что легко приводит к утечкам и даже взрывам. В соответствии с нормативными актами по безопасности специального оборудования сосуды под давлением перед отгрузкой с завода должны проходить 100 %-ный неразрушающий контроль, а после ввода в эксплуатацию — периодический повторный контроль. При этом ручной контроль отличается значительной случайностью, данные трудно проследить, а точность ограничена, что затрудняет достижение требований норм безопасности специального оборудования. Процесс применения оборудования. Учитывая значительную толщину стенок сварных швов сосудов под давлением, система применяет низкочастотный ультразвук с высокой проникающей способностью (1–5 МГц), что одновременно обеспечивает прохождение звуковых волн через толстостенный материал и сохранение необходимой разрешающей способности. После установки обечайки на контрольную позицию система автоматически распознаёт направление сварных швов и формирует траекторию сканирования, исключая ручную разметку. Сканирование выполняется в режиме локального погружения, направленно только на зону сварного шва, что позволяет избежать помех от неконтролируемых зон; одновременно в реальном времени собираются сигналы изнутри шва, а с помощью комбинированной визуализации C-скан и B-скан наглядно отображаются местоположение, глубина и размеры различных дефектов. Система оснащена отраслевыми стандартами неразрушающего контроля специального оборудования, автоматически определяет, превышают ли дефекты допустимые пределы, формирует стандартизированные протоколы контроля и поддерживает долгосрочное архивное хранение данных для прослеживаемости. Оборудование способно адаптироваться к сосудам под давлением различных типоразмеров, отличается высокой степенью автоматизации, позволяет значительно снизить затраты на ручной контроль и удовлетворяет требованиям соответствия при заводском контроле и периодическом повторном контроле. Сценарий 2: контроль коррозии и внутренних дефектов промышленных толстостенных трубопроводов Исходные условия сценария. Толстостенные трубопроводы химической и нефтегазовой транспортировки длительное время контактируют с коррозионными средами; на стенках труб могут возникать равномерная коррозия, локальная точечная коррозия, внутренние трещины и неравномерное утоньшение стенки. Превышение коррозии или распространение трещин вызывает утечку среды, разрыв трубопровода, загрязнение окружающей среды и аварии на производстве. Обычный контроль толщины стенки позволяет измерять лишь по точкам и не охватывает всю стенку трубы; локальная скрытая коррозия трудно обнаруживается, доля охвата контроля невелика, а поиск дефектов проводится не полностью. Процесс применения оборудования. Система оснащается специализированной вращающейся оснасткой для трубопроводов, адаптированной к требованиям контроля всей поверхности круглых труб, и настраивает параметры ультразвука с учётом особенностей толстостенных труб, включая алгоритм динамического мониторинга толщины стенки. После зажима трубы на оснастке оборудование вращает её с равномерной скоростью, а преобразователь сканирует вдоль оси, благодаря чему охватываются внутренняя стенка, внешняя стенка и средний слой стенки трубы. Система по ультразвуковым эхо-сигналам вычисляет толщину стенки в реальном времени, сопоставляет её со стандартной толщиной и определяет степень утоньшения от коррозии, а также выявляет внутренние усталостные трещины, расслоения и поры. Затем автоматически формируются карта распределения толщины стенки и карта распределения дефектов с отметкой зон сильной коррозии и местоположений дефектов, что служит данными для ремонта, замены и обслуживания трубопроводов. Контроль отличается полнотой охвата без слепых зон, прослеживаемостью данных, помогает решить проблему пропуска дефектов при традиционном контроле трубопроводов и гарантирует долгосрочную безопасную эксплуатацию промышленных трубопроводов. 3.5 Отрасль медицинских изделий К медицинским имплантатам и прецизионным медицинским изделиям предъявляются чрезвычайно высокие требования по безопасности и биосовместимости; даже мелкие внутренние дефекты могут напрямую угрожать жизни и здоровью пациентов. Данная система способна выполнять высокоточный неразрушающий контроль качества медицинских компонентов и соответствует строгим стандартам контроля качества медицинской отрасли. Сценарий 1: контроль внутренних дефектов титановых ортопедических имплантатов Исходные условия сценария. Ортопедические имплантаты из титанового сплава — костные винты, пластины и искусственные суставы — должны длительно находиться в организме человека и выдерживать двигательные нагрузки. При наличии внутренних микротрещин, пор или включений после имплантации возможны разрушение, разбалтывание и воспалительная реакция, что серьёзно влияет на результаты реабилитации и здоровье пациента. Медицинская отрасль не допускает дефектов имплантатов; продукция должна проходить 100 %-ный неразрушающий контроль, при этом требования к точности и чистоте значительно выше, чем для обычных промышленных изделий. Контактный контроль легко загрязняет изделие и недостаточно точен, что затрудняет соответствие требованиям контроля качества медицинской продукции. Процесс применения оборудования. На всём протяжении используется чистое иммерсионное сопряжение без химических контактных сред, что соответствует требованиям чистоты для медицинской продукции. С учётом прецизионной структуры и малых размеров титановых имплантатов система задаёт высокочастотные высокоточные параметры ультразвука и задействует специализированный алгоритм сканирования малых компонентов. Продезинфицированные имплантаты фиксируются на стерильной оснастке; оборудование автоматически выполняет сканирование всей области, точно выявляя внутренние поры микронного размера, микротрещины и включения материала, а также оценивает плотность соединения поверхностного покрытия с основой. Система формирует протокол визуализации высокого разрешения, на основе которого определяется соответствие продукции стандартам безопасности медицинских имплантатов, и отсеивает негодные изделия. Весь контроль является бесконтактным, без повреждений и загрязнений, не нарушает точность поверхности и биосовместимость изделия, удовлетворяет строгим требованиям заводского контроля медицинских изделий и гарантирует безопасность клинического применения. Сценарий 2: контроль качества сварных швов медицинских прецизионных сварных инструментов Исходные условия сценария. Медицинские малоинвазивные хирургические инструменты и прецизионные трубки из нержавеющей стали в основном изготавливаются методом прецизионной сварки; плотность сварного шва напрямую определяет прочность конструкции и коррозионную стойкость инструмента. При наличии в шве непровара, пор или несплавления инструмент при высокотемпературной дезинфекции и клинических нагрузках может растрескаться или дать коррозионную протечку, что приводит к медицинским инфекциям, сбоям при операциях и другим инцидентам. Такие инструменты имеют малые размеры и сложную форму; обычное контрольное оборудование с трудом адаптируется к микроскопическим сварным швам, поэтому требуется неразрушающий метод контроля с высоким разрешением. Процесс применения оборудования. Система переключается в режим сверхточного микроскопического сканирования для адаптации к структуре малых фасонных инструментов и оптимизирует алгоритм распознавания сигналов микроскопических сварных швов, отфильтровывая структурные помехи. После закрепления инструмента на микрооснастке выполняется поточечное сканирование сварного шва в режиме минимального иммерсионного сопряжения. Оборудование способно выявлять мельчайшие внутренние дефекты микроскопических сварных швов, количественно оценивать плотность шва и размеры дефектов, выводя чёткие изображения сварных швов. Сорт продукции автоматически определяется системой по стандартам медицинской промышленности, благодаря чему контроль качества сварки прецизионных инструментов становится стандартизированным и автоматизированным. Процесс полностью неразрушающий и чистый, обеспечивает безопасность и качество медицинских изделий и удовлетворяет требованиям высокого стандарта контроля качества медицинской отрасли. 4 Общая функциональная архитектура программного обеспечения системы Программное обеспечение системы спроектировано по модульному принципу: интерфейс понятен, функциональные зоны чётко разделены. ПО включает десять основных функциональных модулей — управление файлами, управление проектами, выполнение сканирования, обработку изображений, точное измерение, конфигурацию оборудования, специализированный контроль, настройки системы и др., — охватывающих все операционные потребности процесса неразрушающего контроля. Ниже описаны функции каждого меню. 4.1 Функции меню «Файл» Меню «Файл» относится к базовому операционному модулю системы и предназначено для управления всем жизненным циклом файлов проектов контроля и файлов изображений: поддерживает создание, сохранение, экспорт и печать данных и является основным входом для сохранения и прослеживаемости материалов контроля. Включает следующие подфункции: Создать: создаёт пустой файл проекта контроля, обнуляя все параметры сканирования, данные изображений и записи операций, для начала контроля нового изделия, предотвращая смешение данных разных изделий. Открыть: открывает сохранённые на данном компьютере файлы проектов контроля и изображений, позволяя повторно просматривать прежние данные сканирования, изображения дефектов и параметры контроля для анализа данных и повторного анализа. Сохранить: немедленно записывает и перезаписывает в исходный файл параметры проекта и данные изображений текущего редактирования или сканирования, сохраняя прогресс работы в любой момент и предотвращая потерю данных. Сохранить как: записывает текущий проект контроля и данные изображений под новым именем и по новому пути; исходный файл не затрагивается. Применяется для раздельного сохранения и версионного архивирования данных нескольких изделий одной партии. Сохранить изображение: отдельно экспортирует изображения A-скан и C-скан, полученные при сканировании; позволяет сохранять их в локальном каталоге в графическом формате для составления протоколов контроля, архивирования данных или демонстрации при приёмке. Печать: одной операцией печатает отчёты проекта контроля, изображения сканирования и данные дефектов, непосредственно формируя бумажные протоколы контроля для архивирования на предприятии, предъявления клиенту при приёмке и прохождения отраслевых аудитов. Параметры: настройки, относящиеся к модулю файлов; позволяют регулировать базовые параметры, такие как путь сохранения файлов, формат хранения по умолчанию, шаблон печати и правила автоматического сохранения. Выход: безопасно закрывает текущий проект контроля или завершает работу ПО; перед выходом предлагается сохранить данные во избежание их потери при ошибочных действиях. 4.2 Функции меню «Запуск» Меню «Запуск» является центральным модулем управления системы и отвечает за управление на уровне проекта, управление оборудованием, предварительный выбор режима сканирования, а также базовую настройку изображения и коррекцию данных. С этого меню запускается задача контроля. Его конкретные функции: Операции с файлами проекта: объединяет создание, открытие, импорт и экспорт проектов, облегчая пакетное управление проектами контроля и быстрый вызов. Управление оборудованием: выполняет предварительные операции, такие как самопроверка при включении, предварительный запуск осей движения, проверка состояния преобразователя и инициализация аппаратного обеспечения системы, обеспечивая нормальную работу оборудования после включения. Выбор режима сканирования: позволяет заранее выбрать один из шести режимов — плоская поверхность, цилиндр, диск, усечённый конус, сектор (дуга) и кольцевой сектор, — соответствующих форме текущего изделия, для точной предварительной настройки сканирования. Масштабирование изображения: поддерживает увеличение, уменьшение и автоматическую подгонку под весь экран, что облегчает рассмотрение мелких деталей дефектов на отдельных участках изделия и повышает точность распознавания дефектов. Коррекция изображения: исправляет искажения изображения и смещения сигнала, вызванные незначительными отклонениями окружающей среды или оборудования при сканировании, обеспечивая чёткость изображения и точность данных. 4.3 Функции меню «Сканирование» Меню «Сканирование» выполняет центральные исполнительные функции системы — от разработки схемы сканирования и полного выполнения до управления движением оборудования, калибровки точек, регулировки осей и контроля состояния сканирования. Функции всесторонни и детализированы и удовлетворяют требованиям высокоточного сканирования различных изделий. Его подфункции: Разработка: в соответствии с формой, размерами и требованиями к точности изделия задаются траектория сканирования, скорость сканирования, шаг сканирования и диапазон контроля, формируя схему сканирования для данного изделия. Выполнение: запускает заданную схему сканирования; система автоматически координирует многоосное движение и приводит ультразвуковой преобразователь к автоматическому сканированию и сбору данных по всей области изделия. Библиотека преобразователей: содержит стандартизированную базу данных параметров преобразователей; позволяет выбирать модель преобразователя и вводить, добавлять, удалять и изменять параметры, обеспечивая переключение между преобразователями разных частот и типоразмеров. Адаптация сканирования по форме: содержит шесть специализированных функций сканирования — плоская поверхность, цилиндр, диск, усечённый конус, сектор и кольцевой сектор; одним нажатием подбирает режим сканирования для соответствующего изделия, автоматически повторяя траекторию криволинейных или плоских поверхностей и устраняя слепые зоны контроля. Контроль состояния сканирования: предоставляет четыре операции — запуск, пауза, остановка и возврат, — позволяя в любой момент прервать задачу или вернуться к прежнему прогрессу, что удовлетворяет потребности повторного контроля и локального досъёма. Функция ручного управления: объединяет управление рукояткой, точное позиционирование и возврат в точку, позволяя вручную точно регулировать положение преобразователя для точного сканирования отдельных участков изделия и повторной проверки дефектов. Калибровка возврата в точки: предоставляет действия по возврату в исходную точку, возврату в безопасную точку, позиционированию точки смены преобразователя, возврату в центр диска, возврату в центр оси X, возврату в центр оси Y и возврату при выключении, обеспечивая точную установку осей оборудования и сохранение единой траектории каждого сканирования. Функция калибровки: состоит из калибровки по калибровочному блоку, калибровки стандартных точек, сбора максимального сигнала и калибровки равномерных максимальных сигналов; используется для точной калибровки ультразвукового сигнала и точности движения оборудования, гарантируя достоверность данных контроля. Управление осями: выполняет высокоточные регулировки, такие как возврат оси A в ноль, позиционирование оси A на −90°, возврат оси B в ноль, горизонтальную калибровку оси B, подъём и опускание поворотного стола, удовлетворяя потребности многоуглового сканирования фасонных изделий. 4.4 Функции меню «Изображение» Меню «Изображение» предназначено для постобработки изображений, оптимизации отображения и анализа данных, полученных при сканировании. Оно позволяет всесторонне улучшить представление контрольных изображений, извлечь из них ключевые данные и обеспечить визуальную основу для анализа дефектов. Его функции: Базовые настройки изображения: позволяет переключать тип изображения, регулировать уровни визуализации и настраивать параметры изображения для адаптации к отображению различных дефектов. Сохранение и загрузка изображений: позволяет вручную сохранять изображения сканирования и загружать исторические изображения для сравнительного анализа и повторного анализа изображений нескольких партий. Визуальная оптимизация изображения: содержит встроенную функцию цветовой палитры, позволяющую настраивать цветовую схему, контрастность и яркость для усиления визуального различия зон дефектов и нормальных зон, что облегчает быстрое обнаружение дефектов. Специализированные настройки C-скана: позволяет конфигурировать параметры визуализации C-скана, задавать фон и переключатель отображения фона, регулировать отображение строк/столбцов C-скана для тонкой оптимизации изображения всей области в сочетании с анализом дефектов всей области. Вспомогательное отображение: позволяет отображать масштабную линейку, регулировать деления и настраивать цвет для точного считывания размеров и координат дефектов на изображении. Анализ данных: позволяет открывать подробную информацию, прилагаемую к изображению, включая параметры сканирования, информацию об изделии и время сбора; а также формировать гистограммы изображения, наглядно отражающие однородность материала и плотность распределения дефектов внутри изделия. 4.5 Функции меню «Измерение» Меню «Измерение» является модулем точного анализа дефектов: на основе изображений сканирования выполняются оценка, разметка и упорядочивание данных о дефектах, переводящих дефекты в количественные результаты. Это ключевое звено вывода данных контроля качества. Конкретно: Оценка дефектов: на основе данных изображений сканирования система автоматически рассчитывает размеры, площадь, глубину и местоположение дефектов, а затем с учётом отраслевых стандартов контроля определяет уровень дефекта и выдаёт количественную оценку. Разметка: поддерживает ручную разметку местоположения, размеров и типа дефектов с помощью текста и линий, чётко отмечая зоны дефектов для отображения в отчётах и прослеживаемости проблем. Удалить: позволяет удалить отдельную ошибочную разметку или недействительную отметку, сохраняя действующие данные контроля. Удалить всё: однократно удаляет все разметки на изображении и сбрасывает состояние измерений для начала нового раунда анализа. 4.6 Функции меню «Чертёж CAD» Меню «Чертёж CAD» используется для построения контура изделия, моделирования траектории сканирования, подгонки контура зоны дефекта и построения чертежей контроля. Оператор, ориентируясь на изображение сканирования, может обрисовать структурный контур изделия и контур распределения дефектов, непосредственно формируя чертежи контроля и схемы дефектов. Чертежи поддерживают сохранение, экспорт и печать, удовлетворяя потребности предприятия в архивировании чертежей, анализе технологий и отчётности при приёмке; с их помощью также можно оптимизировать траекторию сканирования и дополнительно сократить слепые зоны контроля фасонных изделий. 4.7 Функции меню «Ультразвуковая плата» Меню «Ультразвуковая плата» является ключевым модулем конфигурации аппаратного обеспечения и отвечает за настройку параметров платы сбора ультразвукового сигнала, контроль состояния и отладку функций; оно напрямую определяет, насколько точно собирается ультразвуковой сигнал. Меню позволяет согласовать модель ультразвуковой платы, регулировать параметры сбора сигнала, параметры передачи/приёма, усиление сигнала и фильтрации, а также выполнять самопроверку аппаратного состояния. Оператор может настраивать параметры сбора в соответствии с материалом, толщиной и требованиями к точности изделия, улучшая качество сигнала, подавляя помехи и повышая чувствительность и точность обнаружения дефектов. Кроме того, меню обладает способностью самодиагностики аппаратных сбоев ультразвуковой платы, в реальном времени отображая состояние работы оборудования для удобства обслуживания и отладки. 4.8 Функции меню «Параметры» Меню «Параметры» отвечает за глобальную конфигурацию системы и состоит из двух разделов — управление окнами и аппаратные параметры, — и предназначено для адаптации системы к различному оборудованию и настройки операционного интерфейса. Его функции: Управление окнами: позволяет свободно открывать, закрывать и масштабировать функциональные окна, включая окно мониторинга ультразвуковой платы, окно управления движением, окно параметров сканирования, окно вывода данных и окно 3D-мониторинга в реальном времени. Благодаря этим окнам данные ультразвукового сигнала, состояние движения оборудования, прогресс сканирования и 3D-модель изделия могут быть доступны в любой момент, поэтому процесс контроля находится под визуальным мониторингом. Настройка аппаратных параметров: позволяет настраивать механические параметры, согласовывать тип платы управления движением и выбирать тип платы сбора данных; в соответствии с аппаратной конфигурацией и требованиями контроля можно регулировать точность движения, скорость сбора, механические ограничители и другие ключевые параметры, что делает систему применимой к оборудованию с различной аппаратной конфигурацией и повышает совместимость и расширяемость. 4.9 Функции меню «Коэффициент соединения пайки» Меню «Коэффициент соединения пайки» является функциональным модулем специализированного контроля, специально разработанным для паяных композитных изделий, и представляет собой ядро контроля качества сварочных и паяных процессов. Система анализирует состояние соединения в зоне пайки путём сбора отражённых ультразвуковых сигналов от паяного слоя, автоматически рассчитывает значение коэффициента соединения пайки изделия, способна выявлять такие дефекты паяного слоя, как отслоение, непровар, непропай и локальные пустоты, а также формирует протокол контроля коэффициента соединения пайки. Это обеспечивает данные для оценки качества пайки и совершенствования технологии и часто используется для специализированного контроля качества и научно-исследовательского контроля композитных материалов и паяных конструкций. 4.10 Функции меню «Пользователи» Меню «Пользователи» отвечает за управление правами доступа системы: управление учётными записями нескольких пользователей, разграничение уровней прав, запись журналов операций и изменение паролей учётных записей. Система позволяет создавать учётные записи с различными правами — администратор, оператор, гость и др., — разграничивая такие права, как управление оборудованием, изменение параметров, экспорт данных и печать отчётов. Это стандартизирует порядок использования оборудования и предотвращает сбои оборудования или потерю данных из-за ошибочных действий неквалифицированного персонала. Журналы операций всех пользователей записываются автоматически, а использование оборудования полностью прослеживается, что соответствует требованиям стандартизированного управления промышленным оборудованием. 4.11 Функции меню «Инструменты» Меню «Инструменты» объединяет различные средства вспомогательного обслуживания, отладки параметров и оптимизации данных, включая самопроверку системы, резервное копирование и восстановление параметров, пакетный экспорт данных, пакетную обработку изображений, калибровку точности оборудования, просмотр журналов и сброс системных параметров. С его помощью можно выполнять ежедневную самопроверку неисправностей, пакетно сохранять и повторно использовать параметры контроля, быстро упорядочивать большие объёмы данных контроля, что заметно повышает эффективность обслуживания оборудования и контрольных операций. Параметры инструментов также поддерживают настройку, адаптируясь к привычкам работы различных пользователей. 5 Общий порядок работы с системой Для обеспечения стандартизации и нормативности контрольной работы общий порядок работы с системой выглядит следующим образом; контроль всех изделий выполняется по этому порядку для обеспечения точности данных и соблюдения регламента: Самопроверка при включении оборудования: включить оборудование и ПО системы, выполнить аппаратную самопроверку ультразвуковой платы, платы управления движением, осей и преобразователя, подтвердить нормальную работу оборудования. Создание и настройка проекта: в меню «Файл» создать проект контроля, внести базовую информацию о модели изделия, материале, размерах и т. д. Предварительная настройка параметров: в зависимости от формы изделия в меню «Запуск» выбрать соответствующий режим сканирования и настроить такие аппаратные параметры, как параметры ультразвука, скорость сканирования и точность контроля. Разработка схемы сканирования: открыть меню «Сканирование», разработать траекторию сканирования для данного изделия и выполнить калибровку преобразователя, калибровку стандартных точек и возврат осей. Выполнение полностью автоматического сканирования: после включения функции сканирования система автоматически сканирует и собирает данные по всей области изделия; при необходимости возможны пауза, остановка или возврат. Оптимизация и анализ изображений: после сканирования с помощью меню «Изображение» улучшить качество изображений, просмотреть данные изображений и гистограммы, выполнить предварительную обработку изображений. Измерение и оценка дефектов: с помощью меню «Измерение» разметить дефекты, измерить размеры и оценить уровень дефектов, сформировав данные контроля. Специализированный контроль и анализ: для паяных изделий включить функцию коэффициента соединения пайки для специализированного контроля и вывести данные коэффициента соединения пайки. Сохранение и вывод данных: сохранить файлы проектов и контрольные изображения, при необходимости распечатать протоколы контроля или экспортировать данные, затем завершить архивирование контроля. Возврат оборудования и выключение: по завершении контроля вернуть оборудование в безопасную точку, закрыть ПО системы и отключить питание, завершив все операции. 6 Обслуживание системы и правила безопасности 6.1 Ключевые преимущества обслуживания оборудования Система HS-D100 использует модульную конструкцию, интеллектуальное обслуживание и малопотерьную структуру, что позволяет заметно снизить эксплуатационные расходы и вероятность отказов. По сравнению с традиционным ультразвуковым контрольным оборудованием данная система обладает рядом преимуществ в обслуживании и пригодна для длительного непрерывного серийного производства на промышленных объектах: Модульная интеграция — удобный и эффективный ремонт. Вся машина независимо интегрирует модуль ультразвукового контроля, модуль управления движением, модуль циркуляции воды и промышленный управляющий модуль; модули не связаны между собой, а их интерфейсы стандартизированы. При возникновении незначительного сбоя можно точно локализовать проблемный модуль без разборки всей машины; достаточно отдельно отремонтировать или заменить данный модуль, что заметно сокращает время простоя на ремонт. Интегрированные дефектоскопы при сбое обычно требуют полной проверки и разборки машины, простой часто длится несколько дней; время ремонта при единичном сбое данного оборудования удаётся удержать в пределах 2 часов, что способствует обеспечению непрерывной работы производственной линии и снижению потерь от остановки производства. Интеллектуальная самодиагностика и предупреждение — заблаговременное предотвращение сбоев. Оборудование оснащено интеллектуальной системой мониторинга обслуживания, которая круглосуточно отслеживает состояние ультразвукового преобразователя, двигателей движения, системы циркуляции воды, системы электропитания и системы сбора сигнала; ключевые данные — температура, частота вращения, точность сигнала, уровень воды, давление и др. — собираются в реальном времени. Система содержит встроенную модель предупреждения о сбоях, позволяющую заблаговременно выявлять такие скрытые проблемы, как износ преобразователя, заедание двигателя, закупорка водяной магистрали и смещение сигнала, активно выводить всплывающие предупреждения и рекомендации по обслуживанию, поддерживать заблаговременное техобслуживание и заблаговременную замену быстроизнашивающихся деталей, снижая внезапные сбои на уровне источника, уменьшая частоту отказов и продлевая срок службы оборудования. Самоочищающаяся система циркуляции воды — снижение затрат на обслуживание. Оборудование оснащено замкнутой системой циркуляционной фильтрации воды, дезинфекции и самоочистки с многоступенчатыми прецизионными фильтрующими элементами и модулем ультрафиолетовой дезинфекции, которые автоматически удаляют примеси из воды, подавляют рост микроорганизмов, предотвращают помутнение воды и оседание примесей на преобразователе и изделии, обеспечивая долгосрочную стабильность ультразвукового сигнала. Система поддерживает автоматический слив загрязнённой воды и автоматическую замену воды, поэтому не требуется частая ручная очистка ванны или замена источника воды, что сокращает объём работ по обслуживанию. Герметичная защита от воды также была синхронно модернизирована: ключевые электрические и движущиеся компоненты прошли обработку для защиты от воды и коррозии, предотвращая эрозию влагой, ржавление и старение, что делает их пригодными для длительной работы в погружении при меньшем износе компонентов. Высокая долговечность ключевых компонентов — предельно низкие затраты на износ. Штатный ультразвуковой преобразователь оборудования относится к промышленным высокоизносостойким моделям, изготовленным из импортного пьезоэлектрического кристаллического материала: он устойчив к затуханию, выдерживает погружение в воду и имеет длительный срок службы — более чем в 3 раза дольше обычного преобразователя. Оси движения приводятся прецизионными шариковыми винтовыми передачами в сочетании с серводвигателями: передача плавная, износ незначителен, при длительной работе не возникает отклонений позиционирования и не требуется частая калибровка точности. Вся машина не содержит крупных быстроизнашивающихся расходных деталей; замене по регламенту подлежат лишь мелкие комплектующие, такие как фильтрующие элементы и уплотнительные прокладки. Годовые затраты на износ комплектующих составляют менее 30 % от затрат традиционного оборудования, что свидетельствует о высокой экономичности обслуживания. Автоматическая калибровка точности — без частой ручной настройки. Оборудование оснащено полностью автоматической программой калибровки точности: перед каждым включением или перед началом ежедневного производства автоматически калибруются и корректируются точность преобразователя, позиционирование движения, параметры скорости звука и уровень воды. При длительной эксплуатации не требуется ручная настройка, а отклонения, вносимые ручной калибровкой, исключаются. При длительной работе точность оборудования стабильна, без дрейфа и отклонений; объём ручных операций по обслуживанию сокращается, а требования к квалификации оператора снижаются, при этом обеспечиваются согласованность и точность данных пакетного контроля. Комплексная защита от пыли и коррозии — адаптация к сложным промышленным условиям. Вся машина использует технологию антикоррозионного окрашивания листового металла; рабочий стол и движущиеся компоненты выполнены из нержавеющих антикоррозионных материалов; промышленная система управления оснащена пыле- и влагозащитной конструкцией, способной адаптироваться к таким сложным условиям, как заводская пыль, влажность и перепады температур. Оборудование отличается высокой устойчивостью к помехам и старению, при длительной непрерывной работе редко подвергается повреждениям конструкции или сбоям электрических цепей, отличается хорошей адаптивностью к условиям эксплуатации и позволяет снизить сложность обслуживания и вероятность отказов в тяжёлых условиях. 6.2 Регламент ежедневного обслуживания Каждое утро перед включением проверять уровень воды в ванне, состояние преобразователя и плавность хода осей; удалять примеси из ванны, обеспечивая чистоту контактной воды. После каждого завершения контроля немедленно сохранять данные контроля и протирать рабочую поверхность и преобразователь от следов воды, предотвращая коррозию оборудования и повреждение преобразователя. Периодически использовать меню «Инструменты» системы для самопроверки оборудования и калибровки параметров, обеспечивая точность сканирования и стабильность сбора сигнала. Параметры библиотеки преобразователей следует регулярно обновлять; после замены преобразователя по требованиям контроля необходимо своевременно согласовать аппаратные параметры, обеспечив правильную адаптацию оборудования. Системные параметры и данные контроля следует регулярно резервировать во избежание потери данных и для поддержания полноты и прослеживаемости контрольных архивов. 6.3 Правила безопасной эксплуатации Оператор должен полностью изучить все функции и операции, описанные в настоящей инструкции, и работать только при наличии допуска; неквалифицированному персоналу запрещается нарушать правила эксплуатации оборудования. Во время работы оборудования запрещается прикасаться к осям движения, сканирующему преобразователю и платформе изделия во избежание механических столкновений, повреждения оборудования или травм персонала. Запрещается самовольно изменять ключевые аппаратные параметры системы и точные параметры ультразвуковой платы; регулировка параметров должна выполняться квалифицированным персоналом в соответствии с требованиями контроля. При возникновении таких сбоев, как аномалии сигнала, заедание осей или ошибки ПО, необходимо немедленно прекратить работу и обесточить оборудование для выяснения причин; запрещается продолжать работу при наличии сбоя. При работе строго соблюдать разграничение прав доступа; любые действия по несанкционированному изменению системной конфигурации или удалению исторических данных контроля запрещены, что гарантирует безопасность работы системы и целостность данных. 7 Типовые неисправности и их устранение Слабый ультразвуковой сигнал, избыточные помехи: сначала проверить чистоту преобразователя и чистоту контактной воды, затем заново откалибровать параметры ультразвуковой платы и соответствующим образом скорректировать параметры усиления и фильтрации сигнала. Смещение траектории сканирования, неточное позиционирование: сначала выполнить возврат осей в ноль и возврат в центральную точку, затем заново откалибровать стандартные точки и калибровочный блок, после чего откалибровать параметры механического движения. Размытое изображение, сильные искажения: улучшить параметры C-скана и настройки фона, заново задать скорость и шаг сканирования, а также скорректировать параметры изображения. Невозможность сохранения или экспорта файла проекта: проверить путь хранения и свободное место на диске, сбросить параметры меню «Файл», после чего перезапустить ПО системы. Отсутствие взаимосвязи аппаратных устройств: проверить правильность подключения платы управления движением и ультразвуковой платы, заново согласовать аппаратные параметры и перезапустить самопроверку оборудования.
Дефектоскоп магнитопорошковый
1. Общие сведения Магнитопорошковые дефектоскопы серии CDX созданы на основе метода контроля ферромагнитных материалов по магнитным полям рассеяния и могут применяться непосредственно на объекте. При контроле на ферромагнитное изделие воздействует намагничивающее магнитное поле; при наличии в поверхностном или приповерхностном слое изделия несплошностей — трещин, шлаковых включений, пор, расслоений — в этих зонах образуются магнитные поля рассеяния, на которых оседает магнитный порошок, формируя видимые невооружённым глазом индикаторные отложения. По этим отложениям оператор определяет расположение, протяжённость и форму дефектов. Три модели различаются по назначению: HS-CDX-200 — комбинированная модель на переменном и постоянном токе, обеспечивающая контроль как поверхностных, так и приповерхностных дефектов; HS-CDX-300 — облегчённая модель на переменном токе, применяемая преимущественно для массового обследования сварных швов на объекте; HS-CDX-500 — модель на переменном токе с регулируемым током намагничивания и встроенным размагничиванием, предназначенная для контроля прецизионных деталей, к которым предъявляются требования по ограничению остаточной намагниченности. Приборы комплектуются четырьмя взаимозаменяемыми преобразователями типов A, D, E и O: преобразователь типа A (подковообразный) предназначен для угловых сварных швов; электромагнитное ярмо типа D с регулируемым расстоянием между полюсами применяется для плоских и криволинейных деталей; преобразователь типа E с перекрестно-вращающимся магнитным полем разработан для сварных швов — за один проход сканирования выявляются одновременно поперечные и продольные трещины; кольцевая катушка типа O обеспечивает циркулярное намагничивание небольших тел вращения — валов и болтов. Продукция широко применяется в сферах специального оборудования, стальных строительных конструкций, машиностроения, железнодорожного транспорта, нефтехимической и энергетической промышленности, выполняя задачи контроля в процессе эксплуатации и контроля качества при отгрузке с предприятия. 2. Основные технические характеристики Таблица 1 — Основные технические характеристики Параметр HS-CDX-200 HS-CDX-300 HS-CDX-500 Источник тока намагничивания Переменный / постоянный ток Переменный ток Переменный ток, плавная регулировка тока намагничивания Напряжение питания AC 220 В ±10 %, 50 Гц AC 220 В ±10 %, 50 Гц AC 220 В ±10 %, 50 Гц Номинальная мощность 1100 Вт 800 Вт 900 Вт Сила отрыва (переменный ток) ≥45 Н ≥45 Н ≥45 Н Сила отрыва (постоянный ток) ≥180 Н без выхода постоянного тока без выхода постоянного тока Штатные преобразователи Полный комплект A, D, E, O Полный комплект A, D, E, O Полный комплект A, D, E, O Глубина намагничивания Поверхностный слой 2 мм, приповерхностный — до 4 мм Только поверхностный слой ≈2 мм Только поверхностный слой ≈2 мм Функция размагничивания Встроенная отсутствует, требуется внешнее устройство Встроенная отсутствует Встроенное размагничивание переменным током Способ регулировки тока Переключение режимов переменного/постоянного тока, ступенчатая регулировка Фиксированный выход Плавная бесступенчатая регулировка на тиристорах Масса прибора ≈8,5 кг ≈6 кг ≈7,2 кг Рабочая температура окружающей среды от –10 °C до +45 °C от –10 °C до +45 °C от –10 °C до +45 °C Относительная влажность ≤80 % (без конденсата) ≤80 % (без конденсата) ≤80 % (без конденсата) Функции защиты Защита от перегрузки по току и перегрева Защита от перегрузки по току и перегрева Многоступенчатая защита: от перегрузки по току, перенапряжения, перегрева и утечки тока Стандарты NB/T 47013, JB/T 4730 NB/T 47013, JB/T 4730 NB/T 47013, JB/T 4730 3. Отрасли применения и сценарии использования 3.1 Сосуды под давлением и технологические трубопроводы (котлы, нефтехимические резервуары, технологические трубопроводы) 3.1.1 Периодический контроль стыковых сварных швов стенки крупного резервуара для сырой нефти в процессе эксплуатации (рекомендуемая модель — HS-CDX-200) Фон сценария. Вертикальные резервуары для сырой нефти большого объёма характеризуются длительным сроком службы. Совокупное воздействие коррозии среды, циклического изменения давления и колебаний температуры способствует зарождению усталостных трещин и коррозионного растрескивания в стыковых сварных швах стенки и Т-образных соединениях резервуара. В соответствии с нормативными требованиями к специальному оборудованию резервуар подлежит полному периодическому освидетельствованию один раз в 6–12 лет, при этом магнитопорошковый контроль поверхностных и приповерхностных дефектов сварных швов является обязательной процедурой. Ввиду больших габаритов резервуара его невозможно доставить в цех, поэтому работы выполняются непосредственно внутри резервуара с применением портативного дефектоскопа. Кроме того, помимо выходящих на поверхность трещин, в сварных швах стенки нередко залегают дефекты, образовавшиеся при сварке, — непровары, шлаковые включения, локализованные в приповерхностном слое шва; при контроле только переменным током их стабильное выявление затруднено, поэтому для данного сценария выбран магнитопорошковый дефектоскоп HS-CDX-200 на переменном и постоянном токе. Порядок применения оборудования. До начала работ выполняются подготовительные мероприятия по безопасности: вентиляция резервуара и контроль газовой среды с подтверждением соответствия, после чего устанавливаются подмости. Затем выполняется подготовка зоны контроля швов: шлифовкой удаляются лакокрасочное покрытие, коррозия и окалина до появления металлического блеска, очищается поверхность от масляных загрязнений. Приготавливаются магнитная суспензия на водной основе с чёрным порошком и контрольная пластина типа A1; рядом с контролируемым швом с помощью пластины выполняется проверка чувствительности, подтверждающая нормальное состояние системы намагничивания и системы подачи суспензии дефектоскопа. Основной контроль выполняется преобразователем типа E в режиме намагничивания переменным током при сканировании поверхности шва для выявления поперечных и продольных поверхностных трещин; на участках с подозрением на подповерхностные дефекты выполняется переключение в режим намагничивания постоянным током, который благодаря более глубокому проникновению поля позволяет выявлять шлаковые включения, несплавления и другие дефекты в приповерхностной зоне шва. В процессе намагничивания одновременно подаётся магнитная суспензия и ведётся наблюдение за индикаторными отложениями; обнаруженные дефекты незамедлительно маркируются и фиксируются фотосъёмкой. Поскольку HS-CDX-200 не оснащён встроенным размагничиванием, после завершения контроля каждого шва зона размагничивается внешним размагничивающим устройством во избежание притягивания пыли остаточной намагниченностью изделия. На протяжении всего процесса регистрируются температура окружающей среды, параметры намагничивания, расположение и протяжённость дефектов, на основании чего формируется отчёт по неразрушающему контролю. Контроль швов резервуара ведётся поэтапно (по участкам); угловые зоны Т-образных соединений и больших угловых швов днища дополнительно обследуются подковообразным преобразователем типа A. Все дефекты, превышающие допустимые нормы, незамедлительно маркируются после подтверждения, назначаются последующая зачистка, повторный контроль и ремонт. По завершении всех работ сводные записи по контролю и фото- и видеоматериалы передаются в орган надзора за специальным оборудованием и хранятся в качестве основания для оценки безопасности резервуара. В рамках одной проверки протяжённость одного шва стенки резервуара может достигать нескольких сотен метров; комбинированный режим переменного/постоянного тока HS-CDX-200 обеспечивает выполнение требований стандартов к выявлению приповерхностных дефектов и соответствует нормам контроля специального оборудования. 3.1.2 Периодический контроль стыковых сварных швов химических трубопроводов высокого давления (рекомендуемая модель — HS-CDX-200) Фон сценария. Трубопроводы высокого давления химических установок транспортируют среды с высокой температурой, высоким давлением и коррозионной активностью, длительно испытывая циклические изменения давления и эрозионное воздействие среды; в зоне сварных швов легко зарождаются усталостные трещины, распространение которых способно привести к утечке среды и тяжёлым авариям, вплоть до взрыва. В соответствии с нормами периодического освидетельствования технологических трубопроводов сварные швы подлежат магнитопорошковому контролю. Трубопроводы, как правило, прокладываются между опорами эстакад, рабочее пространство ограничено, размещение стационарного дефектоскопа невозможно, поэтому обязательно применение портативного оборудования. Кроме того, в сварных соединениях трубопроводов помимо поверхностных трещин в зоне термического влияния часто присутствуют неглубоко залегающие приповерхностные дефекты, тогда как контроль только переменным током позволяет выявлять лишь трещины, выходящие на поверхность, — существует риск пропуска подповерхностных дефектов. В связи с этим выбран дефектоскоп HS-CDX-200. Порядок применения оборудования. Перед контролем участок контролируемого шва трубопровода изолируется, выполняется технологический сброс давления и охлаждение, подтверждается безопасность работ. В пределах 50 мм с каждой стороны контролируемого шва выполняется зачистка от коррозии и лакокрасочного покрытия, удаляются масляные загрязнения поверхности. С помощью контрольной пластины типа A1 выполняется проверка дефектоскопа HS-CDX-200, подтверждающая соответствие чувствительности системы намагничивания требованиям. Стыковые швы прямых участков трубопровода контролируются преобразователем типа E в режиме намагничивания переменным током для быстрого выявления поверхностных поперечных и продольных трещин; на участках концентрации напряжений — отводах, тройниках — выполняется переключение в режим постоянного тока, позволяющий за счёт более глубокого проникновения поля выявлять приповерхностные дефекты зоны термического влияния. При намагничивании преобразователь перемещается равномерно, синхронно подаётся магнитная суспензия на водной основе с чёрным порошком, ведётся наблюдение за индикаторными отложениями, при этом отличаются ложные отложения от действительных дефектов. При обнаружении подозрительных отложений выполняется повторное намагничивание для подтверждения, регистрируются координаты, протяжённость и форма дефектов. После завершения контроля внешним размагничивающим устройством устраняется остаточная намагниченность сварных швов трубопровода во избежание притягивания металлической стружки и нарушения последующей эксплуатации. Все дефекты, превышающие допустимые нормы, маркируются, строительная организация уведомляется о необходимости ремонта; после завершения ремонта выполняется повторный контроль дефектоскопом HS-CDX-200 для подтверждения устранения дефектов. Фото- и видеоматериалы и первичные записи контроля сводятся и передаются в надзорный орган для экспертизы в качестве удостоверения пригодности данного участка трубопровода к дальнейшей эксплуатации. В стеснённых условиях эстакады портативный корпус HS-CDX-200 и быстрая смена преобразователей позволяют контролировать швы различных типов — прямых участков, отводов, тройников, — что соответствует требованиям контроля химических трубопроводов в процессе эксплуатации. 3.2 Стальные строительные конструкции (стальные каркасы производственных зданий, мосты, пространственные решётчатые конструкции) 3.2.1 Полевой контроль сварных швов большепролётных стальных мостов (рекомендуемая модель — HS-CDX-300) Фон сценария. Стальные коробчатые балки автомобильных и железнодорожных мостов длительно подвергаются воздействию циклических транспортных нагрузок, ветра и атмосферных осадков; стыковые швы между сегментами коробчатой балки и угловые швы рёбер жёсткости являются зонами повышенного риска образования усталостных трещин. Как при приёмке моста в эксплуатацию, так и при периодической оценке безопасности требуется магнитопорошковый контроль сварных швов. Элементы моста представляют собой крупные стационарные конструкции, демонтаж и транспортировка которых в цех невозможны; работы выполняются непосредственно на высоте в полевых условиях, что предъявляет высокие требования к массе и портативности оборудования. Цель контроля в данном сценарии — преимущественно выявление выходящих на поверхность усталостных трещин; обязательных требований к выявлению приповерхностных дефектов нет. Облегчённый магнитопорошковый дефектоскоп HS-CDX-300 переменного тока имеет массу всего 6 кг, что полностью соответствует условиям работы в подвесных люльках и обеспечивает его широкое применение при контроле сварных швов стальных мостов. Порядок применения оборудования. Перед началом работ проводится инструктаж по безопасности при высотных работах, устанавливаются люльки или подмости, выполняются мероприятия по защите от падения. Зона контролируемых швов зачищается: удаляются антикоррозионное покрытие, коррозия и брызги металла до обнажения основного металла, затем поверхность очищается от масляных загрязнений очищающим средством. Приготавливаются магнитная суспензия и контрольная пластина чувствительности типа A1; пластина наклеивается на основной металл для проверки чувствительности и подтверждения нормального состояния намагничивания HS-CDX-300. Для длинных стыковых швов коробчатой балки применяется преобразователь типа E с перекрестно-вращающимся магнитным полем: за один проход формируется вращающееся магнитное поле, поперечные и продольные трещины выявляются одновременно, благодаря чему существенно повышается эффективность контроля протяжённых швов. Оператор перемещает прибор HS-CDX-300 в руках, обеспечивая равномерное движение преобразователя вдоль шва со скоростью 2–3 мм/с и синхронную подачу магнитной суспензии; при подходящем освещении ведётся наблюдение за индикаторными отложениями. Для угловых швов рёбер жёсткости и диафрагм применяется подковообразный преобразователь типа A с акцентом на корень углового шва — зону концентрации напряжений и повышенного риска усталостных трещин. В процессе контроля каждый обнаруженный дефект фотографируется, его положение фиксируется, протяжённость записывается. HS-CDX-300 не имеет встроенного размагничивания, однако к остаточной намагниченности мостовых стальных конструкций обычно не предъявляются строгие требования, поэтому дополнительное размагничивание, как правило, не требуется. Контроль сварных швов коробчатой балки ведётся поэтапно (по участкам), при этом швы в зонах высоких напряжений — вблизи опор и в середине пролёта — относятся к приоритетным. По завершении контроля все записи о дефектах сводятся в отчёт по неразрушающему контролю, используемый в качестве материала для приёмки моста в эксплуатацию или оценки его технического состояния. При высотных работах действуют ограничения по нагрузке; лёгкий HS-CDX-300 может переноситься и обслуживаться одним оператором, а в сочетании с преобразователем типа E позволяет существенно сократить время контроля протяжённых швов, что делает его пригодным для массового обследования поверхности сварных швов стальных конструкций. 3.2.2 Контроль сварных швов решётчатых колонн и сетчатых конструкций крупных производственных зданий (рекомендуемая модель — HS-CDX-300) Фон сценария. Крупные промышленные здания и выставочные центры, как правило, возводятся с применением стальных решётчатых колонн и пространственных сетчатых конструкций; между элементами имеется значительное количество швов трубных пересечений и угловых швов, при выполнении которых сравнительно легко образуются такие дефекты, как поверхностные трещины и поры. После завершения монтажа стальных конструкций здания выполняется приёмочный контроль швов; для зданий более ранних лет постройки предусмотрен периодический контроль с целью выявления усталостных трещин, образовавшихся в процессе эксплуатации. Стержневые элементы сетчатых конструкций распределены по объекту рассредоточенно, точек контроля много, объём полевых работ значителен, при этом целью контроля являются преимущественно выходящие на поверхность трещины — выявление глубоких приповерхностных дефектов не требуется. Благодаря лёгкому корпусу, простоте освоения и удобству смены преобразователей HS-CDX-300 обеспечивает оперативное массовое обследование множества точек контроля. Порядок применения оборудования. Перед выходом на объект устанавливаются мобильные подмости; последовательно обрабатывается поверхность швов трубных пересечений стержневых элементов: зачисткой удаляются грунтовка, сварочные брызги и окалина до получения чистой поверхности шва. Затем с помощью контрольной пластины типа A1 проверяется чувствительность дефектоскопа HS-CDX-300; после подтверждения надлежащего качества намагничивания начинается контроль. Для швов трубных пересечений круглых труб преимущественно применяется преобразователь типа E, которым выполняется сканирование по периметру шва для быстрого выявления поверхностных поперечных и продольных трещин; на угловых швах стержневых элементов устанавливается подковообразный преобразователь типа A для выявления трещин в корне шва. Преобразователь перемещается равномерно, синхронно подаётся магнитная суспензия, ведётся наблюдение за индикаторными отложениями, ложные показания отличаются от действительных дефектов. При подозрении на дефект выполняется повторное намагничивание для подтверждения, положение дефекта маркируется, фиксируются его размеры. Точки контроля сетчатых конструкций зданий распределены рассредоточенно; лёгкий HS-CDX-300 позволяет оператору быстро перемещаться между стержневыми элементами, простая смена преобразователей повышает эффективность многоточечного контроля. После завершения контроля всех стержневых элементов записи сводятся в отчёт по неразрушающему контролю стальных конструкций, который служит материалом приёмки объекта в эксплуатацию. Поскольку целью контроля сетчатых конструкций является выявление поверхностных сварочных трещин, а HS-CDX-300 отличается высокой чувствительностью при намагничивании переменным током и простотой ежедневного обслуживания, он позволяет достаточно быстро выполнить полевой контроль многочисленных рассредоточенных элементов. 3.3 Машиностроение (выходной контроль прецизионных деталей: валов, зубчатых колёс, крепёжных изделий) 3.3.1 Выходной контроль пальцев и зубчатых колёс строительной техники (рекомендуемая модель — HS-CDX-500) Фон сценария. Пальцы экскаваторов и зубчатые колёса коробок передач строительной техники являются ответственными деталями, воспринимающими циклические нагрузки; при ковке, термической обработке и шлифовании в них легко образуются закалочные, шлифовочные и кузнечные трещины, поэтому перед отгрузкой с предприятия детали подлежат обязательному магнитопорошковому контролю для выявления поверхностных дефектов. Если после контроля на деталях сохраняется остаточная намагниченность, на последующей стадии механической обработки резанием они будут притягивать металлическую стружку, которая может повредить обрабатываемую поверхность и ухудшить точность сборки, поэтому этап размагничивания обязателен. HS-CDX-500 сочетает плавно регулируемый ток намагничивания и встроенное размагничивание, не требуя внешнего размагничивающего устройства, и подходит для контроля прецизионных деталей механической обработки. Порядок применения оборудования. Перед контролем детали очищаются: удаляются смазочно-охлаждающая жидкость, масляные загрязнения и окалина; поверхность поддерживается сухой и чистой. Затем дефектоскоп HS-CDX-500 подключается к сети 220 В, с помощью контрольной пластины типа A1 выполняется проверка чувствительности, после чего ток намагничивания устанавливается в соответствии с размерами и материалом деталей; плавная регулировка выходного магнитного поля на тиристорах обеспечивает адаптацию к пальцам и зубчатым колёсам различных типоразмеров. Для коротких пальцев, болтов и подобных деталей применяется кольцевая катушка типа O, обеспечивающая циркулярное намагничивание для выявления продольных трещин; для торцевых поверхностей зубчатых колёс и зоны корня зуба применяется электромагнитное ярмо типа D с регулируемым расстоянием между полюсами, при этом корень зуба — зона повышенной концентрации напряжений — контролируется в приоритетном порядке на предмет шлифовочных трещин. В процессе намагничивания подаётся магнитная суспензия на водной основе с чёрным порошком, ведётся наблюдение за индикаторными отложениями, дефекты маркируются, фиксируются их размеры. После завершения контроля непосредственно включается встроенная функция размагничивания HS-CDX-500, затем гауссметром повторно измеряется остаточная намагниченность для подтверждения её соответствия техническим требованиям чертежа и исключения дальнейшего притягивания стружки. Детали с дефектами, превышающими допустимые нормы, изолируются отдельно; несоответствующие изделия направляются в ремонт или бракуются, годные детали передаются на следующую операцию механической обработки. По завершении контроля каждой партии деталей постатейно регистрируются параметры тока намагничивания, количество проконтролированных деталей и статистика дефектов, на основании чего оформляется отчёт о выходном контроле. Благодаря плавной регулировке тока намагничивания HS-CDX-500 адаптируется к прецизионным деталям различных типоразмеров; встроенная функция размагничивания исключает необходимость во внешнем размагничивающем устройстве, что делает прибор оптимальным для контроля небольших партий прецизионных деталей в цехах механической обработки и решает задачу управления остаточной намагниченностью прецизионных изделий. 3.3.2 Контроль качества высокопрочных болтов грузоподъёмного оборудования (рекомендуемая модель — HS-CDX-500) Фон сценария. Высокопрочные болты грузоподъёмных машин и ветроэнергетического оборудования воспринимают значительные растягивающие и циклические нагрузки; при ковке, накатке резьбы и термической обработке в них легко образуются поверхностные трещины. Разрушение болта способно привести к тяжёлым авариям, вплоть до обрушения кранового оборудования. Поскольку высокопрочные болты относятся к критическим элементам безопасности, при отгрузке с предприятия они подлежат магнитопорошковому контролю поштучно (100 %). Остаточное магнитное поле после контроля притягивает металлические частицы, вызывающие износ при сборке резьбовых соединений, поэтому размагничивание обязательно. HS-CDX-500, оснащённый регулируемым током намагничивания и встроенным размагничиванием, оптимально подходит для серийного контроля болтов. Порядок применения оборудования. Высокопрочные болты перед контролем промываются для удаления антикоррозионного масла и металлических частиц и просушиваются. Дефектоскоп HS-CDX-500 включается в сеть, контрольной пластиной типа A1 проверяется чувствительность системы. В соответствии с диаметром болтов устанавливается ток намагничивания HS-CDX-500; кольцевая катушка типа O надевается на болт для циркулярного намагничивания, позволяющего выявлять продольные трещины на стержне и в резьбовой части; на головке болта применяется электромагнитное ярмо типа D для контроля галтели на наличие кузнечных трещин. При намагничивании подаётся магнитная суспензия, ведётся наблюдение за индикаторными отложениями для идентификации трещин. После завершения контроля включается встроенное размагничивание прибора, затем гауссметром повторно измеряется остаточная намагниченность для подтверждения соответствия всех её показателей заводским нормам. Болты, признанные несоответствующими, изолируются и хранятся отдельно по категориям и не поступают в сборочные операции; годные изделия упаковываются и передаются на склад. В рамках одной партии полностью регистрируются параметры намагничивания и количество дефектов; вместе с продукцией заказчику передаются соответствующие отчёты о результатах контроля. Благодаря плавно регулируемому току намагничивания HS-CDX-500 охватывает высокопрочные болты типоразмеров M16–M64; интегрированная функция размагничивания сокращает комплект вспомогательного оборудования, что делает прибор удобным для применения на постах контроля качества предприятий-изготовителей. 4. Индивидуальная настройка и производство по контракту (OEM) 4.1 Услуги по индивидуальной настройке Индивидуальное изготовление преобразователей. Могут поставляться удлинённый преобразователь типа E, ярмо типа D с особым расстоянием между полюсами, специальные подковообразные преобразователи типа A для нестандартных изделий, а также кольцевые катушки типа O большого диаметра. В перечень индивидуального изготовления входит и комбинированный преобразователь с ультрафиолетовой подсветкой для контроля с люминесцентным магнитным порошком. Индивидуальное исполнение источников питания. Возможна установка литий-ионного модуля беспроводного питания, формирующего полевую версию прибора для работы без сети электроснабжения; по запросу поставляется также версия с безопасным низковольтным питанием. Индивидуальные функции. Возможна установка модуля фотофиксации и хранения изображений дефектов, модуля передачи данных по Bluetooth и цифровой регистрации; может быть добавлена функция звуковой и световой сигнализации, а также цифровой модуль индикации тока намагничивания и силы отрыва. Индивидуальное исполнение корпуса и защитных свойств. Возможно повышение степени защиты: применение пылевлагозащищённого корпуса, а также взрывозащищённое исполнение конструкции в соответствии с требованиями применения во взрывоопасных зонах химических производств. Комплектная поставка по индивидуальному заказу. Возможна комплектация магнитной суспензией, контрольными пластинами и контрольными образцами, инструментальным ящиком, размагничивающим устройством, лампой «чёрного света» и другими принадлежностями — формирование комплексного решения по комплектной поставке. 4.2 Услуги OEM-производства Принимаются заказы на OEM-производство приборов под торговой маркой заказчика: брендовый логотип, фирменная табличка изделия, упаковка и инструкция изготавливаются по требованиям заказчика. OEM-поставка выполняется в двух вариантах — прибор без комплектации и комплектное оборудование; заказчик может самостоятельно задать технические параметры, отчёт о заводском контроле качества передаётся вместе с каждой партией. Предприятие обладает возможностями серийных поставок, принимает участие в комплектных поставках по тендерам и закупочным процедурам, корректирует технические показатели оборудования в соответствии с тендерными требованиями и предоставляет оригинальные документы завода-изготовителя. 5. Порядок монтажа и пусконаладки 5.1 Этапы монтажа Осмотр после распаковки. После вскрытия упаковки сверяется соответствие модели прибора, преобразователей, сетевого кабеля, комплектующих и сертификата качества; проверяется целостность корпуса прибора и кабелей. Установка преобразователя. В соответствии с задачами контроля выбирается преобразователь из числа типов A/D/E/O; разъём преобразователя совмещается с разъёмом прибора и фиксируется, подтверждается надёжность соединения. Подключение питания. Подтверждается наличие на объекте питания ~220 В переменного тока и надёжного заземления, после чего сетевой кабель подключается к разъёму питания прибора. Подготовка принадлежностей. Приготавливаются магнитная суспензия и контрольные пластины, а также кисти, опрыскиватели, наждачная бумага, очищающие средства и бланки для записей. 5.2 Порядок пусконаладки Проверка перед включением питания. Сначала подтверждается, что переключатель питания прибора находится в выключенном положении, затем кабели проверяются на повреждения и короткое замыкание. Включение питания и запуск. Включается переключатель питания, проверяется нормальное загорание индикатора прибора. Проверка чувствительности. На чистый ферромагнитный контрольный образец наклеивается пластина типа A1, устанавливается преобразователь, включается намагничивание и подаётся магнитная суспензия; чёткость индикаторного рисунка искусственных дефектов на пластине подтверждает соответствие чувствительности оборудования требованиям стандарта. Настройка параметров. HS-CDX-200 по мере необходимости переключается между режимами переменного и постоянного тока; HS-CDX-300 имеет фиксированный выход переменного тока и дополнительной настройки не требует; у HS-CDX-500 ток намагничивания устанавливается на соответствующую ступень. Пробное намагничивание. Выполняется пробное намагничивание на бездефектном участке контролируемого изделия, подтверждаются сила отрыва преобразователя и стабильность магнитного поля, отсутствие аномального шума и перегрева. Проверка размагничивания (только HS-CDX-500). После намагничивания контрольного образца включается встроенное размагничивание и гауссметром измеряется остаточная намагниченность, подтверждающая действительную работоспособность функции. Официальный контроль. После успешного прохождения перечисленных проверок допускается проведение контроля изделий. 5.3 Завершение работ Выключается питание и отсоединяется сетевой кабель, снимаются преобразователи, с их поверхности удаляется налипший магнитный порошок, затем прибор и преобразователи убираются в защитный инструментальный ящик. 6. Поиск и устранение неисправностей Таблица 2 — Поиск и устранение неисправностей Признак неисправности Возможная причина Способ устранения После включения питания прибор не работает, индикатор не загорается 1. Отключение сетевого питания; 2. Обрыв сетевого кабеля; 3. Перегорание предохранителя питания Проверить наличие напряжения в розетке; заменить сетевой кабель; вскрыть корпус прибора, заменить предохранитель того же номинала, после устранения короткого замыкания включить питание При намагничивании преобразователем магнитное поле отсутствует, индикаторный рисунок на пластине не появляется 1. Ослабление разъёма преобразователя; 2. Обрыв обмотки преобразователя; 3. Неисправность силового модуля прибора Повторно вставить и зафиксировать разъём преобразователя; проверить обмотку преобразователя, при повреждении заменить преобразователь; прибор подлежит ремонту на заводе-изготовителе При намагничивании сила отрыва недостаточна, магнитное поле ослаблено 1. Загрязнение полюсных наконечников, налипание магнитного порошка; 2. Коррозия поверхности изделия, приводящая к чрезмерному воздушному зазору; 3. Пониженное напряжение питания Очистить полюсные наконечники от масла и порошка; зачистить зону контроля изделия; применить стабилизированный источник питания и проверить входное напряжение После некоторого времени работы прибор останавливается по срабатыванию защиты от перегрева 1. Чрезмерная продолжительность непрерывной работы; 2. Закупорка вентиляционных отверстий; 3. Повышенная температура окружающей среды Остановить прибор для охлаждения на 30 минут; очистить вентиляционные отверстия от пыли; исключить работу в условиях повышенной температуры, применять режим работы с перерывами Функция размагничивания HS-CDX-500 не срабатывает 1. Неисправность цепи размагничивания; 2. Чрезмерные размеры изделия Перезапустить прибор и повторить попытку; для крупных изделий применить внешнее размагничивающее устройство; при невозможности устранения неисправности обратиться в сервисную службу изготовителя Утечка тока в приборе, при касании корпуса ощущается воздействие тока 1. Отсутствие надёжного заземления; 2. Повреждение изоляции кабеля Заново выполнить заземление оборудования; немедленно прекратить использование, заменить повреждённый кабель и восстановить изоляцию Индикаторный рисунок хаотичный, наблюдается большое количество ложных отложений 1. Загрязнение поверхности изделия; 2. Неправильный выбор параметров намагничивания; 3. Царапины и заусенцы на поверхности изделия Зачистить и очистить изделие; скорректировать режим или ток намагничивания; шлифовкой удалить царапины и заусенцы с поверхности изделия Важное примечание. При неисправностях внутренних электрических цепей прибора запрещается самостоятельно вскрывать его; необходимо обращаться в сервисную службу изготовителя. 7. Преимущества конструкции и обслуживания Модульная конструкция, удобство ремонта. Прибор и преобразователи выполнены в виде раздельных модулей; преобразователь является самостоятельным быстроизнашиваемым элементом и при повреждении заменяется отдельно, без отправки всего прибора на завод-изготовитель, благодаря чему существенно сокращается время простоя. Соединения электрических цепей стандартизированы, обеспечивается высокая взаимозаменяемость комплектующих; все преобразователи серии CDX взаимозаменяемы, что снижает затраты на закупку запасных частей. Низкая интенсивность отказов, длительный срок службы. Прибор построен на отработанной тиристорной схеме, обладающей высокой устойчивостью к колебаниям напряжения; для основных элементов применяются компоненты промышленного класса. Корпус выполнен из высокопрочного инженерного пластика, обладает ударной стойкостью и приспособлен к тяжёлым полевым условиям — строительным площадкам, открытой местности, высотным работам. При надлежащем обслуживании срок службы прибора достигает 8–10 лет. Низкие затраты на обслуживание. Повседневное обслуживание сводится к очистке полюсных наконечников преобразователей и сетевого кабеля и не отличается сложностью. Быстроизнашиваемыми элементами являются только преобразователи, сетевой кабель и предохранители; их стоимость невысока, регулярных дорогостоящих сервисных расходов не требуется. Высокая универсальность и взаимозаменяемость. Преобразователи четырёх типов A/D/E/O полностью взаимозаменяемы в моделях HS-CDX-200/300/500; предприятию достаточно приобрести один комплект преобразователей для поочередного использования с несколькими приборами, что позволяет эффективно контролировать затраты на комплектацию. Развитое сервисное сопровождение. Изготовитель предоставляет бесплатное обучение работе с прибором и проводит дистанционные технические консультации. Прибор принимается на ежегодную калибровку с выдачей калибровочного сертификата, что удовлетворяет требованиям контроля специального оборудования, приёмки объектов и систем внутреннего аудита. Высокие защитные свойства. Прибор оснащён защитой от перегрузки по току, перегрева и утечки тока; при ошибочных действиях оператора происходит автоматическое отключение, обеспечивающее защиту как самого оборудования, так и персонала и снижающее риск повреждения прибора из-за ошибочных действий. 8. Меры безопасности Прибор должен быть надёжно заземлён; при выполнении работ необходимо применять изолирующие средства защиты. При работе во влажной среде требуется усиленная защита от утечки тока. Запрещается подключать и отключать преобразователи при включённом питании прибора во избежание искрообразования на разъёмах и повреждения оборудования. Запрещается применение прибора в средах с легковоспламеняющимися и взрывоопасными газами (за исключением моделей на постоянных магнитах серии YC). При проведении контроля необходимо обеспечивать вентиляцию, исключая вдыхание аэрозоля магнитной суспензии. Запрещается подвергать прибор сильному сжатию и ударам; при транспортировке следует использовать специальный защитный кейс.
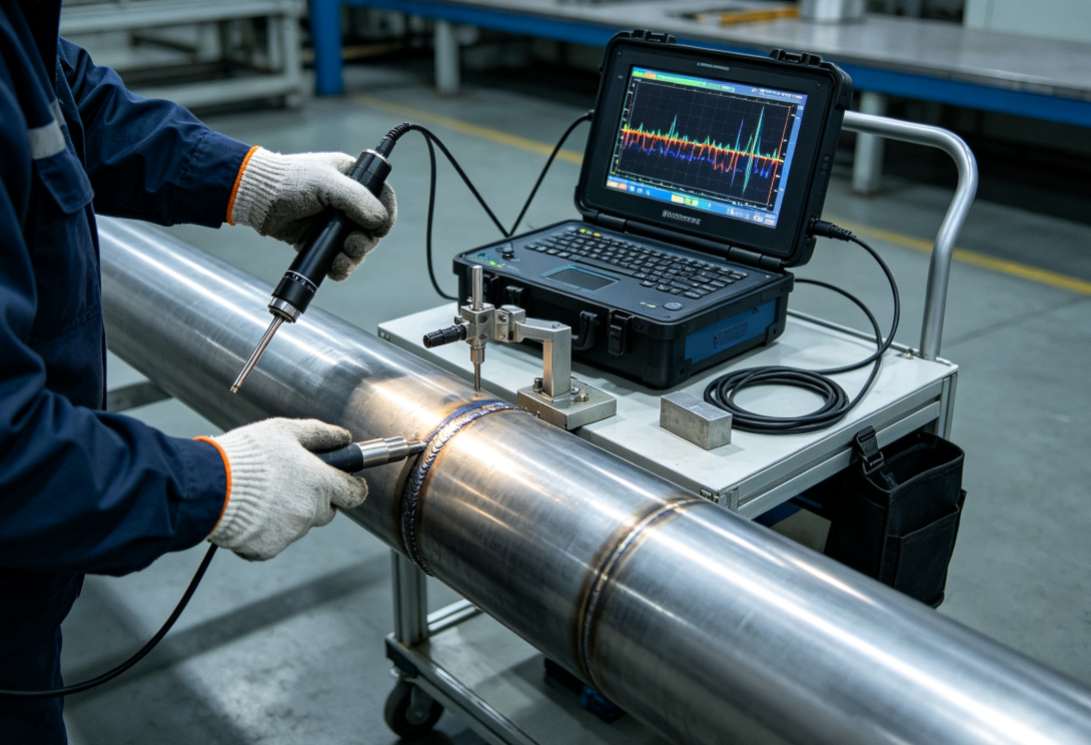
HS-ET вихретоковый дефектоскоп
1 Обзор продукции Принцип действия дефектоскопов данной серии основан на эффекте вихревых токов, возникающих при электромагнитной индукции: при подаче переменного тока в катушку датчика создается переменное магнитное поле, которое наводит вихревые токи в поверхностном и приповерхностном слоях электропроводящего металлического изделия. При наличии в изделии несплошностей — трещин, питтинга, закатов, включений и т. п. — пути протекания вихревых токов изменяются; прибор синхронно регистрирует изменение импеданса и анализирует его, обеспечивая выявление дефектов, сигнализацию и сохранение данных. Контроль выполняется без применения контактной среды и относится к бесконтактным измерениям: он позволяет выявлять поверхностные и приповерхностные дефекты изделий, а также применяется для сортировки по марке материала и измерения толщины покрытий. По конструктивному исполнению продукция подразделяется на портативные приборы и автоматизированные онлайн-системы контроля, которые обслуживают потребности неразрушающего контроля в металлургии, трубной промышленности, производстве автомобильных компонентов, стальных конструкций и других отраслях. В состав серии входят два портативных вихретоковых дефектоскопа — HS-ET200 и HS-ET260 — и две автоматические онлайн-системы вихретокового контроля — HS-CT300 и HS-CT360, ориентированные соответственно на полевой эксплуатационный контроль и на 100%-ный выходной контроль на производственных линиях. 2 Основные технические параметры Таблица 1 — Основные технические параметры Параметр HS-ET200 — портативный вихретоковый дефектоскоп HS-ET260 — портативный цифровой вихретоковый дефектоскоп HS-CT300 — онлайн-дефектоскоп для сварных труб HS-CT360 — многоканальный онлайн-дефектоскоп для труб и прутков Принцип контроля Многочастотный цифровой вихретоковый Цифровой вихретоковый, отображение импедансной плоскости Многочастотный вихретоковый + проходная катушка Многоканальный многочастотный вихретоковый, дифференциальные/абсолютные катушки Диапазон рабочих частот 50 Гц – 8 МГц 100 Гц – 10 МГц 1 кГц – 5 МГц 200 Гц – 6 МГц Регулировка усиления 0–90 дБ, шаг 0,1 дБ 0–100 дБ, шаг 0,1 дБ 0–85 дБ, автоматическое усиление 0–90 дБ, независимое усиление по каналам Регулировка фазы 0–360°, плавная регулировка 0–360° 0–360° Независимая регулировка фазы 0–360° по каждому каналу Компенсация отрыва Автоматическая компенсация отрыва, подавление помех от неровностей поверхности Интеллектуальная компенсация отрыва Динамическое подавление влияния отрыва Независимая компенсация отрыва по каналам Способ отображения Цветной ЖК-экран 5,7 дюйма, импедансная плоскость + развертка по времени Сенсорный экран высокого разрешения 7 дюймов, импедансограмма, столбчатая диаграмма, спектрограмма Большой экран промышленного компьютера, осциллограмма в реальном времени + маркировка дефектов Промышленный сенсорный экран 10 дюймов, синхронное отображение осциллограмм всех каналов Способ сигнализации Звуковая и световая сигнализация, регулируемый порог Звуковая и световая сигнализация, запись дефектов Звуковая и световая сигнализация + выходной сигнал автоматического отбраковывания Звуковая и световая сигнализация, возможность подключения внешнего устройства сортировки Объем памяти Встроенная 16 ГБ, хранение осциллограмм и отчетов о контроле Встроенная 32 ГБ, хранение кривых контроля и номеров изделий Жесткий диск 500 ГБ, долговременное хранение производственных записей контроля Промышленный жесткий диск 500 ГБ, большие объемы производственных данных Конфигурация датчиков Совместимость со сменными точечными, вилочными и отверстийными датчиками Совместимость с различными ручными, веерными и специализированными датчиками для сварных швов Комплектуется проходной кольцевой катушкой, адаптируется под наружный диаметр труб Многоканальная проходная катушка-матрица, универсальна для прутков и труб Электропитание Литий-ионный аккумулятор DC 12 В, непрерывная работа ≥ 8 ч Литий-ионный аккумулятор DC 12 В, непрерывная работа ≥ 10 ч AC 380 В ± 10 %, 50 Гц AC 380 В ± 10 %, 50 Гц Условия эксплуатации Температура от -10 до +50 °C, влажность ≤ 85 % без конденсации Температура от -10 до +55 °C, влажность ≤ 85 % без конденсации 0–45 °C, пылезащищенный промышленный корпус 0–45 °C, промышленный пылевлагозащищенный корпус Габаритные размеры 240 × 130 × 60 мм 260 × 150 × 70 мм Шкаф основного блока: 1200 × 800 × 400 мм Шкаф основного блока: 1400 × 900 × 450 мм Масса 1,8 кг 2,2 кг Основной блок 210 кг (без механической рамы) Основной блок 260 кг (без подающего механизма) Основные функции Выявление поверхностных/приповерхностных трещин, измерение толщины покрытия, сортировка по марке материала Контроль сварных швов, выявление трещин и питтинга в отверстиях, измерение удельной электропроводности, видеозапись дефектов Непрерывный контроль на линии сварки труб, определение местоположения дефектов, автоматическая сортировка Высокоскоростной онлайн-контроль бесшовных стальных труб, прутков из меди и алюминия, катанки 3 Отраслевое применение и описание сценариев 3.1 Металлургическая и трубная промышленность 3.1.1 Выходной онлайн-контроль сварных труб из нержавеющей стали (HS-CT300) Справочная информация о сценарии. Сварные трубы из нержавеющей стали широко применяются для транспортировки нефтехимических сред, в сетях водоснабжения и водоотведения, а также в трубопроводах пищевого оборудования. В зоне сварного шва сравнительно часто возникают такие дефекты, как непровар, поверхностные микротрещины, наплывы и закаты. Перед отгрузкой трубы должны подвергаться 100%-ному неразрушающему контролю; при этом ручной ультразвуковой контроль отличается низким темпом и не поспевает за высокоскоростной линией непрерывного формообразования труб, а выборочный контроль оставляет риск пропуска дефектов. Экспортные заказы предъявляют строгие требования к прослеживаемости записей контроля: оборудование должно в реальном времени отмечать местоположение дефектов и сохранять данные контроля для проведения инспекции и сертификации третьей стороной. Скорость подачи труб на линии может достигать 60 м/мин, поэтому система контроля обязана обеспечивать реакцию в реальном времени: при обнаружении дефекта немедленно формируется сигнал для пневматического отбраковывающего механизма на выходе линии, и некондиционная труба автоматически отделяется от потока. Процесс применения оборудования. Онлайн-система вихретокового контроля HS-CT300 устанавливается за операцией калибрования (правки) на линии сварки труб. Труба равномерно проходит через проходную вихретоковую катушку по рольгангу; основной блок непрерывно формирует переменный возбуждающий сигнал, наводя вихревые токи на поверхности стенки трубы. При наличии в зоне шва трещин, пор и других дефектов сигнал вихревых токов искажается, и на экране импедансной плоскости наблюдается отчетливое смещение кривой. Встроенный многочастотный алгоритм обработки подавляет помехи отрыва, вызываемые вибрацией трубы и незначительными колебаниями толщины стенки. Перед началом работы оператор задает на промышленном компьютере параметры контроля и пороги сигнализации в соответствии с типоразмером трубы (наружный диаметр, толщина стенки, материал) и выполняет калибровку по стандартному образцу с искусственными прорезями. В процессе работы система в реальном времени строит осциллограмму контроля, автоматически отмечает положение дефектов и параллельно сохраняет номер трубы, время контроля и осциллограммы дефектов. При превышении сигналом установленного порога система включает звуковую и световую сигнализацию и выдает дискретный сигнал на устройство сортировки линии, приводя в действие пневматическую заслонку и направляя некондиционную трубу в отдельный поток. По завершении контроля возможен экспорт отчета в формате PDF для архивирования службой качества и таможенной инспекции при экспорте. Линия работает непрерывно без остановок на выборочный контроль; для наблюдения за состоянием оборудования достаточно одного оператора. Охват выходного контроля труб существенно повышается, что позволяет удовлетворять требованиям отечественных и зарубежных стандартов качества трубной продукции. 3.1.2 Полный входной контроль прутков из меди и алюминия (HS-CT360) Справочная информация о сценарии. Медные и алюминиевые прутки являются базовым материалом для токопроводящих элементов новой энергетики и автомобильных соединителей. При прокатке и волочении на их поверхности нередко образуются отслоения, поперечные трещины, плены и шлаковые включения. Если такой пруток попадает в дальнейшую механическую обработку, изготовленные из него детали, как правило, идут в брак, что приводит к значительным потерям материала и трудозатрат. Ряд экспортных заказов прямо требует поштучного контроля исходных прутков; при этом ручной контроль портативным прибором отличается низкой производительностью и высокой трудоемкостью при контроле длинных прутков, что не позволяет проводить приемочный контроль больших партий. Кроме того, типоразмеры прутков варьируются в широких пределах — от 8 до 80 мм по диаметру, поэтому оборудование должно обеспечивать независимую регулировку параметров по каналам и быструю переналадку на разные типоразмеры изделий. Процесс применения оборудования. Многоканальная онлайн-система вихретокового контроля HS-CT360 совместно с загрузочным стеллажом, рольгангом и разгрузочным сортировочным столом образует законченную линию контроля. Прутки по одному автоматически подаются загрузочным механизмом на рольганг и равномерно проходят через блок многоканальных проходных катушек; для каждого канала независимо задаются усиление, фаза и порог сигнализации, при этом синхронно регистрируются вихретоковые сигналы по окружности прутка для выявления поверхностных и приповерхностных дефектов. Перед началом контроля выполняется калибровка чувствительности по стандартному образцу того же материала с искусственными дефектами. В процессе контроля на большом промышленном экране одновременно отображаются осциллограммы всех каналов, что позволяет поштучно наблюдать за состоянием контроля каждого прутка. При обнаружении дефекта система фиксирует номер прутка, амплитуду и положение дефектного сигнала и включает звуковую и световую сигнализацию; сортировочный механизм на разгрузочном конце направляет дефектный пруток в контейнер некондиции, а годные изделия автоматически поступают в зону готовой продукции. Система поддерживает пакетное хранение данных и экспорт записей контроля, что удобно для ведения журнала входного контроля сырья. При переходе на прутки другого диаметра достаточно быстро сменить катушки и профиль параметров контроля — система адаптируется к контролю различных типоразмеров, заменяя ручной контроль портативным прибором. Производительность контроля повышается более чем в 5 раз, что обеспечивает высокий процент годной продукции при последующей обработке деталей. 3.2 Нефтехимическая промышленность 3.2.1 Полевой вихретоковый контроль сварных швов технологических трубопроводов (HS-ET200) Справочная информация о сценарии. Технологические трубопроводы нефтехимических предприятий длительное время эксплуатируются в условиях высоких температур и воздействия коррозионных сред. Сварные швы являются зонами концентрации напряжений: при длительной эксплуатации в них могут зарождаться усталостные трещины и коррозионные язвы. Если трещина развивается до сквозного повреждения, возникает реальная угроза пожара или утечки токсичных сред — тяжелых аварий на производстве. Трассы трубопроводов на предприятиях сложны, значительная часть трубопроводов проложена на эстакадах; тонкое наружное антикоррозионное покрытие в ряде участков затруднительно удалить, рабочие пространства стеснены, а крупногабаритное автоматизированное оборудование контроля ввести на площадку невозможно. Поэтому сторонние организации неразрушающего контроля нуждаются в портативном оборудовании для периодического контроля в условиях эксплуатации, причем записи контроля должны соответствовать нормам освидетельствования специального оборудования. Традиционный магнитопорошковый контроль требует зачистки поверхности и нанесения магнитной суспензии — процедура трудоемкая, а для неферромагнитных трубопроводов из нержавеющей стали и алюминиевых сплавов он вообще неприменим. Процесс применения оборудования. Специалист по контролю прибывает на место работ с портативным вихретоковым дефектоскопом HS-ET200 и комплектным вилочным датчиком для сварных швов. Перед началом работ с поверхности шва удаляются пыль и масляные загрязнения; тонкое антикоррозионное покрытие может быть сохранено (полная зачистка не требуется). Затем на стандартном образце из трубной стали того же материала выполняется калибровка чувствительности с настройкой усиления, частоты и порога сигнализации. При сканировании оператор равномерно ведет датчик вдоль сварного шва; экран прибора в реальном времени отображает сигнал в импедансной плоскости. При наличии поверхностных микротрещин или коррозионных дефектов сигнал вихревых токов смещается, и прибор немедленно выдает звуковую и световую сигнализацию. Специалист отмечает положение дефекта, сохраняет осциллограмму дефекта и повторным сканированием проверяет подозрительные зоны. Прибор питается от встроенного литий-ионного аккумулятора, поэтому внешнее электропитание на площадке не требуется; работы можно выполнять в стесненных местах у опор и на высотных участках трубопроводов. По завершении контроля сохраненные осциллограммы, время контроля и данные об изделиях переносятся в компьютер для оформления официального отчета о неразрушающем контроле, который передается заказчику и органам надзора за специальным оборудованием. Благодаря отсутствию контактной среды контроль не загрязняет антикоррозионное покрытие трубопровода, процедура полевого контроля существенно упрощается и удовлетворяет требованиям периодического освидетельствования специального оборудования нефтехимических предприятий. 3.2.2 Контроль трубных пучков теплообменников при ремонте (HS-ET260) Справочная информация о сценарии. В кожухотрубных теплообменниках химических заводов и ТЭЦ внутренние теплообменные трубы длительно контактируют с циркуляционной охлаждающей водой, вследствие чего на стенках возникают питтинговая коррозия и усталостные трещины; при этом зоны опорных перегородок пучка создают помехи сигналу. Повреждение одной теплообменной трубы приводит к перетоку сред и снижению тепловой эффективности, а в тяжелых случаях — к остановке установки на ремонт. Трубные пучки теплообменников очень многочисленны: одна единица оборудования может содержать более тысячи труб. Окно ремонтных работ ограничено, а стоимость останова крайне высока. Внутреннее пространство пучка стеснено, обычные ультразвуковые датчики внутрь трубы ввести невозможно, поэтому применяются портативные многочастотные вихретоковые приборы со встроенными внутритрубными датчиками для поштучного контроля внутренней поверхности теплообменных труб. Процесс применения оборудования. Ремонтный персонал использует портативный цифровой вихретоковый дефектоскоп HS-ET260 с комплектным внутритрубным датчиком. Перед началом контроля снимаются крышки теплообменника и очищаются устья труб от мусора; затем на стандартной трубе того же материала с искусственными дефектами задаются многочастотные параметры, позволяющие подавить помехи от опорных перегородок и отделить сигналы реальных дефектов стенки от помех конструктивных элементов. При контроле датчик медленно вводится с устья трубы и равномерно продвигается по длине; прибор в реальном времени регистрирует вихретоковый сигнал и отображает импедансную кривую на сенсорном экране. При наличии питтинга или трещины сигнал заметно изменяется, прибор выдает сигнализацию и фиксирует глубину и положение дефекта. По завершении контроля каждой трубы соответствующие данные сохраняются. После контроля всего пучка выявляются дефектные трубы, отмечается их положение, принимается решение о глушении или замене. HS-ET260 оснащен функцией видеозаписи дефектов: осциллограммы контроля можно воспроизводить, что позволяет инженеру по контролю повторно проанализировать дефекты и оформить отчет о ремонтном контроле. Прибор отличается малым весом, переносится и обслуживается одним человеком, приспособлен для временных работ на ремонтной площадке, позволяет сократить сроки ремонтного останова теплообменника и ускорить ввод установки в эксплуатацию. 3.3 Автомобильная промышленность 3.3.1 Полевой контроль алюминиевых компонентов шасси автомобилей (HS-ET200) Справочная информация о сценарии. Алюминиевые кронштейны и рычаги подвески шасси автомобилей на новых источниках энергии изготавливаются преимущественно из литейных алюминиевых сплавов. В процессе литья на поверхности могут образовываться спаи (холодные швы) и микротрещины. При длительной эксплуатации автомобиля компоненты воспринимают знакопеременные нагрузки, микротрещины непрерывно развиваются и в конечном счете могут привести к разрушению элемента шасси и дорожно-транспортному происшествию. Часть продукции после отгрузки направляется на выборочный контроль к заказчику или в стороннюю лабораторию; на таких площадках, как правило, отсутствует стационарное крупногабаритное оборудование, поэтому контроль должен выполняться быстро портативным прибором. Алюминиевые сплавы относятся к неферромагнитным токопроводящим материалам, магнитопорошковый контроль для них неприменим; вихретоковый контроль является предпочтительным методом. Процесс применения оборудования. Сотрудник службы качества прибывает на площадку с дефектоскопом HS-ET200 и специализированным ручным датчиком, очищает поверхность компонента от масляных загрязнений — обширная зачистка не требуется, тонкий слой лака может быть сохранен. Затем прибор калибруется по стандартному образцу из алюминиевого сплава с искусственными трещинами, выбирается рабочая частота и устанавливается порог сигнализации. При сканировании оператор медленно ведет датчик по зонам концентрации напряжений компонента (углы, зоны отверстий под болты); прибор в реальном времени контролирует вихретоковый сигнал. При обнаружении поверхностных микротрещин прибор выдает звуковую и световую сигнализацию; специалист фотографирует изделие, сохраняет осциллограмму и отмечает дефектный компонент. Оборудование поддерживает функцию сортировки по марке материала и может применяться для выявления деталей из ошибочной партии. По завершении контроля данные выгружаются и формируется отчет о выборочном контроле. Прибор питается от литий-ионного аккумулятора и пригоден для выборочного контроля партий деталей непосредственно на площадке: он позволяет быстро выявлять литейные дефекты, отсекать некондиционные изделия и не допускать попадания дефектных компонентов в сборку автомобиля, обеспечивая безопасность эксплуатации транспортного средства. 3.3.2 Онлайн-контроль прутков для крепежных изделий (HS-CT360) Справочная информация о сценарии. Исходным материалом для высокопрочных болтов и гаек служат прутки из легированной конструкционной стали. Такие поверхностные дефекты, как закаты, трещины и царапины, в процессе термической обработки дополнительно развиваются и могут привести к разрушению крепежного изделия под вибрационными нагрузками автомобиля, что непосредственно создает аварийную опасность. Объемы поступающих прутков у производителей крепежа велики и требуют 100%-ного онлайн-контроля; ручной контроль отличается низкой производительностью и высоким риском пропуска дефектов. Номенклатура прутков широка, а линия работает в режиме непрерывной подачи, поэтому система контроля должна быстро перестраиваться между параметрами, взаимодействовать с загрузочно-разгрузочными механизмами линии и обеспечивать автоматизированный контроль с автоматической сортировкой. Для крепежа, поставляемого на экспорт, требуются полные прослеживаемые записи контроля, удовлетворяющие аудиту качества зарубежных заказчиков. Процесс применения оборудования. Онлайн-система HS-CT360 устанавливается за операцией разгрузки прутков. Прутки равномерно подаются транспортирующим механизмом на позицию контроля и проходят через многоканальные проходные катушки. Перед началом контроля выполняется калибровка по стандартному образцу с дефектами и задаются усиление, фаза и порог сигнализации для соответствующего типоразмера; многоканальная синхронная регистрация сигналов по окружности позволяет выявлять поверхностные трещины и закаты. При обнаружении дефекта система автоматически фиксирует номер прутка и осциллограмму дефекта и выдает сигнал на устройство сортировки, автоматически отделяя некондиционные прутки. Промышленный компьютер долговременно сохраняет все записи контроля и поддерживает оперативное обращение и экспорт отчетов для аудита заказчика. При переходе на прутки другого диаметра достаточно заменить катушки и вызвать заранее сохраненный профиль параметров — переналадка на новый типоразмер выполняется быстро. Система способна стабильно работать в круглосуточном режиме 7×24, заменяет выборочный ручной контроль и обеспечивает полный контроль исходного материала, гарантируя стабильное качество сырья для высокопрочного крепежа и соответствие отечественным и зарубежным стандартам на крепежные изделия. 3.4 Стальные конструкции и специальное оборудование 3.4.1 Периодический контроль сварных швов стальных мостов (HS-ET260) Справочная информация о сценарии. Крупные стальные мосты длительное время эксплуатируются на открытом воздухе. Под совместным воздействием осадков, перепадов температур и знакопеременных нагрузок от транспорта в сварных швах коробчатых балок и на соединительных пластинах могут зарождаться усталостные микротрещины. Такие поверхностные микротрещины на ранней стадии невидимы невооруженным глазом, однако под многократными нагрузками постоянно развиваются и представляют серьезную угрозу безопасности мостовой конструкции. Контроль мостов в основном выполняется на высоте, поэтому оборудование должно иметь малый вес и быть удобным для переноски. Сплошная зачистка антикоррозионного покрытия моста крайне затратна и разрушает существующую систему защиты, тогда как вихретоковый контроль позволяет работать непосредственно по тонкому покрытию, существенно сокращая объемы зачистки. Процесс применения оборудования. Специалист по контролю прибывает на рабочую поверхность моста с портативным вихретоковым дефектоскопом HS-ET260 и специализированным вилочным датчиком для сварных швов. С поверхности шва удаляются рыхлая ржавчина и песчано-грязевая корка; тонкое антикоррозионное покрытие сохраняется. Чувствительность прибора калибруется по стандартному образцу того же материала с искусственными прорезями, задаются частота контроля и порог сигнализации. Затем оператор равномерно ведет датчик по всей длине шва; сенсорный экран 7 дюймов в реальном времени отображает сигнал в импедансной плоскости, позволяя фиксировать поверхностные и приповерхностные микротрещины шва. При появлении дефектного сигнала прибор выдает звуковую и световую сигнализацию, специалист отмечает координаты дефекта и сохраняет файл осциллограммы. Встроенная память большого объема позволяет непрерывно сохранять значительные массивы данных контроля; по завершении работ данные экспортируются в отчет. Весь комплект переносится одним человеком, питается от литий-ионного аккумулятора, при работе на высоте не требуется прокладка силового кабеля — трудоемкость работ существенно снижается, а объемы зачистки покрытия уменьшаются. Это позволяет эффективно проводить периодический контроль безопасности стальных мостовых конструкций, своевременно выявлять ранние усталостные трещины и заблаговременно выполнять ремонт и усиление, предотвращая аварии мостов. 3.4.2 Входной выборочный контроль компонентов сосудов под давлением (HS-ET200) Справочная информация о сценарии. Фланцы и штуцеры сосудов под давлением относятся к элементам, работающим под давлением. В процессе ковки на их поверхности могут образовываться трещины и закаты. Качество таких элементов непосредственно определяет безопасность сосуда: в соответствии с нормами по специальному оборудованию для поковок, работающих под давлением, требуется выборочный неразрушающий контроль. Поставки комплектующих поступают большими партиями, размеры и форма изделий разнообразны; стационарное оборудование не может гибко адаптироваться к различным фасонным поковкам, поэтому для проведения выборочного контроля непосредственно на складе сырья необходим портативный дефектоскоп. Процесс применения оборудования. Сотрудник службы качества работает дефектоскопом HS-ET200 с ручным точечным датчиком. Перед контролем с поверхности поковки удаляются окалина и масляные загрязнения; прибор калибруется по стандартному образцу того же материала с искусственными дефектами, настраиваются усиление и частота контроля. Затем поточечно сканируются зоны концентрации напряжений — галтели фланцев, корневые зоны штуцеров; прибор в реальном времени регистрирует вихретоковый сигнал и при обнаружении поверхностных микротрещин выдает звуковую и световую сигнализацию. Специалист фиксирует номер изделия и положение дефекта, сохраняет кривую контроля. Оборудование также позволяет оценивать марку материала и выявлять случаи смешения партий. По завершении контроля формируется отчет, служащий основанием для приемки сырья на склад. Прибор отличается малыми габаритами, позволяет выполнять контроль непосредственно на складе без транспортировки изделий в специализированную лабораторию, сокращает сроки входного контроля и повышает гарантии соответствия качества компонентов сосудов под давлением. 4 Индивидуальное исполнение и OEM 4.1 Индивидуальное изготовление Дефектоскопы данной серии могут изготавливаться по индивидуальному заказу с глубокой степенью адаптации. Портативные модели HS-ET200 и HS-ET260 поддерживают изготовление специализированных датчиков (вилочных для сварных швов, внутритрубных для трубных пучков, для малых отверстий, специализированных для криволинейных поверхностей). Программное обеспечение может быть адаптировано: двухъязычный интерфейс (китайский/английский), настраиваемые шаблоны отчетов, алгоритмы классификации дефектов, облачная передача данных контроля, а также многоуровневое разграничение прав пользователей. Онлайн-модели HS-CT300 и HS-CT360 допускают изготовление механической рамы подачи, загрузочно-разгрузочных механизмов, системы автоматической маркировки дефектов и пневматической сортировки под различные наружные диаметры труб и прутков и скорости подачи; возможны расширение числа каналов, интеграция с ПЛК линии и подключение к MES-системе управления производством с передачей данных контроля на заводскую информационную платформу. Кроме того, по условиям эксплуатации заказчика могут изготавливаться пылезащищенные, влагозащищенные и высокотемпературные исполнения корпусов для тропических, высокозапыленных и влажных цехов. Алгоритмы могут адаптироваться под стандарты неразрушающего контроля различных стран, обеспечивая соответствие требованиям контроля экспортной продукции. 4.2 OEM-производство Возможно выполнение OEM-заказов: нанесение логотипа заказчика, изготовление фирменной таблички на корпусе и индивидуальной заставки при включении; аппаратная и программная части прибора могут быть изменены по требованиям заказчика. Портативные дефектоскопы могут поставляться только основным блоком — датчики заказчик комплектует самостоятельно; онлайн-системы могут поставляться без механической части подачи — поставляется основной блок контроля, а механизм подачи заказчик комплектует сам. По OEM-заказам предоставляется полный комплект технической документации, руководства по эксплуатации и заводские сертификаты калибровки; возможны серийные поставки с комплектом документов для экспортной инспекции. 5 Порядок монтажа и пусконаладки 5.1 Портативные модели HS-ET200, HS-ET260 Монтаж. Перед началом работы сверьте комплектность: основной блок, литий-ионный аккумулятор, датчик, сигнальный кабель, стандартные образцы и т. д.; затем установите аккумулятор в батарейный отсек основного блока, подключите сигнальный кабель датчика и убедитесь, что разъем зафиксирован и не имеет люфта. Пусконаладка. После включения задайте материал изделия и частоту контроля, выполните калибровку чувствительности по стандартному образцу; отрегулируйте усиление и фазу так, чтобы сигнал от искусственного дефекта достигал заданной амплитуды, и установите порог сигнализации. Затем проверьте датчик, убедитесь в корректной работе функции компенсации отрыва и сохраните профиль параметров для дальнейшего использования. Контрольная операция. Очистив поверхность образца, равномерно ведите датчик, наблюдая за осциллограммой; при срабатывании сигнализации проверьте дефект повторным сканированием. По завершении контроля сохраните данные, выключите прибор и извлеките аккумулятор. 5.2 Онлайн-модели HS-CT300, HS-CT360 Подготовительный этап. Установите шкаф основного блока контроля на место, закрепите раму подачи и катушечную оснастку, подключите силовое питание 380 В с надежным заземлением и сигнальные кабели к устройству сортировки; проверьте изоляцию линий и убедитесь в отсутствии риска короткого замыкания. Механический монтаж. Установите проходные катушки, отрегулируйте горизонтальность рольганга, обеспечив соосность подачи труб/прутков и исключив трение изделия о катушки; затем смонтируйте маркиратор дефектов и пневматический отбраковывающий механизм. Электрическая наладка. Подайте питание, запустите промышленный компьютер и проверьте исправность линий связи; загрузите параметры изделия, выполните калибровку чувствительности по стандартному образцу с дефектами, настройте многочастотные параметры и установите порог сигнализации. Затем проведите комплексное испытание механизмов подачи, маркировки и сортировки и убедитесь, что при обнаружении дефекта отбраковывающий механизм срабатывает своевременно и точно. Опытный прогон. Выполните непрерывный пробный прогон стандартного образца в течение 30 минут и оцените частоту пропуска дефектов и ложных срабатываний; после стабилизации параметров сохраните рецептуру. Обучите операторов площадки, после чего запустите производство. Приемка. После успешных испытаний на серийной партии оформите сдачу-приемку в эксплуатацию. 6 Поиск и устранение неисправностей Таблица 2 — Поиск и устранение неисправностей Признак неисправности Порядок проверки Решение Основной блок не включается (ET207/CYC9S) 1. Проверить заряд аккумулятора; 2. Проверить контактные клеммы; 3. Неисправность платы питания Аккумулятор разряжен — заменить; зачистить металлические контакты; при неисправности платы питания — возврат на заводской ремонт Дрейф базовой линии, повышенный шум 1. Поврежден кабель датчика; 2. Загрязнения или вибрация поверхности изделия; 3. Плохое заземление Заменить кабель датчика; очистить поверхность изделия; для онлайн-системы — выполнить надежное заземление Пропуск дефектов 1. Недостаточная чувствительность; 2. Неверно выбрана частота; 3. Износ датчика Повторно откалибровать по стандартному образцу; скорректировать частоту контроля; заменить датчик Частые ложные срабатывания 1. Значительные помехи отрыва; 2. Завышенное усиление; 3. Неровности поверхности изделия Включить автоматическую компенсацию отрыва; снизить усиление; зачистить выступающие неровности поверхности Не срабатывает устройство сортировки онлайн-системы 1. Обрыв линии выходного сигнала; 2. Сбой связи с ПЛК; 3. Недостаточное давление пневмосистемы Проверить сигнальный кабель; перезапустить модуль связи; отрегулировать давление компрессора Сенсорный экран не реагирует (HS-ET260 / промышленный компьютер онлайн-системы) 1. Зависание системы; 2. Ослаблен шлейф экрана Перезапустить прибор; разобрать корпус и подтянуть шлейф экрана, при повреждении — заменить Невозможно сохранить данные контроля 1. Переполнение памяти; 2. Неисправность модуля хранения Очистить старые данные; при неисправности модуля хранения — замена на заводе 7 Преимущества технического обслуживания Модульная конструкция, удобство ремонта. Аппаратная часть приборов выполнена по модульной схеме: датчик, плата сбора сигнала и модуль питания независимы друг от друга, неисправный узел заменяется отдельно без возврата всего прибора на завод, что заметно сокращает время простоя. У онлайн-моделей основной блок контроля и механическая часть подачи конструктивно разделены: неисправность механической части не влияет на блок контроля. Долговечные датчики и низкие затраты на эксплуатацию. Датчики имеют износостойкую конструкцию и комплектуются защитными чехлами; номенклатура расходных материалов невелика. Портативные датчики отличаются высокой универсальностью: датчики нескольких моделей взаимозаменяемы, что сокращает склад запасных частей. Оборудование не использует быстроизнашиваемые контактные материалы: в отличие от ультразвукового контроля, не требуется постоянная закупка контактной среды, благодаря чему долгосрочные эксплуатационные затраты ниже. Удаленная техническая поддержка. Онлайн-модели поддерживают удаленный вход для настройки: регулировка параметров программного обеспечения и обновление программ могут выполняться дистанционно; зарубежные заказчики могут быстро устранять простые неисправности онлайн, что снижает затраты на командировки инженеров. Портативные приборы позволяют пересылать файлы осциллограмм для дистанционного анализа дефектных сигналов техническими специалистами. Стабильность, долговечность и устойчивость к условиям среды. Применяются комплектующие промышленного класса, широкий диапазон рабочих температур; корпуса портативных приборов противоскользящие и пылезащищенные, основные блоки онлайн-систем размещаются в пылезащищенных промышленных шкафах — оборудование приспособлено для металлургических цехов, запыленных сред и полевого контроля, отличается низкой частотой отказов. Полное обеспечение запасными частями. Обеспечивается долгосрочная поставка оригинальных запасных частей, возможна серийная поставка комплектов запчастей на экспорт. Каждый прибор поставляется с заводским сертификатом калибровки и поддерживает ежегодную метрологическую поверку, что удовлетворяет требованиям аттестации неразрушающего контроля в России и за рубежом. Программное обеспечение бесплатно обновляется в рамках малых версий в течение всего срока службы. Отказ от ответственности. Оборудование предназначено исключительно для неразрушающего контроля электропроводящих металлов; операторы обязаны пройти профессиональную подготовку по неразрушающему контролю. Результаты контроля, выдаваемые оборудованием, носят справочный характер; окончательное заключение о дефектности выносится квалифицированным специалистом по неразрушающему контролю. Запрещается использование прибора во взрывоопасных средах без соответствующих мер защиты.
Watch Our Corporate Story
Discover how InternationTech delivers world-class industrial machinery solutions to more than 20 countries.

Factory Tour
Take an online tour of our 50,000-square-meter modern manufacturing base, equipped with 12 automated production lines and over 50 CNC machine tools.
Глобальное присутствие
Обслуживаем клиентов в четырёх крупных регионах


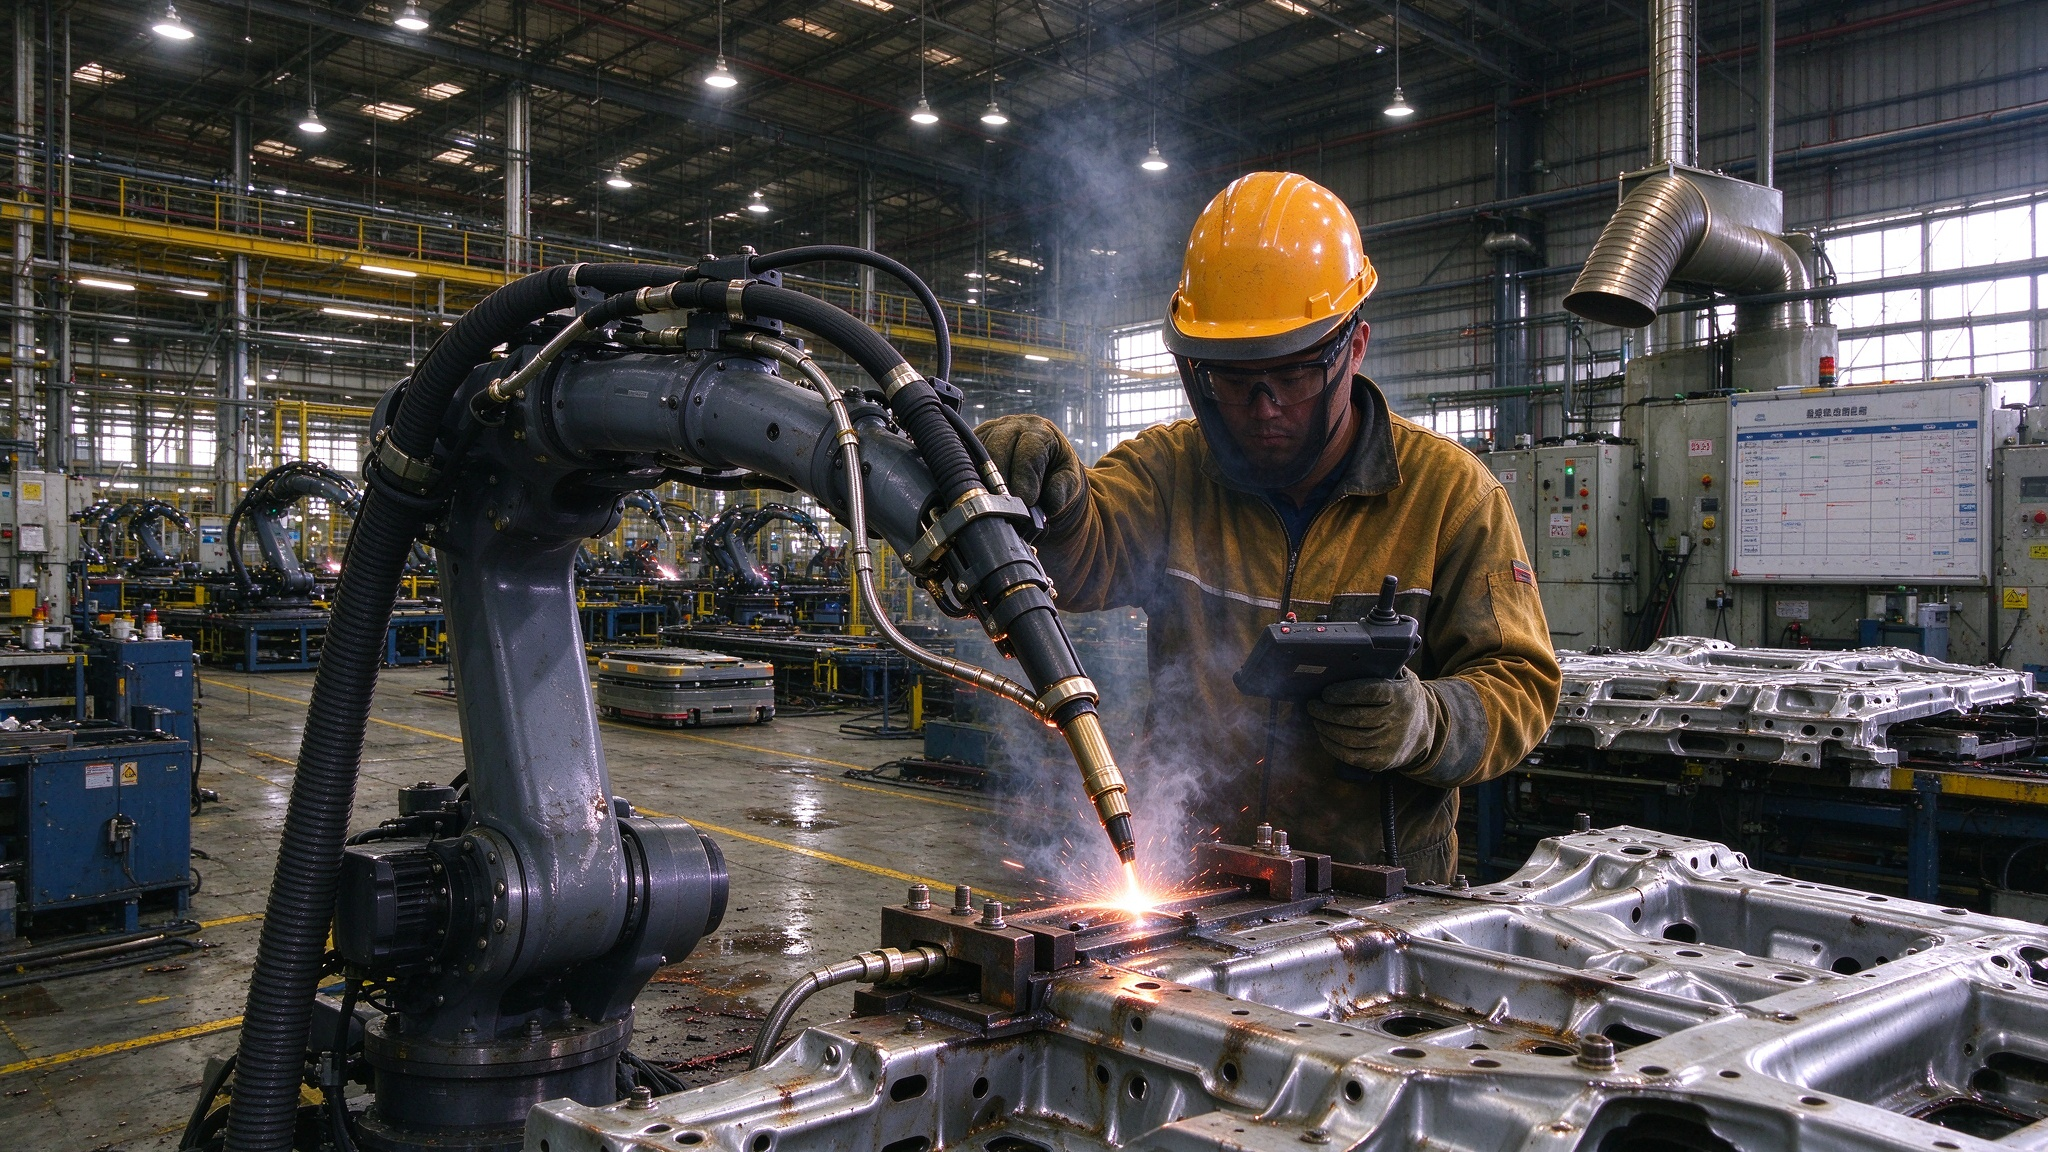
Преимущества компании
Почему выбирают InternationTech
Собственное производство
Современная производственная база
Глобальная логистика
Безопасная доставка по всему миру
Беззаботное послепродажное обслуживание
Полный цикл сервиса
Готовы начать сотрудничество?
Свяжитесь с нашей профессиональной командой, чтобы получить индивидуальное решение по оборудованию
Консультируйтесь прямо сейчас