IT-услуги
Профессиональные услуги информационных технологий для цифровой трансформации
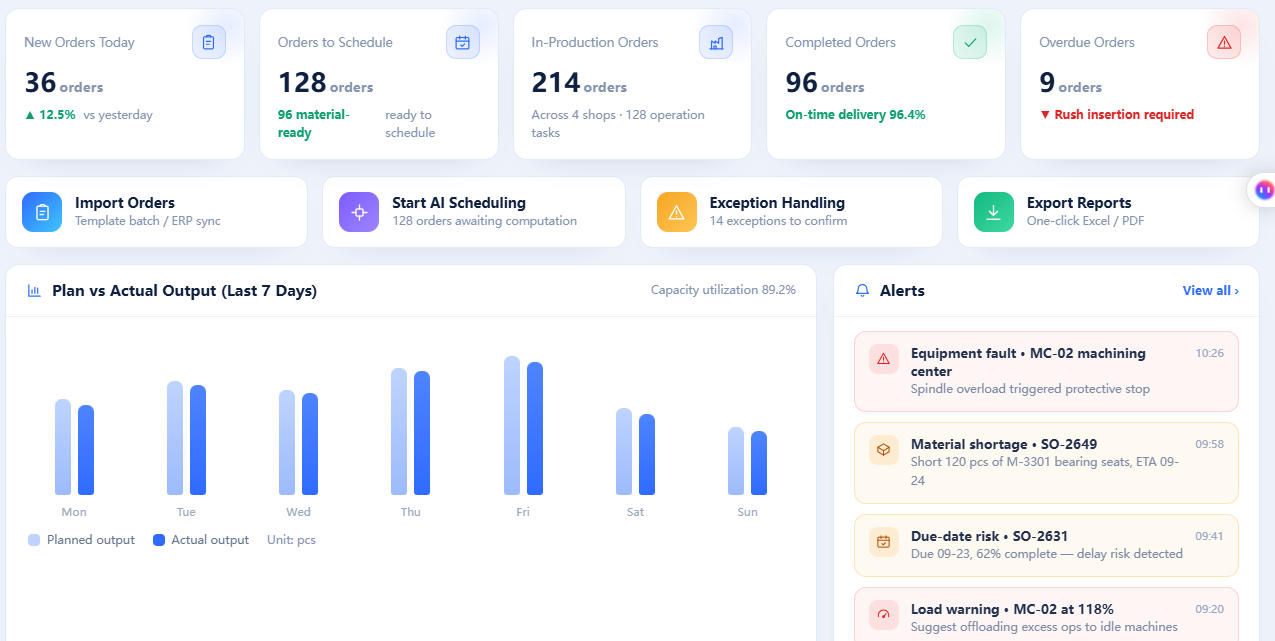
Система планирования производства APS
1. Обзор системы 1.1. Общие сведения о системе Система APS (Advanced Planning and Scheduling — расширенное планирование и составление расписаний) представляет собой ключевую цифровую систему, предназначенную для управления производственной деятельностью предприятий обрабатывающей промышленности. На основе ограниченной производственной мощности система комплексно учитывает множество ограничений — заказы, материальные ресурсы, оборудование, персонал, технологические процессы, пресс-формы и сроки поставки — и в течение нескольких минут или даже секунд формирует научно обоснованные и практически реализуемые планы производства и расписания. Система органично объединяет методы исследования операций и оптимизации, искусственного интеллекта и организации производства, позволяя предприятию перейти от ручного принятия решений по планированию, зависящего от личного опыта, к интеллектуальным решениям на основе данных с глобальной оптимизацией. Это позволяет существенно повысить показатель выполнения сроков поставки, коэффициент использования оборудования и общую эффективность производства, что делает систему ключевым звеном уровня управления планированием современного интеллектуального завода. Система может разворачиваться как самостоятельный инструмент расширенного составления расписаний, так и глубоко интегрироваться с существующими информационными системами предприятия — ERP, MES, WMS, SCM и др., формируя единый замкнутый контур, охватывающий прогнозирование продаж, главный производственный план, потребности в материалах, планирование производственных мощностей, исполнение в цехе и обратную связь по данным. Тем самым система помогает предприятию реализовать бережливое производство и цифровую трансформацию. 1.2. Назначение и ценность системы Система занимает уровень управления планированием между «планированием» и «исполнением» на предприятии: сверху она принимает заказы на продажу, прогнозы и планы потребностей из ERP, снизу — передаёт указания цеховым диспетчерским службам, контролю выполнения операций и оперативному управлению производством в MES, являясь ключевым звеном, замыкающим контур «заказ — план — исполнение — обратная связь». Основная ценность системы проявляется в следующем: Во-первых, повышение показателя выполнения сроков поставки. Система формирует расписание с учётом ограниченной мощности и комплектности материалов, предоставляет подтверждаемые сроки поставки (ATP/CTP), что позволяет избежать ситуации «заказ принять легко, а поставить трудно» и значительно сокращает количество задержек поставок. Во-вторых, снижение уровня запасов. За счёт точного расчёта потребностей в материалах и последовательности запуска в производство сокращается накопление незавершённого производства и объём складских запасов готовой и полуфабрикатной продукции, ускоряется оборачиваемость оборотных средств. В-третьих, повышение коэффициента использования ресурсов. Система комплексно балансирует загрузку оборудования, оснастки и персонала, выявляет и ослабляет ограничивающие (узкие) ресурсы, сокращая простои оборудования и неравномерность загрузки. В-четвёртых, повышение оперативности реагирования. При возникновении аномалий — внеплановых и срочных заказов, отказов оборудования, дефицита материалов — система в течение нескольких секунд выполняет перепланирование и даёт оценку последствий, обеспечивая поддержку быстрого принятия решений. В-пятых, поддержка координации нескольких заводов и цепей поставок. Система комплексно управляет мощностями нескольких площадок и ритмом поставок, обеспечивая распределение заказов по принципу близости и оптимальности. В-шестых, визуализация данных. Наглядное представление общей картины производства с помощью диаграмм Ганта, диаграмм загрузки и предупреждений о сроках поставки обеспечивает прозрачное управление. 1.3. Основные функциональные модули 1.3.1. Управление заказами Обеспечивает агрегирование, зачёт (взаимное погашение) и объединение потребностей из различных источников — заказов на продажу, прогнозных заказов, страховых запасов, запасов готовой продукции и поставок в пути; на основе исторических данных и прогнозных моделей формирует потребности по временным периодам, служащие входными данными для последующего планирования. Поддерживается управление приоритетами заказов, подтверждением сроков поставки и изменениями. 1.3.2. Управление планированием (MPS) На основе агрегированных потребностей и доступных запасов, с учётом ограничений по ключевым ресурсам формирует главный производственный план (Master Production Schedule, MPS), определяющий, когда и в каком объёме производить конечную продукцию. План обеспечивает баланс между спросом и производственными мощностями и служит стабильной, реализуемой производственной программой для планирования потребностей в материалах. 1.3.3. Управление материалами (MRP) На основе главного производственного плана, спецификаций материалов (BOM) и данных о запасах и поставках в пути, с учётом времени опережения (сроков выполнения) рассчитывает объёмы и сроки потребности в материалах всех уровней, формирует рекомендации по планам закупки и собственного производства, обеспечивая комплектность материалов и своевременность их поставки. 1.3.4. Управление производственными мощностями Выполняет укрупнённый анализ производственных мощностей для средне- и долгосрочных планов, выявляет дефицит мощностей и пиковые значения загрузки, поддерживает наращивание, сокращение и балансировку таких ресурсов, как оборудование, производственные линии и персонал, предоставляя основу для инвестиций в мощности и равномерного производства. 1.3.5. Интеллектуальное составление расписаний (FCS) В условиях ограниченной производственной мощности выполняет составление расписаний с точностью до даты, смены и даже минуты для каждой технологической операции, каждой единицы оборудования и каждого оператора. С учётом таких факторов, как сроки поставки, приоритеты, время переналадки, пресс-формы и оснастка, технологические ограничения, с помощью оптимизационных алгоритмов находит глобально близкое к оптимальному решение. Модуль является ядром системы. 1.3.6. Центр отчётности Представляет результаты составления расписаний на визуальных панелях — диаграммах Ганта, диаграммах загрузки, диаграммах анализа узких мест, предупреждениях о сроках поставки. Поддерживает корректировку методом «перетаскивания» планировщиком, обнаружение конфликтов, сравнение вариантов и сценарный анализ «что если» (What-if), позволяя наглядно контролировать ситуацию в цехе в целом. 1.3.7. Производственное исполнение Результаты составления расписаний могут одним нажатием передаваться в MES или выводиться на печать в виде нарядов на выполнение работ. Система в реальном времени собирает данные об исполнении — факте завершения операций, отчётах о выполнении работ, состоянии оборудования, — автоматически сопоставляет план с фактом и формирует предупреждения об аномалиях: отклонениях от графика, дефиците материалов, простоях. Поддерживается быстрое перепланирование, инициируемое аномалиями. 1.3.8. Интеграция данных (ERP/MES/WMS) Предоставляет стандартные интерфейсы и адаптеры для сопряжения с распространёнными системами ERP, MES, WMS, SCM, обеспечивая автоматическую синхронизацию данных — заказов, материалов, спецификаций BOM, запасов, мощностей, отчётов о выполнении работ, — и гарантируя согласованность данных между планированием и исполнением. 2. Отрасли применения APS и типовые сценарии использования Система APS широко применима в отраслях обрабатывающей промышленности, предъявляющих требования к сложным ограничениям при составлении расписаний, многостадийным технологическим процессам, множеству ресурсов и управлению сроками поставки; в особенности она подходит для дискретного производства, процессного производства и смешанных моделей. Ниже на примере типовых отраслей — машиностроения, электроники и полупроводников, автомобилестроения и производства автокомпонентов, пищевой промышленности и производства напитков, фармацевтики и биофармацевтики, полиграфии и упаковки — с учётом особенностей производства в каждой отрасли представлены типовые сценарии применения, иллюстрирующие, каким образом система APS решает отраслевые проблемы и создаёт практическую ценность. 2.1. Машиностроение Машиностроение характеризуется преимущественно дискретной обработкой, большим числом технологических операций, сложными маршрутами обработки и высокой универсальностью оборудования. Для отрасли типичны многономенклатурное мелкосерийное производство, ориентация на заказы и частые внеплановые вставки заказов, что предъявляет высокие требования к точности и скорости реагирования при составлении расписаний. 2.1.1. Сценарий 1: составление расписаний для многономенклатурного мелкосерийного дискретного производства Описание ситуации. Предприятия машиностроения повсеместно сталкиваются с такими особенностями производства, как «многономенклатурность, мелкосерийность, ориентация на заказы»: большое разнообразие спецификаций заказов, небольшие размеры партий, различные технологические маршруты; в одном цехе одновременно выполняются токарные, фрезерные, шлифовальные, сверлильные, сварочные и сборочные операции, при этом оборудование и операторы используются совместно. Ручное составление расписаний, основанное на опыте планировщика, не позволяет комплексно учесть всю производственную мощность и приводит к несбалансированной ситуации, когда часть оборудования перегружена и образует очереди, а другая часть простаивает. При частых внеплановых и срочных заказах расписания постоянно корректируются, значительное время тратится на подготовку производства, а подтверждённые сроки поставки нередко существенно расходятся с фактической отгрузкой. Процесс применения системы. После внедрения системы предприятие загружает в неё базовые данные — все заказы, находящиеся в производстве, запасы готовой и полуфабрикатной продукции, реестр оборудования, квалификацию персонала, технологические маршруты; посредством модулей MPS и MRP автоматически разворачиваются потребности и формируются производственные задания по каждой операции. Движок составления расписаний APS, исходя из ограничения «конечной производственной мощности», с учётом сроков поставки, комплектности материалов, доступности оборудования, пресс-форм и оснастки, сменности персонала, с помощью оптимизационных алгоритмов в течение нескольких минут формирует глобально близкое к оптимальному расписание и отображает распределение заданий по станкам на наглядной диаграмме Ганта. При появлении внеплановых или срочных заказов, а также при отказах оборудования планировщик может скорректировать задания в системе; система в реальном времени оценивает влияние изменений на сроки поставки и загрузку мощностей и автоматически формирует рекомендации по перепланированию. После подтверждения результаты передаются одним нажатием в MES, цех выполняет работы по указаниям системы, а отчёты о выполнении обеспечивают обратную связь по ходу работ в реальном времени, образуя замкнутый контур «план — исполнение — обратная связь — корректировка». Это существенно повышает коэффициент использования станков и показатель выполнения сроков поставки. 2.1.2. Сценарий 2: сборка крупного оборудования и составление расписаний с обеспечением комплектности Описание ситуации. Сборочный этап крупного оборудования (станков, строительно-дорожной техники, комплектных установок и т. п.) отличается сложностью операций и длительными циклами и связан с проблемой комплектности большого числа покупных комплектующих и деталей собственного изготовления. Дефицит или задержка любого ключевого материала или компонента могут привести к остановке всей сборочной линии в ожидании материалов, вызвать серьёзные срывы сроков и потери ресурсов. Кроме того, дефицитные ресурсы — сборочные площадки, подъёмное оборудование, квалифицированные сборщики — должны рационально распределяться между несколькими заказами; обеспечение комплектности материалов и согласованной загрузки сборочных ресурсов является общей сложной задачей предприятий. Помимо этого, потребности разных заказов в ключевых ресурсах нередко пересекаются во времени, и планировщик, полагаясь только на опыт, не в состоянии охватить всю картину, упуская одни задачи в ущерб другим. Процесс применения системы. Система APS включает спецификации BOM и сборочные технологии крупного оборудования в единое управление, формирует сборочные планы обратным расчётом от сроков поставки заказов и вперёд разворачивает потребности в комплектности деталей и материалов. Система в реальном времени отслеживает закупки в пути, запасы и ход собственного производства ключевых материалов; с помощью проверки комплектности заблаговременно выявляет риски дефицита и инициирует предупреждения о необходимости ускорения закупок или применения альтернативных решений. При распределении сборочных ресурсов система рассматривает сборочные площадки, ключевые рабочие посты, подъёмное оборудование и сборочные бригады как ограничивающие ресурсы и выполняет составление расписаний с учётом ограниченной мощности, рационально выстраивая последовательность сборки нескольких единиц крупного оборудования во избежание конфликтов ресурсов и простоев. При возникновении отклонений на любом этапе система автоматически пересчитывает влияние на общий срок поставки и даёт рекомендации по корректировке, помогая планировщику быстро принимать решения и обеспечивая своевременную сдачу крупного оборудования. Система также предоставляет панели предупреждений о комплектности и рисках сроков поставки, позволяя руководству в реальном времени отслеживать ход проектов и своевременно координировать закупочные и производственные ресурсы. Тем самым формируется полный контур управления — от планирования и исполнения до контроля рисков, — что принципиально снижает риск задержки поставки крупного оборудования. 2.1.3. Сценарий 3: выравнивание загрузки станков цеха и управление узкими местами Описание ситуации. В механообрабатывающих цехах много типов оборудования с существенно различающейся производительностью, и нередко имеются ярко выраженные узкие места — например, печи термической обработки, крупные обрабатывающие центры. Поскольку узкая (ограничивающая) операция определяет общую мощность, накопление большого объёма заданий перед таким оборудованием при простое остального приводит к потерям общей мощности и задержкам поставок. Ручное составление расписаний не позволяет точно выявить и оптимизировать узкие места, и предприятие вынуждено лишь пассивно реагировать. Процесс применения системы. Благодаря функциям анализа мощностей и выявления узких мест система APS автоматически отмечает ограничивающие ресурсы цеха и выстраивает вокруг них производственный ритм, балансируя объём заданий между предшествующими и последующими операциями по принципу «проталкивание/вытягивание» (push/pull), что исключает накопление заданий перед узким местом и дефицит материалов. Одной из целей системы является выравнивание загрузки: с учётом сроков поставки и эффективности обработки задания рационально распределяются между единицами оборудования, обеспечивая относительно равномерную загрузку однотипного оборудования и снижая неравномерность загрузки. При отказах или колебаниях мощности узлового оборудования система оперативно выполняет перепланирование, предлагая варианты использования альтернативного оборудования и рекомендации по корректировке мощностей, что максимально снижает влияние на общий выпуск. Благодаря постоянному выравниванию загрузки и управлению узкими местами предприятие может существенно повысить коэффициент использования мощности всего цеха и сократить производственный цикл. Предоставляемые системой диаграммы загрузки и отчёты по анализу узких мест служат объективной информационной основой для инвестиций в оборудование, планирования мощностей и расстановки персонала, помогая предприятию устранять узкие места в их основе. Кроме того, система поддерживает регулярный вывод результатов анализа узких мест и загрузки в качестве основы для решений на производственных совещаниях и мероприятий по непрерывному совершенствованию, обеспечивая постоянное повышение уровня управления цехом. 2.2. Электроника и полупроводники Отрасль электроники и полупроводников отличается большим числом технологических этапов, высоким производственным темпом и крупными инвестициями в оборудование; требования к использованию мощностей, выходу годных изделий и срокам поставки здесь чрезвычайно высоки, а степень детализации составления расписаний напрямую влияет на конкурентоспособность предприятия. 2.2.1. Сценарий 1: оптимизация производственного темпа линий PCB/SMT и составление расписаний переналадок Описание ситуации. Оборудование линий PCB (печатных плат) и SMT (поверхностного монтажа) дорогостоящее, число линий велико, а смена моделей продукции происходит часто; переналадка линий, замена материалов и трафаретов между моделями требуют значительного подготовительного времени, что напрямую влияет на эффективный выпуск линий. Нерациональная организация переналадок приводит к значительным потерям мощности; неравномерное распределение заданий ведёт к очередям на одних линиях и простоям на других. Ключевой отраслевой задачей является сокращение числа переналадок и повышение коэффициента использования линий за счёт рационального укрупнения и упорядочения партий при условии соблюдения сроков поставки. Процесс применения системы. Система APS включает в модель линии SMT, установщики компонентов, принтеры паяльной пасты, печи оплавления и другие виды оборудования с их технологическими параметрами, ставя целями составления расписаний «сокращение переналадок, выравнивание загрузки и соблюдение сроков поставки», и выполняет интеллектуальное формирование партий и упорядочение заказов. Система автоматически выявляет заказы на одинаковые или схожие модели и объединяет их в производство, выстраивает рациональную последовательность переналадок, сокращая суммарное время замены материалов и наладки; одновременно задания распределяются с учётом мощностей и загрузки каждой линии, что исключает неравномерность. На наглядной панели результатов планировщик может видеть распределение заданий по линиям и моменты переналадок, корректировать их методом «перетаскивания» и оценивать влияние на сроки поставки. После передачи результатов в MES производство на линии выполняется по указаниям системы, а данные в реальном времени отражают ход работ, обеспечивая эффективную работу линий и быструю смену моделей, что существенно повышает коэффициент использования оборудования и способность выполнять заказы. Благодаря постоянной оптимизации темпа и управлению переналадками предприятие может значительно снизить затраты на подготовку производства, сократить цикл выполнения заказов и повысить конкурентоспособность. 2.2.2. Сценарий 2: составление расписаний с учётом ограничений мощности на участке сборки и тестирования полупроводников Описание ситуации. Этап сборки и тестирования полупроводников включает множество операций и сложные типы оборудования — шлифование, резку, монтаж кристаллов, присоединение выводов (бондинг), герметизацию пластиком, гальванизацию, тестирование и др., при этом технологические маршруты и возможности оборудования для разных изделий существенно различаются. Оборудование участка сборки и тестирования имеет высокую стоимость, мощности находятся в состоянии высокой загрузки, а составление расписаний для ключевого оборудования напрямую влияет на общий выпуск и сроки поставки. Кроме того, отрасль предъявляет жёсткие требования к выходу годных изделий, прослеживаемости партий и чистоте производственной среды; составление расписаний должно учитывать технологические ограничения и производственные нормы, что крайне сложно. Процесс применения системы. Система APS включает оборудование, мощности, технологические ограничения и производственные партии всего процесса сборки и тестирования в единую модель и выполняет составление расписаний с учётом ограниченной мощности вокруг ключевого узкого оборудования, рационально распределяя последовательность запуска партий продукции по операциям и единицам оборудования и балансируя общую мощность. Система поддерживает объединение партий, ограничения по защите от ошибок, ограничения чистых помещений и ограничения по времени планово-предупредительного обслуживания (ППО) оборудования, обеспечивая соответствие расписаний технологическим нормам. При аномалиях — срочных внеплановых заказах и отказах оборудования — система оперативно выполняет перепланирование, оценивает влияние на сроки поставки и мощности и предлагает оптимальный вариант корректировки. Кроме того, во взаимодействии с MES система в реальном времени получает данные о состоянии оборудования и завершённых работах, обеспечивая двустороннюю координацию расписания и исполнения, что помогает предприятиям максимально эффективно использовать дорогостоящие мощности и гарантировать соблюдение сроков поставки ключевым заказчикам. Прозрачность и автоматизация составления расписаний также существенно снижают нагрузку на планировщиков и повышают научную обоснованность и своевременность управления планированием. 2.3. Автомобилестроение и производство автокомпонентов Автомобилестроение и производство автокомпонентов характеризуются крупномасштабным, поточным, тактовым производством и высокими требованиями к координации цепей поставок; как производители автомобилей, так и производители комплектующих должны обеспечивать эффективное планирование производства при жёстких сроках поставки и высоких требованиях к качеству. 2.3.1. Сценарий 1: оптимизация последовательности на смешанной сборочной линии автозавода Описание ситуации. Современные автозаводы широко применяют смешанные сборочные линии, на которых одновременно собираются автомобили различных моделей и комплектаций; при этом необходимо удовлетворять индивидуальные потребности клиентских заказов и сохранять стабильный и эффективный производственный такт. Различные модели различаются по трудоёмкости на линии, потребностям в материалах и загрузке рабочих постов; нерациональная последовательность приводит к дефициту прилинейных материалов, возникновению узких мест на постах и увеличению времени смены моделей, что вызывает потери мощности и задержки поставок. Ключевая сложность планирования на автозаводе — обеспечить соблюдение сроков и приоритетов заказов без ущерба для эффективности. Процесс применения системы. На основе пула заказов на автомобили и ограничений сборочной линии система APS выполняет интеллектуальную оптимизацию последовательности производства. С учётом трудоёмкости моделей, загрузки постов, комплектности материалов, затрат на смену цвета и комплектации, сроков поставки заказчикам и транспортных планов система строит оптимизационную модель и формирует оптимальную последовательность автомобилей, удовлетворяющую требованиям заказов и обеспечивающую стабильность работы линии. Система выполняет проверку комплектности прилинейных материалов, заблаговременно предупреждает о рисках дефицита и инициирует вытягивающее пополнение; одновременно балансирует загрузку ключевых постов, исключая локальные перегрузки. После передачи результатов в MES и систему вытягивания материалы подаются и сборка выполняется по порядку, а план постоянно калибруется по данным обратной связи в реальном времени. Система также увязывает результаты упорядочения с транспортными планами и планами отгрузки, оптимизируя сопряжение схода автомобилей с линии и поставки, что дополнительно сокращает время в пути и запасы и повышает эффективность поставок по всей цепочке. Формирование и корректировка планов последовательности полностью фиксируются и прослеживаются, что позволяет производственному руководству проводить разборы и непрерывно совершенствовать процесс. Благодаря оптимизации последовательности на смешанной линии автозавод может удовлетворять индивидуальные потребности, сохраняя стабильное производство с высоким темпом, и повышать эффективность поставок и удовлетворённость клиентов. 2.3.2. Сценарий 2: скоординированное планирование производства комплектующих с многостадийной обработкой на нескольких линиях Описание ситуации. Предприятия по производству автокомпонентов выпускают большое число видов продукции крупными партиями при жёстких сроках поставки; выполнение одного заказа часто требует скоординированной работы нескольких цехов и линий и включает такие операции, как штамповка, механическая обработка, обработка поверхности, сборка и контроль. Загрузка линий взаимно влияет друг на друга; дисбаланс мощностей или несогласованные расписания приводят к накоплению полуфабрикатов и задержкам поставок. Кроме того, номенклатура комплектующих широка, смена пресс-форм и переналадка линий происходят часто; ключевой задачей управления предприятием является согласованное планирование между несколькими линиями, обеспечивающее равномерное производство и своевременную поставку. При ужесточающихся требованиях автозаводов к поставкам и частых колебаниях спроса планирование, основанное лишь на опыте, уже не справляется с задачей. Процесс применения системы. Система APS включает мощности оборудования и технологические ограничения всех цехов и линий в единую модель и выполняет интегрированное составление расписаний для многостадийных, многолинейных заказов, автоматически планируя последовательность и объёмы обработки по каждой операции на каждой линии и обеспечивая скоординированное взаимодействие цехов и линий. Посредством анализа загрузки система выявляет дефицитные мощности, выравнивает распределение заданий по линиям, сокращая накопление незавершённого производства и простои линий; с помощью проверки комплектности материалов и ограничений по пресс-формам исключает остановки из-за дефицита материалов или несвоевременной смены пресс-форм. При корректировке заказов автозаводом или аномалиях на какой-либо линии система оперативно выполняет перепланирование и согласованно корректирует связанные операции, обеспечивая реализуемость общего плана. Предоставляемые системой панели загрузки и хода работ позволяют руководству в реальном времени отслеживать состояние каждой линии, своевременно предупреждать и устранять риски, что существенно повышает реализуемость планов и общую операционную эффективность. Интеграция с системами цепей поставок автозаводов обеспечивает согласование информации о заказах и поставках, помогая производителям комплектующих повышать долю своевременных поставок и внутреннюю операционную эффективность. 2.3.3. Сценарий 3: вытягивающее пополнение и обеспечение комплектности в цепи поставок Описание ситуации. В цепи поставок автомобилей и автокомпонентов автозаводы обычно вытягивают поставку комплектующих с помощью канбанов или скользящих планов потребностей, предъявляя высокие требования к срокам поступления и комплектности. Производители комплектующих должны оперативно организовывать производство и отгрузку по сигналам автозавода, избегая как остановки линии из-за дефицита, так и чрезмерного роста запасов. При вытягивающих потребностях многих клиентов, моделей и видов продукции традиционное планирование не в состоянии точно согласовать ритм поставок, что приводит к проблеме «не поставили то, что нужно, и накопили то, что не нужно». Процесс применения системы. Система APS интегрируется с планами потребностей автозаводов, автоматически принимает вытягивающие сигналы и скользящие заказы и преобразует потребности в производственные задания и планы отгрузки по линиям. Составление расписаний выполняется по вытягивающей логике: производство организуется по фактической потребности, последовательность запуска по операциям рассчитывается обратным ходом, что гарантирует комплектное завершение готовой продукции к моменту потребности; мониторинг страховых запасов и комплектности позволяет заблаговременно выявлять риски поставок и инициировать предупреждения о дополнительном производстве. Система также координирует приоритеты нескольких клиентов и окна отгрузки, оптимизирует последовательность производства и отгрузки, повышая загрузку транспорта и эффективность доставки. Благодаря точному согласованию ритма поставок и потребностей предприятие может значительно сократить срочные допоставки и потери от дефицита, обеспечивая непрерывность производства автозавода и одновременно снижая запасы, повышая устойчивость и оперативность цепи поставок и общий уровень её координации. Система также включает гарантированное обеспечение ключевых клиентов в особый мониторинг: при возникновении рисков в первую очередь обеспечиваются важные заказы, что позволяет соблюсти баланс между уровнем поставок и удовлетворённостью клиентов. 2.4. Пищевая промышленность и производство напитков Пищевая промышленность и производство напитков относятся к процессному производству и характеризуются партионностью, непрерывностью, высокими гигиеническими требованиями и чувствительностью к срокам годности; при составлении расписаний необходимо учитывать непрерывность работы линий, очистку и переналадки, а также ограничения по свежести продукции. 2.4.1. Сценарий 1: составление расписаний для непрерывного и партионного производства Описание ситуации. Производственные линии предприятий пищевой промышленности преимущественно работают в непрерывном или полунепрерывном режиме; затраты на пуск и остановку оборудования и очистку высоки, а переход между разными продуктами, как правило, требует времени на очистку и дезинфекцию. При нерациональном расписании частая смена видов продукции занимает значительную часть производственного времени и снижает коэффициент использования мощностей; кроме того, поставка и запасы сырья и упаковочных материалов должны соответствовать производственному ритму. Сроки годности сырья и циклы закупок также должны быть тесно увязаны с производственным планом; составление расписаний отличается высокой сложностью, и вручную управлять этим крайне трудно. Важной задачей планирования для пищевых предприятий является рациональное укрупнение партий однотипной продукции, сокращение числа переключений и обеспечение непрерывной и эффективной работы линий при соблюдении сроков поставки заказов. Процесс применения системы. Система APS включает оборудование линий, мощности, правила очистки и время переналадки в модель составления расписаний и оптимизирует порядок производственных партий с целью «сокращения переключений, выравнивания загрузки и соблюдения сроков поставки». Система объединяет в партии продукты с одинаковыми или близкими рецептурами, рационально выстраивает последовательность производства различных видов продукции и балансирует загрузку линий, исключая локальные перегрузки и холостую работу. Одновременно система увязывает запасы и поставки сырья и упаковочных материалов, обеспечивая соответствие производственного плана комплектности материалов и исключая остановки из-за дефицита. Результаты представляются на панели производственного плана; планировщик может корректировать их методом «перетаскивания» и оценивать влияние на сроки поставки, после подтверждения план передаётся на исполнение. Предоставляемые системой панели мощностей и загрузки позволяют руководству наглядно контролировать работу линий и своевременно реагировать на колебания спроса и изменения планов. Благодаря оптимизации непрерывного и партионного производства предприятие может существенно повысить коэффициент использования линий, снизить затраты на очистку и переналадку и гарантировать своевременное выполнение заказов. 2.4.2. Сценарий 2: составление расписаний заказов с учётом сроков годности и принципом FIFO Описание ситуации. Продукция пищевой промышленности имеет короткие сроки годности и высокие требования к свежести; производство и управление запасами должны строго следовать принципу «первым пришёл — первым ушёл» (FIFO) во избежание потерь от истечения сроков годности. При составлении расписаний заказов необходимо комплексно учитывать свежесть сырья, даты производства, сроки годности, оборачиваемость склада и требования клиентов к свежести, рационально определяя последовательность и объёмы производства, чтобы продукция поступала к клиенту в наилучшем состоянии. Если расписание не учитывает ограничения по срокам годности, возможны накопление и истечение сроков части складских запасов, а также невозможность выполнить требования по свежести для части заказов. Процесс применения системы. Система APS вводит в модель составления расписаний ограничения по срокам годности и принципу FIFO; с учётом партий сырья, дат производства, сроков годности готовой продукции и требований заказов она интеллектуально планирует последовательность и объёмы производства по каждому заказу. Следуя принципу FIFO, система в первую очередь расходует сырьё и запасы самых ранних партий и формирует производственный план, обеспечивающий разумную оборачиваемость запасов готовой продукции; одновременно учитываются вместимость и скорость оборота склада во избежание накопления из-за перепроизводства. С учётом требований разных клиентов к срокам годности и свежести система оптимизирует расписания при соблюдении сроков поставки, отдавая приоритет раннему производству заказов, чувствительных к свежести. Система также поддерживает согласованные предупреждения по запасам с истекающим сроком годности и соответствующим заказам, дополнительно гарантируя свежесть продукции и безопасность продаж. Благодаря интеллектуальному составлению расписаний с учётом сроков годности предприятие может эффективно сократить потери от истечения сроков, обеспечить качество продукции и удовлетворённость клиентов, а также повысить эффективность оборота запасов. 2.5. Фармацевтика и биофармацевтика Фармацевтическая и биофармацевтическая отрасли подлежат строгому регулированию в соответствии с правилами GMP; требования к производственным партиям, очистке оборудования, валидации и прослеживаемости чрезвычайно высоки, поэтому при составлении расписаний необходимо одновременно обеспечивать соответствие требованиям, безопасность и эффективность. 2.5.1. Сценарий 1: протоколы производственных партий и составление расписаний с соблюдением требований GMP Описание ситуации. Фармацевтические производители обязаны строго соблюдать GMP (надлежащую производственную практику): производство каждой партии продукции должно выполняться в соответствии с утверждёнными инструкциями на производство партии и технологическими регламентами, а соответствующие записи должны быть полными и прослеживаемыми. Составление расписаний должно обеспечивать соответствие таких элементов, как инструкции на производство партии, протоколы партий, квалификация оборудования и персонала, нормативным требованиям, исключая риски для качества и замечания при инспекциях, вызванные конфликтом расписаний и требований соответствия. Кроме того, производство лекарственных средств отличается длительными циклами и строгим партионным управлением; скоординированное планирование многих видов продукции и партий предъявляет высокие требования к планированию. Любая ошибка на уровне планирования может привести к рискам несоблюдения требований и экономическим потерям, поэтому планирование должно быть строгим и надёжным. Процесс применения системы. Система APS включает ограничения соответствия GMP в составление расписаний: инструкции на производство партии, технологические регламенты, квалификация оборудования и персонала, статусы валидации становятся условиями проверки при формировании расписаний, что гарантирует включение в производственные задания только соответствующего требованиям оборудования и персонала. Система организует планы производства партий в соответствии с правилами нумерации партий и формирует плановую информацию, необходимую для протоколов партий, обеспечивая полную прослеживаемость. Система оптимизирует последовательность производства партий, координирует производственный ритм различных видов продукции и поставку материалов, гарантируя производство по партиям в установленных объёмах и исключая конфликты соответствия. При изменении технологии или статусов валидации система своевременно уведомляет и повторно проверяет реализуемость расписания. Благодаря интеграции составления расписаний и управления соответствием фармацевтические предприятия обеспечивают соблюдение требований качества и нормативных требований, повышают научную обоснованность производственных планов и эффективность исполнения, эффективно поддерживая соответствующее требованиям и эффективное производство лекарственных средств. Сформированные системой данные расписаний и партий могут напрямую передаваться в систему протоколов партий, снижая количество ошибок ручного переноса и повышая согласованность данных. 2.5.2. Сценарий 2: составление расписаний с учётом ограничений по времени очистки и переналадки оборудования Описание ситуации. В фармацевтическом и биофармацевтическом производстве контроль перекрёстного загрязнения осуществляется чрезвычайно строго: переход между разными продуктами и партиями, как правило, требует тщательной очистки, дезинфекции и даже валидации оборудования; время очистки и валидации иногда сопоставимо с временем производства или превышает его и является ключевым фактором, влияющим на мощности. Нерациональная организация очистки приводит к простоям оборудования или рискам для качества продукции. Важной задачей фармацевтического планирования является согласование времени очистки, дезинфекции, валидации и производственных заданий с целью максимального использования мощностей. Процесс применения системы. Система APS рассматривает время очистки, дезинфекции и валидации оборудования как обязательные ограничения составления расписаний; на основе правил совместимости продуктов автоматически формируется рациональная последовательность производства и очистки, что минимизирует непроизводительные простои из-за смены видов продукции. Для оборудования с длительным циклом очистки планирование ведётся особо: объединение партий однотипной продукции сокращает число очисток, а рациональное сопряжение очистки и валидации с другими производственными заданиями повышает общий коэффициент использования оборудования. Система также отслеживает состояние оборудования в реальном времени: если очистка или валидация не завершены, планирование заданий на данное оборудование блокируется, что обеспечивает соответствие требованиям. Результаты расписаний увязываются с панелью состояния оборудования, помогая цеху рационально организовать ритм очистки и производства. Благодаря интеллектуальному составлению расписаний с учётом ограничений по очистке и переналадкам фармацевтические предприятия могут при строгом соблюдении требований GMP существенно повысить коэффициент использования дорогостоящего оборудования и общие мощности. Оптимизация сопряжения времени очистки и валидации с производственными заданиями позволяет предприятию эффективно высвобождать мощности и сокращать цикл поставки продукции. 2.6. Полиграфия и упаковка Полиграфическая и упаковочная отрасли характеризуются большим разнообразием заказов, широкой палитрой цветов и форматов, частой сменой печатных форм и цветов; печать тесно сопряжена с послепечатными операциями, а к спуску полос, управлению цветом и контролю сроков поставки предъявляются высокие требования. 2.6.1. Сценарий 1: оптимизация спуска полос для нескольких заказов и смены цветов Описание ситуации. Полиграфические и упаковочные предприятия выполняют большое число заказов с различными спецификациями; смена печатных форм, настройка цвета и краски на печатных машинах требуют значительного подготовительного времени, а заказы с разными цветовыми группами и технологиями сменяют друг друга часто. Если каждый заказ печатать отдельно, это приводит к большим потерям времени на смену форм и настройку цвета и к потере материалов; при нерациональном спуске полос страдают качество печати и сопряжение с последующими операциями — высечкой, ламинированием и др. Качество сопряжения этих этапов напрямую влияет на качество выполнения заказов и затраты, предъявляя высокие требования к опыту планировщика; ручное планирование не позволяет одновременно обеспечить эффективность и качество. Ключом к повышению эффективности для полиграфических предприятий является рациональный спуск полос и упорядочение производства, сокращающие число смен форм и цветов и повышающие выработку печатных машин. Процесс применения системы. Система APS включает печатные машины, печатные формы, краски, бумагу и технологические ограничения в модель составления расписаний и поддерживает интеллектуальный спуск полос и объединение заказов по таким факторам, как формат бумаги, близость цветов, технологическая совместимость: заказы, подходящие для печати на одной машине, объединяются в одну партию, что сокращает число смен форм и цветов. Система выполняет составление расписаний для печатных машин с учётом ограниченной мощности, рационально определяя порядок запуска заказов и распределение загрузки, и координирует сопряжение печати с послепечатными операциями — высечкой, ламинированием, брошюровкой, — исключая накопление на предыдущих этапах и ожидание на последующих. Результаты представляются на наглядной панели: планировщик видит распределение заданий по печатным машинам и моменты смены форм, вносит оптимизирующие корректировки и передаёт план на исполнение. Предоставляемая системой панель спуска полос и расписаний помогает планировщику наглядно контролировать задания печатных машин и моменты смены форм и своевременно их оптимизировать. Благодаря оптимизации спуска полос и смены цветов полиграфические предприятия могут значительно сократить потери времени на наладку и потери материалов, повысить коэффициент использования печатных машин и эффективность поставок и укрепить конкурентоспособность. 2.6.2. Сценарий 2: выравнивание загрузки линий офсетной и флексографской печати и составление расписаний по срокам поставки Описание ситуации. Полиграфические и упаковочные предприятия, как правило, одновременно располагают несколькими видами печатного оборудования — офсетной, флексографской, цифровой печатью; разные виды оборудования подходят для заказов на разных материалах и технологиях, поэтому загрузка линий неодинакова. Требования к срокам поставки строгие, срочные и внеплановые заказы часты; при несбалансированном расписании часть линий перегружается, часть простаивает, либо срочные заказы не могут быть своевременно вставлены, что негативно сказывается на поставках клиентам и их удовлетворённости. Кроме того, затраты и качество различных технологий печати существенно различаются, и корректность подбора заказа к линии напрямую влияет на контроль затрат и способность выполнять поставки; ручное планирование не в состоянии комплексно решить эти задачи. Процесс применения системы. Система APS на основе технологических возможностей каждого печатного устройства и особенностей заказов интеллектуально подбирает заказ к наиболее подходящей линии, координируя распределение загрузки между линиями офсетной, флексографской и цифровой печати и обеспечивая общий баланс мощностей. Сроки поставки являются ключевым ограничением при составлении расписаний: срочные и важные заказы обеспечиваются в первую очередь, а внеплановые заказы обрабатываются оперативно — при появлении срочного заказа планировщик оценивает в системе его влияние на существующий план, а система автоматически предлагает оптимальную позицию вставки и вариант корректировки. Система увязывает материалы (бумагу, краски, формные материалы) и мощности послепечатных операций, обеспечивая реализуемость производственного плана. Предоставляемые системой панель расписаний и отслеживание хода работ помогают предприятию обеспечить прозрачное управление всем процессом — от приёма заказов и планирования производства до поставки — и своевременно выявлять и устранять риски отклонений от графика. Благодаря выравниванию загрузки линий и составлению расписаний по срокам поставки полиграфические и упаковочные предприятия могут, обеспечивая сроки поставки, повысить общее использование мощностей и оперативность реагирования на заказы, укрепить конкурентоспособность и создать прочную основу для принятия большего числа качественных заказов.
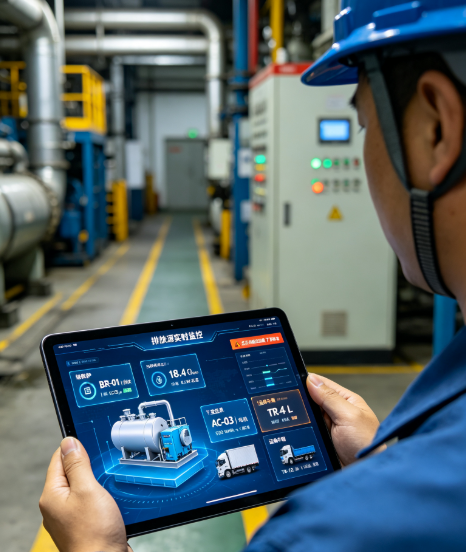
Программное обеспечение для управления выбросами углерода
1 Обзор программного обеспечения 1.1 Краткое описание Программное обеспечение для управления выбросами углерода — это профессиональная система управления энергопотреблением и углеродными выбросами, предназначенная для промышленных предприятий, энергетических объектов и корпоративных групп. Система разработана в строгом соответствии с «Руководством по методам расчёта и порядку предоставления отчётности о выбросах парниковых газов предприятий» и требованиями национального углеродного рынка. Программное обеспечение обеспечивает автоматический сбор данных о потреблении энергии и выбросах углерода предприятия, интеллектуальный расчёт, управление углеродными активами, анализ сокращения выбросов, автоматическое формирование отчётов и цифровое управление полным циклом исполнения обязательств по соответствию, удовлетворяя бизнес-потребности в верификации выбросов углерода, исполнении обязательств на углеродном рынке, раскрытии ESG-информации и оценке энергосбережения и сокращения выбросов предприятий. Система применима для различных энергетических и промышленных сценариев, включая тепловую электрогенерацию, фотоэлектрическую генерацию, накопители энергии, угольную и химическую промышленность, а также промышленные парки. 1.2 Основные функции Ядро программного обеспечения охватывает шесть основных модулей: управление сбором данных, MRV-расчёт парниковых газов, управление исполнением обязательств по углеродным активам, анализ данных о сокращении выбросов, формирование отчётности о соответствии и контроль прав доступа. Поддерживается многоуровневое иерархическое управление по схеме «группа — дочерняя компания — станция/площадка — установка», обеспечивающее мониторинг, отчётность и проверяемость данных о выбросах углерода (MRV). 1.3 Требования к среде функционирования ПК-клиент: Windows 10/11, macOS и более новые версии; совместимость с браузерами Chrome, Edge, 360 Speed (последние версии). Серверная часть: поддержка локального (on-premise) и облачного SaaS-развёртывания; совместимость с отечественными (китайскими «синьчуань») серверами и базами данных. Сетевые требования: корпоративная внутренняя сеть / сеть Интернет; обеспечение интеграции с системами DCS, SCADA, CEMS, приборами учёта энергопотребления площадки, а также с корпоративными системами ERP и MES. 2 Вход в систему и начальная настройка 2.1 Вход в систему Откройте браузер, введите адрес доступа к системе и перейдите на страницу входа в систему. Введите учётную запись и пароль, выданные предприятием, выполните проверку с помощью ползунка и нажмите кнопку «Вход». При первом входе в систему необходимо принудительно сменить первоначальный пароль. Рекомендуется задавать пароль, состоящий из комбинации букв, цифр и специальных символов, для повышения безопасности учётной записи. 2.2 Инициализация базовой информации (действия администратора) При первом использовании системы необходимо выполнить базовую настройку, которая формирует основу для последующего расчёта выбросов углерода и статистической обработки данных: Настройка организационной структуры: перейдите в раздел «Настройки системы» — «Управление организацией», внесите информацию об иерархических уровнях (группа, дочерняя компания, площадка, производственная установка) и сформируйте дерево организационной структуры предприятия. Настройка границ выбросов: перейдите в раздел «Базовые настройки углерода» — «Управление границами выбросов»; в соответствии с операционными границами предприятия добавьте единицы выбросов и привяжите производственное оборудование и точки учёта энергопотребления. Настройка библиотеки коэффициентов: в системе по умолчанию встроены официальные национальные расчётные коэффициенты и коэффициенты МГЭИК (IPCC); администратор может изменять теплотворную способность и коэффициенты выбросов на основе фактических данных предприятия. Распределение прав пользователей: перейдите в раздел «Управление пользователями», добавьте учётные записи обычных пользователей, пользователей-аудиторов и администраторов, назначьте дифференцированные права на ввод данных, проверку расчётов и экспорт отчётов. 3 Руководство по работе с основными функциями 3.1 Управление сбором данных и вводом данных Данный модуль является основой расчёта выбросов углерода и отвечает за сбор исходных данных о потреблении энергии, топливе и выбросах углерода предприятия. Поддерживаются два режима: автоматический сбор и ручной ввод данных. 3.1.1 Автоматический сбор данных Система автоматически интегрируется с интеллектуальными электросчётчиками, газовыми счётчиками, системой непрерывного мониторинга выбросов CEMS, производственными системами DCS/SCADA и ERP-системой складского учёта топлива, автоматически собирая следующие данные: объём потребления покупной электроэнергии/тепловой энергии; объём потребления угля/природного газа/жидкого топлива; данные о выбросах в дымовых газах в режиме реального времени; производственно-эксплуатационные данные. Собранные данные автоматически заносятся в базу данных; весь процесс фиксируется без необходимости ручного вмешательства. 3.1.2 Ручной ввод данных Для сценариев, где отсутствует оборудование для автоматического сбора, поддерживается ручной ввод данных, относящихся к категориям Scope 1 / Scope 2 / Scope 3: Перейдите в раздел «Управление данными» — «Ручной ввод», выберите площадку и период ввода (день/месяц/квартал/год). Внесите данные о расходе топлива, расходе топлива транспортных средств, командировках сотрудников, транспортировке сырья и т. д., загрузите подтверждающие вложения, такие как весовые квитанции, счета-фактуры и протоколы испытаний. После подачи данных дождитесь проверки администратором; после одобрения данные вступают в силу и включаются в статистику расчёта выбросов углерода. 3.1.3 Проверка данных и обработка аномалий Система автоматически проверяет собранные и введённые данные и формирует предупреждения при отсутствии данных, аномальных значениях и чрезмерных отклонениях в динамике по сравнению с аналогичным периодом предыдущего года и предыдущим периодом. Пользователь может перейти в модуль «Предупреждения о данных», просмотреть перечень аномалий, сверить и скорректировать данные с указанием причин, что обеспечивает достоверность данных и их соответствие требованиям. 3.2 Управление MRV-расчётом парниковых газов Данный модуль является ядром системы и в автоматическом режиме выполняет расчёт выбросов углерода предприятия по всем направлениям, обеспечивая соответствие требованиям MRV при верификации выбросов углерода. 3.2.1 Описание охвата расчёта Scope 1 (прямые выбросы): расчёт выбросов углерода, образующихся при сжигании топлива на собственном оборудовании предприятия, в производственных процессах и при утечках (фугитивных выбросах) оборудования. Scope 2 (косвенные выбросы): расчёт косвенных выбросов углерода, образующихся от покупной электроэнергии и тепловой энергии. Scope 3 (прочие косвенные выбросы): опциональный расчёт выбросов углерода по всей цепочке, включая транспортировку сырья, отгрузку готовой продукции, командировки сотрудников и обращение с отходами. 3.2.2 Выполнение автоматического расчёта Перейдите в раздел «Расчёт выбросов углерода» — «Расчёт парниковых газов», выберите субъект расчёта и расчётный период. Нажмите кнопку «Расчёт в один клик»; система автоматически применит официальные расчётные формулы и библиотеку коэффициентов для расчёта общего объёма выбросов углерода и интенсивности выбросов. После завершения расчёта можно просмотреть детальные данные, включая данные об активности, параметры коэффициентов, процесс расчёта и итоговый объём выбросов. 3.2.3 Экспорт расчётной документации После завершения расчёта система поддерживает экспорт в один клик полного комплекта расчётной документации для верификации выбросов углерода, включая реестр топлива, реестр энергопотребления, таблицы расчёта выбросов и записи отслеживания происхождения данных. Документация может непосредственно использоваться для верификации выбросов углерода третьей стороной и предоставления данных в Министерство экологии и окружающей среды. 3.3 Управление углеродными активами и исполнением обязательств (для предприятий, подпадающих под контроль выбросов) Для предприятий, подпадающих под контроль выбросов и включённых в национальный углеродный рынок, обеспечивается цифровое управление полным циклом: углеродные квоты, CCER и ежегодное исполнение обязательств. 3.3.1 Ведение реестра углеродных квот Перейдите в раздел «Управление углеродными активами» — «Управление квотами», внесите данные о ежегодных бесплатных квотах и квотах, приобретённых на аукционе. Система автоматически рассчитывает объём квот, находящихся в наличии, использованных и оставшихся, а также в режиме реального времени отображает состояние профицита/дефицита квот предприятия. 3.3.2 Управление проектами CCER Поддерживается ввод информации о проектах сокращения выбросов, таких как фотоэлектрическая генерация, ветроэнергетика и лесные углеродные стоки; регистрация объёмов сокращения выбросов CCER, срока действия и коэффициента зачёта; автоматический расчёт объёма сокращений, доступного для исполнения обязательств. 3.3.3 Ежегодное исполнение обязательств и предупреждения На основе годовых данных о выбросах углерода система автоматически рассчитывает объём квот, необходимый для исполнения обязательств, и автоматически выводит всплывающие предупреждения при дефиците квот или приближении срока исполнения обязательств. Пользователь может в режиме онлайн моделировать варианты исполнения обязательств, рассчитывать разницу в затратах между зачётом CCER и покупкой квот, а также выполнять регистрацию процесса исполнения обязательств в электронной форме. 3.4 Анализ данных и моделирование сокращения выбросов 3.4.1 Интерактивная панель визуализации данных На главной странице системы интегрирована панель больших данных по углероду и энергии, которая в режиме реального времени отображает общий объём выбросов углерода предприятия, интенсивность выбросов на единицу продукции, долю выбросов по площадкам и оборудованию, исторические тренды выбросов и бенчмарки энергопотребления и выбросов, наглядно отражая текущее состояние декарбонизации предприятия. 3.4.2 Моделирование сценариев сокращения выбросов В модуле «Анализ сокращения выбросов» поддерживается моделирование различных вариантов декарбонизации: закупка «зелёной» электроэнергии, замещение топлива, энергосберегающая модернизация оборудования, внедрение технологий улавливания и хранения углерода (CCUS) и другие. Система автоматически рассчитывает объём сокращения выбросов, затраты на декарбонизацию и окупаемость инвестиций для каждого варианта, обеспечивая информационную поддержку принятия решений по декарбонизации предприятия. 3.4.3 Декомпозиция целевых показателей и оценка Администратор может внести годовые цели предприятия по декарбонизации; система автоматически распределяет целевые показатели общего объёма и интенсивности выбросов углерода по дочерним компаниям и площадкам, в режиме реального времени рассчитывает процент выполнения целей и поддерживает экспорт данных для оценки эффективности работы. 3.5 Управление отчётностью о соответствии и раскрытием информации Система поддерживает формирование в один клик различных отчётов о соответствии, решая проблемы трудоёмкости ручной подготовки отчётности и неточности данных: Годовой отчёт о выбросах углерода: адаптирован к формату предоставления данных на национальном углеродном рынке и может непосредственно использоваться для заполнения на платформе Министерства экологии и окружающей среды. Отчёт об инвентаризации выбросов углерода: автоматическое формирование полного годового отчёта предприятия, включая границы расчёта, источники данных, результаты расчёта и рекомендации по сокращению выбросов. Отчёт ESG/TCFD: формирование отчётов об устойчивом развитии и материалов по раскрытию углеродной информации для публичных компаний и корпоративных групп. Настраиваемые отчёты: поддержка пользовательских условий фильтрации и экспорта статистических отчётов по энергопотреблению и выбросам углерода за месяц и квартал.
Услуги по развертыванию вычислительных мощностей ИИ
1 Обзор системы По мере стремительного развития технологий искусственного интеллекта, больших данных и глубокого обучения ИИ-вычислительные мощности стали ключевой инфраструктурой цифровой и интеллектуальной трансформации всех отраслей экономики, обеспечивая основу для обучения моделей, интеллектуального вывода, анализа данных и принятия интеллектуальных решений. Мы предоставляем комплексную услугу по созданию ИИ-вычислительных кластеров «под ключ», формируя для предприятий и научно-исследовательских институтов специализированную ИИ-вычислительную базу, которая в полном объёме обеспечивает реализацию таких ИИ-задач, как предварительное обучение больших моделей, тонкая настройка параметров, интеллектуальный вывод и мультимодальная генерация. Вам не потребуется самостоятельно углубляться в вопросы базовой инфраструктуры — проекты в области искусственного интеллекта могут быть запущены в кратчайшие сроки. Решение по вычислительным мощностям разрабатывается индивидуально с учётом ваших бизнес-целей, масштаба параметров модели, объёма наборов данных и требований к безопасности данных. Для сценариев обучения больших моделей в приоритетном порядке проектируется высокоскоростной кластер на базе нескольких графических процессоров (GPU); для сценариев бизнес-вывода оптимизируется конфигурация узлов, контролируются задержки и энергопотребление, что позволяет достичь оптимального баланса между производительностью и затратами. От подбора и закупки оборудования, модернизации серверных помещений, установки оборудования и прокладки кабельных линий до развёртывания высокоскоростной сети RDMA и построения параллельного хранилища — все этапы выполняются профессиональной технической командой нашей компании. На программном уровне развёртываются операционная система, драйверы CUDA и контейнерная среда, создаётся кластер Kubernetes (K8s) и фреймворк распределённого обучения, запускаются платформа планирования вычислительных ресурсов, репозиторий моделей, система мониторинга ресурсов и оповещения. После проведения комплексных испытаний всего кластера объект передаётся заказчику готовым к непосредственному выполнению ИИ-задач. Услуга предоставляется в двух форматах: локальное развёртывание (on-premise) и размещение кластера в дата-центре (колокация). При локальном развёртывании данные остаются в собственной среде заказчика, что полностью отвечает требованиям задач с особым режимом секретности и высоким уровнем безопасности; вариант колокации позволяет значительно сократить сроки создания инфраструктуры и снизить первоначальные затраты на оснащение серверных помещений. После сдачи проекта наша компания обеспечивает круглосуточное эксплуатационное сопровождение в режиме 7×24, включающее профилактический осмотр оборудования, обновление версий среды, оперативное устранение неисправностей и усиление защиты системы, а также поддерживает последующее эластичное расширение вычислительных мощностей. Мы предлагаем комплексное решение «под ключ» для создания ИИ-вычислительной инфраструктуры, избавляя вас от высоких затрат и рисков, связанных с самостоятельным формированием профильной технической команды, и помогая оперативно реализовать инновационные ИИ-проекты и занять лидирующие позиции в цифровизации отрасли. 2 Ключевые отрасли, адаптированные к созданию ИИ-вычислительной инфраструктуры ИИ-вычислительные мощности, являясь ключевой основой интеллектуальной трансформации, широко применяются в таких отраслях, как промышленное производство, финансовые услуги, энергетика и горнодобывающая промышленность, интеллектуальная безопасность, здравоохранение, розничная торговля и коммерция, образование и научные исследования, аварийно-спасательные и противопожарные службы. Опираясь на специализированные вычислительные платформы, каждая отрасль может обеспечить масштабное внедрение ИИ-технологий, способствуя повышению качества и эффективности, снижению затрат и рисков, а также интеллектуальной модернизации. 2.1 Промышленное производство Традиционное промышленное производство характеризуется низкой эффективностью, значительной долей ошибок при ручном контроле качества, частыми отказами оборудования, нерациональным планированием производства и существенными потерями энергии. Благодаря услугам по созданию специализированной ИИ-вычислительной инфраструктуры можно построить промышленный интеллектуальный вычислительный кластер, обеспечивающий внедрение таких ИИ-приложений, как контроль качества на основе машинного зрения, интеллектуальное планирование производства, прогнозное обслуживание оборудования и оптимизация энергопотребления производственных процессов. Это позволяет осуществлять интеллектуальное управление всем производственным циклом и способствует трансформации традиционных предприятий в «умные фабрики». 2.1.1 Интеллектуальный визуальный контроль качества промышленной продукции на основе ИИ Предпосылки: Традиционный контроль качества промышленной продукции в значительной степени опирается на визуальный осмотр персоналом. Применительно к прецизионным компонентам, электронным изделиям, метизной продукции, текстильным изделиям и другим категориям существуют такие проблемы, как низкая эффективность контроля, значительные ошибки, обусловленные утомлением персонала, высокая доля пропуска мелких дефектов и отсутствие единых стандартов контроля качества. Объём ежедневного контроля на средних и малых производственных предприятиях может достигать десятков тысяч изделий; ручной контроль требует значительных трудозатрат и не позволяет точно выявлять такие мелкие дефекты, как царапины, вмятины, цветовые отклонения, микротрещины и отклонения размеров. Это приводит к попаданию несоответствующей продукции на рынок, возникновению послепродажных споров и нанесению ущерба репутации бренда; кроме того, данные ручного контроля не накапливаются и не анализируются, что затрудняет оптимизацию производственных процессов. По мере повышения точности и стандартизации производства требования отрасли к точности, эффективности и стабильности контроля качества существенно возрастают; традиционная модель ручного контроля полностью перестала отвечать потребностям производства. Возникает настоятельная необходимость в опоре на ИИ-вычислительные мощности для внедрения интеллектуальной системы визуального контроля качества, обеспечивающей полностью автоматизированный, высокоточный и непрерывный контроль. Процесс внедрения оборудования и развёртывания вычислительной инфраструктуры: Для производственных предприятий наша компания создаёт специализированную гибридную ИИ-вычислительную платформу «периферия + облако». На переднем крае развёртываются высокочувствительные промышленные камеры и устройства сбора изображений, обеспечивающие сбор изображений продукции с производственной линии в реальном времени; периферийные вычислительные узлы выполняют предварительную обработку изображений и первичное выявление дефектов в реальном времени, а облачный вычислительный кластер отвечает за обучение моделей глубокого обучения, точную диагностику дефектов, агрегирование и анализ данных. В первую очередь на базе созданного высокопроизводительного вычислительного кластера с использованием накопленных исторических данных контроля качества предприятия и образцов дефектной продукции выполняется обучение специализированной ИИ-модели промышленного контроля качества; благодаря высокоскоростным итеративным возможностям вычислительной платформы точность распознавания модели непрерывно повышается, а сама модель адаптируется к задачам распознавания различных видов продукции и типов дефектов. В процессе производства продукция проходит через контрольные позиции: промышленные камеры за миллисекунды фиксируют изображения изделия со всех ракурсов и передают их на периферийные вычислительные устройства, которые в реальном времени выполняют шумоподавление, кадрирование, извлечение признаков, быстрое сопоставление с базой моделей и точное определение наличия дефекта, его локализации и классификации. Для типовых дефектов периферийный вычислительный контур непосредственно формирует решение и выдаёт команды на сортировку; для мелких и сложных дефектов изображения передаются в облачный вычислительный кластер для повторного точного анализа, что гарантирует отсутствие пропусков и ложных срабатываний. Одновременно вычислительная платформа в реальном времени накапливает все данные контроля качества, автоматически формирует статистику по типам дефектов, вероятности их возникновения и контрольным позициям с наибольшей частотой выявления дефектов, обеспечивая информационную поддержку оптимизации производственных процессов. Ценность решения: После внедрения данного вычислительного решения обеспечивается круглосуточный интеллектуальный контроль качества на производственной линии: эффективность контроля возрастает более чем в 10 раз по сравнению с ручным контролем, точность распознавания дефектов достигает 99,8 %, полностью исключаются пропуски дефектов и ложные срабатывания, вызванные утомлением персонала. Кроме того, анализ данных контроля качества позволяет в обратном порядке оптимизировать производственные процессы, снижать долю брака, повышать процент годной продукции и рыночную конкурентоспособность, способствуя интеллектуальной модернизации производственного звена предприятия. 2.1.2 Прогнозное интеллектуальное обслуживание промышленного оборудования Предпосылки: Промышленные производственные линии включают большое количество прецизионного оборудования: станки, конвейерные ленты, воздушные компрессоры, промышленные роботы и др. Традиционная модель технического обслуживания оборудования строится на принципе «плановый ремонт + аварийное устранение неисправностей». Плановый ремонт сопряжён с проблемами избыточного и несвоевременного обслуживания, что приводит к нерациональному расходу трудовых и материальных ресурсов; аварийный ремонт, как правило, проводится уже после отказа оборудования, что непосредственно вызывает остановку производственной линии, потери производственных мощностей, срыв сроков выполнения заказов и существенно снижает эффективность производства. В традиционной модели невозможно в реальном времени контролировать состояние оборудования и прогнозировать потенциальные неисправности: незначительные аномалии вибрации, температуры, скорости вращения и шума сложно точно фиксировать и анализировать, а накопление мелких неполадок со временем способно приводить к серьёзным отказам, увеличивая затраты на ремонт и потери от простоев. В условиях современного интеллектуального производства предприятиям необходимы интеллектуальные инструменты для заблаговременного прогнозирования отказов и точного обслуживания оборудования, обеспечивающие стабильную работу производственных линий; для этого требуются высокопроизводительные ИИ-вычислительные мощности, обеспечивающие анализ данных оборудования в реальном времени и интеллектуальное прогнозирование. Процесс внедрения оборудования и развёртывания вычислительной инфраструктуры: Для предприятия создаётся распределённый ИИ-вычислительный кластер, адаптированный к требованиям обработки больших объёмов временных рядов промышленного оборудования в реальном времени и выполнению ИИ-вывода. На всех видах производственного оборудования развёртываются IoT-датчики температуры, вибрации, скорости вращения, тока и шума, которые в режиме 7×24 непрерывно собирают всесторонние данные о работе оборудования и передают их в реальном времени на специализированную вычислительную платформу. Используя высокоскоростные вычислительные возможности кластера, платформа запускает ИИ-модель прогнозирования отказов оборудования: выполняется очистка, анализ и извлечение признаков больших массивов данных в реальном времени, точно выявляются аномальные признаки работы оборудования, проводится сопоставление с моделями исторических данных об отказах и прогнозируются потенциальный тип неисправности, время её возникновения и масштаб воздействия. На основе результатов прогнозирования вычислительная платформа автоматически формирует оптимальный план обслуживания, точно указывая персоналу место неисправности, способ и периодичность обслуживания, а также проводит интеллектуальную оценку износа оборудования и степени старения комплектующих. При незначительных отклонениях платформа автоматически формирует предупреждение и напоминает персоналу о необходимости своевременной проверки; при выявлении высокорисковых потенциальных отказов незамедлительно запускается экстренное оповещение, и во взаимодействии с системой управления производственной линией принимаются защитные меры во избежание внезапных остановок. Кроме того, вычислительная платформа непрерывно накапливает данные о работе и обслуживании оборудования, итеративно совершенствует модель прогнозирования и постоянно повышает точность прогноза отказов. Ценность для сценария применения: Благодаря использованию ИИ-вычислительных мощностей в прогнозном обслуживании оборудования традиционная реактивная модель технического обслуживания полностью трансформируется: обеспечивается заблаговременное прогнозирование отказов и точное обслуживание оборудования, доля внезапных отказов оборудования снижается более чем на 90 %, а потери от остановок производственных линий существенно сокращаются. Точные планы обслуживания позволяют избежать нерационального расходования ресурсов, связанного с избыточным обслуживанием, снижают затраты на ремонт и износ комплектующих, продлевают срок службы оборудования. Кроме того, вычислительная платформа обеспечивает визуализацию и интеллектуальное управление данными эксплуатации и обслуживания оборудования, помогая предприятию выстроить стандартизированную систему технического обслуживания, которая гарантирует эффективную, стабильную и непрерывную работу производственных линий и способствует повышению производственных мощностей и стабильности производства. 2.2 Финансовые услуги Финансовая отрасль охватывает банковский сектор, страхование, рынок ценных бумаг, интернет-финансы и другие сегменты; для её деятельности характерны большие объёмы данных, высокие требования к обработке в реальном времени, строгий контроль рисков и высокие требования к соблюдению нормативных требований. Традиционные финансовые операции сталкиваются с такими проблемами, как низкая эффективность проверки кредитов, многочисленные пробелы в системах контроля рисков, низкая точность выявления мошенничества, запаздывающее обслуживание клиентов и низкая эффективность анализа данных. Создание ИИ-вычислительной инфраструктуры обеспечивает внедрение таких ИИ-приложений, как интеллектуальный финансовый контроль рисков, интеллектуальная проверка кредитов, интеллектуальное инвестиционное консультирование, анализ финансовых данных и интеллектуальное обслуживание клиентов, способствуя модернизации финансовых организаций в направлении интеллектуализации бизнеса, детализации контроля рисков и повышения эффективности обслуживания. 2.2.1 Интеллектуальная проверка кредитов и управление кредитными рисками Предпосылки: Традиционные модели проверки кредитов в банках, сельских кредитных кооперативах и микрофинансовых организациях строятся преимущественно на ручной проверке: сотрудникам приходится последовательно сверять кредитные истории, подтверждения доходов, сведения об активах, выписки по операциям, кредитные отчёты и другие объёмные материалы. Процесс проверки отличается сложностью и длительностью: на проверку одной заявки может затрачиваться до 1–3 рабочих дней, что крайне негативно сказывается на клиентском опыте. Кроме того, ручная проверка опирается на опыт сотрудников и характеризуется значительной долей субъективных ошибок, что не позволяет точно выявлять скрытые кредитные риски и приводит к таким проблемам, как умышленное мошенничество при получении кредитов, просроченная задолженность и списание безнадёжных долгов, нанося финансовым организациям прямой ущерб. Помимо этого, традиционная модель не обеспечивает пакетный анализ больших массивов клиентских данных и с трудом отвечает потребностям массового кредитования в рамках инклюзивных финансов, что крайне ограничивает эффективность расширения бизнеса. С ускорением цифровой трансформации финансовой отрасли возникает настоятельная потребность в создании на базе ИИ-вычислительных мощностей интеллектуальной системы проверки кредитов, обеспечивающей автоматизацию кредитного скоринга, точность оценки рисков и высокую оперативность обработки операций. Процесс внедрения оборудования и развёртывания вычислительной инфраструктуры: Для финансовых организаций наша компания создаёт локализованный специализированный ИИ-вычислительный кластер, обеспечивающий баланс между производительностью вычислений и соблюдением требований безопасности и конфиденциальности данных, что позволяет исключить риски утечки данных в публичных облаках и избыточные затраты на облачные вычисления. Вычислительная платформа интегрируется с основными бизнес-системами, кредитными и транзакционными системами финансовой организации и в реальном времени собирает большие объёмы многомерных данных: базовую информацию о клиенте, кредитные данные, денежные потоки, потребительское поведение, историю исполнения обязательств. На базе высокопроизводительных вычислительных ресурсов запускается большая модель контроля кредитных рисков, которая за миллисекунды выполняет очистку, моделирование, анализ и оценку всех измерений данных о клиенте, оперативно формируя кредитный профиль. На этапе проверки платформа автоматически определяет подлинность предоставленных материалов, выявляет поддельные документы и аномалии информации, точно определяет кредитный рейтинг, лимит кредитования и риск просрочки, автоматически формируя результаты проверки и отчёт по рискам. Для стандартных мелких кредитов обеспечивается полностью автоматическая проверка с выдачей результата в течение нескольких секунд; для крупных кредитов выполняется интеллектуальный первичный анализ, предоставляющий точную информационную основу для ручной верификации и существенно упрощающий процесс проверки. Одновременно платформа обеспечивает обновление моделей контроля рисков в реальном времени: с учётом новейших кредитных кейсов, методов мошенничества и данных о просрочках алгоритмы непрерывно совершенствуются, повышая точность выявления рисков и предотвращая новые виды кредитных рисков. Ценность решения: Интеллектуальная система проверки кредитов на базе вычислительных мощностей сокращает цикл проверки с нескольких дней до 1–2 минут, повышая эффективность более чем в сто раз, существенно улучшает клиентский опыт и способствует росту объёма операций и рыночной конкурентоспособности финансовых организаций. Интеллектуальная модель контроля рисков повышает точность выявления кредитных рисков с традиционных 70 % до более чем 95 %, значительно снижая риски мошенничества, просрочек и безнадёжных долгов и уменьшая финансовые потери. Локальное развёртывание вычислительной инфраструктуры в полном объёме отвечает требованиям соблюдения нормативных требований к финансовым данным, обеспечивает их безопасность, а возможности пакетной обработки поддерживают проведение операций массового кредитования в рамках инклюзивных финансов, помогая финансовым организациям эффективно осваивать рынки нижних сегментов и добиваться прироста бизнеса. 2.2.2 Интеллектуальный контроль рисков финансовых транзакций и выявление мошенничества Предпосылки: В настоящее время масштабы онлайн-транзакций, переводов и платёжных операций в финансовой сфере стремительно растут; непрерывно возникают такие финансовые риски, как телефонное мошенничество, отмывание денежных средств, фиктивные операции и аномальное обналичивание, при этом методы мошенничества становятся всё более скрытыми и изощрёнными. Традиционные системы финансового контроля рисков, основанные на фиксированных правилах, способны выявлять лишь типовые аномальные операции и не позволяют точно распознавать новые скрытые схемы мошенничества, что оставляет многочисленные пробелы в системе защиты. Кроме того, финансовые транзакции характеризуются высокой степенью параллелизма и требованиями к обработке в реальном времени: ежедневный объём транзакционных данных достигает миллиардов записей, а традиционное вычислительное оборудование не способно обеспечить мониторинг, анализ и оповещение в реальном времени для таких массивов данных. Выявление аномальных операций происходит с задержкой: нередко проблема обнаруживается уже после потери средств, что делает невозможным заблаговременное блокирование рисков и наносит пользователям и финансовым организациям необратимый финансовый ущерб. Возникает настоятельная потребность в высокопроизводительных ИИ-вычислительных мощностях для построения системы интеллектуального контроля рисков в реальном времени, обеспечивающей своевременное распознавание транзакционных рисков, точную блокировку и заблаговременное оповещение. Процесс внедрения оборудования и развёртывания вычислительной инфраструктуры: Наша компания создаёт специализированный ИИ-вычислительный кластер для финансового сектора с высокой степенью параллелизма и низкой задержкой, адаптированный к требованиям миллисекундной обработки финансовых транзакций и обеспечивающий синхронный анализ и обработку сотен тысяч транзакций в секунду. Вычислительная платформа в реальном времени интегрируется с платёжными и транзакционными системами, системами учётных записей пользователей и динамически собирает всесторонние данные по каждой операции: время и сумму транзакции, место её проведения, сведения об устройстве, частоту операций, счёт контрагента, поведенческие привычки пользователя. На базе высокоскоростных возможностей вывода запускается ИИ-модель выявления мошенничества и аномальных транзакций, которая в реальном времени сопоставляет текущие операции с историческим поведением и привычными схемами пользователя, точно распознавая такие рисковые сценарии, как аномальные переводы из других регионов, высокочастотное мелкое обналичивание, нехарактерные крупные операции, ночные аномальные транзакции и подозрительные переводы с признаками отмывания денежных средств. При выявлении рисковых операций платформа немедленно запускает оповещение, автоматически блокирует операцию и замораживает подозрительные счета, одновременно направляя информацию о риске сотрудникам службы контроля рисков. Вычислительный кластер непрерывно обучается на новейших кейсах мошенничества и аномальных операционных схемах, динамически обновляет алгоритмы моделей, адаптируясь к новым видам финансового мошенничества и закрывая пробелы традиционного контроля рисков на основе правил. Кроме того, платформа выполняет пакетный разбор ежедневных транзакционных данных, обобщает признаки рисковых операций и формирует отчёт по оптимизации системы контроля рисков, помогая финансовым организациям совершенствовать свою систему защиты. Ценность решения: Данное вычислительное решение обеспечивает полномасштабный, интеллектуальный контроль финансовых транзакций в реальном времени: скорость реагирования на аномальные операции достигает миллисекундного уровня, а доля успешного блокирования рисков повышается на 98 %, что позволяет эффективно пресекать телефонное мошенничество, отмывание денежных средств, обналичивание и другие виды финансовых рисков, гарантируя безопасность средств пользователей и операционную безопасность финансовых организаций. Высокопараллельные вычислительные мощности позволяют системе стабильно выдерживать пиковые нагрузки в периоды наибольшей активности транзакций и в праздничные дни — без задержек, зависаний и сбоев, обеспечивая бесперебойную работу финансовых сервисов. Кроме того, интеллектуальный контроль рисков значительно сокращает объём ручной работы сотрудников по управлению рисками, снижает соответствующие трудозатраты и повышает уровень детализации и интеллектуализации системы контроля рисков финансовых организаций. 2.3 Энергетика и горнодобывающая промышленность Энергетика и горнодобывающая промышленность включают угледобычу, нефтегазовую отрасль, электроэнергетику, новые источники энергии и другие сегменты. Рабочие условия отличаются сложностью, суровостью окружающей среды, высокими рисками безопасности и сложностью эксплуатации. Традиционные модели работы сталкиваются с такими проблемами, как низкая эффективность осмотров, несвоевременное выявление угроз безопасности, высокое энергопотребление производства и высокая частота отказов оборудования. Создание ИИ-вычислительной инфраструктуры обеспечивает внедрение таких сценариев, как интеллектуальный осмотр горных предприятий, выявление угроз безопасности, интеллектуальная добыча нефти и газа, интеллектуальное диспетчирование энергосистемы и прогнозирование мощности новых источников энергии, способствуя безопасному производству, снижению затрат и повышению эффективности, а также интеллектуальной модернизации отрасли. 2.3.1 Интеллектуальный контроль безопасности и выявление скрытых угроз в подземных выработках угольных шахт Предпосылки: Традиционный контроль в подземных выработках угольных шахт выполняется персоналом при спуске в шахту. Подземная среда сопряжена с множеством угроз безопасности: утечки газа, обрушения кровли, скопление воды и ила, посторонние предметы на путях, отказы оборудования. Ручной контроль сопряжён с крайне высоким риском, а сложная конфигурация выработок и обширная площадь осмотра делают его длительным и малоэффективным, не позволяя обеспечить полный охват всех зон без исключения. Кроме того, ручной контроль характеризуется высокой степенью субъективности и значительной долей пропусков: незначительные аномалии концентрации газа, износ оборудования, трещины в выработках и другие скрытые угрозы не выявляются своевременно, а их накопление со временем способно приводить к тяжёлым авариям, создавая серьёзную угрозу жизни и здоровью подземного персонала и безопасности горного производства. Данные ручного контроля не поддаются оперативному агрегированию и анализу, что затрудняет заблаговременное прогнозирование и целенаправленное устранение скрытых угроз. В связи с этим возникает настоятельная потребность в создании на базе ИИ-вычислительных мощностей интеллектуальной системы подземного контроля, способной заменить человека при выполнении высокорисковых осмотров. Процесс внедрения оборудования и развёртывания вычислительной инфраструктуры: Для горнодобывающих предприятий наша компания создаёт специализированный ИИ-вычислительный кластер для шахт, адаптированный к требованиям передачи данных и ИИ-распознавания в сложных подземных условиях и отличающийся взрывобезопасностью, стабильностью и низким энергопотреблением. В рамках проекта развёртываются взрывозащищённые камеры, осмотровые роботы, датчики газа и температуры и другое оборудование, обеспечивающее всесторонний сбор данных о состоянии выработок, концентрации газа, температуре окружающей среды и режимах работы оборудования; данные в реальном времени передаются по специализированной шахтной сети на наземную ИИ-вычислительную платформу. Вычислительный кластер оснащён специализированной большой моделью интеллектуального распознавания для горной отрасли и благодаря высокой вычислительной мощности в реальном времени анализирует видеопотоки и данные датчиков, точно выявляя более десяти категорий угроз безопасности: скопление угля, посторонние предметы на путях, трещины кровли, превышение концентрации газа, скопление воды и ила, аномальную работу оборудования, нарушения регламента работ и др. При выявлении типовых угроз платформа в реальном времени формирует всплывающие предупреждения и голосовые оповещения, направляя информацию о месте угрозы и рекомендации по их устранению; при обнаружении особо опасных угроз, таких как превышение концентрации газа или аномалии кровли, немедленно запускается экстренное оповещение: во взаимодействии с подземными светозвуковыми устройствами предупреждения персонал оповещается о необходимости срочной эвакуации, а система управления оборудованием отключает соответствующие агрегаты. Платформа круглосуточно фиксирует данные осмотров, автоматически формирует статистику по зонам и типам повышенной опасности, ведёт журнал устранения угроз, обеспечивая информационную поддержку управления безопасностью шахты, ремонта выработок и обслуживания оборудования, а также непрерывно совершенствует модель распознавания, повышая точность выявления скрытых угроз. Ценность решения: Интеллектуальная система контроля на базе ИИ-вычислительных мощностей полностью заменяет ручной высокорисковый подземный осмотр, устраняя угрозы безопасности подземных работ в их источнике и исключая несчастные случаи при проведении инспекций. Круглосуточный интеллектуальный контроль обеспечивает выявление скрытых угроз по всей подземной зоне без пропусков: доля пропуска угроз снижается до нуля, а эффективность обнаружения и устранения угроз повышается более чем на 90 %, что позволяет эффективно предотвращать крупные аварии на шахтах. Кроме того, интеллектуальный журнал данных способствует стандартизации, детализации и интеллектуализации управления безопасностью на шахтах, снижает затраты на контроль безопасности и повышает уровень безопасности производства и его эффективность. 2.3.2 Интеллектуальный осмотр энергосистемы и диспетчирование нагрузки Предпосылки: Традиционная эксплуатация электроэнергетической системы опирается на ручной осмотр и ручное диспетчирование. Энергосистема включает огромное количество объектов: линии электропередачи, подстанции, трансформаторы, распределительное оборудование — и охватывает обширные, географически рассредоточенные территории, что делает осмотр линий в горной и удалённой местности крайне сложным. Ручной осмотр отличается низкой эффективностью и длительными циклами, что не позволяет своевременно выявлять повреждения линий, неисправности изоляторов, износ оборудования, угрозы от зарастания трасс растительностью и другие проблемы, способные приводить к отключениям линий и перебоям электроснабжения. Кроме того, традиционное диспетчирование нагрузки опирается на эмпирический прогноз и не позволяет точно учитывать изменения нагрузки в пиковые и минимальные периоды потребления, что приводит к недостаточности резервов, неравномерному распределению нагрузки и потерям электроэнергии; такая модель не отвечает требованиям динамического диспетчирования после интеграции новых источников энергии. Возникает потребность в ИИ-вычислительных мощностях для интеллектуальной эксплуатации энергосистемы и интеллектуального диспетчирования. Процесс внедрения оборудования и развёртывания вычислительной инфраструктуры: Наша компания создаёт специализированную ИИ-вычислительную платформу для электроэнергетики с низкой задержкой и высокой стабильностью, обеспечивающую анализ в реальном времени больших объёмов данных об оборудовании и электропотреблении, а также интеллектуальное диспетчирование. На переднем крае с помощью беспилотных летательных аппаратов, камер высокого разрешения и электротехнических датчиков собираются всесторонние данные о состоянии линий электропередачи, подстанций и распределительного оборудования: видеоизображения, температура, ток, напряжение — и в реальном времени передаются в вычислительный кластер. Платформа запускает ИИ-модель интеллектуального осмотра энергосистемы, автоматически выявляя такие угрозы, как обрыв проводов, повреждение оборудования, зарастание трасс, загрязнение изоляторов, аномальный нагрев оборудования, точно определяя место и степень тяжести неисправности и автоматически формируя отчёт по осмотру и план устранения. В части диспетчирования нагрузки платформа агрегирует данные об электропотреблении всей сети, метеорологические данные, данные о генерации новых источников энергии и исторические пики потребления; с помощью анализа больших данных и моделирования на основе ИИ-алгоритмов она точно прогнозирует динамику изменения нагрузки по регионам, динамически оптимизирует стратегию распределения нагрузки и интеллектуально регулирует мощность передачи, распределения и подачи электроэнергии, обеспечивая балансировку нагрузки сети. С учётом прерывистого характера генерации ветровых и солнечных электростанций платформа в реальном времени прогнозирует мощность генерации, оптимизирует схемы интеграции новых источников энергии в сеть, повышает долю их потребления и гарантирует стабильное, эффективное и энергоэкономичное электроснабжение. Ценность решения: ИИ-вычислительные мощности обеспечивают интеллектуальную эксплуатацию энергосистемы: автоматическое распознавание отказов оборудования и заблаговременное оповещение, повышение эффективности устранения неисправностей более чем на 80 %, существенное снижение вероятности отключений линий и перебоев электроснабжения, повышение надёжности подачи электроэнергии. Интеллектуальное диспетчирование нагрузки полностью решает проблемы низкой точности ручного диспетчирования и потерь электроэнергии: значительно повышается эффективность использования ресурсов сети и способность к потреблению энергии новых источников, снижаются эксплуатационные энергозатраты и расходы на обслуживание, что способствует интеллектуальной и «зелёной» модернизации электроэнергетической системы нового типа. 2.4 Интеллектуальная розничная торговля Интеллектуальная розничная торговля охватывает офлайн-гипермаркеты, сетевые магазины, электронные торговые площадки и другие сценарии; ключевые проблемы сосредоточены в области запаздывающего анализа покупательского трафика, неупорядоченного управления запасами, низкой точности маркетинга и медленного реагирования цепочки поставок. Создание ИИ-вычислительной инфраструктуры обеспечивает внедрение таких ИИ-приложений, как интеллектуальный анализ покупательского трафика, интеллектуальное управление запасами, таргетированные маркетинговые коммуникации и интеллектуальное прогнозирование цепочки поставок, обеспечивая сквозное интеллектуальное управление по всей цепочке «человек — товар — место» и повышая операционную эффективность и конверсию выручки розничной торговли. 2.4.1 Интеллектуальный анализ покупательского трафика и таргетированный маркетинг в магазинах Предпосылки: Маркетинг и операционное управление традиционных гипермаркетов и сетевых магазинов опираются на опыт персонала и не позволяют точно отслеживать ключевые данные: закономерности покупательского трафика, потребительские предпочтения, уровень внимания к товарам. Невозможность точного прогнозирования пиковых и минимальных периодов посещаемости приводит к нерациональным графикам работы персонала и неэффективному использованию сервисных ресурсов; отсутствие понимания потребностей различных клиентских сегментов ведёт к необоснованному проведению маркетинговых акций с высокими затратами и низкой конверсией. Кроме того, данные о маршрутах движения покупателей и времени пребывания у товаров не поддаются количественному анализу, что лишает оптимизацию выкладки товаров необходимой информационной поддержки и серьёзно сказывается на эффективности работы магазина и конверсии выручки. Традиционная модель статистики позволяет лишь ретроспективно агрегировать данные, но не обеспечивает анализ в реальном времени и динамическую оптимизацию; в связи с этим возникает потребность в ИИ-вычислительных мощностях для восприятия трафика в реальном времени и принятия интеллектуальных маркетинговых решений. Процесс внедрения оборудования и развёртывания вычислительной инфраструктуры: Для розничных предприятий наша компания создаёт скоординированную ИИ-вычислительную архитектуру «периферия + облако», адаптированную к требованиям лёгкости, многоплатформенности и работы в реальном времени. В магазинах развёртываются интеллектуальные камеры и устройства сбора данных о трафике, которые в реальном времени собирают всесторонние данные: количество посетителей, периоды входа и выхода, маршруты движения, время пребывания у товаров, возрастно-половую структуру, потребительское поведение. Периферийные вычислительные узлы выполняют деидентификацию, предварительную обработку и первичный анализ данных в реальном времени, а облачный вычислительный кластер отвечает за агрегирование больших данных, обучение моделей, прогнозирование тенденций и принятие маркетинговых решений. С помощью алгоритмов ИИ-визуального анализа платформа в реальном времени формирует тепловые карты трафика и графики распределения посещаемости по времени суток, точно определяя пиковые и минимальные периоды и обеспечивая информационную поддержку планирования графиков персонала и распределения сервисных ресурсов. На основе больших массивов данных о трафике и потреблении обучается модель клиентского профиля, позволяющая точно анализировать потребительские предпочтения различных сегментов, популярные товары и покупательские привычки, а также автоматически выявлять неликвидные и наиболее востребованные товары. По результатам анализа платформа динамически формирует рекомендации по оптимизации выкладки, планы промоакций и товарные комбинации, а во взаимодействии с электронными ценниками и устройствами интеллектуального информирования обеспечивает точное ценообразование и таргетированные акции. Кроме того, платформа может агрегировать данные всех магазинов сети по стране, прогнозировать общие тенденции трафика и потребления, обеспечивая поддержку разработки общей маркетинговой стратегии предприятия. Ценность решения: Вычислительные мощности обеспечивают количественный анализ трафика и потребительских данных магазина в реальном времени, полностью исключая зависимость от модели управления, основанной на субъективном опыте: планирование графиков персонала и распределение ресурсов становятся более рациональными, эффективность обслуживания существенно повышается. Точные клиентские профили и маркетинговые решения значительно повышают конверсию промоакций и снижают затраты на нецелевой маркетинг: выручка магазинов возрастает более чем на 15 %. Интеллектуальная оптимизация выкладки и анализ товаров позволяют эффективно сокращать объёмы неликвидных остатков, повышать оборачиваемость товаров и обеспечивать детализированное, интеллектуальное операционное управление розничными магазинами. 2.4.2 Интеллектуальное прогнозирование цепочки поставок и управление запасами в розничной торговле Предпосылки: Управление цепочкой поставок и запасами является одной из ключевых сложностей розничной торговли. Традиционное управление запасами опирается на ручную инвентаризацию и эмпирическое прогнозирование объёмов закупок, что порождает такие проблемы, как затоваривание складов, дефицит и перебои в поставках, значительные потери товарных запасов. В праздничные периоды, при смене сезонов и во время промоакций объёмы продаж существенно колеблются, а ручное прогнозирование не позволяет точно оценить рыночный спрос: из-за дефицита наиболее востребованных товаров теряется выручка, а скопление неликвидных остатков замораживает капитал и занимает складские площади. Кроме того, данные о запасах по сети магазинов и складам не синхронизируются в реальном времени, пополнение и перераспределение товаров запаздывают, инвентаризация отличается низкой эффективностью и высокой погрешностью, а затраты на управление запасами остаются высокими, что серьёзно сказывается на эффективности цепочки поставок и рентабельности розничных предприятий. Существует потребность в ИИ-вычислительных мощностях для интеллектуального анализа больших массивов данных о продажах, запасах и рынке и точного прогнозирования. Процесс внедрения оборудования и развёртывания вычислительной инфраструктуры: Наша компания создаёт специализированный облачный вычислительный кластер для розничной торговли, обладающий возможностями хранения больших объёмов данных, высокоскоростных вычислений и интеллектуального прогнозирования; он интегрируется с системами продаж, управления запасами и управления цепочкой поставок предприятия, агрегируя большие многомерные массивы информации: ежедневные данные о продажах всех магазинов сети, данные о запасах, складских операциях, логистике, рыночной конъюнктуре, сезонности и промоакциях. Используя мощные возможности анализа данных и итеративного обучения моделей, платформа обучает ИИ-модель прогнозирования объёмов продаж в цепочке поставок: в реальном времени анализируются исторические закономерности продаж, рыночные тенденции, влияние сезонности и промоакций, точно прогнозируются краткосрочные и среднесрочные объёмы продаж по каждому магазину и товарной категории, автоматически формируются точные планы закупок, пополнения и перераспределения. В части управления запасами платформа в реальном времени синхронизирует данные по магазинам и складам, автоматически проводит инвентаризацию, выявляет товары с истекающим сроком годности, неликвидные и дефицитные позиции и направляет интеллектуальные уведомления о рисках, необходимости распродаж и срочного пополнения. Для скоропортящихся товаров (свежие продукты, товары быстрого оборота) с помощью анализа закономерностей потерь оптимизируются стратегии хранения, оборачиваемости и пополнения, снижается доля потерь. Платформа поддерживает скоординированное управление запасами по множеству магазинов и складов, обеспечивая оптимальное распределение складских ресурсов по стране и повышая оперативность цепочки поставок. Ценность решения: ИИ-вычислительные мощности обеспечивают интеллектуальное управление цепочкой поставок и запасами: точность прогнозирования объёмов продаж повышается до более чем 95 %, полностью решаются проблемы дефицита и затоваривания, эффективно высвобождаются средства, связанные в товарных запасах, снижаются складские расходы и потери. Полностью автоматизированный анализ данных, инвентаризация и оповещение существенно сокращают объём ручной работы по управлению запасами и повышают точность и эффективность контроля. Интеллектуальное диспетчирование цепочки поставок обеспечивает точное сопоставление источников товаров и оперативное пополнение, сокращает цикл реагирования цепочки поставок, повышает общую эффективность её функционирования и адаптивность к рынку, способствуя снижению затрат и повышению эффективности розничных предприятий.
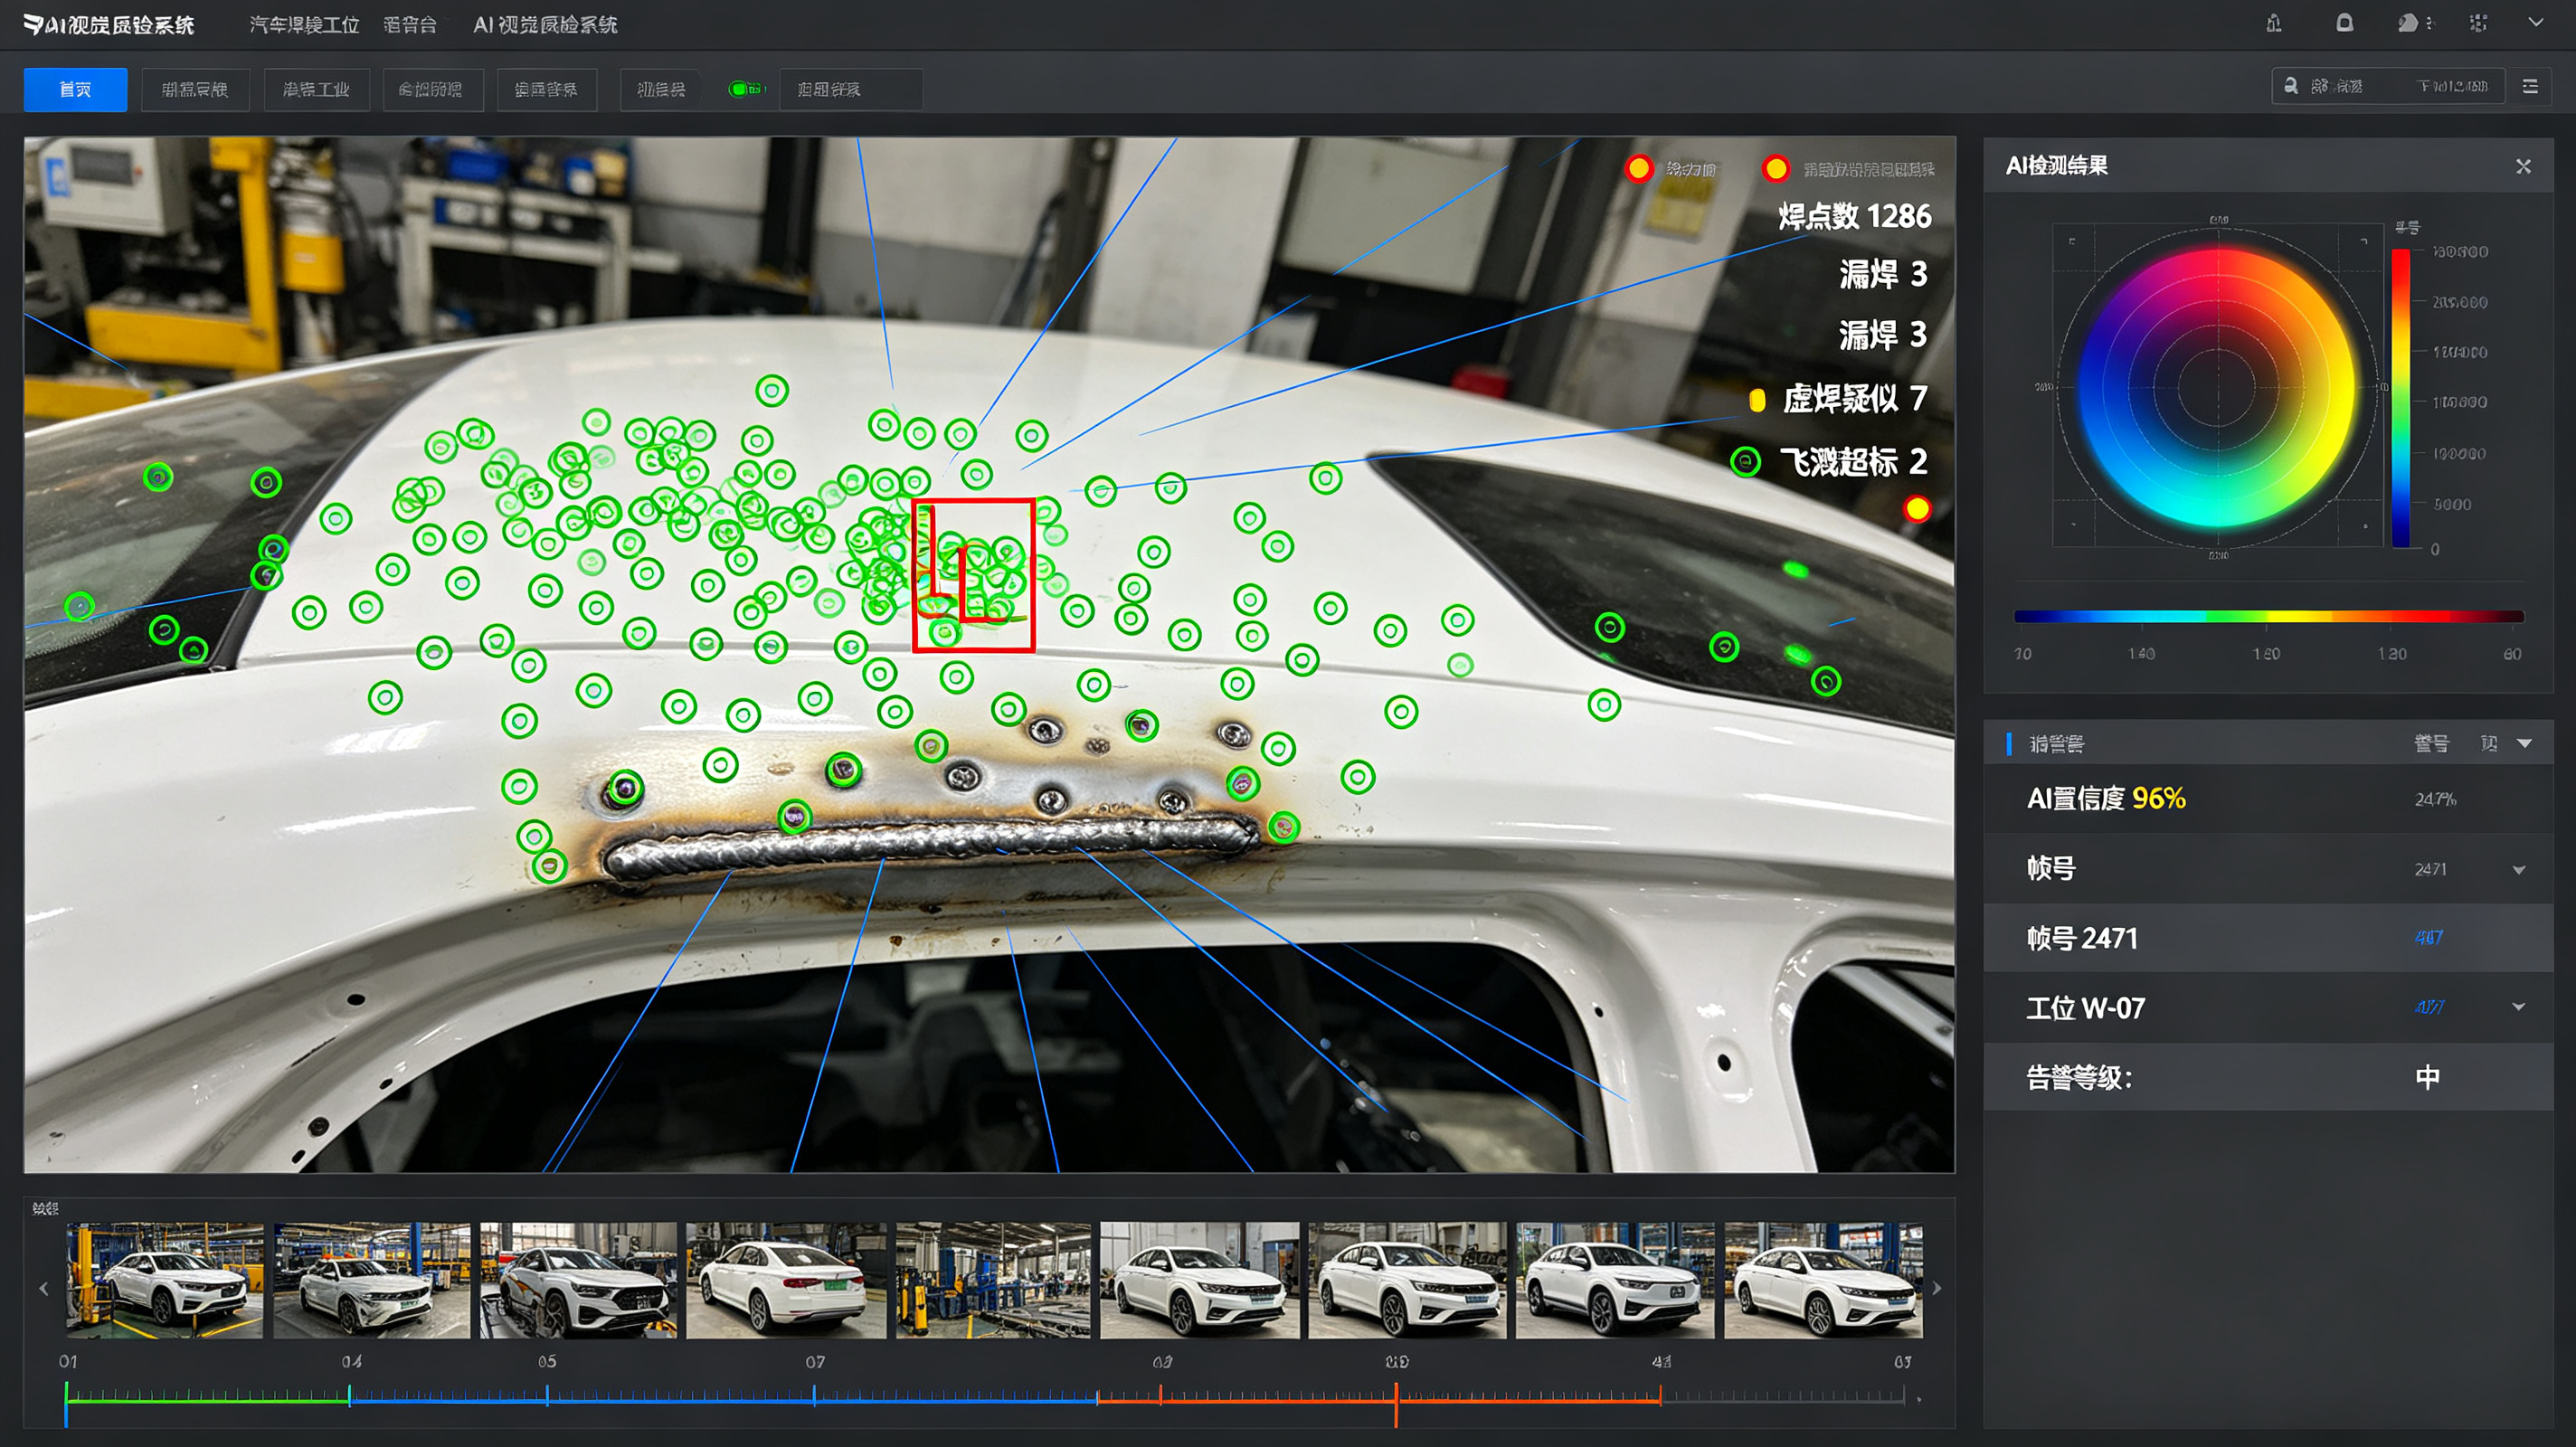
Система визуального контроля на основе ИИ
1. Предисловие 1.1 Цель документа Настоящий документ представляет собой руководство по эксплуатации системы интеллектуального визуального контроля качества на основе ИИ (далее — «Система») и предназначен для подробного описания всех функциональных модулей Системы, регламента эксплуатации, механизмов хранения данных, настройки параметров, особенностей применения и способов устранения неисправностей. Руководство призвано помочь операторам, персоналу по эксплуатации и техническому обслуживанию, а также управленческому персоналу быстро освоить рабочие процессы Системы, стандартизировать операции контроля качества, обеспечить стабильную работу оборудования и безопасное хранение данных контроля качества, а также служить комплексным руководством для интеллектуального контроля качества, прослеживаемости качества и оптимизации производства на предприятии. 1.2 Обзор системы Система представляет собой интеллектуальную промышленную платформу контроля качества, созданную на основе технологий глубокого обучения, машинного зрения, алгоритмов обработки изображений и передачи данных в реальном времени. Система позволяет заменить ручной труд при выполнении таких задач, как обнаружение дефектов внешнего вида промышленных изделий, проверка точности размеров, контроль соответствия материалов и мониторинг состояния рабочих постов. Система отличается высокой точностью, высоким быстродействием, возможностью дообучения и прослеживаемости и адаптирована для производственных линий в таких отраслях, как электронное производство, обработка метизов, производство пластмассовых изделий, упаковка пищевых продуктов и автомобильные компоненты. Система поддерживает двухрежимное хранение данных, позволяя в соответствии с требованиями предприятия к соблюдению нормативных требований и потребностями в безопасности данных гибко переключаться между режимом локального хранения и режимом облачного хранения у третьей стороны в стране нахождения предприятия, что обеспечивает всестороннюю адаптацию к требованиям локального и облачного развёртывания. 1.3 Область применения Настоящее руководство предназначено для операторов, персонала по эксплуатации и техническому обслуживанию оборудования, специалистов по управлению качеством и системных администраторов предприятий, использующих, эксплуатирующих и администрирующих Систему. Документ также может использоваться в качестве справочного материала при развёртывании, отладке и модернизации Системы. 2. Общая функциональная архитектура Системы Система включает семь основных функциональных модулей: модуль сбора изображений, модуль интеллектуального контроля качества на основе ИИ, модуль мониторинга в реальном времени и оповещения, модуль управления хранением данных, модуль статистического анализа данных, модуль управления эксплуатацией и обслуживанием оборудования, а также модуль управления правами доступа и безопасностью Системы. Все модули взаимодействуют между собой, обеспечивая полностью автоматизированный рабочий процесс: от сбора изображений, интеллектуального контроля, вывода результатов, хранения данных и анализа данных до управления оборудованием. При этом модуль хранения данных поддерживает свободное переключение между режимом локального хранения и режимом облачного хранения у третьей стороны в стране нахождения предприятия, что является ключевой отличительной функцией Системы. 3. Описание функций Системы 3.1 Модуль сбора изображений Сбор изображений является базовым модулем операций контроля качества в Системе. Модуль отвечает за сбор изображений изделий на производственной линии в высоком разрешении в реальном времени, предоставляя исходные данные для алгоритмов ИИ, и поддерживает совместимость с различными устройствами, а также настраиваемую регулировку параметров для различных сценариев. 3.1.1 Сбор изображений с поддержкой различных устройств Система совместима с различными устройствами промышленного визуального сбора, включая промышленные камеры высокого разрешения, высокоскоростные кадровые камеры, инфракрасные камеры и макрокамеры. Поддерживается сбор изображений с помощью одной камеры в одной точке, а также синхронный сбор с нескольких камер с последующей склейкой изображений. Система адаптируется к потребностям сбора изображений различных объектов контроля — плоских изделий, объёмных изделий сложной формы и мелких прецизионных компонентов — и обеспечивает работу в различных сценариях, включая высокоскоростные конвейерные линии и стационарные посты контроля качества. 3.1.2 Настраиваемая конфигурация параметров сбора Операторы могут настраивать параметры сбора изображений в серверной части Системы, включая разрешение, частоту кадров, экспозицию, баланс белого, контрастность, фокусное расстояние и режим дополнительной подсветки. Для сценариев с бликами, недостаточной или избыточной освещённостью, а также с высокой вибрацией производственной линии можно заранее задавать специализированные шаблоны параметров сбора и активировать их одним нажатием, что гарантирует чёткость изображений, отсутствие искажений и шумов и обеспечивает точность контроля качества на исходном этапе. 3.1.3 Автоматическая съёмка и сбор по триггеру Поддерживаются несколько режимов триггера сбора: автоматический запуск по фотоэлектрическому датчику конвейерной линии, непрерывная съёмка по расписанию, ручная съёмка по нажатию кнопки и запуск по считыванию штрихкода. После поступления изделия на пост контроля Система автоматически выполняет сбор изображения без участия оператора, что обеспечивает бесперебойную работу автоматизированной производственной линии и исключает пропуски и ошибки сбора. 3.2 Основной модуль интеллектуального контроля качества на основе ИИ Данный модуль является ядром Системы. На основе моделей алгоритмов глубокого обучения он выполняет интеллектуальный анализ собранных изображений изделий, точно выявляя различные дефекты и несоответствия, и поддерживает пользовательское обучение моделей, а также их итеративную модернизацию. 3.2.1 Интеллектуальное обнаружение дефектов всех категорий Система позволяет точно выявлять распространённые и малозаметные дефекты промышленных изделий, охватывая все направления контроля: внешний вид, размеры, сборку, загрязнения и повреждения. Дефекты внешнего вида включают царапины, трещины, отслоение краски, деформацию, вмятины и выпуклости, пузыри и посторонние включения. Дефекты размеров включают отклонения длины, отклонения диаметра отверстий, превышение допусков межосевых расстояний, угловые погрешности и неровность кромок. Дефекты сборки включают отсутствующие детали, неправильную установку, пропуск установки, ослабление крепления и смещение. Прочие дефекты включают загрязнения, износ, нечёткую маркировку, повреждение упаковки и отсутствие идентификационных меток. Точность обнаружения достигает 99,9 %. 3.2.2 Автоматическое измерение размеров высокой точности Поддерживается бесконтактное прецизионное визуальное измерение: Система автоматически определяет геометрические параметры изделия — длину, ширину, высоту, диаметр отверстий, расстояние между центрами, радиусы дуг и плоскостность, — автоматически сравнивает их с пороговыми значениями стандартных параметров и выносит заключение о соответствии размеров изделия требованиям. Данные измерений формируются в реальном времени с точностью до 0,01 мм, что значительно превосходит точность ручного контроля и делает Систему применимой для контроля качества прецизионных компонентов. 3.2.3 Пользовательское обучение и итерация моделей Система оснащена встроенной платформой обучения моделей ИИ. Управленческий персонал может загружать образцы изображений для обучения моделей под новые виды продукции и новые типы дефектов. Поддерживается быстрая итерация на малых выборках, пользовательская разметка меток дефектов и гибкая настройка пороговых значений обнаружения. Обученная модель разворачивается одним нажатием без участия специалиста по алгоритмам, что удовлетворяет потребности контроля качества при обновлении продукции и изменении технологических процессов. Кроме того, поддерживается управление версиями моделей: доступны откат и обновление версий в любое время. 3.2.4 Определение результатов контроля качества в реальном времени После завершения сбора изображений Система выполняет алгоритмический анализ за миллисекунды и автоматически формирует результат контроля, который может находиться в одном из трёх состояний: «Годен», «Брак» и «Требует уточнения». Для изделий, признанных бракованными, Система автоматически отмечает местоположение дефекта, его тип и уровень. Изделия, которые невозможно однозначно оценить из-за размытия изображения или перекрытия, помечаются как «Требует уточнения» с уведомлением о необходимости ручной перепроверки, что позволяет исключить ложное срабатывание и пропуски дефектов. 3.3 Модуль мониторинга в реальном времени и оповещения Данный модуль обеспечивает визуализированный мониторинг процесса контроля качества, оповещение об отклонениях в реальном времени и интегрированное управление производственной линией, гарантируя упорядоченное проведение операций контроля и своевременную блокировку бракованных изделий. 3.3.1 Визуализированный мониторинг в реальном времени Главный интерфейс Системы обеспечивает синхронное отображение изображений с нескольких рабочих постов в реальном времени, позволяя в любой момент просматривать изображения контроля на каждой производственной линии, статус контроля изделий и текущий процент годных изделий. Поддерживаются увеличение изображения, создание снимков экрана, видеозапись и полноэкранный просмотр отдельного поста. Управленческий персонал может в любое время осуществлять удалённый или локальный мониторинг всего процесса контроля и оперативно получать информацию о состоянии качества на производственной линии. 3.3.2 Многоуровневые аварийные оповещения Система поддерживает настраиваемые правила оповещения и реализует многоуровневые предупреждения при превышении допустимого уровня брака, сбоях оборудования, неудачном сборе изображений, аномалиях работы моделей и задержках производственной линии. Способы оповещения включают всплывающие уведомления в интерфейсе, звуковые сигналы оборудования, SMS-сообщения и push-уведомления в серверной части. Пороговые значения оповещений настраиваются; например, при превышении доли брака 5 % за один час автоматически срабатывает предупреждение, своевременно информирующее персонал о необходимости выявления и устранения проблем в производстве. 3.3.3 Интегрированная блокировка на производственной линии Поддерживается интеграция с транспортным и сортировочным оборудованием производственной линии. При обнаружении бракованного изделия Система автоматически выдаёт команды на остановку конвейера, а сортировочный механизм автоматически удаляет бракованное изделие, предотвращая его попадание на следующую операцию. Таким образом обеспечивается единый автоматизированный цикл «контроль — блокировка». Также поддерживается ручное отключение режима интеграции для сценариев ручной перепроверки. 3.4 Модуль управления хранением данных с двумя режимами (ключевая функция) Система поддерживает два режима хранения: локальное хранение на предприятии и облачное хранение у третьей стороны в стране нахождения предприятия. Допускается использование одного из режимов или синхронное резервное использование обоих режимов одновременно. Пользователь может свободно настраивать режим в соответствии с требованиями предприятия к соблюдению нормативных требований, потребностями в объёме хранения и сетевыми условиями. Все данные контроля качества, изображения, журналы оборудования и аналитические отчёты сохраняются в полном объёме. 3.4.1 Режим локального хранения на предприятии Данный режим представляет собой способ хранения при приватном (локальном) развёртывании: все данные Системы хранятся на внутренних серверах предприятия, локальных жёстких дисках, дисковых массивах и других локальных носителях. Данные не передаются во внешние сети и полностью контролируются в пределах внутренней сети предприятия; режим предназначен для предприятий с высокими требованиями к конфиденциальности данных и запретом на их утечку. Состав хранимых данных: все данные Системы, включая исходные изображения изделий, изображения с разметкой дефектов, данные параметров контроля, записи результатов контроля, журналы работы оборудования, журналы операций, статистические отчёты, файлы моделей и записи предупреждений. Ключевые особенности: локализация данных, отсутствие рисков передачи во внешние сети, максимально высокий уровень безопасности, независимость от колебаний сети — при обрыве связи Система продолжает штатно функционировать, а данные сохраняются в полном объёме. Поддерживаются регулярное резервное копирование локальных данных, ручное резервное копирование и автоматическое перезаписывание устаревших данных; срок хранения данных настраивается (от 7 дней до 10 лет). Сценарии применения: производство продукции, подлежащей засекречиванию, производство высокоточных прецизионных компонентов, предприятия с требованиями к локализации данных, производственные площадки с нестабильной сетевой инфраструктурой. 3.4.2 Режим облачного хранения у третьей стороны в стране нахождения предприятия Данный режим представляет собой облачное хранение, соответствующее нормативным требованиям: Система в зашифрованном виде передаёт данные контроля качества на серверы стороннего облачного провайдера, расположенные в стране нахождения предприятия. Данные полностью хранятся на территории страны нахождения предприятия, строго соблюдаются местные нормативные акты о безопасности данных, что исключает риски трансграничной передачи данных. Состав хранимых данных: полностью идентичен локальному хранению и включает все данные — изображения, результаты контроля, журналы оборудования, отчётные данные, записи операций и информацию о предупреждениях. Поддерживается выборочное облачное хранение: можно передавать в облако только отчёты о контроле качества и данные о ключевых дефектах, экономя объём облачного хранилища. Ключевые особенности: высокий уровень соответствия нормативным требованиям — полное соответствие законодательству страны нахождения в области хранения данных и защиты конфиденциальной информации; удалённое резервное копирование данных в облаке, исключающее потерю данных при повреждении локального оборудования; поддержка удалённого доступа к данным и просмотра с различных устройств; автоматическое шифрование хранимых в облаке данных и регулярное резервное копирование по снимкам — повышенная безопасность и надёжность хранения. Сценарии применения: производственные сценарии, в которых предприятию требуются удалённое техническое обслуживание, консолидированное управление данными нескольких площадок, резервное копирование данных в другом месте и соответствие отраслевым требованиям к облачной прослеживаемости. 3.4.3 Переключение режимов хранения и настройка синхронизации Свободное переключение режимов: системный администратор может в интерфейсе настройки хранилища в серверной части одним нажатием переключаться между режимами локального и облачного хранения. Операция проста, не требует остановки и перезапуска и не влияет на штатную работу производственной линии. Синхронное резервирование в двух режимах: поддерживается одновременное включение локального и облачного хранения с двусторонним сохранением данных в реальном времени, что сочетает конфиденциальность локальных данных и безопасность облачного резервного копирования. Настройка стратегии хранения: поддерживается установка дифференцированных правил хранения, например хранение изображений в высоком разрешении только локально при синхронной передаче в облако отчётов о контроле качества и статистических данных, что позволяет точно сбалансировать затраты предприятия на хранение и требования к безопасности данных. Функция докачки после обрыва связи: в режиме облачного хранения при обрыве внешней сети на предприятии Система автоматически временно сохраняет данные локально, а после восстановления сети автоматически выполняет пакетную синхронизацию в облако без потери данных и без дублирования загрузки. 3.4.4 Шифрование данных и управление безопасностью Оба режима хранения поддерживают сквозное шифрование данных. В локальном режиме применяются протоколы шифрования внутренней сети и шифрованная защита жёстких дисков, предотвращающие хищение и подмену локальных данных. В облачном режиме применяются соответствующие нормативным требованиям страны алгоритмы шифрования: передача, хранение и доступ к данным полностью шифруются, при этом сторонняя облачная платформа предоставляет только услугу хранения и не имеет прав на просмотр и использование данных, что гарантирует конфиденциальность данных предприятия. Кроме того, Система автоматически фиксирует в журналах все операции доступа к данным, их экспорта и удаления, обеспечивая полную прослеживаемость. 3.5 Модуль статистического анализа данных Система автоматически агрегирует все данные контроля качества, выполняет интеллектуальный статистический анализ и формирует визуализированные отчёты, обеспечивая поддержку данных для оптимизации производства, управления качеством и совершенствования технологических процессов. 3.5.1 Статистика данных в реальном времени В реальном времени ведётся статистика ключевых показателей: общий объём производства на линии, количество годных изделий, количество бракованных изделий, количество изделий, требующих уточнения, текущий процент годных изделий и доля брака. Данные обновляются с секундной задержкой, обеспечивая возможность просмотра показателей контроля качества по каждому рабочему посту, виду продукции и временному интервалу. 3.5.2 Анализ данных о дефектах Система автоматически классифицирует и подсчитывает частоту возникновения дефектов различных типов, их долю, периоды наибольшей повторяемости и рабочие посты с максимальным числом дефектов, формируя круговые диаграммы распределения дефектов, линейные графики динамики и столбчатые диаграммы рейтингов. Это позволяет точно локализовать проблемы технологического процесса, неисправности оборудования и проблемы с сырьём, помогая техническому персоналу целенаправленно оптимизировать производственные процессы. 3.5.3 Создание и экспорт настраиваемых отчётов Поддерживается создание настраиваемых отчётов о контроле качества за час, день, неделю, месяц, квартал и год. Отчёты содержат полную информацию: производственные данные, данные о дефектах, данные о работе оборудования и записи предупреждений. Поддерживается экспорт в нескольких форматах — Excel, PDF, изображения; отчёты могут сохраняться локально или архивироваться в облаке, что удобно для анализа качества, сверки и отчётности по требованиям соответствия. 3.5.4 Запросы трассировки данных Поддерживается точная трассировка по множеству измерений: по партии продукции, времени производства, номеру рабочего поста, штрихкоду изделия и типу дефекта можно одним запросом получить исходные контрольные изображения соответствующего изделия, результаты контроля, данные об операторе и состоянии оборудования, обеспечивая прослеживаемость качества на всём жизненном цикле изделия. 3.6 Модуль управления эксплуатацией и обслуживанием оборудования Система осуществляет управление всеми связанными устройствами визуального контроля в реальном времени, обеспечивая мониторинг состояния оборудования, самодиагностику неисправностей и ведение записей об эксплуатации, что гарантирует долгосрочную стабильную работу оборудования. 3.6.1 Мониторинг состояния оборудования в реальном времени В реальном времени контролируется состояние промышленных камер, источников света, транспортного оборудования, серверов и устройств хранения, включая статус подключения оборудования, рабочую температуру, частоту кадров, скорость передачи данных и степень заполнения хранилища. Об отклонениях выдаются предупреждения в реальном времени. 3.6.2 Автоматическая самодиагностика и устранение неисправностей Система оснащена функцией автоматического обнаружения неисправностей оборудования и позволяет выявлять такие проблемы, как отключение камеры, неисправность источника света, сбои передачи изображений, неисправности дисков хранилища и аномалии алгоритмических моделей. Часть стандартных неисправностей устраняется автоматически, например перезапуск программы сбора изображений или сброс канала передачи, что снижает затраты на ручное обслуживание. 3.6.3 Управление журналами эксплуатации Автоматически фиксируются все операции по эксплуатации и обслуживанию — включение и выключение оборудования, неисправности, устранение неисправностей, корректировка параметров и обновление моделей, — формируется полный журнал эксплуатации. Поддерживаются поиск, экспорт и долгосрочное хранение журналов, служащих основанием для технического обслуживания, разбора неисправностей и модернизации оборудования. Кроме того, поддерживаются настраиваемые напоминания о техническом обслуживании, которые своевременно уведомляют персонал о необходимости очистки, калибровки и обслуживания оборудования. 3.7 Модуль управления правами доступа и безопасностью Системы С помощью многоуровневого управления правами доступа модуль регламентирует операции в Системе, предотвращая ошибочные действия, подмену и утечку данных, и обеспечивает безопасность работы Системы и данных. 3.7.1 Многоуровневое управление правами учётных записей Система поддерживает четыре уровня учётных записей: супер-администратор, администратор эксплуатации, администратор по качеству и оператор. Различные учётные записи обладают различными правами: оператор может только просматривать изображения в реальном времени, результаты контроля и вручную инициировать перепроверку; администратор по качеству может запрашивать данные, экспортировать отчёты и просматривать анализ дефектов; администратор эксплуатации может отлаживать оборудование, настраивать параметры и управлять режимами хранения; супер-администратор обладает всеми правами, включая создание, удаление и изменение учётных записей и прав доступа. 3.7.2 Полное журналирование операций Система автоматически фиксирует все действия всех учётных записей: вход в Систему, операции, изменение параметров, экспорт данных, удаление отчётов и переключение режимов хранения. Журналы защищены от подмены и хранятся постоянно; доступен поиск и трассировка в любое время, что упорядочивает действия персонала. 3.7.3 Защита безопасности Системы Поддерживаются шифрованный вход по паролю учётной записи, ограничение входа по IP-адресам, предупреждение о входе из другого региона и автоматический выход по истечении тайм-аута бездействия, что предотвращает несанкционированный вход и вредоносные действия. Параметры серверной части, файлы моделей и конфигурация хранилища доступны для изменения только после разблокировки с правами администратора, что исключает произвольные изменения. 4. Основные рабочие процессы Системы 4.1 Запуск Системы и вход в Систему Включите питание оборудования, запустите сервер и Систему, дождитесь завершения автоматической инициализации. Введите учётные данные (имя пользователя и пароль) для входа в Систему; каждой учётной записи соответствует её интерфейс операций. После входа Система автоматически проверяет состояние подключения оборудования и состояние режима хранения; при отсутствии отклонений можно приступать к работе. 4.2 Настройка режимов хранения Супер-администратор входит в серверную часть и открывает интерфейс конфигурации «Управление хранилищем». В зависимости от потребностей выбирается режим хранения: отметьте «Локальное хранение» или «Облачное хранение»; можно одновременно отметить оба режима для включения синхронного двухрежимного хранения. Настройте параметры хранения: срок хранения данных, периодичность автоматического резервного копирования, правила облачной синхронизации и правила очистки устаревших данных. Сохраните конфигурацию — изменения вступают в силу немедленно, без перезапуска оборудования. 4.3 Ежедневные операции контроля качества Оператор входит в Систему, открывает окно мониторинга в реальном времени и убеждается в исправности сбора изображений. Вызывается модель контроля качества и шаблон параметров для соответствующего изделия, запускается автоматический режим контроля качества. Система автоматически выполняет весь цикл: сбор, обнаружение, вынесение заключения, сохранение данных и блокировку бракованных изделий. Для изделий, требующих уточнения, и аварийных предупреждений выполняется ручная перепроверка с фиксацией результатов. 4.4 Запрос данных и экспорт отчётов Откройте интерфейс «Центр данных» и выберите измерение запроса (время, партия, рабочий пост, тип дефекта). Отфильтруйте требуемые данные — Система автоматически сформирует статистические диаграммы и отчёты. Выберите формат экспорта; отчёт можно сохранить локально или синхронно передать в облако для архивирования. 5. Регламент обслуживания хранилища данных 5.1 Обслуживание локального хранилища Регулярно проверяйте объём хранилища на локальных серверах и дисковых массивах; при недостатке места своевременно очищайте устаревшие данные или расширяйте ёмкость оборудования. Ежемесячно выполняйте полное резервное копирование данных вручную, чтобы предотвратить потерю данных при отказе оборудования. Запрещается произвольное подключение и отключение устройств хранения и изменение пути к папкам локального хранилища во избежание повреждения и потери данных. 5.2 Обслуживание облачного хранилища Регулярно проверяйте стабильность внешней сети предприятия, обеспечивая нормальную синхронизацию данных. Входите в серверную часть облака для контроля объёма хранилища и при необходимости расширяйте облачное пространство. Категорически запрещается самовольное изменение ключей шифрования и прав доступа к облачному хранилищу; это необходимо для обеспечения безопасности облачных данных. 6. Типовые неисправности и способы их устранения Симптом Причина Способ устранения Размытое изображение при сборе, наличие шумов Аномальные параметры сбора, загрязнение объектива, неисправность источника света Очистить объектив камеры, сбросить шаблон параметров сбора, проверить и при необходимости заменить источник света Сбой синхронизации данных в облаке Обрыв внешней сети, истечение срока действия прав доступа к облаку, ошибка ключа шифрования Проверить сетевое соединение, повторно подтвердить права доступа к облаку и ключи шифрования; при обрыве сети данные будут автоматически докачаны Недостаточно места в локальном хранилище Устаревшие данные не очищены, ёмкость хранилища исчерпана Вручную очистить устаревшие избыточные данные или расширить ёмкость локального хранилища Повышение доли ложных срабатываний и пропусков дефектов Устаревание модели ИИ, нерациональные пороговые значения параметров Переобучить и оптимизировать модель ИИ, скорректировать пороговые значения вынесения заключения о контроле Оборудование отключено, чёрный экран мониторинга Отключение питания оборудования, ослабление кабельных соединений, сбой передачи Проверить питание и кабельные соединения оборудования, перезапустить устройство сбора и Систему
Система управления складом WMS
Глава 1. Общие сведения о системе 1.1. Краткое описание системы WMS-система управления складом — это профессиональная система управления, ориентированная на исполнительный уровень складских операций. В отличие от ERP, которая выполняет только задачи бухгалтерского учёта, WMS сосредоточена на фактических операциях с товарно-материальными ценностями на складе. Благодаря детальному управлению ячейками хранения, контролю партий и сроков годности, операциям со сканированием штрихкодов и интеллектуальному распределению на основе стратегий система решает такие проблемы традиционных складов, как ошибочная отгрузка, пропуск отгрузки, неточные остатки, беспорядочное хранение материалов и сложность прослеживаемости, обеспечивая интеллектуализацию, стандартизацию и цифровизацию складских операций. Система поддерживает интеграцию с ERP, MES, TMS, OA, принтерами штрихкодов, портативными терминалами PDA, системами комплектации с электронными метками, автоматизированными стеллажными складами, AGV, автомобильными весами и другим программно-аппаратным обеспечением. 1.2. Ключевые функциональные возможности Полный цикл операций со сканированием штрихкодов: исключение ошибок ручного ввода; все операции приёмки, отгрузки, инвентаризации и перемещения проверяются сканированием. Детальное управление ячейками хранения: трёхуровневая архитектура «склад — зона — ячейка», каждой единице материала соответствует точная ячейка хранения. Интеллектуальные стратегии отгрузки: поддержка FIFO («первым пришёл — первым ушёл»), FEFO («сначала с истекающим сроком годности») и отгрузки по указанной партии. Полная прослеживаемость: партия материала, дата производства, срок годности, серийный номер, оператор и время выполнения операции фиксируются на всём пути. Многоуровневое управление правами доступа: разграничение прав администратора, руководителя и оператора первой линии; высокорисковые операции проходят согласование с сохранением записей. Синхронизация остатков в реальном времени: остатки обновляются сразу после завершения операции; учётные и фактические данные синхронизированы в реальном времени. Отчёты по всем направлениям: статистика операций, анализ остатков, залежалые материалы, предупреждения по срокам годности, анализ инвентаризаций. 1.3. Требования к среде функционирования и оборудованию 1.3.1. Стационарные компьютеры (ПК) Поддержка операционных систем Windows и macOS, совместимость с основными браузерами Chrome и Edge. Установка клиентского приложения не требуется: вход и работа выполняются непосредственно через веб-интерфейс. 1.3.2. Мобильные терминалы PDA Портативные терминалы сбора данных на базе Android с поддержкой подключения по Wi-Fi, быстрого сканирования, автономного кэширования и автоматической синхронизации данных; используются для приёмки, размещения, комплектации, контрольной проверки, инвентаризации и перемещений на месте выполнения работ. 1.3.3. Комплектующее оборудование Проводные и беспроводные сканеры штрихкодов, принтеры штрихкодов, этикетки материалов, этикетки ячеек хранения, этикетки поддонов, электронные весы (опционально), электронные метки комплектации DPS (опционально). Глава 2. Инициализация системы и настройка базовых данных Перед началом любых складских операций необходимо выполнить инициализацию базовых данных: ошибки в базовых данных приведут к нарушениям во всех документах, остатках и операциях. 2.1. Настройка карточек складов Функциональный путь: Системные настройки — Базовые данные — Управление складами. Описание операции: добавление всех складов предприятия, включая склад сырья, склад готовой продукции, склад полуфабрикатов, склад возвратов, склад некачественной продукции, склад продукции на входном контроле, аутсорсинговый склад и др. Обязательные поля: код склада, наименование склада, тип склада, адрес склада, ответственное лицо, контактный телефон, статус склада (активен/отключён). 2.2. Настройка карточек складских зон Функциональный путь: Системные настройки — Базовые данные — Управление складскими зонами. Разделение отдельного склада на зоны. Типовые складские зоны: зона приёмки, зона входного контроля, зона хранения годной продукции, зона комплектации, зона упаковки, зона возвратов, зона некачественной продукции, зона залежалых материалов. Назначение: сегментированное управление; для разных зон устанавливаются различные правила операций; годная продукция, некачественная продукция и материалы на входном контроле изолируются друг от друга. 2.3. Настройка карточек ячеек хранения Функциональный путь: Системные настройки — Базовые данные — Управление ячейками хранения. Ячейка хранения — минимальная единица хранения на складе. Рекомендуемое правило кодирования: код склада — код зоны — ряд — ярус — позиция, например: C01-A01-02-03. Обязательные параметры: код ячейки, склад, складская зона, тип ячейки (стеллажная/напольная/паллетная), максимальная вместимость, запрет смешанного хранения, статус ячейки. Система поддерживает пакетный импорт ячеек для быстрой инициализации всего склада. 2.4. Настройка карточек материалов Функциональный путь: Системные настройки — Базовые данные — Управление материалами. Карточки материалов — ключевые базовые данные; все документы приёмки и отгрузки зависят от информации о материалах. Основные сведения: код материала, наименование материала, спецификация/модель, единица измерения, вспомогательная единица, категория материала, поставщик, ячейка хранения по умолчанию, страховой запас, максимальный запас. Контролируемые атрибуты (ключевые переключатели): Управление партиями: при включении при приёмке обязателен ввод номера партии, при отгрузке списание выполняется по партиям. Управление сроками годности: при включении требуется ввод даты производства и срока годности; система автоматически предупреждает о материалах с истекающим сроком и просроченных. Управление серийными номерами: при включении — уникальный код для каждой единицы, точная прослеживаемость на всём пути. Требование контроля качества: при включении при приёмке автоматически создаётся задача контроля качества; материалы допускаются на склад только после признания годными. Разрешение смешанного хранения: определяет, может ли в одной ячейке храниться несколько видов материалов. 2.5. Карточки контрагентов Включает карточки поставщиков и клиентов: код, наименование, контактное лицо, телефон, адрес, способ расчётов и другие сведения; используются для связи с закупочными приёмками, продажными отгрузками и операциями возврата. 2.6. Настройка пользователей, ролей и прав доступа Функциональный путь: Системные настройки — Управление правами доступа. Управление ролями: предустановленные роли — приёмщик, комплектовщик, контролёр, руководитель склада, системный администратор; возможна настройка шаблонов прав. Управление пользователями: создание учётных записей, установка паролей, привязка ролей, назначение доступных для работы складов. Детализация прав: поддержка прав на меню, прав на операции (создание/изменение/удаление/проверка/печать/экспорт) и прав на данные (изоляция данных различных складов). 2.7. Настройка системных параметров Настраиваемые правила работы системы: стратегия отгрузки, количество дней предупреждения об окончании срока годности, необходимость согласования, обязательность сканирования, разрешение отрицательных остатков, правила кодирования документов, шаблоны печати этикеток и др. Глава 3. Вход в систему и главная рабочая панель 3.1. Вход в систему Ввод адреса доступа к системе — переход к окну входа; Ввод учётной записи и пароля — выполнение входа с проверкой; Отдельные версии поддерживают SMS-проверку, вход с USB-ключом (Ukey) и ограничение по белому списку IP-адресов; Учётная запись закреплена за конкретным сотрудником; система автоматически регистрирует журнал входа, IP-адрес и время операций. 3.2. Главная рабочая панель Главная страница — визуальная информационная панель, отображающая состояние склада в реальном времени: Задачи к исполнению: ожидание приёмки, контроля качества, размещения, комплектации, контрольной проверки, инвентаризации. Статистика данных: объём приёмки за сегодня, объём отгрузки за сегодня, общий текущий остаток, стоимость остатков. Предупреждения: о приближающемся окончании срока годности, о снижении остатка ниже страхового запаса, о залежалых материалах. Быстрые ссылки: быстрое создание документов, печать этикеток, запрос остатков, обработка задач. Глава 4. Модуль управления приёмкой (полный цикл операций) Операции приёмки включают: закупочную приёмку, приёмку готовой продукции, приёмку полуфабрикатов, приёмку возвратов, приёмку подарков (бесплатных образцов), приёмку по перемещению, приёмку излишков по результатам инвентаризации. Общий процесс: предварительное уведомление о поступлении — фактическая приёмка — контроль качества (опционально) — интеллектуальное размещение — отражение приёмки в остатках. 4.1. Предварительное уведомление о поступлении (бронирование приёмки) Функциональный путь: Управление приёмкой — Предварительное уведомление о поступлении. Бизнес-сценарий: предварительная регистрация информации о прибытии груза для подготовки склада и резервирования ячеек; поддерживается автоматическая синхронизация заказов из ERP. Шаги операции: Создание уведомления: выбор поставщика, типа документа и планируемой даты поступления; Добавление кода материала, наименования, планируемого количества и спецификации; Сохранение и отправка; статус документа — «Ожидает приёмки»; Возможна печать уведомления для сверки при доставке. 4.2. Фактическая приёмка (преимущественно на терминалах PDA) Функциональный путь: PDA — Задачи приёмки. Шаги операции: После входа в PDA автоматически загружаются задачи приёмки, ожидающие выполнения; Выбор соответствующего уведомления и сканирование штрихкода материала; Ввод фактически поступившего количества, номера партии, даты производства, срока годности и номера накладной поставщика; Разделение годной, повреждённой и некачественной продукции; некачественная продукция маркируется и перемещается в зону входного контроля или в зону некачественной продукции; Подтверждение завершения приёмки; документ переходит в статус «Ожидает контроля качества» или «Ожидает размещения». Поддерживаются частичная приёмка, приёмка сверх заявленного количества и регистрация расхождений по недостаче; все расхождения фиксируются автоматически. 4.3. Входной контроль качества (IQC) Функциональный путь: Управление приёмкой — Документ контроля качества. Данный процесс запускается только для материалов с включённым атрибутом контроля качества. Шаги операции: Система автоматически создаёт задачу контроля качества и передаёт её на PDA; Сотрудник контроля качества выбирает режим выборочной или полной проверки и вводит результаты проверки; Годен: автоматический переход к процессу размещения; Не годен: возможны возврат поставщику, приёмочный допуск с уступками или изоляция с размещением на склад некачественной продукции; Сохранение записей контроля качества; постоянное архивирование с возможностью прослеживания. 4.4. Интеллектуальное размещение Функциональный путь: PDA — Задачи размещения. Система автоматически рекомендует оптимальные ячейки по стратегии материалов (закреплённая ячейка, ближайшая ячейка с тем же материалом, свободная ячейка). Шаги операции: Получение задачи размещения; просмотр материалов, ожидающих размещения, и рекомендованных ячеек; Сканирование штрихкода материала и штрихкода целевой ячейки; Подтверждение размещаемого количества и завершение операции; Система автоматически увеличивает остаток соответствующей ячейки; статус документа обновляется до «Размещено». Поддерживаются размещение целыми поддонами и пакетное размещение; исключаются ошибки размещения и хранение материалов в неправильных ячейках. 4.5. Проверка приёмки и печать документов Руководитель склада выполняет проверку завершённых документов приёмки; после утверждения остатки вступают в силу официально и синхронизируются с ERP. Поддерживается печать документов приёмки, этикеток материалов, этикеток партий и этикеток поддонов. Глава 5. Модуль управления отгрузкой (полный цикл операций) Типы отгрузки: продажная отгрузка, выдача на производство, отгрузка на аутсорсинг, отгрузка образцов, отгрузка по перемещению, отгрузка недостачи по инвентаризации. Общий процесс: формирование заказа на отгрузку — интеллектуальное резервирование — комплектация — контрольная проверка — упаковка — подтверждение отгрузки — списание остатков. 5.1. Формирование заказа на отгрузку Два способа: Автоматическая синхронизация продажных заказов и заявок на выдачу материалов из ERP с формированием задач отгрузки; Ручное создание документа отгрузки в WMS: выбор клиента или подразделения, материалов и количества отгрузки. Система автоматически резервирует доступные остатки по соответствующим партиям и ячейкам на основе стратегий FIFO/FEFO и формирует задачу комплектации. 5.2. Комплектация (ключевая операция на PDA) Система поддерживает два режима комплектации — «сбор по заказам» и «накопительная (посевная) комплектация», адаптируясь к различным бизнес-сценариям. Шаги операции: Получение на PDA задачи комплектации; просмотр ячеек, материалов и количеств; Сканирование штрихкода ячейки и штрихкода материала; система выполняет автоматическую защитную проверку; Ввод фактически отобранного количества и подтверждение; По завершении всей комплектации документ переходит в статус «Ожидает контрольной проверки». Механизм защиты от ошибок: несоответствие штрихкода, отбор сверх нормы и недостаточность остатков автоматически блокируются всплывающим уведомлением, что исключает ошибочный и пропущенный отбор. 5.3. Контрольная проверка отгрузки Назначение: повторная проверка материалов, количества и партий для исключения ошибок отгрузки. Шаги операции: Получение на PDA задачи контрольной проверки; сканирование номера заказа; Построчное сканирование штрихкодов материалов и сверка фактического наличия с данными документа; Проверка пройдена: переход к упаковке и отгрузке; Обнаружено расхождение: возврат на этап комплектации с фиксацией различий и повторной комплектацией. 5.4. Упаковка и взвешивание Сканирование заказа и привязка к упаковочной коробке; ввод веса и объёма упаковки; поддержка разделения одного заказа на несколько посылок; автоматическое формирование упаковочного листа и транспортной накладной; адаптация к сценариям отгрузки электронной коммерции и логистики. 5.5. Подтверждение отгрузки После завершения упаковки администратор подтверждает отгрузку; система автоматически списывает остатки, статус документа переходит в «Отгружено», данные синхронизируются с ERP — полный цикл отгрузки завершён. Глава 6. Модуль внутрискладского управления 6.1. Перемещение между ячейками (перемещение) Бизнес-сценарии: упорядочивание стеллажей, пополнение материалов, оптимизация ячеек, перемещение материалов. Порядок операции: создание документа перемещения — передача задачи на PDA — подтверждение выбытия — подтверждение прибытия — проверка и завершение. Система автоматически списывает остатки исходной ячейки и увеличивает остатки целевой ячейки; все операции фиксируются, обеспечивая точность остатков по ячейкам. 6.2. Заморозка и разморозка остатков Сценарии: материалы на входном контроле, аномалии качества, блокировка клиентом, опечатывание запасов; запрет отгрузки и использования. Операция: выбор материала, ячейки, блокируемого количества и причины; после проверки остатки замораживаются; после снятия блокировки доступные остатки восстанавливаются. 6.3. Корректировка остатков Для небольших расхождений остатков, не связанных с инвентаризацией, поддерживаются ручное увеличение и уменьшение; требуется указание причины корректировки и согласование; высокорисковые операции полностью фиксируются в журнале, чтобы исключить произвольное изменение учётных данных. 6.4. Управление партиями и сроками годности Автоматический расчёт остаточного срока годности материалов; заблаговременное предупреждение о материалах с истекающим сроком и просроченных материалах; При отгрузке строгое соблюдение стратегий «первым пришёл — первым ушёл» и «сначала с истекающим сроком годности»; Поддержка прослеживания партий и сроков годности: возможность запроса времени поступления материала, оператора и ячейки хранения. 6.5. Запрос остатков в реальном времени Поддержка многоаспектных запросов по материалу, ячейке, партии, сроку годности и статусу остатков; просмотр остатков в реальном времени, истории операций по остаткам и детализации приёмок и отгрузок; экспорт в Excel. Глава 7. Модуль управления инвентаризацией Система поддерживает динамическую инвентаризацию, сплошную инвентаризацию в статическом режиме, циклическую инвентаризацию, инвентаризацию по складским зонам и инвентаризацию отдельных позиций, адаптируясь к сценариям инвентаризации без остановки работы предприятия, сплошной инвентаризации в конце месяца и регулярной выборочной проверки. 7.1. Создание задачи инвентаризации Выбор склада, складской зоны и диапазона материалов; установка типа инвентаризации; возможна блокировка остатков на период инвентаризации для исключения влияния приёмок и отгрузок на данные инвентаризации. 7.2. Инвентаризация на PDA Сотрудник получает задачу и сканирует штрихкод ячейки; Система автоматически выводит учётный остаток; Ввод фактического количества; система автоматически сопоставляет учётный и фактический остатки и фиксирует расхождения; После завершения всей инвентаризации задача отправляется. 7.3. Проверка расхождений и повторный анализ Система автоматически формирует отчёт о расхождениях инвентаризации с детализацией излишков и недостач; персонал склада проводит повторный анализ и подтверждает причины расхождений, после чего направляет их на согласование руководителю. 7.4. Обработка излишков и недостач по инвентаризации После утверждения система автоматически формирует документ приёмки излишков и документ отгрузки недостач, корректирует учётные остатки и формирует официальный отчёт по инвентаризации для архива. Глава 8. Модуль управления возвратами 8.1. Приёмка возвратов от клиентов Создание документа возврата с привязкой к исходному продажному заказу; регистрация возвращаемых материалов, количества и причины возврата; после приёмки и контроля качества годная продукция поступает в обычный склад, некачественная — на склад некачественной продукции; остатки автоматически увеличиваются. 8.2. Отгрузка возвратов поставщикам Для материалов, некачественных при поступлении, и излишних материалов создаётся документ отгрузки возврата; после комплектации и контрольной проверки на PDA выполняется отгрузка со списанием остатков и формированием записи о возврате поставщику. Глава 9. Центр отчётов и статистика данных Все отчёты поддерживают предпросмотр, печать и экспорт в Excel/PDF; используются для сверки склада, оценки эффективности работы, анализа остатков и финансовых расчётов. Основные отчёты: Отчёт по остаткам (складская книга): полный цикл материала — начальные остатки, приёмки, отгрузки, история операций и остатки на конец периода. Отчёты по детализации и сводке приёмок и отгрузок: по времени, материалам, сотрудникам и документам. Отчёт о предупреждениях по срокам годности; отчёт о материалах с истекающим сроком и просроченных материалах. Отчёт о залежалых материалах: статистика материалов без оборота в течение длительного времени. Отчёт о расхождениях инвентаризации; сводный отчёт по инвентаризации. Отчёт об эффективности работы сотрудников: статистика объёмов приёмки, комплектации и контрольных проверок. Отчёт о журнале операций системы; отчёт об истории изменений остатков. Глава 10. Общие правила мобильных операций на PDA 1. Терминал PDA постоянно подключён к Wi-Fi, данные операций синхронизируются в реальном времени; поддерживается автономное кэширование с автоматической загрузкой после подключения к сети. 2. Все полевые операции должны выполняться со сканированием; произвольный ручной ввод запрещён. 3. При сбое сканирования необходимо проверить целостность штрихкода и состояние оборудования; обход проверки запрещён. 4. После завершения операции задачу необходимо своевременно отправить, не допуская накопления задач. 5. По окончании рабочего дня необходимо выйти из учётной записи, чтобы исключить ошибочные действия других лиц. Глава 11. Часто задаваемые вопросы и обработка нештатных ситуаций Штрихкод не распознаётся: проверить износ штрихкода, неисправность оборудования и состояние сети; в качестве запасного варианта допускается ручной ввод кода материала. Недостаточно остатков для комплектации: сверить остатки в реальном времени, проверить наличие заморозки остатков и блокировки партий. Несоответствие учётных и фактических данных: запросить историю операций по остаткам, проверить ошибочные и пропущенные документы, ошибки перемещения; исправить путём инвентаризации или корректировки остатков. Документ не отправляется: проверить сеть, обязательные поля, статус прав доступа и статус документа (проверен или аннулирован). Задача не отображается: обновить список задач, проверить права на склад, подтвердить, что вышестоящий документ передан. Глава 12. Правила безопасности системы и эксплуатации 1. Учётная запись закреплена за конкретным сотрудником; совместное использование и передача учётных записей запрещены. 2. Корректировка остатков, аннулирование документов, удаление данных и другие высокорисковые операции должны проходить согласование с сохранением записей. 3. Система регулярно автоматически создаёт резервные копии данных для предотвращения потери данных. 4. Самостоятельное изменение системных параметров, шаблонов этикеток и правил кодирования запрещено. 5. Все журналы операций и история остатков сохраняются постоянно и поддерживают аудит и прослеживание. Глава 13. Описание статусов документов Черновик: сохранён, не отправлен; можно изменять и удалять. Ожидает обработки: задача создана, ожидает полевой операции. В процессе операции: операция выполняется на PDA. Ожидает проверки: операция завершена, ожидает проверки руководителем. Завершено: весь процесс завершён, остатки вступили в силу, документ архивирован. Аннулировано: документ отменён, на остатки не влияет. Отклонено: документ возвращён из-за аномалии, требуется исправление и повторная отправка.
Система полевых нарядов
1. Введение 1.1 Цель документа Настоящий документ является руководством пользователя по системе выездных рабочих заданий (нарядов). Он предназначен для того, чтобы помочь системным администраторам, внутренним диспетчерам, выездному персоналу и руководителям предприятий быстро освоить функциональные возможности системы, овладеть стандартными операционными процедурами и упорядочить управление полным жизненным циклом рабочих заданий. Документ охватывает все аспекты работы системы: базовые операции, основные бизнес-функции, настройку прав доступа, статистику данных и обработку нештатных ситуаций. Он может использоваться в качестве ежедневного операционного справочника, учебного материала и справочного пособия по устранению неполадок. 1.2 Общие сведения о системе Система выездных рабочих заданий представляет собой цифровую платформу управления, предназначенную для выездных сценариев работы предприятий: работ на открытом воздухе, выездного обслуживания, технического обслуживания на объекте, инспекционных обходов, монтажа и пусконаладочных работ. Система обеспечивает автоматизированное управление полным циклом процессов: распределение заданий, диспетчеризация персонала, отметка о прибытии на объект, выполнение работ на месте, отчёт о ходе выполнения, замкнутый цикл проверки и утверждения, статистика данных и отслеживание маршрутов. Система объединяет обмен данными между серверной частью (внутренний офис) и фронтальным модулем (выездной персонал), решая такие проблемы традиционной выездной работы, как неупорядоченная диспетчеризация, непрозрачность хода выполнения, сложность контроля присутствия, отсутствие сохранности данных и сложность установления ответственности. Система применима во многих отраслях: эксплуатация и техническое обслуживание недвижимости, послепродажное обслуживание оборудования, охранные инспекции, монтаж и строительство, бытовые услуги, эксплуатация и обслуживание государственных и корпоративных объектов. 1.3 Целевая аудитория Системный администратор: отвечает за настройку системы, управление правами доступа, обслуживание учётных записей и настройку параметров. Внутренний диспетчер: отвечает за создание, распределение, переназначение, приостановку, закрытие и проверку рабочих заданий. Выездной сотрудник: отвечает за приём рабочих заданий, отметку о прибытии на объект, выполнение работ, загрузку материалов и подачу отчёта о завершении. Руководитель предприятия: отвечает за просмотр отчётов по данным, контроль хода выполнения работ и анализ эффективности выездной работы. 1.4 Требования к рабочей среде 1.4.1 Компьютер (серверная часть управления) Поддерживаются последние основные версии браузеров Chrome, Edge и Firefox; рекомендуемое разрешение экрана — 1920×1080 и выше. Требуется разрешить всплывающие окна веб-страниц и доступ сайта к базовой информации о сети. 1.4.2 Мобильные устройства (выездной фронтальный модуль) Поддерживаются смартфоны и планшеты на базе Android и iOS. Требуется предоставить системе разрешения на доступ к геолокации, камере, галерее, микрофону и сети для обеспечения корректной работы функций определения местоположения в реальном времени, фотофиксации, голосового отчёта и синхронизации данных. 2. Основные операции системы 2.1 Вход в систему 2.1.1 Вход с компьютера Откройте указанный адрес серверной части системы — откроется страница входа в систему выездных рабочих заданий. Введите учётную запись и пароль, выданные предприятием, и при необходимости пройдите проверку по SMS/коду подтверждения. При необходимости отметьте пункт «Запомнить учётную запись» и нажмите кнопку «Войти» — откроется главный интерфейс серверной части системы. При первом входе система требует сменить первоначальный пароль: пароль должен содержать буквы и цифры, его длина — не менее 8 символов. 2.1.2 Вход с мобильного устройства Загрузите и установите официальное приложение, либо подпишитесь на авторизованный аккаунт системы в мессенджере, либо откройте мини-программу. Введите табельный номер/номер телефона и пароль; после успешной проверки выполните вход. При первом входе необходимо предоставить разрешения на доступ к геолокации, камере и галерее; в противном случае данные выездной работы не могут быть переданы в систему. 2.2 Описание главного интерфейса 2.2.1 Главная страница серверной части (компьютер) Главная страница представляет собой интерактивную панель визуализации данных, на которой отображаются ключевые показатели: рабочие задания, ожидающие обработки; задания в работе; завершённые задания; просроченные задания; число выездного персонала за день; доля качественно выполненных работ; количество нештатных заданий и др. Карточки данных поддерживают быстрый переход к соответствующим функциональным страницам. В верхней части расположена панель функциональной навигации, слева — меню первого и второго уровней. 2.2.2 Главная страница мобильного приложения Интерфейс упрощён до основных рабочих функций: отображаются списки заданий, ожидающих принятия, ожидающих обработки, ожидающих приёмки и завершённых. На главной странице расположены четыре основных входа: быстрая отметка о прибытии, подача отчёта по заданию, уведомления и личный кабинет. Интерфейс адаптирован для управления одной рукой. 2.3 Учётная запись и настройки безопасности Смена пароля: «Личный кабинет» — «Безопасность учётной записи»; введите старый пароль, новый пароль и подтверждение нового пароля, затем подтвердите изменения. Привязка номера телефона: поддерживается смена привязанного номера телефона, который используется для получения уведомлений о заданиях и кодов подтверждения. Настройки уведомлений: возможность включать и отключать push-уведомления о заданиях, напоминания о просрочке, уведомления о проверках и системные объявления. Выход из системы: поддерживается выход из текущего устройства и принудительное завершение сеанса на других устройствах для обеспечения безопасности учётной записи. 3. Подробное описание основных бизнес-функций 3.1 Настройка типов рабочих заданий (функция администратора) Система поддерживает создание индивидуальных типов рабочих заданий предприятия, адаптированных под различные бизнес-сценарии. Администратор может заранее настроить типы заданий, которые затем используются при их создании. 3.1.1 Точка входа в функцию «Управление серверной частью» — «Настройки системы» — «Управление типами рабочих заданий». 3.1.2 Настраиваемое содержимое Создание, редактирование и удаление типов рабочих заданий, например: ремонт оборудования, выездной монтаж, плановый осмотр, устранение неисправностей, послепродажный обзвон, аварийное устранение и т. д. Настройка приоритета задания: четыре уровня — «Срочно», «Высокий», «Средний», «Низкий»; чем выше приоритет, тем раньше задание распределяется и обрабатывается. Настройка полей задания: настраиваемые обязательные и необязательные поля, например: описание неисправности, номер оборудования, адрес клиента, контактный телефон, используемые материалы, длительность работ и т. д. Настройка сроков задания: стандартная длительность обработки и время предупреждения о возможной просрочке для различных типов заданий. 3.2 Создание рабочих заданий (функция диспетчера/администратора) Поддерживается ручное создание заданий и массовый импорт заданий; применяется в сценариях заявок на ремонт от клиентов, ежедневной диспетчеризации, плановых инспекций и т. д. 3.2.1 Ручное создание задания Перейдите в раздел «Управление заданиями» — «Новое задание». Выберите тип и приоритет задания, заполните основную информацию: заголовок задания, наименование клиента, контактный телефон, точный адрес выполнения работ, требования по срокам выполнения. Заполните бизнес-детали: описание неисправности, требования к работам, особые указания, предварительную подготовку, необходимые материалы и оборудование. Выберите ответственный отдел и назначьте выездного сотрудника (допускается назначение одного или нескольких сотрудников). Установите срок выполнения задания и время предупреждающего напоминания; при необходимости прикрепите файлы (скриншоты заявки клиента, чертежи оборудования, фотографии объекта и т. д.). Нажмите кнопку «Отправить и распределить» — задание будет мгновенно отправлено в мобильное приложение соответствующего выездного сотрудника. Кнопка «Сохранить черновик» позволяет отредактировать задание позже и распределить его в дальнейшем. 3.2.2 Массовый импорт заданий Загрузите стандартный шаблон импорта заданий системы и заполните информацию о пакетном задании по образцу. Загрузите заполненный файл Excel — система автоматически проверит формат данных. После успешной проверки задания создаются пакетно и могут быть распределены единовременно или отдельными партиями. 3.3 Распределение заданий и диспетчеризация (функция диспетчера) Для созданных, но ещё не распределённых заданий предусмотрена гибкая корректировка диспетчеризации для обеспечения упорядоченного хода работ. 3.3.1 Ручное распределение Нераспределённые задания можно вручную назначать свободным выездным сотрудникам с точным указанием адресата; после распределения в мобильное приложение мгновенно поступает push-уведомление. 3.3.2 Интеллектуальное распределение Система поддерживает интеллектуальный алгоритм диспетчеризации: на основе данных о местоположении выездного персонала в реальном времени, текущем объёме заданий, квалификации и статусе присутствия автоматически подбирается оптимальный исполнитель, что повышает эффективность диспетчеризации. 3.3.3 Переназначение задания Если выездной сотрудник не может принять задание (отпуск, конфликт задач и т. д.), диспетчер может переназначить незавершённое задание другому сотруднику. После переназначения система автоматически обновляет ответственного по заданию и отправляет уведомления, сохраняя историю переназначений. 3.3.4 Приостановка/возобновление задания При особых обстоятельствах (погодные условия, отсутствие оборудования на складе, перенос сроков клиентом и т. д.) задание может быть приостановлено: необходимо указать причину приостановки и предполагаемое время возобновления. После устранения причины задание возобновляется, и выполнение работ продолжается; система автоматически исключает время приостановки из расчёта и не считает его просрочкой. 3.4 Приём и выполнение выездных заданий (основная функция выездного персонала) 3.4.1 Приём и просмотр задания Войдите в мобильное приложение — система автоматически принимает распределённые задания, на главной странице отображается список заданий, ожидающих обработки. Нажмите на задание, чтобы просмотреть полную информацию: адрес выполнения работ, данные клиента, требования к работам, срок выполнения, особые указания, прикреплённые материалы. Поддерживается переход в режим навигации к объекту одним нажатием — система автоматически строит оптимальный маршрут. 3.4.2 Принятие/отказ от задания Принятие: подтвердите возможность выполнения работ и нажмите кнопку «Принять задание» — статус задания изменится на «В работе». Отказ: при невозможности выполнения работ по особым обстоятельствам можно подать заявку на отказ, указав причину; заявка ожидает проверки диспетчера, после одобрения задание возвращается в статус «Ожидает распределения». 3.4.3 Отметка о прибытии на объект Система в обязательном порядке требует отметку о прибытии на объект, что исключает фиктивное выполнение работ. Поддерживаются два режима отметки: Отметка по геолокации: после прибытия на адрес выполнения работ включите определение местоположения в реальном времени; система автоматически проверяет отклонение между точкой отметки и адресом задания — отметка возможна только при допустимом отклонении. Отметка с фотофиксацией: сделайте фотографию объекта в реальном времени (загрузка из галереи запрещена — только съёмка) как подтверждение прибытия; на фотографии автоматически сохраняется водяной знак (время, место, данные сотрудника). 3.4.4 Оперативный отчёт о ходе работ В процессе выполнения работ можно поэтапно передавать отчёты о ходе: заполнять текстовые описания, загружать фотографии с объекта, видео и голосовые сообщения — всё синхронизируется с серверной частью в реальном времени, что позволяет диспетчерам и руководителям контролировать динамику работ. Статусы хода работ включают: «Прибытие», «В процессе», «Частично выполнено», «Требуется помощь» и т. д. 3.4.5 Сообщение о нештатной ситуации При возникновении нештатных ситуаций (неустранимая неисправность, изменение требований клиента, повреждение оборудования, угроза безопасности на объекте и т. д.) можно одним нажатием отправить сообщение о нештатной ситуации, указав её тип, подробное описание и необходимость поддержки. Сообщение автоматически направляется диспетчеру для оказания помощи. 3.5 Подача отчёта о завершении задания (функция выездного персонала) После полного завершения работ выездной сотрудник обязан надлежащим образом подать материалы о завершении, что обеспечивает замкнутый цикл задания. Откройте соответствующее задание и нажмите кнопку «Подать отчёт о завершении». Заполните сводку о выполнении работ: результаты выполнения, итоги устранения неисправности, оставшиеся вопросы, последующие рекомендации. Загрузите подтверждающие документы о завершении: фотографии фактического результата работ, отчёты о проверке оборудования, подписанные документы, видеоматериалы и т. д. (обязательные поля настраиваются в зависимости от типа задания). Заполните сведения об использованных материалах и длительности работ; при желании — оценку удовлетворённости клиента. После проверки правильности информации нажмите кнопку «Отправить на завершение» — статус задания изменится на «Ожидает проверки» до проверки и приёмки диспетчером/клиентом. 3.6 Проверка и приёмка задания (функция диспетчера/администратора) 3.6.1 Проверка в серверной части Диспетчер просматривает задания, ожидающие проверки, сверяет материалы о выполнении, подтверждающие документы с объекта и результаты работ. Возможны два результата проверки: Проверка пройдена: работы выполнены качественно, материалы полные — статус задания изменяется на «Завершено», задание официально закрывается. Проверка отклонена: работы выполнены некачественно, материалы неполные или работы не соответствуют требованиям — указывается причина отклонения, задание возвращается выездному сотруднику на доработку; система фиксирует количество отклонений. 3.6.2 Приёмка клиентом (опциональная функция) Система поддерживает режим приёмки клиентом: после завершения работ клиенту автоматически отправляется SMS/ссылка для приёмки; клиент может онлайн оценить удовлетворённость, оставить отзыв о качестве услуг и подтвердить завершение работ. Данные приёмки синхронизируются в карточку задания. 3.7 Поиск и отслеживание по всему циклу задания 3.7.1 Поиск по статусу задания Система разделяет задания на 11 статусов: «Все», «Черновик», «Ожидает распределения», «Ожидает принятия», «В работе», «Ожидает проверки», «Завершено», «Отклонено», «Приостановлено», «Просрочено», «Закрыто» — поддерживается фильтрация по категориям. 3.7.2 Расширенный фильтр Поддерживается точная фильтрация по временному диапазону, типу задания, исполнителю, приоритету, наименованию клиента и номеру задания для быстрого поиска целевого задания. 3.7.3 Отслеживание деталей задания По каждому заданию формируется отдельная карточка, в которой фиксируется весь процесс: время создания, время распределения, время принятия, время отметки о прибытии, записи отчётов о ходе работ, записи о нештатных ситуациях, время завершения, записи проверок, записи переназначений и журнал действий оператора — обеспечивается полная прослеживаемость процесса и установление ответственности. 3.8 Мониторинг маршрутов выездного персонала (функция администратора/диспетчера) Система поддерживает отслеживание маршрутов выездного персонала в реальном времени и воспроизведение исторических маршрутов, обеспечивая всесторонний контроль достоверности выездной работы. Определение местоположения в реальном времени: на карте серверной части в реальном времени отображаются позиции выездного персонала, текущие задания и статусы работ. Воспроизведение маршрута: можно запросить маршрут передвижения сотрудника за любой период времени, точки остановок и длительность пребывания для точной сверки факта выхода на работу. Предупреждение об отклонении от маршрута: при отклонении сотрудника от адреса задания или неприбытии на объект в установленном порядке система автоматически формирует предупреждающее уведомление. 3.9 Управление уведомлениями Система поддерживает многоканальную рассылку уведомлений, обеспечивая отсутствие потерь информации о заданиях. Каналы рассылки: push-уведомления приложения, SMS, мини-программы и внутренние сообщения системы. Основные сценарии уведомлений: распределение нового задания, переназначение задания, приостановка задания, предупреждение о просрочке, сообщение о нештатной ситуации, завершение работ в ожидании проверки, результат проверки, системные объявления. 4. Функции настройки серверной части 4.1 Управление персоналом и правами доступа 4.1.1 Управление отделами Поддерживается создание, редактирование и удаление отделов предприятия, формирование организационной структуры; задания могут группироваться и распределяться по отделам. 4.1.2 Управление учётными записями сотрудников Администратор может создавать учётные записи сотрудников, сбрасывать пароли, включать и отключать учётные записи, назначать должности и отделы, а также выполнять массовый импорт данных сотрудников. 4.1.3 Настройка ролей и прав Поддерживается настройка прав ролей с разграничением ролей: администратор, диспетчер, выездной сотрудник, администратор только для чтения и др. — обеспечивается точное управление функциональными правами различных учётных записей (например, запрет выездному персоналу изменять задания, запрет обычным сотрудникам просматривать отчёты по данным и т. д.). 4.2 Настройка системных параметров Настройки геолокации: допустимое отклонение при отметке о прибытии, частота обновления определения местоположения. Правила просрочки: время предупреждения о просрочке задания, правила санкций за просрочку. Настройка процессов утверждения: уровни проверки заданий, правила отклонения, правила утверждения переназначений. Правила вложений: ограничения размера изображений и видео, типы обязательных вложений. 4.3 Управление журналами Система автоматически фиксирует все журналы операций, журналы входов в систему и журналы операций с заданиями, включая оператора, время операции, содержание операции и IP-адрес. Журналы хранятся постоянно, поддерживают поиск и экспорт и используются для аудита безопасности и устранения неполадок. 5. Статистика данных и экспорт отчётов 5.1 Ключевые статистические отчёты Система автоматически формирует визуализированные отчёты без ручного подсчёта. Ключевые отчёты: Отчёт по общему количеству заданий: статистика создания, завершения, просрочки и нештатных ситуаций по дням/неделям/месяцам/годам. Отчёт по эффективности персонала: количество принятых заданий, доля завершённых, доля качественных, доля просроченных, количество отклонений, длительность работ по каждому выездному сотруднику. Отчёт по типам заданий: доля и эффективность обработки заданий различных бизнес-типов. Отчёт по удовлетворённости клиентов: данные оценок клиентов, доля положительных отзывов, сводка негативных отзывов. Отчёт по присутствию выездного персонала: количество отметок о прибытии, длительность выхода на работу, записи о нарушениях присутствия. 5.2 Экспорт и печать данных Все данные о заданиях, статистические отчёты и записи журналов поддерживают экспорт в Excel, экспорт в PDF и онлайн-печать; они могут использоваться для расчёта присутствия, оценки эффективности, рабочих отчётов и архивирования.
Система мониторинга эксплуатации оборудования
Глава 1. Обзор системы 1.1. Значение внедрения Система мониторинга и технического обслуживания оборудования является ключевым инструментом цифровизации управления оборудованием и интеллектуализации технического обслуживания для современных предприятий. Она обладает широкими перспективами применения и значительной практической ценностью во многих отраслях, включая интеллектуальное производство, энергетику, железнодорожный транспорт, здравоохранение, центры обработки данных, химическую и нефтехимическую промышленность, городское коммунальное хозяйство. Благодаря профессиональному техническому потенциалу, развитой системе послепродажного обслуживания и многолетнему отраслевому опыту наша компания способна предоставить заказчикам комплексные решения — от планирования системы, проектирования и внедрения до гарантии технического обслуживания и поддержки. Мы готовы к сотрудничеству с широким кругом заказчиков для совместного повышения уровня управления оборудованием, обеспечивая безопасность производства и эффективную эксплуатацию во всех отраслях. Система разработана для применения в различных отраслях и сценариях и отличается высокой доступностью, лёгкостью масштабирования и возможностью кастомизации. Единая платформа агрегирует данные о работе оборудования различных регионов, производителей и типов, формируя корпоративную панорамную картину активов оборудования и обеспечивая информационную поддержку планового и предиктивного технического обслуживания, управления запасными частями и оптимизации энергопотребления. Система является важным инструментом обеспечения безопасности производства, повышения эффективности эксплуатации и снижения совокупных затрат. 1.2. Назначение и общая архитектура системы Система мониторинга и технического обслуживания оборудования представляет собой комплексную платформу управления, объединяющую аппаратное и программное обеспечение, и состоит из уровня сбора и восприятия данных, уровня сетевой передачи, уровня платформы данных и уровня управления приложениями. Уровень сбора и восприятия данных с помощью датчиков, сборщиков данных, интеллектуальных приборов и промышленных шлюзов, развёрнутых непосредственно на объектах, получает такие эксплуатационные параметры, как температура, вибрация, сила тока, напряжение, давление, расход, частота вращения, температура и влажность окружающей среды. Уровень сетевой передачи обеспечивает надёжный сбор и передачу данных по таким каналам связи, как промышленный Ethernet, полевая шина, 4G/5G, NB-IoT, Wi-Fi. Уровень платформы данных отвечает за хранение, очистку, моделирование и вычисление данных и включает механизм обработки данных в реальном времени, базу данных временных рядов и механизм правил аварийной сигнализации. Уровень управления приложениями, ориентированный на руководителей, персонал технического обслуживания и лиц, принимающих решения, предоставляет такие функциональные модули, как реестр оборудования, мониторинг в реальном времени, управление аварийными сигналами, управление заявками, формирование отчётов и прогнозный анализ. Система поддерживает многоуровневое развёртывание: она может работать автономно в пределах одного завода или объекта, а также обеспечивать сквозное многоуровневое управление по схеме «головной офис — регион — объект». Система использует открытые стандартные интерфейсы, поддерживает основные промышленные протоколы — OPC UA, Modbus, MQTT, HTTP — и способна интегрироваться с существующими бизнес-системами, такими как SCADA, MES, ERP, DCS, обеспечивая взаимный обмен данными и исключая информационные «островки». Кроме того, в систему встроены строгие механизмы управления правами доступа и аудита безопасности, гарантирующие безопасный и контролируемый сбор, передачу, хранение и использование данных на всех этапах. Интерфейс системы разработан по принципам наглядности, удобства использования и визуализации. Благодаря таким формам отображения, как обзорная карта, список оборудования, графики в реальном времени, всплывающие окна аварийных сигналов и панель управления на большом экране, пользователи могут быстро оценивать состояние оборудования. Руководители могут свободно переключаться между мобильным приложением, веб-интерфейсом и диспетчерским экраном, в любое время и в любом месте просматривать состояние оборудования, обрабатывать аварийные сигналы и назначать заявки, реализуя принцип «одно устройство — полный контроль». 1.3. Основные функции системы Управление реестром оборудования: формирование единой базы данных учёта оборудования с фиксацией основных сведений об оборудовании, месте установки, технических параметрах, записях о техническом обслуживании, информации о запасных частях и ответственных лицах; поддержка управления состоянием на всём жизненном цикле, включая ввод в эксплуатацию, вывод из эксплуатации и списание, с формированием корпоративного перечня активов оборудования. Мониторинг состояния в реальном времени: сбор и отображение эксплуатационных параметров оборудования с миллисекундной периодичностью; поддержка пороговой сигнализации, блокировки при превышении пределов и анализа тенденций, позволяющая пользователю своевременно обнаруживать аномалии оборудования. Управление аварийными сигналами и событиями: многоуровневые правила аварийной сигнализации, звуковая и световая индикация, push-уведомления по SMS и через мобильное приложение, автоматическое формирование заявок и другие механизмы взаимодействия; замкнутый цикл управления аварийными сигналами — подтверждение, обработка, закрытие — с полным протоколированием процесса обработки событий. Предиктивное техническое обслуживание: оценка состояния оборудования и прогнозирование тенденций отказов на основе исторических данных и моделей машинного обучения, заблаговременное информирование о потенциальных отказах и рекомендуемых сроках обслуживания, реализация перехода от принципа «ремонт после отказа» к принципу «обслуживание до отказа». Управление заявками и процессами технического обслуживания: поддержка формирования, выполнения, приёмки и архивирования различных задач ТОиР — обходов, профилактического обслуживания, ремонтов и осмотров; стандартизация рабочих процессов, повышение эффективности и качества технического обслуживания. Анализ энергопотребления и энергоэффективности: сбор и анализ данных о потреблении электроэнергии, воды и газа оборудованием; выявление энергоёмкого оборудования и отклонений энергоэффективности; поддержка принятия решений по энергосбережению и снижению энергопотребления. Отчётность и визуализация: разнообразные инструменты формирования суточных, недельных и месячных отчётов о работе, статистического анализа отказов и оценки эффективности ТОиР с наглядным представлением в виде диаграмм и панелей управления. 1.4. Ценность применения системы Внедрение системы мониторинга и технического обслуживания оборудования приносит предприятиям многообразную практическую пользу. На уровне безопасности система обеспечивает заблаговременное предупреждение и быструю локализацию аномальных состояний критически важного оборудования, эффективно предотвращая аварии на производстве, вызванные отказами оборудования. На уровне эффективности мониторинг в реальном времени и автоматическая сигнализация заменяют значительную часть ручных обходов, сокращают время поиска неисправностей и повышают скорость реагирования службы ТОиР. На уровне затрат предиктивное техническое обслуживание снижает количество внеплановых остановок и потери запасных частей, анализ энергопотребления способствует энергосбережению, а совокупные затраты на техническое обслуживание заметно сокращаются. На уровне управления модель обслуживания, основанная на данных, делает управление оборудованием более стандартизированным, прозрачным и прослеживаемым, обеспечивая надёжную основу для принятия управленческих решений. Система стала важным инструментом цифровизации управления оборудованием и интеллектуализации технического обслуживания во многих отраслях и обладает широкими перспективами применения и продвижения. Глава 2. Отраслевые сценарии применения Система мониторинга и технического обслуживания оборудования применима в отраслях, предъявляющих высокие требования к непрерывной работе, безопасности и надёжности оборудования. В настоящей главе рассматриваются семь типовых отраслей — интеллектуальное производство, энергетика, железнодорожный транспорт, здравоохранение, центры обработки данных и информационно-коммуникационные технологии, химическая и нефтехимическая промышленность и обращение с опасными химическими веществами, городское коммунальное хозяйство и «умный город». С учётом особенностей оборудования и управленческих проблем каждой отрасли описываются сценарии применения системы в реальной производственно-эксплуатационной деятельности, раскрываются предпосылки сценариев и процесс применения системы. 2.1. Интеллектуальное производство Интеллектуальное производство — одна из отраслей, где система мониторинга и технического обслуживания оборудования применяется наиболее широко и пользуется наибольшим спросом. На современных умных предприятиях в большом количестве и в непрерывном режиме эксплуатируются станки с числовым программным управлением, промышленные роботы, автоматизированные конвейерные линии, термопластавтоматы, штамповочное и сварочное оборудование; состояние оборудования напрямую определяет производственные мощности, качество продукции и сроки поставки. Ниже приведены три типовых сценария применения. 2.1.1. Сценарий 1. Предиктивное техническое обслуживание производственного оборудования Предпосылки сценария: на производственных предприятиях оборудование является основным носителем производственных мощностей; внеплановая остановка любого критически важного станка может привести к простою всей производственной линии, задержке исполнения заказов и экономическим потерям. Традиционное техническое обслуживание обычно сочетает «ремонт после отказа» и «плановое профилактическое обслуживание»: аварийный ремонт проводится лишь после возникновения отказа и остановки производства, что пассивно и сопряжено с большими потерями; профилактическое обслуживание выполняется по фиксированному графику, что приводит либо к избыточному обслуживанию с неоправданными затратами, либо к пропуску обслуживания при преждевременной деградации оборудования. Отказы оборудования, как правило, развиваются постепенно: от ранних незначительных отклонений до полного отказа проходит окно в несколько часов или даже дней, однако ручные осмотры и оценка на основе опыта редко позволяют уловить эти ранние признаки, в результате многие отказы, которые можно было устранить заблаговременно, приводят к внеплановым остановкам. Процесс применения системы: для решения указанных проблем система оснащает критически важное производственное оборудование датчиками вибрации, температуры, тока, давления и других параметров; данные в реальном времени передаются на платформу через промышленные шлюзы. Платформа содержит алгоритмы оценки состояния и диагностики отказов, анализирует спектры вибрации, тренды температуры, формы сигналов тока и автоматически формирует эталонный профиль нормальной работы каждого станка. При отклонении какого-либо показателя от эталона или появлении признаков деградации система формирует предупредительную сигнализацию предиктивного обслуживания с указанием вероятного типа отказа, уровня достоверности, прогнозируемого остаточного ресурса и рекомендуемых мер. Персонал ТОиР на основании сформированных системой прогнозных заявок заблаговременно готовит запасные части, планирует окна обслуживания и проводит целевое обслуживание в промежутках между плановыми остановками, превращая неуправляемые внеплановые остановки в управляемое плановое обслуживание, существенно снижая частоту отказов оборудования, продлевая срок его службы и сокращая затраты на обслуживание. 2.1.2. Сценарий 2. Мониторинг состояния оборудования производственных линий в реальном времени и аварийная сигнализация Предпосылки сценария: крупные производственные предприятия обычно располагают несколькими производственными линиями и сотнями или даже тысячами единиц оборудования, размещённого в нескольких цехах и даже на нескольких площадках, с разнообразными режимами работы. Ручные обходы характеризуются большим объёмом работ и низкой эффективностью, не обеспечивают круглосуточное покрытие, и к моменту прибытия персонала оборудование часто уже работает с отклонениями. В некоторых цехах с плотным размещением оборудования, высоким уровнем шума и сложной средой ручные обходы сопряжены с определёнными рисками для безопасности. Руководителям необходима платформа, позволяющая единообразно и в реальном времени отслеживать состояние всего оборудования завода, чтобы своевременно обнаруживать аномалии и быстро реагировать. Процесс применения системы: на уровне цехов развёртываются шлюзы сбора данных, объединяющие на платформе состояние оборудования производственных линий, информацию о пуске и остановке, технологические параметры и данные о выпуске продукции, с формированием трёхуровневой визуализации «цех — линия — оборудование». Диспетчерский экран и веб-интерфейс обновляют состояние оборудования в реальном времени: исправное оборудование отображается зелёным, аномальное автоматически становится жёлтым или красным с включением звуковой и световой сигнализации. Система поддерживает многоуровневые правила сигнализации, разделяющие информационные сообщения и серьёзные отказы, и уведомляет ответственных лиц по SMS и push-каналам мобильного приложения. При возникновении отказа система автоматически фиксирует время, код отказа и связанные параметры, помогая ремонтному персоналу быстро установить причину; одновременно автоматически формируется заявка на ремонт, назначаемая соответствующей бригаде, что обеспечивает замкнутый цикл «сигнализация — назначение — ремонт — приёмка», существенно сокращая время реагирования на отказы и гарантируя непрерывную и стабильную работу производственных линий. На основе замкнутого цикла аварийной сигнализации система также предоставляет руководителям многомерные аналитические представления эксплуатации. Платформа автоматически рассчитывает показатели общей эффективности оборудования, частоту отказов, среднее время восстановления по каждой линии, формирует сравнительную оценку эффективности бригад и оборудования, помогая руководителям выявлять узкие места и слабые звенья и обеспечивая информационную поддержку планирования производства и инвестиционных решений. Персонал ТОиР может получать аварийные сигналы, просматривать данные об оборудовании, загружать фотографии с места и результаты обработки через мобильное приложение, обеспечивая эффективное обслуживание в любое время и в любом месте и повышая уровень детализации управления оборудованием в цехе. 2.1.3. Сценарий 3. Управление полным жизненным циклом оборудования и энергопотреблением Предпосылки сценария: управление оборудованием не ограничивается мониторингом эксплуатации и охватывает весь жизненный цикл — от выбора и закупки, монтажа и наладки, эксплуатации и обслуживания, ремонта и модернизации до списания и утилизации. На многих производственных предприятиях отсутствует точная информация об активах оборудования, реестры неполны, записи о техническом обслуживании разрознены, что затрудняет достоверную оценку срока службы, затрат на ремонт и изменения характеристик каждой единицы оборудования. Кроме того, энергопотребление оборудования составляет значительную часть производственных затрат; длительная работа энергоёмкого и низкоэффективного оборудования приводит к существенным потерям, однако предприятия часто не располагают детализированными данными об энергопотреблении и не могут локализовать энергоёмкие участки. Процесс применения системы: система формирует единый реестр активов оборудования, охватывающий основные сведения, техническую документацию, записи о техническом обслуживании, историю ремонтов, использование запасных частей и ответственных лиц на всём жизненном цикле, реализуя детализированное управление по принципу «одна единица оборудования — одно досье». Система автоматически фиксирует выполнение каждого профилактического обслуживания, ремонта и обхода, формируя полную историю ТОиР, что позволяет руководителям оценивать тенденции состояния оборудования и качество обслуживания. В области управления энергопотреблением система в реальном времени собирает и анализирует данные о потреблении электроэнергии, воды и газа, автоматически формирует отчёты об энергопотреблении и сравнение энергоэффективности, выявляя энергоёмкое оборудование и периоды аномального энергопотребления. Руководители могут на этой основе оптимизировать производственное планирование, корректировать режимы работы и реализовывать энергосберегающие мероприятия, снижая затраты на энергию при сохранении объёмов производства и обеспечивая скоординированную оптимизацию управления оборудованием и энергоресурсами. 2.2. Энергетика и электроэнергетика Энергетика — важнейшая базовая отрасль, связанная с жизнеобеспечением государства и населения. Оборудование на этапах генерации, трансформации, передачи и распределения электроэнергии длительное время работает под высоким напряжением, при повышенных температурах и в непрерывном режиме, что предъявляет исключительно высокие требования к безопасности и надёжности. Система мониторинга и технического обслуживания оборудования играет незаменимую роль в управлении производством электроэнергии и её передачей и распределением. 2.2.1. Сценарий 1. Дистанционный мониторинг оборудования электростанций и подстанций Предпосылки сценария: электростанции и подстанции являются ключевыми объектами производства и преобразования электроэнергии, где размещены паротурбинные генераторные установки, котлы, трансформаторы, распределительные устройства, устройства релейной защиты и другое критически важное оборудование. Это оборудование круглый год работает при полной или высокой нагрузке в сложных условиях; в случае отказа последствия могут варьироваться от снижения мощности агрегатов до массовых отключений электроэнергии. Оборудование объектов многочисленно и широко распределено, часть объектов расположена в отдалённых районах с ограниченным дежурным персоналом; регулярные ручные обходы не позволяют отслеживать состояние оборудования в реальном времени, особенно такие ключевые параметры, как температура масла и обмоток трансформатора, температура контактов распределительных устройств, непрерывный контроль которых вручную практически невозможен. Процесс применения системы: на оборудовании объектов развёртываются датчики температуры, вибрации, уровня масла, давления, частичных разрядов; данные существующих систем мониторинга — DCS агрегатов, комплексной автоматизации подстанций — единообразно подключаются к платформе, формируя консолидированную картину мониторинга оборудования объектов. Платформа в реальном времени отображает эксплуатационные параметры агрегатов и трансформаторов; при превышении пределов или появлении признаков частичных разрядов и температурных аномалий система автоматически формирует сигнал с подсказками по действиям защиты. Персонал ТОиР может в любое время просматривать состояние оборудования, исторические графики и проводить анализ тенденций через диспетчерский экран или мобильные устройства, своевременно выявляя скрытые риски. Система также поддерживает дистанционное сопровождение обходов объектов, помогая дежурному персоналу быстро локализовать аномальное оборудование, сокращая время поиска неисправностей и обеспечивая безопасность генерации и электроснабжения. Система также поддерживает интеграцию видеонаблюдения, систем контроля доступа и информации об окружающей среде объектов, обеспечивая комплексный анализ состояния оборудования и условий среды. Платформа автоматически формирует суточные отчёты о работе агрегатов, статистику надёжности оборудования и отчёты с рекомендациями по техническому обслуживанию, помогая руководству объектов оптимизировать режимы работы и рационально планировать ремонты. Благодаря централизованному и интеллектуальному управлению оборудованием объекты переходят от опоры на опыт персонала к детализированному обслуживанию на основе данных, что повышает коэффициент готовности оборудования, снижает затраты на ТОиР и обеспечивает надёжную основу безопасной и стабильной работы энергосистемы. 2.2.2. Сценарий 2. Мониторинг состояния линий электропередачи и районов электроснабжения Предпосылки сценария: линии электропередачи и распределительные сети протяжённостью в сотни километров проходят через горы, реки, города и другие виды местности; опоры, провода, изоляторы, распределительные трансформаторы длительное время эксплуатируются в открытых условиях и подвержены воздействию гроз, сильного ветра, обледенения, загрязнения, внешних повреждений, что создаёт многочисленные скрытые риски, которые трудно своевременно обнаружить. Традиционные обходы выполняются персоналом вдоль линий, отличаются большим объёмом работ и длительными циклами, не позволяют охватить все линии, и многие скрытые риски не выявляются до перехода в отказ. Распределительные районы характеризуются огромным количеством оборудования и широкой территориальной рассредоточенностью, что создаёт серьёзные вызовы для управления надёжностью электроснабжения. Процесс применения системы: на опорах и проводах развёртываются устройства онлайн-мониторинга — микрометеорологические датчики, датчики наклона, вибрации, обледенения, камеры, — обеспечивающие восприятие условий эксплуатации и состояния линии в реальном времени с передачей данных на платформу по беспроводным сетям. Платформа на основе реестра линий и географической информации формирует обзор состояния линий; при обнаружении превышения норм обледенения, наклона опор, посторонних предметов на проводах, частичных разрядов система автоматически формирует сигнал с локализацией конкретного участка и опоры, помогая персоналу ТОиР проводить точечные ремонтные работы. Для распределительных районов система контролирует нагрузку трансформаторов, несимметрию фаз, события отключений и качество напряжения, автоматически ведёт учёт операций включения и отключения, помогая электроснабжающим организациям оперативно выявлять аварийные районы, оценивать надёжность электроснабжения, оптимизировать управление распределительными сетями и повышать удовлетворённость потребителей. Система поддерживает интеграцию с геоинформационными системами, объединяя данные мониторинга линий, аварийные сигналы и картографическую локализацию для наглядного представления состояния линий и помощи бригадам ТОиР в планировании маршрутов обхода и оперативном выезде к месту отказа. Платформа автоматически агрегирует записи об аварийных отключениях линий, ударах молнии, внешних повреждениях и проводит статистический анализ причин отказов, обеспечивая основу для модернизации линий и дифференцированного обслуживания. Сочетание онлайн-мониторинга и анализа данных позволяет электроснабжающим организациям более рационально распределять ремонтные ресурсы и повышать надёжность электроснабжения по линиям. 2.2.3. Сценарий 3. Эксплуатация и техническое обслуживание оборудования объектов возобновляемой энергетики Предпосылки сценария: в связи с реализацией стратегии «двойного углерода» вводится в эксплуатацию большое количество объектов ветровой и фотоэлектрической генерации. Ветряные электростанции расположены в районах со сложными условиями — в горах, пустынях, на море; число ветроагрегатов велико, объекты удалены. Фотоэлектрические станции насчитывают огромное количество модулей, инверторов и распределительных коробок, эксплуатируемых на открытом воздухе. Объекты возобновляемой энергетики сталкиваются с такими проблемами, как рассредоточенность оборудования, сложность обходов, высокие затраты на ТОиР и сложность локализации отказов; отказ оборудования напрямую влияет на выработку электроэнергии и приводит к экономическим потерям. Процесс применения системы: для ветряных электростанций и фотоэлектрических станций система объединяет на платформе данные о работе подсистем ветроагрегатов, фотоэлектрических инверторов, распределительных коробок и комплектных трансформаторных подстанций. Платформа в реальном времени контролирует частоту вращения ротора, температуру генератора, вибрацию, мощность генерации, автоматически выявляет и сигнализирует об аномальных агрегатах; выполняет интеллектуальный анализ эффективности генерации фотоэлектрических модулей, КПД преобразования инверторов, аномального нагрева модулей, быстро локализуя низкоэффективное оборудование и аварийные ветви. Система на основе метеорологических прогнозов и прогноза генерации оптимизирует планы ТОиР объектов, сокращая непродуктивные обходы. Персонал ТОиР дистанционно отслеживает состояние объектов через платформу и централизованно обрабатывает аварийные сигналы и заявки, что существенно повышает эффективность ТОиР объектов возобновляемой энергетики, снижает затраты и обеспечивает объёмы выработки. Система также интегрируется с системами централизованного мониторинга и управления энергией объектов, единообразно отображая ключевые показатели: объём выработки, число часов использования, коэффициент готовности оборудования. Платформа автоматически формирует отчёты по статистике отказов и анализу потерь выработки, помогая операционным командам оценивать влияние отказов на генерацию и оптимизировать планирование запасных частей и ремонтных ресурсов. Благодаря централизованному и интеллектуальному управлению ТОиР объектов предприятия возобновляемой энергетики могут значительно сократить численность персонала на площадках, снизить затраты на ТОиР, повысить оперативность устранения отказов и обеспечить безопасную и эффективную выработку электроэнергии. 2.3. Железнодорожный транспорт Городской рельсовый транспорт и железнодорожные перевозки характеризуются большими объёмами перевозок, высокими скоростями, строгими требованиями безопасности и длительными периодами эксплуатации. Оборудование — подвижной состав, системы сигнализации, электроснабжения, климат-контроля, платформенные двери — образует высокосложную электромеханическую систему. Отказ оборудования рельсового транспорта напрямую влияет на безопасность движения и операционный порядок, поэтому к мониторингу состояния оборудования предъявляются исключительно высокие требования. 2.3.1. Сценарий 1. Мониторинг состояния поездов метро и устройств сигнализации Предпосылки сценария: поезда метро эксплуатируются ежедневно с высокой частотой и плотностью движения; подвижной состав включает множество подсистем — тяговый привод, тормозную систему, двери, кондиционирование, сигнализацию, — отличающихся быстрым износом и значительным влиянием отказов. Система сигнализации является «мозгом» движения метро, обеспечивая безопасные интервалы и маршруты; отказ устройств сигнализации может привести к задержкам и даже остановке движения. Метрополитен характеризуется короткими ночными окнами для ремонта и невозможностью остановки движения днём, поэтому отказы оборудования часто должны быстро локализоваться и устраняться в промежутках движения. Кроме того, при движении поездов на перегонах передача данных о состоянии между поездом и наземными системами и мониторинг в реальном времени являются ключевой задачей интеллектуального ТОиР. Процесс применения системы: на основе бортовых устройств мониторинга и коммуникационных сетей система в реальном времени собирает состояние ключевых систем поезда и коды отказов, передавая их по беспроводной связи «поезд—земля» на наземную платформу ТОиР, обеспечивая дистанционный мониторинг состояния поездов в реальном времени. Платформа выполняет анализ тенденций состояния ключевых узлов — тягового привода, тормозной системы, дверей; при обнаружении аномалий или предупредительных сигналов автоматически формирует подсказки по обслуживанию, помогая ремонтному персоналу проводить целевые проверки в ночные технологические окна и сокращая объём несистемных поисков. Для устройств сигнализации система объединяет информацию о состоянии светофоров, стрелочных переводов, рельсовых цепей, бортовых систем ATP/ATO, в реальном времени отображает их работоспособность и журналы срабатываний, своевременно сигнализируя об аномалиях перевода стрелок и отказах светофоров. Благодаря централизованному мониторингу эксплуатационные организации получают полную картину состояния поездов и устройств сигнализации, заблаговременно выявляют скрытые риски и обеспечивают безопасность движения и пунктуальность перевозок. Система поддерживает историческое воспроизведение и сравнительный анализ данных о работе поездов, помогая ремонтному персоналу анализировать процессы отказов и устанавливать причины аномалий. Платформа может интегрироваться с системами оперативного диспетчерского управления и управления ремонтами, обеспечивая скоординированное взаимодействие информации об отказах, планов ремонта и графиков движения и снижая влияние на регулярную эксплуатацию. Благодаря централизованному и основанному на данных мониторингу поездов и устройств сигнализации операторы метрополитена могут всесторонне повысить предиктивность и точность ТОиР, обеспечивая безопасную и пунктуальную работу метро. 2.3.2. Сценарий 2. Мониторинг эксплуатации электромеханического оборудования станций Предпосылки сценария: на станциях метро размещено большое количество электромеханического оборудования — лифты и эскалаторы, платформенные двери, системы вентиляции и кондиционирования, водоснабжения и водоотведения, низковольтного электроснабжения, противопожарные системы, — обеспечивающего безопасную работу станций и комфорт пассажиров. Оборудование станций многочисленно, разнообразно и широко распределено; все виды проверок и обслуживания должны выполняться в промежутке между завершением ночной эксплуатации и началом утренней, что создаёт жёсткие временные ограничения и высокую нагрузку. Отказ оборудования может повлиять на безопасность пассажиров и нормальную работу станции: например, отказ платформенных дверей может сделать невозможным отправление поезда, отказ эскалатора может привести к скоплению людей или травмам. Процесс применения системы: система подключает различное электромеханическое оборудование станций к единой комплексной платформе мониторинга, в реальном времени собирая состояние оборудования, энергопотребление и параметры окружающей среды. Платформа на основе планов станций и списков оборудования наглядно отображает состояние каждого устройства, автоматически сигнализирует об аномалиях с локализацией конкретного места. Система выполняет статистический анализ числа циклов открытия/закрытия платформенных дверей, времени работы эскалаторов, режимов работы кондиционеров, формирует модели деградации оборудования и заблаговременно предупреждает о потенциальных отказах. Для ночных ремонтов система поддерживает массовую выдачу задач обхода, фиксацию результатов проверок, формирование отчётов о ремонте, стандартизируя процессы ночных работ. Благодаря централизованному мониторингу и интеллектуальному ТОиР управление оборудованием станций переходит от «рассредоточенных ручных обходов» к «централизованному автоматическому мониторингу», что эффективно повышает эффективность ТОиР и уровень безопасности эксплуатации станций. Система поддерживает классифицированную статистику энергопотребления станций, выявляя высокомощное и энергоёмкое оборудование и помогая станциям формировать стратегии энергосберегающей эксплуатации. Платформа фиксирует каждый процесс устранения отказа и ремонта, формируя архив ТОиР оборудования станций, служащий основой для оценки и обновления оборудования. Благодаря единому диспетчированию комплексной платформы мониторинга дежурный персонал станций может контролировать состояние всего электромеханического оборудования на одном экране, значительно повышая эффективность обходов и скорость реагирования на отказы, обеспечивая безопасную и упорядоченную работу станций и улучшая впечатления пассажиров. 2.3.3. Сценарий 3. Ремонт и техническое обслуживание высокоскоростных поездов Предпосылки сценария: высокоскоростные поезда отличаются высокими скоростями, высокой плотностью движения и исключительно строгими стандартами безопасности; в процессе эксплуатации формируется большой объём данных. Ремонт высокоскоростных поездов осуществляется по системе планового профилактического ремонта, требующей рационального планирования на основе пробега, времени эксплуатации и состояния оборудования. Ввиду большого количества поездов, относительной концентрации ремонтных баз и сжатых сроков ремонтных работ эффективное использование ремонтных окон, точное знание состояния узлов каждого поезда, исключение избыточных ремонтов и пропусков являются важными задачами депо эксплуатации. Процесс применения системы: система консолидирует на платформе ТОиР ремонтной базы бортовые данные мониторинга поездов, журналы эксплуатационных отказов и историю ремонтов. Платформа выполняет оценку состояния подсистем поезда, автоматически ведёт учёт пробега, частоты отказов и истории ремонтов узлов, обеспечивая информационную поддержку планового ремонта и ремонта по состоянию. При постановке поезда в депо система автоматически обобщает аварийные сигналы и аномалии за период эксплуатации, указывая ремонтному персоналу приоритетные зоны проверки и сокращая объём несистемных осмотров. Система также поддерживает прогнозирование ресурса быстроизнашиваемых и критических узлов, заблаговременно информируя о сроках замены и позволяя рационально планировать складские запасы. Благодаря обслуживанию высокоскоростных поездов на основе данных ремонтные организации могут более точно планировать ремонты, оптимизировать процессы, повышать качество и эффективность ремонтов, обеспечивая безопасную и стабильную эксплуатацию подвижного состава. Система также поддерживает управление процессом и прослеживаемость качества ремонтных работ: электронные наряды стандартизируют ремонтные процессы, в реальном времени фиксируются ход и результаты работ, обеспечивая возможность поиска и прослеживания всего процесса ремонта. Платформа сочетает данные ремонта с моделями состояния подвижного состава, постоянно оптимизируя периодичность и состав ремонтов и способствуя переходу от планового ремонта к ремонту по состоянию и предиктивному ремонту. Благодаря цифровизации управления ремонтами ремонтные организации повышают эффективность использования ресурсов, увеличивают коэффициент использования подвижного состава и обеспечивают безопасность и эффективность высокоскоростного движения. 2.4. Здравоохранение Больницы являются ключевыми учреждениями охраны здоровья населения; нормальная работа медицинского оборудования напрямую связана с точностью диагностики и эффективностью лечения пациентов. Крупное медицинское оборудование отличается высокой стоимостью, сложной конструкцией и высокими требованиями к условиям эксплуатации, поэтому мониторинг и техническое обслуживание оборудования имеют важное практическое значение в сфере здравоохранения. 2.4.1. Сценарий 1. Мониторинг эксплуатации крупного медицинского диагностического оборудования Предпосылки сценария: КТ, МРТ, цифровые рентгеновские аппараты (ЦР), ультразвуковые системы и другое крупное диагностическое оборудование являются ключевыми средствами клинической диагностики в больницах; каждое такое устройство отличается высокой стоимостью, интенсивным использованием и технической сложностью. Оборудование предъявляет строгие требования к качеству электропитания, температуре и влажности окружающей среды, системам охлаждения; при отклонении условий эксплуатации или деградации узлов возможны как ухудшение качества изображений, так и остановка оборудования, напрямую влияющие на график обследований пациентов и ход клинической диагностики. В периоды простоев накапливаются очереди на обследования, нарушаются графики работы отделений, возрастают затраты на ремонт. Оборудование рентгенологических отделений обычно управляется централизованно, однако при большом количестве устройств и сложных эксплуатационных параметрах персонал не в состоянии непрерывно отслеживать детали работы каждого аппарата. Процесс применения системы: на крупном диагностическом оборудовании (КТ, МРТ и др.) развёртываются устройства мониторинга и сбора данных, в реальном времени фиксирующие напряжение питания, силу тока, температуру катушек, температуру охлаждающей воды, количество экспозиций рентгеновской трубки, журналы работы оборудования и другие ключевые параметры с передачей на платформу управления оборудованием больницы по сети. Платформа в реальном времени контролирует состояние каждого аппарата; при обнаружении отклонений электропитания, превышения температуры, отказа системы охлаждения или снижения характеристик узлов автоматически формируется сигнал, направляемый инженерам по оборудованию и руководителям отделений. Система ведёт статистику накопленного числа экспозиций быстроизнашиваемых узлов (например, рентгеновской трубки) и на основе требований производителя прогнозирует срок замены, заблаговременно планируя обслуживание. Система также консолидирует историю ремонтов, гарантийную информацию и данные о сервисном обслуживании производителя, формируя полные досье оборудования, что помогает больницам научно управлять активами диагностического оборудования, сокращать простой и обеспечивать непрерывность обследований. Система поддерживает связь эксплуатационных данных оборудования с заявками на ремонт и информацией о сервисном обслуживании производителя: при возникновении аномалии автоматически указывается гарантийный статус и рекомендуемый порядок действий, помогая инженерам эффективно координировать обработку. Платформа также выполняет статистический анализ коэффициента готовности, объёма обследований и времени простоев крупного оборудования по всей больнице, предоставляя данные для решений о закупке, обновлении оборудования и управлении отделениями. Благодаря профессиональному мониторингу медицинского оборудования больницы могут значительно сократить простои, обеспечить своевременность диагностических обследований, улучшить впечатления пациентов и качество медицинских услуг. 2.4.2. Сценарий 2. Мониторинг систем очистки воздуха и инженерного обеспечения больниц Предпосылки сценария: операционные, отделения интенсивной терапии (ICU), чистые палаты, клинико-диагностические лаборатории предъявляют строгие требования к чистоте воздуха, температуре, влажности и перепаду давления. Отказ оборудования инженерного обеспечения — систем очистки воздуха операционных, систем постоянной температуры и влажности, систем медицинских газов, центральных кондиционеров — может напрямую повлиять на безопасность операций и здоровье пациентов. Инженерное оборудование больниц размещено в различных зданиях и на разных этажах, отличается большим разнообразием и высокими требованиями к оперативности устранения отказов. Кроме того, больницы должны обеспечивать бесперебойное электроснабжение; управление состоянием резервных источников питания и ИБП также имеет важное значение. Процесс применения системы: система объединяет на платформе очистные агрегаты операционных и чистых зон, приточно-вытяжные системы, датчики перепада давления и температуры/влажности, в реальном времени контролируя эффективность очистки воздуха и параметры среды в чистых зонах; при аномалиях перепада давления, превышении температуры/влажности или отказе очистных агрегатов система немедленно формирует сигнал с подсказками по устранению. Система осуществляет централизованный мониторинг систем инженерного обеспечения больницы — центральных кондиционеров, водоснабжения и водоотведения, медицинских газов, электроснабжения, — в реальном времени отслеживая состояние и энергопотребление каждой системы. Для резервных источников питания и ИБП система контролирует состояние аккумуляторов, процессы заряда/разряда и надёжность переключения, периодически напоминая о проверках и обслуживании. Благодаря централизованному мониторингу и скоординированной сигнализации инженерного оборудования больницы могут своевременно выявлять и быстро устранять аномалии, обеспечивая стабильность чистых сред и надёжную работу инженерных систем, создавая прочную инфраструктурную основу для медицинской деятельности. 2.5. Центры обработки данных и информационно-коммуникационные технологии Центры обработки данных (ЦОД) являются инфраструктурой цифровой экономики и информационно-коммуникационных технологий; стабильная работа систем электроснабжения, охлаждения, сетей и безопасности машинных залов напрямую определяет непрерывность бизнеса. В связи с быстрым развитием облачных вычислений, больших данных и искусственного интеллекта масштабы ЦОД постоянно растут, предъявляя повышенные требования к эксплуатации и техническому обслуживанию инфраструктуры машинных залов. 2.5.1. Сценарий 1. Мониторинг электроснабжения и окружающей среды машинных залов Предпосылки сценария: оборудование электроснабжения и окружающей среды машинных залов ЦОД — источники бесперебойного питания (ИБП), распределительные шкафы, дизельные генераторы, прецизионные кондиционеры, системы приточной вентиляции, системы обнаружения протечек — является основой непрерывной стабильной работы серверов и сетевого оборудования. Машинные залы предъявляют исключительно высокие требования к температуре, влажности и непрерывности электроснабжения; при отказе ИБП, отключении городской сети, остановке прецизионных кондиционеров или протечке возможны перегрев и отказ серверов, прерывание бизнеса и огромные экономические потери. Оборудование машинных залов многочисленно и сложно, требует круглосуточного мониторинга 7×24; ручное дежурство и обходы не обеспечивают полного покрытия, особенно в ночное время и праздничные дни, которые являются слабым звеном эксплуатации. Процесс применения системы: в машинных залах развёртываются датчики температуры и влажности, системы обнаружения протечек, дымовые извещатели, системы контроля доступа, анализаторы электропитания; состояние ИБП, прецизионных кондиционеров, распределительных шкафов, генераторов единообразно подключается к платформе мониторинга электроснабжения и окружающей среды. Платформа в реальном времени контролирует распределение температуры и влажности, нагрузку и состояние аккумуляторов ИБП, режимы работы кондиционеров, переключение между городской сетью и дизельными генераторами, формируя панорамную картину среды и системы электроснабжения машинного зала. При превышении температуры/влажности, отказе ИБП, срабатывании датчика протечки, аномалиях электроснабжения система немедленно формирует сигналы (звуковые, световые, SMS, push-уведомления) и взаимодействует с системами контроля доступа и противопожарной защиты. Платформа автоматически фиксирует сигналы и процесс их обработки, формирует эксплуатационные отчёты, помогая персоналу своевременно выявлять скрытые риски и оперативно их устранять, обеспечивая безопасную и стабильную работу машинных залов. Система поддерживает детализированную статистику энергопотребления машинных залов, отслеживание и анализ таких показателей энергоэффективности, как PUE, помогая оптимизировать стратегии охлаждения и электроснабжения и способствуя энергосбережению. Платформа также поддерживает централизованное управление несколькими машинными залами и площадками: руководители могут контролировать состояние всех залов на одном экране, обеспечивая единое диспетчирование и дистанционное управление. Благодаря интеграции мониторинга электроснабжения и окружающей среды с управлением ТОиР персонал ЦОД может выявлять скрытые риски до возникновения отказов и оперативно устранять их после возникновения, значительно повышая надёжность инфраструктуры и эффективность эксплуатации машинных залов. 2.5.2. Сценарий 2. Мониторинг состояния серверов и сетевого оборудования Предпосылки сценария: ИТ-оборудование ЦОД — серверы, системы хранения данных, коммутаторы, маршрутизаторы — многочисленно и обслуживает различные бизнес-системы. Отказы ИТ-оборудования, узкие места производительности или истощение ресурсов приводят к замедлению работы, отказам и даже потере данных. С расширением масштабов ЦОД оперативное обнаружение отказов среди огромного количества устройств, оценка состояния оборудования и оптимизация использования ресурсов становятся ключевыми задачами эксплуатации. Традиционная реактивная модель эксплуатации, при которой поиск неисправностей начинается лишь после того, как бизнес уже пострадал, не отвечает требованиям высокой доступности. Процесс применения системы: система собирает по сети и через агентов такие показатели, как загрузка ЦП серверов, использование памяти, объём дискового пространства, сетевой трафик, состояние процессов, обеспечивая мониторинг состояния оборудования в реальном времени. Платформа формирует базовые профили производительности оборудования; при устойчивых отклонениях или приближении к верхним пределам автоматически формируется сигнал с рекомендациями по расширению или оптимизации. Система контролирует состояние портов сетевых устройств, трафик каналов, уровень потерь пакетов, нагрузку устройств, своевременно выявляя перегрузки каналов и отказы оборудования и помогая сетевым специалистам быстро локализовать проблемы. Система также поддерживает управление активами: автоматическую инвентаризацию ИТ-оборудования, фиксацию конфигураций и истории изменений с формированием реестра ИТ-активов ЦОД. Благодаря активному мониторингу состояния и интеллектуальной сигнализации операционные команды могут вмешиваться до того, как отказ повлияет на бизнес, повышая общую доступность ЦОД. Система поддерживает агрегацию аварийных сигналов и интеллектуальное снижение шума, преобразуя огромные объёмы данных мониторинга в чёткие события, помогая персоналу сосредоточиться на ключевых проблемах и снижая «усталость от сигналов». Платформа также выполняет корреляционный анализ потребления ресурсов бизнес-систем, поддерживая планирование ёмкости и оптимизацию производительности и обеспечивая стабильную работу в периоды пиковых нагрузок. Благодаря активному и интеллектуальному мониторингу ИТ-инфраструктуры ЦОД могут перейти от реактивной к активной и интеллектуальной модели эксплуатации, всесторонне повышая доступность бизнес-систем и уровень обслуживания. 2.6. Химическая и нефтехимическая промышленность, обращение с опасными химическими веществами Химическая и нефтехимическая промышленность отличается сложной производственной средой, связанной с высокими температурами, высоким давлением, пожаро- и взрывоопасностью, токсичными и вредными факторами; безопасная работа оборудования является основополагающим требованием безопасности производства. Любая аномалия технологических установок и объектов хранения и транспортировки может привести к серьёзным авариям, поэтому к мониторингу состояния оборудования и предупреждению об опасности предъявляются исключительно строгие требования. 2.6.1. Сценарий 1. Контроль безопасности высокорисковых технологических установок Предпосылки сценария: технологические установки химических производств длительно работают в условиях высоких температур и давления, охватывая сложные процессы — реакции, дистилляцию, теплообмен, компрессию; реакторы, компрессоры, теплообменники, печи являются ключевыми для безопасности производства. Превышение температуры или давления, утечки или аномалии оборудования могут привести к пожарам, взрывам, отравлениям и другим крупным авариям. Химические предприятия, как правило, внедряют строгую систему управления производственной безопасностью, требующую непрерывного и надёжного мониторинга ключевых технологических параметров и состояния критического оборудования в реальном времени. Однако часть установок имеет изношенное оборудование и неблагоприятную среду; в опасных зонах частые ручные обходы невозможны, и традиционные методы не позволяют полностью контролировать безопасное состояние оборудования. Процесс применения системы: на ключевом оборудовании и технологических узлах химических установок развёртываются приборы мониторинга температуры, давления, уровня, расхода, горючих и токсичных газов; данные систем безопасности и блокировок — DCS, SIS — единообразно подключаются к платформе контроля безопасности. Платформа осуществляет мониторинг ключевых технологических параметров в реальном времени и анализ тенденций, устанавливает многоуровневые пороги сигнализации и подсказки блокировок; при приближении параметров к опасным значениям система автоматически предупреждает и включает звуковую и световую сигнализацию на объекте. Система контролирует вибрацию и температуру ключевого вращающегося оборудования — компрессоров, насосов, — с помощью спектрального анализа выявляя ранние признаки износа подшипников, несоосности и других дефектов. Платформа также сочетает обзорных роботов и онлайн-мониторинг для дистанционного осмотра оборудования в опасных зонах, снижая риск для персонала. Благодаря централизованному контролю безопасности высокорисковых установок предприятия могут своевременно выявлять и устранять предпосылки аварий, обеспечивая безопасность производства. Система поддерживает статистический анализ исторических данных эксплуатации и журналов сигналов, выявляя точки частых срабатываний и слабые звенья оборудования, обеспечивая основу для оптимизации технологий и модернизации оборудования. Платформа может интегрироваться с системами управления безопасностью и аварийно-диспетчерскими системами предприятия, обеспечивая оперативный доступ к состоянию оборудования и сигналам в чрезвычайных ситуациях для поддержки решений. Благодаря интеграции технологических параметров, состояния оборудования и контроля безопасности химические предприятия могут построить систему предотвращения аварий, охватывающую весь производственный процесс, и реально повысить уровень внутренней безопасности. 2.6.2. Сценарий 2. Мониторинг насосов, клапанов, резервуаров и трубопроводного оборудования Предпосылки сценария: объекты хранения и транспортировки химических продуктов и нефтепродуктов включают резервуары различного типа, перекачивающие насосы, клапаны, магистральные трубопроводы; эти объекты хранят и транспортируют большие объёмы пожаро- и взрывоопасных сред и являются зонами повышенного риска аварий. Превышение уровня или давления в резервуарах, коррозионные утечки, отказ уплотнений насосов и клапанов, утечки и протечки, коррозионное утонение стенок и разрывы трубопроводов могут привести к крупным авариям и загрязнению окружающей среды. Территории резервуарных парков и трассы трубопроводов широко распределены, характеризуются множеством точек и большой протяжённостью; ручные обходы не обеспечивают полного покрытия в реальном времени, особенно затруднено своевременное выявление скоплений горючих газов на территории парков и незначительных утечек из трубопроводов. Процесс применения системы: на резервуарах развёртываются устройства мониторинга уровня, давления, температуры, горючих газов и протечек днища, обеспечивающие всесторонний контроль территории резервуарного парка и состояния резервуаров в реальном времени. При превышении уровня, аномалиях давления или обнаружении утечки горючих газов система автоматически формирует сигнал и активирует системы аварийного отключения и орошения, предотвращая развитие аварии. Для насосов и клапанов система контролирует режим работы, состояние уплотнений и наличие утечек, автоматически формируя напоминания об обходах и обслуживании и своевременно выявляя протечки. Для магистральных трубопроводов развёртываются устройства контроля давления, расхода, обнаружения утечек и мониторинга катодной защиты; анализ волн давления и баланса расходов позволяет своевременно обнаруживать утечки и локализовать их приблизительный участок для проведения аварийно-восстановительных работ. Благодаря всестороннему мониторингу объектов хранения и транспортировки предприятия могут эффективно предотвращать аварии с утечками и обеспечивать безопасность процессов хранения и транспортировки. 2.7. Городское коммунальное хозяйство и «умный город» По мере углубления строительства «умных городов» объекты городского коммунального хозяйства — водоснабжение, электроснабжение, газоснабжение, лифты, уличное освещение, водоотведение — постепенно переходят на цифровое управление. Коммунальные объекты многочисленны, широко распределены и тесно связаны с повседневной жизнью горожан; система мониторинга и технического обслуживания оборудования обеспечивает надёжную поддержку безопасной и эффективной работы городской инфраструктуры. 2.7.1. Сценарий 1. Контроль безопасности лифтов и специального оборудования Предпосылки сценария: лифты являются необходимым вертикальным транспортом современных многоэтажных зданий и тесно связаны с повседневной жизнью и безопасностью горожан. Лифты многочисленны, отличаются разнообразием марок и моделей и исключительно высокой интенсивностью использования; при длительной эксплуатации возникают такие скрытые риски, как износ лебедки, старение стальных канатов, отказы замков дверей, аномалии систем управления. Отказы лифтов могут приводить к инцидентам с застреванием людей в кабине, падением кабины и другим авариям, вызывающим общественный резонанс. Традиционное обслуживание лифтов опирается главным образом на периодическое плановое обслуживание и ремонт после отказа; фактическое состояние и качество обслуживания трудно контролировать, а экстренные инциденты, такие как застревание людей, сложно быстро выявлять и устранять. Процесс применения системы: в кабине лифта, машинном помещении и шкафах управления развёртываются устройства мониторинга, в реальном времени собирающие состояние лифта, положение кабины по этажам, состояние открытия/закрытия дверей, скорость движения, коды отказов и передающие данные на платформу ТОиР лифтов через интернет вещей. Платформа осуществляет мониторинг каждого лифта в реальном времени; при застревании людей, остановке по отказу или аномалиях работы система автоматически формирует сигнал и направляет информацию управляющим компаниям, обслуживающим организациям и надзорным платформам, поддерживая связь с экстренными службами для сокращения времени спасательной операции. Система автоматически ведёт статистику числа циклов работы, открытий/закрытий дверей, отказов и межсервисных интервалов, оценивает состояние лифтов, указывает приоритеты обслуживания и поддерживает надзор за его качеством. Благодаря мониторингу лифтов на основе интернета вещей управление безопасностью городских лифтов переходит от «пассивного ремонта» к «активному мониторингу и быстрому реагированию», обеспечивая безопасность пассажиров. Система поддерживает передачу данных о работе лифтов в городскую платформу экстренного реагирования, обеспечивая быструю локализацию инцидентов с застреванием и эффективную диспетчеризацию спасательных сил. Платформа также может оценивать качество обслуживания, формируя профиль качества на основе таких показателей, как частота отказов и число инцидентов с застреванием, что помогает надзорным органам проводить точечный контроль. Благодаря распространению мониторинга лифтов на основе интернета вещей уровень управления безопасностью городских лифтов постоянно растёт, обеспечивая реальную защиту жизни и имущества населения. 2.7.2. Сценарий 2. Мониторинг городского водного хозяйства и объектов коммунальной инфраструктуры Предпосылки сценария: городские коммунальные объекты — системы водоснабжения и водоотведения, насосные станции, очистные сооружения, уличное освещение — являются «артериями» функционирования города. Недостаточное давление в водопроводной сети, разрывы труб с утечками, отказы насосов на насосных станциях, засоры водоотводных сооружений, массовые отказы уличного освещения влияют на нормальную работу города и качество жизни населения. Коммунальные объекты широко распределены, разнесены по точкам и работают в разнообразных условиях; традиционные ручные обходы отличаются низкой эффективностью и высокими затратами, не позволяют отслеживать состояние объектов в реальном времени и ограничивают возможности экстренного реагирования. Процесс применения системы: в ключевых точках водопроводной сети развёртываются устройства мониторинга давления, расхода и качества воды, на насосных станциях — устройства контроля состояния насосов, уровня и электропараметров, обеспечивающие контроль работы системы водоснабжения в реальном времени. При аномалиях давления в сети, разрывах труб или отказах оборудования станций система автоматически формирует сигнал, помогает локализовать аварийный участок и поддерживает дистанционную диспетчеризацию и оперативное восстановление. Для водоотводных сооружений система контролирует уровень на насосных станциях, работу насосов и уровень воды в сети, своевременно предупреждая о рисках подтоплений. Система также осуществляет централизованный мониторинг состояния уличного освещения — включения/отключения, энергопотребления, отказов, — своевременно выявляя повреждения линий и погасшие светильники и оперативно организуя ремонт. Благодаря централизованному мониторингу и интеллектуальной диспетчеризации коммунальных объектов городские власти могут в реальном времени контролировать состояние инфраструктуры, быстро реагировать на различные чрезвычайные ситуации и повышать уровень обеспечения работы города и качество общественных услуг. Система поддерживает интеграцию эксплуатационных данных различных коммунальных объектов — водоснабжения, водоотведения, освещения — в единую городскую платформу мониторинга, обеспечивая межведомственный и межсистемный обмен данными и скоординированное взаимодействие. Платформа на основе геоинформационной системы наглядно отображает размещение и состояние объектов, поддерживает статистический анализ и прогнозирование тенденций исторических данных, помогая руководителям оптимизировать планы обслуживания и рационально распределять ресурсы. Благодаря интеллектуальному управлению коммунальными объектами городские власти могут своевременно выявлять и устранять скрытые риски, повышать эффективность эксплуатации и возможности экстренного реагирования городской инфраструктуры, создавая для жителей более безопасную, удобную и комфортную городскую среду.
Система управления производством MES
1. Обзор документа 1.1 Назначение документа Настоящий документ представляет собой стандартное руководство пользователя по функциям MES-системы управления производством (Manufacturing Execution System, MES). Документ предназначен для того, чтобы руководители предприятий, операторы цехов, администраторы оборудования, сотрудники службы контроля качества и персонал по эксплуатации и техническому обслуживанию могли всесторонне ознакомиться с архитектурой системы, её ключевыми функциями, порядком выполнения операций, настройкой параметров и методами обработки исключительных ситуаций. Руководство регламентирует стандарты повседневной эксплуатации системы, позволяет исключить риски ошибочных действий и обеспечивает внедрение цифровизации, прозрачности и стандартизации производственного процесса, а также служит полным операционным справочником для производственного планирования и диспетчеризации, контроля качества, технического обслуживания оборудования, прослеживаемости материалов и анализа данных. 1.2 Область применения Настоящее руководство предназначено для конечных пользователей MES-системы, системных администраторов, персонала по внедрению и эксплуатации, а также руководителей производственных подразделений предприятий дискретного и процессного производства (механическая обработка, электронный монтаж, производство автомобильных компонентов, металлоизделия, изделия из пластмасс, переработка пищевых продуктов и др.). Руководство охватывает все сценарии использования системы: повседневные операции, настройку параметров, управление правами доступа, самостоятельное устранение неисправностей и статистическую обработку данных. 1.3 Краткое описание системы MES-система управления производством представляет собой систему управления производственным цехом, занимающую промежуточное положение между ERP-системой верхнего уровня предприятия и системами автоматизированного управления оборудованием нижнего уровня (PLC/SCADA). Основные функции системы: контроль производственного процесса в реальном времени, сквозная прослеживаемость материалов, мониторинг состояния оборудования, сквозной контроль качества, сбор данных о трудозатратах, предупреждение о производственных отклонениях и автоматическое формирование статистической отчётности. Система устраняет разрыв данных между уровнем планирования и уровнем исполнения предприятия, обеспечивая цифровое управление полным жизненным циклом производственного заказа: от выдачи, планирования, запуска, обработки, контроля, приёмки на склад до завершения и архивирования. 2. Функциональные операции и процессы системы Система MES включает двенадцать ключевых модулей: управление базовыми данными, управление производственными заказами, управление производственным расписанием, управление выполнением в цехе, управление материалами, управление качеством, управление оборудованием, учёт рабочего времени, управление отклонениями, управление канбан-панелями, статистическая отчётность и управление системой. Ниже приведено подробное описание функций и порядка выполнения операций по каждому модулю. 2.1 Модуль управления базовыми данными (фундамент системы) Данный модуль обеспечивает поддержку базовыми данными всех бизнес-процессов системы. Все данные должны быть предварительно заведены в систему, в противном случае производственные процессы не смогут выполняться. Модуль обязателен при первичной инициализации системы. 2.1.1 Управление информацией о материалах Функциональное описание: ведение карточек всех материалов предприятия (сырьё, полуфабрикаты, готовая продукция, вспомогательные материалы), обеспечение контроля уникальных кодов материалов. Порядок действий: «Базовые данные» → «Управление материалами» → «Карточки материалов» → «Создать» → заполнить код материала, наименование, типоразмер/модель, тип материала, единицу измерения, материал изготовления, страховой запас, срок выполнения закупки, производственный цикл, примечание → «Сохранить». Поддерживаемые функции: классификация материалов, пакетный импорт и экспорт материалов, редактирование информации о материалах, деактивация/активация материалов, привязка материалов к технологическим рецептурам. 2.1.2 Управление технологическими маршрутами Функциональное описание: определение процесса производства и обработки продукции, задание последовательности операций, параметров операций, нормативного времени, требуемого оборудования, операционного персонала и стандартов контроля. Технологический маршрут является ключевым основанием для выполнения производства. Порядок действий: «Базовые данные» → «Управление технологией» → «Технологические маршруты» → «Создать» → выбрать соответствующий материал продукта → последовательно добавить операции с указанием порядка, задать для каждой операции нормативное время, оборудование, рабочую инструкцию и требования к контролю → «Сохранить и отправить». Поддерживаемые функции: управление версиями технологических маршрутов (переключение между новой и прежней технологией), копирование маршрутов, привязка маршрута к продукту, настраиваемые параметры операций, загрузка и просмотр рабочих инструкций. 2.1.3 Управление операциями Функциональное описание: ведение карточек всех производственных операций цеха, включая наименование операции, код операции, принадлежность к цеху, тип операции, признак контролируемой операции, признак операции с отчётом о выполнении и другие параметры. 2.1.4 Управление цехами, рабочими местами и оборудованием Функциональное описание: ведение организационной структуры цехов, производственных рабочих мест и карточек оборудования, установление соответствия между рабочими местами, оборудованием и операциями, обеспечение точного контроля производственных точек. 2.1.5 Управление карточками сотрудников Функциональное описание: ведение карточек операторов цеха, сотрудников службы контроля качества и руководителей, привязка учётных записей сотрудников, должностей, прав доступа и принадлежности к цеху. Данные используются для отчётов о выполнении, учёта рабочего времени и установления ответственности. 2.2 Модуль управления производственными заказами Данный модуль принимает производственные заказы из ERP-системы и обеспечивает управление полным циклом: импорт, проверка, разделение, изменение, закрытие и архивирование заказов. Модуль является источником выполнения производства. 2.2.1 Способы импорта и создания заказов 1. Автоматическая синхронизация: интеграция с ERP-системой, синхронизация выданных производственных заказов одним нажатием. 2. Ручное создание: ручной ввод номера заказа, продукции, объёма производства, срока поставки, производственного цеха, приоритета и прочей информации. 2.2.2 Проверка заказов Персонал проверяет информацию о заказе, технологию, срок поставки и объём производства. После успешной проверки заказ переходит на этап планирования; при отклонении заказ может быть изменён и повторно отправлен на проверку. 2.2.3 Изменение и прекращение заказов Поддерживаются операции корректировки объёма производства, изменения срока поставки, изменения спецификации продукции, приостановки и прекращения заказа. Все изменения автоматически записываются в журнал; обеспечивается прослеживаемость записей об изменениях, лицах, внёсших изменения, и времени изменений. 2.2.4 Завершение и архивирование заказов После полного завершения производства, контроля и приёмки на склад система автоматически признаёт заказ завершённым. Администратор может выполнить архивирование вручную. После архивирования данные заказа блокируются и не подлежат произвольному изменению; они используются для последующей статистики и прослеживаемости. 2.3 Модуль управления производственным расписанием На основе сроков поставки заказов, производственных мощностей оборудования, кадрового состава и складских запасов материалов модуль обеспечивает интеллектуальное планирование производства с возможностью ручной корректировки, устраняя проблемы хаотичного планирования, потерь производственных мощностей и задержек сроков поставки. 2.3.1 Интеллектуальное планирование Система автоматически формирует суточные и посменные производственные расписания на основе приоритета заказов, сроков поставки, загрузки оборудования, ограничений операций и сроков поступления материалов, точно распределяя задачи по соответствующим цехам, единицам оборудования и рабочим местам. 2.3.2 Ручная корректировка расписания Руководители могут вручную корректировать план: изменять производственные интервалы перетаскиванием, менять очерёдность производства заказов, приостанавливать планирование и добавлять внеплановые производственные задачи. 2.3.3 Выдача расписания После утверждения план одним нажатием передаётся на терминалы цеха и электронные канбан-панели; персонал цеха просматривает производственные задачи текущего дня в реальном времени. 2.3.4 Мониторинг выполнения расписания В реальном времени отображаются процент выполнения расписания, просроченные задачи, заказы без расписания и насыщенность загрузки оборудования, что помогает руководителям корректировать производственный план. 2.4 Модуль управления выполнением в цехе (основной исполнительный модуль) Модуль охватывает весь процесс выполнения: запуск производства, отчёты о выполнении, передачу между операциями, завершение и приёмку на склад. Являясь ключевым модулем внедрения MES-системы, модуль обеспечивает сбор данных о производственном процессе в реальном времени. 2.4.1 Запуск производства Оператор цеха входит в систему на терминале рабочего места, принимает задачи из расписания, сверяет продукцию, объёмы и технологические требования, затем сканирует штрихкод или вручную нажимает «Запуск». Система автоматически фиксирует время запуска, данные оператора и оборудования и формирует номер партии производственного потока. 2.4.2 Отчёт о выполнении операций После завершения каждой операции оператор подаёт отчёт о выполнении, указывая количество годной продукции, количество дефектной продукции, количество брака и время, затраченное на операцию. Поддерживаются быстрая подача отчёта по штрихкоду и пакетная подача отчётов. Данные отчёта в реальном времени передаются в систему и автоматически обновляют прогресс выполнения заказа. Примечание: данные отчёта не могут превышать плановое количество; для дефектной продукции обязательно указание причины дефекта, в противном случае отчёт не может быть подан. 2.4.3 Передача между операциями После подачи отчёта по предыдущей операции и успешного прохождения контроля изделие автоматически передаётся на следующую операцию. Система блокирует записи о передаче, исключая пропуск операций и их выполнение вне установленной последовательности. 2.4.4 Завершение производства После завершения всех операций оператор подаёт заявку на завершение производства; после проверки заявки руководителем статус заказа обновляется до «Ожидает приёмки на склад». Автоматически рассчитываются суммарное производственное время, доля годной продукции и доля брака. 2.5 Модуль управления материалами Модуль обеспечивает выдачу материалов в производство, возврат материалов, дополнительную выдачу, прослеживаемость материалов и контроль складских запасов, исключая потери материалов, остановки производства из-за нехватки материалов и смешивание материалов. 2.5.1 Выдача материалов в производство На основании спецификации BOM производственного заказа система автоматически формирует накладную на выдачу материалов. Персонал цеха подаёт заявку на получение материалов; после проверки складом выполняется отгрузка со сканированием штрихкода, и система автоматически списывает запасы. Поддерживаются выдача по заказу, пакетная выдача и выдача по потребности. 2.5.2 Возврат материалов Остатки материалов после производства могут быть возвращены: оформляется заявка на возврат с указанием причины и состояния материала, после проверки материалы возвращаются на склад, и система автоматически восстанавливает запасы. 2.5.3 Дополнительная выдача материалов При нехватке материалов вследствие брака или потерь оформляется заявка на дополнительную выдачу; после одобрения материалы выдаются повторно, с полной регистрацией данных о дополнительной выдаче. 2.5.4 Прослеживаемость материалов По номеру партии продукции или номеру заказа возможна прямая прослеживаемость: партии использованных материалов, поставщики, время выдачи, операторы. Обратная прослеживаемость позволяет установить производственные заказы, в которых был использован материал, и направление движения готовой продукции, обеспечивая сквозную прослеживаемость материалов по всей цепочке. 2.6 Модуль управления качеством Модуль охватывает входной контроль, контроль в процессе производства, финальный контроль готовой продукции, обработку несоответствующей продукции и анализ данных о качестве, обеспечивая сквозной контроль качества производства. 2.6.1 Входной контроль (IQC) После поступления сырья сотрудники службы контроля качества проводят контроль в соответствии со стандартами: вводят данные контроля, количество годной и дефектной продукции, описание дефектов и определяют результат контроля (годен / не годен / приёмка с отклонениями). Только годные материалы допускаются к приёмке на склад и запуску в производство. 2.6.2 Контроль в процессе производства (IPQC) После завершения ключевых операций сотрудники службы контроля качества проводят периодический контроль, контроль первой детали и контроль последней детали, фиксируя записи контроля. Операции, не прошедшие контроль, не допускаются к передаче на следующую операцию; несоответствующая продукция принудительно блокируется. 2.6.3 Финальный контроль готовой продукции (FQC) После завершения всех операций проводится полный контроль готовой продукции: вводятся параметры контроля, результаты проверки внешнего вида и эксплуатационных характеристик, определяется годность продукции. Годная продукция допускается к приёмке на склад; несоответствующая продукция направляется в процесс обработки несоответствующей продукции. 2.6.4 Управление несоответствующей продукцией Регистрируются партия несоответствующей продукции, место дефекта, причина дефекта, ответственное рабочее место и ответственный персонал. Поддерживаются восстановительный ремонт, переработка и списание несоответствующей продукции с полным отслеживанием хода обработки и автоматической статистикой основных проблем по доле брака (TOP). 2.7 Модуль управления оборудованием Модуль обеспечивает управление полным жизненным циклом оборудования: карточки оборудования, технический осмотр, техническое обслуживание, ремонт, мониторинг состояния и статистика производственных мощностей. 2.7.1 Карточки оборудования Вводятся базовые данные: код оборудования, наименование, типоразмер/модель, дата закупки, периодичность технического обслуживания, ответственное лицо, параметры оборудования и др. Формируется электронная картотека оборудования. 2.7.2 Технический осмотр оборудования Система предустанавливает планы осмотра (ежедневный / еженедельный / ежемесячный). Операторы ежедневно подают записи осмотра с терминала; при выявлении отклонений автоматически формируется предупреждение с напоминанием персоналу об устранении. 2.7.3 Техническое обслуживание оборудования Система автоматически формирует задачи технического обслуживания в соответствии с периодичностью, установленной для оборудования, напоминает персоналу о выполнении работ, фиксирует содержание обслуживания, время, персонал и расходные материалы, формируя журнал технического обслуживания. 2.7.4 Ремонт оборудования При неисправности оборудования оператор подаёт заявку на ремонт с указанием характера неисправности и времени её возникновения. Ремонтный персонал принимает заявку, выполняет ремонт и вносит данные о процессе и результате ремонта, а также времени завершения. Статистически учитываются время простоя оборудования и частота отказов. 2.7.5 Мониторинг состояния оборудования В реальном времени отображаются состояния оборудования: работа, ожидание, неисправность, остановка. Рассчитываются доля времени работы, коэффициент использования оборудования и эффективная производительность, что обеспечивает данные для оптимизации оборудования. 2.8 Модуль учёта рабочего времени Модуль обеспечивает точный сбор данных о рабочем времени сотрудников, времени выполнения операций, времени ожидания и сверхурочном времени, заменяя традиционный бумажный учёт выработки. Данные используются для расчёта заработной платы, анализа производительности и оптимизации эффективности. 2.8.1 Сбор рабочего времени в реальном времени На основании записей о запуске, завершении, ожидании и остановке система автоматически рассчитывает эффективное производственное время без необходимости ручного учёта. 2.8.2 Сверка и корректировка рабочего времени Руководители могут просматривать детальные данные о рабочем времени сотрудников, сверять и корректировать аномальные значения, обеспечивая точность данных о рабочем времени. 2.8.3 Отчёты по рабочему времени Автоматически формируются отчёты по рабочему времени сотрудников, бригад, операций и заказов; поддерживается экспорт данных для передачи в систему расчёта заработной платы. 2.9 Модуль управления производственными отклонениями Модуль обеспечивает регистрацию, назначение исполнителей, обработку и замкнутый цикл отслеживания отклонений, возникающих в процессе производства: нехватка материалов, отказы оборудования, отсутствие персонала, технологические отклонения, отклонения качества, нарушения сроков поставки и др. 2.9.1 Регистрация отклонений При обнаружении производственного отклонения персонал цеха регистрирует его одним нажатием на терминале: выбирает тип отклонения, вводит описание и прикрепляет подтверждающие фотографии. Система автоматически направляет уведомление соответствующему ответственному лицу. 2.9.2 Обработка отклонений Ответственное лицо принимает заявку об отклонении, своевременно устраняет проблему и вносит данные о решении и результате, завершая замкнутый цикл обработки отклонения. 2.9.3 Статистический анализ отклонений Система автоматически рассчитывает частоту возникновения отклонений каждого типа, время простоев и влияние на производственные мощности, формируя аналитические отчёты, которые помогают предприятию устранять недостатки в управлении производством. 2.10 Модуль электронных канбан-панелей Модуль обеспечивает визуализацию производственных данных цеха в реальном времени с синхронным отображением на экранах цеха, компьютерах и мобильных устройствах, обеспечивая прозрачность производственного состояния. Основное содержимое панелей: прогресс выполнения заказов, суточный объём производства, доля годной продукции, доля брака, состояние оборудования, заявки об отклонениях, производительность сотрудников, предупреждения о сроках поставки, эффективность бригад. Поддерживаются настройка шаблонов панелей, конфигурирование отображаемых данных по требованию и автоматическое обновление данных (каждые 10 секунд). 2.11 Модуль статистической отчётности Система включает десятки стандартных производственных отчётов, поддерживает настройку пользовательских отчётов и автоматическое формирование данных без ручного сведения. Основные отчёты: отчёт о прогрессе производства, отчёт о производственных мощностях и объёмах выпуска, отчёт о дефектах качества, отчёт о коэффициенте использования оборудования, отчёт о рабочем времени, отчёт о расходе материалов, отчёт о статистике отклонений, отчёт о сроках выполнения заказов, отчёт о прослеживаемости. Все отчёты поддерживают фильтрацию, экспорт, печать, визуализацию в виде линейных и столбчатых диаграмм, а также формирование статистики по дням, неделям, месяцам и годам. 2.12 Модуль управления системой (только для администраторов) 2.12.1 Управление учётными записями и правами доступа Поддерживаются создание, редактирование и отключение учётных записей пользователей, распределение прав на основе ролей (супер-администратор, руководитель производства, сотрудник службы контроля качества, администратор оборудования, оператор цеха) с точным контролем прав каждой роли и разделением полномочий и ответственности. 2.12.2 Настройка прав доступа к меню Для каждой роли настраиваются видимые и доступные для выполнения операций пункты меню системы; обычным операторам запрещён доступ к страницам ключевых конфигураций, удаления данных и системных параметров. 2.12.3 Настройка справочников данных Настраиваются все выпадающие списки и типы параметров системы (причины дефектов, типы отклонений, состояния оборудования, статусы заказов и др.) с учётом индивидуальных потребностей управления предприятием. 2.12.4 Управление журналом операций Полностью фиксируются все действия пользователей: вход в систему, создание, редактирование, удаление, экспорт, проверка и др., с записью исполнителя, времени, содержания операции и IP-адреса. Поддерживаются прослеживаемость журнала и расследование аномальных операций. 2.12.5 Настройка параметров системы Настраиваются общие правила системы: точность учёта выработки, пороговое значение предупреждения об уровне запасов, количество дней предупреждения о сроках поставки, правила паролей, период автоматического резервного копирования и другие ключевые параметры. 3. Общий бизнес-процесс системы Поддержка базовых данных → Синхронизация заказов из ERP / ручное создание заказов → Проверка заказов → Интеллектуальное планирование и выдача расписания → Приём задач цехом и запуск производства → Выполнение операций и отчёты о выполнении в реальном времени → Контроль операций и передача между операциями → Финальный контроль готовой продукции → Завершение и приёмка на склад → Статистический анализ данных → Архивирование заказов.
Управление цепочками поставок SCM
Глава 1. Общие сведения об управлении цепочками поставок (SCM) Управление цепочками поставок (Supply Chain Management, далее — SCM) представляет собой системный подход и методологию управления, которые, опираясь на ключевое предприятие, обеспечивают планирование, организацию, координацию, контроль и оптимизацию всей совокупности операций цепочки — от закупки сырья, поставки комплектующих, производства, складирования и дистрибуции до конечных продаж и послепродажного обслуживания. SCM предполагает объединение поставщиков, производителей, дистрибьюторов, розничных продавцов и даже конечных потребителей в единую согласованную сеть, в которой за счёт эффективного прохождения информационных, материальных и финансовых потоков достигаются минимальные совокупные затраты, максимально быстрая реакция и контролируемые риски всей цепочки поставок. По мере углубления информатизации и цифровизации SCM превратилась из внутрикорпоративного инструмента управления в современную платформу управления цепочками поставок, реализованную на базе программного обеспечения, управляемую данными и ориентированную на межорганизационную координацию. Полнофункциональная система SCM обычно включает такие ключевые модули, как управление планированием, управление закупками, управление производством, управление складом (WMS), управление транспортировкой (TMS), управление заказами, управление продажами и дистрибуцией, управление взаимоотношениями с поставщиками (SRM), а также координацию цепочки поставок и визуализацию. Модули не изолированы друг от друга: посредством единой платформы данных и механизма бизнес-процессов они обеспечивают обмен информацией и взаимосвязь. Например, сигналы спроса, формируемые модулем прогнозирования продаж, автоматически передаются в модули планирования закупок и производства, что, в свою очередь, приводит в действие распределение складских и транспортных ресурсов и, наконец, отражается на исполнительном уровне, замыкая цикл. Такая интегрированная конструкция позволяет предприятию управлять всей цепочкой создания ценности — от спроса до поставки — в рамках единой платформы. Внедрение системы SCM приносит предприятию многообразные преимущества. Во-первых, оно существенно повышает прозрачность и наглядность цепочки поставок, позволяя руководителям в режиме реального времени отслеживать состояние запасов, заказов, товаров в пути и статус поставок. Во-вторых, оно позволяет оптимизировать уровень запасов: при гарантированном снабжении снижается отвлечение оборотных средств, уменьшаются риски затоваривания и дефицита. В-третьих, повышается скорость реакции на рыночный спрос: благодаря согласованию планирования и исполнения сокращается цикл выполнения заказов. В-четвёртых, укрепляется взаимодействие по всей цепочке: с поставщиками и клиентами устанавливаются более тесные партнёрские отношения. В-пятых, повышается устойчивость цепочки поставок: благодаря опережающему предупреждению рисков и многоисточниковой координации снижается воздействие перебоев в поставках и непредвиденных событий. Именно поэтому управление цепочками поставок стало ключевым фактором повышения конкурентоспособности современных предприятий. Глава 2. Отрасли, нуждающиеся в управлении цепочками поставок, и типовые сценарии применения Управление цепочками поставок — это не инструмент, предназначенный исключительно для какой-то одной категории предприятий, а универсальная компетенция, из которой могут извлечь выгоду практически все отрасли, связанные с производством, обращением и продажей материальных товаров. Будь то обрабатывающее производство, торговля и товарооборот, фармацевтика и здравоохранение, автомобильная промышленность, продукты питания и товары повседневного спроса или профессиональная логистика — их деятельность естественным образом опирается на сложные и динамичные сети цепочек поставок. В условиях всё более жёсткой рыночной конкуренции, растущих ожиданий клиентов и изменчивой внешней среды всё больше предприятий в разных отраслях выбирают системы SCM для перестройки бизнес-процессов, устранения информационных «островов», контроля операционных затрат и повышения уровня обслуживания. В настоящей главе рассматриваются шесть показательных отраслей — обрабатывающая промышленность, розничная торговля и электронная коммерция, фармацевтика и медицинские изделия, автомобильная промышленность и производство автокомпонентов, продукты питания и товары повседневного спроса, а также логистика и услуги по управлению цепочками поставок. Для каждой отрасли описываются потребности в управлении цепочками поставок и приводятся конкретные сценарии применения, поясняющие процесс внедрения и практическую ценность системы SCM в этих сценариях. Каждый сценарий начинается с отраслевых предпосылок и болевых точек, далее описываются процесс применения системы, ключевые функции и ожидаемые результаты — это поможет читателю понять, как SCM применяется на практике в разных отраслях. 2.1 Обрабатывающая промышленность Обрабатывающая промышленность — одна из отраслей с наиболее широким применением и наиболее насущными потребностями в управлении цепочками поставок. Цепочки поставок современных производственных предприятий нередко охватывают несколько уровней поставщиков, включают тысячи видов сырья и комплектующих и должны одновременно отвечать требованиям гибкого производства с широким ассортиментом и мелкими партиями, а также обеспечивать тесную увязку закупок, планирования, производства, складирования, контроля качества и отгрузки. Без эффективного управления цепочками поставок предприятия легко сталкиваются с одновременным затовариванием складов и дефицитом материалов, частыми корректировками производственных планов и запаздыванием передачи информации — всё это напрямую сказывается на эффективности поставок и рентабельности. Сценарий 1: Синхронизация «планирование — закупки — производство» для дискретного производства с широким ассортиментом и мелкими партиями (1) Контекст сценария В таких отраслях, как машиностроение, металлообработка и электроника, заказы, как правило, характеризуются широким ассортиментом, мелкими партиями и сжатыми сроками поставки. Состав спецификаций материалов (BOM) у каждого заказа различается, клиенты чувствительны к срокам поставки, а цикл закупки сырья достаточно продолжителен. Традиционные методы планирования, основанные на опыте, и ручное отслеживание заказов с трудом обеспечивают оптимальный баланс между сложной и изменчивой структурой заказов и ограниченными производственными мощностями и материальными ресурсами: нередко дефицит одного материала останавливает всю производственную линию, а повторные закупки части материалов приводят к росту запасов. Производственным предприятиям остро необходима система управления, увязывающая в единое целое потребности продаж, планы материально-технического обеспечения и производственные графики, чтобы устранить разрыв между планированием и исполнением. (2) Процесс применения системы После внедрения системы SCM предприятие прежде всего загружает в модуль планирования потребностей исторические данные о продажах и заказы в портфеле, формируя с помощью алгоритмов прогнозирования скользящий план потребностей. Система автоматически разворачивает план потребности в материалах (MRP) на основе спецификаций, с учётом текущих запасов, страхового запаса, закупок в пути и размещённых производственных заказов рассчитывает точную чистую потребность и формирует рекомендации по закупкам и производству. Модуль планирования производства, исходя из производственных мощностей оборудования, графиков смен и ограничений рабочих мест, преобразует производственные рекомендации в выполнимые суточные производственные графики и синхронизирует их с модулем закупок, обеспечивая точное совпадение сроков поступления закупленных материалов со временем запуска в производство. В ходе исполнения система в режиме реального времени собирает данные о рапортах о выполненной работе, выдаче материалов и поступлении грузов; при возникновении отклонений (например, задержка поставки поставщиком, отказ оборудования) система автоматически формирует предупреждение и рекомендует скорректировать производственный график или приоритеты закупок. Благодаря такому механизму координации предприятие, удовлетворяя изменчивые потребности в заказах, поддерживает высокий уровень комплектности материалов и загрузки производственных мощностей, заметно сокращает цикл выполнения заказов и снижает объём незавершённого производства. Сценарий 2: Координация многоуровневых поставщиков сырья и комплектующих (1) Контекст сценария Цепочки поставок крупных производственных предприятий нередко состоят из поставщиков первого, второго и даже более высоких уровней. Между ключевым предприятием и многочисленными поставщиками существует как тесное сотрудничество, так и естественные информационные барьеры. При отсутствии единой платформы координации поставщики часто не могут своевременно узнать реальные потребности ключевого предприятия и изменения планов и вынуждены комплектовать материалы, опираясь на опыт, что легко приводит к избытку или нехватке поставок; в свою очередь, ключевое предприятие не может отслеживать производственный прогресс, запасы и ограничения мощностей поставщиков, из-за чего риски цепочки поставок трудно предвидеть. Особенно в условиях колебания цен на сырьё, напряжённости поставок или внезапного дефицита способность к координации между многоуровневыми поставщиками напрямую определяет, сможет ли предприятие сохранить непрерывность производства. (2) Процесс применения системы Функции управления взаимоотношениями с поставщиками (SRM) и координации закупок системы SCM создают для предприятия цифровой канал взаимодействия с многоуровневыми поставщиками. Система в режиме реального времени передаёт поставщикам всех уровней через портал координации с поставщиками скользящие прогнозы потребностей ключевого предприятия, заказы на закупку, планы поставок и требования к качеству; поставщики онлайн подтверждают мощности, согласуют сроки поставки и передают планы отгрузки. Система автоматически сводит данные о подтверждениях от поставщиков всех уровней и сверяет их с потребностями ключевого предприятия, своевременно сигнализируя о дефиците мощностей или рисках по срокам. Специалисты по закупкам и планированию могут на основе обратной связи от поставщиков динамически корректировать закупочную стратегию и при необходимости перераспределять заказы между несколькими аттестованными поставщиками. Для ключевых комплектующих система также предлагает режим координации VMI (управление запасами поставщиком): поставщик поддерживает консигнационный запас на площадке ключевого предприятия, а расчёты производятся по факту потребления. Благодаря такой глубокой координации ключевое предприятие выстраивает более стабильную и прозрачную сеть поставок, повышает надёжность материально-технического обеспечения и снижает затраты на закупки и хранение запасов. Сценарий 3: Исполнение производства и визуализация незавершённого производства (1) Контекст сценария На производственных площадках многие предприятия по-прежнему отслеживают производственный прогресс и состояние незавершённого производства с помощью бумажных документов и ручных отчётов. Данные собираются несвоевременно и неточно, из-за чего руководство не имеет чёткого представления о ключевой информации: сколько незавершённой продукции находится на линии, какие операции выполняются в данный момент, какие заказы приближаются к сроку поставки. Такое «чёрноящиковое» управление не только ограничивает гибкость производственного диспетчирования, но и приводит к затовариванию незавершённого производства, залеживанию полуфабрикатов и затруднённому отслеживанию проблем качества, что повышает производственные затраты и ослабляет контроль над сроками поставки. (2) Процесс применения системы Благодаря интеграции системы SCM с функциями производственного исполнения (MES) предприятие получает возможность полностью цифрового управления процессом от запуска материалов, обработки и контроля до приёмки на склад. Система присваивает каждой партии материалов, каждому производственному заказу и каждому рабочему месту уникальный идентификатор с помощью штрихкодов или радиочастотной идентификации (RFID); сотрудники сканируют код и рапортуют о выполнении операций на ключевых этапах, а система в режиме реального времени обновляет количество, местоположение и статус незавершённой продукции. Производственный персонал с помощью визуальных панелей в один взгляд видит актуальный прогресс по каждой линии и каждому заказу, распределение незавершённой продукции и узкие места процессов, на основании чего динамически корректирует темп производства и распределение ресурсов. При превышении установленного порога затоваривания незавершённой продукции система автоматически предупреждает и предлагает диспетчерам принять меры по перераспределению потоков или ускорению. Кроме того, система автоматически увязывает данные о завершённой и принятой на склад продукции с запасами готовой продукции и заказами на продажу, обеспечивая соответствие учётных и фактических данных. Система также сопоставляет данные рапортов по заказам с нормативным временем операций, анализирует отклонения эффективности процессов и подсказывает направления улучшений, служа основой для оптимизации технологий и оценки мощностей. Благодаря полной визуализации процесса предприятие не только значительно сокращает отвлечение оборотных средств на незавершённое производство, но и повышает исполнительность производственных планов и скорость реакции на отклонения, добиваясь сквозной прозрачности статуса от материалов и незавершённой продукции до готовой продукции. Это обеспечивает прочную базу данных для непрерывной оптимизации производства и калькуляции затрат, а также даёт руководителям своевременную и точную основу для принятия управленческих решений. 2.2 Розничная торговля и электронная коммерция Розничная торговля и электронная коммерция напрямую работают с конечными потребителями: здесь огромные объёмы заказов, множество каналов и выраженные колебания спроса — это одна из наиболее частотных областей применения управления цепочками поставок. С распространением омниканальной модели, объединяющей онлайн и офлайн, предприятиям необходимо одновременно управлять магазинами, платформами электронной коммерции, прямыми эфирами продаж, сообщественной дистрибуцией и другими каналами продаж; любая неточность запасов или задержка исполнения в любом звене напрямую влияет на клиентский опыт и конверсию продаж. Как обеспечить единый контроль запасов по всем каналам, интеллектуальное распределение заказов и своевременное и эффективное исполнение — ключевая задача управления цепочками поставок, стоящая перед розничными предприятиями. Сценарий 1: Омниканальное исполнение заказов и интеллектуальное распределение запасов (1) Контекст сценария В условиях новой розницы один и тот же товар может одновременно продаваться через несколько каналов. Если запасы по каналам независимы, легко возникают ситуации «рассинхронизации»: онлайн показывает наличие, а фактически товара нет; в магазине дефицит, а на складе затоваривание. После оформления заказа предприятию необходимо в кратчайшие сроки выполнить поставку из наиболее подходящего склада или магазина, чтобы контролировать логистические затраты и повышать качество доставки. Однако определение приоритетов многоканальных заказов, выбор склада исполнения, стратегии разделения и объединения заказов, а также правила списания запасов при полной ручной обработке — медленны и чреваты ошибками, что не выдерживает высокого параллелизма и множества точек контакта современной розницы. (2) Процесс применения системы Модули управления заказами (OMS) и управления запасами системы SCM формируют единый омниканальный вид запасов. Система в режиме реального времени сводит данные о запасах всех складов, магазинов и каналов и с помощью интеллектуального механизма распределения для каждого заказа рекомендует оптимальный узел исполнения с учётом приоритета канала продаж, логистического расстояния, доступности запасов и стоимости исполнения. После размещения заказа система автоматически выполняет списание запасов, распределение по волнам и выдачу заданий на отбор; поддерживаются кросс-складские переброски, отгрузка из магазина, самовывоз и другие способы исполнения; в зависимости от запасов и транспортных возможностей заказ автоматически разделяется или объединяется. Система также поддерживает механизмы предпродаж, контроля перепродаж и резервирования страховых запасов, предотвращая дефицит из-за перепродаж. В периоды внезапных пиковых нагрузок система благодаря высокопараллельной обработке и очередям обеспечивает упорядоченное выполнение задач даже при шквальном поступлении заказов, избегая перегрузки системы и скопления заказов. Благодаря единому диспетчированию предприятие добивается координации онлайн- и офлайн-запасов и эффективного исполнения заказов, снижает логистические затраты, сокращает сроки доставки, устраняет противоречие «перетекания» запасов между каналами и в целом повышает оборачиваемость запасов и удовлетворённость клиентов. Сценарий 2: Многоуровневое складирование и интеллектуальное пополнение (1) Контекст сценария Запасы розничных предприятий обычно распределены по нескольким уровням складских узлов — региональным складам, складам предварительного размещения, магазинам; каждый узел выполняет свою функцию по радиусу обслуживания и пополнению. Если решения о пополнении не имеют научного обоснования и опираются лишь на опыт или оценку продаж, легко возникают одновременно дефицит ходовых товаров и затоваривание неликвидов. Кроме того, между многоуровневыми складами существует цепочка операций: заказы поставщикам, переброски между складами разных уровней, отгрузка в магазины. При длинной цепочке и множестве звеньев любое нарушение обмена информацией усиливает «эффект кнута», из-за чего отклонения между запасами и спросом последовательно нарастают по уровням. Розничным предприятиям нужен интеллектуальный механизм пополнения и балансировки запасов, соединяющий поставщиков, центральный склад, региональные склады и магазины. (2) Процесс применения системы Функции прогнозирования спроса и интеллектуального пополнения системы SCM на основе исторических продаж, планов продвижения, сезонных факторов и особенностей каналов прогнозируют потребности по каждому SKU на каждом складском узле и формируют многоуровневые рекомендации по пополнению. Система комплексно учитывает текущие запасы складов всех уровней, страховые запасы, заказы в пути, циклы снабжения и логистические затраты, автоматически рассчитывает объёмы пополнения, узлы пополнения и маршруты перебросок, формируя поуровневый план пополнения и перебросок: от поставщика к центральному складу, от центрального склада к региональным, от региональных — к магазинам. Для сценариев прямой поставки «через уровень» или прямой отгрузки в магазины система также поддерживает гибкую настройку. После формирования план пополнения автоматически передаётся в модули закупок и транспортировки, обеспечивая интегрированное исполнение заказов, перебросок и доставки. Благодаря интеллектуальному пополнению предприятие при гарантированном снабжении магазинов и каналов снижает совокупные затраты на хранение запасов, уменьшает дефицит и затоваривание, повышает оборачиваемость складов всех уровней и эффективность использования средств. Сценарий 3: Доставка «последней мили» и реверсивная логистика возвратов и обменов (1) Контекст сценария Конечное звено цепочки исполнения в рознице и электронной коммерции — наиболее наглядная для потребителя часть: сроки доставки, видимость статуса посылки и удобство возвратов и обменов напрямую влияют на общую оценку бренда клиентом. С ростом объёма заказов планирование маршрутов доставки «последней мили», координация курьерских ресурсов и обработка аномальных посылок становятся всё сложнее; одновременно растёт поток реверсивной логистики из-за возвратов и обменов. Если возвраты обрабатываются несвоевременно, а информация о возвращённых товарах неясна, возникают искусственное завышение запасов, замораживание средств и нерациональное расходование ресурсов. Предприятию необходимо эффективное и видимое управление в обоих направлениях — прямых поставок и возвратов. (2) Процесс применения системы Модули управления транспортировкой (TMS) и реверсивной логистики системы SCM включают доставку «последней мили» и возвраты и обмены в единое цифровое управление. В звене прямых поставок система на основе адреса назначения, веса и объёма посылки, требований к срокам интеллектуально планирует маршруты доставки и подбирает оптимальные курьерские или транспортные ресурсы, поддерживая торги между несколькими перевозчиками и единое диспетчирование. После отгрузки заказа система через интеграцию с системами перевозчиков в режиме реального времени передаёт статусы приёма, перевозки и вручения; клиент в любой момент может отследить траекторию посылки. В звене реверсивной логистики система формирует для возвратного заказа полный процесс возврата на склад, контроля качества, повторного размещения на стеллажи или списания: после подписания о получении возвратной посылки формируется запись о приёмке; товары, прошедшие контроль качества, снова поступают в продаваемые запасы, а несоответствующие или повреждённые направляются в процесс утилизации — достигаются быстрая повторная продажа возвратов и возврат средств. Благодаря единому видимому управлению прямыми и возвратными потоками предприятие заметно повышает своевременность доставки «последней мили» и эффективность обработки возвратов, снижает затраты на реверсивную логистику и улучшает покупательский опыт. 2.3 Фармацевтика и медицинские изделия Фармацевтическая отрасль и отрасль медицинских изделий предъявляют чрезвычайно строгие требования к соответствию нормативным требованиям, безопасности и прослеживаемости цепочки поставок. Каждый этап — от производства и обращения лекарственных средств и медицинских изделий до их применения — связан с особыми ограничениями: качество и безопасность, управление сроками годности, контроль холодовой цепи и температурного режима, регуляторное соответствие. При этом потребности различных категорий нижестоящих клиентов — больниц, аптек, дистрибьюторов — сильно различаются, а риски дефицита или приближения срока годности напрямую связаны с безопасностью применения лекарств. Именно поэтому потребность фармацевтической отрасли в управлении цепочками поставок связана не только с эффективностью, но и с контролируемостью качества и прослеживаемостью ответственности по всей цепочке. Сценарий 1: Прослеживаемость качества лекарственных средств по всей цепочке (1) Контекст сценария Безопасность лекарственных средств напрямую связана со здоровьем и жизнью людей. Государственные регуляторы предъявляют строгие требования к прослеживаемости обращения лекарственных средств, требуя обеспечения полной прослеживаемости от производства, обращения до применения. Однако звенья фармацевтической цепочки поставок многочисленны, участники сложны и включают производителей, оптовиков, дистрибьюторов, больницы и аптеки. Традиционные ручные журналы и фрагментарные записи не позволяют сформировать полную цепочку прослеживаемости. В случае инцидента с качеством или необходимости срочного отзыва препарата предприятию часто трудно в короткие сроки установить конкретные партии, направления движения и места хранения; эффективность обработки низка, а риски огромны. Построение системы прослеживаемости, охватывающей всю цепочку обращения лекарств, стало базовой компетенцией, которую фармацевтические предприятия обязаны сформировать. (2) Процесс применения системы Система SCM на основе кода прослеживаемости лекарственных средств (или электронного кода контроля) формирует систему управления партиями и обеспечивает прослеживаемость качества на всём жизненном цикле лекарств. На этапе приёмки закупок система для каждой партии собирает и регистрирует информацию прослеживаемости, связывая её с производственным номером партии, отчётом о контроле качества и квалификацией поставщика; в процессе отгрузки, перебросок и доставки система автоматически фиксирует для каждой упаковки узлы движения, участвовавшие стороны и статус подписания, формируя полную карту прослеживаемости от поставщика до конечного пользователя. Руководители могут быстро запрашивать направление движения и текущее наличие любого препарата по нескольким измерениям: партия, направление движения, время и т.д. При возникновении предупреждения о качестве или требовании регулятора система за короткое время формирует точный список для отзыва, фиксируя все направления движения и остатки затронутых партий, и запускает цикл выдачи и исполнения команд на отзыв. Благодаря прослеживаемости по всей цепочке предприятие не только выполняет регуляторные требования, но и повышает способность контроля качества и скорость реагирования на непредвиденные события. Сценарий 2: Холодовая цепь с температурным контролем и управление сроками годности (1) Контекст сценария Многие лекарственные препараты (например, вакцины, биологические препараты, препараты крови) предъявляют строгие требования к температуре хранения и транспортировки: они должны постоянно храниться в холоде или замораживаться в установленном температурном диапазоне; любое отклонение температуры на любом этапе может повлиять на эффективность и безопасность препарата. Кроме того, лекарства, как правило, имеют чёткий срок годности; препараты с приближающимся сроком годности необходимо отпускать в первую очередь и своевременно предупреждать, чтобы предотвратить попадание на рынок просроченных препаратов. Если регистрация данных о температуре холодовой цепи на складе и в пути, а также управление сроками годности зависят от ручного контроля и бумажных записей, это не только трудоёмко, но и не гарантирует полноту и оперативность данных, создавая значительные риски для качества. (2) Процесс применения системы Система SCM предоставляет специализированные цифровые возможности для фармацевтической холодовой цепи и управления сроками годности. На складе система интегрируется с устройствами мониторинга температуры в холодильных камерах, в режиме реального времени собирает и регистрирует данные о температуре в каждой камере и на каждой стеллажной позиции; при выходе температуры за установленный диапазон автоматически срабатывает сигнализация и запускается процесс реагирования. При транспортировке система через интеграцию с транспортными средствами холодовой цепи и регистраторами температуры в режиме реального времени отслеживает кривую температуры в пути, обеспечивая прослеживаемость температурного режима на всём маршруте. В части сроков годности система для каждой партии задаёт атрибут срока годности, автоматически рассчитывает остаточный срок, при отгрузке соблюдает правила «первым пришёл — первым ушёл; сначала отгружаются партии с ближайшим сроком годности», а для препаратов с приближающимся сроком заранее формирует предупреждение, подсказывая сотрудникам своевременно обработать или вернуть препарат. Система также увязывает информацию о сроках годности с планами закупок и продаж, избегая избыточных закупок и скопления просроченной продукции. Благодаря цифровому управлению холодовой цепью и сроками годности предприятие реально гарантирует качество и безопасность лекарств, снижает риски инцидентов с качеством и убытков от просрочки, а также в полном объёме сохраняет записи о температурном режиме и сроках годности, необходимые для регуляторного соответствия. Сценарий 3: Управление материально-техническими ресурсами и расходными материалами в больнице (1) Контекст сценария Больницы — важнейшие конечные потребители лекарственных средств и медицинских изделий. Внутрибольничные материальные ресурсы разнообразны и сильно колеблются по объёму потребления, охватывая лекарства, расходные материалы, реагенты и другие категории. Больница должна одновременно обеспечивать бесперебойное снабжение клинических отделений, контролировать отвлечение средств на запасы и предотвращать потери. Кроме того, дорогостоящие расходные материалы и имплантируемые изделия часто должны быть связаны с информацией о пациентах и операциях, для них требуется строгий контроль допуска, выдачи и прослеживаемости. Традиционные ручные заявки, приёмка и выдача, инвентаризация страдают от запаздывания данных, несоответствия учётных и фактических данных, утечки расходных материалов и не отвечают требованиям детализированного управления и комплаенс-прослеживаемости. (2) Процесс применения системы Внутрибольничная функция управления цепочками поставок системы SCM создаёт для больницы полноценную цифровую систему управления процессом от плана закупок, приёмки на склад, выдачи отделениям до клинического потребления. Система на основе исторического потребления отделений и клинического планирования формирует обоснованные планы закупок и создания запасов, а через интеграцию с системами поставщиков обеспечивает автоматическое размещение заказов и отслеживание поступления. При приёмке с помощью штрихкодов быстро регистрируются наименование, номер партии, срок годности и количество, гарантируя соответствие учётных и фактических данных. Отделения подают заявки онлайн, система автоматически проверяет их по правам доступа и бюджету и отгружает, одновременно обновляя запасы в реальном времени. Для дорогостоящих расходных материалов система реализует управление «один предмет — один код», привязывая расходные материалы к пациентам и операциям и формируя замкнутый цикл использования и прослеживаемости. Система также поддерживает интеграцию с больничной информационной системой (HIS), соединяя данные цепочки поставок с клиническими бизнес-данными, что позволяет руководителям исходить из потребностей клинического звена при определении стратегий закупок и запасов и точнее понимать закономерности потребления ресурсов по отделениям и видам операций. Система предоставляет многомерные отчёты по оборачиваемости запасов, анализу потребления и предупреждениям о сроках годности, помогая больнице оптимизировать структуру запасов. Благодаря детализированному цифровому управлению внутрибольничными ресурсами больница, обеспечивая клиническое снабжение, эффективно контролирует складские затраты и повышает соответствие и прозрачность использования расходных материалов. 2.4 Автомобильная промышленность и производство автокомпонентов Автомобильная промышленность — типичная отрасль, сочетающая дискретное производство и высокоразвитую кооперацию. Её цепочка поставок характеризуется большим количеством видов комплектующих, обширной системой поставщиков, жёстким ритмом планирования и строгими требованиями к качеству. Автопроизводители и поставщики комплектующих обычно применяют тонкие модели кооперации, такие как производство точно в срок (JIT) и синхронные поставки (JIS), предъявляя высочайшие требования к точности планирования, скорости реакции и жёсткости исполнения цепочки поставок. При этом с расширением многоплощадочной географии и ростом рынка послепродажного обслуживания автомобильным компаниям необходимо координировать производственные поставки и сеть запасных частей в ещё более широких масштабах, поэтому управление цепочками поставок становится ключевой опорой операционной деятельности автопроизводителей. Сценарий 1: Синхронные поставки JIT/JIS на сборочный конвейер автозавода (1) Контекст сценария В автомобильном производстве для максимального снижения запасов и обеспечения такта сборки автозаводы повсеместно применяют режим поставок точно в срок: комплектующие должны прибыть точно к моменту, когда они нужны на сборочной позиции, — ни раньше, чтобы не создавать затоваривание, ни позже, чтобы не останавливать линию. Режим синхронных поставок JIS требует, чтобы комплектующие последовательно соответствовали конкретным рабочим позициям в порядке сборки автомобилей. Эта модель предъявляет исключительно жёсткие требования к скорости передачи информации, точности планирования и исполнительности поставщиков. Если производственный план и команды на поставку передаются несвоевременно, поставщик не может синхронно подготовить комплектующие, или нарушается порядок поставки — всё это напрямую ударит по нормальной работе сборочной линии и приведёт к серьёзным потерям. (2) Процесс применения системы Система SCM глубоко интегрируется с системой планирования производства автозавода, формируя «вытягивающую» систему бережливых поставок. Система в реальном времени передаёт поставщикам комплектующих производственную последовательность автомобилей и конфигурационную информацию, формирует в порядке сборки потребности JIT и команды синхронных поставок JIS с указанием для каждого рабочего места и каждого момента времени вида, количества и порядка комплектующих. Поставщики через портал координации получают команды, готовят комплектующие в установленном порядке и организуют своевременную доставку; система в реальном времени отслеживает положение транспортных средств в пути и расчётное время прибытия, точно синхронизируя их с тактом сборки. Система автоматически рассчитывает и отслеживает ключевые показатели — своевременность доставки, долю соблюдения порядка и т.п.; при отклонении немедленно подсказывает сторонам совместное урегулирование. Одновременно система в реальном времени передаёт обратно данные о приёмке, установке на линию и потреблении, динамически корректируя последующие планы поставок. Благодаря такой «вытягивающей» координации автозавод эффективно контролирует запасы у линии, снижает риск остановок линии, а поставщики добиваются более точной организации производства; обе стороны совместно повышают эффективность всей цепочки поставок. Сценарий 2: Координация нескольких производственных площадок и заводов; управление запасами поставщика (1) Контекст сценария Крупные автомобильные группы часто размещают заводы по производству автомобилей и комплектующих в нескольких регионах; структура продукции, мощности и системы закупок на разных площадках различаются, и поставщикам приходится одновременно обслуживать несколько заводов. Если каждая площадка управляется независимо и информация не передаётся между ними, легко возникают дисбаланс распределения мощностей одного и того же поставщика между разными заводами, «перетекание» запасов комплектующих, отсутствие общего управления закупочными ценами и квотами. Кроме того, для многих ключевых комплектующих применяется режим управления запасами поставщиком (VMI): поставщик поддерживает консигнационный запас вблизи автозавода или на его территории; ритм пополнения запасов, расчёты по потреблению и распределение ответственности требуют чёткой координации, а сложность управления высока. (2) Процесс применения системы Система SCM предоставляет автомобильной группе единую платформу координации цепочки поставок для нескольких площадок. Система централизованно управляет производственными планами, потребностями в закупках и информацией о запасах всех площадок, единообразно координирует распределение мощностей и квоты поставок между несколькими заводами, избегая дублирования закупок и нерационального расходования ресурсов. Для режима VMI система формирует механизм управления консигнационными запасами: поставщик в соответствии с соглашением поддерживает установленный страховой запас на назначенном складе или у линии; система на основе фактического потребления автозавода обновляет количество консигнационных запасов в реальном времени и формирует потребности в пополнении, по которым поставщик организует пополнение; данные о потреблении в установленном порядке расчётного периода сверяются с поставщиком, обеспечивая чёткое управление правом собственности на запасы и потреблением. Система также поддерживает межплощадочные переброски материалов: при дефиците на одной площадке и избытке на другой автоматически формируется рекомендация по переброске. Благодаря координированному управлению несколькими площадками и VMI автомобильная группа достигает комплексной оптимизации ресурсов цепочки поставок: обеспечивается непрерывное производство всех заводов, снижается общий уровень запасов и затраты на координацию цепочки поставок. Сценарий 3: Сеть запасных частей и цепочка поставок послепродажного обслуживания (1) Контекст сценария После продажи автомобиля снабжение запасными частями напрямую влияет на опыт владения автомобилем и репутацию бренда. Ассортимент автозапчастей достигает десятков тысяч наименований, спрос рассредоточен и сильно колеблется: нужно одновременно обеспечивать своевременную поставку ходовых запчастей и контролировать затоваривание неликвидов — это сложная задача управления цепочкой поставок. При этом многоуровневая сеть запчастей, включающая производителя, центральный склад запчастей, региональные распределительные склады и дилеров, при отсутствии эффективной координации перебросок, пополнений и обработки срочных заказов легко приводит к дефициту ходовых запчастей и затовариванию неликвидов, удлиняет время ожидания клиента и замораживает значительные средства. (2) Процесс применения системы Система SCM формирует для автозапчастей систему управления многоуровневой дистрибуторской сетью. Система на основе исторических данных о ремонтах, данных о парке автомобилей и сезонных факторов прогнозирует спрос по каждой позиции запчастей, формирует поуровневые планы пополнения центрального склада, региональных складов и дилеров, разумно задаёт страховые запасы каждого уровня. Для срочных заказов система предоставляет механизм ускоренной поставки и межрегиональных перебросок: в первую очередь подбираются запчасти из ближайшего узла с достаточным запасом, а статус нахождения запчастей в пути отслеживается в реальном времени, что даёт дилерам и клиентам прогнозируемое время прибытия. Система непрерывно мониторит возраст запасов, неликвиды и оборачиваемость запчастей, предлагает решения по неходовым позициям, избегая замораживания средств. Кроме того, система поддерживает интеграцию с каталогом запчастей автопроизводителя и электронными записями сервисного обслуживания, повышая точность идентификации запчастей и эффективность сервиса. Благодаря цифровому управлению многоуровневой сетью запчастей автомобильные компании заметно повышают уровень снабжения послепродажными запчастями, сокращают время ожидания клиентов, оптимизируют структуру запасов запчастей и снижают совокупные затраты цепочки поставок послепродажного обслуживания. 2.5 Продукты питания и товары повседневного спроса (FMCG) Отрасль продуктов питания и товаров повседневного спроса характеризуется большим количеством категорий, широкими каналами сбыта, низкой маржой по отдельным товарам и значительными колебаниями потребительского спроса; требования к контролю затрат, скорости реакции, качеству и безопасности цепочки поставок здесь очень высоки. При этом продукты питания, напитки, товары бытовой химии и т.п. обычно имеют срок годности: управление партиями и контроль сроков напрямую влияют на безопасность продукции и потери. С диверсификацией современных каналов, электронной коммерции и сообщественной розницы FMCG-компаниям необходимы более точное прогнозирование спроса, более эффективная координация пополнения и более строгое управление прослеживаемостью и сроками годности, чтобы сохранять преимущества в жёсткой конкуренции. Сценарий 1: Прослеживаемость партий и отзыв продукции при нарушениях безопасности пищевых продуктов (1) Контекст сценария Пищевая отрасль предъявляет жёсткие требования к безопасности продукции и прослеживаемости партий. В случае инцидента с качеством предприятию необходимо быстро установить конкретную партию, источник сырья, производственную смену и каналы сбыта, чтобы быстро локализовать риск и осуществить отзыв. Однако звенья пищевой цепочки поставок многочисленны — от закупки сырья, производственной переработки, складской доставки до многоуровневой дистрибуции; информация рассредоточена по разным звеньям и системам, цепочка прослеживаемости неполна. При отсутствии единой возможности прослеживаемости партий в случае инцидента с качеством требуется значительное время на ручной поиск, невозможно своевременно и точно локализовать проблемную партию — это расширяет зону риска, может вызвать излишние потери и даже нанести ущерб репутации бренда. (2) Процесс применения системы Система SCM создаёт для пищевых предприятий систему прослеживаемости партий, охватывающую путь от сырья до конечного потребителя. На этапе закупки и приёмки сырья система регистрирует партию сырья, поставщика и данные контроля; на производственном этапе устанавливает связь между партией сырья и партией продукции, датой производства и производственной сменой, реализуя логику «прямого поиска и обратной трассировки». После отгрузки продукции система на этапах складирования, доставки и дистрибуции непрерывно фиксирует направления движения партий и места хранения, формируя полную карту движения партий. При возникновении предупреждения о качестве или вмешательстве регулятора система способна быстро очертить затронутые партии: источники сырья, производственные интервалы, все каналы движения и текущее распределение запасов, автоматически формируя масштаб отзыва и рекомендации по обработке, а также управляя рассылкой уведомлений об отзыве и контролем прогресса. Благодаря сквозной прослеживаемости партий пищевые предприятия эффективно гарантируют безопасность продукции, заметно повышают скорость реагирования и обработки инцидентов с качеством, снижают затраты на отзыв и риски для бренда, а также полностью сохраняют записи прослеживаемости, требуемые для регуляторного соответствия. Сценарий 2: Прогнозирование продаж и координация пополнения по каналам (1) Контекст сценария Потребительский спрос на товары повседневного спроса подвержен влиянию множества факторов — продвижения, сезонности, структуры каналов — и часто колеблется. При этом продукция должна покрывать современные каналы, традиционные каналы, электронную коммерцию и новые каналы; ритмы пополнения и способы управления запасами в каждом канале различны. Если решения о пополнении не подкреплены данными, легко возникают упущенные возможности продаж из-за дефицита ходовых товаров или затоваривание неликвидов, замораживающее средства и складские площади. При огромном количестве SKU и сложной сети каналов предприятию необходим научный механизм прогнозирования и координации пополнения, чтобы балансировать спрос и предложение и повышать здоровье канальных запасов. (2) Процесс применения системы Функции прогнозирования спроса и координации пополнения системы SCM интегрируют исторические продажи по всем каналам, оперативные запасы и планы продвижения, используя статистические модели для прогнозирования спроса по каждому SKU на каждом уровне канала. Система с учётом особенностей каналов, календаря продвижений, сезонности и жизненного цикла формирует скользящий план потребностей и на его основе выдаёт дифференцированные рекомендации по пополнению для дистрибьюторов, современных каналов и платформ электронной коммерции. Через интеграцию с системами дистрибьюторов и ритейлеров предприятие реализует онлайн-координацию рекомендаций по пополнению, заказов и сверок, снижая ошибки ручных коммуникаций. Система непрерывно мониторит оборачиваемость канальных запасов, долю дефицита и перегруженность запасами, помогая сотрудникам своевременно выявлять аномалии и корректировать стратегию. Благодаря научному прогнозированию и координации пополнения FMCG-компании заметно повышают здоровье канальных запасов, снижают дефицит и затоваривание, повышают долю присутствия на полке и уровень удовлетворения конечного спроса, а также получают более точную основу для производства и закупок, снижая совокупные операционные затраты цепочки поставок. Сценарий 3: Управление свежестью и сроками годности (1) Контекст сценария Для таких скоропортящихся товаров повседневного спроса, как свежие продукты, молочная продукция, хлебобулочные изделия, свежесть и срок годности напрямую определяют продаваемую ценность и безопасность качества продукции. У таких товаров короткий срок годности; при медленной оборачиваемости запасов или неправильном порядке отгрузки легко возникают большие потери от приближения срока годности и просрочки — это экономические убытки и риски для безопасности пищевых продуктов. Кроме того, продукты с коротким сроком хранения предъявляют исключительно высокие требования к скорости реакции цепочки поставок: каждый этап — от производства, доставки до конечных продаж — должен быть эффективно увязан, чтобы продукция достигала потребителя в пределах оптимального окна свежести. Традиционное ручное управление сроками годности не обеспечивает нужной детализации и остро нуждается в цифровой поддержке. (2) Процесс применения системы Система SCM выстраивает для продуктов с коротким сроком хранения механизм управления цепочкой поставок с приоритетом свежести. Система задаёт для каждой партии строгие атрибуты срока годности; при отгрузке соблюдается принцип «первым пришёл — первым ушёл; сначала отгружаются партии с ближайшим сроком годности», чтобы продукция, произведённая раньше, в первую очередь доставлялась и продавалась. Система в реальном времени мониторит распределение сроков годности по запасам всех уровней; при приближении партии к порогу срока автоматически формируется предупреждение, подсказывая персоналу приоритетно провести продвижение или обработку, чтобы избежать потерь от просрочки. На этапе прогнозирования спроса и планирования производства система в полной мере учитывает окно сохранения свежести короткоживущих продуктов, оптимизируя ритмы производства и пополнения с учётом скорости движения товара по каналам и возможностей холодовой цепи, избегая избыточного производства и затоваривания. Для свежих продуктов холодовой цепи система сочетает управление сроками годности с прослеживаемостью температурного режима, гарантируя, что продукция проходит оборот в надлежащем температурном диапазоне и в пределах срока годности, и полностью фиксирует данные о температуре и партиях для проверки. Система также предоставляет конечным магазинам рекомендации по продвижению и переброске товаров с приближающимся сроком, помогая магазинам реализовать запасы в пределах окна свежести. Благодаря детализированному управлению свежестью и сроками годности FMCG-компании эффективно снижают потери от приближения срока годности и просрочки, повышают свежесть продукции и конкурентоспособность на конечном рынке, обеспечивая потребителям безопасность пищевых продуктов и качественный опыт покупки. 2.6 Логистика и услуги по управлению цепочками поставок Отрасль логистики и услуг по управлению цепочками поставок по своей сути сосредоточена на приёмке и эксплуатации звеньев цепочки поставок; её сервисные возможности напрямую проявляются в эффективности операций складирования, транспортировки, доставки и уровне обслуживания клиентов. Сталкиваясь с огромным потоком посылок, многоскладскими сетями и сложными транспортными ресурсами, логистические компании должны контролировать операционные затраты, обеспечивая при этом своевременность и качество услуг. Одновременно, как сервисный партнёр цепочки поставок, логистические компании несут ответственность за предоставление клиентам видимости грузов в пути, обмена данными и координационных услуг; применение системы управления цепочками поставок является ключом к повышению их конкурентоспособности и удержанию клиентов. Сценарий 1: Многоскладская сетевая конфигурация и оптимизация внутрискладских маршрутов (1) Контекст сценария С расширением масштабов бизнеса логистические компании нередко размещают в нескольких городах или регионах центральные склады, региональные склады и склады предварительного размещения, формируя обширную многоскладскую сеть. Как при соблюдении требований к срокам оптимизировать распределение запасов по складам, распределение заказов и внутрискладские маршруты — напрямую определяет логистические затраты и качество услуг. При нерациональном перераспределении грузов между складами одни склады перегружаются, другие простаивают; заказы распределяются на удалённые склады, что снижает своевременность и повышает транспортные затраты; нерациональные маршруты отбора внутри склада замедляют операционную эффективность. Координация нескольких складов и внутрискладская оптимизация становятся важным направлением снижения затрат и повышения эффективности логистических компаний. (2) Процесс применения системы Система SCM/WMS предоставляет логистическим компаниям возможности многоскладской интеграции и интеллектуальной внутрискладской оптимизации. Система объединяет данные о запасах, заказах и мощностях всех складов; на основе распределения клиентов, обязательств по срокам и логистических затрат интеллектуально решает, какой склад исполнит заказ, и поддерживает межскладские переброски для балансировки нагрузки и структуры запасов складов. На уровне внутрискладских операций система с помощью стратегий волн и алгоритмов оптимизации маршрутов объединяет заказы с одинаковыми или близкими адресами назначения в операционные волны, планирует для комплектовщиков или автоматизированного оборудования оптимальные маршруты отбора, сокращая непроизводительные перемещения и повторные перевозки, повышая эффективность отбора и перепроверки. Система в реальном времени мониторит и анализирует показатели приёмки и отгрузки, использования ёмкости и узкие места каждого склада, помогая руководителям оптимизировать сетевую конфигурацию и операционные процессы. Благодаря координации нескольких складов и внутрискладской оптимизации логистические компании заметно повышают использование складских ресурсов, сокращают время обработки и отгрузки заказов, снижают удельные логистические затраты и предоставляют клиентам более стабильные и эффективные складские услуги. Сценарий 2: Визуализация грузов в пути и диспетчирование транспортных ресурсов (1) Контекст сценария Транспортировка — звено логистических услуг с высокой долей затрат, множеством операций и большим числом неконтролируемых факторов. Логистические компании одновременно управляют собственным автопарком и внешними перевозчиками; маршруты перевозок разнообразны, и приходится сталкиваться с неопределённостями — дорожная обстановка, погода, сроки. Если транспортный процесс непрозрачен, руководители не могут отследить положение каждой партии груза в пути, расчётное время прибытия и аномальные ситуации, а клиенты не получают своевременную и точную логистическую информацию; при нерациональном диспетчировании транспортных ресурсов снижается использование автомобилей, растёт доля порожних пробегов и транспортные затраты. Повышение визуализации транспортного процесса и интеллектуализация диспетчирования транспортных ресурсов — обязательное требование для повышения уровня услуг логистических компаний. (2) Процесс применения системы Модуль управления транспортировкой (TMS) системы SCM создаёт для логистических компаний замкнутый контур управления: от приёма заказа на перевозку, транспортного диспетчирования до отслеживания в пути. Система на основе пунктов отправления и назначения, сроков и свойств груза интеллектуально подбирает маршрут и оптимальные перевозочные ресурсы, поддерживает торги между несколькими перевозчиками и единое диспетчирование, а также осуществляет сквозное отслеживание транспортных средств в пути. Через интеграцию с бортовыми терминалами и приложениями водителей система в реальном времени получает данные о местоположении, траектории движения и аномальных остановках транспортных средств, отображая для руководителей и клиентов панель визуализации в пути и расчётное время прибытия; при отклонении от маршрута, задержке или аномалии система автоматически предупреждает и запускает процесс обработки. Система проводит статистический анализ показателей использования транспортных ресурсов, пунктуальности и удельных транспортных затрат, помогая руководителям оптимизировать планирование маршрутов и конфигурацию ресурсов, сокращая порожние пробеги и ожидание. Благодаря полной визуализации и интеллектуальному диспетчированию транспортного процесса логистические компании эффективно повышают своевременность и надёжность перевозок, снижают транспортные затраты и предоставляют клиентам прозрачный и заслуживающий доверия опыт логистических услуг. Сценарий 3: Координация данных с клиентами и дополнительные услуги (1) Контекст сценария Как сервисный партнёр цепочки поставок, логистические компании не только выполняют транспортные и складские операции, но и должны выстраивать тесную координацию данных с вышестоящими клиентами — грузовладельцами. Клиенты часто хотят в реальном времени видеть статус грузов в цепочке поставок, данные о запасах и логистике и включать их в собственные производственные и сбытовые планы; логистические компании также стремятся через предоставление сервисов данных повысить удержание клиентов и развивать дополнительные виды бизнеса. Однако если системы сторон независимы, а форматы данных не унифицированы, информация передаётся вручную и требует многократных подтверждений — эффективность координации низка, и это не позволяет поддерживать глубокие сервисы цепочки поставок. Открытие канала данных с клиентами становится ключом к повышению ценности услуг логистических компаний. (2) Процесс применения системы Система SCM через открытые интерфейсы и портал координации создаёт для логистических компаний платформу координации данных с клиентами-грузовладельцами. Система поддерживает стандартную интеграцию интерфейсов с системами клиентов (ERP, OMS и др.), обеспечивая автоматический обмен и синхронизацию в реальном времени данных о заказах, запасах, отгрузках и грузах в пути, сокращая ручной ввод и повторные сверки. Логистическая компания открывает клиентам портал координации или дашборды данных: клиенты могут самостоятельно запрашивать запасы грузов, записи приёмки и отгрузки, траектории в пути и информацию о вручении, а также онлайн размещать заказы, запрашивать данные и проводить расчёты. На основе накопленных логистических и цепочных данных система может предоставлять клиентам дополнительные сервисы данных — анализ запасов, анализ сроков, анализ доли повреждений и т.п., помогая клиентам оптимизировать собственные решения по цепочке поставок. Благодаря координации данных и дополнительным услугам логистические компании заметно повышают эффективность взаимодействия и информационную прозрачность с клиентами, укрепляют удержание клиентов и развивают за пределами традиционных транспортно-складских услуг более высокоценные сервисы данных о цепочке поставок.
Система интеллектуальной генерации производственных технологий автокомпонентов
1. Общие сведения о системе 1.1 Краткое описание системы Интеллектуальная система формирования технологических процессов производства автомобильных компонентов — это профессиональный цифровой инструмент технологической подготовки производства для предприятий — изготовителей автомобильных компонентов. Система объединяет обширную отраслевую базу апробированных технологических решений, государственные и отраслевые производственные стандарты, базу параметров оборудования и базу свойств материалов. На основе базовой информации — трёхмерной модели детали, параметров материалов, производственного оборудования, требований к производственной мощности и стандартов качества — система автоматически подбирает оптимальный технологический процесс, интеллектуально рассчитывает технологические параметры и формирует полный комплект стандартизированной технологической документации, заменяя традиционный ручной способ разработки технологий. Это позволяет существенно повысить эффективность технологической подготовки производства, снизить долю ошибок и унифицировать производственные технологические стандарты. Система охватывает проектирование технологических процессов для всех категорий автомобильных компонентов — деталей двигателя, шасси, кузова, элементов интерьера и экстерьера, прецизионных электронных комплектующих и др., и адаптируется к различным типам производства: мелкосерийному, крупносерийному и производству по индивидуальным заказам. 1.2 Основные функции Интеллектуальный ввод базовой информации: импорт чертежей деталей, анализ трёхмерных моделей, ручной/автоматический ввод параметров материалов, привязка информации о производственном оборудовании, сопоставление стандартов качества, автоматическое распознавание категории детали и типа технологического процесса. Интеллектуальная генерация технологических решений: на основе алгоритмов искусственного интеллекта автоматически выстраивается полный технологический процесс, включая разделение на операции, установление их последовательности, определение содержания работ, расчёт трудоёмкости, выбор оборудования и оснастки. Интеллектуальная оптимизация технологических параметров: с учётом свойств материалов, характеристик оборудования и производственной среды автоматически оптимизируются ключевые параметры — температура обработки, давление, частота вращения, подача, сварочный ток и др., что позволяет исключить технологические дефекты. Вывод стандартизированной технологической документации: одним нажатием формируется полный комплект редактируемых и пригодных для печати документов — технологические карты, операционные карты, рабочие инструкции (SOP), схемы технологических процессов, стандарты контроля качества и др. Управление технологическими данными: обеспечивает хранение, поиск, повторное использование и итеративную оптимизацию ранее разработанных технологических решений, поддержку управления версиями технологических процессов и отслеживание истории изменений. Статистический анализ данных: рассчитывается эффективность технологической подготовки производства, частота технологических дефектов, доля использования оптимальных решений — для информационной поддержки оптимизации производства и снижения затрат. Управление правами доступа: разграничиваются уровни доступа — администратор, инженер-технолог, пользователь с правами просмотра, что обеспечивает безопасность технологических данных и регламентирует рабочие операции. 1.3 Область применения Применимые предприятия: предприятия по производству автомобильных компонентов различных категорий, технологические подразделения заводов — изготовителей автомобилей, научно-исследовательские организации в области технологий производства компонентов. Применимые технологические процессы: штамповка, гибка, сварка, механическая обработка (точение, фрезерование, сверление, шлифование), литьё пластмасс под давлением, литьё под давлением (прессовое литьё), термическая обработка, обработка поверхности, сборка узлов и др. Применимые пользователи: инженеры-технологи, специалисты по управлению производством, специалисты по контролю технологических процессов, специалисты по эксплуатации системы. 2. Требования к среде эксплуатации 2.1 Аппаратные требования Тип оборудования Минимальная конфигурация Рекомендуемая конфигурация Процессор Intel i5, 4 ядра и выше Intel i7 / i9, 8 ядер и выше Оперативная память 8 ГБ 16 ГБ и более Жёсткий диск Свободное место более 50 ГБ SSD 256 ГБ и более Видеокарта Встроенная, поддержка анализа изображений Дискретная 4 ГБ и выше (адаптирована для анализа 3D-моделей) Сеть Стабильная внутренняя/внешняя сеть Стабильная сеть 100 Мбит/с и выше 3. Установка системы и начальная настройка 3.1 Этапы установки Отключите антивирусное ПО и брандмауэр компьютера, распакуйте установочный пакет системы и запустите программу установки Setup.exe двойным щелчком мыши. Ознакомьтесь с лицензионным соглашением пользователя; после подтверждения нажмите «Принять соглашение», затем «Далее». Выберите путь установки системы (рекомендуется путь по умолчанию; не устанавливайте систему на переполненный раздел системного диска), нажмите «Далее». Отметьте создание ярлыка на рабочем столе, нажмите «Установить» и дождитесь автоматического развёртывания программы (около 3–5 минут). После завершения установки нажмите «Завершить и запустить систему» — процесс установки завершён. 3.2 Начальная настройка Активация учётной записи: при первом запуске системы введите код авторизации предприятия и пароль учётной записи администратора для завершения активации; в неактивированном состоянии доступны только пробные функции. Настройка базовых баз данных: войдите под учётной записью администратора, откройте раздел «Настройки системы» → «Настройка базы данных», выполните первичный импорт базы оборудования, базы материалов и базы технологических стандартов; можно выбрать отраслевую базу по умолчанию или собственную технологическую базу предприятия. Настройка прав доступа: в разделе «Управление пользователями» создайте учётные записи пользователей и назначьте соответствующие права — администратор, инженер-технолог, обычный пользователь. Предустановка параметров: в соответствии с производственными стандартами предприятия задайте общие нормы времени, стандарты контроля и пороговые значения параметров оборудования, чтобы повысить точность последующей генерации технологических процессов. 4. Детальное описание рабочих процессов системы 4.1 Вход в систему Дважды щёлкните ярлык системы на рабочем столе, чтобы войти в окно входа в систему. Введите выданные имя пользователя и пароль, нажмите «Войти». После успешного входа откроется главное окно системы, включающее шесть модулей: «Главная», «Генерация технологий», «Управление технологиями», «Центр данных», «Настройки системы» и «Центр справки». 4.2 Основной процесс интеллектуальной генерации технологии деталей 4.2.1 Ввод базовой информации Перейдите в модуль «Генерация технологий», выберите «Создать технологическое решение» и введите базовую информацию о детали. Поддерживаются два способа ввода: Импорт из модели (рекомендуется): загрузите чертежи CAD детали и трёхмерные модели STP/IGS; система автоматически проанализирует размеры, конструкцию, материал, сложность обработки и другие параметры детали и автоматически заполнит базовые параметры. Ручной ввод: вручную заполните ключевую информацию: наименование детали, номер детали, материал, габаритные размеры, объём партии, применяемые модели автомобилей, категорию качества, производственный цех и т. д. После завершения ввода нажмите «Проверка информации»; система автоматически проверит полноту данных, и только после успешной проверки можно перейти к следующему шагу. 4.2.2 Настройка производственных условий Настройте производственные условия в соответствии с фактическим производственным сценарием. Основные параметры настройки: Выбор типа технологического процесса: механическая обработка, штамповка, сварка, литьё под давлением, прессовое литьё, сборка и др.; Привязка производственного оборудования: выбор имеющегося в цехе оборудования, технологической оснастки и приспособлений; Задание производственных требований: суточная производительность, требования к доле годных изделий, производственный цикл, требования к обработке поверхности, стандарты контроля; Выбор эталонных технологических стандартов: государственные стандарты, отраслевые стандарты, внутренние стандарты предприятия. 4.2.3 Генерация технологического решения на основе ИИ Нажмите кнопку «Интеллектуальная генерация технологий» — на основе встроенных алгоритмов ИИ и базы технологических данных система автоматически выполнит следующие действия: рационально разделит производственный процесс на операции и выстроит их последовательность, исключив конфликты операций; определит содержание и регламент выполнения каждой операции, а также нормы времени; подберёт оптимальные технологические параметры, режимы работы оборудования и спецификации расходных материалов; сформирует схему технологического процесса, план расстановки операций и контрольные точки управления качеством. Время генерации зависит от сложности детали и составляет от 10 секунд до 3 минут; после завершения система автоматически перейдёт к предварительному просмотру технологического решения. 4.2.4 Редактирование и повторная проверка технологического решения Сформированное технологическое решение поддерживает настраиваемое редактирование: пользователь может скорректировать последовательность операций, технологические параметры, содержание работ, нормы времени, пункты контроля и др. в соответствии с фактическими производственными условиями предприятия. После завершения редактирования решение можно отправить на технологическую экспертизу: проверяющий специалист выполняет повторную проверку в режиме онлайн, оставляет замечания, утверждает или отклоняет изменения; весь процесс фиксируется и отслеживается. 4.2.5 Экспорт и применение технологической документации После утверждения технологического решения доступен экспорт полного комплекта стандартизированных документов одним нажатием в форматах Word, PDF, Excel; документы можно сразу распечатать и передать в цех. К экспортируемым документам относятся: общий план технологического процесса производства детали; рабочие инструкции (SOP) по каждой операции; схема технологического процесса, операционные карты; стандарты технологического контроля качества; расчётные таблицы трудоёмкости, перечень используемого оборудования и оснастки. 4.3 Управление технологическими данными Архивирование технологий: все сформированные и утверждённые технологические решения автоматически сохраняются в базе данных системы на постоянной основе. Поиск и повторное использование: поиск исторических технологических решений по номеру детали, наименованию детали, времени производства, типу технологического процесса и другим ключевым словам; поддержка повторного использования одним нажатием и быстрой итеративной доработки, что существенно повышает эффективность разработки технологий для однотипных деталей. Управление версиями: при многократных изменениях технологического решения одной и той же детали автоматически создаются записи версий; в любое время можно просмотреть историю версий, сравнить различия и восстановить предыдущую версию. 4.4 Статистический анализ данных В модуле «Центр данных» система автоматически формирует статистику по количеству разработанных технологических процессов, трудозатратам на разработку, частоте изменений технологических решений, доле использования различных типов решений, а также оптимизационным мерам, соответствующим технологическим дефектам; формируются визуализированные отчёты с возможностью экспорта, что обеспечивает информационную поддержку оптимизации технологий и повышения эффективности производства предприятия. 4.5 Управление пользователями и правами доступа Учётная запись администратора позволяет в разделе «Настройки системы» → «Управление пользователями» создавать, удалять и блокировать пользователей, назначать права на выполнение операций; поддерживается просмотр журнала операций с фиксацией всех записей о входе, действиях, изменениях и экспорте данных всех пользователей, что обеспечивает безопасность и прослеживаемость данных. 5. Техническое обслуживание системы и регламент повседневной эксплуатации 5.1 Регламент повседневной эксплуатации Для входа в систему используйте только личную учётную запись; запрещается совместное использование и передача учётных записей во избежание риска утечки данных. Вводимая информация о деталях и производственные параметры должны быть достоверными и точными, чтобы избежать ошибок в технологических решениях из-за неточности данных. Технологические решения для прецизионных и ответственных деталей автомобиля (тормозная система, рулевое управление, ключевые детали двигателя) могут использоваться только после обязательной ручной проверки и утверждения. После завершения ежедневных операций своевременно выходите из учётной записи и регулярно сохраняйте важные технологические документы во избежание потери данных. 5.2 Регламент технического обслуживания Резервное копирование данных: система по умолчанию ежедневно выполняет автоматическое резервное копирование базы данных; специалисты по эксплуатации еженедельно выполняют ручное резервное копирование ключевых технологических данных; резервные копии хранятся отдельно. Обновление базы данных: регулярно обновляйте базу технологических стандартов, базу параметров оборудования и базу отраслевых решений системы, чтобы обеспечить актуальность и соответствие генерируемых технологических процессов. Обновление системы: после получения официального уведомления об обновлении выполняйте обновление во внепроизводственное время; перед обновлением обязательно выполните резервное копирование данных. Техническое обслуживание оборудования: поддерживайте стабильность сети и «чистоту» системы на рабочих станциях, регулярно очищайте кэш компьютера во избежание зависаний и аварийных завершений работы.