Service Demo Video
Система планирования производства APS
1. Обзор системы
1.1. Общие сведения о системе
Система APS (Advanced Planning and Scheduling — расширенное планирование и составление расписаний) представляет собой ключевую цифровую систему, предназначенную для управления производственной деятельностью предприятий обрабатывающей промышленности. На основе ограниченной производственной мощности система комплексно учитывает множество ограничений — заказы, материальные ресурсы, оборудование, персонал, технологические процессы, пресс-формы и сроки поставки — и в течение нескольких минут или даже секунд формирует научно обоснованные и практически реализуемые планы производства и расписания. Система органично объединяет методы исследования операций и оптимизации, искусственного интеллекта и организации производства, позволяя предприятию перейти от ручного принятия решений по планированию, зависящего от личного опыта, к интеллектуальным решениям на основе данных с глобальной оптимизацией. Это позволяет существенно повысить показатель выполнения сроков поставки, коэффициент использования оборудования и общую эффективность производства, что делает систему ключевым звеном уровня управления планированием современного интеллектуального завода.
Система может разворачиваться как самостоятельный инструмент расширенного составления расписаний, так и глубоко интегрироваться с существующими информационными системами предприятия — ERP, MES, WMS, SCM и др., формируя единый замкнутый контур, охватывающий прогнозирование продаж, главный производственный план, потребности в материалах, планирование производственных мощностей, исполнение в цехе и обратную связь по данным. Тем самым система помогает предприятию реализовать бережливое производство и цифровую трансформацию.
1.2. Назначение и ценность системы
Система занимает уровень управления планированием между «планированием» и «исполнением» на предприятии: сверху она принимает заказы на продажу, прогнозы и планы потребностей из ERP, снизу — передаёт указания цеховым диспетчерским службам, контролю выполнения операций и оперативному управлению производством в MES, являясь ключевым звеном, замыкающим контур «заказ — план — исполнение — обратная связь». Основная ценность системы проявляется в следующем:
Во-первых, повышение показателя выполнения сроков поставки. Система формирует расписание с учётом ограниченной мощности и комплектности материалов, предоставляет подтверждаемые сроки поставки (ATP/CTP), что позволяет избежать ситуации «заказ принять легко, а поставить трудно» и значительно сокращает количество задержек поставок.
Во-вторых, снижение уровня запасов. За счёт точного расчёта потребностей в материалах и последовательности запуска в производство сокращается накопление незавершённого производства и объём складских запасов готовой и полуфабрикатной продукции, ускоряется оборачиваемость оборотных средств.
В-третьих, повышение коэффициента использования ресурсов. Система комплексно балансирует загрузку оборудования, оснастки и персонала, выявляет и ослабляет ограничивающие (узкие) ресурсы, сокращая простои оборудования и неравномерность загрузки.
В-четвёртых, повышение оперативности реагирования. При возникновении аномалий — внеплановых и срочных заказов, отказов оборудования, дефицита материалов — система в течение нескольких секунд выполняет перепланирование и даёт оценку последствий, обеспечивая поддержку быстрого принятия решений.
В-пятых, поддержка координации нескольких заводов и цепей поставок. Система комплексно управляет мощностями нескольких площадок и ритмом поставок, обеспечивая распределение заказов по принципу близости и оптимальности.
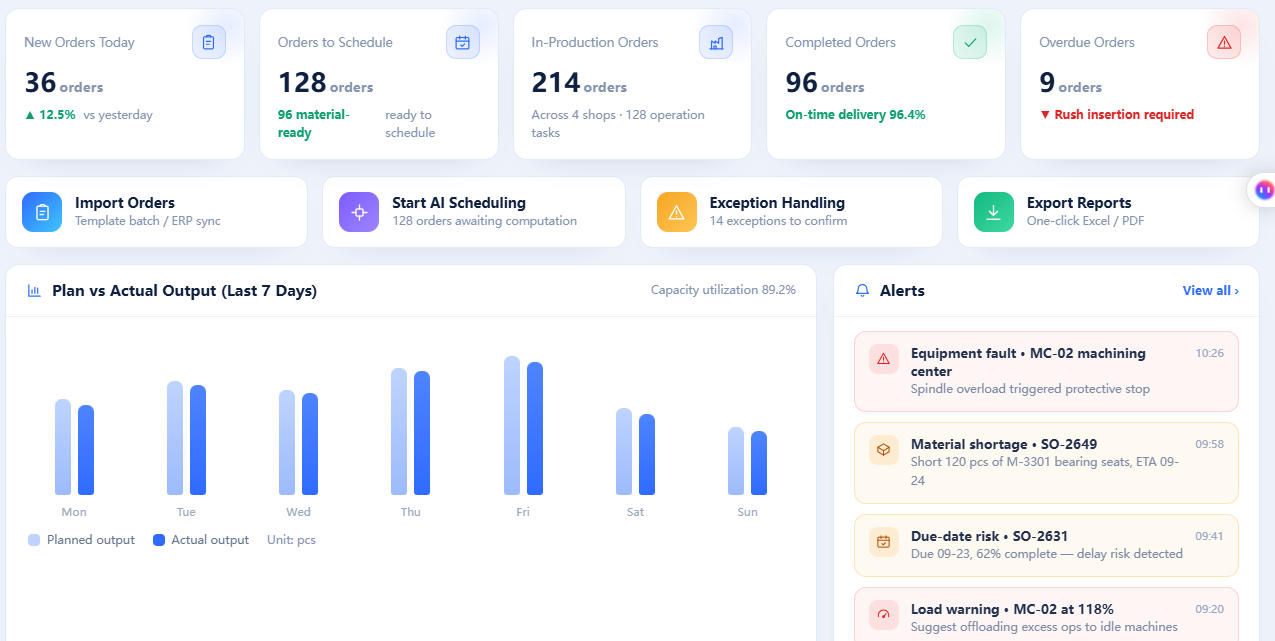
В-шестых, визуализация данных. Наглядное представление общей картины производства с помощью диаграмм Ганта, диаграмм загрузки и предупреждений о сроках поставки обеспечивает прозрачное управление.
1.3. Основные функциональные модули
1.3.1. Управление заказами
Обеспечивает агрегирование, зачёт (взаимное погашение) и объединение потребностей из различных источников — заказов на продажу, прогнозных заказов, страховых запасов, запасов готовой продукции и поставок в пути; на основе исторических данных и прогнозных моделей формирует потребности по временным периодам, служащие входными данными для последующего планирования. Поддерживается управление приоритетами заказов, подтверждением сроков поставки и изменениями.
1.3.2. Управление планированием (MPS)
На основе агрегированных потребностей и доступных запасов, с учётом ограничений по ключевым ресурсам формирует главный производственный план (Master Production Schedule, MPS), определяющий, когда и в каком объёме производить конечную продукцию. План обеспечивает баланс между спросом и производственными мощностями и служит стабильной, реализуемой производственной программой для планирования потребностей в материалах.
1.3.3. Управление материалами (MRP)
На основе главного производственного плана, спецификаций материалов (BOM) и данных о запасах и поставках в пути, с учётом времени опережения (сроков выполнения) рассчитывает объёмы и сроки потребности в материалах всех уровней, формирует рекомендации по планам закупки и собственного производства, обеспечивая комплектность материалов и своевременность их поставки.
1.3.4. Управление производственными мощностями
Выполняет укрупнённый анализ производственных мощностей для средне- и долгосрочных планов, выявляет дефицит мощностей и пиковые значения загрузки, поддерживает наращивание, сокращение и балансировку таких ресурсов, как оборудование, производственные линии и персонал, предоставляя основу для инвестиций в мощности и равномерного производства.
1.3.5. Интеллектуальное составление расписаний (FCS)
В условиях ограниченной производственной мощности выполняет составление расписаний с точностью до даты, смены и даже минуты для каждой технологической операции, каждой единицы оборудования и каждого оператора. С учётом таких факторов, как сроки поставки, приоритеты, время переналадки, пресс-формы и оснастка, технологические ограничения, с помощью оптимизационных алгоритмов находит глобально близкое к оптимальному решение. Модуль является ядром системы.
1.3.6. Центр отчётности
Представляет результаты составления расписаний на визуальных панелях — диаграммах Ганта, диаграммах загрузки, диаграммах анализа узких мест, предупреждениях о сроках поставки. Поддерживает корректировку методом «перетаскивания» планировщиком, обнаружение конфликтов, сравнение вариантов и сценарный анализ «что если» (What-if), позволяя наглядно контролировать ситуацию в цехе в целом.
1.3.7. Производственное исполнение
Результаты составления расписаний могут одним нажатием передаваться в MES или выводиться на печать в виде нарядов на выполнение работ. Система в реальном времени собирает данные об исполнении — факте завершения операций, отчётах о выполнении работ, состоянии оборудования, — автоматически сопоставляет план с фактом и формирует предупреждения об аномалиях: отклонениях от графика, дефиците материалов, простоях. Поддерживается быстрое перепланирование, инициируемое аномалиями.
1.3.8. Интеграция данных (ERP/MES/WMS)
Предоставляет стандартные интерфейсы и адаптеры для сопряжения с распространёнными системами ERP, MES, WMS, SCM, обеспечивая автоматическую синхронизацию данных — заказов, материалов, спецификаций BOM, запасов, мощностей, отчётов о выполнении работ, — и гарантируя согласованность данных между планированием и исполнением.
2. Отрасли применения APS и типовые сценарии использования
Система APS широко применима в отраслях обрабатывающей промышленности, предъявляющих требования к сложным ограничениям при составлении расписаний, многостадийным технологическим процессам, множеству ресурсов и управлению сроками поставки; в особенности она подходит для дискретного производства, процессного производства и смешанных моделей. Ниже на примере типовых отраслей — машиностроения, электроники и полупроводников, автомобилестроения и производства автокомпонентов, пищевой промышленности и производства напитков, фармацевтики и биофармацевтики, полиграфии и упаковки — с учётом особенностей производства в каждой отрасли представлены типовые сценарии применения, иллюстрирующие, каким образом система APS решает отраслевые проблемы и создаёт практическую ценность.
2.1. Машиностроение
Машиностроение характеризуется преимущественно дискретной обработкой, большим числом технологических операций, сложными маршрутами обработки и высокой универсальностью оборудования. Для отрасли типичны многономенклатурное мелкосерийное производство, ориентация на заказы и частые внеплановые вставки заказов, что предъявляет высокие требования к точности и скорости реагирования при составлении расписаний.
2.1.1. Сценарий 1: составление расписаний для многономенклатурного мелкосерийного дискретного производства
Описание ситуации. Предприятия машиностроения повсеместно сталкиваются с такими особенностями производства, как «многономенклатурность, мелкосерийность, ориентация на заказы»: большое разнообразие спецификаций заказов, небольшие размеры партий, различные технологические маршруты; в одном цехе одновременно выполняются токарные, фрезерные, шлифовальные, сверлильные, сварочные и сборочные операции, при этом оборудование и операторы используются совместно. Ручное составление расписаний, основанное на опыте планировщика, не позволяет комплексно учесть всю производственную мощность и приводит к несбалансированной ситуации, когда часть оборудования перегружена и образует очереди, а другая часть простаивает. При частых внеплановых и срочных заказах расписания постоянно корректируются, значительное время тратится на подготовку производства, а подтверждённые сроки поставки нередко существенно расходятся с фактической отгрузкой.
Процесс применения системы. После внедрения системы предприятие загружает в неё базовые данные — все заказы, находящиеся в производстве, запасы готовой и полуфабрикатной продукции, реестр оборудования, квалификацию персонала, технологические маршруты; посредством модулей MPS и MRP автоматически разворачиваются потребности и формируются производственные задания по каждой операции. Движок составления расписаний APS, исходя из ограничения «конечной производственной мощности», с учётом сроков поставки, комплектности материалов, доступности оборудования, пресс-форм и оснастки, сменности персонала, с помощью оптимизационных алгоритмов в течение нескольких минут формирует глобально близкое к оптимальному расписание и отображает распределение заданий по станкам на наглядной диаграмме Ганта. При появлении внеплановых или срочных заказов, а также при отказах оборудования планировщик может скорректировать задания в системе; система в реальном времени оценивает влияние изменений на сроки поставки и загрузку мощностей и автоматически формирует рекомендации по перепланированию. После подтверждения результаты передаются одним нажатием в MES, цех выполняет работы по указаниям системы, а отчёты о выполнении обеспечивают обратную связь по ходу работ в реальном времени, образуя замкнутый контур «план — исполнение — обратная связь — корректировка». Это существенно повышает коэффициент использования станков и показатель выполнения сроков поставки.
2.1.2. Сценарий 2: сборка крупного оборудования и составление расписаний с обеспечением комплектности
Описание ситуации. Сборочный этап крупного оборудования (станков, строительно-дорожной техники, комплектных установок и т. п.) отличается сложностью операций и длительными циклами и связан с проблемой комплектности большого числа покупных комплектующих и деталей собственного изготовления. Дефицит или задержка любого ключевого материала или компонента могут привести к остановке всей сборочной линии в ожидании материалов, вызвать серьёзные срывы сроков и потери ресурсов. Кроме того, дефицитные ресурсы — сборочные площадки, подъёмное оборудование, квалифицированные сборщики — должны рационально распределяться между несколькими заказами; обеспечение комплектности материалов и согласованной загрузки сборочных ресурсов является общей сложной задачей предприятий. Помимо этого, потребности разных заказов в ключевых ресурсах нередко пересекаются во времени, и планировщик, полагаясь только на опыт, не в состоянии охватить всю картину, упуская одни задачи в ущерб другим.
Процесс применения системы. Система APS включает спецификации BOM и сборочные технологии крупного оборудования в единое управление, формирует сборочные планы обратным расчётом от сроков поставки заказов и вперёд разворачивает потребности в комплектности деталей и материалов. Система в реальном времени отслеживает закупки в пути, запасы и ход собственного производства ключевых материалов; с помощью проверки комплектности заблаговременно выявляет риски дефицита и инициирует предупреждения о необходимости ускорения закупок или применения альтернативных решений. При распределении сборочных ресурсов система рассматривает сборочные площадки, ключевые рабочие посты, подъёмное оборудование и сборочные бригады как ограничивающие ресурсы и выполняет составление расписаний с учётом ограниченной мощности, рационально выстраивая последовательность сборки нескольких единиц крупного оборудования во избежание конфликтов ресурсов и простоев. При возникновении отклонений на любом этапе система автоматически пересчитывает влияние на общий срок поставки и даёт рекомендации по корректировке, помогая планировщику быстро принимать решения и обеспечивая своевременную сдачу крупного оборудования. Система также предоставляет панели предупреждений о комплектности и рисках сроков поставки, позволяя руководству в реальном времени отслеживать ход проектов и своевременно координировать закупочные и производственные ресурсы. Тем самым формируется полный контур управления — от планирования и исполнения до контроля рисков, — что принципиально снижает риск задержки поставки крупного оборудования.
2.1.3. Сценарий 3: выравнивание загрузки станков цеха и управление узкими местами
Описание ситуации. В механообрабатывающих цехах много типов оборудования с существенно различающейся производительностью, и нередко имеются ярко выраженные узкие места — например, печи термической обработки, крупные обрабатывающие центры. Поскольку узкая (ограничивающая) операция определяет общую мощность, накопление большого объёма заданий перед таким оборудованием при простое остального приводит к потерям общей мощности и задержкам поставок. Ручное составление расписаний не позволяет точно выявить и оптимизировать узкие места, и предприятие вынуждено лишь пассивно реагировать.
Процесс применения системы. Благодаря функциям анализа мощностей и выявления узких мест система APS автоматически отмечает ограничивающие ресурсы цеха и выстраивает вокруг них производственный ритм, балансируя объём заданий между предшествующими и последующими операциями по принципу «проталкивание/вытягивание» (push/pull), что исключает накопление заданий перед узким местом и дефицит материалов. Одной из целей системы является выравнивание загрузки: с учётом сроков поставки и эффективности обработки задания рационально распределяются между единицами оборудования, обеспечивая относительно равномерную загрузку однотипного оборудования и снижая неравномерность загрузки. При отказах или колебаниях мощности узлового оборудования система оперативно выполняет перепланирование, предлагая варианты использования альтернативного оборудования и рекомендации по корректировке мощностей, что максимально снижает влияние на общий выпуск. Благодаря постоянному выравниванию загрузки и управлению узкими местами предприятие может существенно повысить коэффициент использования мощности всего цеха и сократить производственный цикл. Предоставляемые системой диаграммы загрузки и отчёты по анализу узких мест служат объективной информационной основой для инвестиций в оборудование, планирования мощностей и расстановки персонала, помогая предприятию устранять узкие места в их основе. Кроме того, система поддерживает регулярный вывод результатов анализа узких мест и загрузки в качестве основы для решений на производственных совещаниях и мероприятий по непрерывному совершенствованию, обеспечивая постоянное повышение уровня управления цехом.
2.2. Электроника и полупроводники
Отрасль электроники и полупроводников отличается большим числом технологических этапов, высоким производственным темпом и крупными инвестициями в оборудование; требования к использованию мощностей, выходу годных изделий и срокам поставки здесь чрезвычайно высоки, а степень детализации составления расписаний напрямую влияет на конкурентоспособность предприятия.
2.2.1. Сценарий 1: оптимизация производственного темпа линий PCB/SMT и составление расписаний переналадок
Описание ситуации. Оборудование линий PCB (печатных плат) и SMT (поверхностного монтажа) дорогостоящее, число линий велико, а смена моделей продукции происходит часто; переналадка линий, замена материалов и трафаретов между моделями требуют значительного подготовительного времени, что напрямую влияет на эффективный выпуск линий. Нерациональная организация переналадок приводит к значительным потерям мощности; неравномерное распределение заданий ведёт к очередям на одних линиях и простоям на других. Ключевой отраслевой задачей является сокращение числа переналадок и повышение коэффициента использования линий за счёт рационального укрупнения и упорядочения партий при условии соблюдения сроков поставки.
Процесс применения системы. Система APS включает в модель линии SMT, установщики компонентов, принтеры паяльной пасты, печи оплавления и другие виды оборудования с их технологическими параметрами, ставя целями составления расписаний «сокращение переналадок, выравнивание загрузки и соблюдение сроков поставки», и выполняет интеллектуальное формирование партий и упорядочение заказов. Система автоматически выявляет заказы на одинаковые или схожие модели и объединяет их в производство, выстраивает рациональную последовательность переналадок, сокращая суммарное время замены материалов и наладки; одновременно задания распределяются с учётом мощностей и загрузки каждой линии, что исключает неравномерность. На наглядной панели результатов планировщик может видеть распределение заданий по линиям и моменты переналадок, корректировать их методом «перетаскивания» и оценивать влияние на сроки поставки. После передачи результатов в MES производство на линии выполняется по указаниям системы, а данные в реальном времени отражают ход работ, обеспечивая эффективную работу линий и быструю смену моделей, что существенно повышает коэффициент использования оборудования и способность выполнять заказы. Благодаря постоянной оптимизации темпа и управлению переналадками предприятие может значительно снизить затраты на подготовку производства, сократить цикл выполнения заказов и повысить конкурентоспособность.
2.2.2. Сценарий 2: составление расписаний с учётом ограничений мощности на участке сборки и тестирования полупроводников
Описание ситуации. Этап сборки и тестирования полупроводников включает множество операций и сложные типы оборудования — шлифование, резку, монтаж кристаллов, присоединение выводов (бондинг), герметизацию пластиком, гальванизацию, тестирование и др., при этом технологические маршруты и возможности оборудования для разных изделий существенно различаются. Оборудование участка сборки и тестирования имеет высокую стоимость, мощности находятся в состоянии высокой загрузки, а составление расписаний для ключевого оборудования напрямую влияет на общий выпуск и сроки поставки. Кроме того, отрасль предъявляет жёсткие требования к выходу годных изделий, прослеживаемости партий и чистоте производственной среды; составление расписаний должно учитывать технологические ограничения и производственные нормы, что крайне сложно.
Процесс применения системы. Система APS включает оборудование, мощности, технологические ограничения и производственные партии всего процесса сборки и тестирования в единую модель и выполняет составление расписаний с учётом ограниченной мощности вокруг ключевого узкого оборудования, рационально распределяя последовательность запуска партий продукции по операциям и единицам оборудования и балансируя общую мощность. Система поддерживает объединение партий, ограничения по защите от ошибок, ограничения чистых помещений и ограничения по времени планово-предупредительного обслуживания (ППО) оборудования, обеспечивая соответствие расписаний технологическим нормам. При аномалиях — срочных внеплановых заказах и отказах оборудования — система оперативно выполняет перепланирование, оценивает влияние на сроки поставки и мощности и предлагает оптимальный вариант корректировки. Кроме того, во взаимодействии с MES система в реальном времени получает данные о состоянии оборудования и завершённых работах, обеспечивая двустороннюю координацию расписания и исполнения, что помогает предприятиям максимально эффективно использовать дорогостоящие мощности и гарантировать соблюдение сроков поставки ключевым заказчикам. Прозрачность и автоматизация составления расписаний также существенно снижают нагрузку на планировщиков и повышают научную обоснованность и своевременность управления планированием.
2.3. Автомобилестроение и производство автокомпонентов
Автомобилестроение и производство автокомпонентов характеризуются крупномасштабным, поточным, тактовым производством и высокими требованиями к координации цепей поставок; как производители автомобилей, так и производители комплектующих должны обеспечивать эффективное планирование производства при жёстких сроках поставки и высоких требованиях к качеству.
2.3.1. Сценарий 1: оптимизация последовательности на смешанной сборочной линии автозавода
Описание ситуации. Современные автозаводы широко применяют смешанные сборочные линии, на которых одновременно собираются автомобили различных моделей и комплектаций; при этом необходимо удовлетворять индивидуальные потребности клиентских заказов и сохранять стабильный и эффективный производственный такт. Различные модели различаются по трудоёмкости на линии, потребностям в материалах и загрузке рабочих постов; нерациональная последовательность приводит к дефициту прилинейных материалов, возникновению узких мест на постах и увеличению времени смены моделей, что вызывает потери мощности и задержки поставок. Ключевая сложность планирования на автозаводе — обеспечить соблюдение сроков и приоритетов заказов без ущерба для эффективности.
Процесс применения системы. На основе пула заказов на автомобили и ограничений сборочной линии система APS выполняет интеллектуальную оптимизацию последовательности производства. С учётом трудоёмкости моделей, загрузки постов, комплектности материалов, затрат на смену цвета и комплектации, сроков поставки заказчикам и транспортных планов система строит оптимизационную модель и формирует оптимальную последовательность автомобилей, удовлетворяющую требованиям заказов и обеспечивающую стабильность работы линии. Система выполняет проверку комплектности прилинейных материалов, заблаговременно предупреждает о рисках дефицита и инициирует вытягивающее пополнение; одновременно балансирует загрузку ключевых постов, исключая локальные перегрузки. После передачи результатов в MES и систему вытягивания материалы подаются и сборка выполняется по порядку, а план постоянно калибруется по данным обратной связи в реальном времени. Система также увязывает результаты упорядочения с транспортными планами и планами отгрузки, оптимизируя сопряжение схода автомобилей с линии и поставки, что дополнительно сокращает время в пути и запасы и повышает эффективность поставок по всей цепочке. Формирование и корректировка планов последовательности полностью фиксируются и прослеживаются, что позволяет производственному руководству проводить разборы и непрерывно совершенствовать процесс. Благодаря оптимизации последовательности на смешанной линии автозавод может удовлетворять индивидуальные потребности, сохраняя стабильное производство с высоким темпом, и повышать эффективность поставок и удовлетворённость клиентов.
2.3.2. Сценарий 2: скоординированное планирование производства комплектующих с многостадийной обработкой на нескольких линиях
Описание ситуации. Предприятия по производству автокомпонентов выпускают большое число видов продукции крупными партиями при жёстких сроках поставки; выполнение одного заказа часто требует скоординированной работы нескольких цехов и линий и включает такие операции, как штамповка, механическая обработка, обработка поверхности, сборка и контроль. Загрузка линий взаимно влияет друг на друга; дисбаланс мощностей или несогласованные расписания приводят к накоплению полуфабрикатов и задержкам поставок. Кроме того, номенклатура комплектующих широка, смена пресс-форм и переналадка линий происходят часто; ключевой задачей управления предприятием является согласованное планирование между несколькими линиями, обеспечивающее равномерное производство и своевременную поставку. При ужесточающихся требованиях автозаводов к поставкам и частых колебаниях спроса планирование, основанное лишь на опыте, уже не справляется с задачей.
Процесс применения системы. Система APS включает мощности оборудования и технологические ограничения всех цехов и линий в единую модель и выполняет интегрированное составление расписаний для многостадийных, многолинейных заказов, автоматически планируя последовательность и объёмы обработки по каждой операции на каждой линии и обеспечивая скоординированное взаимодействие цехов и линий. Посредством анализа загрузки система выявляет дефицитные мощности, выравнивает распределение заданий по линиям, сокращая накопление незавершённого производства и простои линий; с помощью проверки комплектности материалов и ограничений по пресс-формам исключает остановки из-за дефицита материалов или несвоевременной смены пресс-форм. При корректировке заказов автозаводом или аномалиях на какой-либо линии система оперативно выполняет перепланирование и согласованно корректирует связанные операции, обеспечивая реализуемость общего плана. Предоставляемые системой панели загрузки и хода работ позволяют руководству в реальном времени отслеживать состояние каждой линии, своевременно предупреждать и устранять риски, что существенно повышает реализуемость планов и общую операционную эффективность. Интеграция с системами цепей поставок автозаводов обеспечивает согласование информации о заказах и поставках, помогая производителям комплектующих повышать долю своевременных поставок и внутреннюю операционную эффективность.
2.3.3. Сценарий 3: вытягивающее пополнение и обеспечение комплектности в цепи поставок
Описание ситуации. В цепи поставок автомобилей и автокомпонентов автозаводы обычно вытягивают поставку комплектующих с помощью канбанов или скользящих планов потребностей, предъявляя высокие требования к срокам поступления и комплектности. Производители комплектующих должны оперативно организовывать производство и отгрузку по сигналам автозавода, избегая как остановки линии из-за дефицита, так и чрезмерного роста запасов. При вытягивающих потребностях многих клиентов, моделей и видов продукции традиционное планирование не в состоянии точно согласовать ритм поставок, что приводит к проблеме «не поставили то, что нужно, и накопили то, что не нужно».
Процесс применения системы. Система APS интегрируется с планами потребностей автозаводов, автоматически принимает вытягивающие сигналы и скользящие заказы и преобразует потребности в производственные задания и планы отгрузки по линиям. Составление расписаний выполняется по вытягивающей логике: производство организуется по фактической потребности, последовательность запуска по операциям рассчитывается обратным ходом, что гарантирует комплектное завершение готовой продукции к моменту потребности; мониторинг страховых запасов и комплектности позволяет заблаговременно выявлять риски поставок и инициировать предупреждения о дополнительном производстве. Система также координирует приоритеты нескольких клиентов и окна отгрузки, оптимизирует последовательность производства и отгрузки, повышая загрузку транспорта и эффективность доставки. Благодаря точному согласованию ритма поставок и потребностей предприятие может значительно сократить срочные допоставки и потери от дефицита, обеспечивая непрерывность производства автозавода и одновременно снижая запасы, повышая устойчивость и оперативность цепи поставок и общий уровень её координации. Система также включает гарантированное обеспечение ключевых клиентов в особый мониторинг: при возникновении рисков в первую очередь обеспечиваются важные заказы, что позволяет соблюсти баланс между уровнем поставок и удовлетворённостью клиентов.
2.4. Пищевая промышленность и производство напитков
Пищевая промышленность и производство напитков относятся к процессному производству и характеризуются партионностью, непрерывностью, высокими гигиеническими требованиями и чувствительностью к срокам годности; при составлении расписаний необходимо учитывать непрерывность работы линий, очистку и переналадки, а также ограничения по свежести продукции.
2.4.1. Сценарий 1: составление расписаний для непрерывного и партионного производства
Описание ситуации. Производственные линии предприятий пищевой промышленности преимущественно работают в непрерывном или полунепрерывном режиме; затраты на пуск и остановку оборудования и очистку высоки, а переход между разными продуктами, как правило, требует времени на очистку и дезинфекцию. При нерациональном расписании частая смена видов продукции занимает значительную часть производственного времени и снижает коэффициент использования мощностей; кроме того, поставка и запасы сырья и упаковочных материалов должны соответствовать производственному ритму. Сроки годности сырья и циклы закупок также должны быть тесно увязаны с производственным планом; составление расписаний отличается высокой сложностью, и вручную управлять этим крайне трудно. Важной задачей планирования для пищевых предприятий является рациональное укрупнение партий однотипной продукции, сокращение числа переключений и обеспечение непрерывной и эффективной работы линий при соблюдении сроков поставки заказов.
Процесс применения системы. Система APS включает оборудование линий, мощности, правила очистки и время переналадки в модель составления расписаний и оптимизирует порядок производственных партий с целью «сокращения переключений, выравнивания загрузки и соблюдения сроков поставки». Система объединяет в партии продукты с одинаковыми или близкими рецептурами, рационально выстраивает последовательность производства различных видов продукции и балансирует загрузку линий, исключая локальные перегрузки и холостую работу. Одновременно система увязывает запасы и поставки сырья и упаковочных материалов, обеспечивая соответствие производственного плана комплектности материалов и исключая остановки из-за дефицита. Результаты представляются на панели производственного плана; планировщик может корректировать их методом «перетаскивания» и оценивать влияние на сроки поставки, после подтверждения план передаётся на исполнение. Предоставляемые системой панели мощностей и загрузки позволяют руководству наглядно контролировать работу линий и своевременно реагировать на колебания спроса и изменения планов. Благодаря оптимизации непрерывного и партионного производства предприятие может существенно повысить коэффициент использования линий, снизить затраты на очистку и переналадку и гарантировать своевременное выполнение заказов.
2.4.2. Сценарий 2: составление расписаний заказов с учётом сроков годности и принципом FIFO
Описание ситуации. Продукция пищевой промышленности имеет короткие сроки годности и высокие требования к свежести; производство и управление запасами должны строго следовать принципу «первым пришёл — первым ушёл» (FIFO) во избежание потерь от истечения сроков годности. При составлении расписаний заказов необходимо комплексно учитывать свежесть сырья, даты производства, сроки годности, оборачиваемость склада и требования клиентов к свежести, рационально определяя последовательность и объёмы производства, чтобы продукция поступала к клиенту в наилучшем состоянии. Если расписание не учитывает ограничения по срокам годности, возможны накопление и истечение сроков части складских запасов, а также невозможность выполнить требования по свежести для части заказов.
Процесс применения системы. Система APS вводит в модель составления расписаний ограничения по срокам годности и принципу FIFO; с учётом партий сырья, дат производства, сроков годности готовой продукции и требований заказов она интеллектуально планирует последовательность и объёмы производства по каждому заказу. Следуя принципу FIFO, система в первую очередь расходует сырьё и запасы самых ранних партий и формирует производственный план, обеспечивающий разумную оборачиваемость запасов готовой продукции; одновременно учитываются вместимость и скорость оборота склада во избежание накопления из-за перепроизводства. С учётом требований разных клиентов к срокам годности и свежести система оптимизирует расписания при соблюдении сроков поставки, отдавая приоритет раннему производству заказов, чувствительных к свежести. Система также поддерживает согласованные предупреждения по запасам с истекающим сроком годности и соответствующим заказам, дополнительно гарантируя свежесть продукции и безопасность продаж. Благодаря интеллектуальному составлению расписаний с учётом сроков годности предприятие может эффективно сократить потери от истечения сроков, обеспечить качество продукции и удовлетворённость клиентов, а также повысить эффективность оборота запасов.
2.5. Фармацевтика и биофармацевтика
Фармацевтическая и биофармацевтическая отрасли подлежат строгому регулированию в соответствии с правилами GMP; требования к производственным партиям, очистке оборудования, валидации и прослеживаемости чрезвычайно высоки, поэтому при составлении расписаний необходимо одновременно обеспечивать соответствие требованиям, безопасность и эффективность.
2.5.1. Сценарий 1: протоколы производственных партий и составление расписаний с соблюдением требований GMP
Описание ситуации. Фармацевтические производители обязаны строго соблюдать GMP (надлежащую производственную практику): производство каждой партии продукции должно выполняться в соответствии с утверждёнными инструкциями на производство партии и технологическими регламентами, а соответствующие записи должны быть полными и прослеживаемыми. Составление расписаний должно обеспечивать соответствие таких элементов, как инструкции на производство партии, протоколы партий, квалификация оборудования и персонала, нормативным требованиям, исключая риски для качества и замечания при инспекциях, вызванные конфликтом расписаний и требований соответствия. Кроме того, производство лекарственных средств отличается длительными циклами и строгим партионным управлением; скоординированное планирование многих видов продукции и партий предъявляет высокие требования к планированию. Любая ошибка на уровне планирования может привести к рискам несоблюдения требований и экономическим потерям, поэтому планирование должно быть строгим и надёжным.
Процесс применения системы. Система APS включает ограничения соответствия GMP в составление расписаний: инструкции на производство партии, технологические регламенты, квалификация оборудования и персонала, статусы валидации становятся условиями проверки при формировании расписаний, что гарантирует включение в производственные задания только соответствующего требованиям оборудования и персонала. Система организует планы производства партий в соответствии с правилами нумерации партий и формирует плановую информацию, необходимую для протоколов партий, обеспечивая полную прослеживаемость. Система оптимизирует последовательность производства партий, координирует производственный ритм различных видов продукции и поставку материалов, гарантируя производство по партиям в установленных объёмах и исключая конфликты соответствия. При изменении технологии или статусов валидации система своевременно уведомляет и повторно проверяет реализуемость расписания. Благодаря интеграции составления расписаний и управления соответствием фармацевтические предприятия обеспечивают соблюдение требований качества и нормативных требований, повышают научную обоснованность производственных планов и эффективность исполнения, эффективно поддерживая соответствующее требованиям и эффективное производство лекарственных средств. Сформированные системой данные расписаний и партий могут напрямую передаваться в систему протоколов партий, снижая количество ошибок ручного переноса и повышая согласованность данных.
2.5.2. Сценарий 2: составление расписаний с учётом ограничений по времени очистки и переналадки оборудования
Описание ситуации. В фармацевтическом и биофармацевтическом производстве контроль перекрёстного загрязнения осуществляется чрезвычайно строго: переход между разными продуктами и партиями, как правило, требует тщательной очистки, дезинфекции и даже валидации оборудования; время очистки и валидации иногда сопоставимо с временем производства или превышает его и является ключевым фактором, влияющим на мощности. Нерациональная организация очистки приводит к простоям оборудования или рискам для качества продукции. Важной задачей фармацевтического планирования является согласование времени очистки, дезинфекции, валидации и производственных заданий с целью максимального использования мощностей.
Процесс применения системы. Система APS рассматривает время очистки, дезинфекции и валидации оборудования как обязательные ограничения составления расписаний; на основе правил совместимости продуктов автоматически формируется рациональная последовательность производства и очистки, что минимизирует непроизводительные простои из-за смены видов продукции. Для оборудования с длительным циклом очистки планирование ведётся особо: объединение партий однотипной продукции сокращает число очисток, а рациональное сопряжение очистки и валидации с другими производственными заданиями повышает общий коэффициент использования оборудования. Система также отслеживает состояние оборудования в реальном времени: если очистка или валидация не завершены, планирование заданий на данное оборудование блокируется, что обеспечивает соответствие требованиям. Результаты расписаний увязываются с панелью состояния оборудования, помогая цеху рационально организовать ритм очистки и производства. Благодаря интеллектуальному составлению расписаний с учётом ограничений по очистке и переналадкам фармацевтические предприятия могут при строгом соблюдении требований GMP существенно повысить коэффициент использования дорогостоящего оборудования и общие мощности. Оптимизация сопряжения времени очистки и валидации с производственными заданиями позволяет предприятию эффективно высвобождать мощности и сокращать цикл поставки продукции.
2.6. Полиграфия и упаковка
Полиграфическая и упаковочная отрасли характеризуются большим разнообразием заказов, широкой палитрой цветов и форматов, частой сменой печатных форм и цветов; печать тесно сопряжена с послепечатными операциями, а к спуску полос, управлению цветом и контролю сроков поставки предъявляются высокие требования.
2.6.1. Сценарий 1: оптимизация спуска полос для нескольких заказов и смены цветов
Описание ситуации. Полиграфические и упаковочные предприятия выполняют большое число заказов с различными спецификациями; смена печатных форм, настройка цвета и краски на печатных машинах требуют значительного подготовительного времени, а заказы с разными цветовыми группами и технологиями сменяют друг друга часто. Если каждый заказ печатать отдельно, это приводит к большим потерям времени на смену форм и настройку цвета и к потере материалов; при нерациональном спуске полос страдают качество печати и сопряжение с последующими операциями — высечкой, ламинированием и др. Качество сопряжения этих этапов напрямую влияет на качество выполнения заказов и затраты, предъявляя высокие требования к опыту планировщика; ручное планирование не позволяет одновременно обеспечить эффективность и качество. Ключом к повышению эффективности для полиграфических предприятий является рациональный спуск полос и упорядочение производства, сокращающие число смен форм и цветов и повышающие выработку печатных машин.
Процесс применения системы. Система APS включает печатные машины, печатные формы, краски, бумагу и технологические ограничения в модель составления расписаний и поддерживает интеллектуальный спуск полос и объединение заказов по таким факторам, как формат бумаги, близость цветов, технологическая совместимость: заказы, подходящие для печати на одной машине, объединяются в одну партию, что сокращает число смен форм и цветов. Система выполняет составление расписаний для печатных машин с учётом ограниченной мощности, рационально определяя порядок запуска заказов и распределение загрузки, и координирует сопряжение печати с послепечатными операциями — высечкой, ламинированием, брошюровкой, — исключая накопление на предыдущих этапах и ожидание на последующих. Результаты представляются на наглядной панели: планировщик видит распределение заданий по печатным машинам и моменты смены форм, вносит оптимизирующие корректировки и передаёт план на исполнение. Предоставляемая системой панель спуска полос и расписаний помогает планировщику наглядно контролировать задания печатных машин и моменты смены форм и своевременно их оптимизировать. Благодаря оптимизации спуска полос и смены цветов полиграфические предприятия могут значительно сократить потери времени на наладку и потери материалов, повысить коэффициент использования печатных машин и эффективность поставок и укрепить конкурентоспособность.
2.6.2. Сценарий 2: выравнивание загрузки линий офсетной и флексографской печати и составление расписаний по срокам поставки
Описание ситуации. Полиграфические и упаковочные предприятия, как правило, одновременно располагают несколькими видами печатного оборудования — офсетной, флексографской, цифровой печатью; разные виды оборудования подходят для заказов на разных материалах и технологиях, поэтому загрузка линий неодинакова. Требования к срокам поставки строгие, срочные и внеплановые заказы часты; при несбалансированном расписании часть линий перегружается, часть простаивает, либо срочные заказы не могут быть своевременно вставлены, что негативно сказывается на поставках клиентам и их удовлетворённости. Кроме того, затраты и качество различных технологий печати существенно различаются, и корректность подбора заказа к линии напрямую влияет на контроль затрат и способность выполнять поставки; ручное планирование не в состоянии комплексно решить эти задачи.
Процесс применения системы. Система APS на основе технологических возможностей каждого печатного устройства и особенностей заказов интеллектуально подбирает заказ к наиболее подходящей линии, координируя распределение загрузки между линиями офсетной, флексографской и цифровой печати и обеспечивая общий баланс мощностей. Сроки поставки являются ключевым ограничением при составлении расписаний: срочные и важные заказы обеспечиваются в первую очередь, а внеплановые заказы обрабатываются оперативно — при появлении срочного заказа планировщик оценивает в системе его влияние на существующий план, а система автоматически предлагает оптимальную позицию вставки и вариант корректировки. Система увязывает материалы (бумагу, краски, формные материалы) и мощности послепечатных операций, обеспечивая реализуемость производственного плана. Предоставляемые системой панель расписаний и отслеживание хода работ помогают предприятию обеспечить прозрачное управление всем процессом — от приёма заказов и планирования производства до поставки — и своевременно выявлять и устранять риски отклонений от графика. Благодаря выравниванию загрузки линий и составлению расписаний по срокам поставки полиграфические и упаковочные предприятия могут, обеспечивая сроки поставки, повысить общее использование мощностей и оперативность реагирования на заказы, укрепить конкурентоспособность и создать прочную основу для принятия большего числа качественных заказов.
Спецификации
Ключевые особенности
- 1. Ограниченное интеллектуальное планирование расписания: на основе модели ограниченной производственной мощности с учетом многомерных ограничений, включая заказы, материалы, оборудование, персонал и технологические процессы, система за минуты или секунды быстро формирует реализуемый план производственного расписания.
- 2. Глобальная оптимизация на основе данных: сочетает методы операционной оптимизации, искусственного интеллекта и промышленной инженерии, превращая традиционное планирование, основанное на человеческом опыте, в глобально оптимальное интеллектуальное принятие решений, повышая процент выполнения сроков поставки, коэффициент использования оборудования и производительность.
- 3. Гибкое развертывание и высокая адаптивность: поддерживает автономное развертывание, а также интеграцию с основными промышленными информационными системами, такими как ERP, MES, WMS, SCM.
- 4. Замыкание сквозной бизнес-цепочки: охватывает весь процесс — от прогнозирования продаж, основного производственного плана и потребностей в материалах до планирования производственных мощностей, выполнения работ в цехе и обратной связи по данным, поддерживая бережливое производство и цифровую трансформацию предприятия.