Product Demo Video
HS-ET вихретоковый дефектоскоп
1 Обзор продукции
Принцип действия дефектоскопов данной серии основан на эффекте вихревых токов, возникающих при электромагнитной индукции: при подаче переменного тока в катушку датчика создается переменное магнитное поле, которое наводит вихревые токи в поверхностном и приповерхностном слоях электропроводящего металлического изделия. При наличии в изделии несплошностей — трещин, питтинга, закатов, включений и т. п. — пути протекания вихревых токов изменяются; прибор синхронно регистрирует изменение импеданса и анализирует его, обеспечивая выявление дефектов, сигнализацию и сохранение данных. Контроль выполняется без применения контактной среды и относится к бесконтактным измерениям: он позволяет выявлять поверхностные и приповерхностные дефекты изделий, а также применяется для сортировки по марке материала и измерения толщины покрытий. По конструктивному исполнению продукция подразделяется на портативные приборы и автоматизированные онлайн-системы контроля, которые обслуживают потребности неразрушающего контроля в металлургии, трубной промышленности, производстве автомобильных компонентов, стальных конструкций и других отраслях. В состав серии входят два портативных вихретоковых дефектоскопа — HS-ET200 и HS-ET260 — и две автоматические онлайн-системы вихретокового контроля — HS-CT300 и HS-CT360, ориентированные соответственно на полевой эксплуатационный контроль и на 100%-ный выходной контроль на производственных линиях.
2 Основные технические параметры
Таблица 1 — Основные технические параметры
Параметр | HS-ET200 — портативный вихретоковый дефектоскоп | HS-ET260 — портативный цифровой вихретоковый дефектоскоп | HS-CT300 — онлайн-дефектоскоп для сварных труб | HS-CT360 — многоканальный онлайн-дефектоскоп для труб и прутков |
Принцип контроля | Многочастотный цифровой вихретоковый | Цифровой вихретоковый, отображение импедансной плоскости | Многочастотный вихретоковый + проходная катушка | Многоканальный многочастотный вихретоковый, дифференциальные/абсолютные катушки |
Диапазон рабочих частот | 50 Гц – 8 МГц | 100 Гц – 10 МГц | 1 кГц – 5 МГц | 200 Гц – 6 МГц |
Регулировка усиления | 0–90 дБ, шаг 0,1 дБ | 0–100 дБ, шаг 0,1 дБ | 0–85 дБ, автоматическое усиление | 0–90 дБ, независимое усиление по каналам |
Регулировка фазы | 0–360°, плавная регулировка | 0–360° | 0–360° | Независимая регулировка фазы 0–360° по каждому каналу |
Компенсация отрыва | Автоматическая компенсация отрыва, подавление помех от неровностей поверхности | Интеллектуальная компенсация отрыва | Динамическое подавление влияния отрыва | Независимая компенсация отрыва по каналам |
Способ отображения | Цветной ЖК-экран 5,7 дюйма, импедансная плоскость + развертка по времени | Сенсорный экран высокого разрешения 7 дюймов, импедансограмма, столбчатая диаграмма, спектрограмма | Большой экран промышленного компьютера, осциллограмма в реальном времени + маркировка дефектов | Промышленный сенсорный экран 10 дюймов, синхронное отображение осциллограмм всех каналов |
Способ сигнализации | Звуковая и световая сигнализация, регулируемый порог | Звуковая и световая сигнализация, запись дефектов | Звуковая и световая сигнализация + выходной сигнал автоматического отбраковывания | Звуковая и световая сигнализация, возможность подключения внешнего устройства сортировки |
Объем памяти | Встроенная 16 ГБ, хранение осциллограмм и отчетов о контроле | Встроенная 32 ГБ, хранение кривых контроля и номеров изделий | Жесткий диск 500 ГБ, долговременное хранение производственных записей контроля | Промышленный жесткий диск 500 ГБ, большие объемы производственных данных |
Конфигурация датчиков | Совместимость со сменными точечными, вилочными и отверстийными датчиками | Совместимость с различными ручными, веерными и специализированными датчиками для сварных швов | Комплектуется проходной кольцевой катушкой, адаптируется под наружный диаметр труб | Многоканальная проходная катушка-матрица, универсальна для прутков и труб |
Электропитание | Литий-ионный аккумулятор DC 12 В, непрерывная работа ≥ 8 ч | Литий-ионный аккумулятор DC 12 В, непрерывная работа ≥ 10 ч | AC 380 В ± 10 %, 50 Гц | AC 380 В ± 10 %, 50 Гц |
Условия эксплуатации | Температура от -10 до +50 °C, влажность ≤ 85 % без конденсации | Температура от -10 до +55 °C, влажность ≤ 85 % без конденсации | 0–45 °C, пылезащищенный промышленный корпус | 0–45 °C, промышленный пылевлагозащищенный корпус |
Габаритные размеры | 240 × 130 × 60 мм | 260 × 150 × 70 мм | Шкаф основного блока: 1200 × 800 × 400 мм | Шкаф основного блока: 1400 × 900 × 450 мм |
Масса | 1,8 кг | 2,2 кг | Основной блок 210 кг (без механической рамы) | Основной блок 260 кг (без подающего механизма) |
Основные функции | Выявление поверхностных/приповерхностных трещин, измерение толщины покрытия, сортировка по марке материала | Контроль сварных швов, выявление трещин и питтинга в отверстиях, измерение удельной электропроводности, видеозапись дефектов | Непрерывный контроль на линии сварки труб, определение местоположения дефектов, автоматическая сортировка | Высокоскоростной онлайн-контроль бесшовных стальных труб, прутков из меди и алюминия, катанки |
3 Отраслевое применение и описание сценариев
3.1 Металлургическая и трубная промышленность
3.1.1 Выходной онлайн-контроль сварных труб из нержавеющей стали (HS-CT300)
Справочная информация о сценарии. Сварные трубы из нержавеющей стали широко применяются для транспортировки нефтехимических сред, в сетях водоснабжения и водоотведения, а также в трубопроводах пищевого оборудования. В зоне сварного шва сравнительно часто возникают такие дефекты, как непровар, поверхностные микротрещины, наплывы и закаты. Перед отгрузкой трубы должны подвергаться 100%-ному неразрушающему контролю; при этом ручной ультразвуковой контроль отличается низким темпом и не поспевает за высокоскоростной линией непрерывного формообразования труб, а выборочный контроль оставляет риск пропуска дефектов. Экспортные заказы предъявляют строгие требования к прослеживаемости записей контроля: оборудование должно в реальном времени отмечать местоположение дефектов и сохранять данные контроля для проведения инспекции и сертификации третьей стороной. Скорость подачи труб на линии может достигать 60 м/мин, поэтому система контроля обязана обеспечивать реакцию в реальном времени: при обнаружении дефекта немедленно формируется сигнал для пневматического отбраковывающего механизма на выходе линии, и некондиционная труба автоматически отделяется от потока.
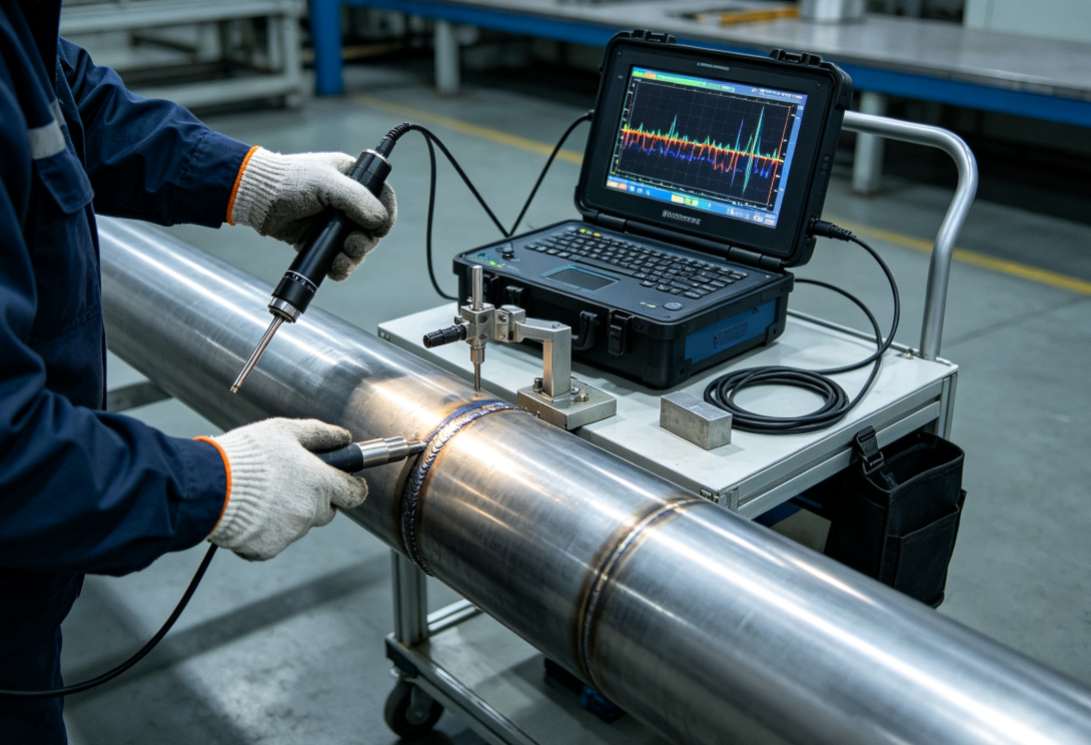
Процесс применения оборудования. Онлайн-система вихретокового контроля HS-CT300 устанавливается за операцией калибрования (правки) на линии сварки труб. Труба равномерно проходит через проходную вихретоковую катушку по рольгангу; основной блок непрерывно формирует переменный возбуждающий сигнал, наводя вихревые токи на поверхности стенки трубы. При наличии в зоне шва трещин, пор и других дефектов сигнал вихревых токов искажается, и на экране импедансной плоскости наблюдается отчетливое смещение кривой. Встроенный многочастотный алгоритм обработки подавляет помехи отрыва, вызываемые вибрацией трубы и незначительными колебаниями толщины стенки. Перед началом работы оператор задает на промышленном компьютере параметры контроля и пороги сигнализации в соответствии с типоразмером трубы (наружный диаметр, толщина стенки, материал) и выполняет калибровку по стандартному образцу с искусственными прорезями. В процессе работы система в реальном времени строит осциллограмму контроля, автоматически отмечает положение дефектов и параллельно сохраняет номер трубы, время контроля и осциллограммы дефектов. При превышении сигналом установленного порога система включает звуковую и световую сигнализацию и выдает дискретный сигнал на устройство сортировки линии, приводя в действие пневматическую заслонку и направляя некондиционную трубу в отдельный поток. По завершении контроля возможен экспорт отчета в формате PDF для архивирования службой качества и таможенной инспекции при экспорте. Линия работает непрерывно без остановок на выборочный контроль; для наблюдения за состоянием оборудования достаточно одного оператора. Охват выходного контроля труб существенно повышается, что позволяет удовлетворять требованиям отечественных и зарубежных стандартов качества трубной продукции.
3.1.2 Полный входной контроль прутков из меди и алюминия (HS-CT360)
Справочная информация о сценарии. Медные и алюминиевые прутки являются базовым материалом для токопроводящих элементов новой энергетики и автомобильных соединителей. При прокатке и волочении на их поверхности нередко образуются отслоения, поперечные трещины, плены и шлаковые включения. Если такой пруток попадает в дальнейшую механическую обработку, изготовленные из него детали, как правило, идут в брак, что приводит к значительным потерям материала и трудозатрат. Ряд экспортных заказов прямо требует поштучного контроля исходных прутков; при этом ручной контроль портативным прибором отличается низкой производительностью и высокой трудоемкостью при контроле длинных прутков, что не позволяет проводить приемочный контроль больших партий. Кроме того, типоразмеры прутков варьируются в широких пределах — от 8 до 80 мм по диаметру, поэтому оборудование должно обеспечивать независимую регулировку параметров по каналам и быструю переналадку на разные типоразмеры изделий.
Процесс применения оборудования. Многоканальная онлайн-система вихретокового контроля HS-CT360 совместно с загрузочным стеллажом, рольгангом и разгрузочным сортировочным столом образует законченную линию контроля. Прутки по одному автоматически подаются загрузочным механизмом на рольганг и равномерно проходят через блок многоканальных проходных катушек; для каждого канала независимо задаются усиление, фаза и порог сигнализации, при этом синхронно регистрируются вихретоковые сигналы по окружности прутка для выявления поверхностных и приповерхностных дефектов. Перед началом контроля выполняется калибровка чувствительности по стандартному образцу того же материала с искусственными дефектами. В процессе контроля на большом промышленном экране одновременно отображаются осциллограммы всех каналов, что позволяет поштучно наблюдать за состоянием контроля каждого прутка. При обнаружении дефекта система фиксирует номер прутка, амплитуду и положение дефектного сигнала и включает звуковую и световую сигнализацию; сортировочный механизм на разгрузочном конце направляет дефектный пруток в контейнер некондиции, а годные изделия автоматически поступают в зону готовой продукции. Система поддерживает пакетное хранение данных и экспорт записей контроля, что удобно для ведения журнала входного контроля сырья. При переходе на прутки другого диаметра достаточно быстро сменить катушки и профиль параметров контроля — система адаптируется к контролю различных типоразмеров, заменяя ручной контроль портативным прибором. Производительность контроля повышается более чем в 5 раз, что обеспечивает высокий процент годной продукции при последующей обработке деталей.
3.2 Нефтехимическая промышленность
3.2.1 Полевой вихретоковый контроль сварных швов технологических трубопроводов (HS-ET200)
Справочная информация о сценарии. Технологические трубопроводы нефтехимических предприятий длительное время эксплуатируются в условиях высоких температур и воздействия коррозионных сред. Сварные швы являются зонами концентрации напряжений: при длительной эксплуатации в них могут зарождаться усталостные трещины и коррозионные язвы. Если трещина развивается до сквозного повреждения, возникает реальная угроза пожара или утечки токсичных сред — тяжелых аварий на производстве. Трассы трубопроводов на предприятиях сложны, значительная часть трубопроводов проложена на эстакадах; тонкое наружное антикоррозионное покрытие в ряде участков затруднительно удалить, рабочие пространства стеснены, а крупногабаритное автоматизированное оборудование контроля ввести на площадку невозможно. Поэтому сторонние организации неразрушающего контроля нуждаются в портативном оборудовании для периодического контроля в условиях эксплуатации, причем записи контроля должны соответствовать нормам освидетельствования специального оборудования. Традиционный магнитопорошковый контроль требует зачистки поверхности и нанесения магнитной суспензии — процедура трудоемкая, а для неферромагнитных трубопроводов из нержавеющей стали и алюминиевых сплавов он вообще неприменим.
Процесс применения оборудования. Специалист по контролю прибывает на место работ с портативным вихретоковым дефектоскопом HS-ET200 и комплектным вилочным датчиком для сварных швов. Перед началом работ с поверхности шва удаляются пыль и масляные загрязнения; тонкое антикоррозионное покрытие может быть сохранено (полная зачистка не требуется). Затем на стандартном образце из трубной стали того же материала выполняется калибровка чувствительности с настройкой усиления, частоты и порога сигнализации. При сканировании оператор равномерно ведет датчик вдоль сварного шва; экран прибора в реальном времени отображает сигнал в импедансной плоскости. При наличии поверхностных микротрещин или коррозионных дефектов сигнал вихревых токов смещается, и прибор немедленно выдает звуковую и световую сигнализацию. Специалист отмечает положение дефекта, сохраняет осциллограмму дефекта и повторным сканированием проверяет подозрительные зоны. Прибор питается от встроенного литий-ионного аккумулятора, поэтому внешнее электропитание на площадке не требуется; работы можно выполнять в стесненных местах у опор и на высотных участках трубопроводов. По завершении контроля сохраненные осциллограммы, время контроля и данные об изделиях переносятся в компьютер для оформления официального отчета о неразрушающем контроле, который передается заказчику и органам надзора за специальным оборудованием. Благодаря отсутствию контактной среды контроль не загрязняет антикоррозионное покрытие трубопровода, процедура полевого контроля существенно упрощается и удовлетворяет требованиям периодического освидетельствования специального оборудования нефтехимических предприятий.
3.2.2 Контроль трубных пучков теплообменников при ремонте (HS-ET260)
Справочная информация о сценарии. В кожухотрубных теплообменниках химических заводов и ТЭЦ внутренние теплообменные трубы длительно контактируют с циркуляционной охлаждающей водой, вследствие чего на стенках возникают питтинговая коррозия и усталостные трещины; при этом зоны опорных перегородок пучка создают помехи сигналу. Повреждение одной теплообменной трубы приводит к перетоку сред и снижению тепловой эффективности, а в тяжелых случаях — к остановке установки на ремонт. Трубные пучки теплообменников очень многочисленны: одна единица оборудования может содержать более тысячи труб. Окно ремонтных работ ограничено, а стоимость останова крайне высока. Внутреннее пространство пучка стеснено, обычные ультразвуковые датчики внутрь трубы ввести невозможно, поэтому применяются портативные многочастотные вихретоковые приборы со встроенными внутритрубными датчиками для поштучного контроля внутренней поверхности теплообменных труб.
Процесс применения оборудования. Ремонтный персонал использует портативный цифровой вихретоковый дефектоскоп HS-ET260 с комплектным внутритрубным датчиком. Перед началом контроля снимаются крышки теплообменника и очищаются устья труб от мусора; затем на стандартной трубе того же материала с искусственными дефектами задаются многочастотные параметры, позволяющие подавить помехи от опорных перегородок и отделить сигналы реальных дефектов стенки от помех конструктивных элементов. При контроле датчик медленно вводится с устья трубы и равномерно продвигается по длине; прибор в реальном времени регистрирует вихретоковый сигнал и отображает импедансную кривую на сенсорном экране. При наличии питтинга или трещины сигнал заметно изменяется, прибор выдает сигнализацию и фиксирует глубину и положение дефекта. По завершении контроля каждой трубы соответствующие данные сохраняются. После контроля всего пучка выявляются дефектные трубы, отмечается их положение, принимается решение о глушении или замене. HS-ET260 оснащен функцией видеозаписи дефектов: осциллограммы контроля можно воспроизводить, что позволяет инженеру по контролю повторно проанализировать дефекты и оформить отчет о ремонтном контроле. Прибор отличается малым весом, переносится и обслуживается одним человеком, приспособлен для временных работ на ремонтной площадке, позволяет сократить сроки ремонтного останова теплообменника и ускорить ввод установки в эксплуатацию.
3.3 Автомобильная промышленность
3.3.1 Полевой контроль алюминиевых компонентов шасси автомобилей (HS-ET200)
Справочная информация о сценарии. Алюминиевые кронштейны и рычаги подвески шасси автомобилей на новых источниках энергии изготавливаются преимущественно из литейных алюминиевых сплавов. В процессе литья на поверхности могут образовываться спаи (холодные швы) и микротрещины. При длительной эксплуатации автомобиля компоненты воспринимают знакопеременные нагрузки, микротрещины непрерывно развиваются и в конечном счете могут привести к разрушению элемента шасси и дорожно-транспортному происшествию. Часть продукции после отгрузки направляется на выборочный контроль к заказчику или в стороннюю лабораторию; на таких площадках, как правило, отсутствует стационарное крупногабаритное оборудование, поэтому контроль должен выполняться быстро портативным прибором. Алюминиевые сплавы относятся к неферромагнитным токопроводящим материалам, магнитопорошковый контроль для них неприменим; вихретоковый контроль является предпочтительным методом.
Процесс применения оборудования. Сотрудник службы качества прибывает на площадку с дефектоскопом HS-ET200 и специализированным ручным датчиком, очищает поверхность компонента от масляных загрязнений — обширная зачистка не требуется, тонкий слой лака может быть сохранен. Затем прибор калибруется по стандартному образцу из алюминиевого сплава с искусственными трещинами, выбирается рабочая частота и устанавливается порог сигнализации. При сканировании оператор медленно ведет датчик по зонам концентрации напряжений компонента (углы, зоны отверстий под болты); прибор в реальном времени контролирует вихретоковый сигнал. При обнаружении поверхностных микротрещин прибор выдает звуковую и световую сигнализацию; специалист фотографирует изделие, сохраняет осциллограмму и отмечает дефектный компонент. Оборудование поддерживает функцию сортировки по марке материала и может применяться для выявления деталей из ошибочной партии. По завершении контроля данные выгружаются и формируется отчет о выборочном контроле. Прибор питается от литий-ионного аккумулятора и пригоден для выборочного контроля партий деталей непосредственно на площадке: он позволяет быстро выявлять литейные дефекты, отсекать некондиционные изделия и не допускать попадания дефектных компонентов в сборку автомобиля, обеспечивая безопасность эксплуатации транспортного средства.
3.3.2 Онлайн-контроль прутков для крепежных изделий (HS-CT360)
Справочная информация о сценарии. Исходным материалом для высокопрочных болтов и гаек служат прутки из легированной конструкционной стали. Такие поверхностные дефекты, как закаты, трещины и царапины, в процессе термической обработки дополнительно развиваются и могут привести к разрушению крепежного изделия под вибрационными нагрузками автомобиля, что непосредственно создает аварийную опасность. Объемы поступающих прутков у производителей крепежа велики и требуют 100%-ного онлайн-контроля; ручной контроль отличается низкой производительностью и высоким риском пропуска дефектов. Номенклатура прутков широка, а линия работает в режиме непрерывной подачи, поэтому система контроля должна быстро перестраиваться между параметрами, взаимодействовать с загрузочно-разгрузочными механизмами линии и обеспечивать автоматизированный контроль с автоматической сортировкой. Для крепежа, поставляемого на экспорт, требуются полные прослеживаемые записи контроля, удовлетворяющие аудиту качества зарубежных заказчиков.
Процесс применения оборудования. Онлайн-система HS-CT360 устанавливается за операцией разгрузки прутков. Прутки равномерно подаются транспортирующим механизмом на позицию контроля и проходят через многоканальные проходные катушки. Перед началом контроля выполняется калибровка по стандартному образцу с дефектами и задаются усиление, фаза и порог сигнализации для соответствующего типоразмера; многоканальная синхронная регистрация сигналов по окружности позволяет выявлять поверхностные трещины и закаты. При обнаружении дефекта система автоматически фиксирует номер прутка и осциллограмму дефекта и выдает сигнал на устройство сортировки, автоматически отделяя некондиционные прутки. Промышленный компьютер долговременно сохраняет все записи контроля и поддерживает оперативное обращение и экспорт отчетов для аудита заказчика. При переходе на прутки другого диаметра достаточно заменить катушки и вызвать заранее сохраненный профиль параметров — переналадка на новый типоразмер выполняется быстро. Система способна стабильно работать в круглосуточном режиме 7×24, заменяет выборочный ручной контроль и обеспечивает полный контроль исходного материала, гарантируя стабильное качество сырья для высокопрочного крепежа и соответствие отечественным и зарубежным стандартам на крепежные изделия.
3.4 Стальные конструкции и специальное оборудование
3.4.1 Периодический контроль сварных швов стальных мостов (HS-ET260)
Справочная информация о сценарии. Крупные стальные мосты длительное время эксплуатируются на открытом воздухе. Под совместным воздействием осадков, перепадов температур и знакопеременных нагрузок от транспорта в сварных швах коробчатых балок и на соединительных пластинах могут зарождаться усталостные микротрещины. Такие поверхностные микротрещины на ранней стадии невидимы невооруженным глазом, однако под многократными нагрузками постоянно развиваются и представляют серьезную угрозу безопасности мостовой конструкции. Контроль мостов в основном выполняется на высоте, поэтому оборудование должно иметь малый вес и быть удобным для переноски. Сплошная зачистка антикоррозионного покрытия моста крайне затратна и разрушает существующую систему защиты, тогда как вихретоковый контроль позволяет работать непосредственно по тонкому покрытию, существенно сокращая объемы зачистки.
Процесс применения оборудования. Специалист по контролю прибывает на рабочую поверхность моста с портативным вихретоковым дефектоскопом HS-ET260 и специализированным вилочным датчиком для сварных швов. С поверхности шва удаляются рыхлая ржавчина и песчано-грязевая корка; тонкое антикоррозионное покрытие сохраняется. Чувствительность прибора калибруется по стандартному образцу того же материала с искусственными прорезями, задаются частота контроля и порог сигнализации. Затем оператор равномерно ведет датчик по всей длине шва; сенсорный экран 7 дюймов в реальном времени отображает сигнал в импедансной плоскости, позволяя фиксировать поверхностные и приповерхностные микротрещины шва. При появлении дефектного сигнала прибор выдает звуковую и световую сигнализацию, специалист отмечает координаты дефекта и сохраняет файл осциллограммы. Встроенная память большого объема позволяет непрерывно сохранять значительные массивы данных контроля; по завершении работ данные экспортируются в отчет. Весь комплект переносится одним человеком, питается от литий-ионного аккумулятора, при работе на высоте не требуется прокладка силового кабеля — трудоемкость работ существенно снижается, а объемы зачистки покрытия уменьшаются. Это позволяет эффективно проводить периодический контроль безопасности стальных мостовых конструкций, своевременно выявлять ранние усталостные трещины и заблаговременно выполнять ремонт и усиление, предотвращая аварии мостов.
3.4.2 Входной выборочный контроль компонентов сосудов под давлением (HS-ET200)
Справочная информация о сценарии. Фланцы и штуцеры сосудов под давлением относятся к элементам, работающим под давлением. В процессе ковки на их поверхности могут образовываться трещины и закаты. Качество таких элементов непосредственно определяет безопасность сосуда: в соответствии с нормами по специальному оборудованию для поковок, работающих под давлением, требуется выборочный неразрушающий контроль. Поставки комплектующих поступают большими партиями, размеры и форма изделий разнообразны; стационарное оборудование не может гибко адаптироваться к различным фасонным поковкам, поэтому для проведения выборочного контроля непосредственно на складе сырья необходим портативный дефектоскоп.
Процесс применения оборудования. Сотрудник службы качества работает дефектоскопом HS-ET200 с ручным точечным датчиком. Перед контролем с поверхности поковки удаляются окалина и масляные загрязнения; прибор калибруется по стандартному образцу того же материала с искусственными дефектами, настраиваются усиление и частота контроля. Затем поточечно сканируются зоны концентрации напряжений — галтели фланцев, корневые зоны штуцеров; прибор в реальном времени регистрирует вихретоковый сигнал и при обнаружении поверхностных микротрещин выдает звуковую и световую сигнализацию. Специалист фиксирует номер изделия и положение дефекта, сохраняет кривую контроля. Оборудование также позволяет оценивать марку материала и выявлять случаи смешения партий. По завершении контроля формируется отчет, служащий основанием для приемки сырья на склад. Прибор отличается малыми габаритами, позволяет выполнять контроль непосредственно на складе без транспортировки изделий в специализированную лабораторию, сокращает сроки входного контроля и повышает гарантии соответствия качества компонентов сосудов под давлением.
4 Индивидуальное исполнение и OEM
4.1 Индивидуальное изготовление
Дефектоскопы данной серии могут изготавливаться по индивидуальному заказу с глубокой степенью адаптации. Портативные модели HS-ET200 и HS-ET260 поддерживают изготовление специализированных датчиков (вилочных для сварных швов, внутритрубных для трубных пучков, для малых отверстий, специализированных для криволинейных поверхностей). Программное обеспечение может быть адаптировано: двухъязычный интерфейс (китайский/английский), настраиваемые шаблоны отчетов, алгоритмы классификации дефектов, облачная передача данных контроля, а также многоуровневое разграничение прав пользователей. Онлайн-модели HS-CT300 и HS-CT360 допускают изготовление механической рамы подачи, загрузочно-разгрузочных механизмов, системы автоматической маркировки дефектов и пневматической сортировки под различные наружные диаметры труб и прутков и скорости подачи; возможны расширение числа каналов, интеграция с ПЛК линии и подключение к MES-системе управления производством с передачей данных контроля на заводскую информационную платформу. Кроме того, по условиям эксплуатации заказчика могут изготавливаться пылезащищенные, влагозащищенные и высокотемпературные исполнения корпусов для тропических, высокозапыленных и влажных цехов. Алгоритмы могут адаптироваться под стандарты неразрушающего контроля различных стран, обеспечивая соответствие требованиям контроля экспортной продукции.
4.2 OEM-производство
Возможно выполнение OEM-заказов: нанесение логотипа заказчика, изготовление фирменной таблички на корпусе и индивидуальной заставки при включении; аппаратная и программная части прибора могут быть изменены по требованиям заказчика. Портативные дефектоскопы могут поставляться только основным блоком — датчики заказчик комплектует самостоятельно; онлайн-системы могут поставляться без механической части подачи — поставляется основной блок контроля, а механизм подачи заказчик комплектует сам. По OEM-заказам предоставляется полный комплект технической документации, руководства по эксплуатации и заводские сертификаты калибровки; возможны серийные поставки с комплектом документов для экспортной инспекции.
5 Порядок монтажа и пусконаладки
5.1 Портативные модели HS-ET200, HS-ET260
Монтаж. Перед началом работы сверьте комплектность: основной блок, литий-ионный аккумулятор, датчик, сигнальный кабель, стандартные образцы и т. д.; затем установите аккумулятор в батарейный отсек основного блока, подключите сигнальный кабель датчика и убедитесь, что разъем зафиксирован и не имеет люфта.
Пусконаладка. После включения задайте материал изделия и частоту контроля, выполните калибровку чувствительности по стандартному образцу; отрегулируйте усиление и фазу так, чтобы сигнал от искусственного дефекта достигал заданной амплитуды, и установите порог сигнализации. Затем проверьте датчик, убедитесь в корректной работе функции компенсации отрыва и сохраните профиль параметров для дальнейшего использования.
Контрольная операция. Очистив поверхность образца, равномерно ведите датчик, наблюдая за осциллограммой; при срабатывании сигнализации проверьте дефект повторным сканированием. По завершении контроля сохраните данные, выключите прибор и извлеките аккумулятор.
5.2 Онлайн-модели HS-CT300, HS-CT360
Подготовительный этап. Установите шкаф основного блока контроля на место, закрепите раму подачи и катушечную оснастку, подключите силовое питание 380 В с надежным заземлением и сигнальные кабели к устройству сортировки; проверьте изоляцию линий и убедитесь в отсутствии риска короткого замыкания.
Механический монтаж. Установите проходные катушки, отрегулируйте горизонтальность рольганга, обеспечив соосность подачи труб/прутков и исключив трение изделия о катушки; затем смонтируйте маркиратор дефектов и пневматический отбраковывающий механизм.
Электрическая наладка. Подайте питание, запустите промышленный компьютер и проверьте исправность линий связи; загрузите параметры изделия, выполните калибровку чувствительности по стандартному образцу с дефектами, настройте многочастотные параметры и установите порог сигнализации. Затем проведите комплексное испытание механизмов подачи, маркировки и сортировки и убедитесь, что при обнаружении дефекта отбраковывающий механизм срабатывает своевременно и точно.
Опытный прогон. Выполните непрерывный пробный прогон стандартного образца в течение 30 минут и оцените частоту пропуска дефектов и ложных срабатываний; после стабилизации параметров сохраните рецептуру. Обучите операторов площадки, после чего запустите производство.
Приемка. После успешных испытаний на серийной партии оформите сдачу-приемку в эксплуатацию.
6 Поиск и устранение неисправностей
Таблица 2 — Поиск и устранение неисправностей
Признак неисправности | Порядок проверки | Решение |
Основной блок не включается (ET207/CYC9S) | 1. Проверить заряд аккумулятора; | Аккумулятор разряжен — заменить; зачистить металлические контакты; при неисправности платы питания — возврат на заводской ремонт |
Дрейф базовой линии, повышенный шум | 1. Поврежден кабель датчика; | Заменить кабель датчика; очистить поверхность изделия; для онлайн-системы — выполнить надежное заземление |
Пропуск дефектов | 1. Недостаточная чувствительность; | Повторно откалибровать по стандартному образцу; скорректировать частоту контроля; заменить датчик |
Частые ложные срабатывания | 1. Значительные помехи отрыва; | Включить автоматическую компенсацию отрыва; снизить усиление; зачистить выступающие неровности поверхности |
Не срабатывает устройство сортировки онлайн-системы | 1. Обрыв линии выходного сигнала; | Проверить сигнальный кабель; перезапустить модуль связи; отрегулировать давление компрессора |
Сенсорный экран не реагирует (HS-ET260 / промышленный компьютер онлайн-системы) | 1. Зависание системы; | Перезапустить прибор; разобрать корпус и подтянуть шлейф экрана, при повреждении — заменить |
Невозможно сохранить данные контроля | 1. Переполнение памяти; | Очистить старые данные; при неисправности модуля хранения — замена на заводе |
7 Преимущества технического обслуживания
Модульная конструкция, удобство ремонта. Аппаратная часть приборов выполнена по модульной схеме: датчик, плата сбора сигнала и модуль питания независимы друг от друга, неисправный узел заменяется отдельно без возврата всего прибора на завод, что заметно сокращает время простоя. У онлайн-моделей основной блок контроля и механическая часть подачи конструктивно разделены: неисправность механической части не влияет на блок контроля.
Долговечные датчики и низкие затраты на эксплуатацию. Датчики имеют износостойкую конструкцию и комплектуются защитными чехлами; номенклатура расходных материалов невелика. Портативные датчики отличаются высокой универсальностью: датчики нескольких моделей взаимозаменяемы, что сокращает склад запасных частей. Оборудование не использует быстроизнашиваемые контактные материалы: в отличие от ультразвукового контроля, не требуется постоянная закупка контактной среды, благодаря чему долгосрочные эксплуатационные затраты ниже.
Удаленная техническая поддержка. Онлайн-модели поддерживают удаленный вход для настройки: регулировка параметров программного обеспечения и обновление программ могут выполняться дистанционно; зарубежные заказчики могут быстро устранять простые неисправности онлайн, что снижает затраты на командировки инженеров. Портативные приборы позволяют пересылать файлы осциллограмм для дистанционного анализа дефектных сигналов техническими специалистами.
Стабильность, долговечность и устойчивость к условиям среды. Применяются комплектующие промышленного класса, широкий диапазон рабочих температур; корпуса портативных приборов противоскользящие и пылезащищенные, основные блоки онлайн-систем размещаются в пылезащищенных промышленных шкафах — оборудование приспособлено для металлургических цехов, запыленных сред и полевого контроля, отличается низкой частотой отказов.
Полное обеспечение запасными частями. Обеспечивается долгосрочная поставка оригинальных запасных частей, возможна серийная поставка комплектов запчастей на экспорт. Каждый прибор поставляется с заводским сертификатом калибровки и поддерживает ежегодную метрологическую поверку, что удовлетворяет требованиям аттестации неразрушающего контроля в России и за рубежом. Программное обеспечение бесплатно обновляется в рамках малых версий в течение всего срока службы.
Отказ от ответственности. Оборудование предназначено исключительно для неразрушающего контроля электропроводящих металлов; операторы обязаны пройти профессиональную подготовку по неразрушающему контролю. Результаты контроля, выдаваемые оборудованием, носят справочный характер; окончательное заключение о дефектности выносится квалифицированным специалистом по неразрушающему контролю. Запрещается использование прибора во взрывоопасных средах без соответствующих мер защиты.
Спецификации
Ключевые особенности
- 1. Принцип контроля: основан на эффекте электромагнитных вихревых токов. Дефекты на поверхности и в приповерхностном слое заготовки, такие как трещины и включения, выявляются путем регистрации изменения импеданса катушки датчика. Также поддерживается сортировка материалов и измерение толщины покрытий.
- 2. Метод контроля: бесконтактный контроль, не требуется контактная среда, контрольные операции выполняются удобно.
- 3. Форма продукта: выпускается в двух вариантах – портативные модели и автоматизированные системы контроля на линии, адаптированные для различных условий эксплуатации.
- 4. Сферы применения: охватывает металлургию, производство труб, автомобильные компоненты, стальные конструкции и другие отрасли. Подходит для инспекции объектов в эксплуатации на месте и сплошного контроля продукции на производственной линии перед отгрузкой.