Product Demo Video
Дефектоскоп магнитопорошковый
1. Общие сведения
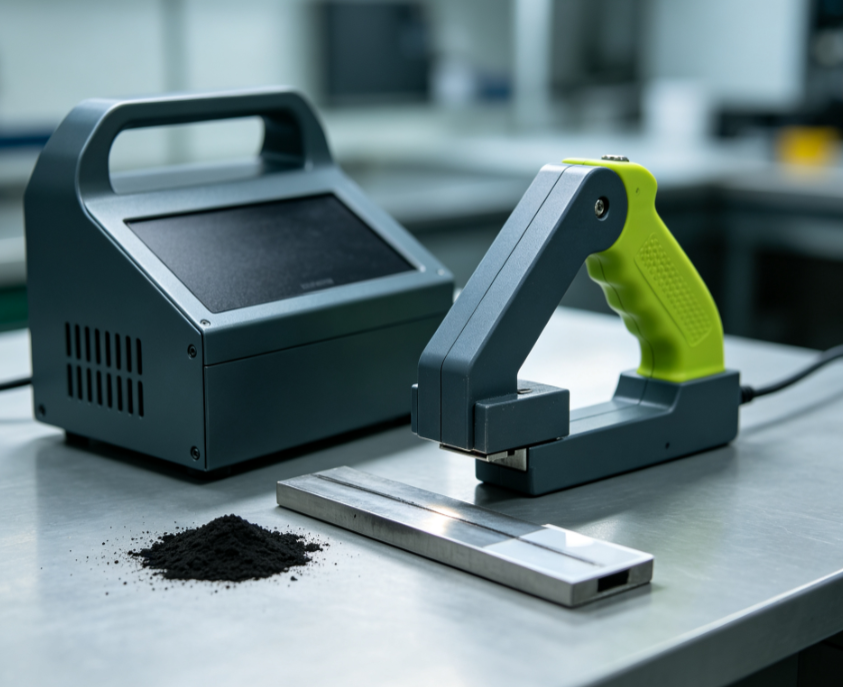
Магнитопорошковые дефектоскопы серии CDX созданы на основе метода контроля ферромагнитных материалов по магнитным полям рассеяния и могут применяться непосредственно на объекте. При контроле на ферромагнитное изделие воздействует намагничивающее магнитное поле; при наличии в поверхностном или приповерхностном слое изделия несплошностей — трещин, шлаковых включений, пор, расслоений — в этих зонах образуются магнитные поля рассеяния, на которых оседает магнитный порошок, формируя видимые невооружённым глазом индикаторные отложения. По этим отложениям оператор определяет расположение, протяжённость и форму дефектов. Три модели различаются по назначению: HS-CDX-200 — комбинированная модель на переменном и постоянном токе, обеспечивающая контроль как поверхностных, так и приповерхностных дефектов; HS-CDX-300 — облегчённая модель на переменном токе, применяемая преимущественно для массового обследования сварных швов на объекте; HS-CDX-500 — модель на переменном токе с регулируемым током намагничивания и встроенным размагничиванием, предназначенная для контроля прецизионных деталей, к которым предъявляются требования по ограничению остаточной намагниченности. Приборы комплектуются четырьмя взаимозаменяемыми преобразователями типов A, D, E и O: преобразователь типа A (подковообразный) предназначен для угловых сварных швов; электромагнитное ярмо типа D с регулируемым расстоянием между полюсами применяется для плоских и криволинейных деталей; преобразователь типа E с перекрестно-вращающимся магнитным полем разработан для сварных швов — за один проход сканирования выявляются одновременно поперечные и продольные трещины; кольцевая катушка типа O обеспечивает циркулярное намагничивание небольших тел вращения — валов и болтов. Продукция широко применяется в сферах специального оборудования, стальных строительных конструкций, машиностроения, железнодорожного транспорта, нефтехимической и энергетической промышленности, выполняя задачи контроля в процессе эксплуатации и контроля качества при отгрузке с предприятия.
2. Основные технические характеристики
Таблица 1 — Основные технические характеристики
Параметр | HS-CDX-200 | HS-CDX-300 | HS-CDX-500 |
Источник тока намагничивания | Переменный / постоянный ток | Переменный ток | Переменный ток, плавная регулировка тока намагничивания |
Напряжение питания | AC 220 В ±10 %, 50 Гц | AC 220 В ±10 %, 50 Гц | AC 220 В ±10 %, 50 Гц |
Номинальная мощность | 1100 Вт | 800 Вт | 900 Вт |
Сила отрыва (переменный ток) | ≥45 Н | ≥45 Н | ≥45 Н |
Сила отрыва (постоянный ток) | ≥180 Н | без выхода постоянного тока | без выхода постоянного тока |
Штатные преобразователи | Полный комплект A, D, E, O | Полный комплект A, D, E, O | Полный комплект A, D, E, O |
Глубина намагничивания | Поверхностный слой 2 мм, приповерхностный — до 4 мм | Только поверхностный слой ≈2 мм | Только поверхностный слой ≈2 мм |
Функция размагничивания | Встроенная отсутствует, требуется внешнее устройство | Встроенная отсутствует | Встроенное размагничивание переменным током |
Способ регулировки тока | Переключение режимов переменного/постоянного тока, ступенчатая регулировка | Фиксированный выход | Плавная бесступенчатая регулировка на тиристорах |
Масса прибора | ≈8,5 кг | ≈6 кг | ≈7,2 кг |
Рабочая температура окружающей среды | от –10 °C до +45 °C | от –10 °C до +45 °C | от –10 °C до +45 °C |
Относительная влажность | ≤80 % (без конденсата) | ≤80 % (без конденсата) | ≤80 % (без конденсата) |
Функции защиты | Защита от перегрузки по току и перегрева | Защита от перегрузки по току и перегрева | Многоступенчатая защита: от перегрузки по току, перенапряжения, перегрева и утечки тока |
Стандарты | NB/T 47013, JB/T 4730 | NB/T 47013, JB/T 4730 | NB/T 47013, JB/T 4730 |
3. Отрасли применения и сценарии использования
3.1 Сосуды под давлением и технологические трубопроводы (котлы, нефтехимические резервуары, технологические трубопроводы)
3.1.1 Периодический контроль стыковых сварных швов стенки крупного резервуара для сырой нефти в процессе эксплуатации (рекомендуемая модель — HS-CDX-200)
Фон сценария. Вертикальные резервуары для сырой нефти большого объёма характеризуются длительным сроком службы. Совокупное воздействие коррозии среды, циклического изменения давления и колебаний температуры способствует зарождению усталостных трещин и коррозионного растрескивания в стыковых сварных швах стенки и Т-образных соединениях резервуара. В соответствии с нормативными требованиями к специальному оборудованию резервуар подлежит полному периодическому освидетельствованию один раз в 6–12 лет, при этом магнитопорошковый контроль поверхностных и приповерхностных дефектов сварных швов является обязательной процедурой. Ввиду больших габаритов резервуара его невозможно доставить в цех, поэтому работы выполняются непосредственно внутри резервуара с применением портативного дефектоскопа. Кроме того, помимо выходящих на поверхность трещин, в сварных швах стенки нередко залегают дефекты, образовавшиеся при сварке, — непровары, шлаковые включения, локализованные в приповерхностном слое шва; при контроле только переменным током их стабильное выявление затруднено, поэтому для данного сценария выбран магнитопорошковый дефектоскоп HS-CDX-200 на переменном и постоянном токе.
Порядок применения оборудования. До начала работ выполняются подготовительные мероприятия по безопасности: вентиляция резервуара и контроль газовой среды с подтверждением соответствия, после чего устанавливаются подмости. Затем выполняется подготовка зоны контроля швов: шлифовкой удаляются лакокрасочное покрытие, коррозия и окалина до появления металлического блеска, очищается поверхность от масляных загрязнений. Приготавливаются магнитная суспензия на водной основе с чёрным порошком и контрольная пластина типа A1; рядом с контролируемым швом с помощью пластины выполняется проверка чувствительности, подтверждающая нормальное состояние системы намагничивания и системы подачи суспензии дефектоскопа. Основной контроль выполняется преобразователем типа E в режиме намагничивания переменным током при сканировании поверхности шва для выявления поперечных и продольных поверхностных трещин; на участках с подозрением на подповерхностные дефекты выполняется переключение в режим намагничивания постоянным током, который благодаря более глубокому проникновению поля позволяет выявлять шлаковые включения, несплавления и другие дефекты в приповерхностной зоне шва. В процессе намагничивания одновременно подаётся магнитная суспензия и ведётся наблюдение за индикаторными отложениями; обнаруженные дефекты незамедлительно маркируются и фиксируются фотосъёмкой. Поскольку HS-CDX-200 не оснащён встроенным размагничиванием, после завершения контроля каждого шва зона размагничивается внешним размагничивающим устройством во избежание притягивания пыли остаточной намагниченностью изделия. На протяжении всего процесса регистрируются температура окружающей среды, параметры намагничивания, расположение и протяжённость дефектов, на основании чего формируется отчёт по неразрушающему контролю. Контроль швов резервуара ведётся поэтапно (по участкам); угловые зоны Т-образных соединений и больших угловых швов днища дополнительно обследуются подковообразным преобразователем типа A. Все дефекты, превышающие допустимые нормы, незамедлительно маркируются после подтверждения, назначаются последующая зачистка, повторный контроль и ремонт. По завершении всех работ сводные записи по контролю и фото- и видеоматериалы передаются в орган надзора за специальным оборудованием и хранятся в качестве основания для оценки безопасности резервуара. В рамках одной проверки протяжённость одного шва стенки резервуара может достигать нескольких сотен метров; комбинированный режим переменного/постоянного тока HS-CDX-200 обеспечивает выполнение требований стандартов к выявлению приповерхностных дефектов и соответствует нормам контроля специального оборудования.
3.1.2 Периодический контроль стыковых сварных швов химических трубопроводов высокого давления (рекомендуемая модель — HS-CDX-200)
Фон сценария. Трубопроводы высокого давления химических установок транспортируют среды с высокой температурой, высоким давлением и коррозионной активностью, длительно испытывая циклические изменения давления и эрозионное воздействие среды; в зоне сварных швов легко зарождаются усталостные трещины, распространение которых способно привести к утечке среды и тяжёлым авариям, вплоть до взрыва. В соответствии с нормами периодического освидетельствования технологических трубопроводов сварные швы подлежат магнитопорошковому контролю. Трубопроводы, как правило, прокладываются между опорами эстакад, рабочее пространство ограничено, размещение стационарного дефектоскопа невозможно, поэтому обязательно применение портативного оборудования. Кроме того, в сварных соединениях трубопроводов помимо поверхностных трещин в зоне термического влияния часто присутствуют неглубоко залегающие приповерхностные дефекты, тогда как контроль только переменным током позволяет выявлять лишь трещины, выходящие на поверхность, — существует риск пропуска подповерхностных дефектов. В связи с этим выбран дефектоскоп HS-CDX-200.
Порядок применения оборудования. Перед контролем участок контролируемого шва трубопровода изолируется, выполняется технологический сброс давления и охлаждение, подтверждается безопасность работ. В пределах 50 мм с каждой стороны контролируемого шва выполняется зачистка от коррозии и лакокрасочного покрытия, удаляются масляные загрязнения поверхности. С помощью контрольной пластины типа A1 выполняется проверка дефектоскопа HS-CDX-200, подтверждающая соответствие чувствительности системы намагничивания требованиям. Стыковые швы прямых участков трубопровода контролируются преобразователем типа E в режиме намагничивания переменным током для быстрого выявления поверхностных поперечных и продольных трещин; на участках концентрации напряжений — отводах, тройниках — выполняется переключение в режим постоянного тока, позволяющий за счёт более глубокого проникновения поля выявлять приповерхностные дефекты зоны термического влияния. При намагничивании преобразователь перемещается равномерно, синхронно подаётся магнитная суспензия на водной основе с чёрным порошком, ведётся наблюдение за индикаторными отложениями, при этом отличаются ложные отложения от действительных дефектов. При обнаружении подозрительных отложений выполняется повторное намагничивание для подтверждения, регистрируются координаты, протяжённость и форма дефектов. После завершения контроля внешним размагничивающим устройством устраняется остаточная намагниченность сварных швов трубопровода во избежание притягивания металлической стружки и нарушения последующей эксплуатации. Все дефекты, превышающие допустимые нормы, маркируются, строительная организация уведомляется о необходимости ремонта; после завершения ремонта выполняется повторный контроль дефектоскопом HS-CDX-200 для подтверждения устранения дефектов. Фото- и видеоматериалы и первичные записи контроля сводятся и передаются в надзорный орган для экспертизы в качестве удостоверения пригодности данного участка трубопровода к дальнейшей эксплуатации. В стеснённых условиях эстакады портативный корпус HS-CDX-200 и быстрая смена преобразователей позволяют контролировать швы различных типов — прямых участков, отводов, тройников, — что соответствует требованиям контроля химических трубопроводов в процессе эксплуатации.
3.2 Стальные строительные конструкции (стальные каркасы производственных зданий, мосты, пространственные решётчатые конструкции)
3.2.1 Полевой контроль сварных швов большепролётных стальных мостов (рекомендуемая модель — HS-CDX-300)
Фон сценария. Стальные коробчатые балки автомобильных и железнодорожных мостов длительно подвергаются воздействию циклических транспортных нагрузок, ветра и атмосферных осадков; стыковые швы между сегментами коробчатой балки и угловые швы рёбер жёсткости являются зонами повышенного риска образования усталостных трещин. Как при приёмке моста в эксплуатацию, так и при периодической оценке безопасности требуется магнитопорошковый контроль сварных швов. Элементы моста представляют собой крупные стационарные конструкции, демонтаж и транспортировка которых в цех невозможны; работы выполняются непосредственно на высоте в полевых условиях, что предъявляет высокие требования к массе и портативности оборудования. Цель контроля в данном сценарии — преимущественно выявление выходящих на поверхность усталостных трещин; обязательных требований к выявлению приповерхностных дефектов нет. Облегчённый магнитопорошковый дефектоскоп HS-CDX-300 переменного тока имеет массу всего 6 кг, что полностью соответствует условиям работы в подвесных люльках и обеспечивает его широкое применение при контроле сварных швов стальных мостов.
Порядок применения оборудования. Перед началом работ проводится инструктаж по безопасности при высотных работах, устанавливаются люльки или подмости, выполняются мероприятия по защите от падения. Зона контролируемых швов зачищается: удаляются антикоррозионное покрытие, коррозия и брызги металла до обнажения основного металла, затем поверхность очищается от масляных загрязнений очищающим средством. Приготавливаются магнитная суспензия и контрольная пластина чувствительности типа A1; пластина наклеивается на основной металл для проверки чувствительности и подтверждения нормального состояния намагничивания HS-CDX-300. Для длинных стыковых швов коробчатой балки применяется преобразователь типа E с перекрестно-вращающимся магнитным полем: за один проход формируется вращающееся магнитное поле, поперечные и продольные трещины выявляются одновременно, благодаря чему существенно повышается эффективность контроля протяжённых швов. Оператор перемещает прибор HS-CDX-300 в руках, обеспечивая равномерное движение преобразователя вдоль шва со скоростью 2–3 мм/с и синхронную подачу магнитной суспензии; при подходящем освещении ведётся наблюдение за индикаторными отложениями. Для угловых швов рёбер жёсткости и диафрагм применяется подковообразный преобразователь типа A с акцентом на корень углового шва — зону концентрации напряжений и повышенного риска усталостных трещин. В процессе контроля каждый обнаруженный дефект фотографируется, его положение фиксируется, протяжённость записывается. HS-CDX-300 не имеет встроенного размагничивания, однако к остаточной намагниченности мостовых стальных конструкций обычно не предъявляются строгие требования, поэтому дополнительное размагничивание, как правило, не требуется. Контроль сварных швов коробчатой балки ведётся поэтапно (по участкам), при этом швы в зонах высоких напряжений — вблизи опор и в середине пролёта — относятся к приоритетным. По завершении контроля все записи о дефектах сводятся в отчёт по неразрушающему контролю, используемый в качестве материала для приёмки моста в эксплуатацию или оценки его технического состояния. При высотных работах действуют ограничения по нагрузке; лёгкий HS-CDX-300 может переноситься и обслуживаться одним оператором, а в сочетании с преобразователем типа E позволяет существенно сократить время контроля протяжённых швов, что делает его пригодным для массового обследования поверхности сварных швов стальных конструкций.
3.2.2 Контроль сварных швов решётчатых колонн и сетчатых конструкций крупных производственных зданий (рекомендуемая модель — HS-CDX-300)
Фон сценария. Крупные промышленные здания и выставочные центры, как правило, возводятся с применением стальных решётчатых колонн и пространственных сетчатых конструкций; между элементами имеется значительное количество швов трубных пересечений и угловых швов, при выполнении которых сравнительно легко образуются такие дефекты, как поверхностные трещины и поры. После завершения монтажа стальных конструкций здания выполняется приёмочный контроль швов; для зданий более ранних лет постройки предусмотрен периодический контроль с целью выявления усталостных трещин, образовавшихся в процессе эксплуатации. Стержневые элементы сетчатых конструкций распределены по объекту рассредоточенно, точек контроля много, объём полевых работ значителен, при этом целью контроля являются преимущественно выходящие на поверхность трещины — выявление глубоких приповерхностных дефектов не требуется. Благодаря лёгкому корпусу, простоте освоения и удобству смены преобразователей HS-CDX-300 обеспечивает оперативное массовое обследование множества точек контроля.
Порядок применения оборудования. Перед выходом на объект устанавливаются мобильные подмости; последовательно обрабатывается поверхность швов трубных пересечений стержневых элементов: зачисткой удаляются грунтовка, сварочные брызги и окалина до получения чистой поверхности шва. Затем с помощью контрольной пластины типа A1 проверяется чувствительность дефектоскопа HS-CDX-300; после подтверждения надлежащего качества намагничивания начинается контроль. Для швов трубных пересечений круглых труб преимущественно применяется преобразователь типа E, которым выполняется сканирование по периметру шва для быстрого выявления поверхностных поперечных и продольных трещин; на угловых швах стержневых элементов устанавливается подковообразный преобразователь типа A для выявления трещин в корне шва. Преобразователь перемещается равномерно, синхронно подаётся магнитная суспензия, ведётся наблюдение за индикаторными отложениями, ложные показания отличаются от действительных дефектов. При подозрении на дефект выполняется повторное намагничивание для подтверждения, положение дефекта маркируется, фиксируются его размеры. Точки контроля сетчатых конструкций зданий распределены рассредоточенно; лёгкий HS-CDX-300 позволяет оператору быстро перемещаться между стержневыми элементами, простая смена преобразователей повышает эффективность многоточечного контроля. После завершения контроля всех стержневых элементов записи сводятся в отчёт по неразрушающему контролю стальных конструкций, который служит материалом приёмки объекта в эксплуатацию. Поскольку целью контроля сетчатых конструкций является выявление поверхностных сварочных трещин, а HS-CDX-300 отличается высокой чувствительностью при намагничивании переменным током и простотой ежедневного обслуживания, он позволяет достаточно быстро выполнить полевой контроль многочисленных рассредоточенных элементов.
3.3 Машиностроение (выходной контроль прецизионных деталей: валов, зубчатых колёс, крепёжных изделий)
3.3.1 Выходной контроль пальцев и зубчатых колёс строительной техники (рекомендуемая модель — HS-CDX-500)
Фон сценария. Пальцы экскаваторов и зубчатые колёса коробок передач строительной техники являются ответственными деталями, воспринимающими циклические нагрузки; при ковке, термической обработке и шлифовании в них легко образуются закалочные, шлифовочные и кузнечные трещины, поэтому перед отгрузкой с предприятия детали подлежат обязательному магнитопорошковому контролю для выявления поверхностных дефектов. Если после контроля на деталях сохраняется остаточная намагниченность, на последующей стадии механической обработки резанием они будут притягивать металлическую стружку, которая может повредить обрабатываемую поверхность и ухудшить точность сборки, поэтому этап размагничивания обязателен. HS-CDX-500 сочетает плавно регулируемый ток намагничивания и встроенное размагничивание, не требуя внешнего размагничивающего устройства, и подходит для контроля прецизионных деталей механической обработки.
Порядок применения оборудования. Перед контролем детали очищаются: удаляются смазочно-охлаждающая жидкость, масляные загрязнения и окалина; поверхность поддерживается сухой и чистой. Затем дефектоскоп HS-CDX-500 подключается к сети 220 В, с помощью контрольной пластины типа A1 выполняется проверка чувствительности, после чего ток намагничивания устанавливается в соответствии с размерами и материалом деталей; плавная регулировка выходного магнитного поля на тиристорах обеспечивает адаптацию к пальцам и зубчатым колёсам различных типоразмеров. Для коротких пальцев, болтов и подобных деталей применяется кольцевая катушка типа O, обеспечивающая циркулярное намагничивание для выявления продольных трещин; для торцевых поверхностей зубчатых колёс и зоны корня зуба применяется электромагнитное ярмо типа D с регулируемым расстоянием между полюсами, при этом корень зуба — зона повышенной концентрации напряжений — контролируется в приоритетном порядке на предмет шлифовочных трещин. В процессе намагничивания подаётся магнитная суспензия на водной основе с чёрным порошком, ведётся наблюдение за индикаторными отложениями, дефекты маркируются, фиксируются их размеры. После завершения контроля непосредственно включается встроенная функция размагничивания HS-CDX-500, затем гауссметром повторно измеряется остаточная намагниченность для подтверждения её соответствия техническим требованиям чертежа и исключения дальнейшего притягивания стружки. Детали с дефектами, превышающими допустимые нормы, изолируются отдельно; несоответствующие изделия направляются в ремонт или бракуются, годные детали передаются на следующую операцию механической обработки. По завершении контроля каждой партии деталей постатейно регистрируются параметры тока намагничивания, количество проконтролированных деталей и статистика дефектов, на основании чего оформляется отчёт о выходном контроле. Благодаря плавной регулировке тока намагничивания HS-CDX-500 адаптируется к прецизионным деталям различных типоразмеров; встроенная функция размагничивания исключает необходимость во внешнем размагничивающем устройстве, что делает прибор оптимальным для контроля небольших партий прецизионных деталей в цехах механической обработки и решает задачу управления остаточной намагниченностью прецизионных изделий.
3.3.2 Контроль качества высокопрочных болтов грузоподъёмного оборудования (рекомендуемая модель — HS-CDX-500)
Фон сценария. Высокопрочные болты грузоподъёмных машин и ветроэнергетического оборудования воспринимают значительные растягивающие и циклические нагрузки; при ковке, накатке резьбы и термической обработке в них легко образуются поверхностные трещины. Разрушение болта способно привести к тяжёлым авариям, вплоть до обрушения кранового оборудования. Поскольку высокопрочные болты относятся к критическим элементам безопасности, при отгрузке с предприятия они подлежат магнитопорошковому контролю поштучно (100 %). Остаточное магнитное поле после контроля притягивает металлические частицы, вызывающие износ при сборке резьбовых соединений, поэтому размагничивание обязательно. HS-CDX-500, оснащённый регулируемым током намагничивания и встроенным размагничиванием, оптимально подходит для серийного контроля болтов.
Порядок применения оборудования. Высокопрочные болты перед контролем промываются для удаления антикоррозионного масла и металлических частиц и просушиваются. Дефектоскоп HS-CDX-500 включается в сеть, контрольной пластиной типа A1 проверяется чувствительность системы. В соответствии с диаметром болтов устанавливается ток намагничивания HS-CDX-500; кольцевая катушка типа O надевается на болт для циркулярного намагничивания, позволяющего выявлять продольные трещины на стержне и в резьбовой части; на головке болта применяется электромагнитное ярмо типа D для контроля галтели на наличие кузнечных трещин. При намагничивании подаётся магнитная суспензия, ведётся наблюдение за индикаторными отложениями для идентификации трещин. После завершения контроля включается встроенное размагничивание прибора, затем гауссметром повторно измеряется остаточная намагниченность для подтверждения соответствия всех её показателей заводским нормам. Болты, признанные несоответствующими, изолируются и хранятся отдельно по категориям и не поступают в сборочные операции; годные изделия упаковываются и передаются на склад. В рамках одной партии полностью регистрируются параметры намагничивания и количество дефектов; вместе с продукцией заказчику передаются соответствующие отчёты о результатах контроля. Благодаря плавно регулируемому току намагничивания HS-CDX-500 охватывает высокопрочные болты типоразмеров M16–M64; интегрированная функция размагничивания сокращает комплект вспомогательного оборудования, что делает прибор удобным для применения на постах контроля качества предприятий-изготовителей.
4. Индивидуальная настройка и производство по контракту (OEM)
4.1 Услуги по индивидуальной настройке
Индивидуальное изготовление преобразователей. Могут поставляться удлинённый преобразователь типа E, ярмо типа D с особым расстоянием между полюсами, специальные подковообразные преобразователи типа A для нестандартных изделий, а также кольцевые катушки типа O большого диаметра. В перечень индивидуального изготовления входит и комбинированный преобразователь с ультрафиолетовой подсветкой для контроля с люминесцентным магнитным порошком.
Индивидуальное исполнение источников питания. Возможна установка литий-ионного модуля беспроводного питания, формирующего полевую версию прибора для работы без сети электроснабжения; по запросу поставляется также версия с безопасным низковольтным питанием.
Индивидуальные функции. Возможна установка модуля фотофиксации и хранения изображений дефектов, модуля передачи данных по Bluetooth и цифровой регистрации; может быть добавлена функция звуковой и световой сигнализации, а также цифровой модуль индикации тока намагничивания и силы отрыва.
Индивидуальное исполнение корпуса и защитных свойств. Возможно повышение степени защиты: применение пылевлагозащищённого корпуса, а также взрывозащищённое исполнение конструкции в соответствии с требованиями применения во взрывоопасных зонах химических производств.
Комплектная поставка по индивидуальному заказу. Возможна комплектация магнитной суспензией, контрольными пластинами и контрольными образцами, инструментальным ящиком, размагничивающим устройством, лампой «чёрного света» и другими принадлежностями — формирование комплексного решения по комплектной поставке.
4.2 Услуги OEM-производства
Принимаются заказы на OEM-производство приборов под торговой маркой заказчика: брендовый логотип, фирменная табличка изделия, упаковка и инструкция изготавливаются по требованиям заказчика. OEM-поставка выполняется в двух вариантах — прибор без комплектации и комплектное оборудование; заказчик может самостоятельно задать технические параметры, отчёт о заводском контроле качества передаётся вместе с каждой партией. Предприятие обладает возможностями серийных поставок, принимает участие в комплектных поставках по тендерам и закупочным процедурам, корректирует технические показатели оборудования в соответствии с тендерными требованиями и предоставляет оригинальные документы завода-изготовителя.
5. Порядок монтажа и пусконаладки
5.1 Этапы монтажа
Осмотр после распаковки. После вскрытия упаковки сверяется соответствие модели прибора, преобразователей, сетевого кабеля, комплектующих и сертификата качества; проверяется целостность корпуса прибора и кабелей.
Установка преобразователя. В соответствии с задачами контроля выбирается преобразователь из числа типов A/D/E/O; разъём преобразователя совмещается с разъёмом прибора и фиксируется, подтверждается надёжность соединения.
Подключение питания. Подтверждается наличие на объекте питания ~220 В переменного тока и надёжного заземления, после чего сетевой кабель подключается к разъёму питания прибора.
Подготовка принадлежностей. Приготавливаются магнитная суспензия и контрольные пластины, а также кисти, опрыскиватели, наждачная бумага, очищающие средства и бланки для записей.
5.2 Порядок пусконаладки
Проверка перед включением питания. Сначала подтверждается, что переключатель питания прибора находится в выключенном положении, затем кабели проверяются на повреждения и короткое замыкание.
Включение питания и запуск. Включается переключатель питания, проверяется нормальное загорание индикатора прибора.
Проверка чувствительности. На чистый ферромагнитный контрольный образец наклеивается пластина типа A1, устанавливается преобразователь, включается намагничивание и подаётся магнитная суспензия; чёткость индикаторного рисунка искусственных дефектов на пластине подтверждает соответствие чувствительности оборудования требованиям стандарта.
Настройка параметров. HS-CDX-200 по мере необходимости переключается между режимами переменного и постоянного тока; HS-CDX-300 имеет фиксированный выход переменного тока и дополнительной настройки не требует; у HS-CDX-500 ток намагничивания устанавливается на соответствующую ступень.
Пробное намагничивание. Выполняется пробное намагничивание на бездефектном участке контролируемого изделия, подтверждаются сила отрыва преобразователя и стабильность магнитного поля, отсутствие аномального шума и перегрева.
Проверка размагничивания (только HS-CDX-500). После намагничивания контрольного образца включается встроенное размагничивание и гауссметром измеряется остаточная намагниченность, подтверждающая действительную работоспособность функции.
Официальный контроль. После успешного прохождения перечисленных проверок допускается проведение контроля изделий.
5.3 Завершение работ
Выключается питание и отсоединяется сетевой кабель, снимаются преобразователи, с их поверхности удаляется налипший магнитный порошок, затем прибор и преобразователи убираются в защитный инструментальный ящик.
6. Поиск и устранение неисправностей
Таблица 2 — Поиск и устранение неисправностей
Признак неисправности | Возможная причина | Способ устранения |
| После включения питания прибор не работает, индикатор не загорается | 1. Отключение сетевого питания; 2. Обрыв сетевого кабеля; 3. Перегорание предохранителя питания | Проверить наличие напряжения в розетке; заменить сетевой кабель; вскрыть корпус прибора, заменить предохранитель того же номинала, после устранения короткого замыкания включить питание |
| При намагничивании преобразователем магнитное поле отсутствует, индикаторный рисунок на пластине не появляется | 1. Ослабление разъёма преобразователя; 2. Обрыв обмотки преобразователя; 3. Неисправность силового модуля прибора | Повторно вставить и зафиксировать разъём преобразователя; проверить обмотку преобразователя, при повреждении заменить преобразователь; прибор подлежит ремонту на заводе-изготовителе |
| При намагничивании сила отрыва недостаточна, магнитное поле ослаблено | 1. Загрязнение полюсных наконечников, налипание магнитного порошка; 2. Коррозия поверхности изделия, приводящая к чрезмерному воздушному зазору; 3. Пониженное напряжение питания | Очистить полюсные наконечники от масла и порошка; зачистить зону контроля изделия; применить стабилизированный источник питания и проверить входное напряжение |
| После некоторого времени работы прибор останавливается по срабатыванию защиты от перегрева | 1. Чрезмерная продолжительность непрерывной работы; 2. Закупорка вентиляционных отверстий; 3. Повышенная температура окружающей среды | Остановить прибор для охлаждения на 30 минут; очистить вентиляционные отверстия от пыли; исключить работу в условиях повышенной температуры, применять режим работы с перерывами |
| Функция размагничивания HS-CDX-500 не срабатывает | 1. Неисправность цепи размагничивания; 2. Чрезмерные размеры изделия | Перезапустить прибор и повторить попытку; для крупных изделий применить внешнее размагничивающее устройство; при невозможности устранения неисправности обратиться в сервисную службу изготовителя |
| Утечка тока в приборе, при касании корпуса ощущается воздействие тока | 1. Отсутствие надёжного заземления; 2. Повреждение изоляции кабеля | Заново выполнить заземление оборудования; немедленно прекратить использование, заменить повреждённый кабель и восстановить изоляцию |
| Индикаторный рисунок хаотичный, наблюдается большое количество ложных отложений | 1. Загрязнение поверхности изделия; 2. Неправильный выбор параметров намагничивания; 3. Царапины и заусенцы на поверхности изделия | Зачистить и очистить изделие; скорректировать режим или ток намагничивания; шлифовкой удалить царапины и заусенцы с поверхности изделия |
Важное примечание. При неисправностях внутренних электрических цепей прибора запрещается самостоятельно вскрывать его; необходимо обращаться в сервисную службу изготовителя.
7. Преимущества конструкции и обслуживания
Модульная конструкция, удобство ремонта. Прибор и преобразователи выполнены в виде раздельных модулей; преобразователь является самостоятельным быстроизнашиваемым элементом и при повреждении заменяется отдельно, без отправки всего прибора на завод-изготовитель, благодаря чему существенно сокращается время простоя. Соединения электрических цепей стандартизированы, обеспечивается высокая взаимозаменяемость комплектующих; все преобразователи серии CDX взаимозаменяемы, что снижает затраты на закупку запасных частей.
Низкая интенсивность отказов, длительный срок службы. Прибор построен на отработанной тиристорной схеме, обладающей высокой устойчивостью к колебаниям напряжения; для основных элементов применяются компоненты промышленного класса. Корпус выполнен из высокопрочного инженерного пластика, обладает ударной стойкостью и приспособлен к тяжёлым полевым условиям — строительным площадкам, открытой местности, высотным работам. При надлежащем обслуживании срок службы прибора достигает 8–10 лет.
Низкие затраты на обслуживание. Повседневное обслуживание сводится к очистке полюсных наконечников преобразователей и сетевого кабеля и не отличается сложностью. Быстроизнашиваемыми элементами являются только преобразователи, сетевой кабель и предохранители; их стоимость невысока, регулярных дорогостоящих сервисных расходов не требуется.
Высокая универсальность и взаимозаменяемость. Преобразователи четырёх типов A/D/E/O полностью взаимозаменяемы в моделях HS-CDX-200/300/500; предприятию достаточно приобрести один комплект преобразователей для поочередного использования с несколькими приборами, что позволяет эффективно контролировать затраты на комплектацию.
Развитое сервисное сопровождение. Изготовитель предоставляет бесплатное обучение работе с прибором и проводит дистанционные технические консультации. Прибор принимается на ежегодную калибровку с выдачей калибровочного сертификата, что удовлетворяет требованиям контроля специального оборудования, приёмки объектов и систем внутреннего аудита.
Высокие защитные свойства. Прибор оснащён защитой от перегрузки по току, перегрева и утечки тока; при ошибочных действиях оператора происходит автоматическое отключение, обеспечивающее защиту как самого оборудования, так и персонала и снижающее риск повреждения прибора из-за ошибочных действий.
8. Меры безопасности
Прибор должен быть надёжно заземлён; при выполнении работ необходимо применять изолирующие средства защиты. При работе во влажной среде требуется усиленная защита от утечки тока.
Запрещается подключать и отключать преобразователи при включённом питании прибора во избежание искрообразования на разъёмах и повреждения оборудования.
Запрещается применение прибора в средах с легковоспламеняющимися и взрывоопасными газами (за исключением моделей на постоянных магнитах серии YC).
При проведении контроля необходимо обеспечивать вентиляцию, исключая вдыхание аэрозоля магнитной суспензии.
Запрещается подвергать прибор сильному сжатию и ударам; при транспортировке следует использовать специальный защитный кейс.
Спецификации
Ключевые особенности
- 1. Надежный принцип контроля, высокая применимость на месте: разработан на основе принципа магнитопорошкового контроля ферромагнитных материалов, может использоваться непосредственно на месте. При намагничивании изделия возникает магнитное поле рассеяния, магнитный порошок скапливается и образует магнитные следы, что позволяет визуально выявлять трещины, шлаковые включения, поры и другие дефекты на поверхности и в приповерхностном слое изделия, определять расположение, длину и форму дефектов.
- 2. Модели охватывают различные сценарии дефектоскопии: всего 3 модели с четким разделением функций. Модель с переменно-постоянным током предназначена для выявления дефектов на поверхности и в приповерхностном слое; облегченная модель переменного тока подходит для массовой проверки сварных швов; модель с регулируемым током намагничивания и встроенной функцией размагничивания применяется для точных конструкций, у которых необходимо контролировать остаточную намагниченность после дефектоскопии.
- 3. Широкий набор датчиков, разнообразные формы контроля: поддерживаются четыре взаимозаменяемых датчика A, D, E, O, которые предназначены соответственно для угловых сварных швов, плоских и криволинейных конструкций, одновременного сканирования продольных и поперечных трещин сварных швов, а также циркулярного намагничивания вращающихся деталей типа валов и болтов, удовлетворяя требованиям контроля изделий различных форм.
- 4. Широкая область применения, подходит для приемочного и эксплуатационного контроля: используется в отраслях специального оборудования, стальных конструкций, машиностроения, железнодорожного транспорта, нефтехимии и энергетики. Позволяет выполнять как приемочный контроль качества продукции на предприятии, так и инспекцию оборудования в процессе эксплуатации.