Product Demo Video
Система автоматического контроля методом ультразвуковой визуализации при водном погружении
1 Общие сведения об оборудовании
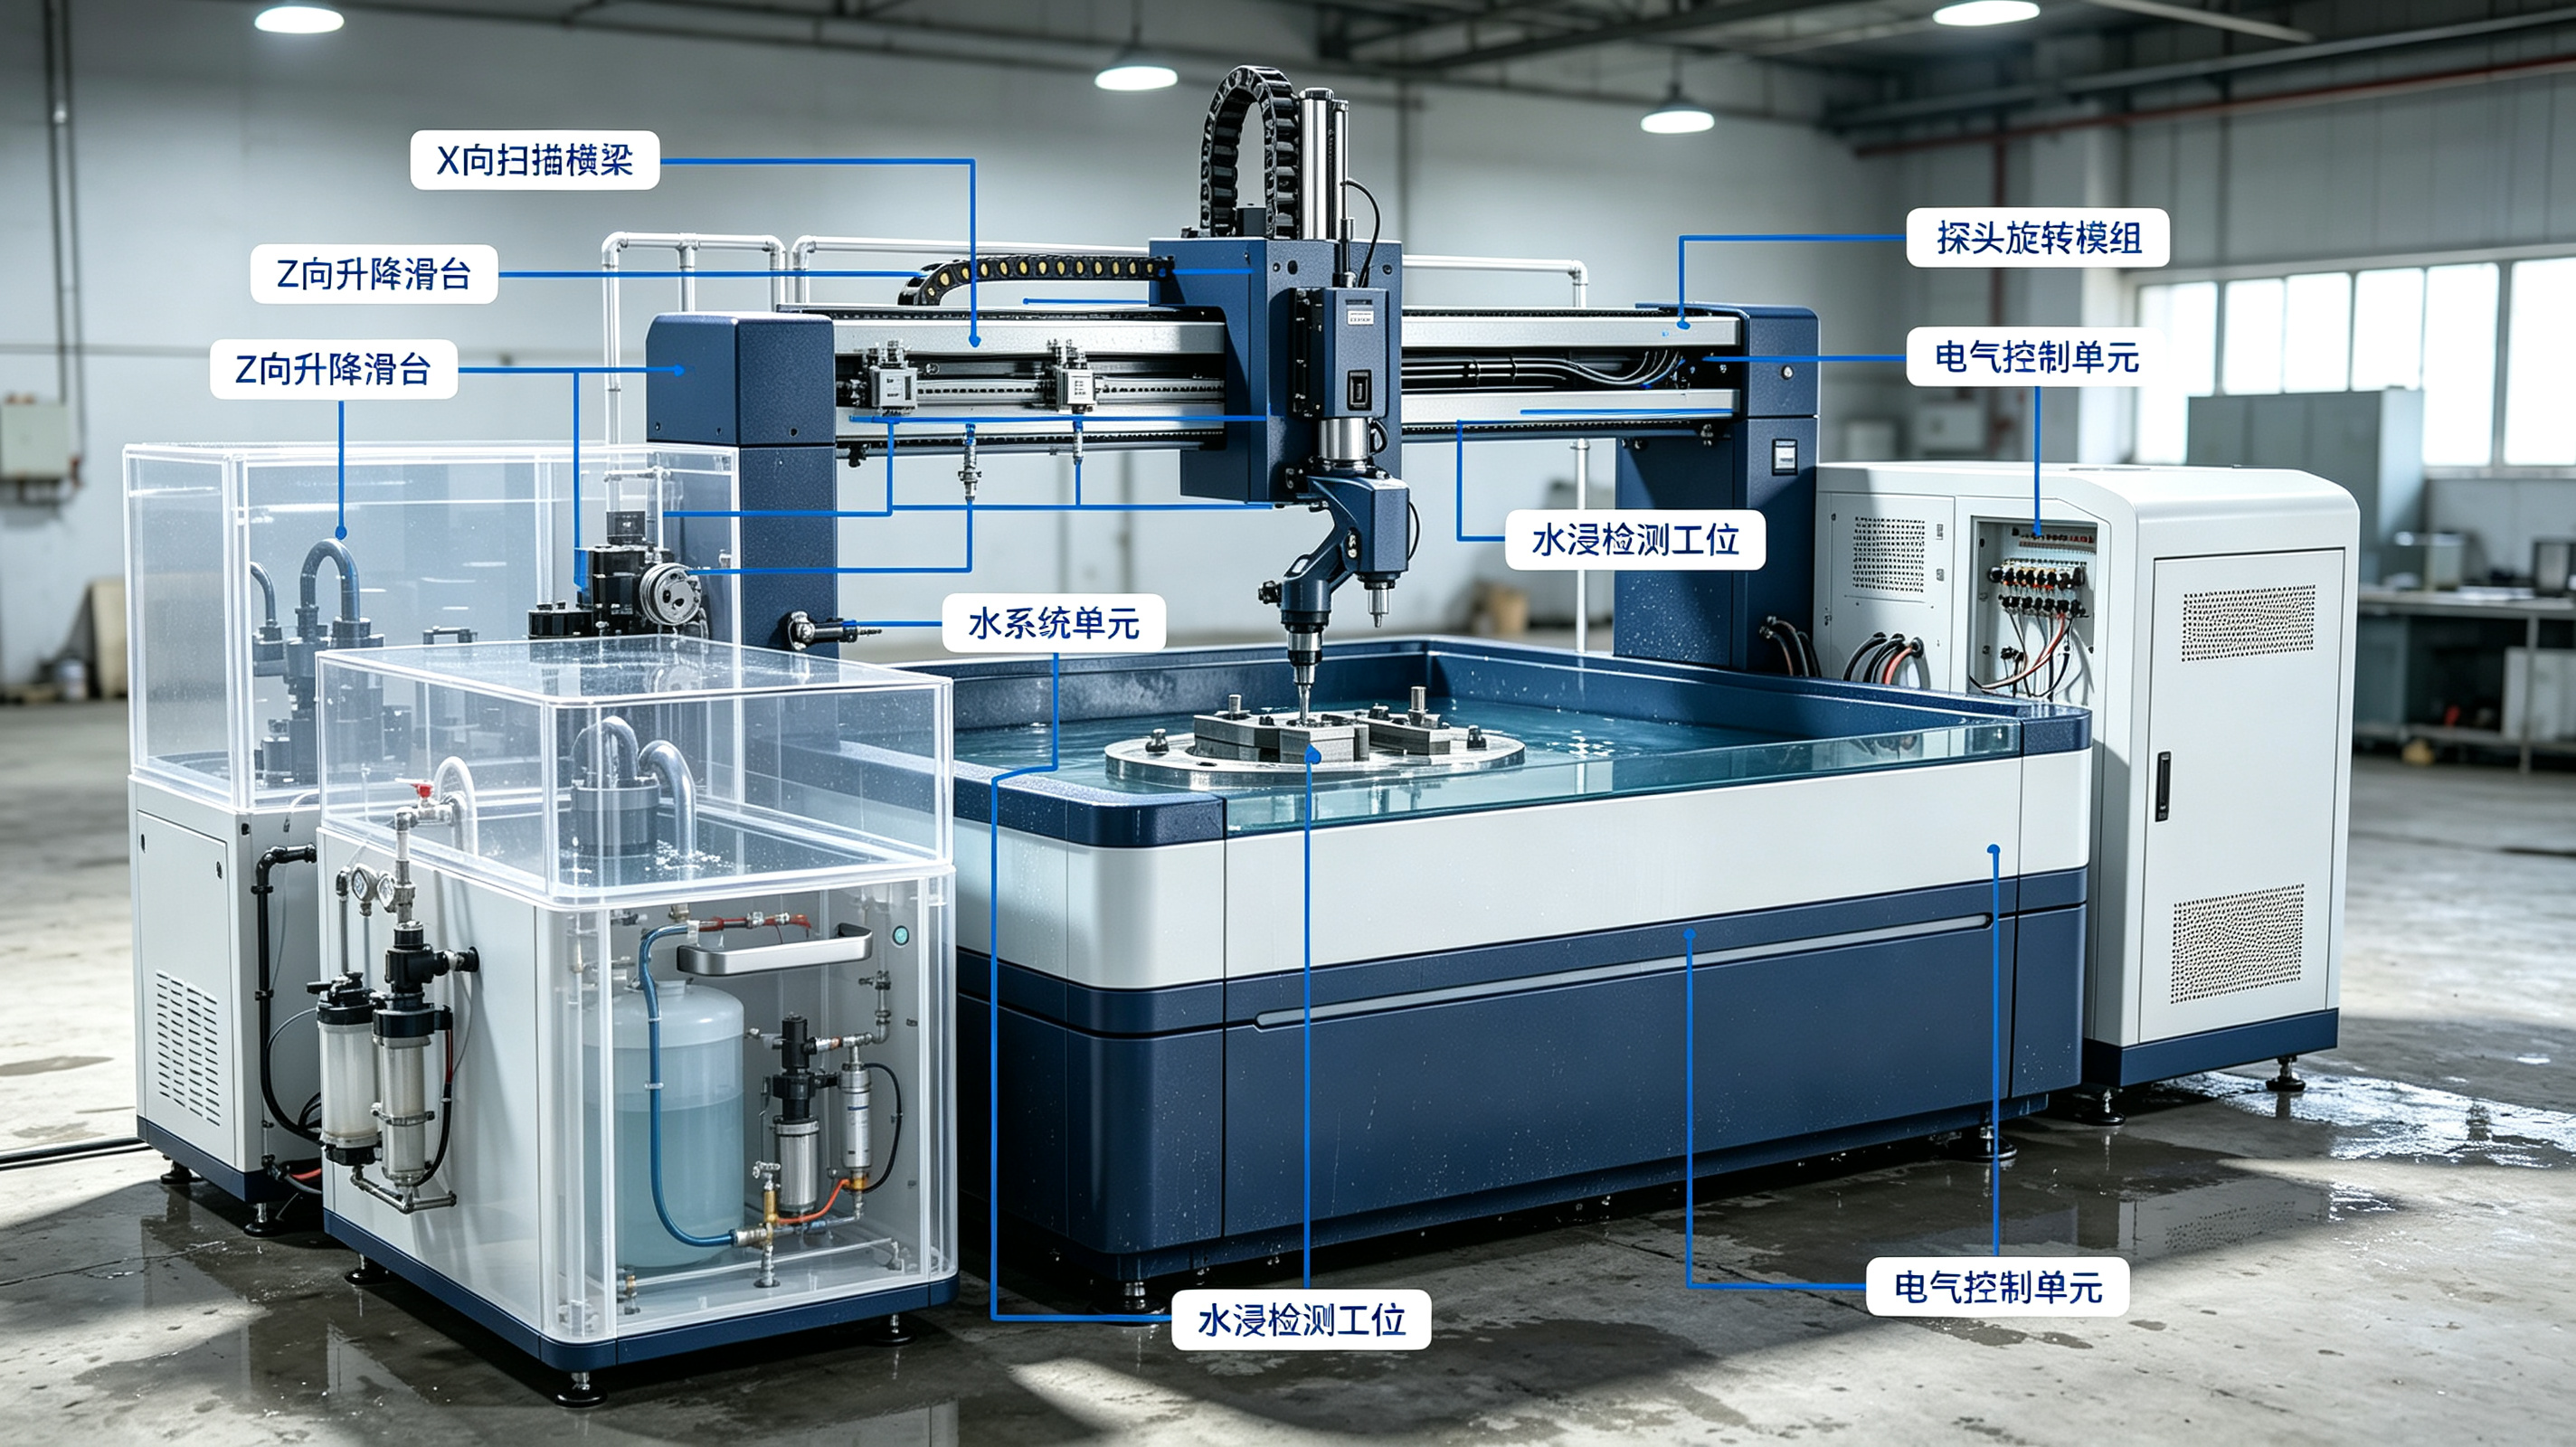
Автоматическая система ультразвукового иммерсионного контроля HS-D100 представляет собой высокоточное полностью автоматизированное оборудование неразрушающего контроля. В качестве акустической контактной среды используется чистая вода; в сочетании с многокоординатной системой сканирования и многочисленными алгоритмами ультразвуковой визуализации (A, B, C, D) система обеспечивает надёжное выявление разнообразных мелких дефектов внутри металлических изделий, композиционных материалов, полупроводниковых материалов и прецизионных сварных конструкций, включая расслоение, поры, трещины, включения, непровар (холодную пайку) и отслоение на границах раздела. По сравнению с ручным контактным контролем данная система устраняет проблемы, связанные с большими погрешностями ручной интерпретации, низким темпом контроля и недостаточной воспроизводимостью результатов, превращая процесс контроля в полный замкнутый цикл: автоматизированное выполнение, визуализация результатов, цифровое хранение данных и стандартизированный вывод заключений. Система способна охватить требования контроля качества на всех этапах высокотехнологичного производства и применяется для промышленного неразрушающего контроля качества, входного контроля материалов, сортировки готовой продукции и научно-исследовательского анализа.
2 Основные технические параметры оборудования
Категория параметров | Наименование параметра | Технический показатель |
Параметры ультразвукового контроля
| Диапазон частот ультразвука | 0,5–20 МГц (с возможностью переключения низко- и высокочастотных преобразователей) |
Режимы визуализации | Полнообластная визуализация: A-скан, B-скан, C-скан, D-скан, F-скан | |
Разрешающая способность обнаружения дефектов | Поперечная 0,05 мм, продольная 0,1 мм; распознавание микродефектов микронного размера | |
Диапазон толщин контроля | 0,1–500 мм (от тонкослойных прецизионных конструкций до толстостенных промышленных отливок) | |
Частота повторения импульсов | 10–1000 Гц, плавно регулируемая | |
Диапазон регулировки усиления | 0–120 дБ, точная подстройка с шагом 0,1 дБ | |
Параметры управления движением
| Конфигурация осей движения | Стандартно трёхосевая (X/Y/Z); опционально четырёх-/семикоординатная система, поворотный стол |
Ход сканирования | ось X — 1000 мм, ось Y — 800 мм, ось Z — 500 мм | |
Точность позиционирования | ±0,02 мм; точность повторного позиционирования ±0,01 мм | |
Скорость сканирования | 0,1–500 мм/с, бесступенчато регулируемая | |
Параметры конструкции
| Размеры ванны | 1200 × 1000 × 600 мм (возможно изготовление по индивидуальным размерам) |
Габаритные размеры оборудования | 1800 × 1500 × 1850 мм | |
Масса оборудования | около 850 кг | |
Эксплуатационные параметры
| Метод контроля | Автоматическое переключение между полным погружением, локальным погружением и струйной (брызговой) связью |
Формат хранения данных | BMP, JPG, CSV, стандарт DICOM; поддержка архивного хранения с прослеживаемостью | |
Эффективность контроля | Полностью автоматическое пакетное сканирование изделий большой площади; повышение эффективности в 3–5 раз по сравнению с традиционным контролем | |
Электрические параметры
| Рабочее питание | Переменный ток 220 В ±10 %, 50 Гц, номинальная мощность 1,5 кВт |
Рабочая среда | температура 5–45 °C, влажность 30–85 %, без сильных электромагнитных помех |
3 Основные отрасли применения и детали сценариев
Система HS-D100 отличается высоким разрешением визуализации, полной автоматизацией, отсутствием повреждения изделий и широкой адаптивностью к условиям эксплуатации. Она ориентирована на шесть основных отраслей: новые источники энергии, полупроводниковое прецизионное производство, высокотехнологичные автомобильные компоненты, сосуды под давлением (специальное оборудование) и медицинские изделия. Во всех указанных отраслях уже имеются отработанные, готовые к внедрению практические примеры применения, как показано ниже.
3.1 Отрасль новых источников энергии
Объекты контроля в сфере новых источников энергии сосредоточены в основном на тяговых аккумуляторных батареях, компонентах накопителей энергии и прецизионных теплообменных элементах транспортных средств на новых источниках энергии. Такая продукция, как правило, представляет собой многослойные композитные или прецизионные сварные конструкции; при возникновении дефектов на границах раздела, дефектов сварки или структурных смещений напрямую затрагиваются безопасность, стабильность и срок службы продукции. Система позволяет точно оценивать состояние соединения на границах раздела и скрытые внутренние дефекты, обеспечивая соответствие темпу контроля качества на серийных промышленных линиях.
Сценарий 1: контроль дефектов сварки охлаждающих пластин тяговых аккумуляторных батарей
Исходные условия сценария. Аккумуляторные батареи транспортных средств на новых источниках энергии непрерывно выделяют тепло в процессе работы; основную функцию отвода тепла выполняет охлаждающая пластина, которая за счёт циркуляции воды во внутренних каналах поддерживает температуру батареи в заданном диапазоне. Поэтому качество сварки напрямую определяет эффективность теплоотвода и безопасность всего автомобиля. Охлаждающие пластины обычно изготавливаются из алюминиевого сплава методом пайки или диффузионной сварки; в процессе производства могут возникать такие дефекты, как непровар, несплавление, поры в сварочном слое, отслоение на границе раздела и закупорка каналов. При наличии непровара или отслоения под воздействием вибраций при движении возможно растрескивание и протечка охлаждающей пластины, что может привести к короткому замыканию, возгоранию и даже взрыву батареи; закупорка каналов и внутренние включения вызывают неравномерность теплоотвода, приводя к тепловому разгону батареи и ускоренному снижению срока службы. Традиционные методы, такие как пневматические испытания и визуальный осмотр, позволяют выявить лишь поверхностные повреждения и не позволяют распознать скрытые внутренние дефекты сварки; кроме того, их точность ограничена, а скорость невысока, что затрудняет соответствие требованиям контроля качества при серийном производстве. По мере ужесточения отраслевых стандартов безопасности 100 %-ный контроль всех охлаждающих пластин стал жёстким требованием.
Процесс применения оборудования. С учётом тонкостенной сварной конструкции алюминиевых охлаждающих пластин система устанавливает частоту ультразвука в средне-низкочастотном диапазоне (3–8 МГц), достигая баланса между проникающей способностью и разрешающей точностью, и задействует специализированный алгоритм контроля тонкостенных конструкций. После последовательной укладки проверяемых охлаждающих пластин на рабочий стол оператором оборудование автоматически выполняет позиционирование и калибровку, а затем в режиме полного погружения приводит трёхосную механику в движение по схеме расположения каналов и направлению сварных швов, выполняя сплошное сканирование. Ультразвуковые волны проходят через алюминиевую основу и сварочный слой, поточечно собирая эхо-сигналы от сварочной границы; система визуализации по этим данным различает плотные зоны и зоны дефектов, чётко указывая местоположение и площадь непровара, несплавления, пор и отслоения, а также определяет наличие закупорки внутренних каналов или инородных включений. Система оснащена отраслевой моделью оценки и способна автоматически выдавать заключение о проценте годных сварных соединений и классифицировать дефекты, разделяя изделия, подлежащие ремонту, и изделия, подлежащие выбраковке. Оборудование поддерживает непрерывную конвейерную пакетную работу; время контроля одной охлаждающей пластины не превышает 3 минут, данные синхронно передаются в производственную систему, обеспечивая сквозную связность производства, контроля и прослеживаемости, что предотвращает попадание дефектных охлаждающих пластин на участок общей сборки и гарантирует безопасную и стабильную работу аккумуляторных систем на уровне источника.
Сценарий 2: контроль дефектов многослойных границ раздела элементов литий-ионных аккумуляторов
Исходные условия сценария. Элементы твёрдотельных и жидкостных литий-ионных аккумуляторов состоят из многослойной композитной структуры электродов, сепаратора и электролита. На этапах укладки и герметизации возможны такие скрытые дефекты, как смещение электродов, складки сепаратора, межслойные включения, отслоение на границах раздела и внутренние микро-короткие замыкания. Такие дефекты не выявляются при внешнем осмотре или электрических испытаниях; после установки элемента в изделие могут возникнуть чрезмерно быстрое снижение ёмкости, локальный перегрев, вздутие и даже самовозгорание, что напрямую угрожает безопасности эксплуатации транспортных средств на новых источниках энергии и накопительных электростанций. Рентгеновский контроль связан с радиационным риском, а доля ручной выборочной проверки невелика и не позволяет проводить сплошной контроль всех партий; отрасли необходим неразрушающий метод без радиации, с высоким разрешением и автоматическим выполнением. Иммерсионный ультразвуковой контроль не создаёт радиации и позволяет точно различать дефекты многослойных границ, поэтому является предпочтительным решением для контроля качества элементов литий-ионных аккумуляторов.
Процесс применения оборудования. С учётом тонкослойной многослойной структуры элемента система применяет высокочастотный преобразователь с малыми потерями и оптимизирует параметры компенсации скорости звука, подавляя перекрёстные помехи, вызываемые многослойными границами. Загерметизированный элемент фиксируется на контрольной позиции; оборудование автоматически заполняет воду для создания акустической связи, после чего выполняет послойное сканирование всей области элемента в режиме высокоточного медленного сканирования. С помощью технологии многослойной визуализации T-сканом звуковые волны проникают через композитную структуру и послойно анализируют состояние соединения электродов, сепаратора и герметизирующего слоя, позволяя точно выявлять смещение электродов, складки сепаратора, межслойные пузырьки, отслоение на границах и мелкие инородные включения внутри; одновременно по данным о колебаниях скорости звука оценивается однородность плотности материала и соответствие консистентности элементов установленным требованиям. Система в реальном времени выводит многослойные изображения, послойно отображает распределение дефектов и автоматически отбраковывает негодные изделия. Весь процесс является бесконтактным, без радиации и не повреждает элемент, не изменяя его электрохимические характеристики; по завершении контроля оборудование автоматически сливает воду и просушивает рабочую позицию, обеспечивая непрерывную связь с конвейером. В сутки может быть проконтролировано несколько тысяч элементов, что позволяет удовлетворить потребности контроля качества при крупносерийном производстве тяговых аккумуляторов и способствует повышению консистентности и безопасности продукции.
3.2 Отрасль прецизионного полупроводникового производства
Полупроводниковые пластины, сквозные кремниевые переходы (TSV), прецизионные корпусированные компоненты и керамические подложки, как правило, характеризуются сверхтонкой структурой, высокой точностью и высокой степенью интеграции; внутренние дефекты микронного размера способны вызвать отказ чипа или выбраковку корпуса, поэтому разрешающая способность контроля должна достигать микронного уровня. Сверхвысокое разрешение визуализации данной системы позволяет выполнять неразрушающий контроль высокоточных полупроводниковых компонентов.
Сценарий 1: контроль дефектов корпусирования полупроводниковых сквозных кремниевых переходов (TSV)
Исходные условия сценария. Сквозной кремниевый переход (TSV) является ключевым процессом трёхмерного корпусирования высококлассных чипов; через переходы реализуется многослойная вертикальная взаимосвязь чипов. TSV широко применяются в вычислительных чипах, чипах памяти и автомобильных чипах. На этапах травления переходов, заполнения металлом и соединения корпусов могут возникать такие дефекты, как пустоты при заполнении, расслоение металла, отслоение на границе соединения и микротрещины. Такие дефекты микронного размера вызывают обрывы цепей, аномальный импеданс и отказ теплоотвода, что приводит к функциональным отказам чипа и заметному снижению срока службы. Полупроводниковая отрасль практически не допускает дефектов корпусирования; при этом оптический контроль позволяет наблюдать лишь поверхность и не видит скрытые проблемы внутри переходов, а разрешающая способность обычных ультразвуковых устройств недостаточна для микронных требований. Всё это становится технологическим узким местом контроля качества корпусирования высококлассных чипов.
Процесс применения оборудования. Система HS-D100 переключается в режим сверхточного микроскопического ультразвукового контроля, оснащается высокочастотным специализированным преобразователем на 20 МГц и повышает разрешающую способность до микронного уровня для адаптации к микроструктуре сквозных кремниевых переходов. Завершённые кристальные пластины с чипами фиксируются на термостатируемой контрольной позиции для уменьшения влияния температурных колебаний на точность; оборудование использует микронное иммерсионное сопряжение, точно контролируя толщину слоя контактной среды и исключая влияние пузырьков. Трёхосная система позиционирования с микронной точностью выполняет поточечное сканирование по траектории матрицы чипов, собирая сигналы отдельно для каждого сквозного перехода и каждой границы соединения; затем алгоритм отфильтровывает помехи от подложки, что позволяет выявить такие мелкие дефекты, как пустоты заполнения, расслоение металлических слоёв и отслоение на границах. Система выводит высокоразрешённые трёхмерные изображения с указанием координат и размеров дефектов, обеспечивая точную локализацию и количественный анализ. Данные контроля могут напрямую подключаться к MES-системе полупроводниковой производственной линии, поддерживая сквозную прослеживаемость качества корпусирования, способствуя повышению выхода годных при корпусировании высококлассных чипов и удовлетворяя строгие стандарты контроля качества прецизионного производства.
Сценарий 2: контроль внутренних пор и расслоений керамических подложек
Исходные условия сценария. Керамические подложки выполняют двойную функцию теплоотвода и несущей основы в силовых полупроводниках и светодиодных чипах; они обладают хорошей теплопроводностью, высокой электрической прочностью и стойкостью к высоким температурам. После процессов спекания, покрытия плёнкой и металлизации в подложке могут возникать внутренние микропоры, межслойные расслоения, неоднородность материала и микротрещины по краям. Поры ослабляют теплопроводность, вызывая плохой отвод тепла от чипа и даже его перегрев с выгоранием; расслоения приводят к отслоению металлической плёнки, отказу изоляции и короткому замыканию цепей. Толщина керамической подложки составляет лишь 0,2–2 мм, а размеры дефектов крайне малы; обычное контрольное оборудование легко пропускает такие дефекты и с трудом выполняет полную количественную оценку, что влияет на стабильность и надёжность полупроводниковых приборов.
Процесс применения оборудования. С учётом особенностей сверхтонких керамических подложек система целенаправленно оптимизировала алгоритм контроля в ближней зоне ультразвука и поддерживает колебания усиления на предельно низком уровне для адаптации к тонкослойным материалам. Оператор пакетно закрепляет подложки на оснастке с вакуумным присасыванием для предотвращения смещения изделий, влияющего на точность; затем оборудование автоматически создаёт иммерсионную связь и работает в режиме высокоскоростного высокоточного сканирования всей области. Высокочастотные ультразвуковые волны проникают через сверхтонкую подложку, улавливая различия эхо-сигналов, вызванные внутренними мелкими дефектами; с помощью C-сканирования полностью отображается распределение пор, области расслоений и направление трещин, а также автоматически подсчитываются количество дефектов, размеры пор и доля площади. Система оценивает сорт продукции по отраслевым стандартам контроля качества подложек для полупроводниковой отрасли и отсеивает негодные подложки. Весь процесс контроля не повреждает изделия, не создаёт пыли и отличается достаточно высоким темпом, что позволяет соответствовать требованиям контроля при крупносерийном производстве подложек и способствует поддержанию стабильного качества корпусированных подложек.
3.3 Отрасль высокотехнологичных автомобильных компонентов
К высокотехнологичным автомобильным компонентам, таким как элементы шасси, прецизионные сварные втулки, тормозные элементы и корпуса электронного управления транспортных средств на новых источниках энергии, предъявляются высокие требования по прочности конструкции и сопротивлению усталости. Наличие скрытых внутренних дефектов может привести к дорожно-транспортным происшествиям. Данная система способна выполнять неразрушающий контроль таких прецизионных компонентов автоматизированным и стандартизированным способом.
Сценарий 1: контроль внутренних дефектов алюминиевых поковок элементов шасси
Исходные условия сценария. Рычаги управления, поворотные кулаки и другие элементы шасси транспортных средств на новых источниках энергии и высококлассных легковых автомобилей, как правило, изготавливаются из алюминиевых поковок, что позволяет одновременно обеспечить прочность конструкции и снижение массы и является важной основой устойчивости движения. В процессе ковки и термической обработки внутри поковок могут возникать усадочные раковины, рыхлость, ковочные трещины и включения. Такие дефекты скрыты внутри элемента и при статических условиях часто не проявляют заметных признаков; при тряске или перегрузке автомобиля дефекты быстро распространяются, вызывая разрушение элементов шасси, потерю управления и серьёзные дорожно-транспортные происшествия. Эффективность ручного ультразвукового контроля невысока, а погрешности интерпретации значительны, что затрудняет соответствие требованиям пакетного контроля качества автомобильных компонентов; отрасли необходимы автоматизированные высокоточные устройства для сплошного контроля всех партий.
Процесс применения оборудования. С учётом особенностей материала алюминиевых поковок система устанавливает частоту ультразвука в диапазоне 5–10 МГц и оптимизирует параметры компенсации скорости звука в металле для повышения способности выявления внутренних дефектов. Откованные элементы шасси закрепляются на гибкой оснастке, что удовлетворяет требованиям зажима фасонных изделий; затем оборудование запускает полностью автоматическую программу сканирования, трёхосная система охватывает все ключевые нагруженные зоны поковки, а полное иммерсионное сопряжение обеспечивает стабильность сигнала. В процессе сканирования эхо-сигналы собираются в реальном времени, алгоритм визуализации отфильтровывает помехи от материала и точно выявляет усадочные раковины, рыхлость, микротрещины и включения примесей, указывая местоположение и размеры дефектов. Система автоматически сопоставляет результаты со стандартами контроля качества автомобильной отрасли, определяет годность изделия и формирует стандартизированный протокол контроля. Оборудование может непрерывно работать в пакетном режиме 24 часа в сутки, отличается хорошей стабильностью, значительно снижает погрешности ручной интерпретации, предотвращает попадание дефектных элементов шасси на сборочную линию и гарантирует безопасность движения всего автомобиля.
Сценарий 2: контроль качества соединения на паяной границе автомобильных втулок
Исходные условия сценария. Втулки трансмиссионной и подвесной систем обычно изготавливаются композитным методом металлической пайки; их износостойкость и усталостная прочность в основном зависят от коэффициента соединения и плотности паяной границы. При колебаниях процесса пайки на границе возникают непровар, отслоение, пустоты припоя или пониженный коэффициент соединения; в условиях длительной работы втулка разбалтывается, изнашивается, появляются посторонние шумы и даже отказ, что влияет на точность передачи и устойчивость движения. Прежние методы контроля не позволяли количественно оценить коэффициент соединения при пайке; приходилось полагаться на разрушающую выборочную проверку, что приводило к большим потерям изделий и низкой эффективности контроля и не позволяло обеспечить сплошной контроль качества.
Процесс применения оборудования. Система задействует специализированный алгоритм контроля паяных соединений, согласованный с акустическими характеристиками металлической паяной границы, и задаёт соответствующие параметры частоты и усиления. Изготовленные втулки последовательно закрепляются на вращающейся оснастке; оборудование вращает изделие с равномерной скоростью, а преобразователь сканирует вдоль оси, обеспечивая 360°-покрытие кольцевой паяной границы без слепых зон. Иммерсионная контактная среда обеспечивает равномерность и стабильность ультразвукового сигнала; по различиям эхо-сигналов оборудование различает плотные зоны и зоны дефектов пайки, автоматически рассчитывает коэффициент соединения на границе, площадь пустот и область отслоения, давая количественную оценку качества сварки. По завершении контроля система автоматически классифицирует продукцию на изделия высшего сорта, годные изделия, изделия, требующие доработки, и бракованные изделия. Благодаря неразрушающему характеру контроля изделия не повреждаются, что позволяет выполнять 100 %-ный сплошной контроль; количественные данные также служат основой для совершенствования технологии пайки и способствуют повышению качества втулок.
3.4 Отрасль сосудов под давлением (специальное оборудование)
Высоконапорные резервуары, теплообменные сосуды и промышленные трубопроводы высокого давления длительное время работают в условиях высокого давления, высоких температур и коррозионных сред; дефекты внутренних сварных швов и листового материала могут вызвать взрыв или утечку. Государство требует обязательного периодического неразрушающего контроля и полного заводского контроля специального оборудования; данная система удовлетворяет потребности в высокоточном контроле таких объектов.
Сценарий 1: контроль внутренних дефектов сварных швов сосудов высокого давления
Исходные условия сценария. В химической, энергетической и металлургической промышленности широко применяются промышленные сосуды высокого давления; такое оборудование длительное время работает в условиях высокого давления в замкнутом пространстве, и сварные швы в зоне обечайки и днища являются слабым местом конструкции. На этапе сварки могут возникать непровар, несплавление, поры в сварном шве, сварочные трещины и шлаковые включения; под воздействием многократных длительных высоконапорных нагрузок дефекты постоянно распространяются, что легко приводит к утечкам и даже взрывам. В соответствии с нормативными актами по безопасности специального оборудования сосуды под давлением перед отгрузкой с завода должны проходить 100 %-ный неразрушающий контроль, а после ввода в эксплуатацию — периодический повторный контроль. При этом ручной контроль отличается значительной случайностью, данные трудно проследить, а точность ограничена, что затрудняет достижение требований норм безопасности специального оборудования.
Процесс применения оборудования. Учитывая значительную толщину стенок сварных швов сосудов под давлением, система применяет низкочастотный ультразвук с высокой проникающей способностью (1–5 МГц), что одновременно обеспечивает прохождение звуковых волн через толстостенный материал и сохранение необходимой разрешающей способности. После установки обечайки на контрольную позицию система автоматически распознаёт направление сварных швов и формирует траекторию сканирования, исключая ручную разметку. Сканирование выполняется в режиме локального погружения, направленно только на зону сварного шва, что позволяет избежать помех от неконтролируемых зон; одновременно в реальном времени собираются сигналы изнутри шва, а с помощью комбинированной визуализации C-скан и B-скан наглядно отображаются местоположение, глубина и размеры различных дефектов. Система оснащена отраслевыми стандартами неразрушающего контроля специального оборудования, автоматически определяет, превышают ли дефекты допустимые пределы, формирует стандартизированные протоколы контроля и поддерживает долгосрочное архивное хранение данных для прослеживаемости. Оборудование способно адаптироваться к сосудам под давлением различных типоразмеров, отличается высокой степенью автоматизации, позволяет значительно снизить затраты на ручной контроль и удовлетворяет требованиям соответствия при заводском контроле и периодическом повторном контроле.
Сценарий 2: контроль коррозии и внутренних дефектов промышленных толстостенных трубопроводов
Исходные условия сценария. Толстостенные трубопроводы химической и нефтегазовой транспортировки длительное время контактируют с коррозионными средами; на стенках труб могут возникать равномерная коррозия, локальная точечная коррозия, внутренние трещины и неравномерное утоньшение стенки. Превышение коррозии или распространение трещин вызывает утечку среды, разрыв трубопровода, загрязнение окружающей среды и аварии на производстве. Обычный контроль толщины стенки позволяет измерять лишь по точкам и не охватывает всю стенку трубы; локальная скрытая коррозия трудно обнаруживается, доля охвата контроля невелика, а поиск дефектов проводится не полностью.
Процесс применения оборудования. Система оснащается специализированной вращающейся оснасткой для трубопроводов, адаптированной к требованиям контроля всей поверхности круглых труб, и настраивает параметры ультразвука с учётом особенностей толстостенных труб, включая алгоритм динамического мониторинга толщины стенки. После зажима трубы на оснастке оборудование вращает её с равномерной скоростью, а преобразователь сканирует вдоль оси, благодаря чему охватываются внутренняя стенка, внешняя стенка и средний слой стенки трубы. Система по ультразвуковым эхо-сигналам вычисляет толщину стенки в реальном времени, сопоставляет её со стандартной толщиной и определяет степень утоньшения от коррозии, а также выявляет внутренние усталостные трещины, расслоения и поры. Затем автоматически формируются карта распределения толщины стенки и карта распределения дефектов с отметкой зон сильной коррозии и местоположений дефектов, что служит данными для ремонта, замены и обслуживания трубопроводов. Контроль отличается полнотой охвата без слепых зон, прослеживаемостью данных, помогает решить проблему пропуска дефектов при традиционном контроле трубопроводов и гарантирует долгосрочную безопасную эксплуатацию промышленных трубопроводов.
3.5 Отрасль медицинских изделий
К медицинским имплантатам и прецизионным медицинским изделиям предъявляются чрезвычайно высокие требования по безопасности и биосовместимости; даже мелкие внутренние дефекты могут напрямую угрожать жизни и здоровью пациентов. Данная система способна выполнять высокоточный неразрушающий контроль качества медицинских компонентов и соответствует строгим стандартам контроля качества медицинской отрасли.
Сценарий 1: контроль внутренних дефектов титановых ортопедических имплантатов
Исходные условия сценария. Ортопедические имплантаты из титанового сплава — костные винты, пластины и искусственные суставы — должны длительно находиться в организме человека и выдерживать двигательные нагрузки. При наличии внутренних микротрещин, пор или включений после имплантации возможны разрушение, разбалтывание и воспалительная реакция, что серьёзно влияет на результаты реабилитации и здоровье пациента. Медицинская отрасль не допускает дефектов имплантатов; продукция должна проходить 100 %-ный неразрушающий контроль, при этом требования к точности и чистоте значительно выше, чем для обычных промышленных изделий. Контактный контроль легко загрязняет изделие и недостаточно точен, что затрудняет соответствие требованиям контроля качества медицинской продукции.
Процесс применения оборудования. На всём протяжении используется чистое иммерсионное сопряжение без химических контактных сред, что соответствует требованиям чистоты для медицинской продукции. С учётом прецизионной структуры и малых размеров титановых имплантатов система задаёт высокочастотные высокоточные параметры ультразвука и задействует специализированный алгоритм сканирования малых компонентов. Продезинфицированные имплантаты фиксируются на стерильной оснастке; оборудование автоматически выполняет сканирование всей области, точно выявляя внутренние поры микронного размера, микротрещины и включения материала, а также оценивает плотность соединения поверхностного покрытия с основой. Система формирует протокол визуализации высокого разрешения, на основе которого определяется соответствие продукции стандартам безопасности медицинских имплантатов, и отсеивает негодные изделия. Весь контроль является бесконтактным, без повреждений и загрязнений, не нарушает точность поверхности и биосовместимость изделия, удовлетворяет строгим требованиям заводского контроля медицинских изделий и гарантирует безопасность клинического применения.
Сценарий 2: контроль качества сварных швов медицинских прецизионных сварных инструментов
Исходные условия сценария. Медицинские малоинвазивные хирургические инструменты и прецизионные трубки из нержавеющей стали в основном изготавливаются методом прецизионной сварки; плотность сварного шва напрямую определяет прочность конструкции и коррозионную стойкость инструмента. При наличии в шве непровара, пор или несплавления инструмент при высокотемпературной дезинфекции и клинических нагрузках может растрескаться или дать коррозионную протечку, что приводит к медицинским инфекциям, сбоям при операциях и другим инцидентам. Такие инструменты имеют малые размеры и сложную форму; обычное контрольное оборудование с трудом адаптируется к микроскопическим сварным швам, поэтому требуется неразрушающий метод контроля с высоким разрешением.
Процесс применения оборудования. Система переключается в режим сверхточного микроскопического сканирования для адаптации к структуре малых фасонных инструментов и оптимизирует алгоритм распознавания сигналов микроскопических сварных швов, отфильтровывая структурные помехи. После закрепления инструмента на микрооснастке выполняется поточечное сканирование сварного шва в режиме минимального иммерсионного сопряжения. Оборудование способно выявлять мельчайшие внутренние дефекты микроскопических сварных швов, количественно оценивать плотность шва и размеры дефектов, выводя чёткие изображения сварных швов. Сорт продукции автоматически определяется системой по стандартам медицинской промышленности, благодаря чему контроль качества сварки прецизионных инструментов становится стандартизированным и автоматизированным. Процесс полностью неразрушающий и чистый, обеспечивает безопасность и качество медицинских изделий и удовлетворяет требованиям высокого стандарта контроля качества медицинской отрасли.
4 Общая функциональная архитектура программного обеспечения системы
Программное обеспечение системы спроектировано по модульному принципу: интерфейс понятен, функциональные зоны чётко разделены. ПО включает десять основных функциональных модулей — управление файлами, управление проектами, выполнение сканирования, обработку изображений, точное измерение, конфигурацию оборудования, специализированный контроль, настройки системы и др., — охватывающих все операционные потребности процесса неразрушающего контроля. Ниже описаны функции каждого меню.
4.1 Функции меню «Файл»
Меню «Файл» относится к базовому операционному модулю системы и предназначено для управления всем жизненным циклом файлов проектов контроля и файлов изображений: поддерживает создание, сохранение, экспорт и печать данных и является основным входом для сохранения и прослеживаемости материалов контроля. Включает следующие подфункции:
Создать: создаёт пустой файл проекта контроля, обнуляя все параметры сканирования, данные изображений и записи операций, для начала контроля нового изделия, предотвращая смешение данных разных изделий.
Открыть: открывает сохранённые на данном компьютере файлы проектов контроля и изображений, позволяя повторно просматривать прежние данные сканирования, изображения дефектов и параметры контроля для анализа данных и повторного анализа.
Сохранить: немедленно записывает и перезаписывает в исходный файл параметры проекта и данные изображений текущего редактирования или сканирования, сохраняя прогресс работы в любой момент и предотвращая потерю данных.
Сохранить как: записывает текущий проект контроля и данные изображений под новым именем и по новому пути; исходный файл не затрагивается. Применяется для раздельного сохранения и версионного архивирования данных нескольких изделий одной партии.
Сохранить изображение: отдельно экспортирует изображения A-скан и C-скан, полученные при сканировании; позволяет сохранять их в локальном каталоге в графическом формате для составления протоколов контроля, архивирования данных или демонстрации при приёмке.
Печать: одной операцией печатает отчёты проекта контроля, изображения сканирования и данные дефектов, непосредственно формируя бумажные протоколы контроля для архивирования на предприятии, предъявления клиенту при приёмке и прохождения отраслевых аудитов.
Параметры: настройки, относящиеся к модулю файлов; позволяют регулировать базовые параметры, такие как путь сохранения файлов, формат хранения по умолчанию, шаблон печати и правила автоматического сохранения.
Выход: безопасно закрывает текущий проект контроля или завершает работу ПО; перед выходом предлагается сохранить данные во избежание их потери при ошибочных действиях.
4.2 Функции меню «Запуск»
Меню «Запуск» является центральным модулем управления системы и отвечает за управление на уровне проекта, управление оборудованием, предварительный выбор режима сканирования, а также базовую настройку изображения и коррекцию данных. С этого меню запускается задача контроля. Его конкретные функции:
Операции с файлами проекта: объединяет создание, открытие, импорт и экспорт проектов, облегчая пакетное управление проектами контроля и быстрый вызов.
Управление оборудованием: выполняет предварительные операции, такие как самопроверка при включении, предварительный запуск осей движения, проверка состояния преобразователя и инициализация аппаратного обеспечения системы, обеспечивая нормальную работу оборудования после включения.
Выбор режима сканирования: позволяет заранее выбрать один из шести режимов — плоская поверхность, цилиндр, диск, усечённый конус, сектор (дуга) и кольцевой сектор, — соответствующих форме текущего изделия, для точной предварительной настройки сканирования.
Масштабирование изображения: поддерживает увеличение, уменьшение и автоматическую подгонку под весь экран, что облегчает рассмотрение мелких деталей дефектов на отдельных участках изделия и повышает точность распознавания дефектов.
Коррекция изображения: исправляет искажения изображения и смещения сигнала, вызванные незначительными отклонениями окружающей среды или оборудования при сканировании, обеспечивая чёткость изображения и точность данных.
4.3 Функции меню «Сканирование»
Меню «Сканирование» выполняет центральные исполнительные функции системы — от разработки схемы сканирования и полного выполнения до управления движением оборудования, калибровки точек, регулировки осей и контроля состояния сканирования. Функции всесторонни и детализированы и удовлетворяют требованиям высокоточного сканирования различных изделий. Его подфункции:
Разработка: в соответствии с формой, размерами и требованиями к точности изделия задаются траектория сканирования, скорость сканирования, шаг сканирования и диапазон контроля, формируя схему сканирования для данного изделия.
Выполнение: запускает заданную схему сканирования; система автоматически координирует многоосное движение и приводит ультразвуковой преобразователь к автоматическому сканированию и сбору данных по всей области изделия.
Библиотека преобразователей: содержит стандартизированную базу данных параметров преобразователей; позволяет выбирать модель преобразователя и вводить, добавлять, удалять и изменять параметры, обеспечивая переключение между преобразователями разных частот и типоразмеров.
Адаптация сканирования по форме: содержит шесть специализированных функций сканирования — плоская поверхность, цилиндр, диск, усечённый конус, сектор и кольцевой сектор; одним нажатием подбирает режим сканирования для соответствующего изделия, автоматически повторяя траекторию криволинейных или плоских поверхностей и устраняя слепые зоны контроля.
Контроль состояния сканирования: предоставляет четыре операции — запуск, пауза, остановка и возврат, — позволяя в любой момент прервать задачу или вернуться к прежнему прогрессу, что удовлетворяет потребности повторного контроля и локального досъёма.
Функция ручного управления: объединяет управление рукояткой, точное позиционирование и возврат в точку, позволяя вручную точно регулировать положение преобразователя для точного сканирования отдельных участков изделия и повторной проверки дефектов.
Калибровка возврата в точки: предоставляет действия по возврату в исходную точку, возврату в безопасную точку, позиционированию точки смены преобразователя, возврату в центр диска, возврату в центр оси X, возврату в центр оси Y и возврату при выключении, обеспечивая точную установку осей оборудования и сохранение единой траектории каждого сканирования.
Функция калибровки: состоит из калибровки по калибровочному блоку, калибровки стандартных точек, сбора максимального сигнала и калибровки равномерных максимальных сигналов; используется для точной калибровки ультразвукового сигнала и точности движения оборудования, гарантируя достоверность данных контроля.
Управление осями: выполняет высокоточные регулировки, такие как возврат оси A в ноль, позиционирование оси A на −90°, возврат оси B в ноль, горизонтальную калибровку оси B, подъём и опускание поворотного стола, удовлетворяя потребности многоуглового сканирования фасонных изделий.
4.4 Функции меню «Изображение»
Меню «Изображение» предназначено для постобработки изображений, оптимизации отображения и анализа данных, полученных при сканировании. Оно позволяет всесторонне улучшить представление контрольных изображений, извлечь из них ключевые данные и обеспечить визуальную основу для анализа дефектов. Его функции:
Базовые настройки изображения: позволяет переключать тип изображения, регулировать уровни визуализации и настраивать параметры изображения для адаптации к отображению различных дефектов.
Сохранение и загрузка изображений: позволяет вручную сохранять изображения сканирования и загружать исторические изображения для сравнительного анализа и повторного анализа изображений нескольких партий.
Визуальная оптимизация изображения: содержит встроенную функцию цветовой палитры, позволяющую настраивать цветовую схему, контрастность и яркость для усиления визуального различия зон дефектов и нормальных зон, что облегчает быстрое обнаружение дефектов.
Специализированные настройки C-скана: позволяет конфигурировать параметры визуализации C-скана, задавать фон и переключатель отображения фона, регулировать отображение строк/столбцов C-скана для тонкой оптимизации изображения всей области в сочетании с анализом дефектов всей области.
Вспомогательное отображение: позволяет отображать масштабную линейку, регулировать деления и настраивать цвет для точного считывания размеров и координат дефектов на изображении.
Анализ данных: позволяет открывать подробную информацию, прилагаемую к изображению, включая параметры сканирования, информацию об изделии и время сбора; а также формировать гистограммы изображения, наглядно отражающие однородность материала и плотность распределения дефектов внутри изделия.
4.5 Функции меню «Измерение»
Меню «Измерение» является модулем точного анализа дефектов: на основе изображений сканирования выполняются оценка, разметка и упорядочивание данных о дефектах, переводящих дефекты в количественные результаты. Это ключевое звено вывода данных контроля качества. Конкретно:
Оценка дефектов: на основе данных изображений сканирования система автоматически рассчитывает размеры, площадь, глубину и местоположение дефектов, а затем с учётом отраслевых стандартов контроля определяет уровень дефекта и выдаёт количественную оценку.
Разметка: поддерживает ручную разметку местоположения, размеров и типа дефектов с помощью текста и линий, чётко отмечая зоны дефектов для отображения в отчётах и прослеживаемости проблем.
Удалить: позволяет удалить отдельную ошибочную разметку или недействительную отметку, сохраняя действующие данные контроля.
Удалить всё: однократно удаляет все разметки на изображении и сбрасывает состояние измерений для начала нового раунда анализа.
4.6 Функции меню «Чертёж CAD»
Меню «Чертёж CAD» используется для построения контура изделия, моделирования траектории сканирования, подгонки контура зоны дефекта и построения чертежей контроля. Оператор, ориентируясь на изображение сканирования, может обрисовать структурный контур изделия и контур распределения дефектов, непосредственно формируя чертежи контроля и схемы дефектов. Чертежи поддерживают сохранение, экспорт и печать, удовлетворяя потребности предприятия в архивировании чертежей, анализе технологий и отчётности при приёмке; с их помощью также можно оптимизировать траекторию сканирования и дополнительно сократить слепые зоны контроля фасонных изделий.
4.7 Функции меню «Ультразвуковая плата»
Меню «Ультразвуковая плата» является ключевым модулем конфигурации аппаратного обеспечения и отвечает за настройку параметров платы сбора ультразвукового сигнала, контроль состояния и отладку функций; оно напрямую определяет, насколько точно собирается ультразвуковой сигнал. Меню позволяет согласовать модель ультразвуковой платы, регулировать параметры сбора сигнала, параметры передачи/приёма, усиление сигнала и фильтрации, а также выполнять самопроверку аппаратного состояния. Оператор может настраивать параметры сбора в соответствии с материалом, толщиной и требованиями к точности изделия, улучшая качество сигнала, подавляя помехи и повышая чувствительность и точность обнаружения дефектов. Кроме того, меню обладает способностью самодиагностики аппаратных сбоев ультразвуковой платы, в реальном времени отображая состояние работы оборудования для удобства обслуживания и отладки.
4.8 Функции меню «Параметры»
Меню «Параметры» отвечает за глобальную конфигурацию системы и состоит из двух разделов — управление окнами и аппаратные параметры, — и предназначено для адаптации системы к различному оборудованию и настройки операционного интерфейса. Его функции:
Управление окнами: позволяет свободно открывать, закрывать и масштабировать функциональные окна, включая окно мониторинга ультразвуковой платы, окно управления движением, окно параметров сканирования, окно вывода данных и окно 3D-мониторинга в реальном времени. Благодаря этим окнам данные ультразвукового сигнала, состояние движения оборудования, прогресс сканирования и 3D-модель изделия могут быть доступны в любой момент, поэтому процесс контроля находится под визуальным мониторингом.
Настройка аппаратных параметров: позволяет настраивать механические параметры, согласовывать тип платы управления движением и выбирать тип платы сбора данных; в соответствии с аппаратной конфигурацией и требованиями контроля можно регулировать точность движения, скорость сбора, механические ограничители и другие ключевые параметры, что делает систему применимой к оборудованию с различной аппаратной конфигурацией и повышает совместимость и расширяемость.
4.9 Функции меню «Коэффициент соединения пайки»
Меню «Коэффициент соединения пайки» является функциональным модулем специализированного контроля, специально разработанным для паяных композитных изделий, и представляет собой ядро контроля качества сварочных и паяных процессов. Система анализирует состояние соединения в зоне пайки путём сбора отражённых ультразвуковых сигналов от паяного слоя, автоматически рассчитывает значение коэффициента соединения пайки изделия, способна выявлять такие дефекты паяного слоя, как отслоение, непровар, непропай и локальные пустоты, а также формирует протокол контроля коэффициента соединения пайки. Это обеспечивает данные для оценки качества пайки и совершенствования технологии и часто используется для специализированного контроля качества и научно-исследовательского контроля композитных материалов и паяных конструкций.
4.10 Функции меню «Пользователи»
Меню «Пользователи» отвечает за управление правами доступа системы: управление учётными записями нескольких пользователей, разграничение уровней прав, запись журналов операций и изменение паролей учётных записей. Система позволяет создавать учётные записи с различными правами — администратор, оператор, гость и др., — разграничивая такие права, как управление оборудованием, изменение параметров, экспорт данных и печать отчётов. Это стандартизирует порядок использования оборудования и предотвращает сбои оборудования или потерю данных из-за ошибочных действий неквалифицированного персонала. Журналы операций всех пользователей записываются автоматически, а использование оборудования полностью прослеживается, что соответствует требованиям стандартизированного управления промышленным оборудованием.
4.11 Функции меню «Инструменты»
Меню «Инструменты» объединяет различные средства вспомогательного обслуживания, отладки параметров и оптимизации данных, включая самопроверку системы, резервное копирование и восстановление параметров, пакетный экспорт данных, пакетную обработку изображений, калибровку точности оборудования, просмотр журналов и сброс системных параметров. С его помощью можно выполнять ежедневную самопроверку неисправностей, пакетно сохранять и повторно использовать параметры контроля, быстро упорядочивать большие объёмы данных контроля, что заметно повышает эффективность обслуживания оборудования и контрольных операций. Параметры инструментов также поддерживают настройку, адаптируясь к привычкам работы различных пользователей.
5 Общий порядок работы с системой
Для обеспечения стандартизации и нормативности контрольной работы общий порядок работы с системой выглядит следующим образом; контроль всех изделий выполняется по этому порядку для обеспечения точности данных и соблюдения регламента:
Самопроверка при включении оборудования: включить оборудование и ПО системы, выполнить аппаратную самопроверку ультразвуковой платы, платы управления движением, осей и преобразователя, подтвердить нормальную работу оборудования.
Создание и настройка проекта: в меню «Файл» создать проект контроля, внести базовую информацию о модели изделия, материале, размерах и т. д.
Предварительная настройка параметров: в зависимости от формы изделия в меню «Запуск» выбрать соответствующий режим сканирования и настроить такие аппаратные параметры, как параметры ультразвука, скорость сканирования и точность контроля.
Разработка схемы сканирования: открыть меню «Сканирование», разработать траекторию сканирования для данного изделия и выполнить калибровку преобразователя, калибровку стандартных точек и возврат осей.
Выполнение полностью автоматического сканирования: после включения функции сканирования система автоматически сканирует и собирает данные по всей области изделия; при необходимости возможны пауза, остановка или возврат.
Оптимизация и анализ изображений: после сканирования с помощью меню «Изображение» улучшить качество изображений, просмотреть данные изображений и гистограммы, выполнить предварительную обработку изображений.
Измерение и оценка дефектов: с помощью меню «Измерение» разметить дефекты, измерить размеры и оценить уровень дефектов, сформировав данные контроля.
Специализированный контроль и анализ: для паяных изделий включить функцию коэффициента соединения пайки для специализированного контроля и вывести данные коэффициента соединения пайки.
Сохранение и вывод данных: сохранить файлы проектов и контрольные изображения, при необходимости распечатать протоколы контроля или экспортировать данные, затем завершить архивирование контроля.
Возврат оборудования и выключение: по завершении контроля вернуть оборудование в безопасную точку, закрыть ПО системы и отключить питание, завершив все операции.
6 Обслуживание системы и правила безопасности
6.1 Ключевые преимущества обслуживания оборудования
Система HS-D100 использует модульную конструкцию, интеллектуальное обслуживание и малопотерьную структуру, что позволяет заметно снизить эксплуатационные расходы и вероятность отказов. По сравнению с традиционным ультразвуковым контрольным оборудованием данная система обладает рядом преимуществ в обслуживании и пригодна для длительного непрерывного серийного производства на промышленных объектах:
Модульная интеграция — удобный и эффективный ремонт. Вся машина независимо интегрирует модуль ультразвукового контроля, модуль управления движением, модуль циркуляции воды и промышленный управляющий модуль; модули не связаны между собой, а их интерфейсы стандартизированы. При возникновении незначительного сбоя можно точно локализовать проблемный модуль без разборки всей машины; достаточно отдельно отремонтировать или заменить данный модуль, что заметно сокращает время простоя на ремонт. Интегрированные дефектоскопы при сбое обычно требуют полной проверки и разборки машины, простой часто длится несколько дней; время ремонта при единичном сбое данного оборудования удаётся удержать в пределах 2 часов, что способствует обеспечению непрерывной работы производственной линии и снижению потерь от остановки производства.
Интеллектуальная самодиагностика и предупреждение — заблаговременное предотвращение сбоев. Оборудование оснащено интеллектуальной системой мониторинга обслуживания, которая круглосуточно отслеживает состояние ультразвукового преобразователя, двигателей движения, системы циркуляции воды, системы электропитания и системы сбора сигнала; ключевые данные — температура, частота вращения, точность сигнала, уровень воды, давление и др. — собираются в реальном времени. Система содержит встроенную модель предупреждения о сбоях, позволяющую заблаговременно выявлять такие скрытые проблемы, как износ преобразователя, заедание двигателя, закупорка водяной магистрали и смещение сигнала, активно выводить всплывающие предупреждения и рекомендации по обслуживанию, поддерживать заблаговременное техобслуживание и заблаговременную замену быстроизнашивающихся деталей, снижая внезапные сбои на уровне источника, уменьшая частоту отказов и продлевая срок службы оборудования.
Самоочищающаяся система циркуляции воды — снижение затрат на обслуживание. Оборудование оснащено замкнутой системой циркуляционной фильтрации воды, дезинфекции и самоочистки с многоступенчатыми прецизионными фильтрующими элементами и модулем ультрафиолетовой дезинфекции, которые автоматически удаляют примеси из воды, подавляют рост микроорганизмов, предотвращают помутнение воды и оседание примесей на преобразователе и изделии, обеспечивая долгосрочную стабильность ультразвукового сигнала. Система поддерживает автоматический слив загрязнённой воды и автоматическую замену воды, поэтому не требуется частая ручная очистка ванны или замена источника воды, что сокращает объём работ по обслуживанию. Герметичная защита от воды также была синхронно модернизирована: ключевые электрические и движущиеся компоненты прошли обработку для защиты от воды и коррозии, предотвращая эрозию влагой, ржавление и старение, что делает их пригодными для длительной работы в погружении при меньшем износе компонентов.
Высокая долговечность ключевых компонентов — предельно низкие затраты на износ. Штатный ультразвуковой преобразователь оборудования относится к промышленным высокоизносостойким моделям, изготовленным из импортного пьезоэлектрического кристаллического материала: он устойчив к затуханию, выдерживает погружение в воду и имеет длительный срок службы — более чем в 3 раза дольше обычного преобразователя. Оси движения приводятся прецизионными шариковыми винтовыми передачами в сочетании с серводвигателями: передача плавная, износ незначителен, при длительной работе не возникает отклонений позиционирования и не требуется частая калибровка точности. Вся машина не содержит крупных быстроизнашивающихся расходных деталей; замене по регламенту подлежат лишь мелкие комплектующие, такие как фильтрующие элементы и уплотнительные прокладки. Годовые затраты на износ комплектующих составляют менее 30 % от затрат традиционного оборудования, что свидетельствует о высокой экономичности обслуживания.
Автоматическая калибровка точности — без частой ручной настройки. Оборудование оснащено полностью автоматической программой калибровки точности: перед каждым включением или перед началом ежедневного производства автоматически калибруются и корректируются точность преобразователя, позиционирование движения, параметры скорости звука и уровень воды. При длительной эксплуатации не требуется ручная настройка, а отклонения, вносимые ручной калибровкой, исключаются. При длительной работе точность оборудования стабильна, без дрейфа и отклонений; объём ручных операций по обслуживанию сокращается, а требования к квалификации оператора снижаются, при этом обеспечиваются согласованность и точность данных пакетного контроля.
Комплексная защита от пыли и коррозии — адаптация к сложным промышленным условиям. Вся машина использует технологию антикоррозионного окрашивания листового металла; рабочий стол и движущиеся компоненты выполнены из нержавеющих антикоррозионных материалов; промышленная система управления оснащена пыле- и влагозащитной конструкцией, способной адаптироваться к таким сложным условиям, как заводская пыль, влажность и перепады температур. Оборудование отличается высокой устойчивостью к помехам и старению, при длительной непрерывной работе редко подвергается повреждениям конструкции или сбоям электрических цепей, отличается хорошей адаптивностью к условиям эксплуатации и позволяет снизить сложность обслуживания и вероятность отказов в тяжёлых условиях.
6.2 Регламент ежедневного обслуживания
Каждое утро перед включением проверять уровень воды в ванне, состояние преобразователя и плавность хода осей; удалять примеси из ванны, обеспечивая чистоту контактной воды.
После каждого завершения контроля немедленно сохранять данные контроля и протирать рабочую поверхность и преобразователь от следов воды, предотвращая коррозию оборудования и повреждение преобразователя.
Периодически использовать меню «Инструменты» системы для самопроверки оборудования и калибровки параметров, обеспечивая точность сканирования и стабильность сбора сигнала.
Параметры библиотеки преобразователей следует регулярно обновлять; после замены преобразователя по требованиям контроля необходимо своевременно согласовать аппаратные параметры, обеспечив правильную адаптацию оборудования.
Системные параметры и данные контроля следует регулярно резервировать во избежание потери данных и для поддержания полноты и прослеживаемости контрольных архивов.
6.3 Правила безопасной эксплуатации
Оператор должен полностью изучить все функции и операции, описанные в настоящей инструкции, и работать только при наличии допуска; неквалифицированному персоналу запрещается нарушать правила эксплуатации оборудования.
Во время работы оборудования запрещается прикасаться к осям движения, сканирующему преобразователю и платформе изделия во избежание механических столкновений, повреждения оборудования или травм персонала.
Запрещается самовольно изменять ключевые аппаратные параметры системы и точные параметры ультразвуковой платы; регулировка параметров должна выполняться квалифицированным персоналом в соответствии с требованиями контроля.
При возникновении таких сбоев, как аномалии сигнала, заедание осей или ошибки ПО, необходимо немедленно прекратить работу и обесточить оборудование для выяснения причин; запрещается продолжать работу при наличии сбоя.
При работе строго соблюдать разграничение прав доступа; любые действия по несанкционированному изменению системной конфигурации или удалению исторических данных контроля запрещены, что гарантирует безопасность работы системы и целостность данных.
7 Типовые неисправности и их устранение
Слабый ультразвуковой сигнал, избыточные помехи: сначала проверить чистоту преобразователя и чистоту контактной воды, затем заново откалибровать параметры ультразвуковой платы и соответствующим образом скорректировать параметры усиления и фильтрации сигнала.
Смещение траектории сканирования, неточное позиционирование: сначала выполнить возврат осей в ноль и возврат в центральную точку, затем заново откалибровать стандартные точки и калибровочный блок, после чего откалибровать параметры механического движения.
Размытое изображение, сильные искажения: улучшить параметры C-скана и настройки фона, заново задать скорость и шаг сканирования, а также скорректировать параметры изображения.
Невозможность сохранения или экспорта файла проекта: проверить путь хранения и свободное место на диске, сбросить параметры меню «Файл», после чего перезапустить ПО системы.
Отсутствие взаимосвязи аппаратных устройств: проверить правильность подключения платы управления движением и ультразвуковой платы, заново согласовать аппаратные параметры и перезапустить самопроверку оборудования.
Спецификации
Ключевые особенности
- 1. Передовая среда для контроля и аппаратная архитектура: в качестве акустической связующей среды используется чистая вода, установка оснащена многоосевым сканирующим механизмом, интегрированы алгоритмы ультразвуковой визуализации типов A/B/C/D, это высокоточное автоматизированное оборудование для неразрушающего контроля.
- 2. Широкий спектр контролируемых объектов и высокая способность выявлять дефекты: подходит для контроля металлических изделий, композитных материалов, полупроводниковых материалов, прецизионных сварных конструкций, стабильно обнаруживает внутренние мелкие дефекты, такие как расслоения, поры, трещины, включения, непровары, отслоение на границе раздела.
- 3. Автоматизированный контроль, устранение недостатков ручного контроля: по сравнению с ручным контактным дефектоскопированием решает проблемы значительных погрешностей при визуальной оценке оператором, низкой скорости контроля и плохой воспроизводимости результатов, обеспечивает полную автоматизацию процесса контроля.
- 4. Цифровой замкнутый цикл, адаптация к контролю качества в различных сценариях: обладает возможностями визуализации изображений, сохранения данных и стандартизированной оценки, подходит для контроля качества в высокотехнологичном производстве, может применяться для промышленного контроля качества, входного контроля, отбора готовой продукции и научных исследований.